
“Пищевой класс” — это самое вольно используемое выражение при закупке уплотнений. Оно встречается в коммерческих предложениях, в описаниях каталогов и в счетах-фактурах и само по себе не имеет юридического определения. На практике это означает, что конкретная композиция в конкретной готовой форме соответствует конкретному регламенту для конкретного типа пищевых продуктов — и различия между этими тремя «конкретностями» и становятся причиной отзывов продукции.
В этом руководстве рассматривается, что на самом деле требуют две основные системы регулирования, а затем семь материалов ранжируются по тому, где они действительно подходят, а не по репутации.
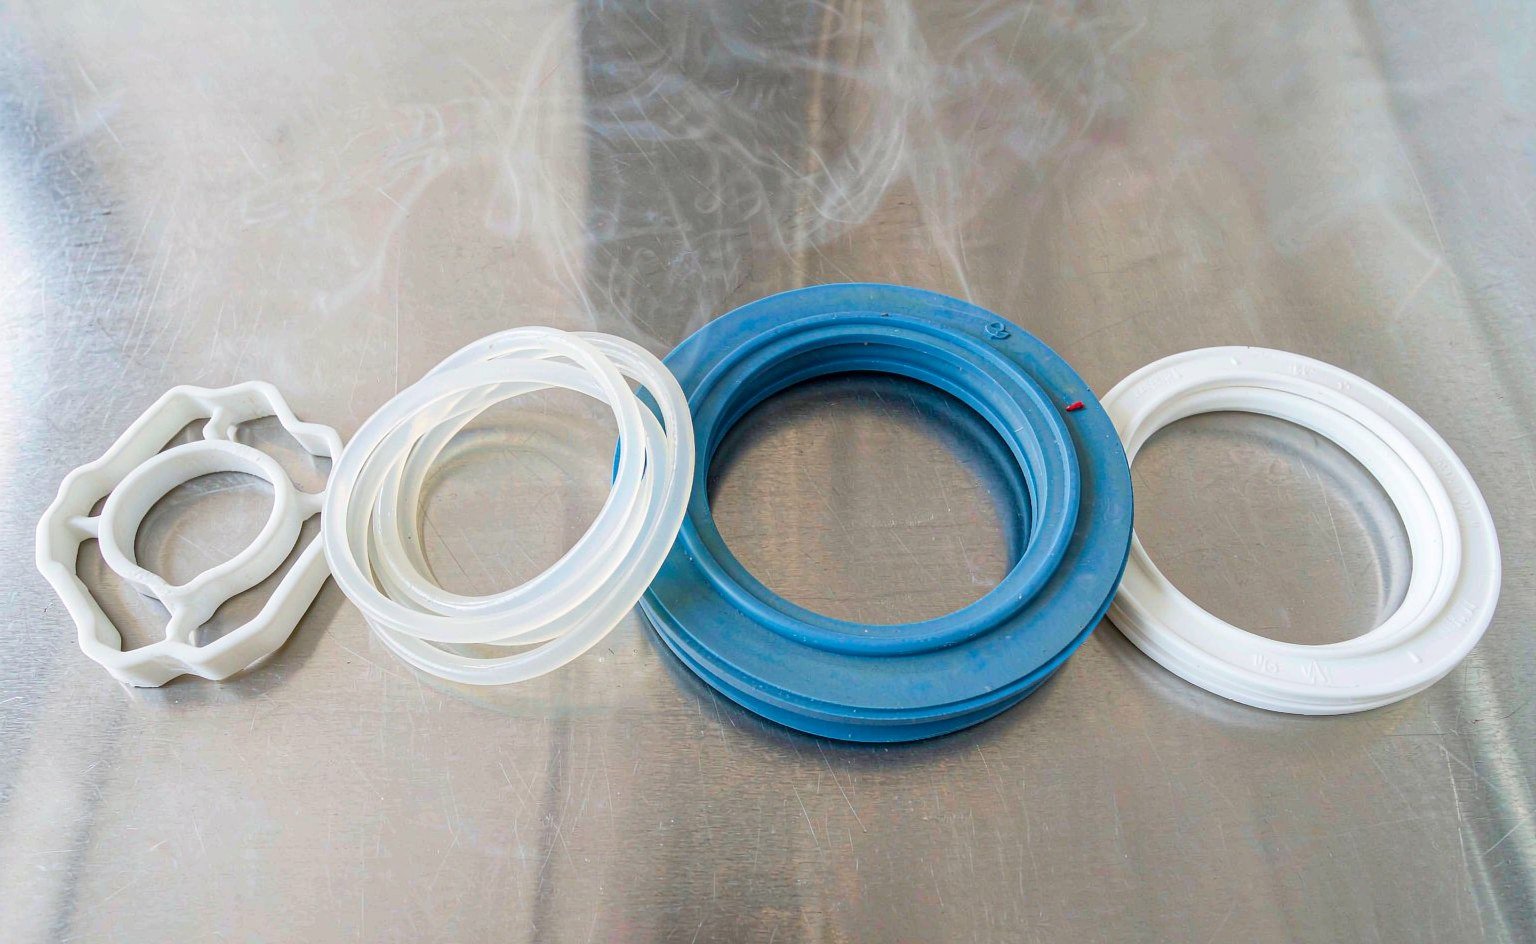
Что на самом деле требует закон
Соединённые Штаты: 21 CFR 177.2600
Резиновые изделия для многократного контакта с пищевыми продуктами подпадают под 21 CFR 177.2600. Регламент действует на двух уровнях. Во-первых, композиция может содержать только полимеры и добавки, перечисленные в этом разделе — нитрил, EPDM, HNBR, силикон, FKM и другие — и никаких веществ сверх того, что требуется надлежащей производственной практикой. Во-вторых, готовое изделие должно пройти испытание на экстракцию, соответствующее типу пищевых продуктов.
| Тип пищевых продуктов | Имитатор | Условия | Предел, первые 7 ч | Предел, следующие 2 ч |
|---|---|---|---|---|
| Водные | Дистиллированная вода | Кипячение с обратным холодильником, всего 9 ч | 20 мг/дюйм² | 1 мг/дюйм² |
| Жировые | н-Гексан | Кипячение с обратным холодильником, всего 9 ч | 175 мг/дюйм² | 4 мг/дюйм² |
| Сухие продукты | Не требуется | Только GMP | — | — |
Отсюда следуют три последствия, и покупатели упускают все три. Композиция, прошедшая испытание в воде, не проверялась для жировых продуктов, и предел для жиров почти в девять раз выше водного предела не случайно. Для контакта с сухими продуктами испытание на экстракцию вообще не требуется, поэтому заявление о “пищевом классе” для сухого применения может опираться только на GMP. И 177.2600 охватывает только резину — металлические вставки, поверхности из PTFE и пластиковые обоймы оцениваются вещество за веществом по 21 CFR 174-179, большинство из них — по 177.1550 для PTFE.
Европа: 1935/2004, GMP и пробел, о котором стоит знать
Регламент (ЕС) 1935/2004 устанавливает общее правило: материал не должен переносить в пищевые продукты компоненты в количествах, опасных для здоровья или изменяющих состав, вкус или запах продуктов. Регламент (ЕС) 2023/2006 требует документированного GMP на каждом этапе.
Североамериканских покупателей удивляет то, что в ЕС нет специальной гармонизированной меры для резины. Регламент (ЕС) 10/2011 — тот, который чаще всего цитируется в сертификатах на уплотнения — охватывает пластмассы, включая PTFE, и прямо указывает, что не применяется к резине и силиконам. Декларация о соответствии, ссылающаяся на 10/2011 для O-кольца из EPDM, ссылается на регламент, который не охватывает эту деталь.
Для пластмасс по 10/2011 общий предел миграции составляет 10 мг/дм² поверхности, контактирующей с пищевыми продуктами, с индивидуальными удельными пределами миграции для перечисленных веществ, и письменная декларация о соответствии обязательна. Для резины практический путь в Европе идёт через национальные положения — немецкий LFGB с Рекомендацией XXI BfR упоминается чаще всего — плюс спецификации конкретных заказчиков.
Гигиеничный дизайн: 3-A и EHEDG
Соответствие материала и очищаемость — это разные вопросы. Композиция может быть полностью соответствующей и всё равно создавать ловушку для бактерий в канавке. 3-A 18-03 устанавливает классы резины по максимальной температуре эксплуатации: класс I — 149 °C, класс II — 121 °C, класс III — 49 °C только для контакта с продуктом, класс IV — 38 °C только для контакта с продуктом. Все четыре класса испытываются на стойкость к моющим и дезинфицирующим растворам с температурой до 82 °C. Руководство EHEDG по механическим уплотнениям охватывает правила компоновки и проектирования, которых нет в 3-A.
Семь материалов, ранжированных по пригодности
| Материал | Диапазон эксплуатации | Твердость | Горячая вода / CIP | Жиры и масла | Относительная стоимость композиции | Где выигрывает |
|---|---|---|---|---|---|---|
| Силикон платиновой вулканизации (VMQ) | −60…+200 °C | 40-80 по Шору A | Удовлетворительно ниже 130 °C | Плохо | 1.2-1.8× | Сухой нагрев, укупорка, уплотнения смотровых стёкол |
| EPDM пероксидной вулканизации | −50…+150 °C | 50-90 по Шору A | Отлично | Плохо | 1.0× | Контуры CIP, пар, молочная и пивоваренная отрасли |
| FKM (пищевой класс) | −20 до +200 °C | 60-90 по Шору A | Плохо | Отлично | 3-5× | Жировые продукты, фритюрное масло, маслянистые соусы |
| FFKM | −20…+300 °C | 70–90 ед. по Шору A | Хорошо | Отлично | 15-25× | Агрессивные химикаты для CIP, продукт с высоким содержанием растворителей |
| NBR (пищевой) | −30 до +100 °C | 50-90 по Шору A | Удовлетворительно | Хорошо | 0.6-0.8× | Продукт с маслом при температуре окружающей среды, сухие продукты, линии водоснабжения |
| Чистый ПТФЭ | −200 до +260 °C | Неэластомер | Отлично | Отлично | 1.5-3× | Прокладки, седла клапанов, химическая стойкость |
| UHMWPE | −80…+80 °C | Неэластомер | Хорошо работает ниже 80 °C | Отлично | 0.8-1.2× | Износостойкие накладки, направляющие, кромки скребков |
1. Силикон платиновой вулканизации (VMQ)
Материал по умолчанию для всего, что контактирует с сухими пищевыми продуктами, и тот материал, который чаще всего выбирают по неверной причине. Силикон непрерывно выдерживает от −60 до +200 °C, сохраняет гибкость при температурах морозильной камеры, не имеет запаха и вкуса — поэтому он доминирует в хлебопекарном оборудовании, укупорочных элементах и разливочных головках. Платиновая вулканизация имеет значение: силикон пероксидной вулканизации оставляет летучие побочные продукты, требующие последующей термообработки, а недостаточно довалкунизированная деталь может загрязнять продукт в течение нескольких недель.
Чего силикон не переносит, так это жира. Он набухает во фритюрном масле и в жирных молочных продуктах, а его сопротивление раздиру — самое низкое в группе, поэтому он плохо подходит для любого уплотнения, которое при чистке поддевают отверткой. Указывайте 60–70 ед. по Шору A и рассчитывайте на замену, а не на то, что он выдержит нож.
2. EPDM пероксидной вулканизации
Рабочая лошадка переработки влажных пищевых продуктов. EPDM лучше любого эластомера в своей ценовой категории противостоит горячей воде, пару, щелочным растворам для CIP и гипохлориту, а пероксидная вулканизация обеспечивает достаточно низкую остаточную деформацию сжатия, чтобы санитарное хомутовое соединение выдерживало повторные циклы CIP. Уплотнения для молочного производства, пивоварения, розлива напитков и насосов CIP — это работа для EPDM.
Два ограничения: он сильно набухает в минеральном масле и умеренно — в животных жирах, а также разрушается под действием ароматических и хлорированных растворителей. Линию, на которой последовательно идут жирный продукт и щелочная мойка, нельзя герметизировать одним компаундом, и попытка сделать иначе приводит к классическому отказу — набухшей, изъеденной прокладке через шесть недель.
3. FKM пищевого класса
Жир и температура вместе — вот где FKM оправдывает трех-пятикратную стоимость компаунда. Пищевой FKM непрерывно выдерживает 200 °C, противостоит животным и растительным жирам и стойко переносит кислые и маслянистые продукты, которые разрушают EPDM. Фритюрницы, линии с маслянистыми соусами, шоколадное и кондитерское оборудование с горячим маслом — все это сюда.
FKM — неправильный выбор для пара и горячей воды: он деградирует в паре выше примерно 150 °C и в горячей воде в целом, а именно в такой среде моют многие пищевые производства. Прежде чем выбирать только по совместимости с продуктом, проверьте, контактирует ли деталь с паром.
4. FFKM
Перфторэластомер — это то, что покупают, когда химия CIP включает растворители, сильные окислители или амины, разрушающие FKM, и когда температура превышает 200 °C. Он ведет себя как PTFE с упругим восстановлением. Он также стоит в 15–25 раз дороже компаунда EPDM, имеет более низкую прочность на разрыв и обычно поставляется под заказ.
Честный сценарий применения: клапан или насос на фармацевтической или специальной химической пищевой линии, где замена уплотнения означает остановку с валидацией. Во всех остальных случаях деньги лучше потратить на правильное уплотнительное гнездо.
5. NBR пищевого класса
Дешевый, маслостойкий и достаточный для жирного продукта при температуре окружающей среды и для линий водоснабжения, которые никогда не подвергаются CIP. Пищевой NBR использует неокрашивающие антиоксиданты и не содержит ускорителей, образующих нитрозамины, — это единственное, что отличает его от нитрила общего назначения. Выше 100 °C или при повторной щелочной мойке он твердеет и набирает остаточную деформацию быстрее EPDM, и разница не видна, пока соединение не начнет подтекать.
6. Первичный PTFE
Не эластомер, и указывать его как таковой не следует. Прокладки и седла клапанов из PTFE охватывают самый широкий химический и температурный диапазон из всего в этом списке — от −200 до +260 °C — и не выделяют веществ в пищевые продукты. Они также холодно текут под нагрузкой, а значит, прокладка из PTFE в хомутовом соединении релаксирует и требует повторной затяжки, а уплотнение из PTFE в динамическом применении быстро изнашивается, если оно не наполнено.
Используйте первичный PTFE там, где требуется химическая инертность и соединение болтовое. Используйте наполненный PTFE или оболочку из PTFE с пружинным элементом там, где уплотнение должно двигаться. Согласно 10/2011, детали из PTFE требуют декларации соответствия с данными о миграции, а не письма по 177.2600.
7. UHMWPE
Материал для изнашиваемых деталей, а не для уплотнений: направляющие, вставки звездочек, кромки скребков, износостойкие накладки конвейеров. В правильной марке он соответствует требованиям FDA, имеет самое низкое трение среди всех ненаполненных полимеров в своей ценовой категории и лучше PTFE противостоит абразивному износу. Его ограничения — температура (80 °C непрерывно) и ползучесть при длительной нагрузке. На производстве, где паровая мойка идет при 90 °C, направляющая из UHMWPE деформируется, и линия начнет плохо вести уже через месяц.
Три документа и что каждый из них доказывает
| Документ | Кем выдан | Что охватывает | Что не охватывает |
|---|---|---|---|
| Гарантийное письмо FDA | Производитель | Компаунд, допустимый по 177.2600 для указанного типа пищевых продуктов | FDA не сертифицирует уплотнения; письмо — это собственное заявление поставщика |
| Декларация соответствия ЕС | Поставщик материала или детали | 1935/2004 плюс для пластмасс 10/2011 с данными о миграции | Резина и силикон, которые 10/2011 исключает |
| Сертификат 3-A 18-03 | Производитель резины, подтвержденный лабораторными испытаниями | Компаунд, класс резины, номер детали | Гигиеничность конструкции, которая оценивается отдельно |
| Отчет об испытании на миграцию | Аккредитованная лаборатория | Фактические результаты экстракции для указанных имитаторов и условий | Любой тип пищевых продуктов или температура, которые не были испытаны |
Запрашивайте документ, в котором указан номер компаунда, а не семейство материалов. Письмо по 177.2600 на “силикон” ничего не стоит; письмо с указанием номера компаунда, его твердости по Шору и типа пищевых продуктов — именно то, что примет аудитор. Номера компаундов меняются при изменении рецептуры, поэтому проверяйте, что номер в сертификате совпадает с деталями в коробке — это самое частое замечание при аудите поставщика.
Где эти программы дают сбой
Пять точек отказа объясняют большинство несоответствий, которые мы видим:
- Красители. Белый компаунд с несоответствующим пигментом — это не компаунд пищевого класса. Цвет является частью рецептуры и должен быть указан в документации о соответствии.
- Антиадгезивы и смазки для форм. Наносятся на прессе, а не входят в состав компаунда, и почти никогда не указываются в сертификате. Силиконовая смазка для форм на поверхности, контактирующей с пищевыми продуктами, является загрязнителем.
- Постотверждение. Силикон и некоторые фторэластомеры требуют прогрева для удаления летучих веществ. Пропуск этого этапа экономит день и приводит к жалобам на вкус, на выяснение причин которых уходят месяцы.
- Смазки для сборки. Уплотнение пищевого класса, установленное с универсальной смазкой, больше не является сборкой пищевого класса. Указывайте смазку в спецификации или требуйте сухую установку.
- Скрытая замена компаунда. Поставщик, у которого не хватает пигмента или ускорителя, заменяет их эквивалентом, и деталь выглядит идентично. Выявить это позволяет только прослеживаемость компаунда на уровне партии.
Ключевые выводы
- “Пищевой класс” не имеет самостоятельного юридического значения. Соотносите заявленное с нормативным актом, типом пищевых продуктов и готовой формой изделия.
- 21 CFR 177.2600 ограничивает общее количество экстрагируемых веществ на уровне 20 мг/дюйм² в воде и 175 мг/дюйм² в гексане за первые 7 часов. Испытание в воде не подтверждает пригодность детали для жирных пищевых продуктов.
- EU 10/2011 распространяется на пластмассы, включая ПТФЭ. Он не распространяется на резину или силикон, что бы ни говорилось в сертификате.
- Выбирайте в зависимости от режима мойки не меньше, чем от продукта: EPDM для пара и щелочной CIP-мойки, FKM для горячего жира, силикон для сухого нагрева, FFKM — только когда ничего другое не выдерживает.
- Платиновая вулканизация и постотверждение — это требования к процессу, а не маркетинговые термины. Требуйте подтверждения обоих в письменном виде.
- Сертификат должен указывать номер компаунда и соответствовать поставленным деталям. Заявления на уровне семейства материалов не являются доказательством.
Наши ассортимент O-колец для контакта с пищевыми продуктами предлагается с документацией на уровне компаунда по запросу, а герметизированные уплотнения являются практическим решением там, где химически стойкая оболочка должна располагаться на соответствующем требованиям сердечнике. Для CIP-мойки и паровых сред ассортимент высокотемпературных уплотнений охватывает марки EPDM и FKM, используемые на большинстве санитарных предприятий, а изделия индивидуальной формовки могут производиться в соответствии с конкретным нормативным актом, а не с общим заявлением.
Нормативный текст короткий, и его стоит прочитать напрямую: 21 CFR 177.2600 на eCFR. Что касается европейской стороны, материал EFSA о материалах, контактирующих с пищевыми продуктами, объясняет, как оцениваются вещества, а EHEDG публикует руководящие принципы гигиенического проектирования, которые определяют, можно ли действительно очистить соответствующее требованиям уплотнение. Рекомендации по складскому хранению компаундов пищевого класса приведены на Seal Sales, и Darcoid ведёт сравнения компаундов, которые помогают, когда два поставщика оба заявляют о соответствии, а сертификаты выглядят одинаково.