
“Apto para uso alimentario” es la expresión más utilizada a la ligera en la compra de sellos. Aparece en cotizaciones, en descripciones de catálogo y en facturas, y por sí misma no tiene ninguna definición legal. Lo que significa en la práctica es que un compuesto concreto, en una forma acabada concreta, cumple un reglamento concreto para un tipo de alimento concreto, y las diferencias entre esos tres aspectos concretos son el origen de las retiradas de producto.
Esta guía explica qué exigen realmente los dos principales sistemas normativos y, a continuación, clasifica siete materiales según su idoneidad real, no según su reputación.
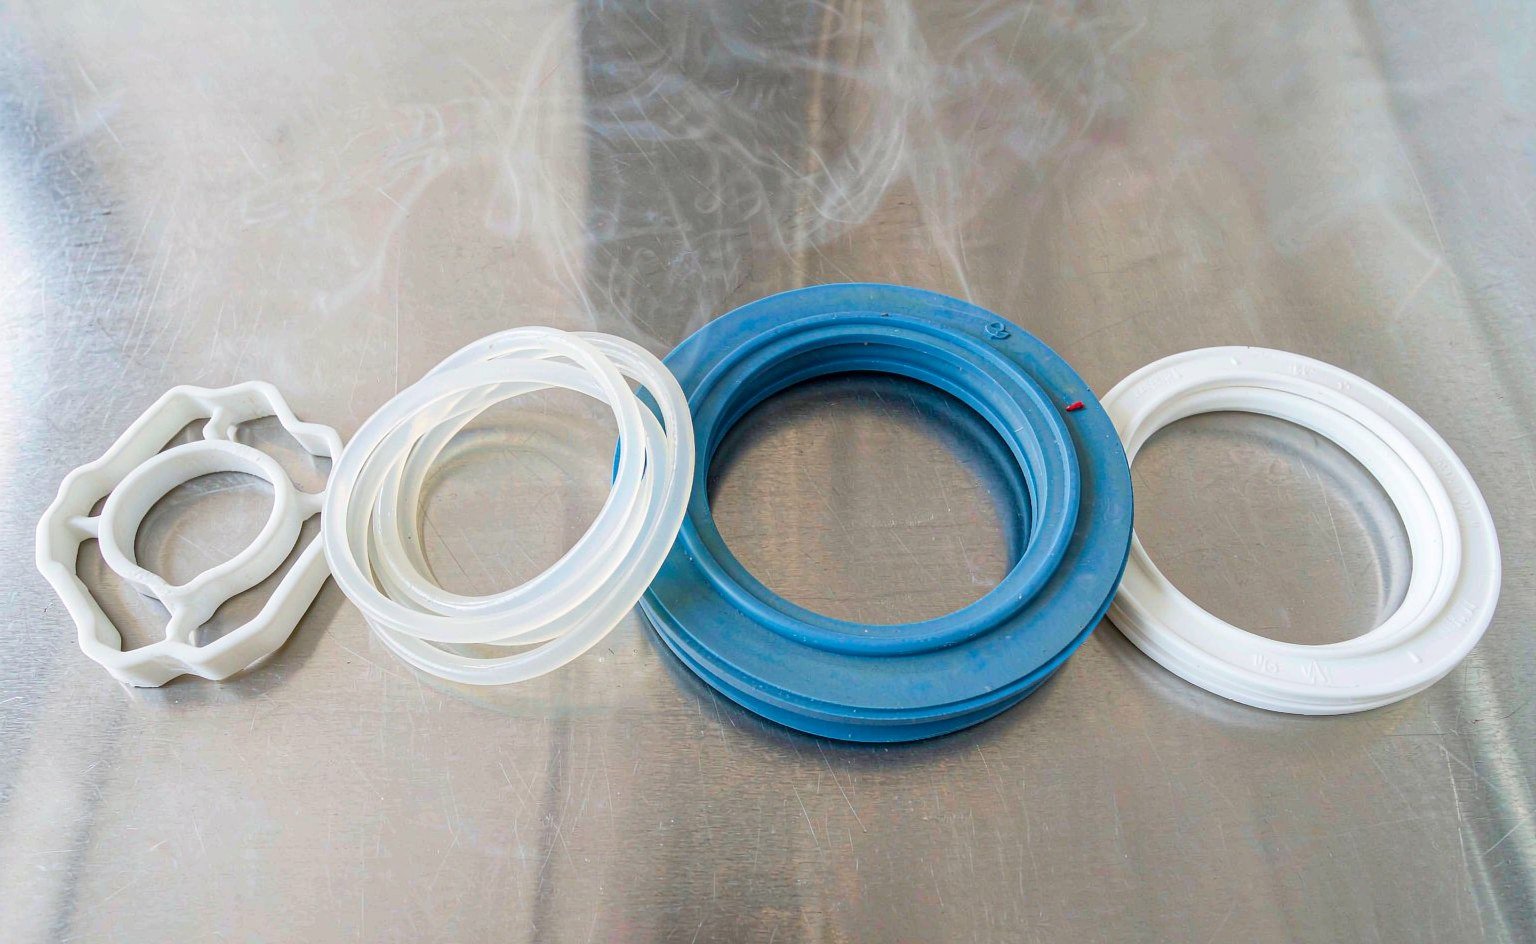
Qué exige realmente la ley
Estados Unidos: 21 CFR 177.2600
Los artículos de caucho para contacto repetido con alimentos se rigen por 21 CFR 177.2600. El reglamento funciona en dos niveles. En primer lugar, el compuesto solo puede contener los polímeros y aditivos enumerados en la sección —nitrilo, EPDM, HNBR, silicona, FKM y otros— y ninguna sustancia más allá de lo que exigen las buenas prácticas de fabricación. En segundo lugar, el artículo acabado debe superar un ensayo de extracción adaptado al tipo de alimento.
| Tipo de alimento | Simulante | Condiciones | Límite, primeras 7 h | Límite, siguientes 2 h |
|---|---|---|---|---|
| Acuoso | Agua destilada | Reflujo, 9 h en total | 20 mg/in² | 1 mg/in² |
| Graso | n-Hexano | Reflujo, 9 h en total | 175 mg/in² | 4 mg/in² |
| Alimento seco | No se requiere ninguno | Solo GMP | — | — |
De ello se derivan tres consecuencias, y los compradores pasan por alto las tres. Un compuesto que ha superado el ensayo en agua no se ha ensayado para alimentos grasos, y el límite para grasos es casi nueve veces el límite acuoso por una razón. El servicio con alimentos secos no requiere ningún ensayo de extracción, por lo que una declaración de “apto para uso alimentario” para una aplicación seca puede basarse únicamente en las GMP. Y la 177.2600 solo abarca el caucho: los insertos metálicos, las caras de PTFE y las jaulas de plástico se evalúan sustancia por sustancia conforme a 21 CFR 174-179, la mayoría de ellos conforme a la 177.1550 para el PTFE.
Europa: 1935/2004, GMP y una laguna que conviene conocer
El Reglamento (CE) 1935/2004 establece la regla general: un material no puede transferir componentes a los alimentos en cantidades que pongan en peligro la salud ni que modifiquen la composición, el sabor o el olor de los alimentos. El Reglamento (CE) 2023/2006 exige unas GMP documentadas en todas las etapas.
Lo que sorprende a los compradores norteamericanos es que la UE no dispone de ninguna medida específica armonizada para el caucho. El Reglamento (UE) 10/2011 —el que se cita con más frecuencia en los certificados de sellos— abarca los plásticos, incluido el PTFE, y establece explícitamente que no se aplica al caucho ni a las siliconas. Una declaración de conformidad que cita la 10/2011 para una junta tórica de EPDM está citando un reglamento que no abarca la pieza.
Para los plásticos conforme a la 10/2011, el límite de migración global es de 10 mg/dm² de superficie en contacto con alimentos, con límites de migración específica individuales para las sustancias enumeradas, y es obligatoria una declaración de conformidad por escrito. Para el caucho, la vía práctica en Europa pasa por las disposiciones nacionales —la LFGB alemana con la Recomendación XXI del BfR es la más citada— además de las especificaciones propias de cada cliente.
Diseño higiénico: 3-A y EHEDG
El cumplimiento del material y la facilidad de limpieza son cuestiones distintas. Un compuesto puede ser totalmente conforme y aun así crear una trampa de bacterias en una ranura. La 3-A 18-03 establece clases de caucho según la temperatura máxima de exposición: Clase I a 149 °C, Clase II a 121 °C, Clase III a 49 °C solo para contacto con el producto, Clase IV a 38 °C solo para contacto con el producto. Las cuatro se ensayan frente a soluciones de limpieza y desinfección de hasta 82 °C. La guía de sellos mecánicos de EHEDG abarca reglas de disposición y diseño que la 3-A no contempla.
Los siete materiales, clasificados por idoneidad
| Material | Rango de servicio | Dureza | Agua caliente / CIP | Grasas y aceites | Coste relativo del compuesto | Dónde destaca |
|---|---|---|---|---|---|---|
| Silicona curada con platino (VMQ) | −60 a +200 °C | 40-80 Shore A | Aceptable por debajo de 130 °C | Deficiente | 1.2-1.8× | Calor seco, cierres, sellos de mirilla |
| EPDM curado con peróxido | −50 a +150 °C | 50-90 Shore A | Excelente | Deficiente | 1.0× | Circuitos CIP, vapor, lácteos y cervecería |
| FKM (grado alimentario) | −20 a +200 °C | 60-90 Shore A | Deficiente | Excelente | 3-5× | Alimentos grasos, aceite de fritura, salsas grasas |
| FFKM | −20 a +300 °C | 70-90 Shore A | Bueno | Excelente | 15-25× | Productos químicos agresivos de CIP, producto con disolventes |
| NBR (grado alimentario) | −30 a +100 °C | 50-90 Shore A | Aceptable | Bueno | 0.6-0.8× | Producto oleoso a temperatura ambiente, productos secos, líneas de agua |
| PTFE virgen | −200 a +260 °C | No elastómero | Excelente | Excelente | 1.5-3× | Juntas, asientos de válvula, resistencia química |
| UHMWPE | −80 a +80 °C | No elastómero | Adecuado por debajo de 80 °C | Excelente | 0.8-1.2× | Bandas de desgaste, guías, bordes de rascador |
1. Silicona curada con platino (VMQ)
La opción por defecto para todo lo que entra en contacto con alimentos secos, y el material que con más frecuencia se elige por el motivo equivocado. La silicona soporta de −60 a +200 °C de forma continua, se mantiene flexible a temperaturas de congelación y es inodora e insípida, por lo que domina en equipos de horneado, cierres y cabezales dosificadores. El curado con platino es importante: la silicona curada con peróxido deja subproductos volátiles que requieren un horneado posterior al curado, y una pieza con un postcurado insuficiente puede contaminar el producto durante semanas.
Lo que la silicona no tolera son las grasas. Se hincha con el aceite de fritura y con los lácteos grasos, y su resistencia al desgarro es la más baja del grupo, por lo que es una mala elección para cualquier junta que se extraiga con un destornillador durante la limpieza. Especifique 60-70 Shore A y cuente con reemplazarla, no con que resista un cuchillo.
2. EPDM curado con peróxido
El caballo de batalla del procesamiento de alimentos húmedos. El EPDM resiste el agua caliente, el vapor, las soluciones cáusticas de CIP y el hipoclorito mejor que cualquier elastómero en su rango de precio, y el curado con peróxido mantiene la deformación permanente por compresión lo suficientemente baja como para mantener una junta de abrazadera sanitaria a través de ciclos repetidos de CIP. Las juntas de bombas de lácteos, cervecerías, llenado de bebidas y CIP son trabajo del EPDM.
Dos limitaciones: se hincha mucho con aceite mineral y moderadamente con grasa animal, y lo atacan los disolventes aromáticos y clorados. Una línea que procesa tanto un producto graso como una limpieza cáustica no puede sellarse con un solo compuesto, y fingir lo contrario produce el fallo clásico de una junta hinchada y desgastada a las seis semanas.
3. FKM, grado alimentario
Grasa y temperatura juntas es donde el FKM justifica de tres a cinco veces el coste del compuesto. Un FKM de grado alimentario soporta 200 °C continuos, resiste grasas animales y vegetales, y aguanta los productos ácidos y oleosos que destruyen el EPDM. Las aplicaciones de freidoras, las líneas de salsas oleosas, los equipos de chocolate y confitería con aceite caliente pertenecen aquí.
El FKM es la respuesta equivocada para el vapor y el agua caliente: se degrada con vapor por encima de aproximadamente 150 °C y con agua caliente en general, que es exactamente el entorno con el que limpian muchas plantas alimentarias. Compruebe si la pieza está expuesta al vapor antes de seleccionar basándose únicamente en la compatibilidad con el producto.
4. FFKM
El perfluoroelastómero es lo que se compra cuando la química del CIP incluye disolventes, oxidantes fuertes o aminas que degradan el FKM, y cuando la temperatura supera los 200 °C. Se comporta como el PTFE con recuperación elástica. Además cuesta de 15 a 25 veces más que un compuesto de EPDM, tiene menor resistencia a la tracción y normalmente es un pedido especial.
El caso de uso honesto: una válvula o bomba en una línea alimentaria farmacéutica o de química especializada donde un cambio de junta implica una parada validada. En todos los demás casos, el dinero se invierte mejor en un alojamiento correcto.
5. NBR de grado alimentario
Económico, resistente al aceite y adecuado para productos grasos a temperatura ambiente y para líneas de agua que nunca ven CIP. El NBR de grado alimentario utiliza antioxidantes que no manchan y no emplea aceleradores que generen nitrosaminas, que es lo único que lo separa de un nitrilo de uso general. Por encima de 100 °C, o en limpiezas cáusticas repetidas, se endurece y toma deformación permanente más rápido que el EPDM, y la diferencia no se ve hasta que la junta gotea.
6. PTFE virgen
No es un elastómero y no debe especificarse como tal. Las juntas y asientos de válvula de PTFE cubren el rango químico más amplio y el rango de temperatura más amplio de todo lo que aparece en esta lista, de −200 a +260 °C, y no se extraen hacia los alimentos. También fluyen en frío bajo carga, lo que significa que una junta de PTFE en una unión de abrazadera se relaja y necesita un nuevo apriete, y una junta de PTFE en una aplicación dinámica se desgasta rápidamente a menos que esté cargada.
Utilice PTFE virgen donde la inertidad química sea el requisito y la unión esté atornillada. Utilice PTFE cargado o una camisa de PTFE energizada por resorte donde la junta tenga que moverse. Según el 10/2011, las piezas de PTFE necesitan una declaración de conformidad con datos de migración, no una carta del 177.2600.
7. UHMWPE
El material para piezas de desgaste más que para juntas: guías, insertos de ruedas estrelladas, bordes de rascador, bandas de desgaste de transportadores. Es conforme a la FDA en el grado adecuado, tiene la fricción más baja de cualquier polímero sin carga en su rango de precio y resiste la abrasión mejor que el PTFE. Sus límites son la temperatura —80 °C continuos— y la fluencia bajo carga sostenida. En una planta que limpia con vapor a 90 °C, una guía de UHMWPE se deformará y la línea se desalineará en el plazo de un mes.
Tres documentos y qué demuestra cada uno
| Documento | Emitido por | Qué cubre | Qué no cubre |
|---|---|---|---|
| Carta de garantía de la FDA | El fabricante | Compuesto aceptable según el 177.2600 para un tipo de alimento determinado | La FDA no certifica juntas; la carta es una declaración del propio proveedor |
| Declaración de conformidad de la UE | Proveedor del material o de la pieza | 1935/2004 y, para plásticos, 10/2011 con datos de migración | Caucho y silicona, que el 10/2011 excluye |
| Certificado 3-A 18-03 | Fabricante de caucho, respaldado por ensayos de laboratorio | Compuesto, clase de caucho, número de pieza | Higiene del diseño, que se evalúa por separado |
| Informe de ensayo de migración | Laboratorio acreditado | Resultados reales de extracción para simulantes y condiciones determinados | Cualquier tipo de alimento o temperatura no probados |
Solicite el documento que nombre el compuesto, no la familia de materiales. Una carta 177.2600 para “silicona” no vale nada; la carta que nombra el número de compuesto, su dureza y el tipo de alimento es la que aceptará un auditor. Los números de compuesto cambian cuando cambia la formulación, así que compruebe que el número del certificado coincide con las piezas de la caja: este es el hallazgo más común en una auditoría de proveedores.
Dónde fallan estos programas
Cinco puntos de fallo explican la mayoría de las no conformidades que vemos:
- Colorantes. Un compuesto blanco con un pigmento no conforme no es un compuesto apto para contacto con alimentos. El color forma parte de la formulación y debe figurar en la documentación de cumplimiento.
- Desmoldeantes y aerosoles para moldes. Se aplican en la prensa, no en el compuesto, y casi nunca figuran en el certificado. Un desmoldeante de silicona sobre una superficie en contacto con alimentos es un contaminante.
- Postcurado. La silicona y algunos fluoroelastómeros necesitan un horneado para eliminar los volátiles. Omitirlo ahorra un día y genera quejas de sabor que tardan meses en rastrearse.
- Lubricantes de montaje. Una junta apta para alimentos instalada con una grasa de uso general deja de ser un montaje apto para alimentos. Especifique el lubricante o exija un montaje en seco.
- Sustitución silenciosa de compuestos. Un proveedor falto de un pigmento o un acelerante sustituye por un equivalente, y la pieza parece idéntica. Solo la trazabilidad del compuesto a nivel de lote detecta esto.
Puntos clave
- “Apto para alimentos” no tiene un significado legal autónomo. Vincule la declaración al reglamento, al tipo de alimento y a la forma acabada.
- La 21 CFR 177.2600 limita los extractivos totales a 20 mg/in² en agua y 175 mg/in² en hexano durante las primeras 7 horas. Un ensayo en agua no cualifica una pieza para alimentos grasos.
- La UE 10/2011 abarca los plásticos, incluido el PTFE. No abarca el caucho ni la silicona, diga lo que diga el certificado.
- Elija tanto por el régimen de limpieza como por el producto: EPDM para vapor y CIP cáustico, FKM para grasa caliente, silicona para calor seco, FFKM solo cuando nada más resista.
- El curado por platino y el postcurado son requisitos de proceso, no términos de marketing. Solicite ambos por escrito.
- El certificado debe nombrar el número de compuesto y coincidir con las piezas entregadas. Las declaraciones a nivel de familia no son evidencia.
Nuestro gama de juntas tóricas para contacto con alimentos se cotiza con documentación a nivel de compuesto bajo petición, y sellos encapsulados son la respuesta práctica cuando una camisa resistente a productos químicos debe asentarse sobre un núcleo conforme. Para servicio de CIP y vapor, la gama de juntas de alta temperatura cubre los grados EPDM y FKM usados en la mayoría de plantas sanitarias, y piezas moldeadas a medida pueden producirse conforme a un reglamento nombrado en lugar de una declaración genérica.
El texto normativo es breve y merece leerse directamente: 21 CFR 177.2600 en eCFR. Por el lado europeo, el material de la EFSA sobre materiales en contacto con alimentos explica cómo se evalúan las sustancias, y EHEDG publica las directrices de diseño higiénico que determinan si una junta conforme puede limpiarse realmente. Hay orientación práctica sobre el almacenamiento de compuestos aptos para alimentos en Seal Sales, y Darcoid mantiene comparativas de compuestos que ayudan cuando dos proveedores afirman el cumplimiento y los certificados parecen idénticos.