
El agrietamiento por ozono parece un defecto de moldeo y casi nunca lo es. Una junta tórica de NBR negra que estuvo en una estantería de almacén durante dieciocho meses, o una junta en la puerta de una máquina de envasado a 300 mm de un motor de CC con escobillas, vuelve con un fino mapa de grietas perpendiculares a la dirección en que se estiró. El compuesto era correcto cuando se prensó. El entorno cambió la química.
Lo que sigue abarca el mecanismo, de dónde procede realmente el ozono en una planta, los compuestos que lo resisten, el ensayo que zanja las discusiones con proveedores y cinco soluciones ordenadas por lo que cuestan.
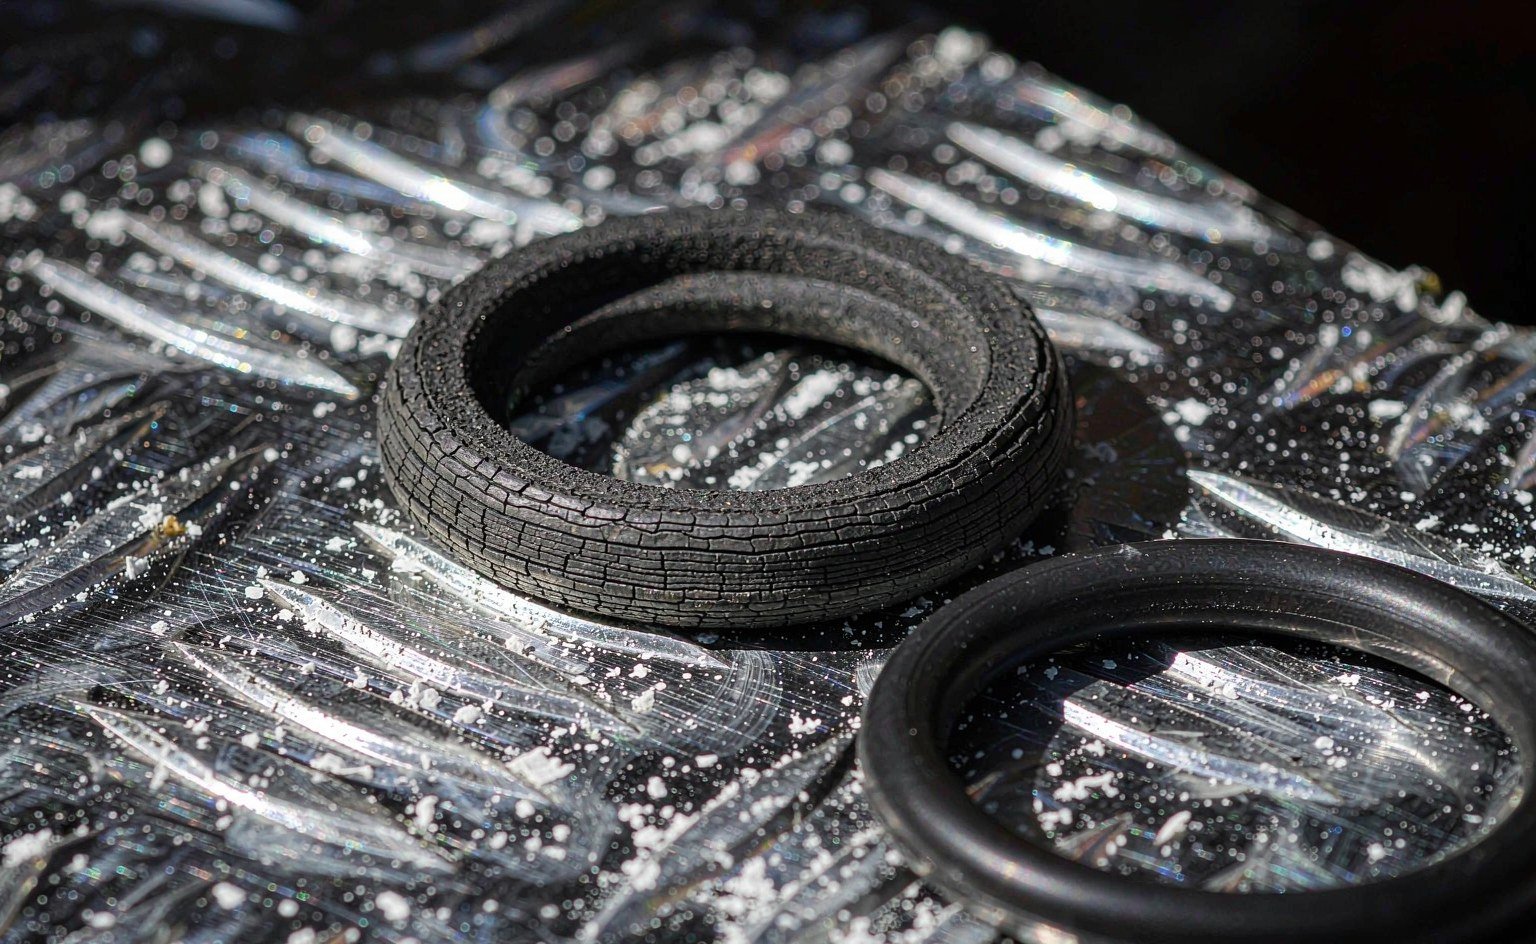
Cómo ataca el ozono a un elastómero estirado
El ozono es un electrófilo fuerte, y los dobles enlaces carbono-carbono del caucho insaturado son exactamente lo que busca. La reacción se adiciona al doble enlace formando un ozónido inestable, que rompe la cadena polimérica. Todo esto ocurre en la superficie, en micrómetros de profundidad.
La segunda condición es mecánica. El ozono ataca al caucho insaturado incluso sin estirar, pero las cadenas cortadas permanecen enredadas y no aparece nada visible. Aplique un pequeño porcentaje de deformación por tracción y las cadenas cortadas se separan en una fisura microscópica. La punta de la fisura concentra la tensión, el polímero fresco queda expuesto a más ozono y la grieta se propaga por la sección. Como la grieta se abre a lo largo del eje de deformación, las grietas visibles siempre discurren perpendiculares a la dirección de estiramiento: esa orientación es la firma de campo que distingue el daño por ozono del ataque térmico o químico.
La concentración importa menos de lo que se supone. El ozono de fondo en exteriores es de aproximadamente 1 a 10 pphm (partes por cien millones). El ensayo acelerado estándar se ejecuta a 50 pphm, y un NBR de uso general sometido al 20 % de deformación en esa cámara muestra grietas visibles en semanas. Un motor con escobillas, una impresora láser, una lámpara de curado UV o una soldadora de arco pueden elevar la concentración local muy por encima del fondo exterior en un pequeño volumen de aire.
De dónde procede el ozono en una planta normal
El ozono se forma dondequiera que una descarga eléctrica o la luz ultravioleta de onda corta se encuentre con el oxígeno. Las fuentes habituales en los equipos de producción:
- Motores de CC con escobillas y herramientas eléctricas. El arco de las escobillas genera ozono de forma continua. La concentración cae rápidamente con la distancia, pero una junta situada a menos de un metro de un motor sin carcasa registra mucho más que el nivel ambiental.
- Impresoras láser y fotocopiadoras. Los hilos de corona de la etapa de carga son una fuente constante de bajo nivel dentro del gabinete.
- Lámparas de curado UV y lámparas germicidas. La emisión a 185 nm genera ozono directamente a partir del aire; la línea germicida de 254 nm lo hace más lentamente, pero durante ciclos de trabajo prolongados.
- Soldadura por arco y corte por plasma. Generación local intensa, normalmente transitoria y a menudo cerca de las juntas de cilindro durante los trabajos de mantenimiento.
- Precipitadores electrostáticos, sopladores ionizantes y tratamiento de agua con ozono. Generación deliberada de ozono, a veces a solo un tabique de distancia de componentes de caucho.
La consecuencia práctica es que una junta no necesita estar a la intemperie para correr riesgo. Hemos visto juntas de prensaestopas de NBR agrietarse en equipos de envasado en interior donde la única particularidad era un motor con escobillas y un gabinete cerrado que atrapaba el aire a su alrededor.
Qué compuestos resisten y cuáles solo lo parecen
Las cadenas principales saturadas no ofrecen nada a lo que el ozono pueda adicionarse. El EPDM, el HNBR, el FKM, la silicona (VMQ) y el FFKM carecen de dobles enlaces en la cadena principal, por lo que resisten el ozono estructuralmente y no mediante aditivos. El policloropreno (CR) está parcialmente saturado y queda en un punto intermedio. El caucho natural, el SBR, el NBR y la mayoría de las calidades de poliuretano son insaturados y dependen de paquetes de protección.
| Compuesto | Dobles enlaces en la cadena principal | Resistencia al ozono | Lo que le cuesta |
|---|---|---|---|
| NR / SBR | Sí | Deficiente | Grietas en semanas bajo deformación; solo para interior |
| NBR (nitrilo) | Sí | Deficiente | Requiere antiozonante + cera; no apto para servicio exterior expuesto ni junto a motores |
| HNBR | Prácticamente ninguna | Muy buena | Precio 2–3× el del NBR, mantiene la resistencia al aceite hasta ~150 °C |
| CR (neopreno) | Parcialmente | Moderado | Mejor que el NBR, pero sigue sin ser una solución permanente para exterior |
| EPDM | Ninguno | Excelente | Sin resistencia al aceite mineral: hinchamiento del 50 %+ en ASTM Oil No. 1 |
| Silicona (VMQ) | Ninguno | Excelente | Baja resistencia al desgarro, mal servicio dinámico con aceite, permeable |
| FKM | Ninguno | Excelente | El mayor coste de material por debajo del FFKM, rango de baja temperatura limitado |
| FFKM | Ninguno | Excelente | Margen químico y térmico a un precio 10–20× el del NBR |
| Poliuretano colado | Según la calidad | Limitada a moderada | Excelente resistencia a la abrasión, no es la primera opción para juntas expuestas en exterior |
Las clasificaciones de ozono publicadas por los principales fabricantes de juntas siguen el mismo orden: consulte los datos de materiales de sellado de Trelleborg y las tablas de materiales de potencia fluida de Hallite. Tras esa tabla se esconden dos trampas. Primera, los antiozonantes químicos (6PPD, IPPD) y las ceras parafínicas actúan migrando a la superficie y formando una barrera sacrificial o física. Una junta deslizante o de rascado elimina esa película en cada carrera, así que la protección desaparece en servicio dinámico: la cera es una herramienta para juntas estáticas. Segunda, el EPDM es la respuesta completa más barata al ozono, pero la peor posible al aceite mineral. Cambiar una junta de vástago hidráulica que gotea por EPDM para detener el agrietamiento por ozono cambia una grieta superficial por una junta hinchada y extrusionada.
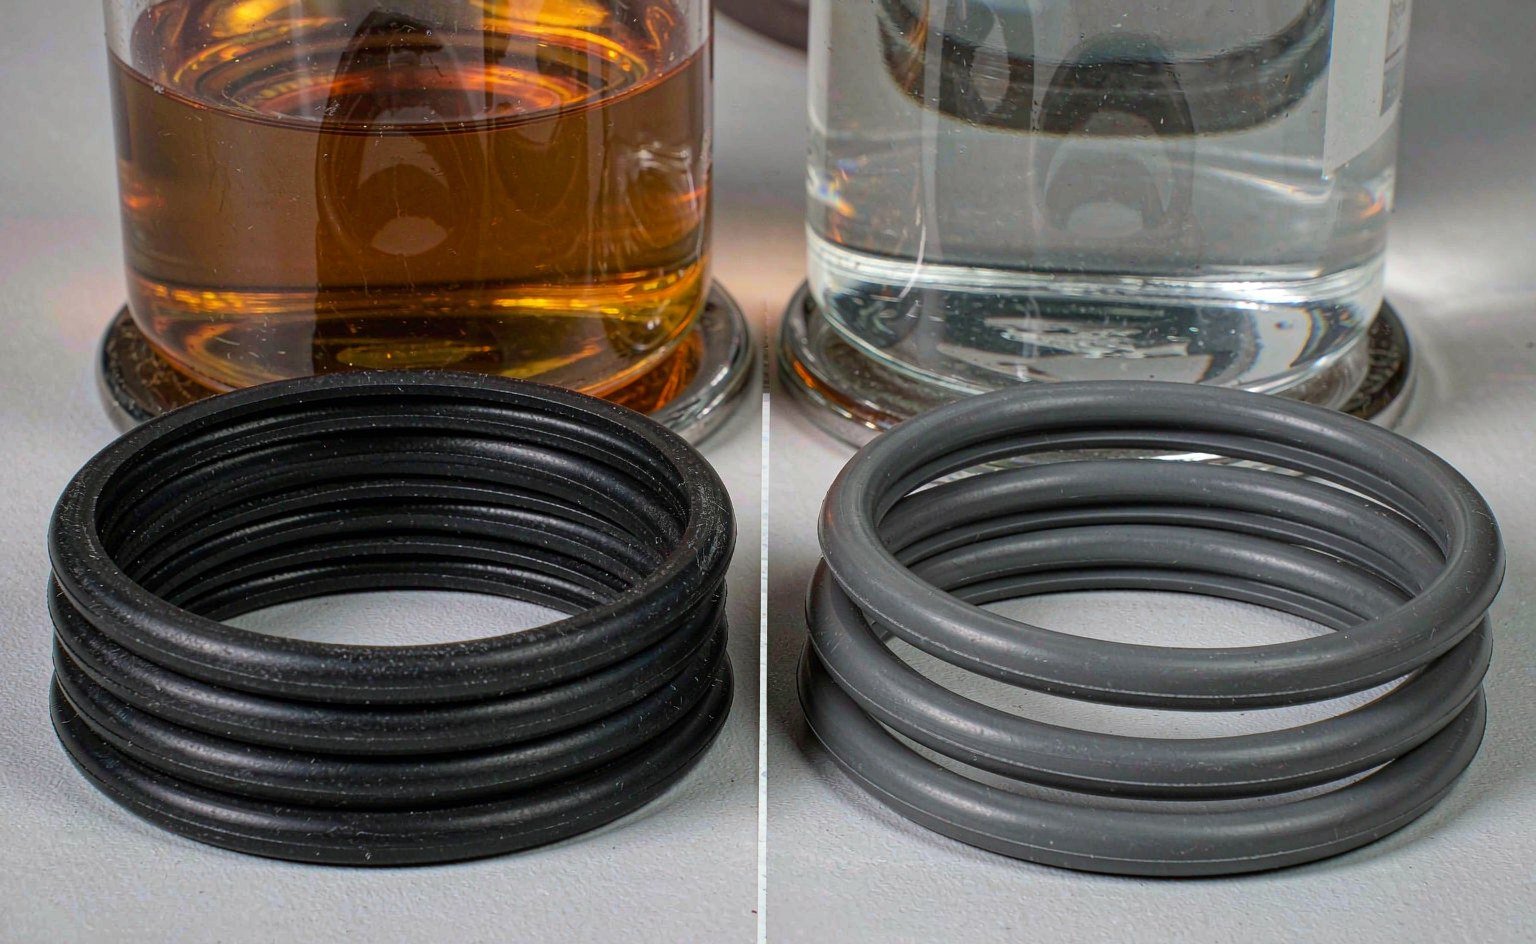
La prueba que zanja la discusión
ASTM D1149 e ISO 1431-1 son los métodos de referencia para el agrietamiento por ozono en cámara controlada. Ambos estiran la probeta hasta un alargamiento fijo, la mantienen a temperatura y concentración de ozono controladas y la inspeccionan a intervalos para determinar el tiempo hasta la primera grieta y el grado final de agrietamiento. Las condiciones normalizadas son lo bastante consistentes como para citarlas directamente en una orden de compra.
| Parámetro | Condición estándar | Por qué importa |
|---|---|---|
| Concentración de ozono | 50 ± 5 pphm | Aproximadamente 50 veces el fondo exterior: acelera sin alterar el modo de fallo |
| Temperatura | 40 °C | Mantiene la cinética de reacción comparable entre laboratorios |
| Deformación | 20 % de alargamiento estático | Por debajo de ~5 % de deformación, el crecimiento de grietas es despreciable; el 20 % reproduce el estiramiento de una junta tórica instalada |
| Duración | 72 h típicas; 96 h y 168 h para especificaciones más exigentes | Los ensayos cortos ocultan compuestos de iniciación lenta |
| Inspección | 2× de aumento, 7× si se sospecha agrietamiento fino | Grado 0 a 2× es el criterio de aceptación habitual |
| Referencia | ASTM D1149 / ISO 1431-1; ISO 1431-3 para dinámico | El dinámico añade flexión y es significativamente más severo |
La línea de orden de compra que recomendamos es una sola frase: resistencia al ozono — sin grietas a 2× de aumento tras 72 h a 50 pphm, 40 °C, 20 % de deformación, según ASTM D1149. Elimina la conversación sobre si un compuesto es “resistente al ozono”, porque la respuesta pasa a ser un informe de cámara en lugar de un adjetivo de ficha técnica.
Una limitación de los datos: una cámara clasifica compuestos, no predice años de servicio. En exteriores, la radiación UV, el calor, la humedad y la flexión actúan al mismo tiempo, y cada uno modifica la velocidad a la que crece una grieta.
Cinco soluciones, de la más barata a la más cara
- Reduzca la deformación. El estiramiento de instalación de una junta tórica debe mantenerse en o por debajo del 5 % del diámetro interior para sellos estáticos y del 2–3 % para los dinámicos. Un sello estirado un 10 % para encajar en una ranura queda precargado para agrietarse antes incluso de ver el ozono.
- Proteja el sello o aleje la fuente. Un tabique de chapa metálica entre el motor y el sello cuesta menos que cambiar de compuesto y a menudo resuelve el problema de raíz.
- Ventile el recinto. El aire atrapado concentra el ozono. Una entrada de aire filtrada y un ventilador de extracción en un armario reducen la concentración en un orden de magnitud en cuestión de minutos.
- Sustituya el motor. El motor de CC sin escobillas elimina la fuente de ozono en su origen. Es la solución de hardware más cara y la más permanente.
- Cambie el compuesto. EPDM para agua, vapor y aire exterior; HNBR cuando deba mantenerse la resistencia al aceite; FKM cuando también haya calor o productos químicos. Mantenga el paquete de antiozonantes como segunda línea de defensa, no como el plan principal.
Trampas en el almacenamiento y el almacén
ISO 2230 trata el ozono como un riesgo de almacenamiento por una razón. Los sellos deben permanecer en la oscuridad a 5–25 °C y por debajo del 65 % de humedad relativa, lejos de motores eléctricos, lámparas de mercurio y luminarias fluorescentes con balastos averiados. Un palé de NBR almacenado dos años junto a un motor con escobillas puede llegar a la línea de montaje ya agrietado, y la culpa recaerá en el taller de prensas.
La inspección de recepción lo detecta en diez segundos: doble una junta tórica de muestra 180° y observe el diámetro exterior a 2× de aumento. Referencias de distribuidores como Marco Rubber y Apple Rubber publican las mismas advertencias de manipulación para el stock almacenado. Las grietas perpendiculares al radio de doblado indican que el lote ha estado expuesto. Nuestras propias normas de vida útil se detallan en la guía de almacenamiento ISO 2230.
Cuando no es ozono
La mitad de los fallos “por ozono” que nos piden analizar son otra cosa con un aspecto similar. El diagnóstico diferencial se basa en la orientación de las grietas, el estado de la superficie y el punto donde se origina el daño.
| Modo de fallo | Patrón de grietas | Otras evidencias |
|---|---|---|
| Ozono | Finas, uniformes, perpendiculares a la deformación, iniciadas en la superficie | El sello estaba estirado o expuesto a una fuente de motor/UV; sin hinchamiento |
| UV / intemperismo | Microgrietas finas y tiza | Decoloración, residuo pulverulento, un lado orientado a una ventana o lámpara |
| Envejecimiento por calor | Grietas aleatorias, tacto duro y quebradizo | Deformación permanente elevada, pérdida de alargamiento, superficie oscurecida |
| Ataque químico | Reblandecimiento, ampollas o superficie pegajosa | Hinchamiento de volumen, aumento de peso, residuo de fluido en la ranura |
| Daños durante la instalación | Un corte o muesca profunda, sin red de grietas | Daño en una única posición horaria, marcas de herramienta cerca |
| Extrusión | Borde mordido o cizallado en la junta | Anillo de respaldo ausente o dañado, historial de picos de presión |
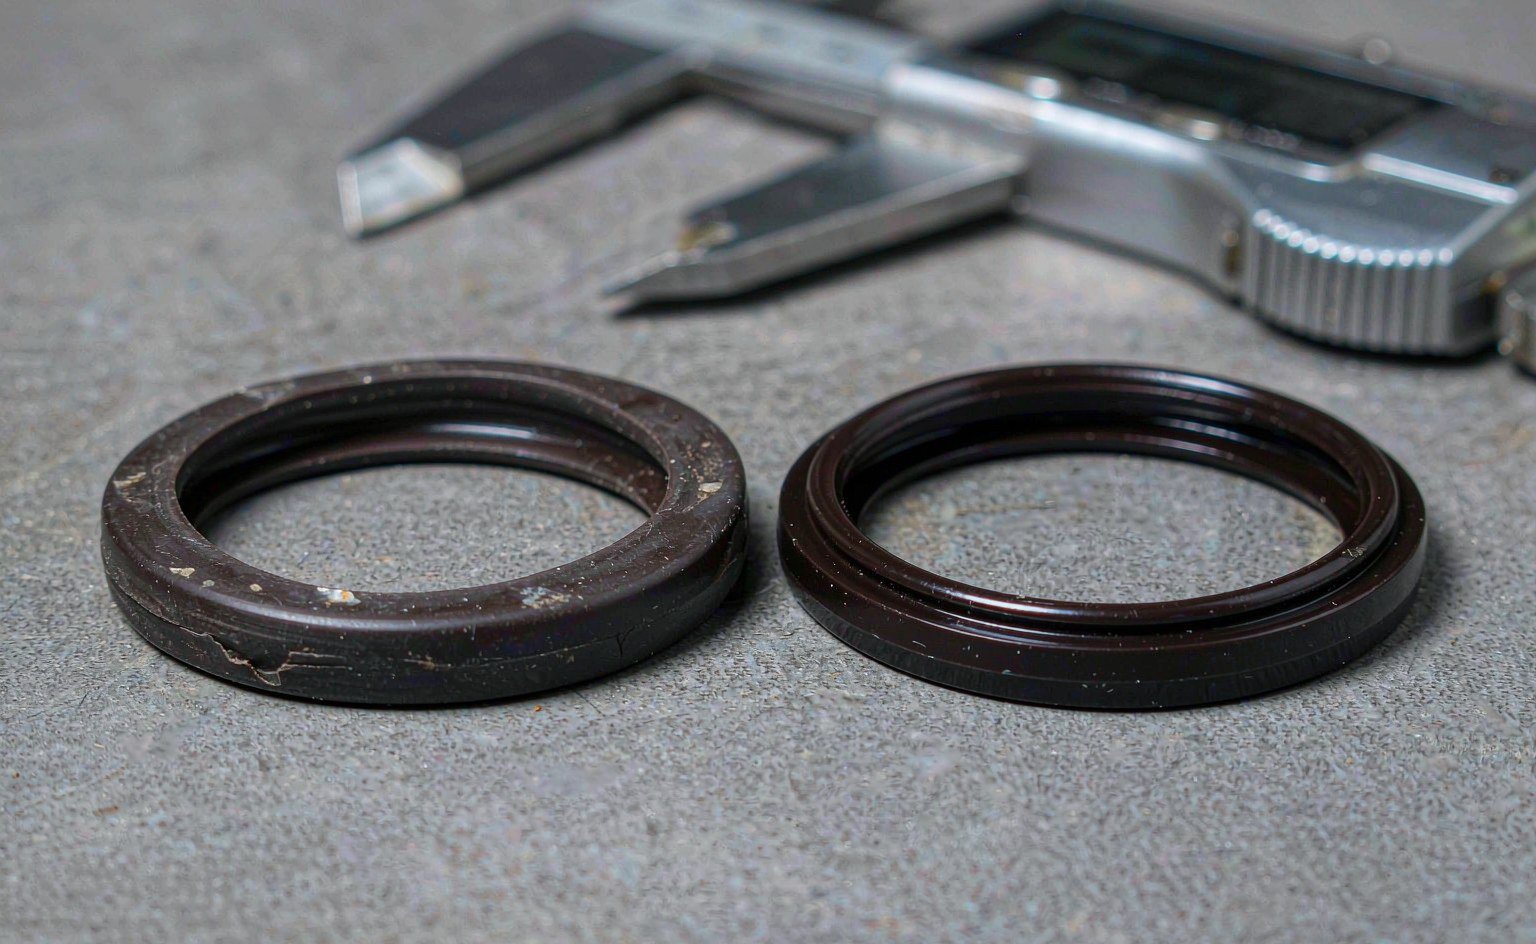
El envejecimiento por calor es el impostor habitual. Una junta que se ha endurecido y ha adoptado una deformación permanente no puede seguir la ranura, y las grietas resultantes parecen similares a simple vista. Los datos de deformación permanente separan rápidamente ambos casos, y nuestra nota sobre por qué la deformación permanente acaba con las juntas cubre la medición.
Lista de comprobación rápida sobre el terreno
- Confirme la orientación de las grietas: perpendicular al estiramiento indica ozono, aleatoria indica calor.
- Localice cada motor con escobillas, lámpara UV y fuente de corona en un radio de 2 m de la junta.
- Mida el estiramiento instalado: (DI de la ranura − DI libre) ÷ DI libre, objetivo ≤5 % en estático.
- Revise los registros de almacenamiento: exposición a la luz, proximidad a motores, años en estantería.
- Busque una película de cera en la superficie de la junta; si falta, la barrera ha desaparecido.
- Especifique ASTM D1149 en la próxima orden de compra en lugar de fiarse de lo que indique una ficha técnica.
- Si hay aceite presente, no salte a EPDM. Pase a HNBR o FKM y conserve la resistencia al aceite.
Para juntas que viven a la intemperie o cerca de motores, la lista de compuestos es corta: Las juntas tóricas de EPDM y HNBR cubren la mayor parte, y cuando un compuesto estándar no sirve, el desarrollo de compuestos a medida suele salir más barato que un fallo en campo. Los compromisos de material entre los dos caballos de batalla se tratan en Juntas tóricas de NBR frente a EPDM.