
Dos cilindros hidráulicos salieron del mismo taller en la misma semana. Ambos tenían taladros de 63 mm, ambos fueron bruñidos hasta un acabado espejo, ambos se montaron con retenes de vástago de NBR de 70 Shore A de la misma caja. Uno funcionó 14 meses y seguía seco en el rascador. El otro presentó fugas en el retén del vástago en seis semanas, y cuando abrimos el cilindro, el taladro tenía un acabado que parecía perfecto y un patrón de mecanizado que corría recto a lo largo de la carrera.
El acabado de la ranura y del taladro es la dimensión más deficientemente especificada en el diseño de retenes y la que decide la vida útil con más frecuencia. También es la que más fácilmente se falsea con un número: la Ra puede medirse en una superficie deficiente y aun así dar 0,4 µm.

La Ra es un número, no una especificación
La Ra es la media aritmética de las desviaciones del perfil a lo largo de una longitud de muestreo. Promedia picos y valles en una sola cifra, lo que significa que una superficie con picos de 2 µm y valles de 2 µm obtiene la misma puntuación que una que es plana con arañazos ocasionales de 4 µm. Al retén no le importa la media. Le importa si los picos lo cortan y si los valles forman un camino continuo desde el lado del aceite hasta el lado del aire.
Tres parámetros más allá de la Ra deciden cuál de esas cosas ocurre:
- Rz (altura máxima del perfil, promediada sobre cinco longitudes de muestreo) indica la profundidad de pico a valle. Una superficie con Ra 0,4 µm y Rz 4 µm tiene valles profundos aislados: un camino de fuga. La misma Ra con Rz 1,6 µm es uniforme.
- Rmr (proporción de material a una profundidad de corte dada) indica qué parte de la superficie soporta la carga. Un taladro bruñido con mesetas puede soportar un 60-70 % de material a la profundidad en la que contacta el retén; un taladro torneado con aristas vivas soporta un 20-30 %.
- Dirección de mecanizado indica la dirección de las marcas. No es un número en un informe y decide más fallos que cualquiera de los parámetros de rugosidad.
La ISO 3601-2 trata el acabado como parte de la especificación del alojamiento en lugar de como una nota, y la revisión de 2025 empuja a los usuarios a controlar la proporción de material junto con la Ra. Esa es la dirección correcta: un plano que dice “Ra 0,4” y nada más permite que un taller entregue un roscado.
Los números, por aplicación
La tabla siguiente consolida los valores utilizados por los principales fabricantes de retenes. Son objetivos para la cara de sellado, no para la pieza completa.
| Cara de sellado | Objetivo de Ra | Rz / Rmax | Proceso típico | Notas |
|---|---|---|---|---|
| Estático, sin pulsaciones (brida, tapa) | ≤ 1,6 µm | ≤ 6,3 µm | Fresado fino o torneado | 32 µin. El valor por defecto para la mayoría de juntas y retenes frontales |
| Estático, pulsante o servicio de gas | ≤ 0,8 µm | ≤ 3,2 µm | Rectificado o mandrinado fino | Los gases y los fluidos de baja viscosidad encuentran caminos de fuga que el aceite no |
| Fondo y paredes laterales de la ranura | 1,6-3,2 µm | ≤ 6,3-12,5 µm | Torneado o mandrinado | Holgado está bien. Las paredes laterales rugosas abrasan el anillo durante el montaje |
| Dinámico alternativo (vástago, taladro) | ≤ 0,4 µm | ≤ 1,6 µm | Bruñido, rectificado | 16 µin. El número más importante en un alojamiento hidráulico |
| Fondo de ranura dinámico | ≤ 1,6 µm | ≤ 6,3 µm | Torneado | Evita daños por extrusión y el vuelco del retén durante la instalación |
| Rotativo, alta presión | 0,2-0,4 µm | ≤ 1,6 µm | Rectificado, superacabado | La dirección de mecanizado debe ser circunferencial, nunca axial |
| Vacío | ≤ 0,4 µm | ≤ 1,6 µm | Bruñido o lapidado | La dirección de la fuga es hacia el interior; los defectos superficiales importan más que la presión |
Un valor de rugosidad tiene cabida bajo esa tabla: no baje de aproximadamente Ra 0,1-0,15 µm en una cara dinámica. Un diámetro pulido a espejo no puede retener una película de aceite, y el retén funciona en lubricación límite desde el primer recorrido. El desgaste se acelera, la fricción aumenta y el fallo parece un problema de material cuando en realidad es un problema de acabado.
Dos modos de fallo, un solo número
La trayectoria de fuga
Un retén estático a 1 MPa no necesita gran cosa de canal. Piense en una cara de ranura con Ra 2,5 µm y una dirección de mecanizado que vaya radialmente hacia fuera desde el taladro hasta la atmósfera. Bajo compresión, la goma rellena la mayoría de los valles, pero donde dos rayones adyacentes se cruzan y ambos llegan al borde, se tiene un capilar continuo. A baja presión, la tensión superficial lo retiene; a 0,05 MPa de ciclado térmico y con un fluido que contenga un tensoactivo, supura.
Por eso, la solución para una junta de brida que supura a menudo no es una junta más dura ni más par de apriete, sino cambiar de una cara torneada a una cara rectificada. El par de apriete cierra huecos en la goma, no canales en el acero.
El recorrido en seco
El fallo opuesto. Un vástago acabado a Ra 0,05 µm parece una pista de rodamiento y no sella bien nada. El labio del retén de vástago necesita una película de aceite de aproximadamente 1-3 µm de espesor para mantenerse lubricado, y esa película se aloja en la textura superficial. Elimine la textura y el labio funciona en seco, se vitrifica, se endurece y, con el tiempo, adopta una deformación permanente que le impide seguir al vástago. El consumo de aceite baja, lo que parece una mejora, hasta que el retén empieza a dejar pasar con la máquina a temperatura.
Lo vemos sobre todo en cilindros que fueron rectificados por un taller con un torno de pulir y sin especificación de retén. El taladro queda precioso. El retén falla en ocho semanas y el informe dice “fallo del material del retén”.”
Cómo se produce el acabado y por qué importa
| Proceso | Ra alcanzada | Dirección de mecanizado | Relación de apoyo | Mejor para |
|---|---|---|---|---|
| Torneado (pasada de acabado) | 0,8-3,2 µm | Circunferencial o helicoidal | Baja, 20-35 % | Fondos de ranura, caras estáticas, superficies no sellantes |
| Rectificado cilíndrico | 0,1-0,8 µm | Circunferencial, fino | Media, 40-55 % | Superficies de vástago, ejes rotativos |
| Bruñido | 0,2-0,8 µm | Reticulado cruzado, 30-60° incluido | Alta, 50-70 % | Taladros de cilindro, cualquier elemento alternativo |
| Bruñido con rodillos | 0,05-0,4 µm | Circunferencial, embutido | Muy alta, 70-85 % | Caras estáticas donde importa la planitud |
| Calibrado con bola | 0,1-0,4 µm | Circunferencial | Alta | Taladros pequeños, agujeros pasantes |
| Electroerosión (EDM) | 0,4-3,2 µm | Aleatoria, capa refundida | Bajo | No es una cara sellante sin acabado posterior |
El bruñido es el proceso correcto para un taladro alternativo por una razón: el reticulado cruzado. El ángulo incluido entre los dos conjuntos de rayones, normalmente 30-60°, retiene aceite en el taladro durante el recorrido y lo libera en el retorno. Un bruñido en una sola dirección, o un rectificado, produce rayones que van con el recorrido y actúan como una bomba. Ambos pueden dar Ra 0,4 µm. Solo uno retiene aceite.
El bruñido con rodillos produce la Ra más fina de la lista y es el proceso que con más frecuencia se aplica en exceso a caras dinámicas. Embute los picos en los valles en lugar de cortarlos, lo que eleva la relación de apoyo y cierra las bolsas de aceite. En una cara estática eso es exactamente lo que se quiere. En un vástago produce una superficie que mide de maravilla y lubrica mal.
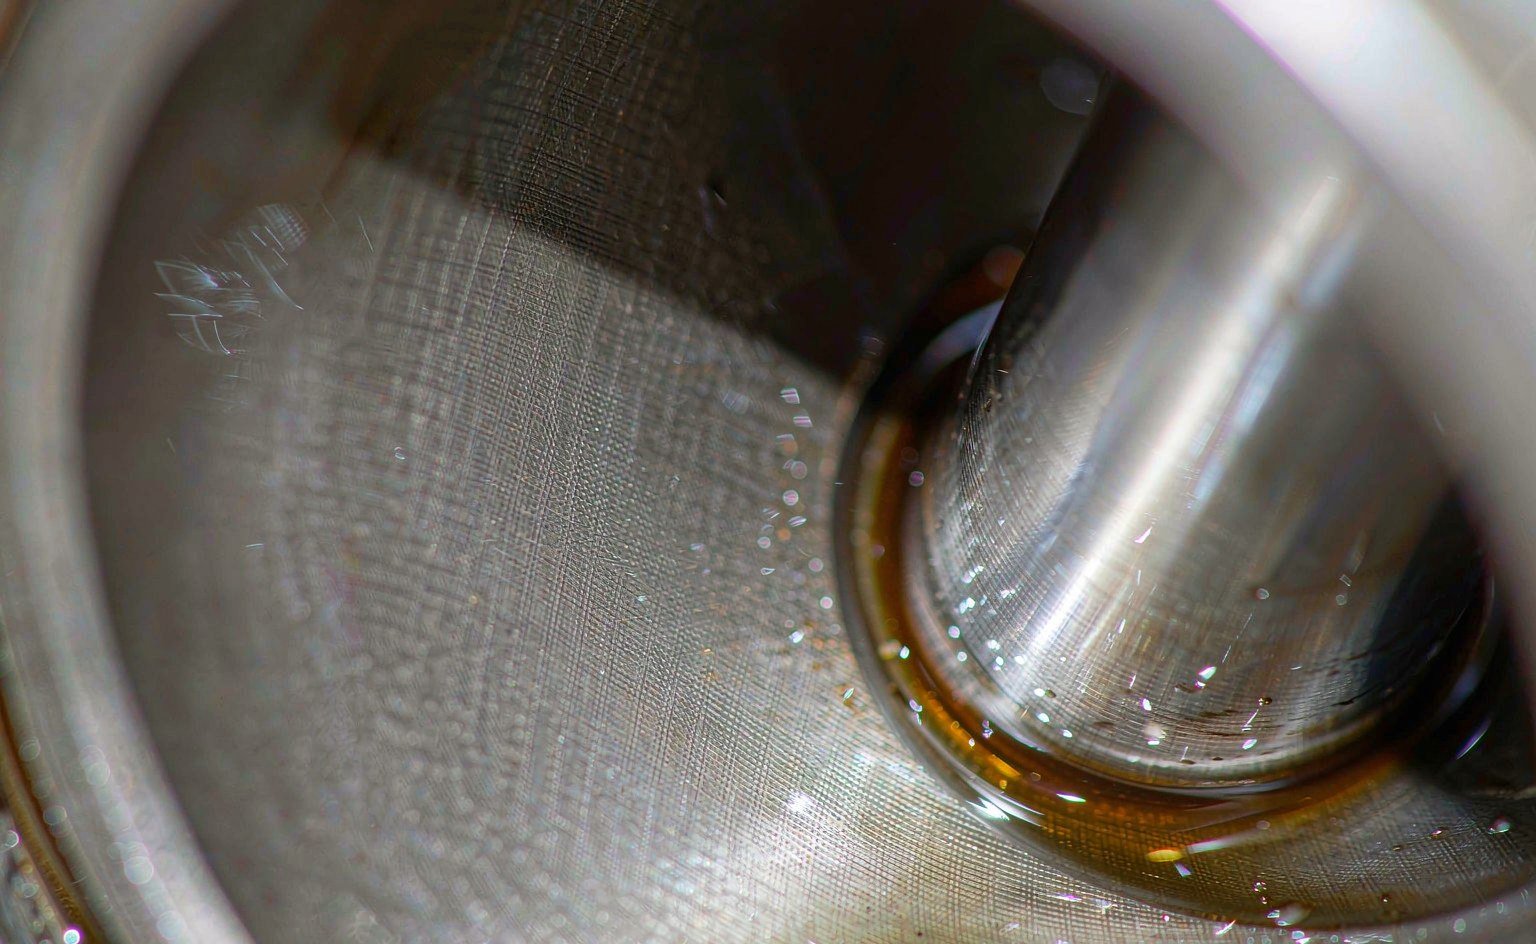
Lo que realmente se mide en el taller
La mayor parte de la inspección de recepción de un alojamiento de retén es una comprobación visual y un calibre. Eso detecta lo que no importa y pasa por alto lo que sí. Si el acabado importa en el plano, cuatro detalles deciden si la medición significa algo:
- Longitud de corte. Un corte de 0,8 mm en una superficie torneada con un avance de 0,4 mm da una Ra distinta que un corte de 2,5 mm en la misma superficie. Compare solo trazados tomados con el mismo corte, y ponga el corte en el plano junto a la Ra.
- Estilete y patín. Un estilete de 2 µm no puede resolver un valle más estrecho que su punta. Un patín que salva un taladro de 3 mm mide la media del puente, no la superficie.
- Posición y número. Tres trazas a 120° alrededor de un taladro, más una a lo largo del eje. Una sola traza axial en un taladro bruñido leerá el rayado cruzado; una sola traza circunferencial leerá una superficie completamente distinta.
- Limpieza y temperatura. La película de aceite sobre la superficie amortigua el estilete y hace que la lectura sea más suave. Limpie con disolvente y seque antes de medir, y mida a temperatura de taller una vez que la pieza se haya estabilizado.
El atajo práctico para un taller de producción sin perfilómetro es una placa comparadora más un molde. Un molde de réplica del taladro, seccionado y comparado con una muestra patrón conocida, detecta defectos de orientación que un calibre manual nunca detectará. Cuesta una fracción de un instrumento de estilete y se usa con más frecuencia.
El coste de especificar en exceso
El acabado es una de las pocas especificaciones en las que apretar no sale gratis y no siempre es mejor. Pasar una cara de Ra 3,2 µm a 1,6 µm añade aproximadamente un 30-50 % al coste de mecanizado de esa cara. Pasar de 1,6 µm a 0,8 µm puede duplicarlo, porque normalmente cambia el proceso de torneado a rectificado y añade un segundo amarre.
Las notas generales son donde se va el dinero. Un plano que dice “todas las superficies Ra 0,4” en un colector de 200 mm paga el coste de rectificado en caras de tornillos, apoyos de montaje y taladros de paso que nunca ven un retén. La nota correcta especifica una tolerancia general —Ra 3,2 µm salvo indicación contraria— y llama el valor ajustado solo en las caras de sellado. Una sola superficie de sellado de 10 × 10 mm no requiere que se rectifique toda la brida.
Por qué esto importa más en reparación que en fabricación nueva
Un cilindro nuevo llega con un taladro acabado según el proceso del fabricante de equipo original, que normalmente es correcto porque se validó con miles de unidades. Un cilindro reparado lo acaba quien tenga la máquina disponible. Rectificar el taladro a sobremedida y montar un retén más fino, soldar y volver a mecanizar un vástago, o bruñir una marca de rayado restablecen la superficie, y ninguna de esas operaciones restaura automáticamente la orientación ni la retención de aceite.
Cuando suministramos retenes a talleres de reparación, pedimos el acabado del taladro y el acabado del vástago antes de recomendar un perfil. Un retén de vástago con labio afilado tolerará un vástago más rugoso que un labio con una banda de contacto ancha. Un rascador con borde raspador duro sobrevivirá a una superficie que destruiría uno blando. El acabado y el perfil son una sola decisión, y los talleres que los tratan como dos acaban cambiando retenes en lugar de especificaciones.
Lista de comprobación en campo antes de aprobar un alojamiento
- Ra y Rz ambos en el plano, con la longitud de corte y las caras nombradas. Ra por sí solo no es una especificación.
- Dirección de mecanizado indicada. Circunferencial para rotativos, rayado cruzado para taladros alternativos, aleatoria o sin dirección radial para caras estáticas.
- Ningún valor por debajo de 0,1-0,15 µm en caras dinámicas. Si un taller entrega un espejo, pregunte qué película de aceite se supone que debe sobrevivir en él.
- Relación de material comprobada una vez por lote en la cara de sellado si el proceso es bruñido o abrillantado.
- Rotura de aristas especificada: chaflán de entrada de 15-20°, desbarbado, con la superficie del chaflán no más rugosa que el taladro.
- Porosidad y recubrimiento comprobados en superficies de vástago con cromo duro. Los nódulos y picaduras de cromo son caminos de fuga que ningún valor de Ra describe.
- Se conserva una muestra patrón conocida como referencia física, moldeada o seccionada, para que la siguiente discusión se resuelva en treinta segundos.
Nuestro gama de juntas tóricas y juntas X se especifica frente a estos valores en las dimensiones de alojamiento que publicamos, y la misma lógica se aplica a perfiles de retén de vástago, donde la geometría del labio y el acabado del vástago deben combinarse en lugar de especificarse de forma independiente. Cuando un anillo de respaldo apoya contra la pared lateral de una ranura, el acabado de esa pared determina cómo se desgasta el anillo, no solo cómo sella la junta tórica.
Para valores de referencia de la propia guía de diseño de un fabricante de retenes, la biblioteca de soluciones de sellado de Trelleborg y la documentación de retenes hidráulicos de Hallite ambas publican tablas de acabado según servicio. Las páginas de materiales de Balseal son útiles cuando la cuestión es si un cambio de compuesto puede compensar un acabado que no se puede corregir. Las notas de distribuidores sobre fallos en campo en Seal Sales y Darcoid cubren el mismo terreno desde el lado del mostrador, donde el acabado normalmente es desconocido y al retén se le culpa de todos modos.
Relacionado: qué hace un anillo de respaldo y cómo interactúan el huelgo de extrusión y el acabado superficial a presión.