
Dois cilindros hidráulicos saíram da mesma oficina na mesma semana. Ambos tinham furos de 63 mm, ambos foram brunidos até ficarem espelhados, ambos foram montados com vedantes de haste NBR de 70 Shore A da mesma caixa. Um funcionou 14 meses e ainda estava seco no raspador. O outro apresentou fuga no vedante da haste em seis semanas e, quando abrimos o cilindro, o furo tinha um acabamento que parecia perfeito e um padrão de marcas que corria em linha reta ao longo do curso.
O acabamento da ranhura e do furo é a dimensão mais subespecificada no projeto de vedantes e a que decide a vida útil com mais frequência. É também a mais facilmente falseada por um número: o Ra pode ser medido numa superfície má e ainda assim indicar 0,4 µm.

Ra é um número, não uma especificação
Ra é a média aritmética dos desvios do perfil ao longo de um comprimento de amostragem. Faz a média dos picos e dos vales numa única cifra, o que significa que uma superfície com picos de 2 µm e vales de 2 µm obtém a mesma pontuação que uma superfície plana com riscos ocasionais de 4 µm. Um vedante não se importa com a média. Importa-se com o facto de os picos o cortarem e de os vales formarem um caminho contínuo do lado do óleo para o lado do ar.
Três parâmetros além do Ra decidem qual destas situações ocorre:
- Rz (altura máxima do perfil, calculada como média de cinco comprimentos de amostragem) indica a profundidade pico-vale. Uma superfície com Ra 0,4 µm e Rz 4 µm tem vales profundos isolados — um caminho de fuga. O mesmo Ra com Rz 1,6 µm é uniforme.
- Rmr (razão de material a uma determinada profundidade de corte) indica quanto da superfície suporta carga. Um furo brunido com patamares pode suportar 60-70% de material à profundidade em que o vedante contacta; um furo torneado com marcas acentuadas suporta 20-30%.
- Orientação indica a direção das marcas. Não é um número num relatório e decide mais falhas do que qualquer um dos parâmetros de rugosidade.
A ISO 3601-2 trata o acabamento como parte da especificação do alojamento e não como uma nota, e a revisão de 2025 incentiva os utilizadores a controlar a razão de material a par do Ra. É a direção certa: um desenho que diz “Ra 0,4” e nada mais permite que uma oficina entregue uma rosca.
Os números, por aplicação
A tabela abaixo consolida os valores utilizados pelos principais fabricantes de vedantes. São alvos para a face de vedação, não para a peça inteira.
| Face de vedação | Alvo de Ra | Rz / Rmax | Processo típico | Notas |
|---|---|---|---|---|
| Estático, não pulsante (flange, tampa) | ≤ 1,6 µm | ≤ 6,3 µm | Fresagem ou torneamento fino | 32 µin. O valor predefinido para a maioria das juntas e vedantes de face |
| Estático, pulsante ou serviço com gás | ≤ 0,8 µm | ≤ 3,2 µm | Retificação ou mandrilagem fina | Os gases e os fluidos de baixa viscosidade encontram caminhos de fuga que o óleo não encontra |
| Fundo e paredes laterais da ranhura | 1,6-3,2 µm | ≤ 6,3-12,5 µm | Torneamento ou mandrilagem | Folgado não faz mal. Paredes laterais rugosas desgastam o anel na montagem |
| Dinâmico alternativo (haste, furo) | ≤ 0,4 µm | ≤ 1,6 µm | Brunimento, retificação | 16 µin. O número mais importante num alojamento hidráulico |
| Fundo de ranhura dinâmico | ≤ 1,6 µm | ≤ 6,3 µm | Torneamento | Evita danos por extrusão e o rolamento do vedante durante a instalação |
| Rotativo, alta pressão | 0,2-0,4 µm | ≤ 1,6 µm | Retificação, superacabamento | A orientação deve ser circunferencial, nunca axial |
| Vácuo | ≤ 0,4 µm | ≤ 1,6 µm | Brunimento ou lapidação | A direção da fuga é para dentro; os defeitos superficiais importam mais do que a pressão |
Há um valor de piso que se enquadra nessa tabela: não desça abaixo de aproximadamente Ra 0,1-0,15 µm numa face dinâmica. Um furo polido até ao espelho não consegue reter uma película de óleo, e o vedante funciona em lubrificação limite desde o primeiro curso. O desgaste acelera, o atrito aumenta, e a falha parece um problema de material quando é um problema de acabamento.
Dois Modos de Falha, Um Número
O percurso da fuga
Um vedante estático a 1 MPa não precisa de grande canal. Considere uma face de ranhura a Ra 2,5 µm com uma orientação que corre radialmente para fora do furo até à atmosfera. Sob compressão, a borracha preenche a maioria dos vales, mas onde dois riscos adjacentes se cruzam e ambos atingem a borda, tem um capilar contínuo. A baixa pressão, a tensão superficial retém-no; a 0,05 MPa de ciclagem térmica e com um fluido que contenha um tensioativo, ele exsuda.
É por isso que a solução para uma junta de flange que exsuda muitas vezes não é uma junta mais dura nem mais binário nos parafusos, mas sim a mudança de uma face torneada para uma face retificada. O binário fecha folgas na borracha, não canais no aço.
O curso a seco
A falha oposta. Uma haste acabada a Ra 0,05 µm parece uma pista de rolamento e não veda bem nada. O lábio do vedante da haste precisa de uma película de óleo com cerca de 1-3 µm de espessura para se manter lubrificado, e essa película é transportada na textura da superfície. Remova a textura e o lábio funciona a seco, vidra, endurece e, por fim, assume uma deformação que o deixa incapaz de acompanhar a haste. O consumo de óleo diminui, o que parece uma melhoria, até o vedante começar a passar com a máquina à temperatura de funcionamento.
Vemos isto sobretudo em cilindros que foram retrabalhados por uma oficina com um torno de polir e sem especificação de vedante. O furo é lindo. O vedante falha em oito semanas e o relatório diz “falha do material do vedante”.”
Como o Acabamento É Produzido, e Porque É Importante
| Processo | Ra obtido | Orientação | Rácio de suporte | Melhor para |
|---|---|---|---|---|
| Torneamento (passagem de acabamento) | 0,8-3,2 µm | Circunferencial ou helicoidal | Baixo, 20-35% | Fundos de ranhura, faces estáticas, superfícies não vedantes |
| Retificação cilíndrica | 0,1-0,8 µm | Circunferencial, fina | Médio, 40-55% | Superfícies de haste, veios rotativos |
| Brunimento | 0,2-0,8 µm | Cruzado, 30-60° incluído | Alto, 50-70% | Furos de cilindro, qualquer coisa alternativa |
| Brunimento por rolos | 0,05-0,4 µm | Circunferencial, esmagado | Muito alto, 70-85% | Faces estáticas onde a planura importa |
| Calibragem por esferas | 0,1-0,4 µm | Circunferencial | Alto | Furos pequenos, furos passantes |
| EDM | 0,4-3,2 µm | Aleatório, camada refundida | Baixo | Não é uma face vedante sem acabamento posterior |
O brunimento é o processo correto para um furo alternativo por uma razão: o cruzado. O ângulo incluído entre os dois conjuntos de riscos, habitualmente 30-60°, retém óleo no furo durante o curso e liberta-o no retorno. Um brunimento de direção única, ou uma retificação, produz riscos que correm com o curso e atuam como uma bomba. Ambos podem apresentar Ra 0,4 µm. Só um retém óleo.
O brunimento por rolos produz o Ra mais fino da lista e é o processo mais frequentemente sobreaplicado a faces dinâmicas. Esmaga os picos para os vales em vez de os cortar, o que aumenta o rácio de suporte e fecha as bolsas de óleo. Numa face estática é exatamente o que se quer. Numa haste produz uma superfície que mede lindamente e lubrifica mal.
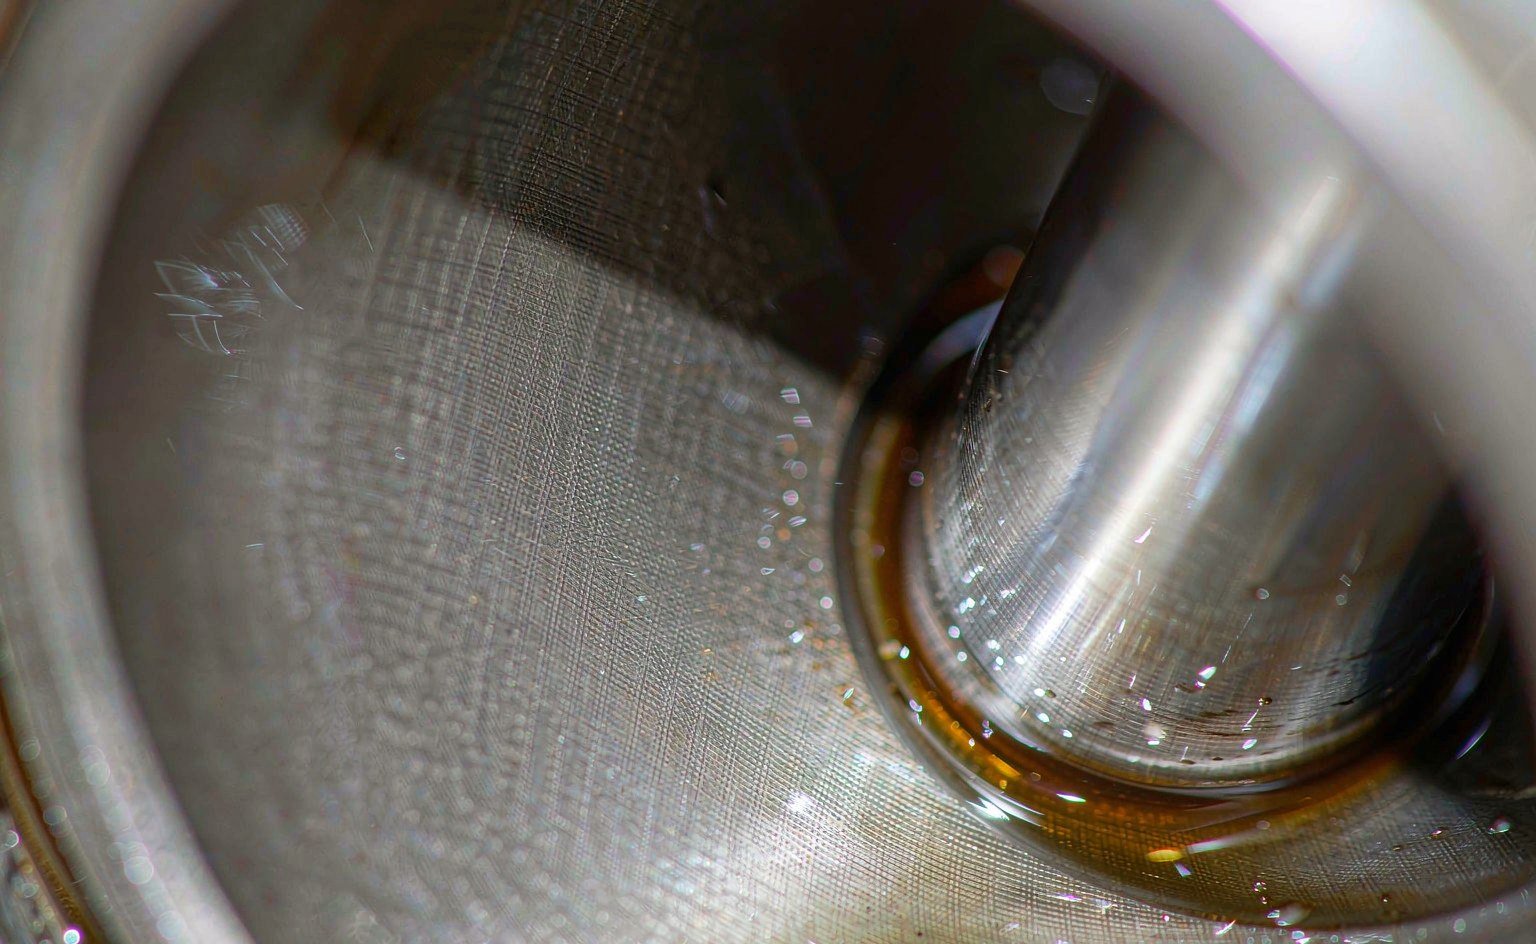
O Que Realmente É Medido na Oficina
A maior parte da inspeção de receção de um alojamento de vedante é uma verificação visual e um paquímetro. Isso apanha as coisas erradas e deixa passar as certas. Se o acabamento importa no desenho, quatro detalhes decidem se a medição significa alguma coisa:
- Comprimento de corte. Um corte de 0,8 mm numa superfície torneada com um avanço de 0,4 mm devolve um Ra diferente de um corte de 2,5 mm na mesma superfície. Compare apenas traços obtidos com o mesmo corte, e coloque o corte no desenho ao lado do Ra.
- Ponta de medição e patim. Uma ponta de medição de 2 µm não consegue resolver um vale mais estreito do que a sua extremidade. Um patim que atravessa um furo de 3 mm mede a média da travessia, não a superfície.
- Posição e número. Três traços a 120° em torno de um furo, mais um ao longo do eixo. Um único traço axial num furo brunido lê o cruzamento; um único traço circunferencial lê uma superfície completamente diferente.
- Limpeza e temperatura. A película de óleo na superfície amortece a ponta de medição e lê-se mais lisa. Limpe com solvente e seque antes de medir, e meça à temperatura da oficina depois de a peça estabilizar.
O atalho prático para um chão de fábrica sem perfilómetro é uma placa comparadora mais um molde. Um molde de réplica do furo, seccionado e comparado com uma amostra de referência, deteta defeitos de orientação que um medidor manual nunca detetará. Custa uma fração de um instrumento de ponta de medição e é usado com mais frequência.
O Custo da Especificação Excessiva
O acabamento é uma das poucas especificações em que o mais apertado não é gratuito e nem sempre é melhor. Passar uma face de Ra 3,2 µm para 1,6 µm acrescenta cerca de 30-50% ao custo de maquinagem dessa face. Passar de 1,6 µm para 0,8 µm pode duplicá-lo, porque normalmente muda o processo de torneamento para retificação e acrescenta uma segunda fixação.
As notas genéricas são onde o dinheiro se perde. Um desenho que diz “todas as superfícies Ra 0,4” num coletor de 200 mm paga o custo de retificação em faces de parafusos, bases de montagem e furos de folga que nunca veem um vedante. A nota correta especifica uma tolerância geral — Ra 3,2 µm salvo indicação em contrário — e indica o valor apertado apenas nas faces de vedação. Uma faixa de vedação de 10 × 10 mm não exige que toda a flange seja retificada.
Porque Isto Importa Mais na Reparação do que na Construção Nova
Um cilindro novo chega com um furo acabado segundo o processo do OEM, que normalmente está correto porque foi validado ao longo de milhares de unidades. Um cilindro reparado é acabado por quem tiver a máquina disponível. Re-furar para sobremedida e montar um vedante mais fino, soldar e re-maquinar uma haste, ou brunir uma marca de risco, tudo isto repõe a superfície, e nenhuma dessas operações restaura automaticamente a orientação ou a retenção de óleo.
Quando fornecemos vedantes a oficinas de reparação, pedimos o acabamento do furo e o acabamento da haste antes de recomendar um perfil. Um vedante de haste com lábio afiado tolera uma haste mais rugosa do que um lábio com uma banda de contacto larga. Um raspador com aresta de raspagem dura sobreviverá a uma superfície que destruiria um macio. O acabamento e o perfil são uma só decisão, e as oficinas que os tratam como duas acabam por mudar vedantes em vez de especificações.
Lista de Verificação de Campo Antes de Aprovar um Alojamento
- Ra e Rz ambos no desenho, com o comprimento de corte e as faces nomeadas. Só Ra não é uma especificação.
- Direção de orientação indicada. Circunferencial para rotativo, cruzamento para furos alternativos, aleatória ou sem direção radial para faces estáticas.
- Nenhum valor abaixo de 0,1-0,15 µm em faces dinâmicas. Se uma oficina entregar um espelho, pergunte que película de óleo deverá sobreviver nele.
- Rácio de material verificado uma vez por lote na face de vedação se o processo for brunimento ou brunidura.
- Quebra de aresta especificada: chanfro de entrada de 15-20°, rebarbado, com a superfície do chanfro não mais rugosa do que o furo.
- Porosidade e revestimento verificados nas superfícies de haste com cromagem dura. Os nódulos e as picadas de crómio são caminhos de fuga que nenhum valor de Ra descreve.
- Uma amostra de referência guardada como referência física, moldada ou seccionada, para que a próxima discussão se resolva em trinta segundos.
O nosso gama de O-rings e X-rings é especificado de acordo com estes valores nas dimensões de alojamento que publicamos, e a mesma lógica aplica-se aos perfis de vedante de haste, onde a geometria do lábio e o acabamento da haste têm de ser compatibilizados em vez de especificados independentemente. Quando um anel de apoio assenta contra a parede lateral de uma ranhura, o acabamento dessa parede controla o desgaste do anel, não apenas a vedação do O-ring.
Para valores de referência do próprio guia de projeto de um fabricante de vedantes, a biblioteca de soluções de vedação da Trelleborg e a documentação de vedantes hidráulicos da Hallite ambas publicam tabelas de acabamento por aplicação. As páginas de materiais da Balseal são úteis quando a questão é se uma mudança de composto pode compensar um acabamento que não consegue corrigir. As notas dos distribuidores sobre falhas em campo na Seal Sales e Darcoid cobrem o mesmo tema do lado do balcão, onde o acabamento é normalmente desconhecido e o vedante é culpado de qualquer forma.
Relacionado: o que faz um anel de apoio e como o intervalo de extrusão e o acabamento superficial interagem sob pressão.