
غادر أسطوانتان هيدروليكيان الورشة نفسها في الأسبوع نفسه. كان لكل منهما تجويف بقطر 63 مم، وكلاهما صُقل حتى أصبح كالمرآة، وكلاهما جُمّع بحشوات قضيب NBR بصلادة 70 شور A من الصندوق نفسه. عمل أحدهما 14 شهرًا وكان لا يزال جافًا عند الماسحة. أما الآخر فقد تسرّب عند حشوة القضيب خلال ستة أسابيع، وعندما فتحنا الأسطوانة وجدنا أن التجويف ذو تشطيب يبدو مثاليًا ونمط خطوط يمتد مستقيمًا على طول الشوط.
تشطيب الأخدود والتجويف هو البُعد الأكثر نقصًا في التحديد في تصميم الحشوات، وهو الذي يحدد العمر في أغلب الأحيان. وهو أيضًا الأكثر سهولة في التمويه برقم واحد: يمكن قياس Ra على سطح سيئ ويظل يقرأ 0.4 ميكرومتر.

Ra رقم، وليس مواصفة
Ra هو المتوسط الحسابي لانحرافات المقطع على طول عينة قياس. فهو يوسط القمم والقيعان في رقم واحد، ما يعني أن سطحًا بقمم 2 ميكرومتر وقيعان 2 ميكومتر يحصل على النتيجة نفسها التي يحصل عليها سطح مستوٍ بخدوش متفرقة بعمق 4 ميكومتر. الحشوة لا تهتم بالمتوسط. بل تهتم بما إذا كانت القمم تقطعها وما إذا كانت القيعان تشكل مسارًا متصلًا من جانب الزيت إلى جانب الهواء.
ثلاثة معاملات تتجاوز Ra تحدد أي هذين يحدث:
- Rz (أقصى ارتفاع للمقطع، متوسطًا على خمسة أطوال عينة) يخبرك بعمق القمة إلى القاع. سطح عند Ra 0.4 ميكرومتر مع Rz 4 ميكومتر له قيعان عميقة معزولة — مسار تسرب. أما Ra نفسه مع Rz 1.6 ميكومتر فهو منتظم.
- Rmr (نسبة المادة عند عمق قطع معين) يخبرك بمقدار السطح الذي يحمل الحمل. تجويف مصقول بهضاب يمكن أن يحمل 60-70% من المادة عند العمق الذي تلامس فيه الحشوة؛ أما تجويف مخروط بحدة فيحمل 20-30%.
- اتجاه الخطوط يخبرك باتجاه العلامات. هذا ليس رقمًا في تقرير، وهو يحدد إخفاقات أكثر من أي من معاملَي الخشونة.
تعامل ISO 3601-2 التشطيب كجزء من مواصفة الحاضنة بدلًا من ملاحظة، ويدفع تنقيح 2025 المستخدمين نحو التحكم في نسبة المادة إلى جانب Ra. هذا هو الاتجاه الصحيح: الرسم الذي يقول “Ra 0.4” ولا شيء آخر يسمح للورشة بتسليم سن لولبي.
الأرقام، حسب التطبيق
يجمع الجدول أدناه القيم المستخدمة من قبل كبرى دور الحشوات. وهي أهداف لسطح الإحكام، وليس للجزء بأكمله.
| سطح الإحكام | هدف Ra | Rz / Rmax | العملية النموذجية | ملاحظات |
|---|---|---|---|---|
| ساكن، غير نابض (شفة، غطاء) | ≤ 1.6 ميكرومتر | ≤ 6.3 ميكومتر | تفريز أو خراطة دقيقة | 32 µin. القيمة الافتراضية لمعظم الحشوات وحشوات الوجه |
| ساكن، نابض أو خدمة غاز | ≤ 0.8 ميكرومتر | ≤ 3.2 ميكومتر | تجليخ أو تجويف دقيق | الغاز والسوائل منخفضة اللزوجة تجد مسارات تسرب لا يجدها الزيت |
| قاع الأخدود والجدران الجانبية | 1.6-3.2 ميكرومتر | ≤ 6.3-12.5 ميكومتر | خراطة أو تجويف | الارتخاء مقبول. الجدران الجانبية الخشنة تسحج الحلقة عند التجميع |
| ديناميكي ترددي (قضيب، تجويف) | ≤ 0.4 ميكرومتر | ≤ 1.6 ميكرومتر | صقل، تجليخ | 16 µin. الرقم الأهم منفردًا في حاضنة هيدروليكية |
| قاع الأخدود الديناميكي | ≤ 1.6 ميكرومتر | ≤ 6.3 ميكومتر | خراطة | يمنع تلف البثق وتدحرج الحشوة أثناء التركيب |
| دوراني، ضغط عالٍ | 0.2-0.4 ميكرومتر | ≤ 1.6 ميكرومتر | تجليخ، تشطيب فائق | يجب أن يكون اتجاه الخطوط محيطيًا، وليس محوريًا أبدًا |
| تفريغ | ≤ 0.4 ميكرومتر | ≤ 1.6 ميكرومتر | صقل أو لَفت | اتجاه التسرب إلى الداخل؛ عيوب السطح أهم من الضغط |
توجد قيمة أرضية واحدة يجب أن تكون ضمن هذا الجدول: لا تنزل إلى ما دون حوالي Ra 0.1-0.15 ميكرومتر على الوجه الديناميكي. فالتجويف المصقول إلى درجة المرآة لا يمكنه الاحتفاظ بغشاء زيتي، ويعمل السد على التزييت الحدّي من أول شوط. يتسارع التآكل، وترتفع الاحتكاك، ويبدو العطل وكأنه مشكلة مادة بينما هو مشكلة تشطيب.
نمطا فشل، رقم واحد
مسار التسرب
لا يحتاج السد الساكن عند 1 ميغاباسكال إلى قناة كبيرة. تخيل وجه تجويف عند Ra 2.5 ميكرومتر بنمط يمتد شعاعيًا للخارج من التجويف إلى الجو. تحت الضغط، يملأ المطاط معظم الوديان، ولكن حيث تتقاطع خدشان متجاوران ويصل كلاهما إلى الحافة، يكون لديك شعيرة شعرية متصلة. عند الضغط المنخفض، يحتفظ التوتر السطحي بها؛ وعند 0.05 ميغاباسكال من الدورات الحرارية وسائل يحتوي على مادة خافضة للتوتر السطحي، فإنها ترشح.
لهذا السبب فإن إصلاح حشية شفة ترشح غالبًا ليس حشية أصلب أو عزم ربط أكبر، بل تغيير من وجه مخروط إلى وجه مجلخ. فعزم الربط يسد الفجوات في المطاط، لا القنوات في الفولاذ.
الشوط الجاف
الفشل المعاكس. قضيب منتهٍ إلى Ra 0.05 ميكرومتر يبدو كمسار محمل ولا يسد شيئًا جيدًا. تحتاج شفة سد القضيب إلى غشاء زيتي بسماكة 1-3 ميكرومتر تقريبًا لتبقى مزيتة، وهذا الغشاء يُحمل في نسيج السطح. أزل النسيج وستعمل الشفة جافة، وتتزجج، وتتصلب، وفي النهاية تأخذ وضعًا يجعلها غير قادرة على متابعة القضيب. ينخفض استهلاك الزيت، وهو ما يبدو تحسنًا، حتى يبدأ السد بالتسريب والآلة في درجة حرارة التشغيل.
نرى هذا غالبًا في الأسطوانات التي أعيد تشغيلها في ورشة بمخرطة تلميع ودون مواصفات سد. التجويف جميل. يفشل السد في ثمانية أسابيع ويقول التقرير “فشل مادة السد”.”
كيف يُنتج التشطيب، ولماذا يهم
| العملية | Ra المحقق | اتجاه الخطوط | نسبة التحمل | الأفضل لـ |
|---|---|---|---|---|
| الخراطة (شوط التشطيب) | 0.8-3.2 ميكرومتر | محيطي أو حلزوني | منخفض، 20-35% | قيعان التجاويف، الأوجه الساكنة، الأسطح غير السادة |
| التجليخ الأسطواني | 0.1-0.8 ميكرومتر | محيطي، ناعم | متوسط، 40-55% | أسطح القضبان، الأعمدة الدوارة |
| التجليخ الداخلي (الهونينغ) | 0.2-0.8 ميكرومتر | تظليل متقاطع، 30-60° مشمولة | عالي، 50-70% | تجاويف الأسطوانات، أي شيء ترددي |
| التلميع بالبكرات | 0.05-0.4 ميكرومتر | محيطي، ملطخ | عالي جدًا، 70-85% | الأوجه الساكنة حيث يهم الاستواء |
| التلميع بالكرات | 0.1-0.4 ميكرومتر | محيطي | عالي | التجاويف الصغيرة، الثقوب النافذة |
| التشغيل بالتفريغ الكهربائي (EDM) | 0.4-3.2 ميكرومتر | عشوائي، طبقة معاد صهرها | منخفضة | ليس وجه سد دون تشطيب لاحق |
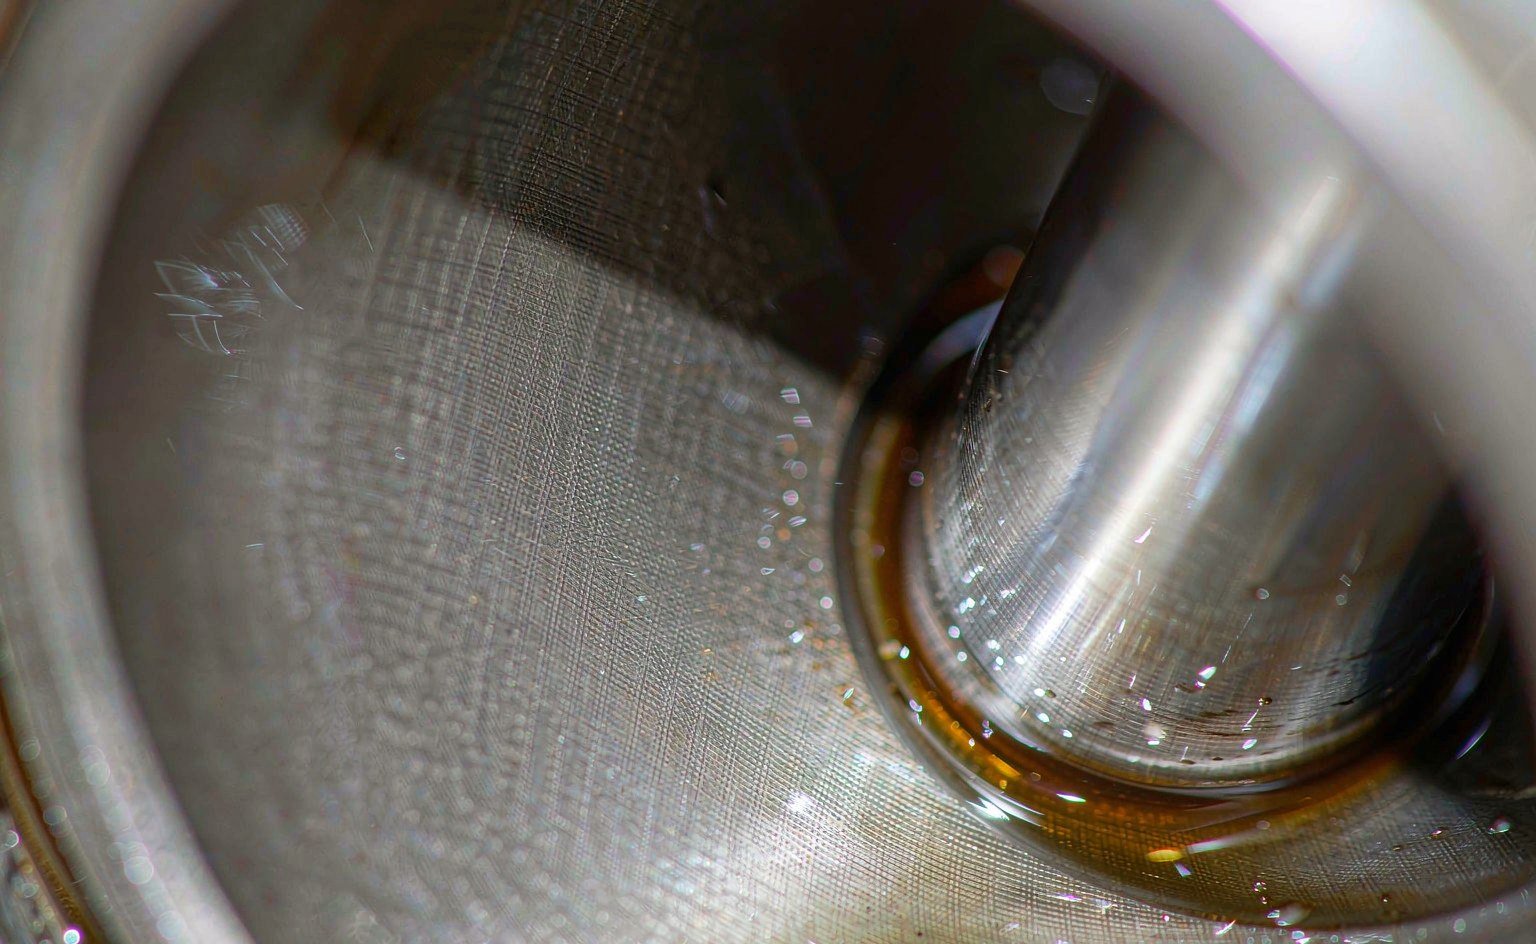
التجليخ الداخلي هو العملية الصحيحة لتجويف ترددي لسبب واحد: التظليل المتقاطع. الزاوية المشمولة بين مجموعتي الخدوش، عادة 30-60°، تحتفظ بالزيت في التجويف أثناء الشوط وتطلقه في العودة. التجليخ الداخلي أحادي الاتجاه، أو التجليخ، ينتج خدوشًا تمتد مع الشوط وتعمل كمضخة. كلاهما يمكن أن يقرأ Ra 0.4 ميكرومتر. واحد فقط يحتفظ بالزيت.
ينتج التلميع بالبكرات أدق Ra في القائمة وهو العملية الأكثر إفراطًا في تطبيقها على الأوجه الديناميكية. فهو يلطخ القمم في الوديان بدلًا من قطعها، مما يرفع نسبة التحمل ويغلق جيوب الزيت. على وجه ساكن هذا بالضبط ما تريده. على قضيب ينتج سطحًا يقيس بشكل جميل ويزيت بشكل سيئ.
ما يُقاس فعليًا في الورشة
معظم فحص الاستلام لتجويف السد هو فحص بصري وقدم قياس. هذا يلتقط الأشياء الخاطئة ويفوت الأشياء الصحيحة. إذا كان التشطيب يهم على الرسم، فأربع تفاصيل تحدد ما إذا كان القياس يعني شيئًا:
- طول القطع. قطع 0.8 مم على سطح مخروط بمعدل تغذية 0.4 مم يعيد Ra مختلفًا عن قطع 2.5 مم على نفس السطح. قارن فقط التتبعات المأخوذة بنفس القطع، وضع القطع على الرسم بجوار Ra.
- الإبرة والمنزلق. لا يمكن لإبرة قياس بسماكة 2 ميكرومتر أن تحل واديًا أضيق من طرفها. أما المنزلق الذي يعبر تجويفًا بقطر 3 مم فإنه يقيس متوسط الجسر، لا السطح.
- الموضع والعدد. ثلاثة مسارات بزاوية 120° حول التجويف، بالإضافة إلى مسار واحد على طول المحور. المسار المحوري الواحد على تجويف مصقول سيقرأ التخطيط المتصالب؛ أما المسار المحيطي الواحد فسيقرأ سطحًا مختلفًا تمامًا.
- النظافة ودرجة الحرارة. غشاء الزيت على السطح يخمّد الإبرة ويُقرأ سطحًا أنعم. امسح بالمذيب وجفّف قبل القياس، وقِس عند درجة حرارة الورشة بعد أن تستقر القطعة.
الاختصار العملي لأرضية إنتاج بلا مقياس خشونة هو لوح مقارنة مع قالب صب. قالب نسخة من التجويف، يُقطّع ويُقارن بعينة مرجعية سليمة، يلتقط عيوب اتجاه الأثر التي لن يلتقطها مقياس يدوي أبدًا. يكلف جزءًا بسيطًا من تكلفة جهاز إبرة، ويُستخدم أكثر منه.
تكلفة المبالغة في التحديد
التشطيب من المواصفات القليلة التي لا يكون فيها الأضيق مجانيًا ولا دائمًا أفضل. نقل سطح من Ra 3.2 ميكرومتر إلى 1.6 ميكرومتر يضيف نحو 30-50% إلى تكلفة تشغيل ذلك السطح. أما الانتقال من 1.6 ميكرومتر إلى 0.8 ميكرومتر فقد يضاعفها، لأنه عادةً يغيّر العملية من الخراطة إلى التجليخ ويضيف تجهيزًا ثانيًا.
الملاحظات الشاملة هي حيث يذهب المال. رسم يقول “جميع الأسطح Ra 0.4” على مجمّع بقطر 200 مم يدفع تكلفة تجليخ على أوجه البراغي وقواعد التثبيت وتجاويف الخلوص التي لا ترى مانع تسرب أبدًا. الملاحظة الصحيحة تحدد تفاوتًا عامًا — Ra 3.2 ميكرومتر ما لم يُذكر خلاف ذلك — وتذكر القيمة الضيقة على أسطح الإحكام فقط. سطح إحكام واحد بقياس 10 × 10 مم لا يتطلب تجليخ الشفة بأكملها.
لماذا يهم هذا أكثر في الإصلاح منه في التصنيع الجديد
تصل أسطوانة جديدة بتجويف منتهٍ وفق عملية الشركة المصنعة الأصلية، وهي عادةً صحيحة لأنها خُضعت للتحقق عبر آلاف الوحدات. أما الأسطوانة المُصلحة فينهيها من تتوفر لديه الماكينة. إعادة تجويف بمقاس أكبر وتركيب مانع تسرب أرق، أو لحام قضيب وإعادة تشغيله، أو صقل علامة خدش، كلها تعيد ضبط السطح، ولا تعيد أي من هذه العمليات تلقائيًا اتجاه الأثر أو احتباس الزيت.
عندما نورّد موانع التسرب إلى ورش الإصلاح، نطلب تشطيب التجويف وتشطيب القضيب قبل التوصية بمقطع. مانع تسرب القضيب ذو الشفة الحادة يتحمل قضيبًا أخشن من الشفة ذات نطاق التلامس العريض. أما الماسحة ذات الحافة الكاشطة الصلبة فتصمد أمام سطح كان سيتلف حافة لينة. التشطيب والمقطع قرار واحد، والورش التي تتعامل معهما كقرارين منفصلين تنتهي إلى تغيير موانع التسرب بدلًا من المواصفات.
قائمة تحقق ميدانية قبل اعتماد حشوة الإحكام
- Ra وRz كلاهما على الرسم، مع طول القطع وتسمية الأسطح. Ra وحده ليس مواصفة.
- اتجاه الأثر مذكور. محيطي للدوراني، متصالب لتجاويف الترددية، عشوائي أو خالٍ من الاتجاه الشعاعي للأسطح الساكنة.
- لا حد أدنى دون 0.1-0.15 ميكرومتر على الأسطح الديناميكية. إذا سلّمت ورشة سطحًا مرآويًا، فاسأل عن غشاء الزيت المفترض أن يصمد عليه.
- نسبة المادة تُفحص مرة واحدة لكل دفعة على سطح الإحكام إذا كانت العملية صقلًا أو تلميعًا بالضغط.
- كسر الحواف محدد: شطف إدخال بزاوية 15-20°، منزوع النتوءات، وسطح الشطف ليس أخشن من التجويف.
- المسامية والطلاء يُفحصان على أسطح القضيب المطلي بالكروم الصلب. عقيدات الكروم وحفرها مسارات تسرب لا يصفها أي قيمة Ra.
- الاحتفاظ بعينة مرجعية سليمة واحدة كمرجع مادي، مصبوبة أو مقطّعة، حتى يُحسم الجدال التالي في ثلاثين ثانية.
إنّ مجموعة حلقات O-ring وX-ring لدينا محددة وفق هذه القيم في أبعاد حشوة الإحكام التي ننشرها، وينطبق المنطق نفسه على مقاطع مانع تسرب القضيب، حيث يجب مطابقة هندسة الشفة وتشطيب القضيب بدلًا من تحديدهما بشكل مستقل. وحيث حلقة الدعم يستقر مقابل الجدار الجانبي للأخدود، فإن تشطيب ذلك الجدار يتحكم في كيفية تآكل الحلقة، وليس فقط في كيفية إحكام الحلقة O.
للحصول على قيم مرجعية من دليل التصميم الخاص بمصنّع موانع التسرب، مكتبة حلول الإحكام لدى Trelleborg و وثائق موانع التسرب الهيدروليكية لدى Hallite كلاهما ينشر جداول التشطيب حسب نوع الخدمة. صفحات مواد Balseal مفيدة عندما يكون السؤال هو ما إذا كان تغيير المركّب يمكن أن يعوّض عن تشطيب لا يمكنك إصلاحه. ملاحظات الموزعين حول الأعطال الميدانية في Seal Sales و Darcoid تغطي المجال نفسه من جهة المنضدة، حيث يكون التشطيب عادةً مجهولًا ويُلام مانع التسرب على أي حال.
ذات صلة: ما الذي يفعله حلقة الدعم وكيف تتفاعل فجوة البثق وتشطيب السطح عند الضغط.