
عرضان لسعر نفس حلقة الإحكام المصنوعة من البولي يوريثان بقطر 45 مم. نفس الرسم، نفس الكمية، 800 قطعة سنويًا. أحد المورّدين يقدّم سعرًا عند 6.10 دولار أمريكي للقطعة مع مهلة توريد ستة أسابيع لأن الحلقة ستُصنع بالقولبة. والآخر يقدّم سعرًا عند 13.80 دولارًا مع مهلة توريد أسبوعين لأن الحلقة ستُصنع بالخراطة من قضيب PU. لا أحد المورّدين مخطئ. إنهما يبيعان مسارين تصنيعيين مختلفين، والمسار هو ما يحدد الأدوات ومهلة التوريد والتفاوتات — وبطرق نادرًا ما تظهر في عرض السعر — كيفية سلوك القطعة بعد 200,000 شوط.
نقدّم عروضًا للمسارين على نفس الرسم في معظم الأسابيع، وعادةً ما تبدأ المحادثة بالسعر وتنتهي بشيء آخر: عطل ميداني يعود سببه إلى خط زوائد، أو تعديل كلّف ثلاثة أسابيع لأن التجويف كان قد قُطع بالفعل. تقارن هذه المقالة بين المسارين بالطريقة التي يحتاجها المشتري ومهندس التصميم فعليًا للمقارنة.
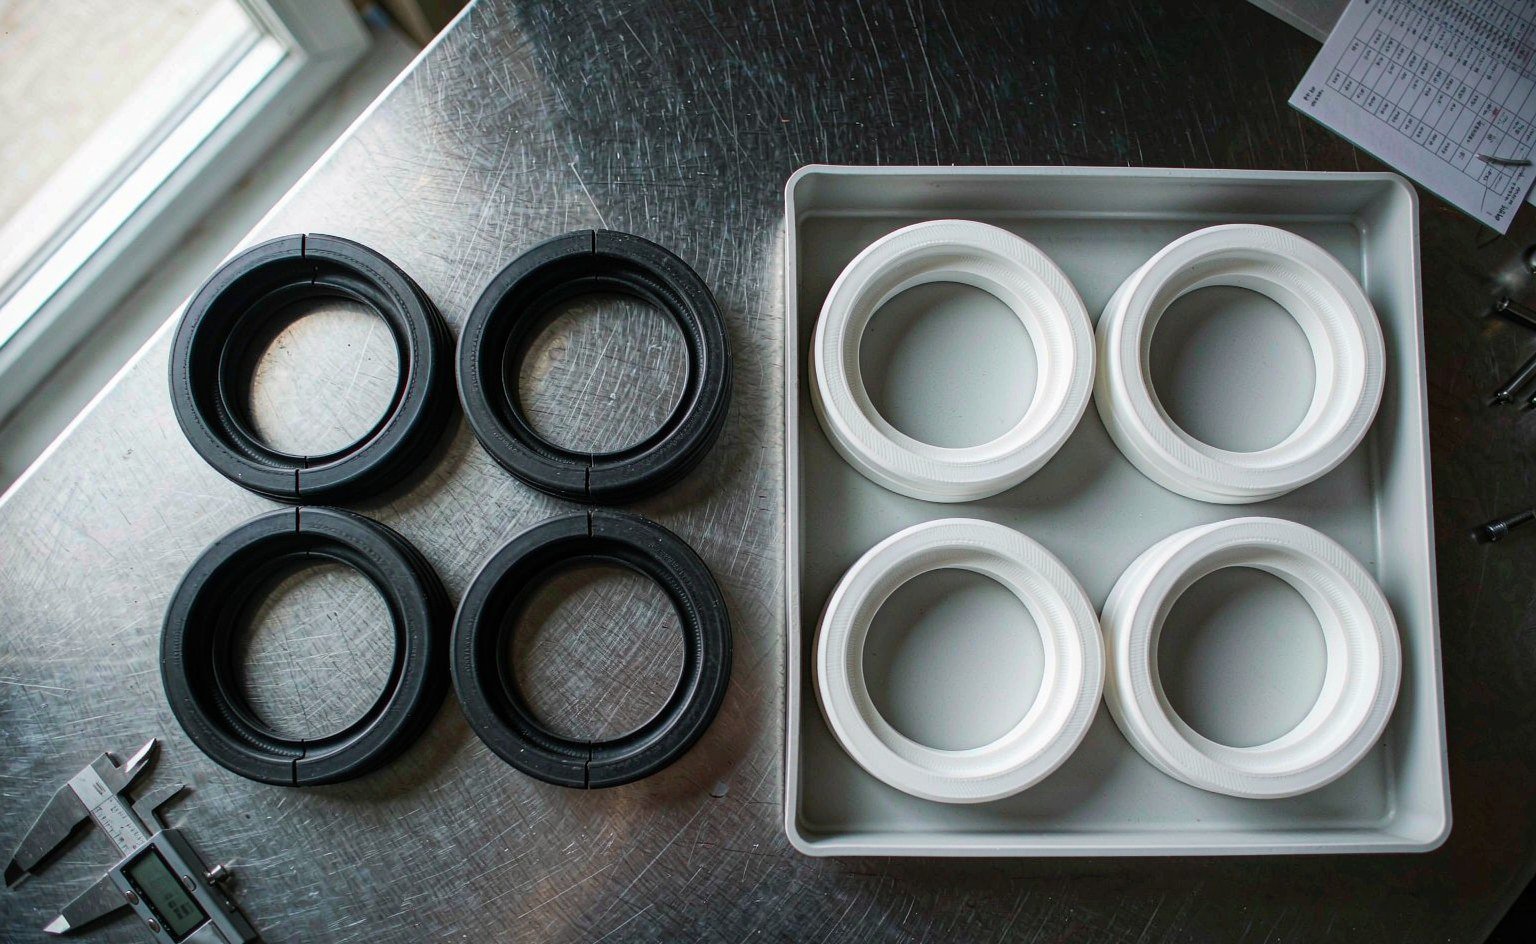
العمليتان، بعبارة واضحة
مقولبة تعني أن الشكل الهندسي يُنشأ بواسطة قالب. يُوضع المركّب، أو مسحوق PTFE في حالة أجزاء PTFE، في تجويف، ويُسخّن تحت الضغط حتى يتصلّب أو يتلبّد، ثم يُقذف. التجويف هو المواصفة. لا تغيّر شيئًا وستكون القطعة رقم 50,000 مطابقة اسميًا للقطعة رقم 1.
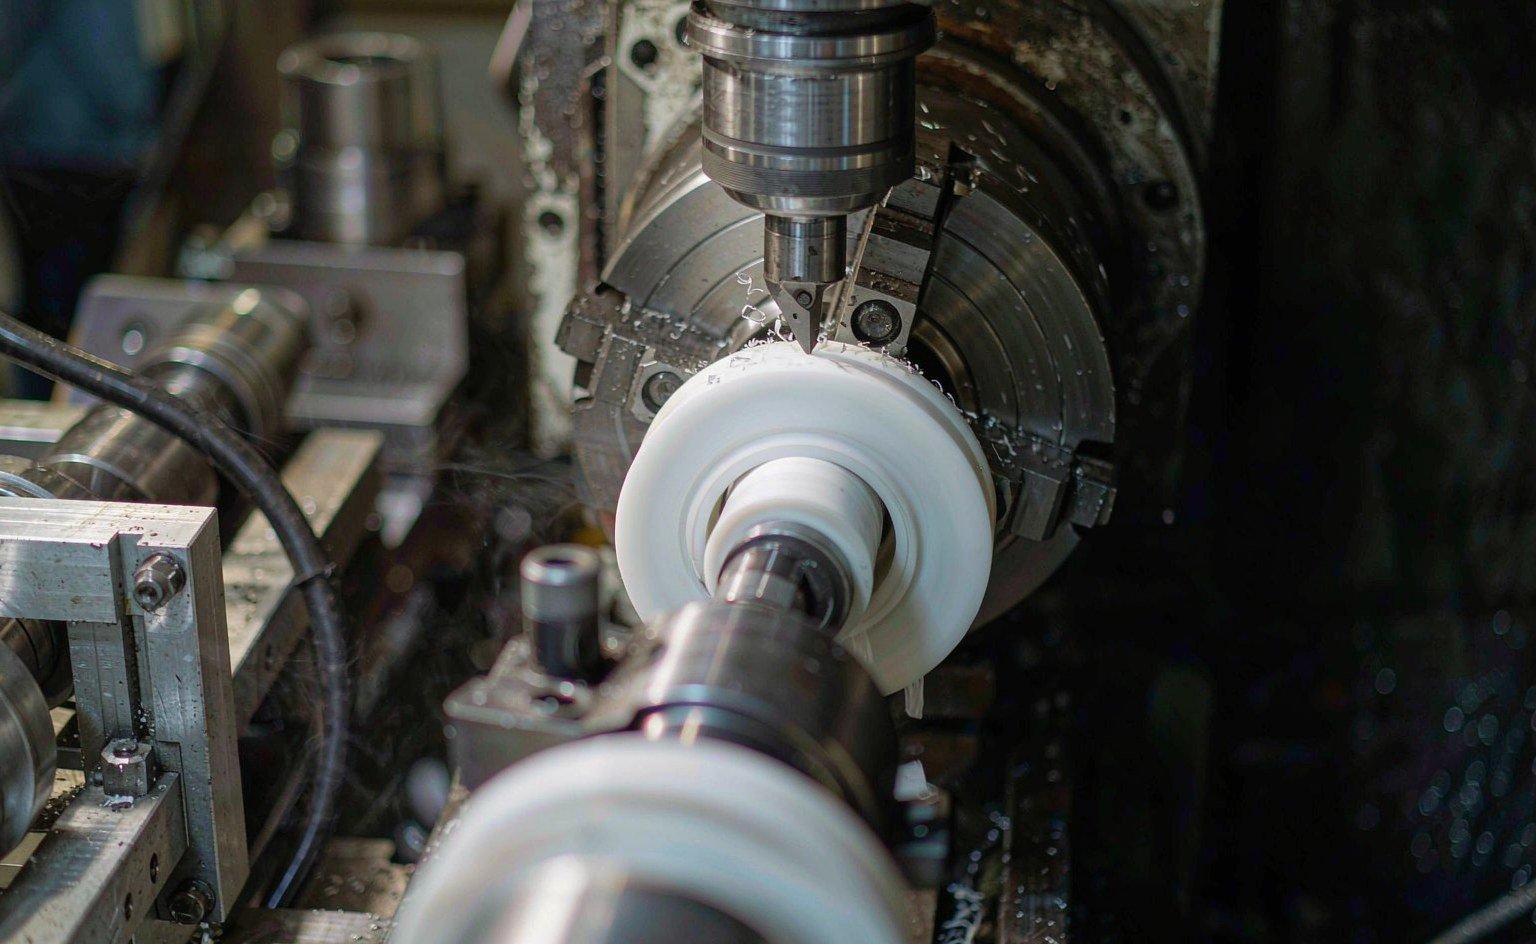
مشغّلة بالآلات تعني أن الشكل الهندسي يُقطع من مادة خام: قضيب أو أنبوب أو صفيحة أو قطعة مقولبة. تزيل مخرطة CNC أو ماكينة تفريز المواد حتى يُلبّى الرسم. لا يوجد قالب مخصص للقطعة، لذا لا شيء يجب دفعه قبل وجود القطعة الأولى.
يمكن تصنيع كل حلقة إحكام تقريبًا في أسطوانة هيدروليكية بأي من الطريقتين. ما يحسم الأمر عمليًا هو الكمية وسُمك المقطع وعدد الأبعاد التي يجب أن تكون صحيحة فعليًا. حلقة O-ring بقطر 12 مم تُقولب لأنه لن يشغّلها أحد بالآلات. حلقة تآكل PTFE بقطر 400 مم تُشغّل بالآلات لأن قالبها سيكلّف أكثر من عقد من القطع.
ما تفعله كل عملية بالمادة
الفروق التي تصمد أمام مراجعة الرسم هي فروق مجهرية البنية. تظهر لاحقًا كفروق في التحمّل الانضغاطي ومعدل التآكل والانحراف الأبعادي.
حالة التصلّب
يتصلّب الإيلاستومر المقولب داخل القالب تحت الضغط. تحافظ المكبس المُدار جيدًا على درجة حرارة التجويف ضمن ±2-3 °م وتثبّت عند 100-200 بار، مما يكبح المسامية ويقود كثافة التشابك إلى الهدف. المكبس المُدار بشكل سيئ لا يفعل أيًا منهما. يترك نقص التصلّب قطعة طرية ذات تحمّل مرتفع وأسطح لزجة. ويقسّي فرط التصلّب السطح ويخفض الاستطالة ويرفع التحمّل. لا تظهر أي من المشكلتين في تقرير أبعادي، وكلتاهما شائعتان في القوالب الرخيصة ذات التسخين غير المتساوي.
الإيلاستومر المشغّل بالآلات يكون متصلّبًا بالفعل قبل وصوله إلى المخرطة. فقد فُلكن الكتلة أو الصفيحة كقطعة واحدة، لذا تكون حالة التصلّب منتظمة عبر المقطع — وغالبًا أفضل من قطعة مقولبة سميكة، حيث يتأخر القلب عن السطح بدقائق. المقايضة هي أن المادة الخام الصفيحية تُنتج وفق صلابة ودرجة تفاوت صلابة، لا وفق هدف تحمّل انضغاطي لحجرة الإحكام الخاصة بك.
اتجاه الحشو
هذه هي النقطة التي توقع المهندسين الذين يغيّرون المسار دون إعادة التأهيل. يطوّر PTFE المحشو — بالزجاج أو الكربون أو البرونز أو الجرافيت أو المولي — اتجاهًا للحشو على طول اتجاه التدفق أثناء القولبة والبثق. تحتفظ الحلقة المشغّلة من كتلة مقولبة بالحشو في مستويات قد تتوافق أو لا تتوافق مع اتجاه الانزلاق. أما الحلقة المقولبة بالضغط فتكوّن نمط تدفق خاصًا بها في التجويف، وقد يكون أفضل أو أسوأ حسب موضع القطعة الأولية والمكان الذي يجب أن تنتقل إليه المادة.
النتيجة العملية: يمكن أن يتغيّر معدل التآكل في حلقة توجيه PTFE محشوة بنسبة 30-50% بين نسخة مشغّلة بالآلات ونسخة مقولبة من نفس الرسم، مع نفس اسم المركّب على كلتا الشهادتين. إذا أُهّل جزء تآكل كجزء مشغّل بالآلات، فأعد تأهيله كجزء مقولب. لا تفترض أن اسم المادة يحمل الأداء.
الإجهاد المتبقي
تُدخل التشغيل بالآلات إجهادًا. وPTFE هو الحالة القصوى: اقطع حلقة إحكام بقطر 300 مم من صفيحة وستتحرك 0.2-0.5 مم خارج الاستدارة خلال 24 ساعة مع إعادة توزيع الإجهاد. الورش التي تفهم ذلك تُشغّل تشغيلًا خشنًا، ثم تُزيل الإجهاد، وتُريح القطعة، ثم تُنهي التشغيل. أما الورش التي لا تفهم ذلك فستشحن قطعة قيست بشكل مثالي عند الماكينة ولن تستقر مسطحة بعد أسبوع.
تحمل القطع المقولبة إجهادًا متبقيًا من انكماش التصلّب أيضًا، لكنه قابل للتكرار وهو نفسه في القطعة 1 والقطعة 50,000، مما يجعل من الممكن تعويضه في أبعاد التجويف.
السطح والزوائد وآثار الأدوات
تحتوي القطعة المقولبة على سطح يتشكّل مقابل فولاذ مصقول: أنعم من أي سطح مطاطي مشغّل بالآلات، وأصلب قليلًا، لأن التصلّب من جهة القالب أكثر اكتمالًا. كما تحتوي على خط زوائد، وهذا الخط سمة هندسية سواء ذكرها الرسم أم لا. حيث يعبر خط الفصل شفة ديناميكية، يكون مسار تسريب وحافة تآكل في آن واحد. أما في حشية ساكنة فهو تجميلي، وتحديد صفر زوائد هناك يضيف تكلفة بلا فائدة.
لا تحتوي القطعة المشغّلة بالآلات على خط زوائد، لكنها تحتوي على آثار أدوات، واتجاه الأثر لا يقل أهمية عن رقم الخشونة. تعمل آثار الخراطة المحيطية في تجويف إحكام القضيب مثل سنّ لولبي وتضخ الزيت على طول العمود. نفس قيمة Ra الناتجة عن التجليخ، باتجاه عشوائي، تتصرف بشكل مختلف تمامًا. لهذا فإن تحديد التشطيب دون تحديد اتجاه الأثر هو نصف مواصفة فقط.
التفاوتات: ما يمكن لكل مسار تحقيقه فعليًا
المطاط لا يحقق تفاوتات المعادن، والمعيار الذي يقنّن ذلك هو ISO 3302-1. يحدد أربع فئات تُطبّق على الأبعاد الاسمية، بقيم منفصلة للأبعاد الثابتة وأبعاد الإغلاق — أي شيء يُقاس عبر خط الفصل.
| المقاس الاسمي | M1 دقة عالية | M2 جودة عالية | M3 تجاري | M4 غير حرج | PTFE مشغّل بالآلات |
|---|---|---|---|---|---|
| 0-4 مم | ±0.08 مم | ±0.10 مم | ±0.25 مم | ±0.50 مم | ±0.02 مم اعتيادي |
| 10-16 مم | ±0.15 مم | ±0.20 مم | ±0.40 مم | ±0.80 مم | ±0.02 مم؛ ±0.005 مم قابل للتحقيق |
| 25-40 مم | ±0.25 مم | ±0.45 مم | ±0.70 مم | ±1.00 مم | ±0.02-0.05 مم |
| 63-100 مم | ±0.35 مم | ±0.50 مم | ±1.00 مم | ±1.30 مم | ±0.05 مم، حسب الشكل الهندسي |
| الصلابة | ±5 Shore A عبر جميع الفئات | تفاوت الكتلة المعدنية، عادةً ±5 | |||
هناك حقيقتان في ذلك الجدول تحددان معظم عروض الأسعار. أولاً، أبعاد الإغلاق تكون أوسع بنسبة 20-30% من الأبعاد الثابتة عند نفس الفئة، لذا فإن بُعداً من 25-40 مم يُشكَّل عبر خط الفصل يكون أقرب إلى ±0.9 مم عند M3 من ±0.7 مم. ثانياً، القولبة بالضغط تعتمد افتراضياً على M3. الوصول إلى M2 يتطلب أداة أفضل وتحكماً أدق في العملية. أما M1 على قطعة مصبوبة بالضغط فهي مهمة متخصصة تتطلب تجاويف مصقولة وفحصاً بنسبة 100%، والسعر يعكس هذه العوامل الثلاثة جميعاً.
التشغيل الآلي ليس أضيق تلقائياً بالطريقة التي يفترضها المشترون. على الأشكال الهندسية المستقرة في PTFE، يكون ±0.02 مم أمراً روتينياً و±0.005 مم قابلاً للتحقيق مع الإعداد الصحيح وغرفة فحص عند 20 °C. أما على حلقة رقيقة الجدار، أو على مطاط بصلابة 70 Shore A، فإن المادة تتحرك أكثر من التفاوت: الحلقة اللينة تُقرأ بفارق 0.1-0.2 مم اعتماداً على مدى إحكام إغلاق القدمة. قياس المطاط بميكرومتر وتسميته بُعداً هو مصدر شائع لخلافات لا تتعلق بالقطعة على الإطلاق.
القاعدة المفيدة: إذا كان البُعد الحرج يتشكل بواسطة سطح معدني — قطر حافة، أو إدخال ملتصق، أو أخدود على حجاب مطبوع — فإن القولبة تحافظ عليه بشكل أفضل، لأن الأداة تحددها ولا تلمسها أداة القطع أبداً. وإذا كان البُعد الحرج هو سماكة مقطع في دفعة صغيرة، فإن التشغيل الآلي يمنحك مجالاً للتكرار دون قطع الفولاذ.
أين تكمن التكلفة
الأدوات هي الفرق الظاهر وأقلها إثارة للاهتمام. أداة ضغط بسيطة أحادية التجويف لمانع تسرب بطول 60 مم تبلغ 4,000-8,000 دولار أمريكي. أما أداة إنتاج متعددة التجاويف من الفولاذ المقسّى لقطعة FKM كبيرة فتبلغ 25,000-50,000 دولار أمريكي. التشغيل الآلي لا يتضمن أي تكلفة أدوات على الإطلاق، ولهذا يتفوق في كل مقارنة دون 200 قطعة.
الفجوة لكل قطعة هي ما يتراكم. القطع المشغّلة آلياً تحمل وقت الآلة وإزالة المخزون والخردة. أما القطع المصبوبة فتحمل وقت الدورة مقسوماً على التجاويف، وعدد التجاويف هو الرافعة: الانتقال من 4 إلى 16 تجويفاً يخفض سعر الوحدة إلى النصف تقريباً ويضاعف تكلفة الأداة.
| بند التكلفة | مشغّل آلياً من قضيب PU | مصبوب بالضغط |
|---|---|---|
| الأدوات | 0 دولار أمريكي | 7,500 دولار أمريكي (8 تجاويف) |
| سعر الوحدة عند 500 قطعة | 14.20 دولار أمريكي | 7.40 دولار أمريكي |
| سعر الوحدة عند 800 قطعة | 13.80 دولار أمريكي | 6.10 دولار أمريكي |
| حجم التعادل | 7,500 ÷ (13.80 − 6.10) = 974 قطعة | |
| الحد الأدنى للطلب | 20 قطعة | دورة ضغط واحدة، ~400 قطعة |
| تغيير الرسم قبل أول عينة | البرمجة فقط | 800-3,000 دولار أمريكي و1-3 أسابيع |
| تغيير الرسم بعد وجود الأداة | البرمجة فقط | تجويف جديد أو أداة جديدة |
هناك ثلاثة بنود تكلفة تُستبعد من المقارنات ولا ينبغي استبعادها:
- التغييرات الهندسية. المراجعة قبل أول عينة لا تكلف شيئاً على قطعة مشغّلة آلياً. أما على قطعة مصبوبة فتكلف تعديل أداة، وإذا مسّ التغيير التجويف فإنه يكلف أداة.
- المخزون. القولبة تفرض دفعة دنيا. دورة ضغط لمدة ساعتين على أداة بـ8 تجاويف بدورة مدتها 4 دقائق تنتج نحو 240 قطعة سواء احتجتها أم لا. والاحتفاظ بهذا المخزون بنسبة 25% سنوياً تكلفة حقيقية، وهي غير مرئية في ورقة العرض.
- خردة الدفعة. القطع المشغّلة آلياً تفشل واحدة تلو الأخرى وتُعاد قصّها. أما القطع المصبوبة فتفشل ثمانياً أو ست عشرة في المرة، ومشكلة حقن ناقص أو زوائد تُكتشف عند القطعة 300 تعني إتلاف الدفعة وإعادة ضبط المكبس.
تشريح مدة التسليم
مدد التسليم المعلنة تخفي المرحلة الأولى. التسلسل الواقعي لمانع تسرب مصبوب جديد، من بداية باردة دون أداة:
| المرحلة | مقولبة | مشغّلة بالآلات |
|---|---|---|
| مراجعة الرسم وملاحظات DFM | 2-4 أيام | 1-2 يوم |
| تصميم الأدوات وتصنيعها | 15-25 يومًا | لا ينطبق |
| العينة الأولى وتقرير الأبعاد | 3-7 أيام بعد تجربة الأداة | في نفس يوم القطع الأول |
| توريد المركّبات (FKM وFFKM غير القياسية) | 1-3 أسابيع، وأحيانًا أطول | مدة توريد الكتلة المعدنية، 1-2 أسبوع |
| دفعة الإنتاج | 10-15 يومًا | 7-15 يومًا |
| الإجمالي، النموذجي | 45-70 يومًا | 10-20 يومًا |
تكون حجة التصنيع بالتشغيل أقوى عند الطلب الثاني، لا الأول. فالعطل الميداني الذي يحتاج 30 سيلًا بحلول يوم الجمعة لا يمكن حله بقالب، ولهذا يحتفظ الموزعون الذين يخدمون أسواق الإصلاح بمخرطة ومكبس صغير: القولبة للكتالوج، والتشغيل للطوارئ. إذا سبق لفريق الصيانة لديك أن انتظر ستة أسابيع للحصول على سيل لآلة متوقفة، فأنت تعرف بالفعل أي رقم يهم.
فروق الأداء التي لا تظهر في ورقة البيانات
هندسة الشفة
يحصل سيل الشفة المصبوب على زاوية الشفة والتداخل ومجرى الزنبرك من التجويف في خطوة واحدة، ويكون كل جزء في الدفعة متطابقًا. أما الشفة المشغّلة فتُخرَط، ويتطلب خرط زاوية شفة 15° مع سطح محمّل 0.3 مم على PU بصلابة 90 شور A أداة حادة وتركيبًا صلبًا وعامل تشغيل يفحص المقطع العرضي على مقارن بصري بدلًا من القدمة. وإذا أخطأت في ذلك، فسيظل السيل يعمل — لكن باحتكاك أعلى بنسبة 30% وعمر نصف العمر، وهو أصعب أنواع العيوب تتبعًا.
تشطيب السطح على أسطح الإحكام
تخرج أسطح الإحكام المطاطية المصبوبة من الأداة بخشونة تقارب Ra 0.4-0.8 ميكرومتر ولا تحتاج عادةً إلى أعمال ثانوية. أما أسطح PTFE المشغّلة فتبلغ Ra 0.8-1.6 ميكرومتر، وهو مناسب لمعظم الخدمة الديناميكية وأفضل من التشطيب المرآوي الذي يطلبه بعض المشترين: فتحت نحو Ra 0.15 ميكرومتر يتوقف السطح الديناميكي عن الاحتفاظ بغشاء الزيت ويتسارع التآكل. والسعي وراء تشطيب أدق على بوليمر طري هو من أسرع الطرق لإضافة 30% إلى سعر القطعة دون أي مكسب في العمر.
المسامية في المقاطع الكبيرة
قد تترك القولبة بالضغط لأجزاء PTFE الكبيرة تدرجات في الكثافة، وأحيانًا فراغات لا تنفتح إلا بعد التشغيل. وتكلف الكتلة المعدنية المصبوبة بالضغط المتساوي أكثر وتُشغَّل بشكل أنظف. وفوق قطر يقارب 200 مم، في مضخة كيميائية أو مقعد صمام، تكون درجة الكتلة المعدنية أهم من اسم العملية المدوّن في عرض السعر.
إمكانية التتبع
تُتتبَّع الأجزاء المصبوبة حسب الأداة والمكبس ودفعة التصليد ودفعة المركّب. أما الأجزاء المشغّلة فتُتتبَّع حسب دفعة المخزون فقط. وحيثما يفرض تغيير المركّب إعادة التأهيل — ملامسة الغذاء وفق FDA، أو 3-A، أو USP Class VI — فإن مسار القولبة ينتج سجلًا ورقيًا يتوقعه المدقق، بينما لا يستطيع مسار التشغيل ذلك في كثير من الأحيان.
أعمال الإصلاح والتحديث
الخدمة الميدانية هي حيث ينفصل المساران بأشد ما يكون. فالآلة المتوقفة يوم الجمعة تحتاج سيلًا يُقاس ويُرسم ويُقطع ويُشحن، ولا يلائم ذلك أي جدول قوالب. وتشغيل بديل لمرة واحدة من قضيب أو كتلة معدنية هو عمل روتيني لورشة لديها مخرطة ورسم، ويمكن أن يكون الجزء في صندوق الشحن في نفس الظهيرة. والجدوى الاقتصادية ضعيفة لكل قطعة — فقد يكلف سيل قضيب مشغّل واحد بقطر 90 مم ثمانية أضعاف سعر الكتالوج — لكن المقارنة ليست مع سعر الكتالوج. بل مع تكلفة خط متوقف، والتي تُقاس عادةً بآلاف في الساعة.
هذا هو السبب في أن الموزعين الذين لديهم عملاء إصلاح هيدروليكي يحتفظون بالقدرتين معًا، والسبب في أننا نقدّم التشغيل الطارئ كخط خدمة بدلًا من كونه استثناءً. وإذا فشل سيل مرتين في نفس الأسطوانة، فإن الفشل الثاني مسألة تصميم لا مسألة مخزون، ويستحق أن يُعاد الجزء المشغّل والرسم إلى الطاولة معًا.
المسار الهجين الذي يفوته معظم المشترين
فراغ مصبوب، وأسطح حرجة مشغّلة. تُصنع أجزاء PTFE بهذه الطريقة تقريبًا دائمًا في الإنتاج: قولبة بالضغط قريبة من الشكل النهائي من أجل الكثافة ومردود المادة، ثم خرط سطح الإحكام والقطر الخارجي إلى التفاوت المهم. اقتصاديات القولبة على الجسم، ودقة التشغيل على 10% من السطح الذي يؤدي العمل.
ننفّذ هذا على سيل مدعوم بزنبرك الأغلفة وعلى الحلقات كبيرة القطر لأعمال الصمامات والمضخات. ويجب أن يكون في الرسم أمران: أي الأسطح حرجة من ناحية التشغيل، مع ذكر التفاوت والتشطيب هناك فقط، وما إذا كانت الكتلة قد خُفِّف إجهادها قبل التشطيب. وبدون هذين السطرين، ستقوم الورشة إما بتشغيل الجزء كله بإفراط أو بتشغيل السطح الوحيد الذي يحكم دون المستوى.
البتّ في خمس دقائق
راجع هذه بالترتيب. فالأول الذي ينطبق يحسم الأمر عادةً.
- أقل من 200 قطعة، على الدوام؟ شغّله. لن تُسترد تكلفة الأدوات.
- نموذج أولي أو بناء ما قبل الإنتاج؟ شغّله، ثم اصنع الأداة من الرسم المُثبت. فتشغيل نموذج أولي أرخص من تعديل أداة.
- مقاس قياسي في مركّب من الكتالوج؟ اشترِ مصبوبًا. فتكلفة الجزء القياسي المصبوب جزء صغير من تكلفة جزء مخصص مشغّل لأن الأداة قد استُهلكت تكلفتها منذ سنوات.
- أكثر من 2,000 قطعة سنويًا ورسم مستقر؟ اقولبه. فنقطة التعادل في الجدول 2 تقع تحت 1,000 قطعة لمعظم الأجزاء بهذا الحجم.
- قطر كبير، جدار رقيق، PTFE؟ اقولب الفراغ، وشغّل الأسطح. فلا المسار النقي هذا ولا ذاك يحافظ على الهندسة بسعر معقول.
- شفة حرجة أو واجهة ملتصقة؟ اقولبه. فالأداة تحافظ على الميزة؛ أما القاطع الذي يدفع مادة طرية فلا.
هناك مدخلان آخران يغيّران الإجابة ويستحقان التدوين في طلب عرض السعر: الحجم السنوي على مدى ثلاث سنوات، لا الطلب الأول، وما إذا كان يُتوقع تغيير الرسم بعد البناء الأول. فالمشتري الذي يقول “800 هذا العام، و3,000 العام القادم إذا نجح” يحصل على توصية مختلفة عن الذي يقول “800 دون تغييرات”.”
بالنسبة للأجزاء التي تقع على الحد الفاصل، فإن برنامج ختم مخصص يقدم عروض أسعار لكلا المسارين عند الطلب، ولـ مكونات بلاستيكية هندسية مشغولة بالآلات عادةً ما تعود المقارنة إلى ما إذا كان يمكن تبرير تكلفة القالب على الإطلاق. المشترون الذين يسعون لشراء قضبان وأنابيب وألواح من PTFE والنايلون للتشغيل الآلي الداخلي يجب أن يلاحظوا أن درجة الكتلة الخام تحدد التشطيب القابل للتحقيق ومخاطر المسامية قبل معايير القطع بوقت طويل.
تفاصيل طلب عرض السعر التي تمنع كلا الخطأين
- حدد الحجم السنوي والعمر المتوقع للرسم. لا يمكن للموردين اختيار مسار دون كليهما.
- اذكر فئة التفاوت، لا كلمة “محكم”.” ISO 3302-1 M2 أو M3، على الأبعاد المحددة بالاسم فقط. تطبيق M1 على كل شيء يضاعف تكلفة القالب ولا يجلب أي فائدة على الأوجه غير الوظيفية.
- حدد الأوجه الحرجة. وجه الإحكام، الحافة، الأخدود. كل ما عدا ذلك يمكن أن يبقى عند التفاوت التجاري.
- حدد التشطيب مع اتجاه الخطوط. الاعتماد على Ra وحده يسمح للورشة بتسليم علامات خراطة محيطية تضخ الزيت على قضيب ترددي.
- وضح ما إذا كانت الزوائد مقبولة وأين. خط الفصل على وجه ثابت مقبول. أما على الحافة فهو سبب للرفض.
- اطلب ورقة بيانات المركب، لا عائلة المادة. “FKM” ليست مواصفة؛ أما ثلاثي البوليمر المعالج بالبيسفينول بصلادة 70 شور A مع انضغاط دائم محدد عند درجة حرارتك فهي كذلك.
- اسأل عما يحدث للقالب إذا انتقلت. شروط ملكية القالب ونقله تنتمي إلى عرض السعر الأول، لا إلى الجدال الأخير.
- اطلب تقرير العينة الأولى مع الأبعاد المهمة. ليس كل بُعد في الرسم — بل الخمسة التي تحدد ما إذا كان يُحكم الإغلاق.
الخلاصة
التشغيل الآلي يشتري السرعة والحرية. القولبة تشتري تكلفة الوحدة وقابلية التكرار. الخطأ هو التعامل معهما كفئات جودة، حيث الأغلى أفضل. إنهما يفشلان بطرق مختلفة: القطع المشغولة تفشل بسبب الإجهاد وعلامات الأدوات والإعداد البشري، والقطع المقولبة تفشل بسبب حالة القالب والتحكم في التصلب. المشتري الذي يعرف أي نمط فشل لا يمكن لتطبيقه تحمله قد قطع معظم الطريق نحو الخيار الصحيح.
للأحجام الأقل من بضع مئات من القطع، أو لأي شيء لا يزال يتغير على لوحة الرسم، شغّله آليًا وتوقف عن الجدال. للقطعة المستقرة بحجم أربعة أرقام سنويًا، اصنع لها قالبًا ووجّه الجهد الهندسي إلى أبعاد التجويف بدلًا من عرض السعر. لـ PTFE الكبير والدرجات المحشوة، افعل الاثنين: كتلة مقولبة وأوجه مشغولة آليًا.
قراءات ذات صلة على هذا الموقع: ما الذي يفعله حلقة الدعم ومتى يبرر الجزء المضاف أخدوده. للحصول على رأي طرف ثالث محايد حول كيفية كتابة تفاوتات المطاط المقولب، مواد تصميم الإحكام من Trelleborg مرجع مفيد، و ASTM D2000 هو المكان الذي يجب أن تُثبَّت فيه إشارات المركب على رسمك. تعليقات جانب الموزع حول تخزين كلا المسارين جديرة بالقراءة على Seal Sales, ، و Darcoid تنشر مقارنات المركبات التي تساعد عندما يُجادل حول قطعة مقولبة وأخرى مشغولة آليًا على السعر وحده.