
Два предложения на одно и то же уплотнительное кольцо штока из полиуретана диаметром 45 мм. Тот же чертёж, то же количество — 800 штук в год. Один поставщик предлагает цену 6,10 долл. США за штуку со сроком поставки шесть недель, поскольку кольцо будет формоваться. Другой — 13,80 долл. США со сроком поставки две недели, поскольку кольцо будет точиться из пруткового полиуретана. Ни один из поставщиков не ошибается. Они продают разные технологические маршруты, а маршрут определяет оснастку, срок поставки, допуск и — так, как это редко отражается в коммерческом предложении, — то, как деталь поведёт себя после 200 000 ходов.
Мы почти каждую неделю предлагаем оба маршрута по одному и тому же чертежу, и разговор обычно начинается с цены, а заканчивается чем-то другим: отказом в эксплуатации, который свёлся к линии облоя, или изменением конструкции, которое стоило трёх недель, потому что гнездо формы уже было изготовлено. В этой статье два маршрута сравниваются так, как это действительно нужно и закупщику, и инженеру-конструктору.
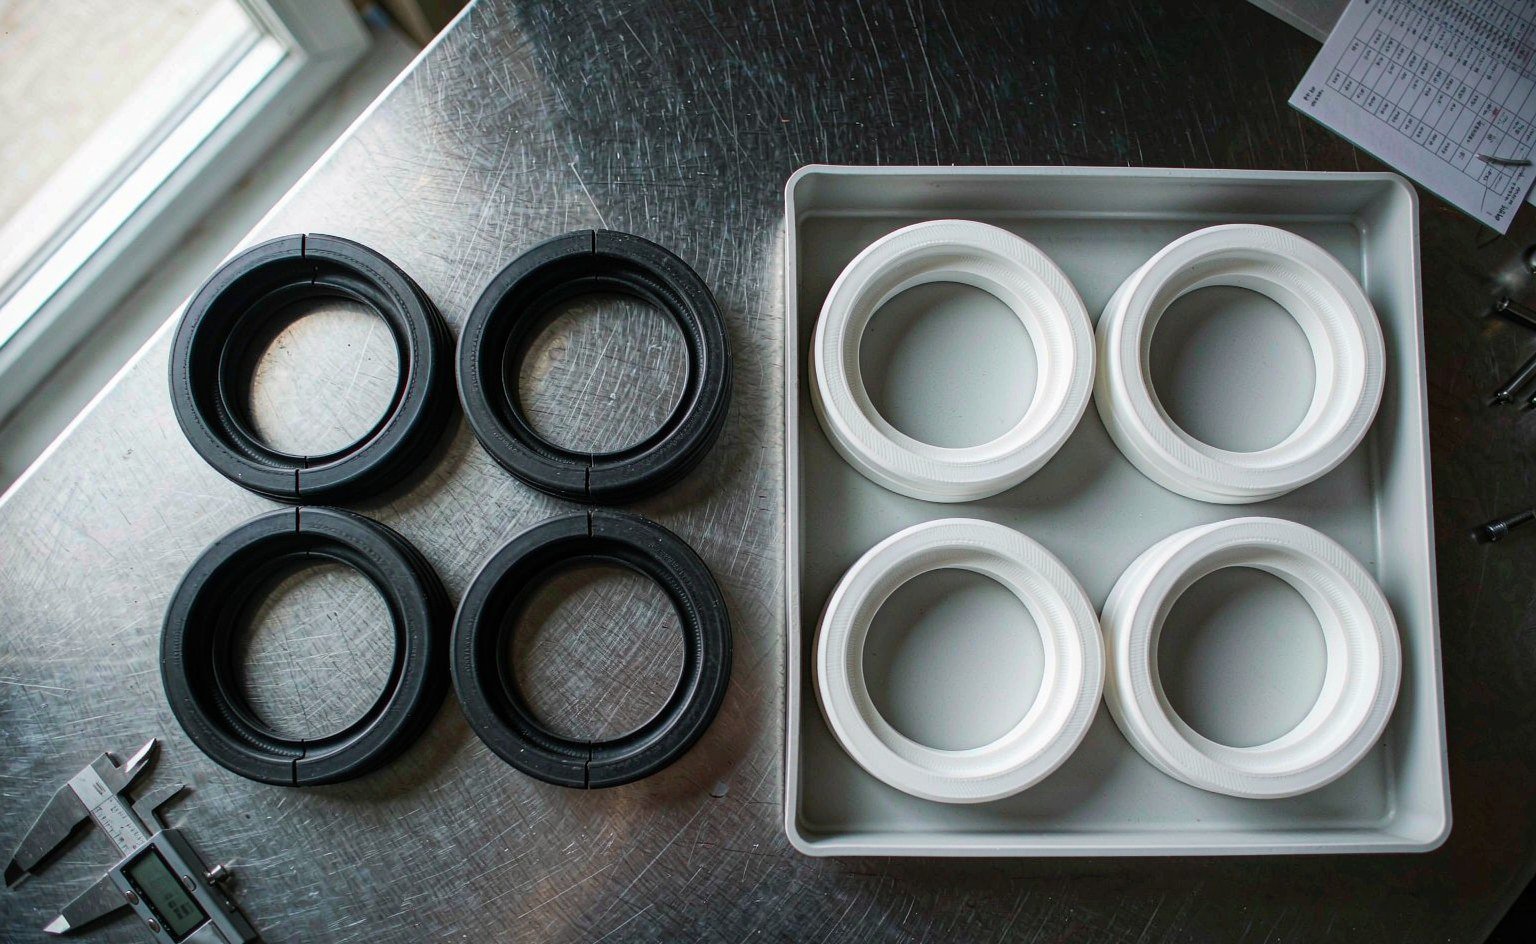
Два процесса, изложенные прямо
Формование означает, что геометрия создаётся оснасткой. Компаунд — или порошок ПТФЭ в случае деталей из ПТФЭ — загружается в гнездо, нагревается под давлением до отверждения или спекания и извлекается. Гнездо и есть спецификация. Ничего не меняйте, и деталь № 50 000 номинально идентична детали № 1.
Механическая обработка означает, что геометрия вырезается из заготовки: прутка, трубы, листа или формованной заготовки. Токарный или фрезерный станок с ЧПУ удаляет материал, пока чертёж не будет удовлетворён. Никакая оснастка не закреплена за деталью, поэтому ничего не нужно оплачивать до появления первой детали.
Почти любое уплотнение в гидроцилиндре можно изготовить и тем, и другим способом. На практике решают количество, толщина сечения и то, сколько размеров действительно должны быть точными. Кольцо круглого сечения 12 мм формуют, потому что никто не стал бы его точить. Опорное кольцо из ПТФЭ диаметром 400 мм обрабатывают механически, потому что оснастка для него стоила бы дороже, чем детали за десять лет.
Что каждый процесс делает с материалом
Различия, которые сохраняются после проверки чертежа, имеют микроструктурный характер. Позже они проявляются как различия в остаточной деформации сжатия, скорости износа и размерном дрейфе.
Степень отверждения
Формованный эластомер отверждается внутри оснастки под давлением. Хорошо отлаженный пресс удерживает температуру гнезда в пределах ±2-3 °C и создаёт усилие смыкания 100-200 бар, что подавляет пористость и доводит плотность сшивки до целевой. Плохо отлаженный пресс не делает ни того, ни другого. Недоотверждение оставляет мягкую деталь с высокой остаточной деформацией и липкими поверхностями. Переотверждение упрочняет поверхностный слой, снижает удлинение и повышает остаточную деформацию. Ни одна из этих проблем не видна в размерном отчёте, и обе распространены в дешёвой оснастке с неравномерным нагревом.
Механически обрабатываемый эластомер уже отверждён, прежде чем попадает на токарный станок. Заготовка или плита была вулканизирована целиком, поэтому степень отверждения однородна по сечению — часто лучше, чем у толстой формованной детали, где сердцевина отстаёт от поверхностного слоя на минуты. Компромисс в том, что плиточная заготовка производится под твёрдость по Шору и допуск на твёрдость, а не под целевое значение остаточной деформации сжатия для вашего уплотнительного узла.
Ориентация наполнителя
Именно это подводит инженеров, которые меняют маршрут без повторной квалификации. Наполненный ПТФЭ — стекло, углерод, бронза, графит, дисульфид молибдена — приобретает ориентацию наполнителя вдоль направления течения при формовании и экструзии. Кольцо, выточенное из формованной заготовки, сохраняет наполнитель в плоскостях, которые могут совпадать или не совпадать с направлением скольжения. Компрессионно-формованное кольцо формирует собственный характер течения в гнезде, который может быть лучше или хуже в зависимости от размещения заготовки и того, куда должен перемещаться материал.
Практическое следствие: скорость износа направляющего кольца из наполненного ПТФЭ может измениться на 30-50% между механически обработанной и формованной версиями одного и того же чертежа при одинаковом названии компаунда в обоих сертификатах. Если изнашиваемая деталь была квалифицирована как механически обработанная, проведите повторную квалификацию для формованной. Не считайте, что название материала гарантирует характеристики.
Остаточное напряжение
Механическая обработка вносит напряжение. ПТФЭ — крайний случай: вырежьте уплотнительное кольцо диаметром 300 мм из листа, и в течение 24 часов оно отклонится от округлости на 0,2-0,5 мм по мере перераспределения напряжения. Мастерские, которые это понимают, выполняют черновую обработку, снятие напряжений, выдержку детали, а затем чистовую обработку. Те, кто не понимает, отгрузят деталь, которая идеально измерялась у станка и через неделю не будет лежать ровно.
Формованные детали также несут остаточное напряжение от усадки при отверждении, но оно воспроизводимо и одинаково на детали № 1 и детали № 50 000, что позволяет компенсировать его в размерах гнезда.
Поверхностный слой, облой и следы инструмента
У формованной детали есть поверхностный слой, сформированный о полированную сталь: более гладкий, чем любая механически обработанная резиновая поверхность, и немного более твёрдый, поскольку отверждение со стороны формы более полное. У неё также есть линия облоя, и эта линия является геометрической особенностью независимо от того, упоминает ли её чертёж. Там, где линия разъёма пересекает динамическую кромку, она является и путём утечки, и кромкой износа. На статической прокладке это косметика, и указание нулевого облоя там добавляет затраты впустую.
У механически обработанной детали нет линии облоя, но есть следы инструмента, и направление следов так же важно, как и значение шероховатости. Окружные следы точения на уплотняемой поверхности штока работают как винтовая резьба и нагнетают масло вдоль вала. Та же шероховатость Ra, полученная шлифованием со случайным направлением следов, ведёт себя совершенно иначе. Вот почему указание шероховатости без направления следов — это лишь половина спецификации.
Допуск: что каждый маршрут действительно может выдержать
Резина не выдерживает металлических допусков, и стандарт, который это формализует, — ISO 3302-1. Он определяет четыре класса, применяемых к номинальным размерам, с отдельными значениями для фиксированных размеров и размеров замыкания — всего, что измеряется поперёк линии разъёма.
| Номинальный размер | M1 точность | M2 высокое качество | M3 коммерческий | M4 некритичный | Механически обработанный ПТФЭ |
|---|---|---|---|---|---|
| 0-4 мм | ±0,08 мм | ±0,10 мм | ±0,25 мм | ±0,50 мм | ±0,02 мм стандартно |
| 10-16 мм | ±0,15 мм | ±0,20 мм | ±0,40 мм | ±0,80 мм | ±0,02 мм; достижимо ±0,005 мм |
| 25-40 мм | ±0,25 мм | ±0,45 мм | ±0,70 мм | ±1,00 мм | ±0,02-0,05 мм |
| 63–100 мм | ±0,35 мм | ±0,50 мм | ±1,00 мм | ±1,30 мм | ±0,05 мм, зависит от геометрии |
| Твердость | ±5 ед. по Шору A для всех классов | Допуск на заготовку, обычно ±5 | |||
Два факта из этой таблицы определяют большинство расценок. Во-первых, размеры замыкания на 20–30% свободнее фиксированных размеров того же класса, поэтому размер 25–40 мм, формуемый поперёк линии разъёма, ближе к ±0,9 мм на M3, чем к ±0,7 мм. Во-вторых, компрессионное формование по умолчанию соответствует M3. Для достижения M2 нужна более качественная оснастка и более строгий контроль процесса. M1 на компрессионно-формованной детали — это работа для специалистов с доведёнными формообразующими гнёздами и 100% контролем, и цена отражает все три фактора.
Механическая обработка не становится автоматически точнее так, как предполагают покупатели. На стабильной геометрии из ПТФЭ ±0,02 мм — это норма, а ±0,005 мм достижимо при правильной настройке и измерительной комнате с температурой 20 °C. На тонкостенном кольце или на резине 70 ед. по Шору A материал смещается сильнее, чем допуск: мягкое кольцо показывает разницу 0,1–0,2 мм в зависимости от того, насколько сильно сжимаются губки штангенциркуля. Измерение резины микрометром с последующей выдачей результата за размер — частая причина споров, которые вовсе не о детали.
Полезное правило: если критический размер формируется металлической поверхностью — диаметр кромки, приформованный вкладыш, канавка на формованной мембране — формование выдерживает его точнее, потому что его задаёт оснастка, и резец его никогда не касается. Если критический размер — это толщина сечения при малой серии, механическая обработка даёт вам возможность вносить изменения, не изготавливая стальную оснастку.
Где заложены затраты
Оснастка — это видимое отличие и наименее интересное. Простая одногнёздная компрессионная оснастка для уплотнения 60 мм стоит 4 000–8 000 долларов США. Многогнёздная производственная оснастка из закалённой стали для крупной детали из FKM стоит 25 000–50 000 долларов США. У механической обработки затрат на оснастку нет вовсе, поэтому она выигрывает в любом сравнении при объёме менее 200 штук.
Именно разница в цене за штуку накапливается. Механически обработанные детали несут в себе машинное время, съём материала и отходы. Формованные детали несут время цикла, распределённое по гнёздам, и количество гнёзд — это рычаг: переход с 4 на 16 гнёзд примерно вдвое снижает цену за единицу и удваивает стоимость оснастки.
| Позиция | Механическая обработка из прутка PU | Компрессионное формование |
|---|---|---|
| Оснастка | 0 долларов США | 7 500 долларов США (8 гнёзд) |
| Цена за единицу при 500 шт. | 14,20 долларов США | 7,40 долларов США |
| Цена за единицу при 800 шт. | 13,80 долларов США | 6,10 долларов США |
| Точка безубыточности по объёму | 7 500 ÷ (13,80 − 6,10) = 974 штуки | |
| Минимальный заказ | 20 штук | Один прогон пресса, ~400 штук |
| Изменение чертежа до первого образца | Только программирование | 800–3 000 долларов США и 1–3 недели |
| Изменение чертежа после изготовления оснастки | Только программирование | Новое гнездо или новая оснастка |
Три статьи затрат выпадают из сравнений, и этого быть не должно:
- Конструктивные изменения. Ревизия до первого образца ничего не стоит для механически обработанной детали. Для формованной детали она стоит доработки оснастки, а если изменение затрагивает гнездо — стоит новой оснастки.
- Запасы. Формование вынуждает к минимальной партии. Двухчасовой прогон пресса на оснастке с 8 гнёздами при цикле 4 минуты даёт примерно 240 деталей, нужны они вам или нет. Хранение такого запаса при 25% в год — это реальные затраты, и на листе расценки они не видны.
- Брак партии. Механически обработанные детали выходят из строя по одной и перерезаются. Формованные детали выходят из строя по восемь или шестнадцать за раз, и обнаружение недолива или облоя на 300-й детали означает списание партии и переналадку пресса.
Анатомия срока поставки
Указанные сроки поставки скрывают начальный этап. Реалистичная последовательность для нового формованного уплотнения, с нуля, без оснастки:
| Этап | Формование | Механическая обработка |
|---|---|---|
| Проверка чертежа и обратная связь по DFM | 2–4 дня | 1–2 дня |
| Проектирование и изготовление оснастки | 15–25 дней | Не применимо |
| Первый образец и размерный отчёт | 3–7 дней после пробной оснастки | В день первого реза |
| Закупка компаунда (нестандартные FKM, FFKM) | 1–3 недели, иногда дольше | Срок поставки заготовки, 1–2 недели |
| Серийное производство | 10–15 дней | 7–15 дней |
| Итого, типично | 45–70 дней | 10–20 дней |
Аргумент в пользу механообработки сильнее всего при втором заказе, а не при первом. Эксплуатационный отказ, когда к пятнице нужно 30 уплотнений, нельзя решить пресс-формой, и именно поэтому дистрибьюторы, обслуживающие ремонтный рынок, держат токарный станок и небольшой пресс: литьё для каталога, механообработка для аварийных случаев. Если ваша ремонтная служба когда-либо ждала шесть недель уплотнение для простаивающей машины, вы уже знаете, какая цифра имеет значение.
Различия в характеристиках, которых нет в паспорте
Геометрия кромки
Формованное кромочное уплотнение получает угол кромки, натяг и канавку под пружину из формы за один цикл, и каждая деталь в партии одинакова. Механически обработанная кромка вытачивается, а для вытачивания угла кромки 15° с опорной площадкой 0,3 мм на полиуретане твёрдостью 90 по Шору A нужен острый инструмент, жёсткая оснастка и токарь, который проверяет профиль на оптическом компараторе, а не штангенциркулем. Ошибётесь — и уплотнение всё равно будет работать, но с на 30% большим трением и вдвое меньшим ресурсом, а это самый трудно выявляемый вид дефекта.
Шероховатость уплотняющих поверхностей
Уплотняющие поверхности формованной резины выходят из оснастки с шероховатостью примерно Ra 0,4–0,8 мкм и обычно не требуют дополнительной обработки. Механически обработанные поверхности ПТФЭ имеют шероховатость Ra 0,8–1,6 мкм, что подходит для большинства динамических условий и лучше зеркальной отделки, которую иногда просят покупатели: ниже примерно Ra 0,15 мкм динамическая поверхность перестаёт удерживать масляную плёнку и износ ускоряется. Погоня за более тонкой отделкой мягкого полимера — один из самых быстрых способов добавить 30% к цене детали без выигрыша в ресурсе.
Пористость в крупных сечениях
Компрессионное формование крупных деталей из ПТФЭ может оставлять градиенты плотности и иногда пустоты, которые раскрываются только после механообработки. Изостатически формованная заготовка стоит дороже и обрабатывается чище. При диаметре свыше примерно 200 мм в химическом насосе или седле клапана марка заготовки важнее, чем название процесса в коммерческом предложении.
Прослеживаемость
Формованные детали прослеживаются по оснастке, прессу, партии вулканизации и партии компаунда. Механически обработанные детали прослеживаются только по партии материала. Там, где смена компаунда требует переквалификации — контакт с пищевыми продуктами по FDA, 3-A, USP Class VI — литьевой маршрут создаёт документальный след, которого ожидает аудитор, а маршрут механообработки часто не может.
Ремонтные и модернизационные работы
Именно в полевом обслуживании два маршрута расходятся сильнее всего. Для машины, вставшей в пятницу, нужно измерить, начертить, вырезать и отправить уплотнение, и никакой график литья этого не предусматривает. Изготовление единичной замены из прутка или заготовки — рутинная работа для цеха с токарным станком и чертежом, и деталь может оказаться в курьерской коробке в тот же день. Экономика плоха в расчёте на штуку — одно механически обработанное стержневое уплотнение диаметром 90 мм может стоить в восемь раз дороже каталожной цены — но сравнение идёт не с каталожной ценой. Оно идёт со стоимостью простоя линии, которая обычно измеряется тысячами в час.
Именно поэтому дистрибьюторы с клиентами по ремонту гидравлики держат обе компетенции, и поэтому мы предлагаем аварийную механообработку как отдельную услугу, а не как исключение. Если уплотнение выходит из строя дважды в одном и том же цилиндре, второй отказ — это вопрос конструкции, а не наличия на складе, и стоит вернуться к обработанной детали и чертежу вместе.
Гибридный маршрут, который упускает большинство покупателей
Формованная заготовка, механически обработанные ответственные поверхности. Детали из ПТФЭ почти всегда так и изготавливаются в серийном производстве: компрессионное формование почти до конечной формы ради плотности и выхода материала, затем точение уплотняющей поверхности и наружного диаметра до допуска, который имеет значение. Литьевая экономика на корпусе, точность механообработки на тех 10% поверхности, которые выполняют работу.
Мы применяем это на уплотнениях с пружинным энергоносителем оболочках и на кольцах большого диаметра для клапанных и насосных работ. На чертеже должны быть указаны две вещи: какие поверхности критичны для механообработки, с допуском и шероховатостью, указанными только там, и снимается ли напряжение в заготовке перед финишной обработкой. Без этих двух строк цех либо обработает всю деталь с избытком, либо недообработает ту единственную поверхность, которая уплотняет.
Решение за пять минут
Пройдите по ним по порядку. Первый подходящий пункт обычно всё решает.
- Меньше 200 штук, когда-либо? Обрабатывайте механически. Оснастка не окупится.
- Прототип или предсерийная партия? Обрабатывайте механически, затем изготавливайте оснастку по проверенному чертежу. Обработать прототип дешевле, чем переделывать оснастку.
- Стандартный размер из каталожного компаунда? Покупайте формованное. Формованная стандартная деталь стоит долю от механически обработанной нестандартной, потому что оснастка была амортизирована годы назад.
- Более 2 000 штук в год и стабильный чертёж? Литьём. Точка безубыточности в таблице 2 для большинства деталей такого размера находится ниже 1 000 штук.
- Большой диаметр, тонкая стенка, ПТФЭ? Формуйте заготовку, обрабатывайте поверхности. Ни один чистый маршрут не обеспечивает геометрию по разумной цене.
- Ответственная кромка или склеенное соединение? Литьём. Оснастка удерживает элемент формы; резец, вдавливаемый в мягкий материал, — нет.
Ещё два фактора меняют ответ, и их стоит вписать в запрос предложения: годовой объём за три года, а не первый заказ, и ожидается ли изменение чертежа после первой партии. Покупатель, который говорит “800 в этом году, 3 000 в следующем, если всё пойдёт хорошо”, получит другую рекомендацию, чем тот, кто говорит “800 и без изменений”.”
Для деталей на границе между вариантами наша программа изготовления уплотнений на заказ по запросу рассчитывает оба маршрута, а для механически обработанные детали из инженерных пластмасс сравнение обычно сводится к тому, можно ли вообще оправдать оснастку. Покупатели, закупающие стержни, трубки и листы из ПТФЭ и нейлона для собственной механообработки, должны учитывать, что марка заготовки определяет достижимую чистоту поверхности и риск пористости задолго до того, как это сделают параметры резания.
Детали запроса, которые предотвращают обе ошибки
- Укажите годовой объём и ожидаемый срок жизни чертежа. Без того и другого поставщики не могут выбрать технологический маршрут.
- Указывайте класс допуска, а не “плотно”.” ISO 3302-1 M2 или M3, только на указанных размерах. Сплошной M1 удваивает стоимость оснастки и ничего не даёт на нефункциональных поверхностях.
- Назовите критичные поверхности. Уплотнительная поверхность, кромка, канавка. Всё остальное может оставаться в коммерческом допуске.
- Задавайте шероховатость с указанием направления следов обработки. Один только параметр Ra позволяет цеху оставить кольцевые следы точения, которые будут подкачивать масло на возвратно-поступательном штоке.
- Укажите, допустим ли облой и где именно. Линия разъёма на неподвижной поверхности допустима. На кромке — это брак.
- Запрашивайте паспорт компаунда, а не семейство материала. “FKM” — это не спецификация; спецификация — это тройной сополимер твёрдостью 70 Shore A с бисфенольной вулканизацией и указанным остаточным сжатием при вашей температуре.
- Спросите, что произойдёт с оснасткой, если вы смените поставщика. Условия владения и передачи оснастки должны быть в первом коммерческом предложении, а не в последнем споре.
- Требуйте отчёт о первой детали с теми размерами, которые имеют значение. Не все размеры на чертеже — те пять, которые определяют, будет ли она герметизировать.
Главный вывод
Механообработка даёт скорость и свободу. Литьё даёт себестоимость единицы и повторяемость. Ошибка — считать их уровнями качества, где дорогой лучше. Они отказывают по-разному: механически обработанные детали — из-за напряжений, следов обработки и человеческого фактора при наладке, литые детали — из-за состояния оснастки и контроля вулканизации. Покупатель, который знает, какой вид отказа его применение не может допустить, уже почти выбрал правильный вариант.
Для объёмов менее нескольких сотен штук или для всего, что ещё меняется на чертеже, — обрабатывайте и прекращайте споры. Для стабильной детали с объёмом в четыре цифры в год — изготавливайте оснастку и направляйте инженерные усилия на размеры полости, а не на расчёт стоимости. Для крупных деталей из ПТФЭ и наполненных марок делайте и то, и другое: литая заготовка, обработанные поверхности.
Похожие материалы на этом сайте: что делает опорное кольцо и когда добавленная деталь оправдывает свою канавку. Для нейтрального взгляда третьей стороны на то, как записываются допуски литой резины, материалы Trelleborg по проектированию уплотнений — полезный справочник, а ASTM D2000 — это то, к чему следует привязывать обозначения компаундов на вашем чертеже. Комментарии со стороны дистрибьюторов о наличии обеих технологий стоит почитать на Seal Sales, и Darcoid публикует сравнения компаундов, которые помогают, когда литую и обработанную деталь сравнивают только по цене.