
Гидравлический силовой агрегат начинает терять литр масла в неделю. Ремонтная бригада заменяет кольца круглого сечения на корпусе фильтра на кольца из складского лотка, течь прекращается на месяц, а затем возвращается. В лотке лежит EPDM. Рабочая жидкость — минеральное гидравлическое масло. Кольца набухли примерно на 20 процентов, размягчились и прорезаются канавкой при затяжке корпуса. Никто не выбрал неправильный материал намеренно; номер детали выглядел идентично, а лоток был ближе.
NBR и EPDM выглядят одинаково, стоят примерно одинаково и противоположны по двум наиболее важным свойствам. NBR — это маслостойкий эластомер. EPDM — это эластомер, стойкий к воде, пару и погодным условиям. Почти каждая ошибка выбора между ними — это переход через эту границу — в любую из сторон.
Это сравнение даёт вам правило совместимости в одном вопросе, стоящие за ним цифры и расчёт затрат для решения, когда ни один из материалов не подходит.
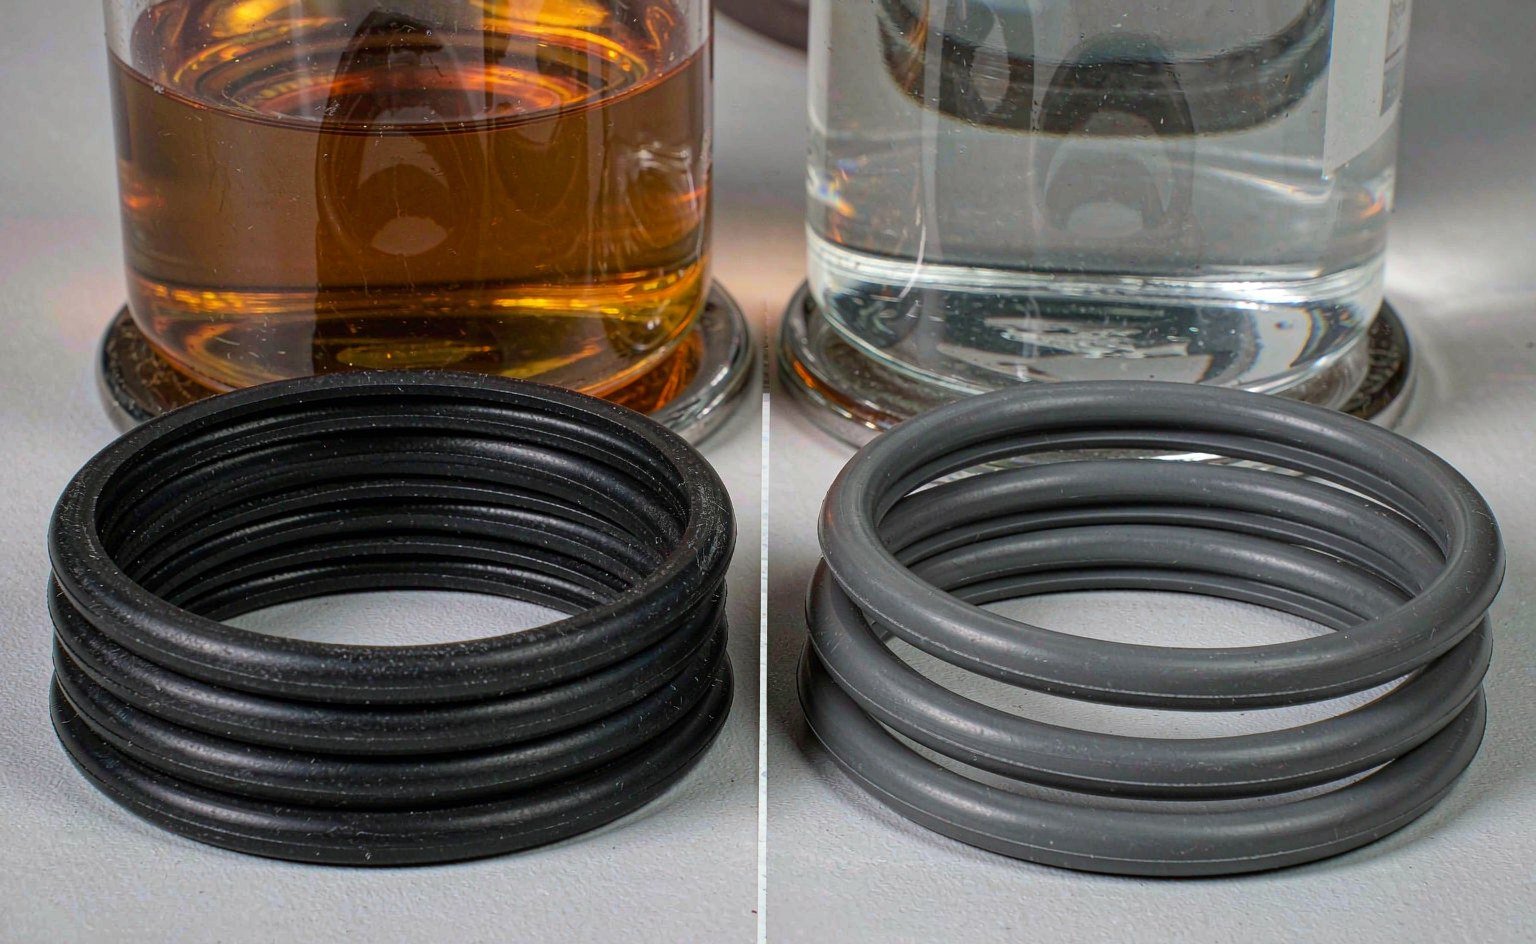
Вопрос, который всё решает
Жидкость полярная или неполярная? Это и есть проверка. NBR — углеводородный полимер, и он растворяется в углеводородных жидкостях; он устойчив в неполярных средах, потому что его акрилонитрильные группы придают ему полярность, которая противостоит маслу. EPDM имеет насыщенную неполярную основу и не обладает такой стойкостью — минеральное масло, дизельное топливо, смазка и керосин набухают его до потери прочности.
На практике: масла, топлива, смазки и углеводородные растворители — для NBR. Вода, пар, гликолевые охлаждающие жидкости, тормозная жидкость, кетоны, спирты и наружный воздух — для EPDM. Если применение включает и то и другое — линия мойки, которая также подвергается воздействию масляного тумана, — вы выбираете жидкость, которая чаще всего достигает уплотнения, и, вероятно, вам стоит рассмотреть FKM.
Сравнение бок о бок
| Свойство | NBR (нитрил) | EPDM |
|---|---|---|
| Непрерывная температура | от -40 до +100 °C (120 °C кратковременно) | от -50 до +150 °C (пик 175 °C, пероксидные марки) |
| Минеральное масло, дизельное топливо, смазка | Отлично | Не подходит — набухает на 50%+ и размягчается |
| Вода и пар | Удовлетворительно; гидролизуется в горячем паре | Отлично, включая пар CIP и SIP |
| Озон и УФ | Плохо — растрескивается за недели на открытом воздухе | Отлично, практически невосприимчив |
| Кетоны, эфиры, спирты | Плохо | От хорошо до отлично |
| Абразивный износ и разрыв | От хорошо до отлично | Удовлетворительно — слабее, чем NBR |
| Остаточная деформация при 100 °C | 15–25% | 15–25% |
| Относительная стоимость композиции | 1.0 | 1.1–1.3 |
Значения типичны для производственных компаундов твёрдостью 70 по Шору A. Экстремальные температуры зависят от конкретного компаунда; низкотемпературный NBR может достигать -55 °C, а пероксидно-отверждённый EPDM может выдерживать 175 °C в течение коротких периодов.
Температура — вот где решаются деньги
Разрыв в 50 °C между двумя непрерывными номиналами — самое дорогое различие, потому что оно определяет, как часто заменяется уплотнение. При 90 °C в масле NBR выдерживает. При 120 °C в масле NBR находится на границе своего диапазона: он твердеет, теряет удлинение, а остаточная деформация превышает 40 процентов в течение нескольких тысяч часов. EPDM спокойно выдержал бы 120 °C — но он набух бы в масле задолго до того, как температура стала бы проблемой.
Практическое правило для работы в масле: NBR — это материал для 100 °C, а всё выше — территория FKM, а не EPDM. Для работы с водой и водно-гликолевыми смесями EPDM — это материал для 150 °C, а NBR — для 90 °C. В обоих случаях материал, который выигрывает по химии, задаёт температурный потолок.
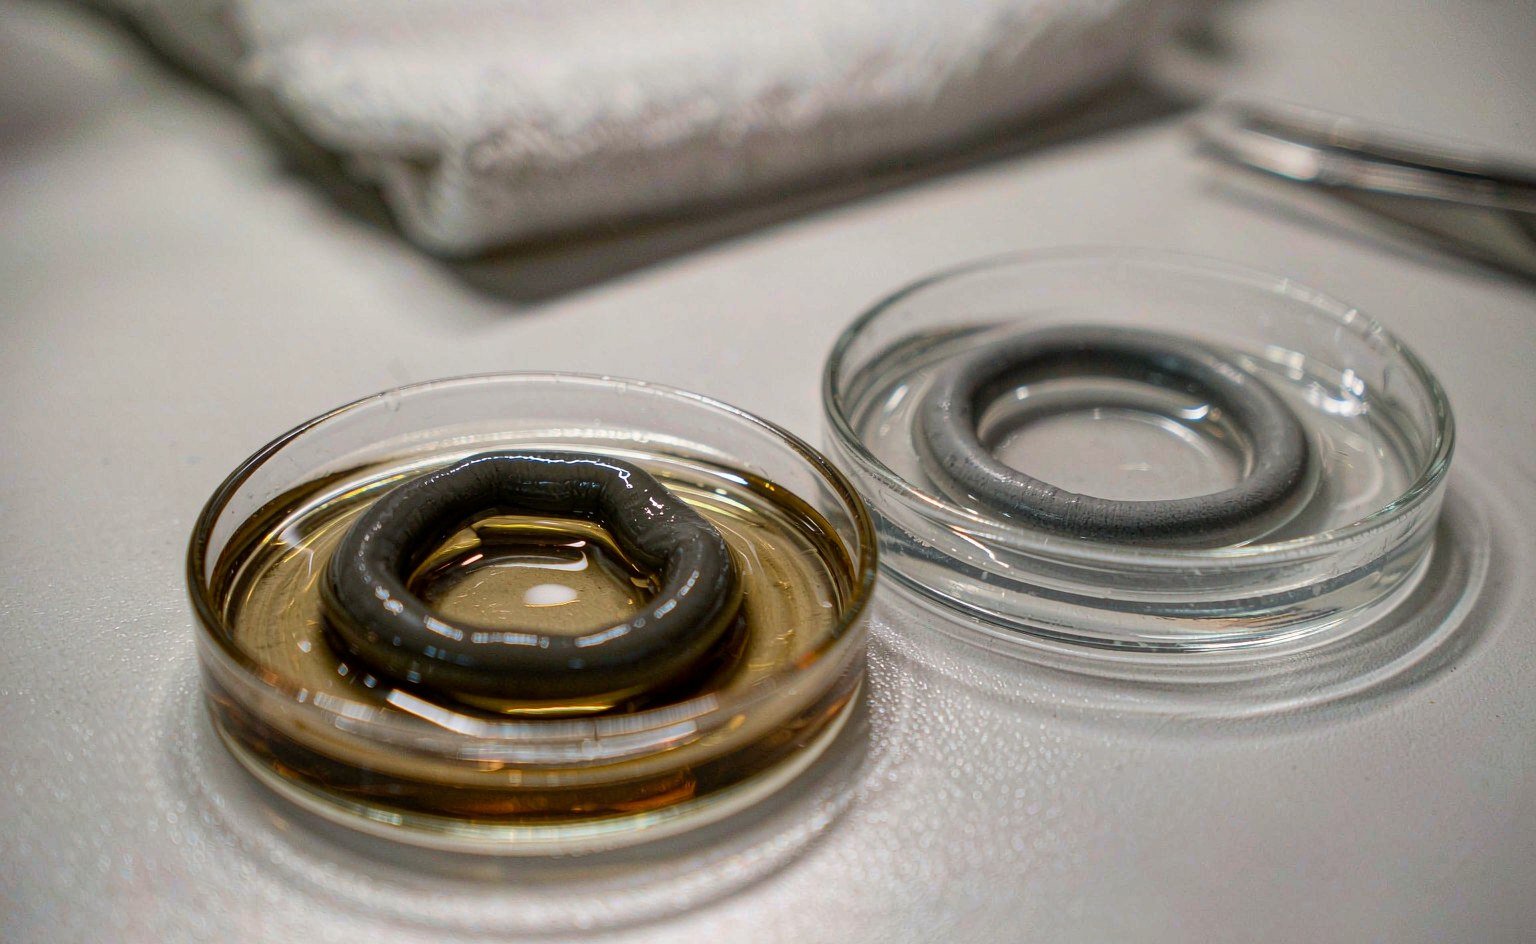
Совместимость, жидкость за жидкостью
| Жидкость или условие | NBR | EPDM | Используйте вместо этого при сомнении |
|---|---|---|---|
| Минеральное гидравлическое масло, HL/HLP | Отлично | Не подходит | — |
| Дизельное топливо, керосин, бензин | Хорошо | Не подходит | FKM для бензиновых смесей |
| Вода, холодная и горячая до 90 °C | Хорошо | Отлично | — |
| Насыщенный пар до 150 °C | Не подходит | Отлично | FEPM выше 150 °C |
| Гликолевый охлаждающий состав (EG, PG) | Хорошо | Отлично | — |
| Тормозная жидкость DOT 3/4 | Не подходит | Стандартный выбор | — |
| Фосфатный эфир (HFD) | Не подходит | Хорошо | Бутил для очень высокой температуры |
| Водно-гликолевая HFC | Удовлетворительно | Хорошо | — |
| Кетоны, MEK, ацетон | Не подходит | Хорошо | — |
| Горячие амины и аммиак | Удовлетворительно | Хорошо | FFKM для концентрированных сред |
| На открытом воздухе, озон, УФ | Не подходит | Отлично | — |
| Озон от двигателей и сварочных аппаратов | Не подходит | Отлично | — |
Два пункта часто упускают из виду. Тормозная жидкость имеет гликолевую основу — именно поэтому во всех автомобильных тормозных системах используется EPDM, и именно поэтому механик с благими намерениями, установивший кольца из NBR на суппорт, вызывает отказ, который выглядит как производственный дефект. Фосфатно-эфирная гидравлическая жидкость (авиация и некоторые системы управления турбинами) полностью разрушает NBR и является одной из немногих распространённых причин указывать EPDM в гидравлической системе.
Читайте характер отказа, а не паспорт материала
Когда уплотнение выходит из строя, характер повреждения подсказывает, какая ошибка была допущена.
Разбухшее, мягкое, липкое, с сильным запахом растворителя. Химическая несовместимость с неполярной жидкостью в случае EPDM или с кетоном, сложным эфиром либо фосфатным эфиром в случае NBR. Объёмное набухание свыше 15 процентов — это отказ для статического уплотнения; свыше 10 процентов — для динамического. Измерьте его: отрежьте 25 мм шнура или возьмите целое кольцо круглого сечения, взвесьте и измерьте до и после 72 часов погружения при рабочей температуре.
Твёрдое, растрескавшееся, с мелкими трещинами, которые раскрываются при растяжении. Термическое старение или озон. NBR на открытом воздухе или NBR при 120 °C в масле выглядят именно так. Озоновые трещины обычно перпендикулярны направлению растяжения и образуют закономерный рисунок; термические трещины более хаотичны, а деталь равномерно твёрдая.
Сплюснутое на контактных поверхностях, в остальном неповреждённое. Остаточная деформация сжатия. Оба материала подвержены этому при своей температурной границе, и это самая частая причина утечки уплотнения, которое “выглядит нормально”.
Разрушено с одной стороны, с отсутствующим фрагментом материала. Выдавливание или повреждение при монтаже. Выбор материала редко решает эту проблему; её решают зазор, фаска и опорные кольца.
Арифметика затрат
EPDM стоит примерно на 10–30 процентов дороже за деталь, чем NBR того же размера и твёрдости. Эта разница несущественна по сравнению со стоимостью одной незапланированной остановки, поэтому решение нужно принимать по годовой стоимости, а не по цене за единицу.
| Сценарий | NBR | EPDM | FKM |
|---|---|---|---|
| Относительная цена детали, тот же размер | 1.0 | 1.2 | 3.5 |
| Ожидаемый срок службы при 110 °C в водно-гликолевой среде | 6–9 месяцев | 3–5 лет | 3–5 лет |
| Замен за 5 лет | 7–10 | 1 | 1 |
| Относительные затраты на детали за 5 лет | 7–10× | 1.2× | 3.5× |
| Случаев простоя за 5 лет | 7–10 | 0–1 | 0–1 |
Иллюстративный расчёт, а не коммерческое предложение. Подставьте свою цену детали, ставку оплаты труда и стоимость простоя; порядок обычно не меняется.
В масляной среде при 110 °C таблица переворачивается: NBR выходит за пределы своего диапазона, EPDM несовместим, а FKM при цене детали в 3,5 раза выше оказывается дешёвым вариантом, потому что только он выдерживает такие условия. Вот что означает “платить больше” в этом сравнении — не платить за премиальный материал, а платить за материал, чья химия соответствует жидкости.
Где не работает ни один из материалов
Три распространённые ситуации выходят за рамки обоих столбцов. Высокотемпературное масло выше 120 °C: FKM или HNBR там, где также присутствует абразивный износ. Агрессивные растворители или ароматические среды: FKM или кольца с оболочкой из PTFE для кетонов и сложных эфиров. Горячие амины и щелочные среды: EPDM лучше FKM, но FFKM — долговечное решение при 150 °C и выше.
Есть и смешанный случай — пищевое производство, которое промывает оборудование щёлочью при 80 °C, а затем пропускает через него растительное масло. EPDM выдерживает промывку и набухает в масле; NBR выдерживает масло и разрушается в щёлочи. Обычное решение — сменные уплотнения: EPDM для цикла промывки, NBR или FKM для производства, два комплекта с цветовой маркировкой. Это дешевле одного экзотического компаунда и исключает вероятность установки неподходящего.
Детали заказа, влияющие на характеристики
Когда семейство материалов выбрано правильно, три строки спецификации определяют, будут ли детали двух поставщиков вести себя одинаково.
Содержание акрилонитрила для NBR. Стандартные 26 процентов ACN дают баланс маслостойкости и гибкости при низких температурах. 33–41 процент лучше сопротивляется набуханию в ароматических средах и топливе, но делает кольцо жёстче; 18 процентов — для холодных условий, с потерей маслостойкости. Чертеж, на котором указано только “NBR 70”, позволяет компаундеру выбрать самому, а дешёвый выбор редко бывает правильным.
Система вулканизации для EPDM. Серная вулканизация дешевле и достаточна для воды и атмосферных воздействий. Пероксидная вулканизация требуется для пара, циклов CIP/SIP и любых применений, где важна остаточная деформация сжатия при 150 °C. Разница в цене небольшая; разница в сроке службы — нет.
Сертификация для питьевой воды и контакта с пищевыми продуктами. EPDM — обычный выбор для питьевой воды (NSF/ANSI 61) и для контакта с пищевыми продуктами согласно FDA 21 CFR 177.2600 или EU 10/2011. Запрашивайте сертификат на компаунд, а не на компанию.
Твёрдость заслуживает отдельной строки. Переход с 70 на 90 Shore A снижает риск выдавливания при высоком давлении, но обходится примерно в 30 процентов усилия уплотнения при низкой температуре и затрудняет установку кольца без перекручивания. Для статического фланца при 1–10 МПа 70 Shore A — правильный выбор по умолчанию для обоих материалов. Для динамического уплотнения поршня выше 20 МПа 90 Shore A плюс опорное кольцо лучше, чем 70 Shore A в одиночку — EPDM при 90 Shore A заметно менее снисходителен к задирам на зеркале цилиндра, чем NBR, что является ещё одной причиной, по которой EPDM на практике тяготеет к статическим уплотнениям и уплотнениям от атмосферных воздействий.
Ключевые выводы
- NBR для масел, топлив и смазок; EPDM для воды, пара, гликолей, тормозной жидкости, кетонов и наружного применения. Вопрос полярности/неполярности решает это за секунды.
- NBR — материал для 100 °C в масле и для 90 °C в воде. EPDM — материал для 150 °C, но только там, где это позволяет жидкость.
- EPDM стоит на 10–30 процентов дороже за деталь и может вернуть в пять раз больше за счёт предотвращённых замен. FKM стоит в 3,5 раза дороже и становится более дешёвым вариантом, как только температура масла превышает 120 °C.
- Набухание означает неправильную химию; затвердевание и трещины означают нагрев или озон; сплющивание означает остаточную деформацию сжатия. Прежде чем заказывать повторно, поставьте диагноз.
- Указывайте содержание ACN для NBR, систему вулканизации для EPDM и сертификат для всего, что контактирует с питьевой водой или пищевыми продуктами.
Оба материала входят в наш стандартный ассортимент с твёрдостью 70 и 90 Shore A, компаунды с допуском FDA и NSF доступны по запросу. Начните с ассортимент O-колец и X-колец для дюймовых и метрических размеров, или ассортимент пневматических уплотнений если среда — воздух, а не жидкость. Нестандартные компаунды и нестандартные размеры проходят через индивидуальные товары, а ассортимент гидравлических поршневых уплотнений охватывает маслосторонние аналоги из NBR, HNBR и FKM.
Что касается данных по базовым полимерам, Zeon выпускает как NBR, так и EPDM и публикует таблицы свойств на уровне марок. Trelleborg предлагает сопоставимый обзор материалов, а Hallite документирует совместимость с жидкостями именно для гидравлических уплотнений. Таблица совместимости от дистрибьютора, полезная для быстрой проверки необычных сред, доступна по адресу Seal Sales; требования к обозначениям на чертежах см. в ASTM D2000.