
Due preventivi per lo stesso anello di tenuta in poliuretano da 45 mm. Stesso disegno, stessa quantità, 800 pezzi all'anno. Un fornitore risponde a 6,10 US$ per pezzo con un tempo di consegna di sei settimane perché la tenuta sarà stampata. Un altro risponde a 13,80 US$ con un tempo di consegna di due settimane perché la tenuta sarà tornita da barra in PU. Nessuno dei due fornitori sbaglia. Stanno vendendo percorsi produttivi diversi, e il percorso decide attrezzaggio, tempi di consegna, tolleranze e — in modi che raramente compaiono su un preventivo — come si comporta il pezzo dopo 200.000 corse.
Quasi ogni settimana preventiviamo entrambi i percorsi sullo stesso disegno, e la conversazione di solito inizia con il prezzo e finisce con qualcos'altro: un guasto sul campo riconducibile a una linea di bava, o una revisione che è costata tre settimane perché la cavità era già stata tagliata. Questo articolo confronta i due percorsi nel modo in cui un acquirente e un progettista hanno davvero bisogno di confrontarli.
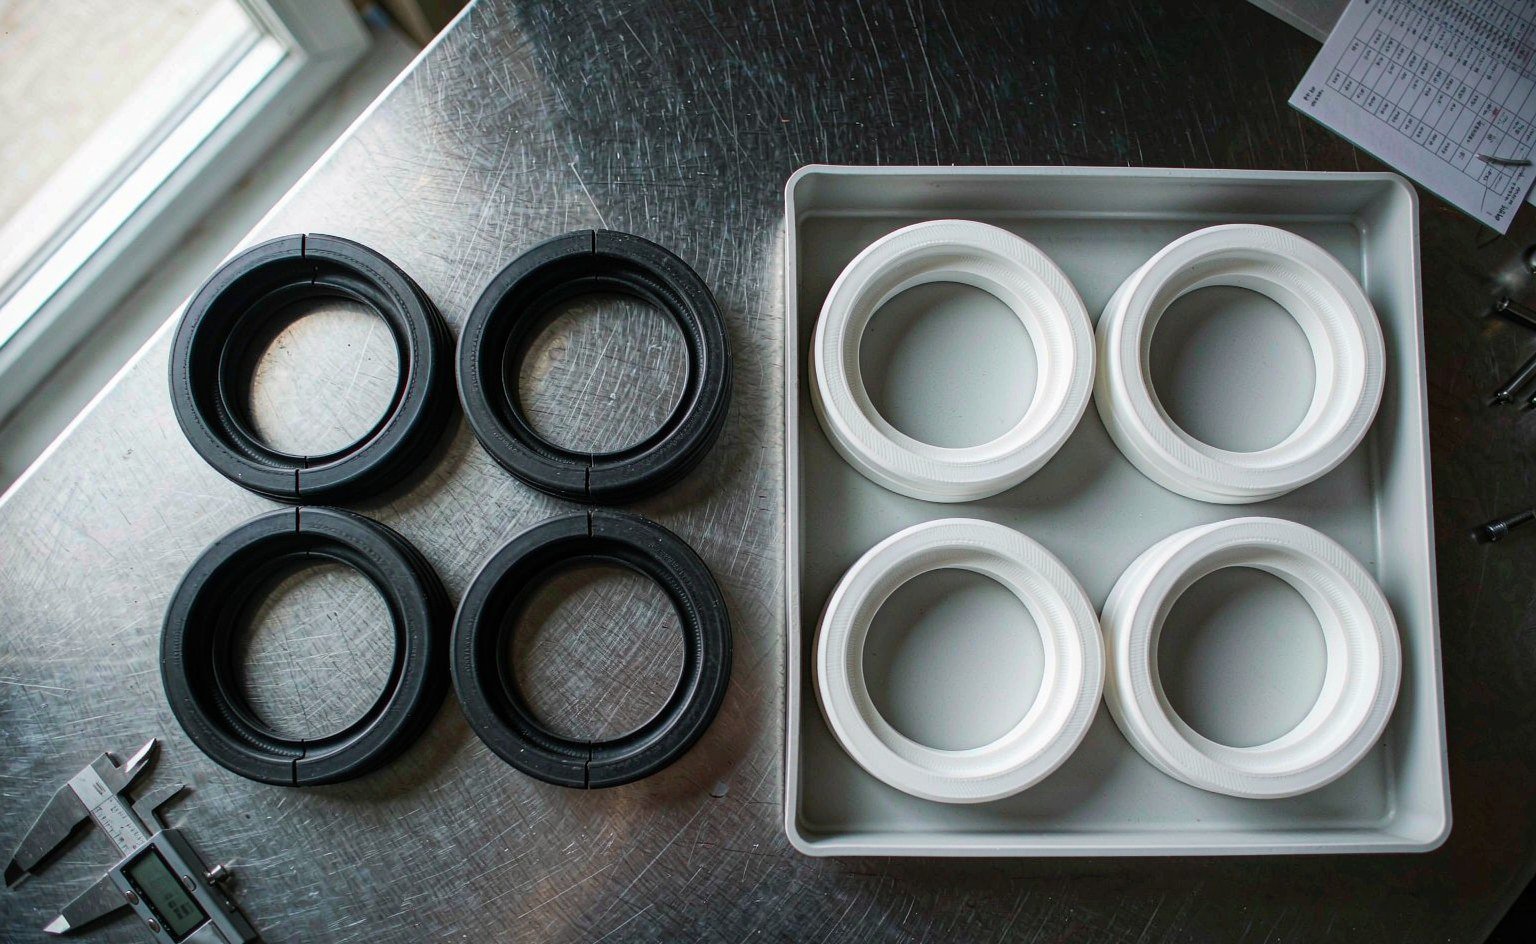
I due processi, detti chiaramente
Stampato significa che la geometria è creata da uno stampo. Il composto, o la polvere di PTFE nel caso dei pezzi in PTFE, entra in una cavità, viene riscaldato sotto pressione fino alla vulcanizzazione o alla sinterizzazione, e viene estratto. La cavità è la specifica. Non cambiare nulla e il pezzo 50.000 è nominalmente identico al pezzo 1.
Lavorato meccanicamente significa che la geometria viene ricavata dal materiale grezzo: barra, tubo, lastra o un semilavorato stampato. Un tornio o una fresatrice CNC asportano materiale fino a soddisfare il disegno. Nessuno stampo è dedicato al pezzo, quindi non c'è nulla da pagare prima che esista il primo pezzo.
Quasi ogni tenuta in un cilindro idraulico potrebbe essere realizzata in entrambi i modi. Ciò che decide in pratica sono la quantità, lo spessore di sezione e quante dimensioni devono davvero essere corrette. Un O-ring da 12 mm si stampa perché nessuno ne lavorerebbe uno meccanicamente. Un anello di usura in PTFE da 400 mm si lavora meccanicamente perché uno stampo per esso costerebbe più di un decennio di pezzi.
Cosa fa ciascun processo al materiale
Le differenze che sopravvivono a una revisione del disegno sono microstrutturali. Si manifestano più tardi come differenze nella deformazione permanente, nel tasso di usura e nella deriva dimensionale.
Stato di vulcanizzazione
L'elastomero stampato vulcanizza all'interno dello stampo sotto pressione. Una pressa ben gestita mantiene la temperatura della cavità entro ±2-3 °C e serra a 100-200 bar, il che sopprime la porosità e porta la densità di reticolazione al valore target. Una pressa mal gestita non fa né l'una né l'altra cosa. Una vulcanizzazione insufficiente lascia un pezzo morbido con elevata deformazione permanente e superfici appiccicose. Una vulcanizzazione eccessiva indurisce la pelle, riduce l'allungamento e aumenta la deformazione permanente. Nessuno dei due problemi compare su un rapporto dimensionale, ed entrambi sono comuni in stampi economici con riscaldamento irregolare.
L'elastomero lavorato meccanicamente è già vulcanizzato prima di arrivare al tornio. Il blocco o la lastra è stato vulcanizzato in un pezzo unico, quindi lo stato di vulcanizzazione è uniforme attraverso la sezione — spesso migliore di un pezzo stampato spesso, dove il cuore è in ritardo rispetto alla pelle di alcuni minuti. Il compromesso è che il materiale in lastra è prodotto secondo una durezza Shore e una tolleranza di durezza, non secondo un obiettivo di deformazione permanente per la vostra sede.
Orientamento del riempitivo
Questo è quello che coglie gli ingegneri che cambiano percorso senza riqualificare. Il PTFE riempito — vetro, carbonio, bronzo, grafite, bisolfuro di molibdeno — sviluppa un orientamento del riempitivo lungo la direzione di flusso durante lo stampaggio e l'estrusione. Un anello lavorato meccanicamente da un semilavorato stampato mantiene il riempitivo su piani che possono o meno allinearsi con la direzione di scorrimento. Un anello stampato per compressione forma il proprio schema di flusso nella cavità, che può essere migliore o peggiore a seconda del posizionamento della preforma e di dove il materiale deve fluire.
Conseguenza pratica: il tasso di usura su un anello guida in PTFE riempito può variare del 30-50% tra una versione lavorata meccanicamente e una stampata dello stesso disegno, con lo stesso nome di composto su entrambi i certificati. Se un pezzo soggetto a usura è stato qualificato come lavorato meccanicamente, riqualificatelo come stampato. Non date per scontato che il nome del materiale porti con sé le prestazioni.
Tensione residua
La lavorazione meccanica introduce tensione. Il PTFE è il caso estremo: tagliate un anello di tenuta da 300 mm da una lastra e si muoverà di 0,2-0,5 mm fuori rotondità entro 24 ore mentre la tensione si ridistribuisce. Le officine che lo comprendono eseguono una sgrossatura, una distensione, lasciano riposare il pezzo, poi finiscono. Le officine che non lo fanno spediranno un pezzo che misurava perfettamente alla macchina e che una settimana dopo non appoggerà in piano.
Anche i pezzi stampati portano tensione residua dovuta al ritiro di vulcanizzazione, ma è ripetibile ed è la stessa sul pezzo 1 e sul pezzo 50.000, il che rende possibile compensarla nelle dimensioni della cavità.
Pelle, bava e segni di utensile
Un pezzo stampato ha una pelle formata contro acciaio lucidato: più liscia di qualsiasi superficie in gomma lavorata meccanicamente, e leggermente più dura, perché la vulcanizzazione lato stampo è più completa. Ha anche una linea di bava, e quella linea è una caratteristica geometrica che il disegno la menzioni o meno. Dove una linea di divisione attraversa un labbro dinamico, è sia un percorso di perdita sia un bordo di usura. Su una guarnizione statica è estetica, e specificare zero bava lì aggiunge costo senza motivo.
Un pezzo lavorato meccanicamente non ha linea di bava, ma ha segni di utensile, e la direzione dei segni conta quanto il valore di rugosità. I segni di tornitura circonferenziali su un foro di tenuta per stelo funzionano come una filettatura e pompano olio lungo l'albero. Lo stesso Ra prodotto per rettifica, con una direzione casuale, si comporta in modo completamente diverso. Ecco perché una specifica di finitura senza una direzione di lavorazione è solo metà di una specifica.
Tolleranze: cosa può effettivamente mantenere ciascun percorso
La gomma non mantiene le tolleranze dei metalli, e la norma che lo formalizza è la ISO 3302-1. Definisce quattro classi applicate alle dimensioni nominali, con valori separati per le dimensioni fisse e le dimensioni di chiusura — qualsiasi cosa misurata attraverso la linea di divisione.
| Dimensione nominale | M1 precisione | M2 alta qualità | M3 commerciale | M4 non critica | PTFE lavorato meccanicamente |
|---|---|---|---|---|---|
| 0-4 mm | ±0,08 mm | ±0,10 mm | ±0,25 mm | ±0,50 mm | ±0,02 mm di routine |
| 10-16 mm | ±0,15 mm | ±0,20 mm | ±0,40 mm | ±0,80 mm | ±0,02 mm; ±0,005 mm raggiungibile |
| 25-40 mm | ±0,25 mm | ±0,45 mm | ±0,70 mm | ±1,00 mm | ±0,02-0,05 mm |
| 63-100 mm | ±0,35 mm | ±0,50 mm | ±1,00 mm | ±1,30 mm | ±0,05 mm, in funzione della geometria |
| Durezza | ±5 Shore A su tutte le classi | Tolleranza del billet, tipicamente ±5 | |||
Due dati in quella tabella determinano la maggior parte dei preventivi. Primo, le dimensioni di chiusura sono dal 20 al 30% più lasche rispetto alle dimensioni fisse della stessa classe, quindi una dimensione di 25-40 mm stampata a cavallo della linea di divisione è più vicina a ±0,9 mm in M3 che a ±0,7 mm. Secondo, lo stampaggio per compressione prevede M3 come impostazione predefinita. Raggiungere M2 richiede uno stampo migliore e un controllo di processo più stretto. M1 su un pezzo stampato per compressione è un lavoro specialistico con cavità rettificate e ispezione al 100%, e il prezzo riflette tutte e tre le cose.
La lavorazione meccanica non è automaticamente più precisa nel modo in cui gli acquirenti presumono. Su geometrie stabili in PTFE, ±0,02 mm è routine e ±0,005 mm è raggiungibile con la giusta attrezzatura e una sala di ispezione a 20 °C. Su un anello a parete sottile, o su una gomma da 70 Shore A, il materiale si muove più della tolleranza: un anello morbido si legge con 0,1-0,2 mm di differenza a seconda di quanto forte chiude il calibro. Misurare la gomma con un micrometro e chiamarla dimensione è una fonte comune di discussioni che non riguardano affatto il pezzo.
La regola utile: se la dimensione critica è formata da una superficie metallica — un diametro del labbro, un inserto vulcanizzato, una scanalatura su un diaframma stampato — lo stampaggio la tiene meglio, perché è lo stampo a definirla e l'utensile da taglio non la tocca mai. Se la dimensione critica è uno spessore di sezione su una serie breve, la lavorazione meccanica ti dà margine per iterare senza tagliare l'acciaio.
Dove si concentra il costo
L'attrezzatura è la differenza visibile e la meno interessante. Uno stampo semplice a cavità singola per compressione per una tenuta da 60 mm costa 4.000-8.000 USD. Uno stampo di produzione multicavità in acciaio temprato per un grande pezzo in FKM costa 25.000-50.000 USD. La lavorazione meccanica non ha alcun costo di attrezzatura, ed è per questo che vince ogni confronto sotto i 200 pezzi.
Il divario per pezzo è ciò che si accumula. I pezzi lavorati meccanicamente comportano tempo macchina, asportazione di materiale e scarti. I pezzi stampati comportano tempo ciclo diviso per le cavità, e il numero di cavità è la leva: passare da 4 a 16 cavità dimezza all'incirca il prezzo unitario e raddoppia il costo dello stampo.
| Voce | Lavorata da barra in PU | Stampata per compressione |
|---|---|---|
| Attrezzatura | 0 USD | 7.500 USD (8 cavità) |
| Prezzo unitario a 500 pz | 14,20 USD | 7,40 USD |
| Prezzo unitario a 800 pz | 13,80 USD | 6,10 USD |
| Volume di pareggio | 7.500 ÷ (13,80 − 6,10) = 974 pezzi | |
| Ordine minimo | 20 pezzi | Una corsa pressa, ~400 pezzi |
| Modifica del disegno prima del primo articolo | Solo programmazione | 800-3.000 USD e 1-3 settimane |
| Modifica del disegno dopo l'esistenza dello stampo | Solo programmazione | Nuova cavità o nuovo stampo |
Tre voci di costo vengono omesse dai confronti e non dovrebbero esserlo:
- Modifiche di progettazione. Una revisione prima del primo articolo non costa nulla su un pezzo lavorato meccanicamente. Su un pezzo stampato costa una modifica dello stampo, e se la modifica tocca la cavità costa uno stampo.
- Inventario. Lo stampaggio impone un lotto minimo. Una corsa pressa di 2 ore su uno stampo a 8 cavità con un ciclo di 4 minuti produce circa 240 pezzi che tu ne abbia bisogno o no. Mantenere quello stock al 25% annuo è un costo reale, ed è invisibile sul foglio del preventivo.
- Scarti di lotto. I pezzi lavorati meccanicamente falliscono uno alla volta e vengono ritagliati. I pezzi stampati falliscono otto o sedici alla volta, e un problema di riempimento incompleto o di bava trovato al pezzo 300 significa scartare la corsa e ripristinare la pressa.
Anatomia dei tempi di consegna
I tempi di consegna quotati nascondono la fase iniziale. La sequenza realistica per una nuova tenuta stampata, partendo da zero senza stampo:
| Fase | Stampato | Lavorato meccanicamente |
|---|---|---|
| Revisione del disegno e feedback DFM | 2-4 giorni | 1-2 giorni |
| Progettazione e realizzazione dello stampo | 15-25 giorni | Non applicabile |
| Primo articolo e rapporto dimensionale | 3-7 giorni dopo la prova dello stampo | Lo stesso giorno del primo taglio |
| Approvvigionamento del composto (FKM, FFKM non standard) | 1-3 settimane, talvolta di più | Tempo di consegna del billet, 1-2 settimane |
| Produzione in serie | 10-15 giorni | 7-15 giorni |
| Totale, tipico | 45-70 giorni | 10-20 giorni |
L'argomento della lavorazione meccanica è più forte al secondo ordine, non al primo. Un guasto sul campo che richiede 30 tenute entro venerdì non si risolve con uno stampo, ed è per questo che i distributori che servono i mercati della riparazione tengono un tornio e una piccola pressa: stampaggio per il catalogo, lavorazione meccanica per l'emergenza. Se il vostro team di manutenzione ha mai aspettato sei settimane per una tenuta su una macchina ferma, sapete già quale numero conta.
Differenze di prestazione che non compaiono su una scheda tecnica
Geometria del labbro
Una tenuta con labbro stampato ottiene angolo del labbro, interferenza e sede della molla dalla cavità in un solo colpo, e ogni pezzo della serie è identico. Un labbro lavorato meccanicamente viene tornito, e tornire un angolo del labbro di 15° con una fascia di 0,3 mm su PU 90 Shore A richiede un utensile affilato, un'attrezzatura rigida e un operatore che verifica il profilo su un comparatore ottico invece che con un calibro. Se lo si sbaglia la tenuta funziona comunque — con il 30% di attrito in più e metà della durata, che è il tipo di difetto più difficile da rintracciare.
Finitura superficiale sulle superfici di tenuta
Le superfici di tenuta in gomma stampata escono dallo stampo a circa Ra 0,4-0,8 µm e di solito non richiedono lavorazioni secondarie. Le superfici in PTFE lavorate meccanicamente si attestano a Ra 0,8-1,6 µm, che è adeguato per la maggior parte dei servizi dinamici e migliore della finitura a specchio che alcuni acquirenti richiedono: al di sotto di circa Ra 0,15 µm una superficie dinamica smette di trattenere un film d'olio e l'usura accelera. Inseguire una finitura più fine su un polimero tenero è uno dei modi più rapidi per aggiungere il 30% al prezzo di un pezzo senza alcun guadagno in durata.
Porosità nelle sezioni grandi
Lo stampaggio per compressione di grandi pezzi in PTFE può lasciare gradienti di densità e, occasionalmente, vuoti che si aprono solo dopo la lavorazione meccanica. Il billet stampato isostaticamente costa di più e si lavora in modo più pulito. Al di sopra di circa 200 mm di diametro, in una pompa chimica o in una sede di valvola, il grado del billet conta più del nome del processo sul preventivo.
Rintracciabilità
I pezzi stampati si rintracciano per stampo, pressa, lotto di vulcanizzazione e lotto di composto. I pezzi lavorati meccanicamente si rintracciano solo per lotto di materiale. Dove un cambio di composto impone una riqualificazione — contatto alimentare FDA, 3-A, USP Classe VI — la via dello stampaggio produce la documentazione che un auditor si aspetta, e la via della lavorazione meccanica spesso non può.
Lavori di riparazione e retrofit
Il servizio sul campo è dove le due vie si separano più nettamente. Una macchina ferma di venerdì richiede una tenuta misurata, disegnata, tagliata e spedita, e nessun programma di stampaggio lo consente. Lavorare meccanicamente una sostituzione singola da barra o billet è lavoro di routine per un'officina con un tornio e un disegno, e il pezzo può essere in una scatola da corriere lo stesso pomeriggio. L'economia è scarsa per pezzo — una singola tenuta a stelo da 90 mm lavorata meccanicamente può costare otto volte il prezzo di catalogo — ma il confronto non è con il prezzo di catalogo. È con il costo di una linea inattiva, che di solito si misura in migliaia all'ora.
Questo è il motivo per cui i distributori con clienti di riparazione idraulica mantengono entrambe le capacità, e il motivo per cui quotiamo la lavorazione meccanica d'emergenza come linea di servizio anziché come eccezione. Se una tenuta si guasta due volte nello stesso cilindro, il secondo guasto è una questione di progettazione, non di magazzino, e vale la pena riportare insieme sul tavolo il pezzo lavorato e il disegno.
La via ibrida che la maggior parte degli acquirenti trascura
Sbozzato stampato, superfici critiche lavorate meccanicamente. I pezzi in PTFE sono quasi sempre realizzati così in produzione: stampaggio per compressione quasi a forma finale per densità e resa del materiale, poi tornitura della superficie di tenuta e del diametro esterno alla tolleranza che conta. Economia dello stampaggio sul corpo, precisione della lavorazione meccanica sul 10% della superficie che fa il lavoro.
Applichiamo questo a tenute energizzate a molla camice e su anelli di grande diametro per valvole e pompe. Due cose devono essere sul disegno: quali superfici sono critiche per la lavorazione meccanica, con tolleranza e finitura indicate solo lì, e se lo sbozzato è sottoposto a distensione prima della finitura. Senza queste due righe, l'officina o lavorerà eccessivamente l'intero pezzo o lavorerà insufficientemente l'unica superficie che tiene.
Decidere in cinque minuti
Seguitele in ordine. La prima che si applica di solito risolve la questione.
- Meno di 200 pezzi, in totale? Lavoratelo meccanicamente. L'attrezzatura non si ammortizzerà.
- Prototipo o costruzione di pre-serie? Lavoratelo meccanicamente, poi realizzate lo stampo dal disegno collaudato. Lavorare un prototipo costa meno di una revisione dello stampo.
- Misura standard in un composto di catalogo? Acquistate lo stampato. Un pezzo standard stampato costa una frazione di uno personalizzato lavorato meccanicamente perché lo stampo è stato ammortizzato anni fa.
- Oltre 2.000 pezzi all'anno e un disegno stabile? Stampatelo. Il punto di pareggio nella Tabella 2 si colloca sotto i 1.000 pezzi per la maggior parte dei pezzi di questa dimensione.
- Grande diametro, parete sottile, PTFE? Stampate lo sbozzato, lavorate le superfici. Nessuna delle due vie pure mantiene la geometria a un prezzo ragionevole.
- Labbro critico o interfaccia incollata? Stampatelo. Lo stampo mantiene la caratteristica; un utensile da taglio che spinge materiale tenero no.
Altri due fattori cambiano la risposta e vale la pena scriverli nella RFQ: il volume annuo su tre anni, non il primo ordine, e se si prevede che il disegno cambi dopo la prima costruzione. Un acquirente che dice “800 quest'anno, 3.000 il prossimo se funziona” riceve una raccomandazione diversa da uno che dice “800 e nessuna modifica”.”
Per i pezzi che si collocano a cavallo della linea, il nostro programma di tenute personalizzate quotazione entrambe le soluzioni su richiesta, e per componenti in plastica tecnica lavorati alle macchine utensili il confronto di solito si riduce alla domanda se uno stampo possa essere giustificato o meno. Gli acquirenti che si approvvigionano di barre, tubi e lastre in PTFE e nylon per la lavorazione interna dovrebbero notare che il grado del semilavorato determina la finitura ottenibile e il rischio di porosità molto prima dei parametri di taglio.
Dettagli della richiesta di offerta che prevengono entrambi gli errori
- Indicate il volume annuo e la durata prevista del disegno. I fornitori non possono scegliere una soluzione senza entrambi.
- Indicate la classe di tolleranza, non “stretta”.” ISO 3302-1 M2 o M3, solo sulle dimensioni specificate. Una M1 generalizzata raddoppia il costo dello stampo e non apporta alcun beneficio sulle superfici non funzionali.
- Nominate le superfici critiche. Superficie di tenuta, labbro, gola. Tutto il resto può rimanere a tolleranza commerciale.
- Specificate la finitura con una direzione di lavorazione. La sola Ra consente a un'officina di fornire segni di tornitura circonferenziali che pompano olio su un'asta alternativa.
- Indicate se la bava è accettabile e dove. Una linea di divisione su una superficie statica va bene. Su un labbro è un motivo di scarto.
- Richiedete la scheda tecnica della mescola, non la famiglia di materiali. “FKM” non è una specifica; lo è un terpolimero vulcanizzato con bisfenolo da 70 Shore A con una deformazione permanente specificata alla vostra temperatura.
- Chiedete cosa succede allo stampo se vi trasferite. Le condizioni di proprietà e trasferimento dello stampo appartengono alla prima offerta, non all'ultima discussione.
- Richiedete un rapporto di primo articolo con le dimensioni che contano. Non tutte le dimensioni del disegno — le cinque che determinano se tiene la tenuta.
In conclusione
La lavorazione alle macchine utensili offre velocità e libertà. Lo stampaggio offre costo unitario e ripetibilità. L'errore è trattarli come livelli di qualità, in cui quello costoso è migliore. Falliscono in modo diverso: i pezzi lavorati alle macchine utensili falliscono per sollecitazioni, segni di utensile e impostazione umana, i pezzi stampati falliscono per condizioni dello stampo e controllo della vulcanizzazione. Un acquirente che sa quale modalità di guasto la propria applicazione non può tollerare ha già fatto gran parte del percorso verso la scelta giusta.
Per volumi inferiori a qualche centinaio di pezzi, o per qualsiasi cosa ancora in fase di progettazione, lavoratela alle macchine utensili e smettete di discutere. Per un pezzo stabile a quattro cifre all'anno, realizzate lo stampo e investite lo sforzo ingegneristico nelle dimensioni della cavità invece che nella quotazione. Per grandi quantità di PTFE e gradi caricati, fate entrambe le cose: semilavorato stampato, superfici lavorate alle macchine utensili.
Letture correlate su questo sito: cosa fa un anello di supporto e quando il componente aggiunto giustifica la sua gola. Per una visione neutrale di terze parti su come si scrivono le tolleranze della gomma stampata, il materiale sulla progettazione delle tenute di Trelleborg è un riferimento utile, e ASTM D2000 è il punto in cui ancorare le specifiche della mescola sul vostro disegno. I commenti lato distributore sullo stoccaggio di entrambe le soluzioni meritano una lettura su Seal Sales, e Darcoid pubblica confronti tra mescole che aiutano quando si discute di un pezzo stampato e uno lavorato alle macchine utensili solo sul prezzo.