
Dos cotizaciones para el mismo retén de vástago de poliuretano de 45 mm. Mismo plano, misma cantidad, 800 piezas al año. Un proveedor responde con 6,10 US$ por pieza y un plazo de entrega de seis semanas porque el retén se fabricará por moldeo. Otro responde con 13,80 US$ y un plazo de dos semanas porque el retén se mecanizará a partir de barra de PU. Ninguno de los dos proveedores está equivocado. Están vendiendo rutas de fabricación distintas, y la ruta decide el utillaje, el plazo de entrega, la tolerancia y —de formas que rara vez aparecen en una cotización— cómo se comporta la pieza tras 200.000 ciclos.
Cotizamos ambas rutas sobre el mismo plano casi todas las semanas, y la conversación suele empezar por el precio y terminar en otra cosa: un fallo en campo que se remontaba a una rebaba de cierre, o una revisión que costó tres semanas porque la cavidad ya estaba mecanizada. Este artículo compara las dos rutas tal como un comprador y un ingeniero de diseño realmente necesitan compararlas.
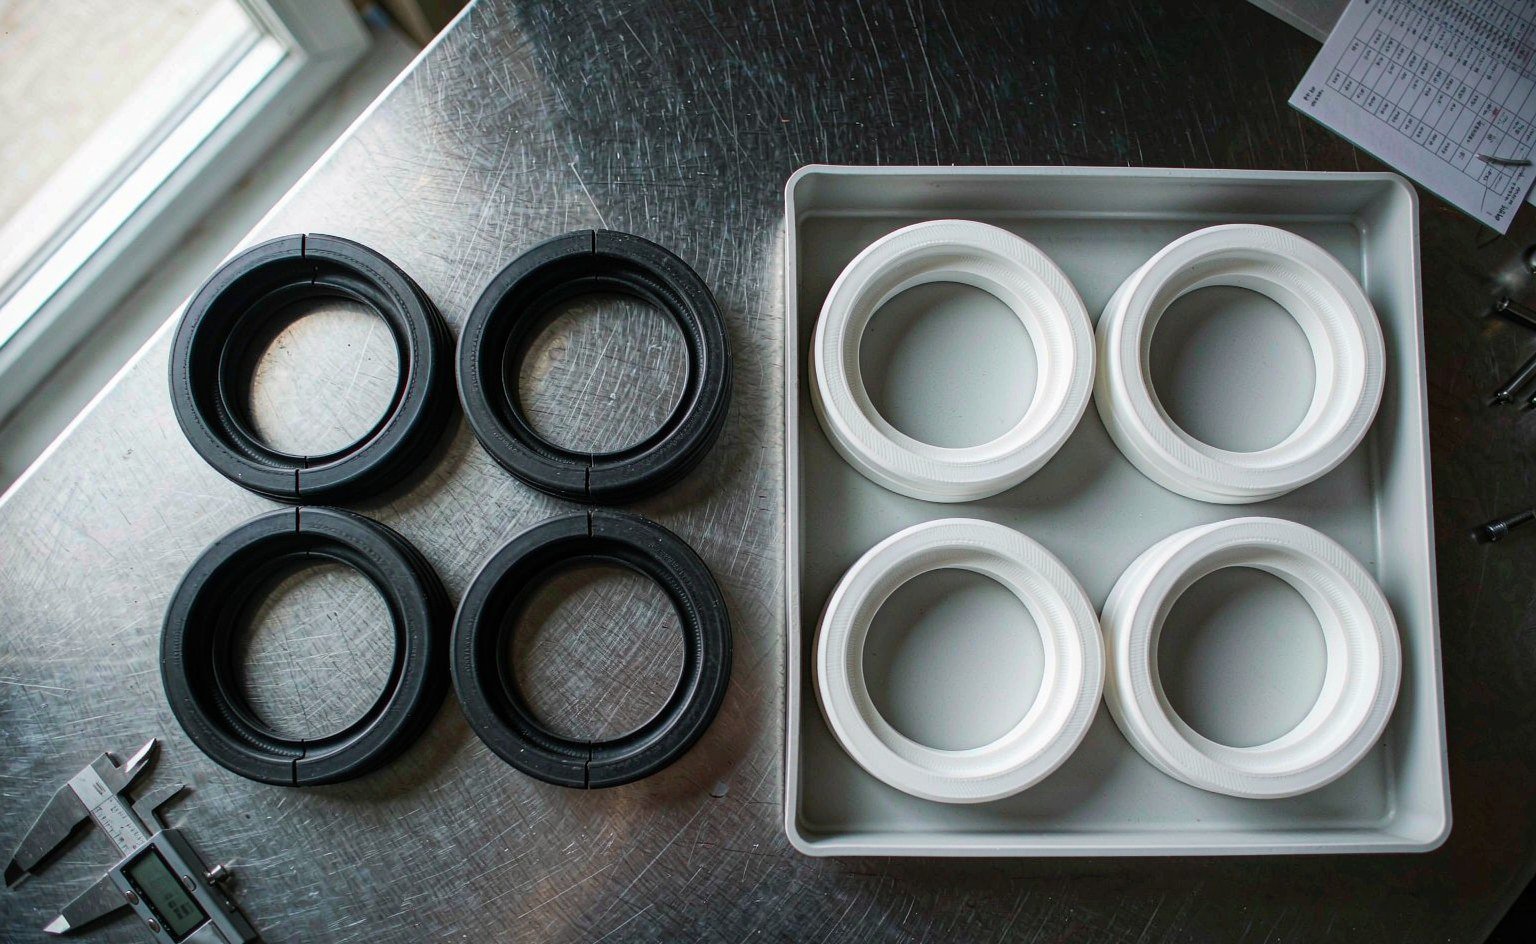
Los dos procesos, explicados sin rodeos
Moldeado significa que la geometría se crea mediante un útil. El compuesto, o el polvo de PTFE en el caso de las piezas de PTFE, entra en una cavidad, se calienta bajo presión hasta que cura o sinteriza, y se expulsa. La cavidad es la especificación. Si no se cambia nada, la pieza 50.000 es nominalmente idéntica a la pieza 1.
Mecanizado significa que la geometría se arranca de material en bruto: barra, tubo, chapa o una preforma moldeada. Un torno o fresadora CNC elimina material hasta cumplir el plano. Ningún útil se dedica a la pieza, así que no hay que pagar nada antes de que exista la primera unidad.
Casi cualquier retén de un cilindro hidráulico podría fabricarse de cualquiera de las dos formas. Lo que decide en la práctica es la cantidad, el espesor de sección y cuántas dimensiones tienen que ser realmente correctas. Una junta tórica de 12 mm se moldea porque nadie mecanizaría una. Un anillo de desgaste de PTFE de 400 mm se mecaniza porque un útil para él costaría más que una década de piezas.
Qué le hace cada proceso al material
Las diferencias que sobreviven a una revisión de plano son microestructurales. Aparecen más tarde como diferencias en deformación permanente por compresión, tasa de desgaste y deriva dimensional.
Estado de curado
El elastómero moldeado cura dentro del útil bajo presión. Una prensa bien gestionada mantiene la temperatura de la cavidad dentro de ±2-3 °C y cierra a 100-200 bar, lo que suprime la porosidad y lleva la densidad de reticulación al objetivo. Una prensa mal gestionada no hace ninguna de las dos cosas. Un curado insuficiente deja una pieza blanda con alta deformación permanente y superficies pegajosas. Un curado excesivo endurece la piel, reduce el alargamiento y aumenta la deformación permanente. Ninguno de los dos problemas aparece en un informe dimensional, y ambos son habituales en utillajes baratos con calentamiento desigual.
El elastómero mecanizado ya está curado antes de llegar al torno. La barra o plancha se vulcanizó de una pieza, así que el estado de curado es uniforme en toda la sección —a menudo mejor que en una pieza moldeada gruesa, donde el núcleo va minutos por detrás de la piel. La contrapartida es que el material en plancha se produce según una dureza Shore y una tolerancia de dureza, no según un objetivo de deformación permanente por compresión para su alojamiento.
Orientación de las cargas
Este es el punto que pilla a los ingenieros que cambian de ruta sin recalificar. El PTFE con cargas —vidrio, carbono, bronce, grafito, disulfuro de molibdeno— desarrolla una orientación de las cargas en la dirección del flujo durante el moldeo y la extrusión. Un anillo mecanizado a partir de una preforma moldeada conserva las cargas en planos que pueden o no alinearse con la dirección de deslizamiento. Un anillo moldeado por compresión forma su propio patrón de flujo en la cavidad, que puede ser mejor o peor según la colocación de la preforma y por dónde tiene que viajar el material.
Consecuencia práctica: la tasa de desgaste de un anillo guía de PTFE con cargas puede variar un 30-50% entre una versión mecanizada y una moldeada del mismo plano, con el mismo nombre de compuesto en ambos certificados. Si una pieza de desgaste se cualificó como mecanizada, vuelva a cualificarla como moldeada. No dé por hecho que el nombre del material conlleva el rendimiento.
Tensiones residuales
El mecanizado introduce tensiones. El PTFE es el caso extremo: corte un anillo de estanqueidad de 300 mm a partir de chapa y se deformará entre 0,2 y 0,5 mm de redondez en 24 horas a medida que se redistribuyen las tensiones. Los talleres que lo entienden desbastan, alivian tensiones, dejan reposar la pieza y luego la acaban. Los que no, enviarán una pieza que medía perfectamente en la máquina y que no asentará plana una semana después.
Las piezas moldeadas también arrastran tensiones residuales por la contracción del curado, pero son repetibles y son las mismas en la pieza 1 y en la pieza 50.000, lo que permite compensarlas en las dimensiones de la cavidad.
Piel, rebabas y marcas de mecanizado
Una pieza moldeada tiene una piel formada contra acero pulido: más lisa que cualquier superficie de caucho mecanizada, y ligeramente más dura, porque el curado del lado del molde es más completo. También tiene una línea de rebaba, y esa línea es una característica geométrica tanto si el plano la menciona como si no. Cuando una línea de partición cruza un labio dinámico, es a la vez una vía de fuga y un borde de desgaste. En una junta estática es cosmética, y especificar cero rebaba ahí añade coste sin ninguna ventaja.
Una pieza mecanizada no tiene línea de rebaba, pero tiene marcas de herramienta, y la dirección de la marca importa tanto como el valor de rugosidad. Las marcas circunferenciales de torneado en un alojamiento de estanqueidad de vástago funcionan como una rosca y bombean aceite a lo largo del eje. El mismo Ra producido por rectificado, con una orientación aleatoria, se comporta de forma completamente distinta. Por eso una especificación de acabado sin indicación de orientación es solo media especificación.
Tolerancia: qué puede mantener realmente cada ruta
El caucho no mantiene tolerancias de metal, y la norma que lo formaliza es la ISO 3302-1. Define cuatro clases aplicadas a dimensiones nominales, con valores separados para dimensiones fijas y dimensiones de cierre —cualquier medida tomada a través de la línea de partición.
| Tamaño nominal | M1 precisión | M2 alta calidad | M3 comercial | M4 no crítico | PTFE mecanizado |
|---|---|---|---|---|---|
| 0-4 mm | ±0,08 mm | ±0,10 mm | ±0,25 mm | ±0,50 mm | ±0,02 mm habitual |
| 10-16 mm | ±0,15 mm | ±0,20 mm | ±0,40 mm | ±0,80 mm | ±0,02 mm; ±0,005 mm alcanzable |
| 25-40 mm | ±0,25 mm | ±0,45 mm | ±0,70 mm | ±1,00 mm | ±0,02-0,05 mm |
| 63-100 mm | ±0,35 mm | ±0,50 mm | ±1,00 mm | ±1,30 mm | ±0,05 mm, según la geometría |
| Dureza | ±5 Shore A en todas las clases | Tolerancia de la palanquilla, normalmente ±5 | |||
Dos datos de esa tabla deciden la mayoría de los presupuestos. Primero, las dimensiones de cierre son un 20-30 % más holgadas que las dimensiones fijas en la misma clase, por lo que una dimensión de 25-40 mm moldeada a través de la línea de partición se acerca más a ±0,9 mm en M3 que a ±0,7 mm. Segundo, el moldeo por compresión utiliza M3 por defecto. Alcanzar M2 requiere un utillaje mejor y un control del proceso más estricto. M1 en una pieza moldeada por compresión es un trabajo especializado con cavidades rectificadas e inspección al 100 %, y el precio refleja las tres cosas.
El mecanizado no es automáticamente más ajustado como suponen los compradores. En geometría estable en PTFE, ±0,02 mm es habitual y ±0,005 mm es alcanzable con la configuración adecuada y una sala de inspección a 20 °C. En un anillo de pared fina, o en caucho de 70 Shore A, el material se mueve más que la tolerancia: un anillo blando se lee con 0,1-0,2 mm de diferencia según la fuerza con que cierre el calibre. Medir caucho con un micrómetro y llamarlo dimensión es una fuente habitual de discusiones que no tienen nada que ver con la pieza.
La regla útil: si la dimensión crítica la forma una superficie metálica —un diámetro de labio, un inserto vulcanizado, una ranura en un diafragma moldeado—, el moldeo la mantiene mejor, porque la define el utillaje y la herramienta de corte nunca la toca. Si la dimensión crítica es un espesor de sección en una serie corta, el mecanizado te da margen para iterar sin cortar acero.
Dónde está el coste
El utillaje es la diferencia visible y la menos interesante. Un utillaje de compresión sencillo de una sola cavidad para un retén de 60 mm cuesta entre 4.000 y 8.000 US$. Un utillaje de producción multicavidad en acero templado para una pieza grande de FKM cuesta entre 25.000 y 50.000 US$. El mecanizado no tiene ningún coste de utillaje, por eso gana en todas las comparaciones por debajo de 200 piezas.
La diferencia por pieza es lo que se acumula. Las piezas mecanizadas conllevan tiempo de máquina, arranque de material y desperdicio. Las piezas moldeadas conllevan tiempo de ciclo repartido entre cavidades, y el número de cavidades es la palanca: pasar de 4 a 16 cavidades reduce el precio unitario aproximadamente a la mitad y duplica el coste del utillaje.
| Concepto | Mecanizado a partir de barra de PU | Moldeado por compresión |
|---|---|---|
| Utillaje | 0 US$ | 7.500 US$ (8 cavidades) |
| Precio unitario a 500 uds. | 14,20 US$ | 7,40 US$ |
| Precio unitario a 800 uds. | 13,80 US$ | 6,10 US$ |
| Volumen de equilibrio | 7.500 ÷ (13,80 − 6,10) = 974 piezas | |
| Pedido mínimo | 20 piezas | Una tirada de prensa, ~400 piezas |
| Cambio de plano antes de la primera pieza | Solo programación | 800-3.000 US$ y 1-3 semanas |
| Cambio de plano una vez existe el utillaje | Solo programación | Nueva cavidad o nuevo utillaje |
Hay tres partidas de coste que se omiten en las comparaciones y no deberían:
- Cambios de ingeniería. Una revisión antes de la primera pieza no cuesta nada en una pieza mecanizada. En una pieza moldeada cuesta una modificación del utillaje, y si el cambio afecta a la cavidad, cuesta un utillaje.
- Inventario. El moldeo obliga a un lote mínimo. Una tirada de prensa de 2 horas en un utillaje de 8 cavidades con un ciclo de 4 minutos produce aproximadamente 240 piezas, las necesites o no. Mantener ese stock a un 25 % anual es un coste real, y es invisible en el presupuesto.
- Desperdicio del lote. Las piezas mecanizadas fallan de una en una y se vuelven a cortar. Las piezas moldeadas fallan de ocho o dieciséis en dieciséis, y un problema de inyección corta o de rebaba detectado en la pieza 300 significa desechar la tirada y reajustar la prensa.
Anatomía del plazo de entrega
Los plazos de entrega presupuestados ocultan la fase inicial. La secuencia realista para un retén moldeado nuevo, desde un inicio en frío sin utillaje:
| Etapa | Moldeado | Mecanizado |
|---|---|---|
| Revisión del plano y comentarios de DFM | 2-4 días | 1-2 días |
| Diseño y fabricación del utillaje | 15-25 días | No aplicable |
| Informe de primera pieza y dimensional | 3-7 días tras la prueba del molde | El mismo día del primer corte |
| Suministro de compuesto (FKM, FFKM no estándar) | 1-3 semanas, a veces más | Plazo de entrega del tocho, 1-2 semanas |
| Tirada de producción | 10-15 días | 7-15 días |
| Total, típico | 45-70 días | 10-20 días |
El argumento del mecanizado es más sólido en el segundo pedido, no en el primero. Un fallo en campo que necesita 30 retenes para el viernes no se resuelve con un molde, y por eso los distribuidores que atienden mercados de reparación mantienen un torno y una pequeña prensa: moldeo para el catálogo, mecanizado para la emergencia. Si su equipo de mantenimiento alguna vez ha esperado seis semanas por un retén para una máquina parada, ya sabe qué cifra importa.
Diferencias de rendimiento que no aparecen en una ficha técnica
Geometría del labio
Un retén de labio moldeado obtiene el ángulo del labio, la interferencia y la ranura del resorte de la cavidad en una sola operación, y cada pieza de la tirada es idéntica. Un labio mecanizado se tornea, y tornear un ángulo de labio de 15° con una banda de 0,3 mm en PU de 90 Shore A exige una herramienta afilada, un montaje rígido y un tornero que verifique el perfil en un comparador óptico en lugar de un calibre. Si sale mal, el retén sigue funcionando, con un 30 % más de fricción y la mitad de vida útil, que es el tipo de defecto más difícil de rastrear.
Acabado superficial en las caras de sellado
Las caras de sellado de caucho moldeado salen de la herramienta con aproximadamente Ra 0,4-0,8 µm y normalmente no necesitan trabajo secundario. Las caras de PTFE mecanizado quedan en Ra 0,8-1,6 µm, lo cual es adecuado para la mayoría de servicios dinámicos y mejor que el acabado espejo que algunos compradores solicitan: por debajo de aproximadamente Ra 0,15 µm, una cara dinámica deja de retener una película de aceite y el desgaste se acelera. Perseguir un acabado más fino en un polímero blando es una de las formas más rápidas de añadir un 30 % al precio de una pieza sin ninguna ganancia en vida útil.
Porosidad en secciones grandes
El moldeo por compresión de piezas grandes de PTFE puede dejar gradientes de densidad y, ocasionalmente, huecos que solo se abren tras el mecanizado. El tocho moldeado isostáticamente cuesta más y se mecaniza más limpio. Por encima de aproximadamente 200 mm de diámetro, en una bomba química o un asiento de válvula, la calidad del tocho importa más que el nombre del proceso en la cotización.
Trazabilidad
Las piezas moldeadas se rastrean por herramienta, prensa, lote de curado y lote de compuesto. Las piezas mecanizadas se rastrean solo por lote de material. Cuando un cambio de compuesto obliga a una recalificación —contacto alimentario FDA, 3-A, USP Clase VI—, la vía del moldeo genera el rastro documental que un auditor espera, y la vía del mecanizado a menudo no puede.
Trabajos de reparación y adaptación
El servicio en campo es donde más se separan las dos vías. Una máquina parada un viernes necesita un retén medido, dibujado, cortado y enviado, y ningún calendario de moldes se adapta a eso. Mecanizar un repuesto único a partir de barra o tocho es trabajo rutinario para un taller con un torno y un plano, y la pieza puede estar en una caja de mensajería esa misma tarde. La economía es mala por pieza —un solo retén de vástago mecanizado de 90 mm puede costar ocho veces el precio de catálogo—, pero la comparación no es contra el precio de catálogo. Es contra el coste de una línea parada, que normalmente se mide en miles por hora.
Esta es la razón por la que los distribuidores con clientes de reparación hidráulica mantienen ambas capacidades, y la razón por la que cotizamos el mecanizado de emergencia como una línea de servicio y no como una excepción. Si un retén falla dos veces en el mismo cilindro, el segundo fallo es una cuestión de diseño, no de stock, y merece la pena volver a la mesa con la pieza mecanizada y el plano juntos.
La vía híbrida que la mayoría de los compradores pasa por alto
Prefabricado moldeado, caras críticas mecanizadas. Las piezas de PTFE casi siempre se fabrican así en producción: moldeo por compresión cerca de la forma final para densidad y rendimiento de material, y luego torneado de la cara de sellado y el diámetro exterior a la tolerancia que importa. Economía de moldeo en el cuerpo, precisión de mecanizado en el 10 % de la superficie que hace el trabajo.
Aplicamos esto en retén energizado por resorte camisas y en anillos de gran diámetro para trabajos de válvulas y bombas. Dos cosas deben figurar en el plano: qué caras son críticas para el mecanizado, con tolerancia y acabado indicados solo allí, y si el prefabricado se alivia de tensiones antes del acabado. Sin esas dos líneas, el taller mecanizará en exceso toda la pieza o mecanizará de menos la única cara que sella.
Decidir en cinco minutos
Siga estos pasos en orden. El primero que aplique suele resolverlo.
- ¿Menos de 200 piezas, en total? Mecanícela. La herramienta no se amortizará.
- ¿Prototipo o fabricación de preproducción? Mecanícela y luego haga el molde a partir del plano validado. Mecanizar un prototipo es más barato que una revisión del molde.
- ¿Tamaño estándar en un compuesto de catálogo? Compre moldeado. Una pieza estándar moldeada cuesta una fracción de una personalizada mecanizada porque la herramienta se amortizó hace años.
- ¿Más de 2.000 piezas al año y un plano estable? Moldéela. El punto de equilibrio de la Tabla 2 está por debajo de 1.000 piezas para la mayoría de las piezas de este tamaño.
- ¿Gran diámetro, pared fina, PTFE? Moldear el prefabricado, mecanizar las caras. Ninguna vía pura mantiene la geometría a un precio razonable.
- ¿Labio crítico o interfaz unida? Moldéela. La herramienta mantiene la característica; una fresa empujando material blando no.
Hay dos datos más que cambian la respuesta y merece la pena incluirlos en la solicitud de cotización: el volumen anual a tres años, no el del primer pedido, y si se prevé que el plano cambie tras la primera fabricación. Un comprador que dice “800 este año, 3.000 el que viene si funciona” recibe una recomendación distinta que uno que dice “800 y sin cambios”.”
Para piezas que se sitúan en la frontera, nuestro programa de retenes personalizados presupuesta ambas rutas a petición, y para componentes de plástico técnico mecanizados la comparación suele reducirse a si un utillaje puede justificarse siquiera. Los compradores que se abastecen de barra, tubo y plancha de PTFE y nailon para mecanizado interno deben tener en cuenta que el grado del material en bruto determina el acabado alcanzable y el riesgo de porosidad mucho antes que los parámetros de corte.
Datos de RFQ que evitan ambos errores
- Indique el volumen anual y la vida útil prevista del plano. Los proveedores no pueden elegir una ruta sin ambos datos.
- Especifique la clase de tolerancia, no “ajustado”.” ISO 3302-1 M2 o M3, solo en las cotas indicadas. Aplicar M1 de forma general duplica el coste del utillaje y no aporta nada en caras no funcionales.
- Nombre las caras críticas. Cara de sellado, labio, ranura. Todo lo demás puede mantenerse en tolerancia comercial.
- Especifique el acabado con una dirección de mecanizado. La Ra por sí sola permite que un taller entregue marcas circunferenciales de torneado que bombean aceite en un vástago alternativo.
- Indique si se admite rebaba y dónde. Una línea de partición en una cara estática es aceptable. En un labio es un rechazo.
- Solicite la ficha de datos del compuesto, no la familia de material. “FKM” no es una especificación; sí lo es un terpolímero curado con bisfenol de 70 Shore A con un conjunto de compresión definido a su temperatura.
- Pregunte qué ocurre con el utillaje si se traslada. Las condiciones de propiedad y transferencia del utillaje deben figurar en el primer presupuesto, no en la última discusión.
- Exija un informe de primera pieza con las cotas que importan. No todas las cotas del plano, sino las cinco que deciden si sella.
La conclusión
El mecanizado aporta velocidad y libertad. El moldeo aporta coste unitario y repetibilidad. El error es tratarlos como niveles de calidad, donde el caro es mejor. Fallan de forma distinta: las piezas mecanizadas fallan por tensiones, marcas de herramienta y montaje manual; las piezas moldeadas fallan por el estado del utillaje y el control del curado. Un comprador que sabe qué modo de fallo no puede tolerar su aplicación ya tiene casi resuelta la elección correcta.
Para volúmenes inferiores a unos cientos de piezas, o para cualquier pieza que aún esté sobre la mesa de dibujo, opte por el mecanizado y deje de debatir. Para una pieza estable de cuatro cifras al año, invierta en utillaje y dedique el esfuerzo de ingeniería a las cotas de la cavidad en lugar de al presupuesto. Para PTFE de gran tamaño y grados con carga, haga ambas cosas: pieza en bruto moldeada, caras mecanizadas.
Lecturas relacionadas en este sitio: qué hace un anillo de respaldo y cuándo la pieza añadida justifica su ranura. Para una visión neutral de terceros sobre cómo se especifican las tolerancias del caucho moldeado, el material de diseño de sellos de Trelleborg es una referencia útil, y ASTM D2000 es donde deben anclarse las especificaciones de compuesto de su plano. Los comentarios del distribuidor sobre el almacenamiento de ambas rutas merecen leerse en Seal Sales, y Darcoid publica comparativas de compuestos que ayudan cuando se discute únicamente el precio entre una pieza moldeada y una mecanizada.