
Dois orçamentos para o mesmo vedante de haste em poliuretano de 45 mm. O mesmo desenho, a mesma quantidade, 800 peças por ano. Um fornecedor responde com 6,10 USD por peça e um prazo de seis semanas, porque o vedante será moldado. Outro responde com 13,80 USD e um prazo de duas semanas, porque o vedante será torneado a partir de barra de PU. Nenhum dos fornecedores está errado. Estão a vender vias de fabrico diferentes, e a via decide o ferramental, o prazo, a tolerância e — de formas que raramente aparecem num orçamento — o comportamento da peça após 200 000 cursos.
Todas as semanas orçamentamos as duas vias sobre o mesmo desenho, e a conversa costuma começar pelo preço e terminar noutra coisa: uma falha em campo que se rastreou até uma linha de rebarba, ou uma revisão que custou três semanas porque a cavidade já estava maquinada. Este artigo compara as duas vias tal como um comprador e um engenheiro de projeto realmente precisam de as comparar.
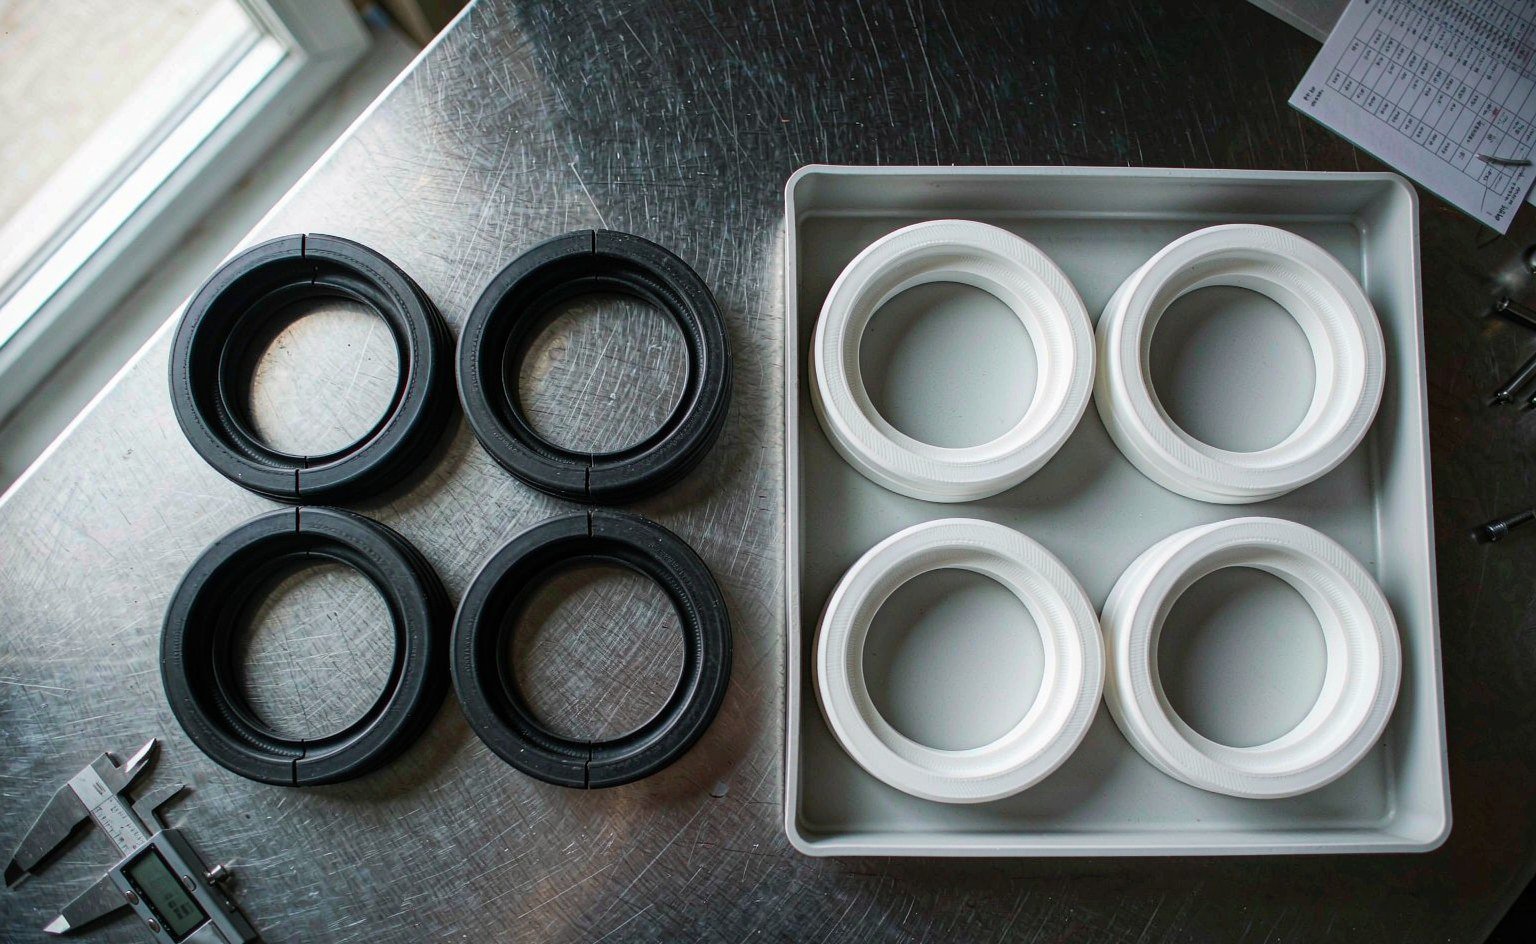
Os dois processos, ditos sem rodeios
Moldado significa que a geometria é criada por um molde. O composto, ou o pó de PTFE no caso das peças de PTFE, entra numa cavidade, é aquecido sob pressão até curar ou sinterizar, e é ejetado. A cavidade é a especificação. Não mude nada e a peça 50 000 é nominalmente idêntica à peça 1.
Maquinado significa que a geometria é cortada a partir de material em bruto: barra, tubo, chapa ou um esboço moldado. Um torno ou fresadora CNC remove material até satisfazer o desenho. Nenhum molde é dedicado à peça, pelo que nada tem de ser pago antes de existir a primeira peça.
Quase todos os vedantes num cilindro hidráulico poderiam ser feitos de qualquer das formas. O que decide na prática é a quantidade, a espessura de secção e quantas dimensões têm genuinamente de estar corretas. Um O-ring de 12 mm é moldado porque ninguém maquinaria um. Um anel de desgaste de PTFE de 400 mm é maquinado porque um molde para ele custaria mais do que uma década de peças.
O que cada processo faz ao material
As diferenças que sobrevivem a uma revisão de desenho são microestruturais. Manifestam-se mais tarde como diferenças na deformação permanente por compressão, na taxa de desgaste e na deriva dimensional.
Estado de cura
O elastómero moldado cura dentro do molde sob pressão. Uma prensa bem operada mantém a temperatura da cavidade dentro de ±2-3 °C e fecha a 100-200 bar, o que suprime a porosidade e leva a densidade de reticulação ao valor pretendido. Uma prensa mal operada não faz nem uma coisa nem outra. A subcura deixa uma peça mole, com elevada deformação permanente e superfícies pegajosas. A sobrecura endurece a pele, reduz o alongamento e aumenta a deformação permanente. Nenhum dos problemas aparece num relatório dimensional, e ambos são comuns em ferramental barato com aquecimento irregular.
O elastómero maquinado já está curado antes de chegar ao torno. O bloco ou a placa foi vulcanizado numa só peça, pelo que o estado de cura é uniforme em toda a secção — muitas vezes melhor do que numa peça moldada espessa, onde o núcleo fica atrasado minutos em relação à pele. A contrapartida é que o material em placa é produzido segundo uma dureza Shore e uma tolerância de dureza, e não segundo um objetivo de deformação permanente por compressão para o seu alojamento.
Orientação das cargas
É esta que apanha os engenheiros que mudam de via sem requalificar. O PTFE com cargas — vidro, carbono, bronze, grafite, dissulfureto de molibdénio — desenvolve orientação das cargas ao longo da direção do fluxo durante a moldagem e a extrusão. Um anel maquinado a partir de um bloco moldado mantém as cargas em planos que podem ou não alinhar-se com a direção de deslizamento. Um anel moldado por compressão forma o seu próprio padrão de fluxo na cavidade, que pode ser melhor ou pior consoante a colocação da pré-forma e o percurso que o material tem de percorrer.
Consequência prática: a taxa de desgaste de um anel guia de PTFE com cargas pode variar 30-50% entre uma versão maquinada e uma moldada do mesmo desenho, com o mesmo nome de composto em ambos os certificados. Se uma peça de desgaste foi qualificada como maquinada, requalifique-a como moldada. Não assuma que o nome do material transporta o desempenho.
Tensão residual
A maquinagem introduz tensão. O PTFE é o caso extremo: corte um anel de vedação de 300 mm a partir de chapa e ele desviar-se-á 0,2-0,5 mm da circularidade no prazo de 24 horas, à medida que a tensão se redistribui. As oficinas que compreendem isto fazem desbaste, alívio de tensões, deixam a peça repousar e depois acabam. As que não o fazem enviarão uma peça que media perfeitamente na máquina e que não assenta plana uma semana depois.
As peças moldadas também transportam tensão residual da retração de cura, mas esta é repetível e é a mesma na peça 1 e na peça 50 000, o que torna possível compensá-la nas dimensões da cavidade.
Pele, rebarba e marcas de ferramenta
Uma peça moldada tem uma pele formada contra aço polido: mais lisa do que qualquer superfície de borracha maquinada, e ligeiramente mais dura, porque a cura do lado do molde é mais completa. Tem também uma linha de rebarba, e essa linha é uma característica geométrica quer o desenho a mencione quer não. Quando uma linha de separação atravessa um lábio dinâmico, é simultaneamente um caminho de fuga e uma aresta de desgaste. Numa junta estática é cosmética, e especificar aí zero rebarba acrescenta custo sem nada em troca.
Uma peça maquinada não tem linha de rebarba, mas tem marcas de ferramenta, e a direção das marcas importa tanto como o valor de rugosidade. As marcas circunferenciais de torneamento num furo de vedação de haste funcionam como uma rosca e bombeiam óleo ao longo do veio. O mesmo Ra produzido por retificação, com uma orientação aleatória, comporta-se de forma completamente diferente. É por isso que uma especificação de acabamento sem indicação da orientação é apenas meia especificação.
Tolerância: o que cada via consegue realmente cumprir
A borracha não cumpre tolerâncias de metal, e a norma que formaliza isto é a ISO 3302-1. Define quatro classes aplicadas a dimensões nominais, com valores separados para dimensões fixas e dimensões de fecho — tudo o que é medido através da linha de separação.
| Tamanho nominal | M1 precisão | M2 alta qualidade | M3 comercial | M4 não crítica | PTFE maquinado |
|---|---|---|---|---|---|
| 0-4 mm | ±0,08 mm | ±0,10 mm | ±0,25 mm | ±0,50 mm | ±0,02 mm habitual |
| 10-16 mm | ±0,15 mm | ±0,20 mm | ±0,40 mm | ±0,80 mm | ±0,02 mm; ±0,005 mm alcançável |
| 25-40 mm | ±0,25 mm | ±0,45 mm | ±0,70 mm | ±1,00 mm | ±0,02-0,05 mm |
| 63-100 mm | ±0,35 mm | ±0,50 mm | ±1,00 mm | ±1,30 mm | ±0,05 mm, dependente da geometria |
| Dureza | ±5 Shore A em todas as classes | Tolerância do tarugo, tipicamente ±5 | |||
Dois factos nessa tabela decidem a maioria dos orçamentos. Primeiro, as dimensões de fecho são 20-30% mais folgadas do que as dimensões fixas na mesma classe, pelo que uma dimensão de 25-40 mm moldada através da linha de separação fica mais próxima de ±0,9 mm em M3 do que de ±0,7 mm. Segundo, a moldagem por compressão assume M3 por defeito. Atingir M2 exige uma ferramenta melhor e um controlo de processo mais rigoroso. M1 numa peça moldada por compressão é um trabalho especializado com cavidades retificadas e inspeção a 100%, e o preço reflete os três fatores.
A maquinagem não é automaticamente mais rigorosa como os compradores assumem. Em geometria estável em PTFE, ±0,02 mm é rotina e ±0,005 mm é alcançável com a configuração certa e uma sala de inspeção a 20 °C. Num anel de parede fina, ou em borracha de 70 Shore A, o material move-se mais do que a tolerância: um anel macio lê 0,1-0,2 mm de forma diferente consoante a força com que o paquímetro fecha. Medir borracha com um micrómetro e chamar-lhe dimensão é uma fonte comum de discussões que não têm nada a ver com a peça.
A regra útil: se a dimensão crítica é formada por uma superfície metálica — um diâmetro de lábio, um inserto ligado, uma ranhura num diafragma moldado — a moldagem mantém-na melhor, porque a ferramenta define-a e o cortador nunca lhe toca. Se a dimensão crítica é uma espessura de secção numa série curta, a maquinagem dá-lhe margem para iterar sem cortar aço.
Onde Reside o Custo
O ferramental é a diferença visível e a menos interessante. Uma ferramenta de compressão simples de cavidade única para um vedante de 60 mm custa 4.000-8.000 US$. Uma ferramenta de produção multicavidade em aço temperado para uma peça grande em FKM custa 25.000-50.000 US$. A maquinagem não tem qualquer custo de ferramenta, razão pela qual vence todas as comparações abaixo das 200 peças.
A diferença por peça é o que se acumula. As peças maquinadas comportam tempo de máquina, remoção de material e desperdício. As peças moldadas comportam tempo de ciclo dividido pelas cavidades, e o número de cavidades é a alavanca: passar de 4 para 16 cavidades reduz o preço unitário para cerca de metade e duplica o custo da ferramenta.
| Rubrica | Maquinado a partir de tarugo de PU | Moldado por compressão |
|---|---|---|
| Ferramental | 0 US$ | 7.500 US$ (8 cavidades) |
| Preço unitário a 500 un. | 14,20 US$ | 7,40 US$ |
| Preço unitário a 800 un. | 13,80 US$ | 6,10 US$ |
| Volume de equilíbrio | 7.500 ÷ (13,80 − 6,10) = 974 peças | |
| Encomenda mínima | 20 peças | Uma prensagem, ~400 peças |
| Alteração do desenho antes da primeira peça | Apenas programação | 800-3.000 US$ e 1-3 semanas |
| Alteração do desenho após a ferramenta existir | Apenas programação | Nova cavidade ou nova ferramenta |
Três rubricas de custo ficam de fora das comparações e não deviam:
- Alterações de engenharia. Uma revisão antes da primeira peça não custa nada numa peça maquinada. Numa peça moldada custa uma modificação da ferramenta, e se a alteração tocar na cavidade custa uma ferramenta.
- Inventário. A moldagem força um lote mínimo. Uma prensagem de 2 horas numa ferramenta de 8 cavidades com um ciclo de 4 minutos produz cerca de 240 peças, quer precise delas quer não. Manter esse stock a 25% ao ano é um custo real, e é invisível na folha de orçamento.
- Desperdício de lote. As peças maquinadas falham uma a uma e são recortadas. As peças moldadas falham oito ou dezasseis de cada vez, e um problema de enchimento curto ou de rebarba detetado na peça 300 significa deitar fora o lote e reconfigurar a prensa.
Anatomia do Prazo de Entrega
Os prazos de entrega orçamentados escondem a fase inicial. A sequência realista para um novo vedante moldado, a partir do zero sem ferramenta:
| Fase | Moldado | Maquinado |
|---|---|---|
| Revisão do desenho e feedback de DFM | 2-4 dias | 1-2 dias |
| Conceção e fabrico da ferramenta | 15-25 dias | Não aplicável |
| Primeira peça e relatório dimensional | 3-7 dias após o ensaio do molde | No mesmo dia do primeiro corte |
| Obtenção de compostos (FKM, FFKM não padrão) | 1-3 semanas, por vezes mais | Prazo de entrega do tarugo, 1-2 semanas |
| Produção em série | 10-15 dias | 7-15 dias |
| Total, típico | 45-70 dias | 10-20 dias |
O argumento da maquinagem é mais forte na segunda encomenda, não na primeira. Uma avaria em campo que exige 30 vedantes até sexta-feira não se resolve com um molde, e é por isso que os distribuidores que servem mercados de reparação mantêm um torno e uma pequena prensa: moldagem para o catálogo, maquinagem para a emergência. Se a sua equipa de manutenção já esperou seis semanas por um vedante para uma máquina parada, já sabe qual é o número que importa.
Diferenças de desempenho que não aparecem numa ficha técnica
Geometria do lábio
Um vedante de lábio moldado obtém o ângulo do lábio, a interferência e a ranhura da mola a partir da cavidade numa só operação, e todas as peças do lote são iguais. Um lábio maquinado é torneado, e tornear um ângulo de lábio de 15° com uma faixa de 0,3 mm em PU de 90 Shore A exige uma ferramenta afiada, uma montagem rígida e um maquinador que verifique o perfil num comparador ótico em vez de num paquímetro. Se errar, o vedante continua a funcionar — com 30% mais atrito e metade da vida útil, que é o tipo de defeito mais difícil de rastrear.
Acabamento superficial nas faces de vedação
As faces de vedação em borracha moldada saem da ferramenta com cerca de Ra 0,4-0,8 µm e normalmente não necessitam de trabalho secundário. As faces maquinadas em PTFE ficam em Ra 0,8-1,6 µm, o que é adequado para a maioria dos serviços dinâmicos e melhor do que o acabamento espelhado que alguns compradores pedem: abaixo de cerca de Ra 0,15 µm, uma face dinâmica deixa de reter um filme de óleo e o desgaste acelera. Perseguir um acabamento mais fino em polímero macio é uma das formas mais rápidas de acrescentar 30% ao preço de uma peça sem qualquer ganho em vida útil.
Porosidade em secções grandes
A moldagem por compressão de peças grandes em PTFE pode deixar gradientes de densidade e, ocasionalmente, vazios que só se abrem após a maquinagem. O tarugo moldado isostaticamente custa mais e maquina-se de forma mais limpa. Acima de cerca de 200 mm de diâmetro, numa bomba química ou num assento de válvula, a qualidade do tarugo importa mais do que o nome do processo na cotação.
Rastreabilidade
As peças moldadas rastreiam-se por ferramenta, prensa, lote de cura e lote de composto. As peças maquinadas rastreiam-se apenas por lote de matéria-prima. Quando uma alteração de composto obriga a requalificação — contacto alimentar FDA, 3-A, USP Classe VI —, a via da moldagem produz o registo documental que um auditor espera, e a via da maquinagem muitas vezes não consegue.
Trabalhos de reparação e adaptação
É no serviço em campo que as duas vias mais se separam. Uma máquina parada numa sexta-feira precisa de um vedante medido, desenhado, cortado e enviado, e nenhum plano de moldagem acomoda isso. Maquinar uma substituição única a partir de varão ou tarugo é trabalho de rotina para uma oficina com um torno e um desenho, e a peça pode estar numa caixa de transportadora na mesma tarde. A economia é fraca por peça — um único vedante de haste maquinado de 90 mm pode custar oito vezes o preço de catálogo —, mas a comparação não é com o preço de catálogo. É com o custo de uma linha parada, que normalmente se mede em milhares por hora.
É esta a razão pela qual os distribuidores com clientes de reparação hidráulica mantêm ambas as capacidades, e a razão pela qual cotamos a maquinagem de emergência como uma linha de serviço e não como uma exceção. Se um vedante falhar duas vezes no mesmo cilindro, a segunda falha é uma questão de projeto, não de stock, e vale a pena trazer a peça maquinada e o desenho de volta para a mesa em conjunto.
A via híbrida que a maioria dos compradores não vê
Esboço moldado, faces críticas maquinadas. As peças em PTFE são quase sempre feitas assim em produção: moldagem por compressão quase à forma final para densidade e rendimento de material, e depois torneamento da face de vedação e do diâmetro exterior para a tolerância que importa. Economia de moldagem no corpo, precisão de maquinagem nos 10% da superfície que fazem o trabalho.
Aplicamos esta via em vedante energizado por mola camisas e em anéis de grande diâmetro para válvulas e bombas. Duas coisas têm de constar no desenho: quais as faces críticas para a maquinagem, com a tolerância e o acabamento indicados apenas aí, e se o esboço é aliviado de tensões antes do acabamento. Sem essas duas linhas, a oficina ou maquina em excesso a peça inteira ou maquina a menos a única face que veda.
Decidir em cinco minutos
Percorra estas questões por ordem. A primeira que se aplicar normalmente resolve a questão.
- Menos de 200 peças, sempre? Maquinar. O ferramental não se recupera.
- Protótipo ou construção de pré-produção? Maquinar e depois fazer o molde a partir do desenho comprovado. Maquinar um protótipo é mais barato do que uma revisão do molde.
- Tamanho padrão num composto de catálogo? Comprar moldado. Uma peça padrão moldada custa uma fração de uma peça personalizada maquinada porque o molde foi amortizado há anos.
- Mais de 2.000 peças por ano e um desenho estável? Moldar. O ponto de equilíbrio da Tabela 2 situa-se abaixo das 1.000 peças para a maioria das peças deste tamanho.
- Grande diâmetro, parede fina, PTFE? Moldar o esboço, maquinar as faces. Nenhuma via pura mantém a geometria a um preço razoável.
- Lábio crítico ou interface ligada? Moldar. O molde mantém a característica; uma fresa a empurrar material macio não.
Mais dois dados alteram a resposta e vale a pena incluí-los no pedido de cotação: o volume anual ao longo de três anos, não o da primeira encomenda, e se se espera que o desenho mude após a primeira construção. Um comprador que diz “800 este ano, 3.000 no próximo se funcionar” recebe uma recomendação diferente de um que diz “800 e sem alterações”.”
Para peças que ficam na fronteira, o nosso programa de vedantes personalizados orçamenta ambas as vias a pedido, e para componentes de plástico técnico maquinados a comparação resume-se habitualmente a saber se um molde se justifica de todo. Os compradores que adquirem vareta, tubo e chapa de PTFE e náilon para maquinação interna devem ter em conta que o grau do bloco determina o acabamento alcançável e o risco de porosidade muito antes dos parâmetros de corte.
Detalhes do pedido de cotação que evitam ambos os erros
- Indique o volume anual e a vida útil esperada do desenho. Os fornecedores não conseguem escolher uma via sem ambos.
- Indique a classe de tolerância, não “apertada”.” ISO 3302-1 M2 ou M3, apenas em dimensões nomeadas. Um M1 generalizado duplica o custo do molde e não traz nada em faces não funcionais.
- Nomeie as faces críticas. Face de vedação, lábio, ranhura. Tudo o resto pode ficar na tolerância comercial.
- Especifique o acabamento com uma direção de rugosidade. Apenas o Ra permite que uma oficina entregue marcas de torneamento circunferenciais que bombeiam óleo numa haste alternativa.
- Diga se a rebarba é aceitável e onde. Uma linha de separação numa face estática é aceitável. Num lábio é motivo de rejeição.
- Peça a ficha de dados do composto, não a família de materiais. “FKM” não é uma especificação; um terpolímero curado com bisfenol de 70 Shore A com um conjunto de compressão nomeado à sua temperatura é que é.
- Pergunte o que acontece ao molde se se mudar. A propriedade do molde e as condições de transferência do molde pertencem à primeira cotação, não à última discussão.
- Exija um relatório de primeira peça com as dimensões que importam. Não todas as dimensões do desenho — as cinco que decidem se veda.
A Conclusão
A maquinação compra velocidade e liberdade. A moldagem compra custo unitário e repetibilidade. O erro é tratá-las como níveis de qualidade, em que a mais cara é melhor. Falham de forma diferente: as peças maquinadas falham por tensão, marcas de ferramenta e montagem humana; as peças moldadas falham por condição do molde e controlo da cura. Um comprador que sabe qual o modo de falha que a sua aplicação não pode tolerar está já a maior parte do caminho para a escolha certa.
Para volumes abaixo de algumas centenas de peças, ou para qualquer coisa ainda em fase de projeto, maquine e deixe de debater. Para uma peça estável a quatro dígitos por ano, faça o molde e invista o esforço de engenharia nas dimensões da cavidade em vez de na cotação. Para PTFE de grandes dimensões e graus com carga, faça ambos: esboço moldado, faces maquinadas.
Leituras relacionadas neste site: o que faz um anel de apoio e quando a peça adicional justifica a sua ranhura. Para uma visão neutra de terceiros sobre como se escrevem as tolerâncias de borracha moldada, o material de design de vedantes da Trelleborg é uma referência útil, e ASTM D2000 é onde as indicações de composto no seu desenho devem ser ancoradas. Os comentários do lado do distribuidor sobre o stock de ambas as vias merecem leitura em Seal Sales, e Darcoid publica comparações de compostos que ajudam quando se discute uma peça moldada e uma peça maquinada apenas pelo preço.