
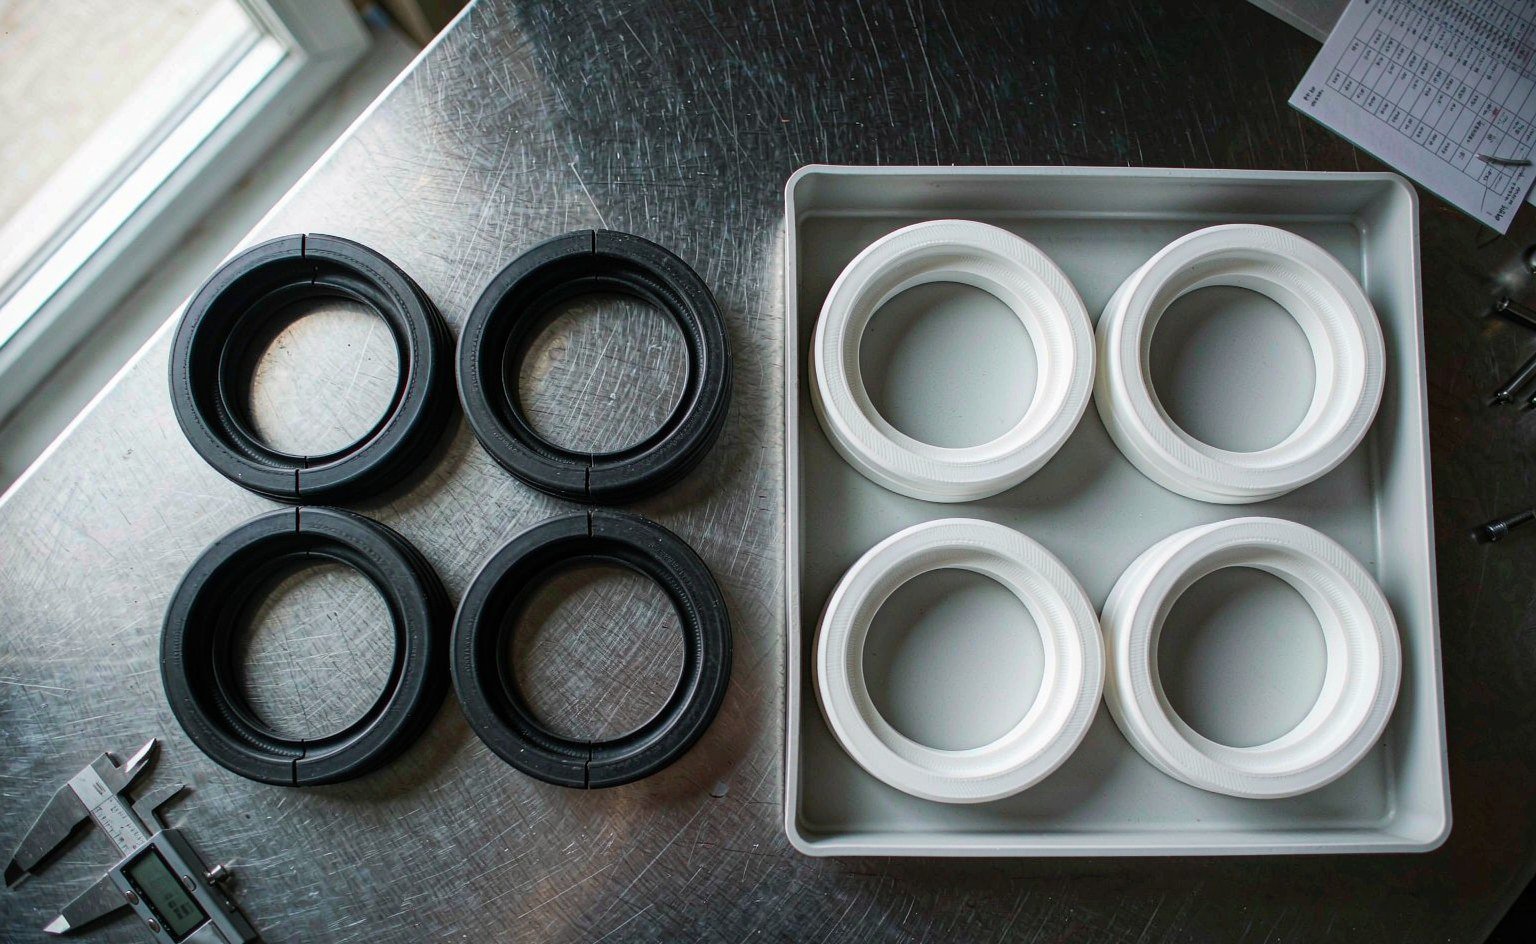
Zwei Angebote für denselben 45-mm-Stangendichtring aus Polyurethan. Gleiche Zeichnung, gleiche Menge, 800 Stück pro Jahr. Ein Lieferant meldet sich mit 6,10 US$ pro Stück und einer Lieferzeit von sechs Wochen, weil die Dichtung gespritzt wird. Ein anderer meldet sich mit 13,80 US$ und einer Lieferzeit von zwei Wochen, weil die Dichtung aus PU-Stangenmaterial gedreht wird. Keiner der beiden Lieferanten liegt falsch. Sie verkaufen unterschiedliche Fertigungswege, und der Weg entscheidet über Werkzeug, Lieferzeit, Toleranz und – auf eine Weise, die selten auf einem Angebot erscheint – darüber, wie sich das Teil nach 200.000 Hüben verhält.
Wir kalkulieren die meisten Wochen beide Wege auf derselben Zeichnung, und das Gespräch beginnt meist mit dem Preis und endet mit etwas anderem: einem Feldausfall, der sich auf eine Gratlinie zurückführen ließ, oder einer Änderung, die drei Wochen kostete, weil die Kavität bereits geschnitten war. Dieser Artikel vergleicht die beiden Wege so, wie ein Einkäufer und ein Konstruktionsingenieur sie tatsächlich vergleichen müssen.
Die beiden Verfahren, klar benannt
Gespritzt bedeutet, dass die Geometrie durch ein Werkzeug erzeugt wird. Die Mischung – oder PTFE-Pulver im Fall von PTFE-Teilen – gelangt in eine Kavität, wird unter Druck erhitzt, bis sie aushärtet oder sintert, und wird ausgeworfen. Die Kavität ist die Spezifikation. Ändert sich nichts, ist Teil 50.000 nominell identisch mit Teil 1.
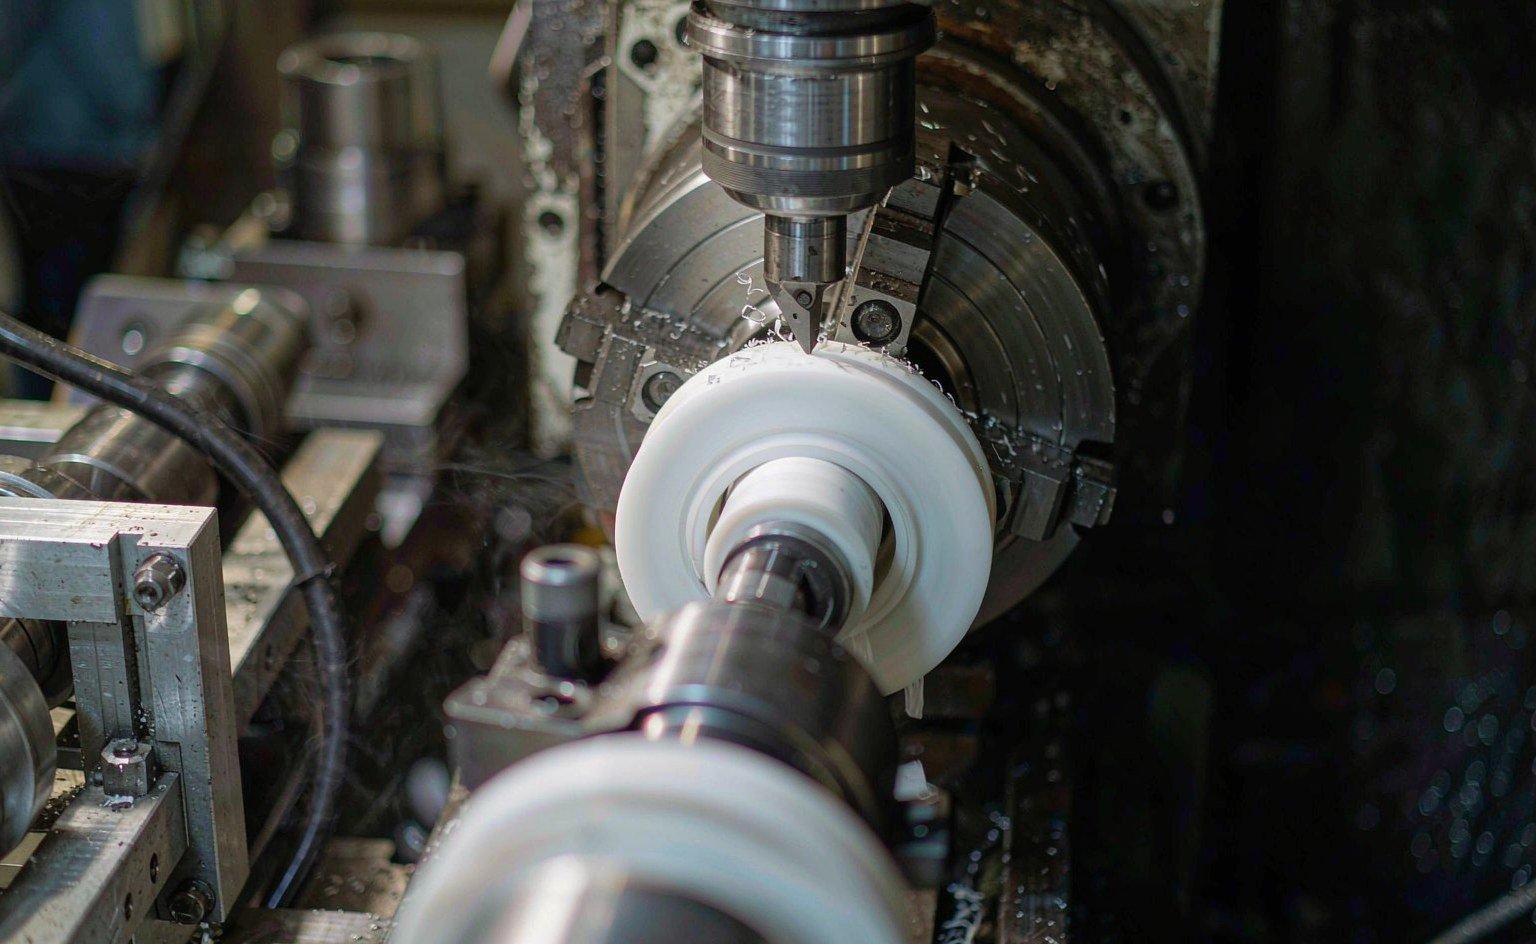
Spanend gefertigt bedeutet, dass die Geometrie aus Halbzeug herausgeschnitten wird: Stange, Rohr, Platte oder ein gespritzter Rohling. Eine CNC-Drehmaschine oder -Fräsmaschine trägt Material ab, bis die Zeichnung erfüllt ist. Kein Werkzeug ist dem Teil zugeordnet, also muss nichts bezahlt werden, bevor das erste Stück existiert.
Nahezu jede Dichtung in einem Hydraulikzylinder ließe sich auf beide Arten herstellen. Was in der Praxis entscheidet, sind Menge, Querschnittsdicke und wie viele Maße wirklich stimmen müssen. Ein 12-mm-O-Ring wird gespritzt, weil niemand einen spanend fertigen würde. Ein 400-mm-PTFE-Führungsring wird spanend gefertigt, weil ein Werkzeug dafür mehr kosten würde als ein Jahrzehnt an Teilen.
Was jedes Verfahren mit dem Werkstoff macht
Die Unterschiede, die eine Zeichnungsprüfung überstehen, sind mikrostruktureller Natur. Sie zeigen sich später als Unterschiede bei Druckverformungsrest, Verschleißrate und Maßdrift.
Vernetzungszustand
Gespritztes Elastomer härtet im Werkzeug unter Druck aus. Eine gut geführte Presse hält die Kavitätentemperatur innerhalb von ±2-3 °C und schließt mit 100-200 bar, was Porosität unterdrückt und die Vernetzungsdichte auf den Zielwert bringt. Eine schlecht geführte Presse tut weder das eine noch das andere. Unternetzte Ware hinterlässt ein weiches Teil mit hohem Set und klebrigen Oberflächen. Übernetzte Ware härtet die Haut, senkt die Dehnung und erhöht den Set. Keines der beiden Probleme zeigt sich in einem Maßbericht, und beide sind bei billigen Werkzeugen mit ungleichmäßiger Beheizung häufig.
Spanend bearbeitetes Elastomer ist bereits ausgehärtet, bevor es an die Drehmaschine kommt. Der Block oder die Platte wurde in einem Stück vulkanisiert, sodass der Vernetzungszustand über den Querschnitt gleichmäßig ist – oft besser als bei einem dicken gespritzten Teil, bei dem der Kern der Haut um Minuten nachläuft. Der Kompromiss besteht darin, dass Plattenmaterial auf eine Durometer-Härte und eine Härtetoleranz hergestellt wird, nicht auf einen Druckverformungsrest-Zielwert für Ihre Nut.
Füllstofforientierung
Das ist der Punkt, der Ingenieure erwischt, die den Weg wechseln, ohne neu zu qualifizieren. Gefülltes PTFE – Glas, Kohlenstoff, Bronze, Graphit, Moly – entwickelt beim Spritzen und Extrudieren eine Füllstofforientierung entlang der Fließrichtung. Ein aus einem gespritzten Block gefertigter Ring behält den Füllstoff in Ebenen, die sich mit der Gleitrichtung decken können oder auch nicht. Ein pressgespritzter Ring bildet in der Kavität sein eigenes Fließmuster aus, das je nach Vorformlingsplatzierung und danach, wo der Werkstoff hinfließen muss, besser oder schlechter sein kann.
Praktische Konsequenz: Die Verschleißrate eines gefüllten PTFE-Führungsrings kann sich zwischen einer spanend gefertigten und einer gespritzten Ausführung derselben Zeichnung um 30-50 % verschieben, obwohl auf beiden Zertifikaten derselbe Mischungsname steht. Wurde ein Verschleißteil als spanend gefertigt qualifiziert, qualifizieren Sie es als gespritzt neu. Gehen Sie nicht davon aus, dass der Werkstoffname die Leistung mitbringt.
Eigenspannung
Spanende Bearbeitung erzeugt Spannung. PTFE ist der Extremfall: Schneiden Sie einen 300-mm-Dichtring aus einer Platte, und er wird sich innerhalb von 24 Stunden um 0,2-0,5 mm aus der Rundheit bewegen, während sich die Spannung umverteilt. Werkstätten, die das verstehen, schruppen, spannungsarmglühen, lassen das Teil ruhen und schlichten dann. Werkstätten, die das nicht tun, liefern ein Teil aus, das an der Maschine perfekt maßhaltig war und eine Woche später nicht flach aufliegt.
Gespritzte Teile tragen ebenfalls Eigenspannung aus der Schwindung beim Aushärten, aber diese ist reproduzierbar und bei Stück 1 und Stück 50.000 gleich, was es ermöglicht, sie in den Kavitätabmessungen zu kompensieren.
Haut, Grat und Werkzeugspuren
Ein gespritztes Teil hat eine Haut, die sich gegen polierten Stahl bildet: glatter als jede spanend bearbeitete Gummi Oberfläche und etwas härter, weil die Aushärtung an der Werkzeugseite vollständiger ist. Es hat außerdem eine Gratlinie, und diese Linie ist ein geometrisches Merkmal, ob die Zeichnung sie erwähnt oder nicht. Wo eine Trennebene eine dynamische Dichtlippe kreuzt, ist sie sowohl Leckageweg als auch Verschleißkante. Bei einer statischen Dichtung ist sie kosmetisch, und dort Gratfreiheit vorzuschreiben, verursacht Kosten ohne Nutzen.
Ein spanend gefertigtes Teil hat keine Gratlinie, aber es hat Werkzeugspuren, und die Richtung der Spuren ist ebenso wichtig wie die Rauheitskennzahl. Umfangsdrehspuren an einer Stangendichtungsbohrung wirken wie ein Gewinde und pumpen Öl entlang der Welle. Derselbe Ra, erzeugt durch Schleifen mit ungerichteter Riefenrichtung, verhält sich völlig anders. Deshalb ist eine Oberflächenangabe ohne Riefenrichtung nur eine halbe Spezifikation.
Toleranz: Was jeder Weg tatsächlich halten kann
Gummi hält keine Metalltoleranzen, und die Norm, die dies formalisiert, ist ISO 3302-1. Sie definiert vier Klassen, die auf Nennmaße angewendet werden, mit getrennten Werten für feste Maße und Schließmaße – alles, was über die Trennebene gemessen wird.
| Nenngröße | M1 Präzision | M2 hohe Qualität | M3 kommerziell | M4 unkritisch | Spanend gefertigtes PTFE |
|---|---|---|---|---|---|
| 0-4 mm | ±0,08 mm | ±0,10 mm | ±0,25 mm | ±0,50 mm | ±0,02 mm routinemäßig |
| 10-16 mm | ±0,15 mm | ±0,20 mm | ±0,40 mm | ±0,80 mm | ±0,02 mm; ±0,005 mm erreichbar |
| 25-40 mm | ±0,25 mm | ±0,45 mm | ±0,70 mm | ±1,00 mm | ±0,02-0,05 mm |
| 63-100 mm | ±0,35 mm | ±0,50 mm | ±1,00 mm | ±1,30 mm | ±0,05 mm, geometrieabhängig |
| Härte | ±5 Shore A über alle Klassen hinweg | Blockmaterialtoleranz, typischerweise ±5 | |||
Zwei Angaben in dieser Tabelle entscheiden über die meisten Angebote. Erstens: Schließmaße fallen bei gleicher Klasse 20-30 % großzügiger aus als feste Maße, sodass ein über die Trennebene gespritztes Maß von 25-40 mm bei M3 eher ±0,9 mm als ±0,7 mm entspricht. Zweitens: Formpressen entspricht standardmäßig M3. Um M2 zu erreichen, braucht es ein besseres Werkzeug und eine engere Prozesskontrolle. M1 bei einem formgepressten Teil ist eine Spezialistenarbeit mit geschliffenen Kavitäten und 100-%-Prüfung, und der Preis spiegelt alle drei Punkte wider.
Die spanende Bearbeitung ist nicht automatisch enger, wie Einkäufer annehmen. Bei stabiler Geometrie in PTFE sind ±0,02 mm Routine und ±0,005 mm mit dem richtigen Setup und einem Messraum bei 20 °C erreichbar. Bei einem dünnwandigen Ring oder bei 70-Shore-A-Gummi bewegt sich das Material stärker als die Toleranz: Ein weicher Ring wird je nachdem, wie fest die Messschieberbacken schließen, um 0,1-0,2 mm anders gemessen. Gummi mit einer Bügelmessschraube zu messen und das als Maß zu bezeichnen, ist eine häufige Quelle von Auseinandersetzungen, die gar nicht das Teil betreffen.
Die nützliche Regel: Wenn das kritische Maß durch eine Metalloberfläche gebildet wird — ein Lippendurchmesser, ein eingebundener Einsatz, eine Nut an einer geformten Membran —, hält das Formen es besser, weil das Werkzeug es definiert und der Fräser es nie berührt. Wenn das kritische Maß eine Wandstärke bei einer kleinen Serie ist, gibt Ihnen die spanende Bearbeitung Spielraum zum Iterieren, ohne Stahl zu zerspanen.
Wo die Kosten liegen
Das Werkzeug ist der sichtbare Unterschied und der am wenigsten interessante. Ein einfaches Einfachkavitäten-Formpresswerkzeug für eine 60-mm-Dichtung kostet 4.000-8.000 US$. Ein Mehrkavitäten-Serienwerkzeug aus gehärtetem Stahl für ein großes FKM-Teil kostet 25.000-50.000 US$. Die spanende Bearbeitung hat überhaupt keine Werkzeugkosten, weshalb sie bei jeder Stückzahl unter 200 gewinnt.
Der Stückkostenunterschied ist das, was sich summiert. Spanend bearbeitete Teile tragen Maschinenzeit, Zerspanungsvolumen und Ausschuss. Formgepresste Teile tragen die Zykluszeit geteilt durch die Kavitäten, und die Kavitätenzahl ist der Hebel: Der Wechsel von 4 auf 16 Kavitäten halbiert den Stückpreis etwa und verdoppelt die Werkzeugkosten.
| Position | Spanend aus PU-Stange | Formgepresst |
|---|---|---|
| Werkzeug | 0 US$ | 7.500 US$ (8 Kavitäten) |
| Stückpreis bei 500 Stk. | 14,20 US$ | 7,40 US$ |
| Stückpreis bei 800 Stk. | 13,80 US$ | 6,10 US$ |
| Break-even-Menge | 7.500 ÷ (13,80 − 6,10) = 974 Stück | |
| Mindestbestellmenge | 20 Stück | Ein Presslauf, ca. 400 Stück |
| Zeichnungsänderung vor Erstmuster | Nur Programmierung | 800-3.000 US$ und 1-3 Wochen |
| Zeichnungsänderung nach vorhandenem Werkzeug | Nur Programmierung | Neue Kavität oder neues Werkzeug |
Drei Kostenpositionen werden aus Vergleichen weggelassen und sollten es nicht sein:
- Konstruktionsänderungen. Eine Revision vor dem Erstmuster kostet bei einem spanend bearbeiteten Teil nichts. Bei einem formgepressten Teil kostet sie eine Werkzeugänderung, und wenn die Änderung die Kavität betrifft, kostet sie ein Werkzeug.
- Lagerbestand. Das Formpressen erzwingt eine Mindestcharge. Ein 2-stündiger Presslauf auf einem 8-Kavitäten-Werkzeug mit 4-Minuten-Zyklus erzeugt rund 240 Teile, ob Sie sie brauchen oder nicht. Diesen Bestand mit 25 % pro Jahr zu halten, ist ein echter Kostenfaktor, und er ist auf dem Angebotsblatt unsichtbar.
- Chargenausschuss. Spanend bearbeitete Teile fallen einzeln aus und werden nachgearbeitet. Formgepresste Teile fallen acht oder sechzehn auf einmal aus, und ein Kurzschuss- oder Gratproblem, das bei Stück 300 entdeckt wird, bedeutet, den Lauf zu verschrotten und die Presse neu einzurichten.
Anatomie der Lieferzeit
Angegebene Lieferzeiten verbergen den Vorlauf. Die realistische Abfolge für eine neue formgepresste Dichtung, aus dem Kaltstart ohne Werkzeug:
| Phase | Gespritzt | Spanend gefertigt |
|---|---|---|
| Zeichnungsprüfung und DFM-Feedback | 2-4 Tage | 1-2 Tage |
| Werkzeugkonstruktion und -fertigung | 15–25 Tage | Nicht zutreffend |
| Erstmuster und Maßbericht | 3–7 Tage nach Werkzeugversuch | Am selben Tag wie der erste Schnitt |
| Materialbeschaffung (nicht standardmäßige FKM, FFKM) | 1–3 Wochen, manchmal länger | Lieferzeit für Halbzeug, 1–2 Wochen |
| Serienfertigung | 10–15 Tage | 7–15 Tage |
| Gesamt, typisch | 45–70 Tage | 10–20 Tage |
Das Argument für die Zerspanung ist bei der zweiten Bestellung am stärksten, nicht bei der ersten. Ein Feldausfall, bei dem bis Freitag 30 Dichtungen benötigt werden, lässt sich nicht mit einem Werkzeug lösen, und deshalb halten Distributoren, die Reparaturmärkte bedienen, eine Drehmaschine und eine kleine Presse bereit: Formen für den Katalog, Zerspanen für den Notfall. Wenn Ihr Instandhaltungsteam schon einmal sechs Wochen auf eine Dichtung für eine stillstehende Maschine gewartet hat, wissen Sie bereits, welche Zahl zählt.
Leistungsunterschiede, die auf keinem Datenblatt stehen
Lippengeometrie
Eine geformte Lippendichtung erhält Lippenwinkel, Übermaß und Federnut in einem Arbeitsgang aus der Form, und jedes Teil der Charge ist identisch. Eine zerspante Lippe wird gedreht, und das Drehen eines 15°-Lippenwinkels mit einer 0,3 mm breiten Dichtfläche aus 90 Shore A PU erfordert ein scharfes Werkzeug, einen steifen Aufbau und einen Zerspaner, der das Profil auf einem optischen Profilprojektor statt mit einem Messschieber prüft. Macht man es falsch, funktioniert die Dichtung trotzdem – mit 30 % mehr Reibung und halber Lebensdauer, was die am schwersten nachzuvollziehende Art von Fehler ist.
Oberflächenbeschaffenheit der Dichtflächen
Geformte Gummi-Dichtflächen kommen mit etwa Ra 0,4–0,8 µm aus dem Werkzeug und benötigen in der Regel keine Nachbearbeitung. Zerspante PTFE-Flächen erreichen Ra 0,8–1,6 µm, was für die meisten dynamischen Anwendungen richtig ist und besser als die Spiegelfläche, die manche Käufer verlangen: Unter etwa Ra 0,15 µm hält eine dynamische Fläche keinen Ölfilm mehr und der Verschleiß beschleunigt sich. Das Streben nach einer feineren Oberfläche bei weichem Polymer ist eine der schnellsten Möglichkeiten, den Teilepreis um 30 % zu erhöhen, ohne Gewinn an Lebensdauer.
Porosität in großen Querschnitten
Das Formpressen großer PTFE-Teile kann Dichtegradienten und gelegentlich Lunker hinterlassen, die sich erst nach der Zerspanung öffnen. Isostatisch gepresstes Halbzeug kostet mehr und lässt sich sauberer zerspanen. Ab etwa 200 mm Durchmesser, in einer Chemiepumpe oder einem Ventilsitz, ist die Halbzeugqualität wichtiger als die Prozessbezeichnung im Angebot.
Rückverfolgbarkeit
Geformte Teile lassen sich über Werkzeug, Presse, Vulkanisationscharge und Materialcharge zurückverfolgen. Zerspante Teile lassen sich nur über die Materialcharge zurückverfolgen. Wo ein Materialwechsel eine Requalifizierung erzwingt – FDA-Lebensmittelkontakt, 3-A, USP Class VI –, erzeugt der Formweg den Papiernachweis, den ein Auditor erwartet, und der Zerspanungsweg oft nicht.
Reparatur- und Nachrüstarbeiten
Im Feldeinsatz trennen sich die beiden Wege am deutlichsten. Eine am Freitag ausgefallene Maschine braucht eine Dichtung, die vermessen, gezeichnet, gefertigt und versandt wird, und kein Formenplan lässt das zu. Das Zerspanen eines Einzelersatzteils aus Stabmaterial oder Halbzeug ist Routinearbeit für eine Werkstatt mit Drehmaschine und Zeichnung, und das Teil kann noch am selben Nachmittag in einem Kurierpaket liegen. Die Wirtschaftlichkeit pro Stück ist schlecht – eine einzelne zerspante 90-mm-Stangendichtung kann das Achtfache des Katalogpreises kosten –, aber der Vergleich erfolgt nicht mit dem Katalogpreis. Er erfolgt mit den Kosten einer stillstehenden Linie, die üblicherweise in Tausenden pro Stunde gemessen werden.
Das ist der Grund, warum Distributoren mit Kunden aus der Hydraulikreparatur beide Fertigkeiten vorhalten, und der Grund, warum wir Notfallzerspanung als Serviceleistung und nicht als Ausnahme anbieten. Wenn eine Dichtung im selben Zylinder zweimal ausfällt, ist der zweite Ausfall eine Designfrage, keine Lagerfrage, und es lohnt sich, das zerspante Teil und die Zeichnung gemeinsam wieder auf den Tisch zu bringen.
Der Hybridweg, den die meisten Käufer übersehen
Geformter Rohling, zerspante kritische Flächen. PTFE-Teile werden in der Produktion fast immer so hergestellt: formpressen nahe der Endkontur für Dichte und Materialausbeute, dann die Dichtfläche und den Außendurchmesser auf die entscheidende Toleranz drehen. Formwirtschaftlichkeit am Körper, Zerspanungspräzision auf den 10 % der Oberfläche, die die Arbeit leisten.
Wir setzen dies ein bei federbeaufschlagten Dichtungen Mänteln und bei Ringen mit großem Durchmesser für Ventil- und Pumpenanwendungen. Zwei Dinge müssen auf der Zeichnung stehen: welche Flächen zerspanungskritisch sind, mit Toleranz und Oberfläche nur dort angegeben, und ob der Rohling vor der Endbearbeitung spannungsarm geglüht wird. Ohne diese beiden Angaben wird die Werkstatt entweder das ganze Teil überbearbeiten oder die eine dichtende Fläche unterbearbeiten.
Entscheidung in fünf Minuten
Gehen Sie diese in der Reihenfolge durch. Der erste Punkt, der zutrifft, entscheidet in der Regel die Frage.
- Dauerhaft unter 200 Stück? Zerspanen. Die Werkzeugkosten holen sich nicht zurück.
- Prototyp oder Vorserienaufbau? Zerspanen, dann das Werkzeug nach der bewährten Zeichnung bauen. Einen Prototyp zu zerspanen ist günstiger als eine Werkzeugänderung.
- Standardgröße in einem Katalogmaterial? Geformt kaufen. Ein geformtes Standardteil kostet einen Bruchteil eines zerspanten Sonderteils, weil das Werkzeug vor Jahren amortisiert wurde.
- Über 2.000 Stück pro Jahr und eine stabile Zeichnung? Formen. Die Gewinnschwelle in Tabelle 2 liegt für die meisten Teile dieser Größe unter 1.000 Stück.
- Großer Durchmesser, dünne Wand, PTFE? Rohling formen, Flächen zerspanen. Keiner der reinen Wege hält die Geometrie zu einem vernünftigen Preis.
- Kritische Lippe oder gebundene Grenzfläche? Formen. Das Werkzeug hält das Merkmal; ein Fräser, der weiches Material verdrängt, nicht.
Zwei weitere Angaben ändern das Ergebnis und sollten in die Anfrage aufgenommen werden: das Jahresvolumen über drei Jahre, nicht die erste Bestellung, und ob erwartet wird, dass sich die Zeichnung nach dem ersten Aufbau ändert. Ein Käufer, der sagt “800 dieses Jahr, 3.000 nächstes Jahr, wenn es funktioniert”, erhält eine andere Empfehlung als einer, der sagt “800 und keine Änderungen”.”
Für Teile, die an der Grenze liegen, bietet unser Programm für Sonderdichtungen kalkuliert beide Wege auf Anfrage und für spanend bearbeitete technische Kunststoffbauteile läuft der Vergleich meist darauf hinaus, ob sich ein Werkzeug überhaupt rechtfertigen lässt. Einkäufer, die PTFE- und Nylon-Rundstäbe, -Rohre und -Platten für die Inhouse-Bearbeitung beschaffen, sollten beachten, dass die Halbzeuggüte die erreichbare Oberfläche und das Porositätsrisiko lange vor den Schnittparametern bestimmt.
Anfragedetails, die beide Fehler vermeiden
- Nennen Sie das Jahresvolumen und die erwartete Lebensdauer der Zeichnung. Ohne beides können Lieferanten keinen Weg wählen.
- Geben Sie die Toleranzklasse an, nicht “eng”.” ISO 3302-1 M2 oder M3, nur auf benannten Maßen. Pauschales M1 verdoppelt die Werkzeugkosten und bringt an nicht funktionalen Flächen nichts.
- Benennen Sie die kritischen Flächen. Dichtfläche, Lippe, Nut. Alles andere kann bei kommerzieller Toleranz bleiben.
- Geben Sie die Oberfläche mit einer Bearbeitungsrichtung an. Ra allein erlaubt es einer Werkstatt, umlaufende Drehriefen zu liefern, die auf einer hin- und hergehenden Stange Öl fördern.
- Sagen Sie, ob Grat zulässig ist und wo. Eine Trennebene auf einer statischen Fläche ist in Ordnung. Auf einer Lippe ist sie ein Ausschusskriterium.
- Fordern Sie das Datenblatt der Mischung an, nicht die Materialfamilie. “FKM” ist keine Spezifikation; ein mit Bisphenol gehärtetes Terpolymer mit 70 Shore A und einem benannten Druckverformungsrest bei Ihrer Temperatur ist eine.
- Fragen Sie, was mit dem Werkzeug passiert, wenn Sie umziehen. Werkzeugeigentum und Werkzeugtransfer-Bedingungen gehören ins erste Angebot, nicht in die letzte Auseinandersetzung.
- Verlangen Sie einen Erstmusterprüfbericht mit den Maßen, die zählen. Nicht jedes Maß auf der Zeichnung – die fünf, die entscheiden, ob es dichtet.
Das Fazit
Spanende Bearbeitung bringt Geschwindigkeit und Freiheit. Formen bringt Stückkosten und Wiederholbarkeit. Der Fehler ist, sie als Qualitätsstufen zu behandeln, bei denen die teurere besser ist. Sie versagen unterschiedlich: Bearbeitete Teile versagen durch Spannung, Werkzeugspuren und menschliches Einrichten, geformte Teile versagen durch Werkzeugzustand und Vulkanisationskontrolle. Ein Einkäufer, der weiß, welche Versagensart seine Anwendung nicht tolerieren kann, hat den richtigen Weg bereits größtenteils gefunden.
Bei Stückzahlen unter einigen Hundert oder bei allem, was sich noch auf dem Reißbrett bewegt, spanend bearbeiten und aufhören zu diskutieren. Bei einem stabilen Teil mit vierstelliger Jahresstückzahl ein Werkzeug bauen und den Engineering-Aufwand in die Kavitätenmaße statt in das Angebot stecken. Bei großen PTFE- und gefüllten Typen beides: geformter Rohling, bearbeitete Flächen.
Verwandte Lektüre auf dieser Website: was ein Stützring bewirkt und wann das zusätzliche Teil seine Nut rechtfertigt. Für eine neutrale Drittanbietersicht darauf, wie Toleranzen für Formgummi geschrieben werden, Trelleborgs Konstruktionsunterlagen für Dichtungen ist eine nützliche Referenz, und ASTM D2000 ist der Ort, an dem die Mischungsangaben auf Ihrer Zeichnung verankert sein sollten. Kommentare von Distributoren zur Lagerhaltung beider Wege lohnen sich bei Seal Sales, und Darcoid veröffentlicht Mischungsvergleiche, die helfen, wenn über ein geformtes und ein bearbeitetes Teil allein über den Preis gestritten wird.