
Zwei Hydraulikzylinder verließen in derselben Woche dieselbe Werkstatt. Beide hatten 63 mm Bohrung, beide waren auf Hochglanz gehont, beide wurden mit 70 Shore A NBR-Stangendichtungen aus derselben Schachtel montiert. Der eine lief 14 Monate und war am Abstreifer noch immer trocken. Der andere leckte innerhalb von sechs Wochen an der Stangendichtung, und als wir den Zylinder aufschnitten, wies die Bohrung eine Oberfläche auf, die perfekt aussah – mit einer Riefenrichtung, die geradewegs den Hub entlanglief.
Die Oberflächenbeschaffenheit von Nut und Bohrung ist die am schlechtesten spezifizierte Dimension im Dichtungsdesign und zugleich diejenige, die am häufigsten über die Lebensdauer entscheidet. Sie ist außerdem die, die sich am leichtesten durch eine Zahl vortäuschen lässt: Ra lässt sich auf einer schlechten Oberfläche messen und zeigt trotzdem 0,4 µm.

Ra ist eine Zahl, keine Spezifikation
Ra ist das arithmetische Mittel der Profilabweichungen über eine Messstrecke. Es mittelt Spitzen und Täler zu einem einzigen Wert, was bedeutet, dass eine Oberfläche mit 2 µm hohen Spitzen und 2 µm tiefen Tälern denselben Wert erzielt wie eine flache Oberfläche mit gelegentlichen 4 µm tiefen Kratzern. Eine Dichtung kümmert sich nicht um den Mittelwert. Sie kümmert sich darum, ob die Spitzen sie durchtrennen und ob die Täler einen durchgehenden Pfad von der Ölseite zur Luftseite bilden.
Drei Parameter jenseits von Ra entscheiden darüber, welcher dieser Fälle eintritt:
- Rz (maximale Profilhöhe, gemittelt über fünf Messstrecken) gibt die Tiefe von Spitze zu Tal an. Eine Oberfläche mit Ra 0,4 µm und Rz 4 µm hat isolierte tiefe Täler – einen Leckpfad. Derselbe Ra-Wert mit Rz 1,6 µm ist gleichmäßig.
- Rmr (Materialanteil bei einer gegebenen Schnitttiefe) gibt an, wie viel der Oberfläche Last trägt. Eine plateaugehonte Bohrung kann in der Tiefe, in der die Dichtung anliegt, 60-70 % Materialanteil aufweisen; eine scharf gedrehte Bohrung trägt 20-30 %.
- Riefenrichtung gibt die Richtung der Bearbeitungsspuren an. Dies ist keine Zahl in einem Bericht und entscheidet über mehr Ausfälle als beide Rauheitsparameter.
ISO 3601-2 behandelt die Oberflächenbeschaffenheit als Teil der Nut-Spezifikation und nicht als bloße Anmerkung, und die Revision von 2025 drängt die Anwender dazu, neben Ra auch den Materialanteil zu kontrollieren. Das ist die richtige Richtung: Eine Zeichnung, die nur “Ra 0,4” und sonst nichts angibt, erlaubt es einer Werkstatt, ein Gewinde zu liefern.
Die Zahlen, nach Anwendung
Die folgende Tabelle fasst die Werte zusammen, die von den großen Dichtungsherstellern verwendet werden. Es sind Zielwerte für die Dichtfläche, nicht für das gesamte Bauteil.
| Dichtfläche | Ra-Zielwert | Rz / Rmax | Typisches Verfahren | Hinweise |
|---|---|---|---|---|
| Statisch, nicht pulsierend (Flansch, Deckel) | ≤ 1,6 µm | ≤ 6,3 µm | Feinfräsen oder Drehen | 32 µin. Der Standardwert für die meisten Dichtungen und Flachdichtungen |
| Statisch, pulsierend oder Gaseinsatz | ≤ 0,8 µm | ≤ 3,2 µm | Schleifen oder Feinbohren | Gase und niedrigviskose Fluide finden Leckpfade, die Öl nicht findet |
| Nutgrund und Seitenwände | 1,6-3,2 µm | ≤ 6,3-12,5 µm | Drehen oder Bohren | Locker ist in Ordnung. Raue Seitenwände scheuern den Ring bei der Montage ab |
| Dynamisch oszillierend (Stange, Bohrung) | ≤ 0,4 µm | ≤ 1,6 µm | Hon, Schleifen | 16 µin. Die wichtigste einzelne Zahl in einer Hydrauliknut |
| Dynamischer Nutgrund | ≤ 1,6 µm | ≤ 6,3 µm | Drehen | Verhindert Extrusionsschäden und ein Verdrehen der Dichtung bei der Montage |
| Rotierend, Hochdruck | 0,2-0,4 µm | ≤ 1,6 µm | Schleifen, Feinstbearbeitung | Die Riefenrichtung muss umlaufend sein, niemals axial |
| Vakuum | ≤ 0,4 µm | ≤ 1,6 µm | Hon oder Läppen | Die Leckrichtung ist nach innen gerichtet; Oberflächendefekte sind wichtiger als der Druck |
Ein Flächenwert gehört unter diese Tabelle: Auf einer dynamischen Fläche nicht unter etwa Ra 0,1–0,15 µm gehen. Eine spiegelpolierte Bohrung kann keinen Ölfilm halten, und die Dichtung läuft vom ersten Hub an im Grenzreibungsbereich. Der Verschleiß beschleunigt sich, die Reibung steigt, und der Ausfall sieht nach einem Materialproblem aus, obwohl es ein Oberflächenproblem ist.
Zwei Ausfallarten, eine Kennzahl
Der Leckpfad
Eine statische Dichtung bei 1 MPa braucht keinen großen Kanal. Man betrachte eine Nutfläche mit Ra 2,5 µm und einer Riefenrichtung, die radial von der Bohrung nach außen zur Atmosphäre verläuft. Unter Druck füllt der Gummi die meisten Täler, aber wo zwei benachbarte Kratzer sich kreuzen und beide den Rand erreichen, entsteht eine durchgehende Kapillare. Bei niedrigem Druck hält sie die Oberflächenspannung; bei 0,05 MPa durch Temperaturwechsel und einer Flüssigkeit mit Tensid darin schwitzt sie durch.
Deshalb ist die Lösung für eine schwitzende Flanschdichtung oft nicht eine härtere Dichtung oder mehr Schraubendrehmoment, sondern der Wechsel von einer gedrehten zu einer geschliffenen Fläche. Drehmoment schließt Spalten im Gummi, nicht Kanäle im Stahl.
Der trockene Hub
Die entgegengesetzte Ausfallart. Eine Stange, die auf Ra 0,05 µm gefertigt wurde, sieht aus wie ein Lagerlaufring und dichtet nichts richtig ab. Die Stangendichtlippe braucht einen Ölfilm von etwa 1–3 µm Dicke, um geschmiert zu bleiben, und dieser Film wird in der Oberflächentextur getragen. Entfernt man die Textur, läuft die Lippe trocken, verglast, härtet aus und nimmt schließlich eine Form an, die es ihr unmöglich macht, der Stange zu folgen. Der Ölverbrauch sinkt, was wie eine Verbesserung aussieht, bis die Dichtung bei betriebswarmer Maschine durchzulassen beginnt.
Wir sehen das am häufigsten an Zylindern, die von einer Werkstatt mit einer Polierdrehbank und ohne Dichtungsspezifikation überarbeitet wurden. Die Bohrung ist wunderschön. Die Dichtung versagt nach acht Wochen, und im Bericht steht “Dichtungsmaterialversagen”.”
Wie die Oberfläche entsteht und warum das wichtig ist
| Verfahren | Erreichtes Ra | Riefenrichtung | Traganteil | Am besten geeignet für |
|---|---|---|---|---|
| Drehen (Schlichtgang) | 0,8–3,2 µm | Umfangs- oder schraubenförmig | Niedrig, 20–35 % | Nutgründe, statische Flächen, nicht dichtende Oberflächen |
| Außenrundschleifen | 0,1–0,8 µm | Umfangsförmig, fein | Mittel, 40–55 % | Stangenoberflächen, rotierende Wellen |
| Honbohren | 0,2–0,8 µm | Kreuzschliff, 30–60° eingeschlossen | Hoch, 50–70 % | Zylinderbohrungen, alles oszillierende |
| Rollieren | 0,05–0,4 µm | Umfangsförmig, verschmiert | Sehr hoch, 70–85 % | Statische Flächen, bei denen Ebenheit zählt |
| Kugelpolieren | 0,1–0,4 µm | Umfangsförmig | Hoch | Kleine Bohrungen, Durchgangslöcher |
| Funkenerosion | 0,4–3,2 µm | Ungeordnet, umgeschmolzene Schicht | Niedrig | Keine Dichtfläche ohne Nachbearbeitung |
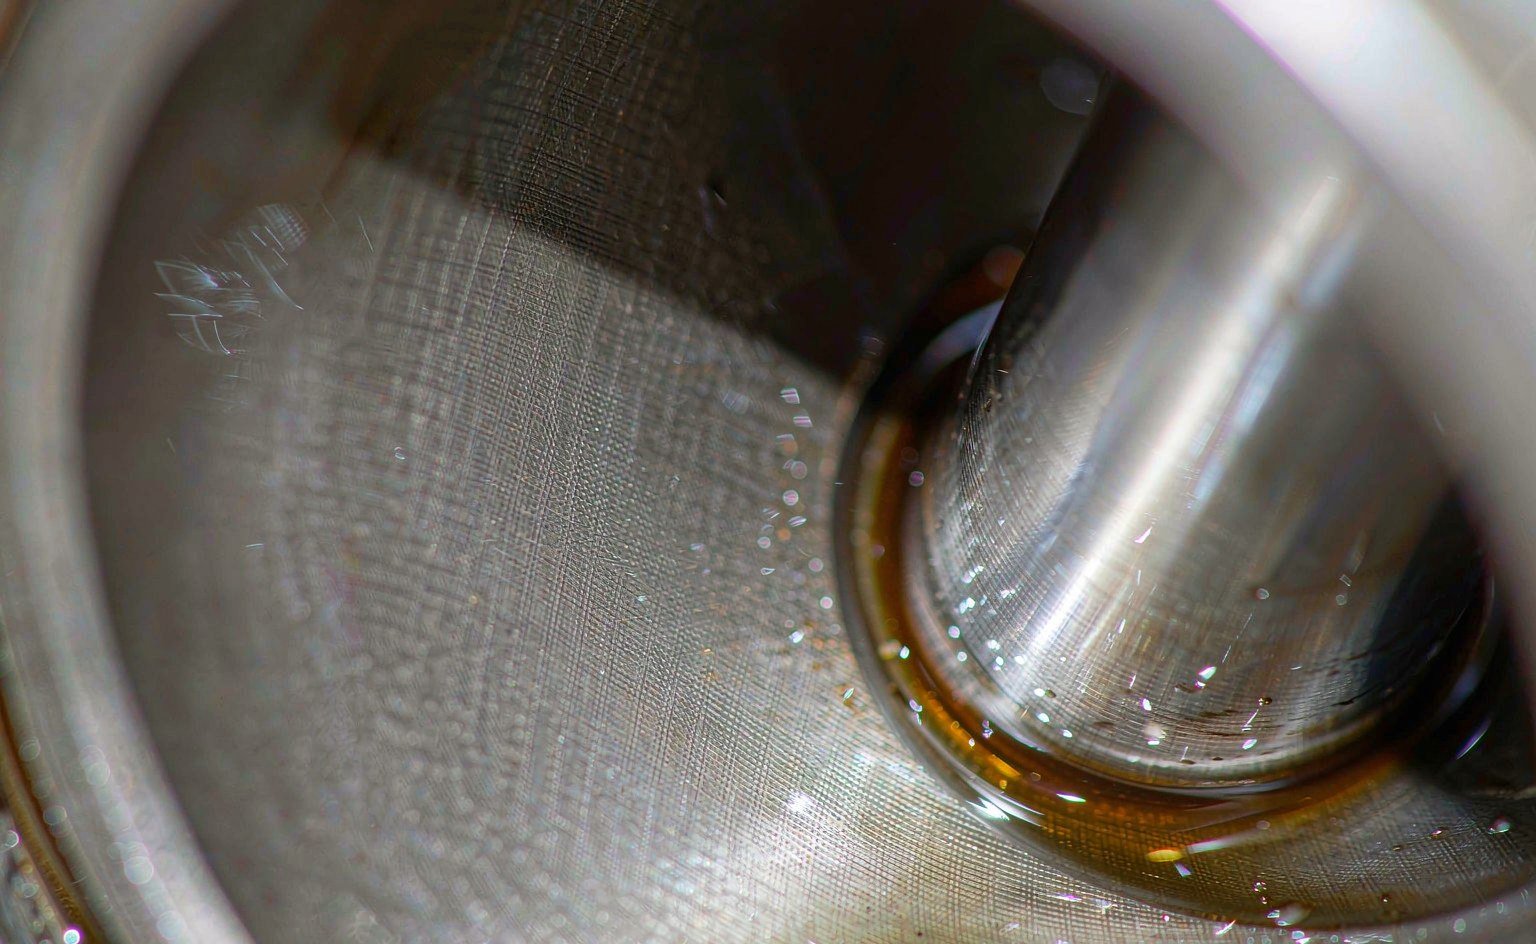
Honbohren ist aus einem Grund das richtige Verfahren für eine oszillierende Bohrung: der Kreuzschliff. Der eingeschlossene Winkel zwischen den beiden Kratzergruppen, üblicherweise 30–60°, hält das Öl während des Hubs in der Bohrung und gibt es beim Rückhub wieder frei. Ein Honen in nur einer Richtung oder ein Schleifen erzeugt Kratzer, die mit dem Hub verlaufen und wie eine Pumpe wirken. Beide können Ra 0,4 µm aufweisen. Nur eine hält Öl.
Rollieren erzeugt das feinste Ra der Liste und ist das Verfahren, das am häufigsten übermäßig auf dynamische Flächen angewendet wird. Es verschmiert Spitzen in Täler, statt sie abzutragen, was den Traganteil erhöht und die Öltaschen schließt. Auf einer statischen Fläche ist das genau das, was man will. Auf einer Stange erzeugt es eine Oberfläche, die sich hervorragend messen lässt und schlecht schmiert.
Was in der Werkstatt tatsächlich gemessen wird
Die meisten Wareneingangsprüfungen einer Dichtungsnut bestehen aus einer Sichtprüfung und einem Messschieber. Das erfasst die falschen Dinge und übersieht die richtigen. Wenn die Oberfläche in der Zeichnung eine Rolle spielt, entscheiden vier Details darüber, ob die Messung etwas aussagt:
- Grenzwellenlänge. Eine Grenzwellenlänge von 0,8 mm auf einer gedrehten Oberfläche mit 0,4 mm Vorschub ergibt ein anderes Ra als eine Grenzwellenlänge von 2,5 mm auf derselben Oberfläche. Vergleichen Sie nur Spuren, die mit derselben Grenzwellenlänge aufgenommen wurden, und tragen Sie die Grenzwellenlänge in der Zeichnung neben dem Ra ein.
- Taststift und Gleitschuh. Ein 2 µm Taststift kann ein Tal, das schmaler als seine Spitze ist, nicht auflösen. Ein Gleitschuh, der eine 3 mm Bohrung überbrückt, misst den Mittelwert der Brücke, nicht die Oberfläche.
- Position und Anzahl. Drei Spuren in 120° um eine Bohrung, plus eine entlang der Achse. Eine einzelne axiale Spur auf einer gehonen Bohrung liest das Kreuzschliffmuster; eine einzelne umlaufende Spur liest eine völlig andere Oberfläche.
- Sauberkeit und Temperatur. Ein Ölfilm auf der Oberfläche dämpft den Taststift und liest sich glatter. Vor dem Messen mit Lösungsmittel abwischen und trocknen, und bei Werkstattemperatur messen, nachdem sich das Teil stabilisiert hat.
Der praktische Kurzweg für eine Produktionshalle ohne Profilometer ist eine Vergleichsplatte plus ein Abdruck. Ein Replika-Abdruck der Bohrung, geschnitten und gegen ein bekanntes Gutmuster verglichen, erfasst Bearbeitungsspuren, die ein Handmessgerät nie finden wird. Er kostet einen Bruchteil eines Taststiftinstruments und wird häufiger verwendet.
Die Kosten der Über-Spezifikation
Die Oberflächengüte ist eine der wenigen Spezifikationen, bei denen enger nicht kostenlos und nicht immer besser ist. Der Wechsel einer Fläche von Ra 3,2 µm auf 1,6 µm erhöht die Bearbeitungskosten dieser Fläche um etwa 30-50 %. Der Wechsel von 1,6 µm auf 0,8 µm kann sie verdoppeln, weil er üblicherweise den Prozess vom Drehen zum Schleifen ändert und eine zweite Aufspannung hinzufügt.
Pauschale Hinweise sind der Punkt, an dem das Geld verloren geht. Eine Zeichnung, die auf einem 200 mm Verteiler “alle Flächen Ra 0,4” angibt, zahlt Schleifkosten auf Schraubenflächen, Montageflächen und Freibohrungen, die nie eine Dichtung sehen. Der korrekte Hinweis gibt eine allgemeine Toleranz an — Ra 3,2 µm, sofern nicht anders angegeben — und nennt den engen Wert nur auf den Dichtflächen. Eine einzelne Dichtfläche von 10 × 10 mm erfordert nicht, dass der gesamte Flansch geschliffen wird.
Warum das bei der Reparatur mehr zählt als beim Neubau
Ein neuer Zylinder kommt mit einer Bohrung, die nach dem Prozess des OEM gefertigt wurde, was üblicherweise korrekt ist, weil er über Tausende von Einheiten validiert wurde. Ein reparierter Zylinder wird von demjenigen fertigbearbeitet, der die Maschine zur Verfügung hat. Das Überbohren auf Übergröße und Einsetzen einer dünneren Dichtung, das Schweißen und Nachbearbeiten einer Stange oder das Ausschleifen einer Riefe setzen die Oberfläche allesamt zurück, und keine dieser Operationen stellt automatisch die Bearbeitungsspur oder das Ölrückhaltevermögen wieder her.
Wenn wir Dichtungen an Reparaturwerkstätten liefern, fragen wir nach der Bohrungs- und der Stangenoberfläche, bevor wir ein Profil empfehlen. Eine Stangendichtung mit scharfer Lippe toleriert eine rauere Stange als eine Lippe mit breitem Kontaktband. Ein Abstreifer mit harter Schabkante übersteht eine Oberfläche, die eine weiche zerstören würde. Die Oberfläche und das Profil sind eine Entscheidung, und Werkstätten, die sie als zwei behandeln, wechseln am Ende die Dichtungen statt der Spezifikationen.
Feld-Checkliste, bevor Sie eine Stopfbuchse abnehmen
- Ra und Rz beide auf der Zeichnung, mit Grenzwellenlänge und benannten Flächen. Ra allein ist keine Spezifikation.
- Bearbeitungsrichtung angegeben. Umlaufend für rotierende, Kreuzschliff für hin- und hergehende Bohrungen, ungeordnet oder radialfrei für statische Flächen.
- Keine Untergrenze unter 0,1-0,15 µm auf dynamischen Flächen. Wenn eine Werkstatt einen Spiegel liefert, fragen Sie, welcher Ölfilm darauf überleben soll.
- Materialanteil einmal pro Charge geprüft auf der Dichtfläche, wenn der Prozess Honen oder Glattwalzen ist.
- Kantenbruch spezifiziert: 15-20° Einführungsfase, entgratet, wobei die Fasenfläche nicht rauer als die Bohrung sein darf.
- Porosität und Beschichtung geprüft auf hartverchromten Stangenoberflächen. Chromknötchen und -grübchen sind Leckpfade, die kein Ra-Wert beschreibt.
- Ein bekanntes Gutmuster aufbewahrt als physische Referenz, als Abdruck oder Schnitt, damit die nächste Diskussion in dreißig Sekunden geklärt ist.
Unser Sortiment an O-Ringen und X-Ringen ist gegen diese Werte in den von uns veröffentlichten Stopfbuchsmaßen spezifiziert, und dieselbe Logik gilt für Stangendichtungsprofile, bei denen Lippengeometrie und Stangenoberfläche aufeinander abgestimmt und nicht unabhängig voneinander spezifiziert werden müssen. Wo ein Stützring an einer Nutseitenwand anliegt, bestimmt die Oberfläche dieser Wand, wie der Ring verschleißt, nicht nur, wie der O-Ring dichtet.
Für Referenzwerte aus dem eigenen Konstruktionshandbuch eines Dichtungsherstellers:, Trelleborgs Bibliothek für Dichtungslösungen und Hallites Dokumentation zu Hydraulikdichtungen beide veröffentlichen Oberflächentabellen nach Einsatzfall. Balseals Werkstoffseiten sind nützlich, wenn die Frage ist, ob ein Werkstoffwechsel eine Oberfläche kompensieren kann, die Sie nicht beheben können. Händlernotizen zu Feldausfällen bei Seal Sales und Darcoid behandeln dasselbe Thema von der Tresenseite, wo die Oberfläche üblicherweise unbekannt ist und die Dichtung trotzdem die Schuld bekommt.
Verwandt: was ein Stützring bewirkt und wie Extrusionsspalt und Oberflächenbeschaffenheit unter Druck zusammenwirken.