
Два гидроцилиндра вышли из одного цеха на одной неделе. У обоих были гильзы диаметром 63 мм, обе были хонингованы до зеркального блеска, обе собраны с уплотнениями штока из NBR 70 Shore A из одной коробки. Один проработал 14 месяцев, и грязесъёмник оставался сухим. Другой дал течь по уплотнению штока в течение шести недель, и когда мы вскрыли цилиндр, поверхность гильзы выглядела идеальной, а след обработки шёл строго вдоль хода.
Шероховатость канавки и гильзы — самый недоопределённый параметр в проектировании уплотнений и тот, который чаще всего решает ресурс. Это также параметр, который проще всего подделать одним числом: Ra можно измерить на плохой поверхности и всё равно получить 0,4 мкм.

Ra — это число, а не техническое требование
Ra — это среднее арифметическое отклонений профиля на базовой длине. Оно усредняет пики и впадины в одну цифру, а значит, поверхность с пиками 2 мкм и впадинами 2 мкм получает ту же оценку, что и плоская поверхность с отдельными царапинами глубиной 4 мкм. Уплотнению безразлично среднее. Ему важно, режут ли его пики и образуют ли впадины непрерывный путь от масляной стороны к воздушной.
Три параметра помимо Ra решают, какой из этих случаев произойдёт:
- Rz (максимальная высота профиля, усреднённая по пяти базовым длинам) сообщает глубину от пика до впадины. Поверхность с Ra 0,4 мкм и Rz 4 мкм имеет изолированные глубокие впадины — путь утечки. Та же Ra с Rz 1,6 мкм однородна.
- Rmr (относительная опорная длина профиля на заданной глубине сечения) сообщает, какая доля поверхности несёт нагрузку. Плато-хонингованная гильза может нести 60-70 % материала на глубине контакта уплотнения; гильза с резкой токарной обработкой несёт 20-30 %.
- Направление следов сообщает направление рисок. Это не число в отчёте, и оно решает больше отказов, чем любой из параметров шероховатости.
ISO 3601-2 рассматривает чистоту обработки как часть спецификации посадочного места, а не как примечание, и редакция 2025 года подталкивает пользователей контролировать относительную опорную длину профиля наряду с Ra. Это правильное направление: чертёж, на котором написано “Ra 0,4” и больше ничего, позволяет цеху поставить резьбу.
Числа по применениям
Таблица ниже сводит значения, используемые ведущими производителями уплотнений. Это целевые значения для уплотняющей поверхности, а не для всей детали.
| Уплотняющая поверхность | Цель по Ra | Rz / Rmax | Типичный процесс | Примечания |
|---|---|---|---|---|
| Статическая, без пульсаций (фланец, крышка) | ≤ 1,6 мкм | ≤ 6,3 мкм | Тонкое фрезерование или точение | 32 мкдюйм. Значение по умолчанию для большинства прокладок и торцевых уплотнений |
| Статическая, пульсирующая или газовая среда | ≤ 0,8 мкм | ≤ 3,2 мкм | Шлифование или тонкое растачивание | Газ и низковязкие жидкости находят пути утечки, которых не находит масло |
| Дно и боковые стенки канавки | 1,6-3,2 мкм | ≤ 6,3-12,5 мкм | Точение или растачивание | Свободная посадка допустима. Грубые боковые стенки истирают кольцо при сборке |
| Возвратно-поступательная динамика (шток, гильза) | ≤ 0,4 мкм | ≤ 1,6 мкм | Хонингование, шлифование | 16 мкдюйм. Самое важное число в гидравлическом посадочном месте |
| Дно динамической канавки | ≤ 1,6 мкм | ≤ 6,3 мкм | Точение | Предотвращает повреждение от выдавливания и перекручивание уплотнения при установке |
| Вращательное, высокое давление | 0,2–0,4 мкм | ≤ 1,6 мкм | Шлифование, суперфиниширование | Направление следов должно быть окружным, никогда не осевым |
| Вакуум | ≤ 0,4 мкм | ≤ 1,6 мкм | Хонингование или притирка | Направление утечки — внутрь; дефекты поверхности важнее давления |
Под этой таблицей есть одно обязательное значение: не опускайтесь ниже примерно Ra 0,1-0,15 мкм на динамической поверхности. Отполированная до зеркала гильза не удерживает масляную плёнку, и уплотнение работает в режиме граничной смазки с первого хода. Износ ускоряется, трение растёт, и отказ выглядит как проблема материала, хотя на деле это проблема чистовой обработки.
Два режима отказа, одна цифра
Путь утечки
Статическому уплотнению при 1 МПа не нужен сколько-нибудь заметный канал. Представьте поверхность канавки с Ra 2,5 мкм и следом обработки, идущим радиально наружу от расточки к атмосфере. Под сжатием резина заполняет большинство впадин, но там, где две соседние царапины пересекаются и обе доходят до кромки, образуется непрерывный капилляр. При низком давлении его удерживает поверхностное натяжение; при 0,05 МПа термоциклирования и наличии в жидкости поверхностно-активного вещества он начинает «плакать».
Именно поэтому исправление «плачущей» прокладки фланца — это часто не более жёсткая прокладка и не больший момент затяжки болтов, а переход от точеной поверхности к шлифованной. Момент затяжки закрывает зазоры в резине, а не каналы в стали.
Сухой ход
Противоположный отказ. Шток, доведённый до Ra 0,05 мкм, выглядит как дорожка подшипника и ничего не уплотняет как следует. Кромке уплотнения штока нужна плёнка масла толщиной примерно 1–3 мкм для сохранения смазки, и эта плёнка удерживается в микрорельефе поверхности. Уберите микрорельеф — и кромка работает всухую, засаливается, твердеет и в конце концов принимает форму, после чего уже не может следовать за штоком. Расход масла падает, что выглядит как улучшение, пока уплотнение не начнёт пропускать при рабочей температуре машины.
Чаще всего мы видим это на цилиндрах, которые переделывали в мастерской на полировальном станке без спецификации на уплотнение. Расточка выглядит прекрасно. Уплотнение выходит из строя через восемь недель, а в отчёте написано “отказ материала уплотнения”.”
Как получают чистоту поверхности и почему это важно
| Процесс | Достигаемая Ra | Направление следов | Опорная кривая | Лучше всего подходит для |
|---|---|---|---|---|
| Точение (чистовой проход) | 0,8–3,2 мкм | Окружной или винтовой | Низкая, 20–35 % | Днища канавок, статические поверхности, неуплотняющие поверхности |
| Круглое шлифование | 0,1–0,8 мкм | Окружной, мелкий | Средняя, 40–55 % | Поверхности штоков, вращающиеся валы |
| Хонингование | 0,2–0,8 мкм | Перекрестная сетка, угол при вершине 30–60° | Высокая, 50–70 % | Расточки цилиндров, любые возвратно-поступательные поверхности |
| Обкатка роликами | 0,05–0,4 мкм | Окружной, сглаженный | Очень высокая, 70–85 % | Статические поверхности, где важна плоскостность |
| Дорнирование шариком | 0,1–0,4 мкм | Окружной | Высокая | Малые отверстия, сквозные отверстия |
| Электроэрозионная обработка | 0,4–3,2 мкм | Случайный, с переплавленным слоем | Низкая | Не уплотняющая поверхность без финишной обработки |
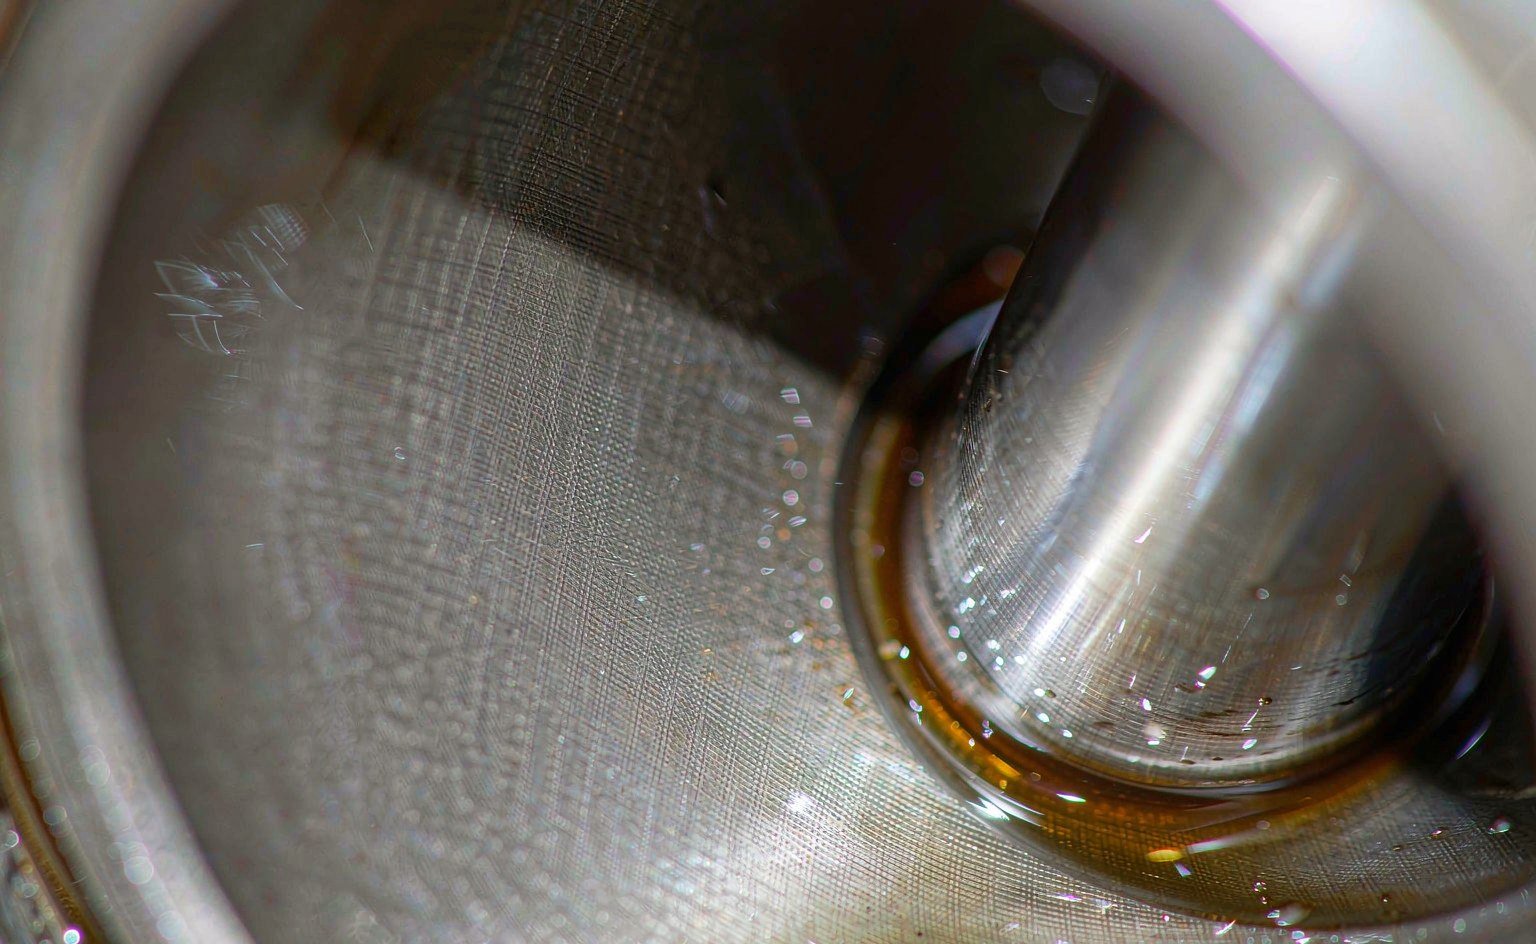
Хонингование — правильный процесс для возвратно-поступательной расточки по одной причине: перекрестная сетка. Угол при вершине между двумя наборами царапин, обычно 30–60°, удерживает масло в расточке во время хода и отдаёт его на обратном ходе. Хонингование в одном направлении или шлифование даёт царапины, идущие вдоль хода и работающие как насос. Оба варианта могут показывать Ra 0,4 мкм. Только один удерживает масло.
Обкатка роликами даёт самую низкую Ra в этом списке и чаще всего чрезмерно применяется к динамическим поверхностям. Она сглаживает выступы во впадины, а не срезает их, что повышает опорную кривую и закрывает масляные карманы. На статической поверхности это именно то, что нужно. На штоке она создаёт поверхность, которая прекрасно измеряется и плохо смазывается.
Что на самом деле измеряют в цехе
Большинство входного контроля уплотнительного гнезда сводится к визуальной проверке и штангенциркулю. Это выявляет не то, что нужно, и упускает то, что важно. Если чистота поверхности указана на чертеже, четыре детали определяют, значит ли измерение хоть что-то:
- Длина отсечки. Отсечка 0,8 мм на точеной поверхности с подачей 0,4 мм даёт иную Ra, чем отсечка 2,5 мм на той же поверхности. Сравнивайте только профилограммы, снятые с одинаковой отсечкой, и указывайте отсечку на чертеже рядом с Ra.
- Щуп и полоз. Щуп диаметром 2 мкм не может различить впадину уже своего наконечника. Полозок, перекрывающий отверстие диаметром 3 мм, измеряет среднее значение по перемычке, а не поверхность.
- Положение и количество. Три трассы под углом 120° вокруг отверстия плюс одна вдоль оси. Единичная осевая трасса на хонингованном отверстии покажет сетчатый след; единичная окружная трасса покажет совершенно иную поверхность.
- Чистота и температура. Масляная плёнка на поверхности демпфирует щуп и даёт более гладкие показания. Перед измерением протрите растворителем и высушите, а измеряйте при цеховой температуре после того, как деталь стабилизируется.
Практический обходной путь для производственного участка без профилометра — это плита-компаратор плюс слепок. Слепок-реплика отверстия, разрезанный и сравнённый с эталонным образцом, выявляет дефекты направления следов, которые ручной прибор никогда не обнаружит. Он стоит долю от цены щупового прибора и используется чаще.
Цена завышенных требований
Шероховатость — одна из немногих характеристик, где более жёсткий допуск не бесплатен и не всегда лучше. Переход поверхности с Ra 3,2 мкм на 1,6 мкм добавляет примерно 30–50% к стоимости механической обработки этой поверхности. Переход с 1,6 мкм на 0,8 мкм может удвоить её, поскольку обычно меняет процесс с точения на шлифование и добавляет вторую установку.
Именно в общих указаниях и уходят деньги. Чертеж с надписью “все поверхности Ra 0,4” на коллекторе размером 200 мм оплачивает стоимость шлифования торцов под болты, монтажных площадок и проходных отверстий, которые никогда не контактируют с уплотнением. Правильное указание задаёт общий допуск — Ra 3,2 мкм, если не указано иное, — и назначает жёсткое значение только на уплотняющих поверхностях. Одна уплотняющая площадка 10 × 10 мм не требует шлифования всего фланца.
Почему это важнее при ремонте, чем при новом изготовлении
Новый цилиндр приходит с отверстием, обработанным по технологии OEM, которая обычно верна, поскольку была проверена на тысячах изделий. Отремонтированный цилиндр обрабатывается тем, у кого есть свободный станок. Расточка под увеличенный размер и установка более тонкого уплотнения, сварка и повторная обработка штока или выхонингование задира — всё это заново формирует поверхность, и ни одна из этих операций автоматически не восстанавливает направление следов или удержание масла.
Когда мы поставляем уплотнения в ремонтные мастерские, мы запрашиваем шероховатость отверстия и шероховатость штока, прежде чем рекомендовать профиль. Уплотнение штока с острой кромкой выдержит более шероховатый шток, чем кромка с широкой контактной полосой. Грязесъёмник с твёрдой скребковой кромкой выдержит поверхность, которая разрушила бы мягкую. Шероховатость и профиль — это одно решение, и мастерские, которые рассматривают их как два, в итоге меняют уплотнения вместо технических условий.
Практический контрольный список перед приёмкой уплотнительного узла
- Ra и Rz оба на чертеже, с указанием длины отсечки и наименованием поверхностей. Одно лишь Ra не является техническим требованием.
- Указано направление следов обработки. Окружное для вращательных, сетчатое для возвратно-поступательных отверстий, произвольное или без радиального направления для неподвижных поверхностей.
- Никакого нижнего предела ниже 0,1–0,15 мкм на динамических поверхностях. Если мастерская выдаёт зеркальную поверхность, спросите, какая масляная плёнка должна на ней сохраняться.
- Относительная опорная длина профиля проверяется один раз на партию на уплотняющей поверхности, если процесс — хонингование или выглаживание.
- Указана притуплённая кромка: входная фаска 15–20°, сняты заусенцы, поверхность фаски не грубее отверстия.
- Проверены пористость и покрытие на поверхностях штоков с твёрдым хромом. Хромовые наплывы и раковины — это пути утечки, которые не описывает никакое значение Ra.
- Хранится один эталонный образец в качестве физического образца, в виде слепка или разреза, чтобы следующий спор решался за тридцать секунд.
Наши ассортимент O-колец и X-колец задаются в соответствии с этими значениями в публикуемых нами размерах уплотнительного узла, и та же логика применима к профилям уплотнений штока, где геометрия кромки и шероховатость штока должны быть согласованы, а не задаваться независимо. Там, где опорное кольцо прилегает к боковой стенке канавки, шероховатость этой стенки определяет, как изнашивается кольцо, а не только то, как герметизирует O-ring.
Для справочных значений из собственного руководства по проектированию производителя уплотнений:, библиотека уплотнительных решений Trelleborg и документация Hallite по гидравлическим уплотнениям обе публикуют таблицы шероховатости по условиям эксплуатации. Страницы материалов Balseal полезны, когда вопрос в том, может ли смена компаунда компенсировать шероховатость, которую вы не можете исправить. Заметки дистрибьюторов об отказах в эксплуатации на Seal Sales и Darcoid освещают ту же тему со стороны прилавка, где шероховатость обычно неизвестна, а уплотнение всё равно винят.
Связанное: что делает опорное кольцо и как зазор выдавливания и шероховатость поверхности взаимодействуют под давлением.