
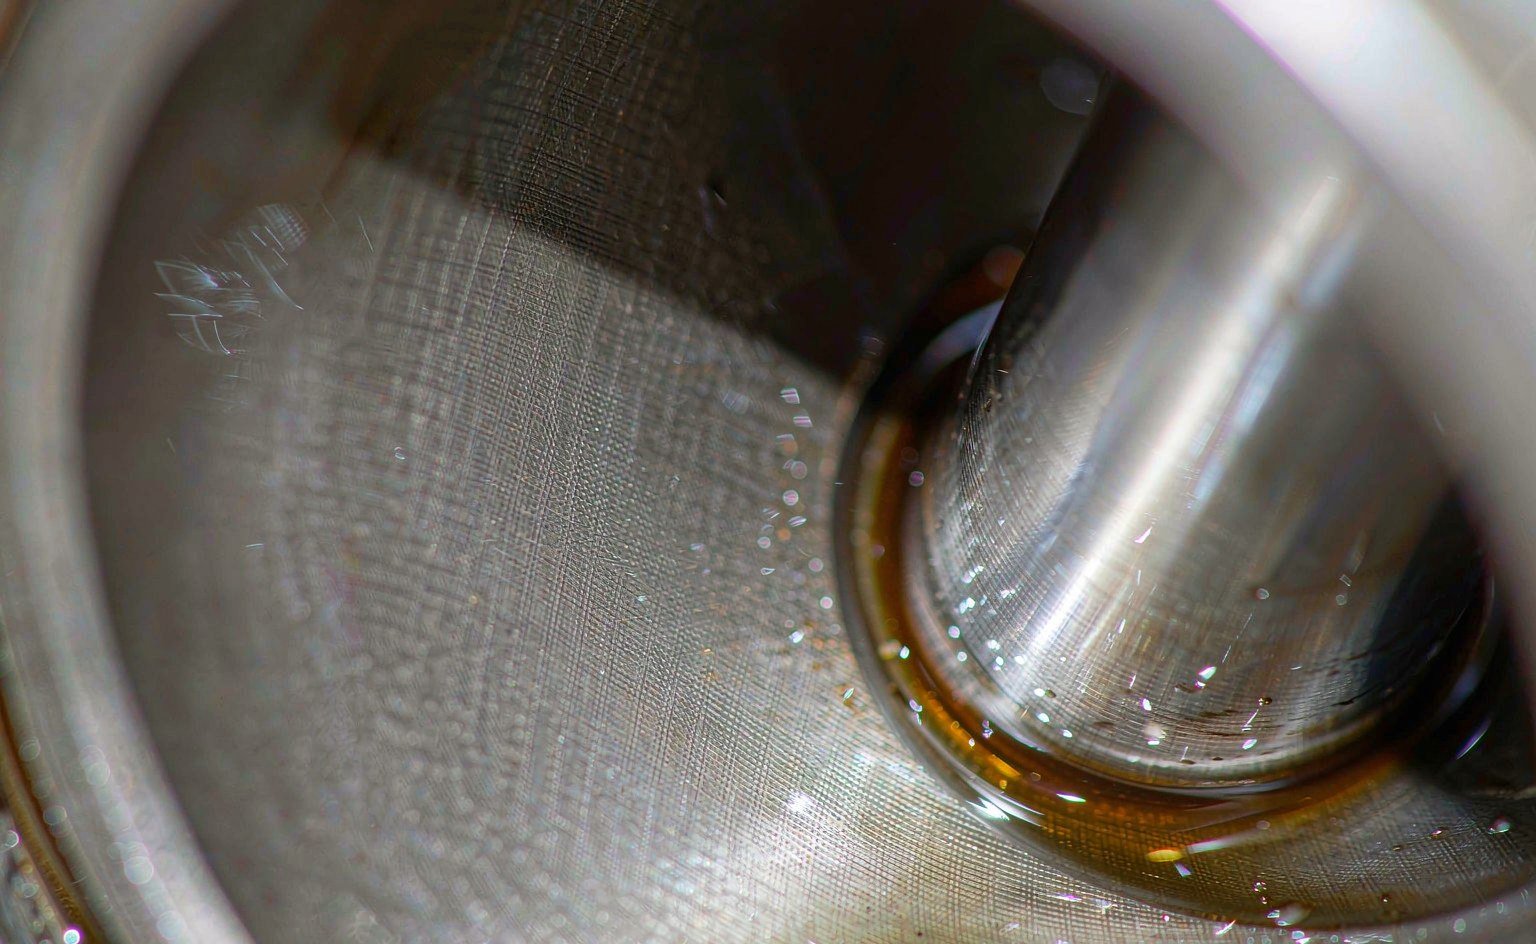
Due cilindri idraulici sono usciti dalla stessa officina nella stessa settimana. Entrambi avevano alesaggi da 63 mm, entrambi erano stati levigati a specchio, entrambi erano stati assemblati con guarnizioni di stelo in NBR 70 Shore A prelevate dalla stessa scatola. Uno ha funzionato per 14 mesi ed era ancora asciutto al raschiatore. L'altro ha perso dal tenitore dello stelo entro sei settimane, e quando abbiamo aperto il cilindro l'alesaggio presentava una finitura che sembrava perfetta e un pattern di lavorazione che correva dritto lungo la corsa.
La finitura della gola e dell'alesaggio è la dimensione più sottospecificata nella progettazione delle tenute ed è quella che più spesso decide la durata. È anche quella più facilmente falsificata da un numero: la Ra può essere misurata su una superficie scadente e leggere comunque 0,4 µm.

La Ra è un numero, non una specifica
La Ra è la media aritmetica degli scostamenti del profilo su una lunghezza di campionamento. Media picchi e valli in un unico valore, il che significa che una superficie con picchi da 2 µm e valli da 2 µm ottiene lo stesso punteggio di una piatta con graffi occasionali da 4 µm. A una tenuta non interessa la media. Le interessa se i picchi la tagliano e se le valli formano un percorso continuo dal lato olio al lato aria.
Tre parametri oltre alla Ra decidono quale dei due casi si verifica:
- Rz (altezza massima del profilo, mediata su cinque lunghezze di campionamento) indica la profondità picco-valle. Una superficie con Ra 0,4 µm e Rz 4 µm presenta valli profonde isolate — un percorso di perdita. La stessa Ra con Rz 1,6 µm è uniforme.
- Rmr (rapporto di materiale a una data profondità di taglio) indica quanta parte della superficie sopporta il carico. Un alesaggio levigato a plateau può portare il 60-70% di materiale alla profondità in cui la tenuta contatta; un alesaggio tornito in modo netto ne porta il 20-30%.
- Direzione indica la direzione dei segni. Non è un numero su un rapporto e decide più guasti di entrambi i parametri di rugosità.
La ISO 3601-2 tratta la finitura come parte della specifica dell'alloggiamento anziché come una nota, e la revisione del 2025 spinge gli utenti a controllare il rapporto di materiale insieme alla Ra. È la direzione giusta: un disegno che riporta solo “Ra 0,4” e nient'altro consente a un'officina di consegnare una filettatura.
I numeri, per applicazione
La tabella seguente consolida i valori utilizzati dai principali produttori di tenute. Sono obiettivi per la superficie di tenuta, non per l'intero pezzo.
| Superficie di tenuta | Obiettivo Ra | Rz / Rmax | Processo tipico | Note |
|---|---|---|---|---|
| Statica, non pulsante (flangia, coperchio) | ≤ 1,6 µm | ≤ 6,3 µm | Fresatura o tornitura fine | 32 µin. Il valore predefinito per la maggior parte delle guarnizioni e delle tenute frontali |
| Statica, pulsante o servizio gas | ≤ 0,8 µm | ≤ 3,2 µm | Rettifica o alesatura fine | Gas e fluidi a bassa viscosità trovano percorsi di perdita che l'olio non trova |
| Fondo e pareti laterali della gola | 1,6-3,2 µm | ≤ 6,3-12,5 µm | Tornitura o alesatura | Loose va bene. Le pareti laterali ruvide abrasano l'anello durante il montaggio |
| Dinamica alternativa (stelo, alesaggio) | ≤ 0,4 µm | ≤ 1,6 µm | Levigatura, rettifica | 16 µin. Il numero singolo più importante in un alloggiamento idraulico |
| Fondo della gola dinamica | ≤ 1,6 µm | ≤ 6,3 µm | Tornitura | Previene danni da estrusione e il rotolamento della tenuta durante l'installazione |
| Rotativa, alta pressione | 0,2-0,4 µm | ≤ 1,6 µm | Rettifica, superfinitura | La direzione deve essere circonferenziale, mai assiale |
| Vuoto | ≤ 0,4 µm | ≤ 1,6 µm | Levigatura o lappatura | La direzione della perdita è verso l'interno; i difetti superficiali contano più della pressione |
Un valore limite va posto sotto quella tabella: non scendere sotto circa Ra 0,1-0,15 µm su una superficie dinamica. Un alesaggio lucidato a specchio non riesce a trattenere un film d'olio, e la tenuta lavora in lubrificazione limite fin dalla prima corsa. L'usura accelera, l'attrito aumenta e il guasto sembra un problema di materiale quando è un problema di finitura.
Due modalità di guasto, un solo numero
Il percorso di trafilamento
Una tenuta statica a 1 MPa non ha bisogno di un gran canale. Si consideri una faccia con gola a Ra 2,5 µm con una rugosità che corre radialmente verso l'esterno dall'alesaggio all'atmosfera. Sotto compressione, la gomma riempie la maggior parte delle valli, ma dove due graffi adiacenti si intersecano ed entrambi raggiungono il bordo, si ha un capillare continuo. A bassa pressione, la tensione superficiale lo trattiene; a 0,05 MPa di ciclaggio termico e con un fluido contenente un tensioattivo, trasuda.
Ecco perché la soluzione per una guarnizione di flangia che trasuda spesso non è una guarnizione più dura o una coppia di serraggio maggiore, ma il passaggio da una faccia tornita a una faccia rettificata. La coppia chiude gli spazi vuoti nella gomma, non i canali nell'acciaio.
La corsa a secco
Il guasto opposto. Uno stelo finito a Ra 0,05 µm sembra una pista di cuscinetto e non tiene bene nulla. Il labbro della tenuta dello stelo necessita di un velo d'olio di circa 1-3 µm di spessore per rimanere lubrificato, e quel velo è trattenuto nella texture superficiale. Rimuovere la texture e il labbro gira a secco, si vetrifica, si indurisce e alla fine prende una forma che gli impedisce di seguire lo stelo. Il consumo d'olio cala, il che sembra un miglioramento, finché la tenuta inizia a trafilare con la macchina in temperatura.
Lo vediamo soprattutto su cilindri che sono stati rilavorati da un'officina con un tornio lucidatore e senza specifiche di tenuta. L'alesaggio è bellissimo. La tenuta si guasta in otto settimane e il rapporto dice “guasto del materiale della tenuta”.”
Come viene prodotta la finitura, e perché è importante
| Processo | Ra ottenuta | Direzione | Rapporto di portanza | Ideale per |
|---|---|---|---|---|
| Tornitura (passata di finitura) | 0,8-3,2 µm | Circonferenziale o elicoidale | Basso, 20-35% | Fondi delle gole, facce statiche, superfici non di tenuta |
| Rettifica cilindrica | 0,1-0,8 µm | Circonferenziale, fine | Medio, 40-55% | Superfici degli steli, alberi rotanti |
| Leppatura | 0,2-0,8 µm | Reticolo incrociato, angolo incluso 30-60° | Alto, 50-70% | Alesaggi dei cilindri, qualsiasi elemento alternativo |
| Rullatura di brunitura | 0,05-0,4 µm | Circonferenziale, spianata | Molto alto, 70-85% | Facce statiche dove conta la planarità |
| Rullatura a sfere | 0,1-0,4 µm | Circonferenziale | Alto | Alesaggi piccoli, fori passanti |
| EDM | 0,4-3,2 µm | Casuale, strato rifuso | Basso | Non una faccia di tenuta senza finitura successiva |
La leppatura è il processo giusto per un alesaggio alternativo per un motivo: il reticolo incrociato. L'angolo incluso tra i due insiemi di graffi, di solito 30-60°, trattiene l'olio nell'alesaggio durante la corsa e lo rilascia al ritorno. Una leppatura a direzione unica, o una rettifica, produce graffi che corrono con la corsa e agiscono come una pompa. Entrambe possono leggere Ra 0,4 µm. Solo una trattiene l'olio.
La rullatura di brunitura produce la Ra più fine dell'elenco ed è il processo più spesso sovraapplicato alle facce dinamiche. Spiana i picchi nelle valli anziché tagliarli via, il che aumenta il rapporto di portanza e chiude le sacche d'olio. Su una faccia statica è esattamente ciò che si vuole. Su uno stelo produce una superficie che misura benissimo e lubrifica male.
Cosa viene effettivamente misurato in officina
La maggior parte del controllo in accettazione di una sede di tenuta è un controllo visivo e un calibro. Questo intercetta le cose sbagliate e manca quelle giuste. Se la finitura conta sul disegno, quattro dettagli decidono se la misurazione significa qualcosa:
- Lunghezza di taglio. Una lunghezza di taglio di 0,8 mm su una superficie tornita con un avanzamento di 0,4 mm restituisce una Ra diversa da una lunghezza di taglio di 2,5 mm sulla stessa superficie. Confrontare solo tracce rilevate con la stessa lunghezza di taglio, e riportare la lunghezza di taglio sul disegno accanto alla Ra.
- Stilo e pattino. Una punta da 2 µm non riesce a risolvere una valle più stretta della sua punta. Un pattino che scavalca un foro da 3 mm misura la media del ponte, non della superficie.
- Posizione e conteggio. Tre tracce a 120° attorno a un foro, più una lungo l'asse. Una singola traccia assiale su un foro levigato leggerà il reticolo incrociato; una singola traccia circonferenziale leggerà una superficie del tutto diversa.
- Pulizia e temperatura. Il velo d'olio sulla superficie smorza la punta e restituisce una lettura più liscia. Pulire con solvente e asciugare prima di misurare, e misurare alla temperatura dell'officina dopo che il pezzo si è stabilizzato.
La scorciatoia pratica per un reparto produttivo senza profilometro è una piastra comparatrice più una replica. Una replica fusa del foro, sezionata e confrontata con un campione di riferimento noto, individua difetti di rigatura che un calibro portatile non rileverà mai. Costa una frazione di uno strumento a punta e viene usata più spesso.
Il costo della sovraspecifica
La finitura è una delle poche specifiche in cui un valore più stretto non è gratuito e non è sempre migliore. Passare una faccia da Ra 3,2 µm a 1,6 µm aggiunge circa il 30-50% al costo di lavorazione di quella faccia. Passare da 1,6 µm a 0,8 µm può raddoppiarlo, perché di solito cambia il processo dalla tornitura alla rettifica e aggiunge un secondo piazzamento.
Le note generali sono il punto in cui si spendono i soldi. Un disegno che riporta “tutte le superfici Ra 0,4” su un collettore da 200 mm paga il costo di rettifica su facce dei bulloni, piani di appoggio e fori di passaggio che non vedono mai una tenuta. La nota corretta specifica una tolleranza generale — Ra 3,2 µm salvo diversa indicazione — e richiama il valore stretto solo sulle facce di tenuta. Una sede di tenuta da 10 × 10 mm non richiede che l'intera flangia venga rettificata.
Perché questo conta più nella riparazione che nella costruzione nuova
Un cilindro nuovo arriva con un foro finito secondo il processo dell'OEM, che di solito è corretto perché è stato validato su migliaia di unità. Un cilindro riparato viene finito da chi ha la macchina disponibile. Rialesare in sovramisura e montare una tenuta più sottile, saldare e rilavorare uno stelo, o levigare un segno di grippaggio azzerano tutti la superficie, e nessuna di queste operazioni ripristina automaticamente la rigatura o la ritenzione d'olio.
Quando forniamo tenute alle officine di riparazione, chiediamo la finitura del foro e la finitura dello stelo prima di consigliare un profilo. Una tenuta per stelo con labbro affilato tollererà uno stelo più ruvido rispetto a un labbro con una fascia di contatto larga. Un raschiatore con bordo raschiante duro sopravvivrà a una superficie che ne distruggerebbe uno morbido. La finitura e il profilo sono un'unica decisione, e le officine che le trattano come due finiscono per cambiare le tenute invece delle specifiche.
Lista di controllo sul campo prima di approvare una sede
- Ra e Rz entrambi sul disegno, con lunghezza di taglio e facce nominate. Il solo Ra non è una specifica.
- Direzione di rigatura indicata. Circonferenziale per rotativo, reticolo incrociato per fori alternativi, casuale o senza direzione radiale per facce statiche.
- Nessun limite inferiore sotto 0,1-0,15 µm sulle facce dinamiche. Se un'officina consegna uno specchio, chiedi quale velo d'olio dovrebbe sopravvivere su di esso.
- Rapporto di materiale verificato una volta per lotto sulla faccia di tenuta se il processo è levigatura o brunitura.
- Rottura degli spigoli specificata: smusso di invito a 15-20°, sbavato, con la superficie dello smusso non più ruvida del foro.
- Porosità e placcatura verificate sulle superfici degli steli cromati duri. Noduli e crateri di cromo sono vie di fuga che nessun valore di Ra descrive.
- Un campione di riferimento noto conservato come riferimento fisico, fuso o sezionato, così la prossima discussione si risolve in trenta secondi.
La nostra gamma di O-ring e X-ring è specificato rispetto a questi valori nelle dimensioni di sede che pubblichiamo, e la stessa logica si applica ai profili delle tenute per stelo, dove la geometria del labbro e la finitura dello stelo devono essere abbinate anziché specificate indipendentemente. Dove un anello di supporto appoggia contro la parete laterale di una gola, la finitura di quella parete determina come si usura l'anello, non solo come tiene l'O-ring.
Per valori di riferimento dalla guida di progettazione di un produttore di tenute, la libreria di soluzioni di tenuta di Trelleborg e la documentazione sulle tenute idrauliche di Hallite pubblicano entrambe tabelle di finitura per impiego. Le pagine sui materiali di Balseal sono utili quando la domanda è se un cambio di mescola possa compensare una finitura che non puoi correggere. Le note dei distributori sui guasti sul campo presso Seal Sales e Darcoid coprono lo stesso terreno dal lato del banco, dove la finitura è di solito sconosciuta e la colpa ricade comunque sulla tenuta.
Correlati: cosa fa un anello di supporto e come il gioco di estrusione e la finitura superficiale interagiscono in pressione.