
同じ45 mmポリウレタンロッドシールに対する2つの見積もり。同じ図面、同じ数量、年間800個。一方のサプライヤーは、シールが成形されるため、1個あたり6.10米ドル、リードタイム6週間で回答してきました。もう一方は、シールがPU丸棒から削り出されるため、13.80米ドル、リードタイム2週間で回答してきました。どちらのサプライヤーも間違っていません。彼らは異なる製造ルートを販売しており、そのルートが金型、リードタイム、公差、そして——見積書にはほとんど現れない形で——20万ストローク後の部品の挙動を決定するのです。
当社ではほとんどの週で同じ図面に対して両方のルートを見積もっており、会話は通常価格から始まり、別の何かで終わります。バリ線に起因するフィールド故障、あるいはキャビティがすでに切削されていたために3週間を要した設計変更などです。本記事では、購買担当者と設計エンジニアが実際に必要とする形で、2つのルートを比較します。
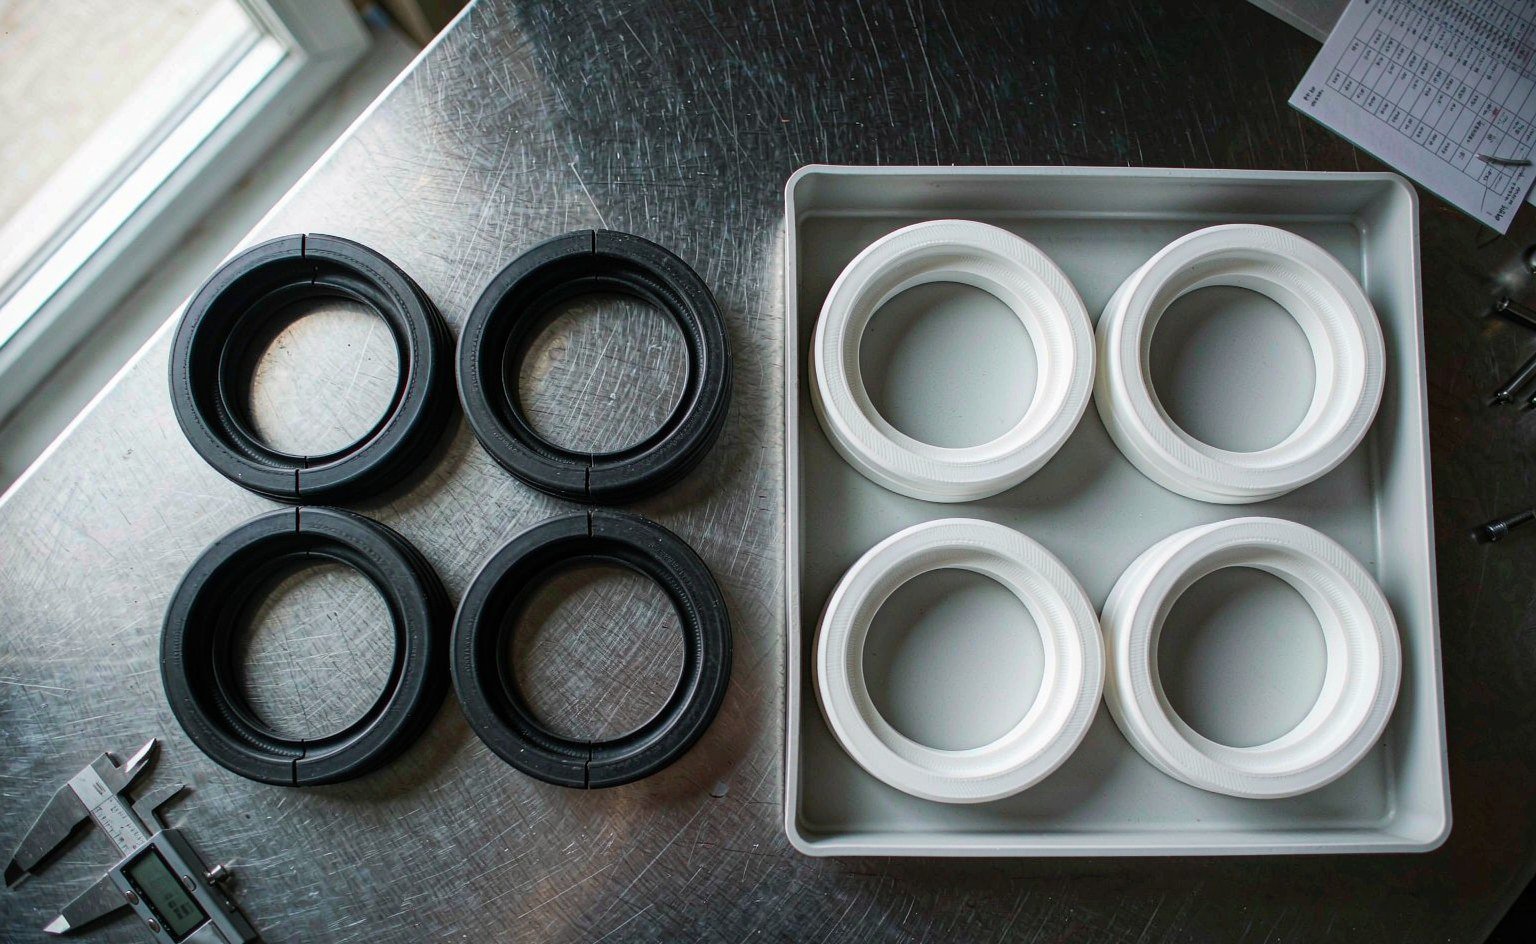
2つのプロセスを平易に説明する
成形 とは、金型によって形状を作り出すことを意味します。コンパウンド、またはPTFE部品の場合はPTFE粉末がキャビティに入れられ、加圧下で加熱されて硬化または焼結し、取り出されます。キャビティが仕様そのものです。何も変更しなければ、5万個目の部品は名目上1個目と同一です。
切削加工 とは、素材(丸棒、管、板材、または成形ブランク)から形状を削り出すことを意味します。CNC旋盤やフライス盤が図面を満たすまで材料を除去します。部品専用の金型は不要なため、最初の1個ができる前に費用を支払う必要はありません。
油圧シリンダー内のほぼすべてのシールは、どちらの方法でも製造できます。実際にどちらを選ぶかを決めるのは、数量、断面厚さ、そして本当に正確でなければならない寸法がいくつあるかです。12 mmのOリングは、誰も削り出そうとはしないため成形されます。400 mmのPTFEウェアリングは、その金型費用が10年分の部品代を超えるため切削加工されます。
各プロセスが材料に与える影響
図面レビューを経ても残る差異は微細構造にあります。それらは後に、圧縮永久ひずみ、摩耗速度、寸法ドリフトの違いとして現れます。
硬化状態
成形エラストマーは加圧下で金型内で硬化します。適切に運用されたプレス機はキャビティ温度を±2〜3 °C以内に保ち、100〜200 barでクランプします。これにより多孔性が抑制され、架橋密度が目標値に達します。不適切に運用されたプレス機はどちらも行いません。加硫不足は、永久ひずみが大きく表面がべたつく柔らかい部品になります。加硫過剰は表皮を硬化させ、伸びを低下させ、永久ひずみを増加させます。どちらの問題も寸法報告書には現れず、加熱ムラのある安価な金型では両方ともよく見られます。
切削加工用エラストマーは旋盤に届く前にすでに硬化しています。ビレットやスラブは一体で加硫されているため、硬化状態は断面全体で均一です。これは、中心部が表皮より数分遅れる厚肉の成形部品よりも多くの場合優れています。トレードオフは、スラブ素材が硬度と硬さ公差に基づいて製造されており、お客様のグランドに対する圧縮永久ひずみの目標値に基づいてはいないという点です。
フィラーの配向
これは、再認定せずにルートを切り替えたエンジニアが引っかかる点です。フィラー入りPTFE——ガラス、カーボン、青銅、グラファイト、二硫化モリブデン——は、成形および押出中に流動方向に沿ってフィラー配向が発達します。成形ビレットから削り出されたリングは、摺動方向と一致するかしないかの平面内にフィラーを保持します。圧縮成形リングはキャビティ内で独自の流動パターンを形成し、プリフォームの配置や材料が移動しなければならない場所によって良くも悪くもなります。
実際的な結果として、フィラー入りPTFEガイドリングの摩耗速度は、同じ図面の切削加工版と成形版の間で、両方の証明書に同じコンパウンド名が記載されていても、30〜50%変動する可能性があります。摩耗部品が切削加工品として認定された場合は、成形品として再認定してください。材料名が性能を保証すると仮定してはいけません。
残留応力
切削加工は応力を導入します。PTFEは極端な例です。板材から300 mmのシーリングリングを切り出すと、応力が再分布するにつれて24時間以内に0.2〜0.5 mmの真円度ずれが生じます。これを理解している工場は、荒加工、応力除去、部品の休止、そして仕上げ加工を行います。理解していない工場は、機械上では完璧に測定された部品を出荷し、それが1週間後には平らに収まらないのです。
成形部品も硬化収縮による残留応力を抱えていますが、それは再現性があり、1個目と5万個目で同じであるため、キャビティ寸法で補正することが可能です。
表皮、バリ、工具痕
成形部品は研磨された鋼に対して形成された表皮を持ちます。これはどの切削加工ゴム表面よりも滑らかで、金型側の硬化がより完全であるためわずかに硬くなります。またバリ線もあり、その線は図面に記載があろうとなかろうと幾何学的特徴です。パーティングラインが動的リップを横切る場合、それは漏れ経路であると同時に摩耗エッジでもあります。静的ガスケットでは見た目の問題であり、そこにゼロバリを指定することは無駄なコストを追加するだけです。
切削加工部品にはバリ線はありませんが、工具痕があり、その痕の方向は粗さの数値と同じくらい重要です。ロッドシールボア上の円周方向の旋削痕はねじ山のように働き、シャフトに沿って油を送り出します。ランダムな加工目を持つ研削で得られた同じRaは、まったく異なる挙動を示します。だからこそ、加工目の方向を伴わない仕上げ指示は仕様の半分に過ぎないのです。
公差:各ルートが実際に維持できるもの
ゴムは金属の公差を維持できず、これを正式化した規格がISO 3302-1です。これは公称寸法に適用される4つのクラスを定義し、固定寸法と閉合寸法——パーティングラインを横切って測定されるもの——に対して別々の値を定めています。
| 公称サイズ | M1 精密 | M2 高品質 | M3 商業 | M4 非重要 | 切削加工PTFE |
|---|---|---|---|---|---|
| 0〜4 mm | ±0.08 mm | ±0.10 mm | ±0.25 mm | ±0.50 mm | ±0.02 mm(標準) |
| 10〜16 mm | ±0.15 mm | ±0.20 mm | ±0.40 mm | ±0.80 mm | ±0.02 mm;±0.005 mm 達成可能 |
| 25〜40 mm | ±0.25 mm | ±0.45 mm | ±0.70 mm | ±1.00 mm | ±0.02〜0.05 mm |
| 63-100 mm | ±0.35 mm | ±0.50 mm | ±1.00 mm | ±1.30 mm | ±0.05 mm(形状により異なる) |
| 硬度 | 全クラスで±5ショアA | ビレット公差、通常±5 | |||
この表の2つの事実が、ほとんどの見積もりを左右します。第一に、クロージャー寸法は同じクラスの固定寸法より20~30%緩くなります。そのため、パーティングラインをまたいで成形された25~40 mmの寸法は、M3では±0.7 mmではなく±0.9 mmに近くなります。第二に、圧縮成形はデフォルトでM3です。M2を達成するには、より優れた金型と厳しいプロセス管理が必要です。圧縮成形品でのM1は、研削キャビティと全数検査を伴う専門的な作業であり、価格にはその3つすべてが反映されます。
切削加工が買い手の想定通りに自動的に厳しくなるわけではありません。PTFEの安定した形状では、±0.02 mmは日常的で、適切なセットアップと20 °Cの検査室があれば±0.005 mmも達成可能です。薄肉リングや70ショアAのゴムでは、材料の動きが公差を上回ります。柔らかいリングは、ノギスの閉じ方の強さによって0.1~0.2 mm異なる測定値を示します。ゴムをマイクロメータで測定してそれを寸法と呼ぶことは、部品とは無関係な議論のよくある原因です。
有用な原則はこうです。重要な寸法が金属表面によって形成される場合——リップ径、接着インサート、成形ダイヤフラム上の溝など——は、金型がそれを規定し、切削工具が決して触れないため、成形の方が精度を保てます。重要な寸法が小ロットでの断面厚さである場合は、切削加工なら鋼を削ることなく反復できます。
コストの所在
金型は目に見える違いであり、最も興味の薄い違いでもあります。60 mmシール用のシンプルな単一キャビティ圧縮金型は4,000~8,000米ドルです。大型FKM部品用の焼入れ鋼による多キャビティ量産金型は25,000~50,000米ドルです。切削加工には金型費用がまったくかかりません。だからこそ200個未満のあらゆる比較で切削加工が勝つのです。
複利的に効いてくるのは1個あたりの差です。切削部品は加工時間、材料除去、スクラップを負担します。成形部品はキャビティ数で割ったサイクルタイムを負担し、キャビティ数がレバーになります。4から16キャビティに増やすと単価はほぼ半減し、金型費用は倍になります。
| 項目 | PUロッドからの切削加工 | 圧縮成形 |
|---|---|---|
| 金型 | 0米ドル | 7,500米ドル(8キャビティ) |
| 500個時の単価 | 14.20米ドル | 7.40米ドル |
| 800個時の単価 | 13.80米ドル | 6.10米ドル |
| 損益分岐数量 | 7,500 ÷ (13.80 − 6.10) = 974個 | |
| 最小注文数 | 20個 | プレス1回、約400個 |
| 初品前の図面変更 | プログラミングのみ | 800~3,000米ドル、1~3週間 |
| 金型完成後の図面変更 | プログラミングのみ | 新規キャビティまたは新規金型 |
比較から除外されがちだが、除外すべきでない3つのコスト項目:
- 設計変更。 初品前の改訂は切削部品では無償です。成形部品では金型修正の費用がかかり、変更がキャビティに及ぶ場合は金型の費用がかかります。
- 在庫。 成形では最小ロットが避けられません。4分サイクルの8キャビティ金型での2時間のプレス運転は、必要かどうかにかかわらず約240個を生産します。その在庫を年25%で保有することは実際のコストであり、見積書には見えません。
- ロットスクラップ。 切削部品は1個ずつ不良になり、再切削されます。成形部品は8個または16個まとめて不良になり、300個目で見つかったショートショットやバリの問題は、そのロットを廃棄してプレスを再設定することを意味します。
リードタイムの内訳
見積リードタイムは上流工程を隠します。金型のないゼロからの新規成形シールの現実的な流れは次のとおりです:
| 工程 | 成形 | 切削加工 |
|---|---|---|
| 図面レビューとDFMフィードバック | 2~4日 | 1~2日 |
| 金型設計・製作 | 15~25日 | 該当なし |
| 初品検査および寸法報告書 | 金型試作後3~7日 | 初回切削と同日 |
| コンパウンド調達(非標準FKM、FFKM) | 1~3週間、場合によってはそれ以上 | ビレットのリードタイム、1~2週間 |
| 量産 | 10~15日 | 7~15日 |
| 合計、標準的な場合 | 45~70日 | 10~20日 |
切削加工の主張が最も強く効くのは、初回発注ではなく2回目の発注である。金曜日までにシール30個を必要とする現場故障は、金型では解決できない。これが、修理市場を担う販売代理店が旋盤と小型プレスを備えている理由である。カタログ向けには成形、緊急時には切削加工だ。もし保守チームが、機械が停止している状態でシールを6週間待った経験があるなら、どちらの数字が重要かはすでにご存じだろう。
データシートには表れない性能差
リップ形状
成形リップシールは、リップ角度、締め代、スプリング溝をキャビティから一度に得られ、ロット内のすべての部品が同一になる。切削リップは旋削で仕上げられ、90ショアAのPUに0.3 mmのランドを伴う15°のリップ角度を旋削するには、鋭い工具、剛性の高いセットアップ、そしてノギスではなく光学投影機でプロファイルを確認する熟練工が必要だ。これを誤ると、シールはそれでも機能する——摩擦が30%増え、寿命が半分になる。これは最も追跡が難しい種類の欠陥である。
シール面の表面粗さ
成形ゴムのシール面は金型から出た時点でおおよそRa 0.4~0.8 µmであり、通常は二次加工を必要としない。切削PTFE面はRa 0.8~1.6 µmとなり、これはほとんどの動的用途に適しており、一部のバイヤーが求める鏡面仕上げよりも優れている。約Ra 0.15 µmを下回ると、動的面は油膜を保持できなくなり、摩耗が加速する。軟質ポリマーでより細かい仕上げを追い求めることは、寿命の向上なしに部品価格を30%上乗せする最も手早い方法の一つである。
大きな断面における多孔性
大型PTFE部品の圧縮成形では、密度勾配が残り、時には切削後に初めて現れるボイドが生じることがある。等方圧成形ビレットはコストが高いが、切削性が良い。化学ポンプやバルブシートなど、直径約200 mmを超える場合、ビレットのグレードは見積書に記載されたプロセス名よりも重要である。
トレーサビリティ
成形部品は金型、プレス、加硫バッチ、コンパウンドロットで追跡できる。切削部品は素材ロットのみで追跡する。コンパウンドの変更が再認定を義務付ける場合——FDA食品接触、3-A、USP Class VI——成形ルートは監査人が期待する書類の記録を生み出すが、切削ルートではそれがしばしば不可能である。
修理およびレトロフィット作業
現場サービスこそ、両ルートが最もはっきりと分かれる領域である。金曜日に停止した機械には、シールを測定し、図面化し、切削し、出荷する必要があり、どの金型スケジュールもそれには対応できない。ロッドやビレットから1点物の代替品を切削することは、旋盤と図面のある工場にとって日常的な作業であり、部品は同日午後には宅配便の箱に入れることができる。1個あたりの経済性は悪い——切削した90 mmロッドシール1個はカタログ価格の8倍になることもある——が、比較対象はカタログ価格ではない。比較対象は、通常1時間あたり数千単位で測られる、稼働停止ラインのコストである。
これが、油圧修理の顧客を持つ販売代理店が両方の能力を備えている理由であり、当社が緊急切削加工を例外ではなくサービスラインとして見積もる理由である。同じシリンダーでシールが2回故障した場合、2回目の故障は在庫の問題ではなく設計上の問題であり、切削部品と図面を一緒にテーブルに戻して検討する価値がある。
ほとんどのバイヤーが見落とすハイブリッドルート
成形ブランク、重要面は切削。PTFE部品は量産ではほぼ常にこの方法で作られる。密度と材料歩留まりのためにニアネットシェイプで圧縮成形し、その後、重要な公差に合わせてシール面と外径を旋削する。本体は成形の経済性、仕事をする表面の10%は切削の精度。
当社はこれを以下に適用している: スプリングエナジャイズドシール ジャケット、およびバルブ・ポンプ用途の大口径リング。図面に記載すべきことは2つある。どの面が切削重要面か(公差と仕上げはそこにのみ記載)、そして仕上げ前にブランクの応力除去を行うかどうか。この2行がなければ、工場は部品全体を過剰に切削するか、シールを担う1つの面を切削不足にするかのどちらかになる。
5分で決める
これらを順番に実行する。最初に当てはまったものが通常、結論を出す。
- 200個未満、恒久的に? 切削加工にする。金型費は回収できない。
- 試作または量産前のビルド? 切削加工にし、その後、実証済みの図面から金型を起こす。試作品を切削する方が、金型の改修より安い。
- カタログコンパウンドの標準サイズ? 成形品を購入する。成形標準部品は、金型が何年も前に償却されているため、切削特注品のほんの一部のコストで済む。
- 年間2,000個超で、図面が安定している? 成形にする。表2の損益分岐点は、このサイズのほとんどの部品で1,000個未満にある。
- 大口径、薄肉、PTFE? ブランクを成形し、面を切削する。どちらの純粋なルートも、妥当な価格で形状を維持できない。
- 重要なリップまたは接着界面? 成形にする。金型がその形状を保持する。軟質材料を押し進める刃物にはできない。
さらに2つの入力が答えを変えるため、RFQに書き込む価値がある。初回発注ではなく3年間の年間数量、そして初回ビルド後に図面が変更される見込みがあるかどうかである。「今年800個、うまくいけば来年3,000個」と言うバイヤーは、「800個で変更なし」と言うバイヤーとは異なる推奨を受ける。“
境界線上にある部品については、当社の カスタムシールプログラム ご要望に応じて両方のルートをお見積りし、また 機械加工エンジニアリングプラスチック部品 比較は通常、金型を正当化できるかどうかに帰着します。調達するバイヤーは PTFEおよびナイロンのロッド、チューブ、シート 社内加工用の場合、ビレットのグレードが達成可能な仕上げとポロシティリスクを切削パラメータよりもはるかに早く決定することに留意すべきです。
両方のミスを防ぐRFQの詳細
- 年間数量と図面の想定寿命を明記してください。 サプライヤーは両方がなければルートを選択できません。
- 「タイト」ではなく公差クラスを明記してください。“ ISO 3302-1 M2またはM3を、指定寸法のみに適用。一律M1は金型コストを倍にし、非機能面では何も得られません。
- 重要面を明記してください。 シール面、リップ、溝。それ以外はすべて商業公差のままで構いません。
- 仕上げは加工方向とともに指定してください。 Raだけでは、往復動ロッド上でオイルを汲み上げる円周方向の旋削痕を納品できてしまいます。
- バリが許容されるか、またその箇所を明記してください。 静止面のパーティングラインは問題ありません。リップ上では不合格です。
- 材料ファミリーではなく、コンパウンドのデータシートを求めてください。 “「FKM」は仕様ではありません。お客様の温度での圧縮永久ひずみを明記した70ショアAのビスフェノール硬化三元共重合体が仕様です。
- 移転した場合に金型がどうなるかを確認してください。 金型の所有権と移転条件は、最後の口論ではなく最初の見積もりに含めるべきです。
- 重要な寸法を含む初品検査報告書を要求してください。 図面上のすべての寸法ではなく、シール性を左右する5つの寸法です。
結論
機械加工はスピードと自由度を買います。成形は単価と再現性を買います。間違いは、これらを品質の階層とみなし、高価な方が優れていると扱うことです。失敗の仕方が異なります。機械加工部品は応力、工具痕、人的セットアップから失敗し、成形部品は金型状態と加硫管理から失敗します。自社の用途がどの故障モードを許容できないかを知っているバイヤーは、すでに正しい選択の大半を達成しています。
数百個未満の数量、またはまだ図面段階で動いているものについては、機械加工にして議論をやめてください。年間4桁の安定した部品については、金型を起こし、見積もりではなくキャビティ寸法にエンジニアリングの労力を注いでください。大型のPTFEおよび充填グレードについては、両方を行ってください。成形ブランク、機械加工面です。
このサイトの関連記事: バックアップリングの役割 および追加部品がその溝を正当化する場合について。成形ゴム公差の記載方法に関する中立的な第三者の見解として、 Trelleborgのシール設計資料 は有用な参考資料であり、 ASTM D2000 は図面上のコンパウンド指定を根拠づけるべき場所です。両ルートの在庫に関するディストリビューター側の解説は次で読む価値があります: Seal Sales, 、および Darcoid は、成形品と機械加工品が価格だけで論じられている場合に役立つコンパウンド比較を公開しています。