
Una junta tórica clasificada para 230 °C cuesta aproximadamente lo mismo que una taza de café. Mantendrá la presión durante un turno, a veces durante un mes. Después sale de la ranura plana, dura y con bordes rectos, y la brida empieza a supurar por los pernos. Nada de la temperatura de la placa de características era incorrecto. El fallo fue el número de horas transcurridas a esa temperatura, el fluido presente y el hecho de que nadie se preguntó cómo sería el elastómero después de 4000 de esas horas.
Sellar por encima de 200 °C no es un ejercicio de compra de materiales. Es un ejercicio de presupuesto térmico con tres variables: la temperatura continua en la interfaz de sellado, el tiempo de permanencia a esa temperatura y el entorno químico que acelera o bloquea la oxidación. Acierte con esas tres y la preselección de materiales se escribe sola. Fállese en ellas y el FFKM fallará en las mismas seis semanas que una junta de FKM de 0,30 $.
Esta guía compara las cuatro familias que realmente se usan por encima de 200 °C —FKM, FFKM, PTFE/PEEK y grafito o metal— con las cifras que las separan, los cambios de hardware que exige cada una y el flujo de trabajo que aplicamos cuando un cliente nos envía una solicitud de cotización para una aplicación caliente a nuestra planta de Foshan.
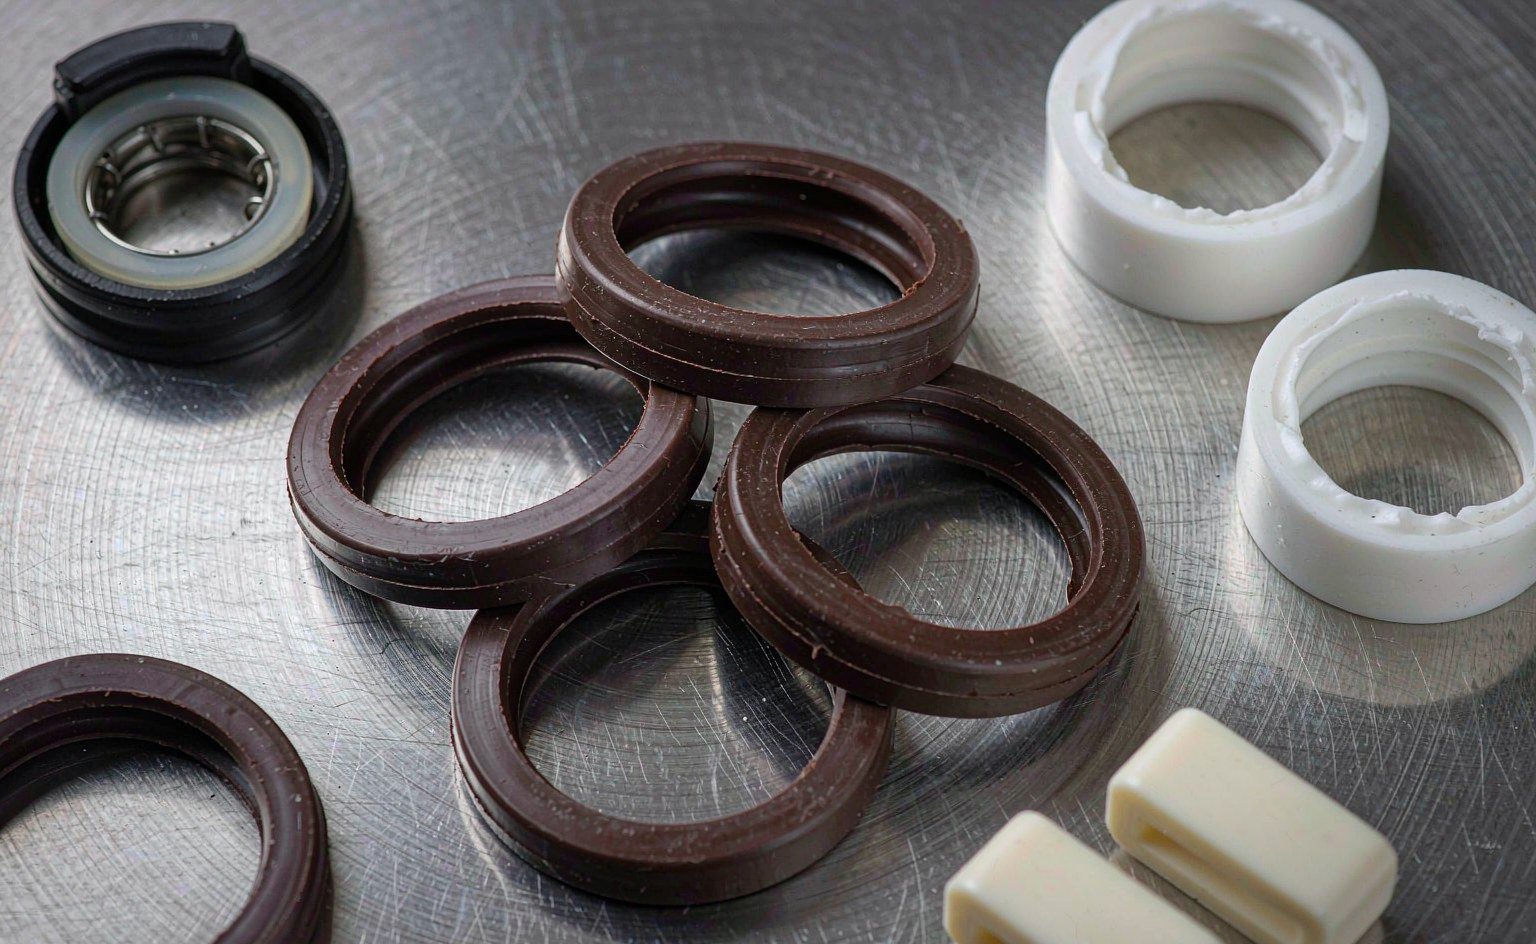
Qué le hace realmente a una junta una temperatura de 200 °C
Los polímeros no se funden a 200 °C. Lo que ocurre es más lento y más caro. Cuatro mecanismos actúan al mismo tiempo, y el que termina primero determina su intervalo de mantenimiento.
Oxidación y endurecimiento por reticulación. El oxígeno ataca la cadena principal del polímero y añade reticulaciones. El caucho se endurece, pierde alargamiento a la rotura y deja de seguir la ranura a medida que la presión cicla. Un compuesto de 70 Shore A que mide 85 Shore A tras el envejecimiento sigue pareciendo una junta y ya no se comporta como tal.
Deformación permanente por compresión. La junta se deforma por diseño —normalmente entre el 15 y el 25 por ciento de su sección transversal—. El calor permite que las cadenas poliméricas se relajen de forma permanente fuera de esa deformación. Una vez que la deformación permanente supera aproximadamente el 40 por ciento, la presión de contacto en la línea de sellado cae por debajo de la presión del fluido que debe contener, y empieza la fuga sin ningún daño visible.
Deshidrofluoración. Específica del fluorocarbono. Por encima de unos 150 °C en vapor, agua caliente o bases fuertes, el FKM pierde fluoruro de hidrógeno de la cadena. La superficie se endurece y forma ampollas, y el ataque avanza hacia el interior. Esta es la razón por la que una junta que funciona a 200 °C en aceite seco falla a 160 °C en vapor saturado.
Pérdida de módulo y extrusión. El calor reblandece el compuesto. A 200 °C, una junta de FKM de 75 Shore A tiene quizá la mitad del módulo de compresión que tiene a 23 °C. La misma presión y el mismo huelgo que eran seguros en frío ahora empujan el material hacia la holgura. Una vez que se cizalla una rebaba de caucho, la junta está acabada.
Cuatro sistemas que realmente funcionan a 200 °C
El calor en las aplicaciones de sellado proviene de cuatro fuentes, y cada una tiene una firma distinta. Saber cuál es la suya reduce la elección de material antes de abrir una ficha técnica.
Compresión y fricción. Los compresores de aire, las centrales hidráulicas y las cajas de engranajes calientan el aceite, y el aceite calienta la junta. Las juntas del lado de descarga de un compresor alternativo ven habitualmente de 180 a 220 °C, con aceite presente. El FKM lo soporta bien siempre que el aceite sea de base mineral o PAO y el contenido de agua se mantenga bajo.
Calor de proceso conducido a través del metal. Una brida en un reactor a 220 °C, un bonete de válvula en un colector de vapor, una tapa de canal de intercambiador de calor. Aquí la junta está a la temperatura del metal y el fluido puede ser benigno —a menudo el caso en módulos de alimentación, farmacia y química—. La conducción es constante y predecible, así que la clasificación continua es la cifra de diseño correcta.
Calor eléctrico y carga radiante. Platinas calefactadas, cilindros de extrusora, válvulas dosificadoras con calentadores de cartucho, puertas de cámaras de semiconductores. Estos funcionan de 180 a 250 °C en la junta con casi ninguna refrigeración por fluido. El modo de fallo es la oxidación en seco: endurecimiento y agrietamiento en lugar de hinchamiento, y a menudo un punto caliente en un lado de la junta porque el calentador no es concéntrico.
Motor y escape. Alimentaciones de aceite de turbocompresor, circuitos de EGR, juntas adyacentes al escape. Los picos de 250 a 300 °C son normales, y la junta experimenta ciclos térmicos en lugar de un régimen estacionario. Los ciclos térmicos son más dañinos que el calor constante, porque cada ciclo vuelve a extruir la junta hacia el huelgo y la vuelve a comprimir en frío.
Primero, mida la temperatura que realmente tiene
La mayoría de los fallos en aplicaciones calientes que investigamos empiezan con una cifra errónea en la solicitud de cotización. Tres hábitos lo solucionan.
Coloque el termopar en la junta, no en la carcasa. Una sonda en el exterior de una carcasa de rodamiento o de una culata mide de 40 a 80 °C menos que la interfaz de sellado en régimen estacionario, porque el camino del calor pasa primero por la junta.
Registre el pico de calor residual. Cuando se detiene una bomba, un compresor o un intercambiador de calor, el refrigerante y el flujo de proceso se detienen con él, pero la masa metálica sigue vertiendo calor en la junta. Las temperaturas de calor residual de 30 a 60 °C por encima de la temperatura de funcionamiento son normales, y pueden durar horas. Si la junta ve 205 °C en funcionamiento y 250 °C durante dos horas después de cada parada, el material tiene que soportar 250 °C, no 205 °C.
Registre la rampa de arranque. Una junta a 25 °C presionada contra una brida que alcanza 200 °C en cuatro minutos ve cómo la brida se expande antes que la junta. Ese diferencial es donde empiezan el desgaste por mordedura y el desgaste de la ranura.
Las cuatro familias, con cifras
La tabla siguiente ofrece límites continuos prácticos en aire seco o gas inerte, además de picos a corto plazo. El vapor, el aceite caliente con alto punto de anilina, las aminas y los oxidantes reducen todas estas cifras. Trate la columna de continuo como el objetivo de diseño y la columna de pico como un evento que puede soportar unas pocas veces, no como un patrón de turnos.
| Material | Máx. continuo | Pico corto | Límite inferior | Recuperación elástica | Índice de coste |
|---|---|---|---|---|---|
| HNBR | 150 °C | 175 °C | -40 °C | Bueno | 1.5× |
| Silicona VMQ | 200 °C | 230 °C | -60 °C | Buena, baja resistencia | 2× |
| FKM (estándar) | 200 °C | 230 °C | -20 °C | Bueno | 3× |
| FEPM (tipo AFLAS) | 200 °C | 230 °C | -5 °C | Aceptable | 6× |
| FFKM | 260–325 °C | 300–350 °C | -15 °C | Bueno | 40–80× |
| PTFE, virgen y con carga | 260 °C | 280 °C | -200 °C | Ninguno sin muelle | 1–1.5× |
| PEEK | 250 °C | 300 °C | -60 °C | Ninguno | 8–12× |
| Grafito flexible | 450 °C en aire | Mayor en gas inerte | -200 °C | Ninguno | 2× |
El índice de coste es relativo a una junta tórica NBR estándar del mismo tamaño, basado en nuestro propio historial de cotizaciones para volúmenes de producción. Es una guía de orden de magnitud, no una lista de precios.
Lea la tabla como una escalera, no como un menú. Cada peldaño aporta aproximadamente de 30 a 60 °C de servicio continuo y cuesta de tres a diez veces más que el peldaño inferior. La pregunta de ingeniería nunca es “cuál es el mejor material”, sino “cuál es el material más económico que sobrevive a todo el ciclo de trabajo”.
Lo que decide es la deformación permanente por compresión, no la temperatura de la ficha técnica
Toda ficha técnica de un compuesto incluye una temperatura nominal y un valor de deformación permanente por compresión. Los compradores leen la primera y pasan por alto el segundo. El segundo es el que predice las fugas.
La deformación permanente por compresión se mide según ASTM D395 Método B (o ISO 815): una probeta se comprime un 25 por ciento, se mantiene a temperatura durante un tiempo fijo —22 horas o 70 horas son habituales—, se libera, se deja recuperar durante 30 minutos y se mide. El resultado es el porcentaje de la deflexión original que no se recuperó.
| Material | 70 h a 150 °C | 70 h a 200 °C | 70 h a 230 °C | Notas |
|---|---|---|---|---|
| NBR 70 | 25–35% | Sin clasificación | — | Se endurece rápidamente por encima de 120 °C |
| HNBR 70 | 20–30% | 40–55% | — | Las calidades curadas con peróxido resisten más tiempo |
| FKM 75, curado con bisfenol | 15–25% | 30–45% | 45–60% | El caballo de batalla estándar |
| FKM 75, curado con peróxido | 12–20% | 25–35% | 35–50% | Mejor en vapor y bases |
| FFKM 75 | 10–18% | 15–25% | 20–35% | Depende de la calidad; verifique el informe |
| VMQ 70 | 15–25% | 25–40% | 40–60% | Su baja resistencia limita su uso |
Rangos recopilados a partir de fichas técnicas de compuestos publicadas. Solicite a su proveedor el informe de ensayo del lote real, no el típico de la familia. Una dispersión de 10 puntos en esta tabla es la diferencia entre una junta que dura dos años y una que dura seis meses.
De ello se derivan dos reglas. Primera: si la aplicación se mantiene a 200 °C de forma continua, un FKM estándar con un 35 por ciento de deformación permanente a esa temperatura le da una junta que irá derivando hacia el fallo en uno o dos años; una calidad curada con peróxido o un FFKM le aporta años. Segunda: si la aplicación alcanza los 230 °C durante el 10 por ciento de su tiempo de funcionamiento, el envejecimiento que importa ocurre durante ese 10 por ciento, y ocurre a una velocidad acelerada: aproximadamente se duplica por cada 10 °C por encima del límite continuo nominal.
FKM a 200 °C: qué calidad elegir y dónde deja de servir
El FKM estándar —los compuestos curados con bisfenol de tipo A que constituyen la mayor parte del mercado— es la respuesta correcta para aire seco, aceite hidráulico, diésel, grasa lubricante y la mayoría de los aceites minerales a 200 °C de forma continua. Es la respuesta incorrecta en tres situaciones que se presentan constantemente:
- Vapor y agua caliente por encima de 150 °C. Se inicia la deshidrofluoración. Cambie a un FKM curado con peróxido para casos límite, a FEPM (tipo AFLAS) o a EPDM para servicio real con vapor.
- Aminas, amoníaco y muchos limpiadores alcalinos. El FKM se hincha y se ablanda. FFKM o PTFE.
- Arranque en frío por debajo de -20 °C combinado con servicio a 200 °C. El FKM estándar tiene una transición vítrea en torno a -18 a -20 °C y se agrietará en un arranque en frío. Las calidades de baja temperatura lo amplían hasta unos -40 °C, pero normalmente a costa de cierta resistencia a la deformación permanente a alta temperatura.
El FKM curado con peróxido merece el sobreprecio del 10 al 20 por ciento en cualquier aplicación caliente que también vea agua, refrigerante o productos químicos de limpieza CIP. El curado con bisfenol es atacado por la base en muchos ciclos de lavado alcalino; el curado con peróxido no. Si su línea se limpia con sosa cáustica a 80 °C cada noche, esa diferencia decide la vida de la junta, no la temperatura nominal de 200 °C.
FFKM: cuánto cuestan los 60 °C adicionales
El perfluoroelastómero sustituye cada hidrógeno de la cadena polimérica por flúor. Ese único cambio eleva el servicio continuo a 260–325 °C según la calidad, y hace que el material sea resistente a casi todo, excepto a los metales alcalinos fundidos y al flúor elemental en caliente.
También cambia las reglas de diseño. El FFKM tiene menor resistencia a la tracción y menor resistencia al desgarro que el FKM, por lo que es menos tolerante con los bordes afilados de las ranuras y más propenso a sufrir mordeduras durante la instalación. Tiene un coeficiente de dilatación térmica mayor, lo que importa en diámetros grandes. Y en servicio con gas a alta presión —hidrógeno, nitrógeno, CO2, gas natural— es susceptible a daños por descompresión rápida de gases: el gas se disuelve en el polímero a presión y luego se expande de forma explosiva cuando la presión cae, ampollando la junta desde el interior. La solución es una calidad resistente a la descompresión con dureza de 90 Shore A y una tasa de despresurización definida, no una junta tórica FFKM estándar.
Con un coste de 40 a 80 veces el del NBR, el FFKM se justifica en exactamente tres casos: la temperatura supera los 230 °C de forma continua, la química destruye el FKM (aminas, bases fuertes, cetonas, ácidos calientes) o la junta es inaccesible y el coste del tiempo de inactividad empequeñece el coste de la pieza. Si no se cumple ninguno de esos tres casos, el FFKM es una forma cara de ocultar un problema de diseño.
PTFE y PEEK: sin recuperación elástica, así que hay que diseñar en consecuencia
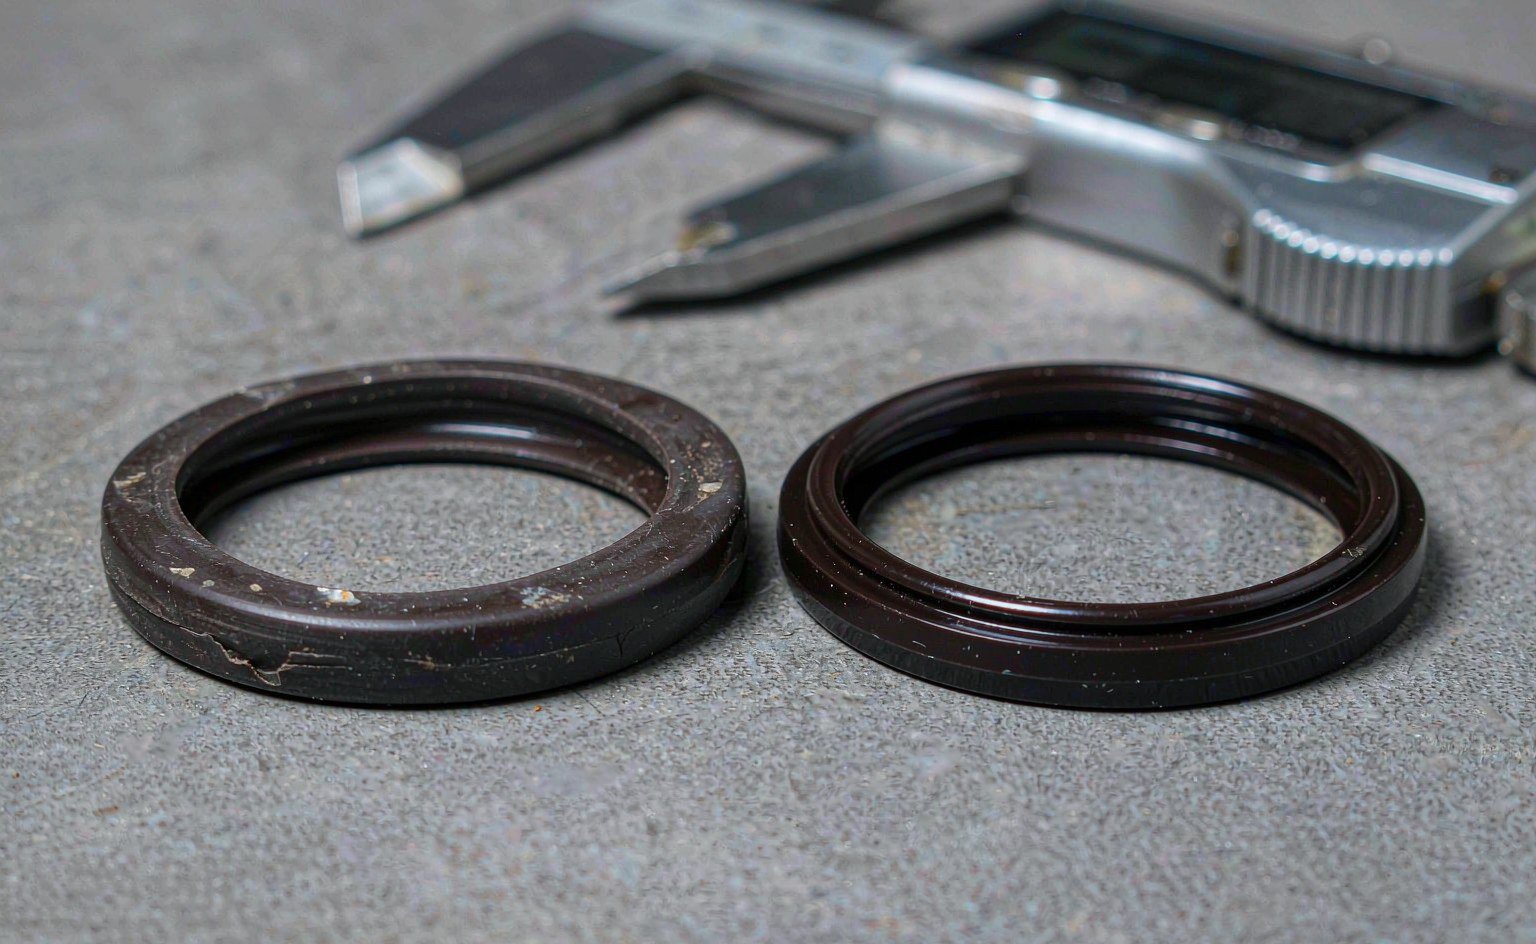
Ambos materiales conservan sus propiedades hasta 250–260 °C y resisten casi cualquier fluido. Ninguno se comporta como el caucho. El PTFE fluye bajo carga y no tiene esencialmente memoria elástica, por lo que una junta tórica de PTFE simple en una ranura fugará en cuanto caiga la presión. La solución estándar es un diseño energizado por muelle: un muelle de espira inclinada, helicoidal o en voladizo dentro de una camisa de PTFE aporta la carga permanente que el polímero no puede proporcionar.
El PEEK se mecaniza, no se moldea, lo que lo hace ideal para anillos de respaldo, elementos de guía, anillos linterna y piezas de desgaste a 250 °C donde un elastómero se extruiría. También se usa como material de asiento en válvulas de retención de alta temperatura. Lo que no hace es sellar dinámicamente por sí solo a baja presión: no tiene recuperación, así que la presión de contacto tiene que venir de otro sitio.
Por encima de 200 °C, la combinación más habitual que suministramos es una junta tórica de FKM o FFKM con anillos de respaldo de PEEK a ambos lados. El elastómero proporciona el sellado; el PEEK impide que el elastómero reblandecido se extruya hacia el huelgo. A 200 °C y 20 MPa, una junta de 75 Shore A sin respaldo fallará por extrusión en horas. Nuestro rango de anillos de respaldo cubre PEEK, PTFE cargado y POM en los tamaños de sección estándar, y la gama energizada por muelle cubre los casos en los que la camisa de PTFE tiene que soportar el sellado por sí sola.
Por encima de 300 °C: grafito, metal y cerámica
Una vez que el requisito supera los 300 °C, los elastómeros quedan descartados. Las empaquetaduras y juntas de grafito flexible soportan 450 °C en aire y mucho más en gas inerte o bajo compresión, y son la respuesta estándar para la empaquetadura de vástagos de válvula y las bridas de alta temperatura. Las juntas metálicas en C, las juntas tóricas y las juntas en E de 316L, Inconel o Monel toman el relevo cuando la presión, el ciclado térmico y la permeación importan a la vez.
Estas juntas trasladan la dificultad del material a la ferretería. Las juntas metálicas necesitan una carga de pernos alta y estable, bridas muy planas y un acabado superficial medido en Ra 0,4 µm o mejor. No toleran bien el ciclado térmico a menos que los materiales de la brida y de los pernos estén emparejados, y necesitan un margen definido de aplastamiento o recuperación elástica. El grafito necesita retención de la compresión y protección contra la oxidación; en una atmósfera oxidante por encima de 450 °C simplemente se quema.
Reglas de ferretería para uniones calientes
La mitad de los fallos a alta temperatura que vemos son problemas de ferretería disfrazados de problemas de material. Estas cuatro reglas cubren la mayoría.
| Parámetro | Regla a 200 °C | Por qué importa |
|---|---|---|
| Holgura de extrusión | 0,15 mm máx. para 75 Shore A sin respaldo; 0,25 mm con respaldo de PEEK | El módulo a temperatura es aproximadamente la mitad del valor a temperatura ambiente |
| Acabado superficial de la ranura | Ra 0,8 µm o mejor en las caras de sellado; sin arañazos axiales | El caucho caliente es más blando y se adapta a los arañazos, y luego se desgarra al liberarse |
| Relleno de la ranura | Mantener el área de la sección de la junta tórica por debajo del 85 % del área de la ranura | La dilatación térmica del elastómero no tiene adónde ir con un relleno mayor |
| Material de la brida y de los pernos | Igualar los coeficientes de dilatación con una diferencia de aproximadamente el 15 % | El crecimiento diferencial a 200 °C abre la unión más rápido de lo que la junta puede seguirla |
Añadir dos reglas de instalación. Calentar la junta, no la ranura, al montar por encima de 150 °C: una junta caliente es más flexible y tiene menos probabilidades de ser cortada por el borde de la ranura. Y no reutilizar nunca una junta que haya estado a temperatura: la deformación permanente es irreversible, y un anillo usado ya ha consumido parte de su vida útil.
Un flujo de selección que supera una auditoría
Esta es la secuencia que aplicamos a las solicitudes de oferta entrantes para aplicaciones calientes. Tarda unos 30 minutos cuando el cliente dispone de los datos, y evita la mayoría de los errores costosos.
- Fijar la tripleta de temperaturas. Continua, de pico y de remanente térmico, cada una con su duración. Escribirlas en el plano, no en un correo electrónico.
- Identificar el fluido en la junta, no en el depósito. Los aditivos, el contenido de agua y la aireación cambian la compatibilidad. Un aceite caliente con un 0,5 % de agua es un entorno distinto del de un aceite seco.
- Fijar la presión y la holgura. Calcular la holgura máxima de extrusión a la temperatura de servicio, incluida la acumulación de tolerancias y el crecimiento térmico.
- Elegir el peldaño más bajo que supere las tres condiciones. Empezar por FKM y pasar a FFKM solo para temperaturas superiores a 230 °C o para una química que descarte el FKM.
- Añadir anillos de respaldo o un elemento de guía si el cálculo de la holgura está ajustado, si la presión supera los 20 MPa o si la junta es dinámica.
- Definir el ensayo de aceptación. Deformación permanente tras 70 h a la temperatura continua, cambio de dureza y una inmersión en fluido de 24 horas con registro del hinchamiento volumétrico. Indicar los límites en la orden de compra.
- Solicitar el informe del lote. Lote de compuesto, fecha de curado, ciclo de poscurado y datos de ensayo. Sin ello no se puede distinguir un buen lote de uno afortunado.
Lo que vemos en la planta de producción
Nuestros hornos realizan ensayos de envejecimiento con circulación de aire a 200 °C y 230 °C para lotes de clientes, y el patrón es constante: las piezas que fallan pronto casi nunca son las que tienen el polímero equivocado. Son aquellas en las que se acortó el poscurado para cumplir una fecha de envío. El poscurado —el segundo horneado que elimina los volátiles y completa el reticulado— es lo que hace que una pieza de FKM mantenga un 30 por ciento de deformación permanente en lugar de un 50 por ciento. Ahorrarse cuatro horas de poscurado para ganar un día de plazo le cuesta al cliente un año de vida útil.
El segundo patrón es dimensional. Una junta de alta temperatura se especifica a 23 °C y se instala a 200 °C, y el plano a menudo solo recoge la tolerancia a temperatura ambiente. Pedir el margen de dilatación térmica en el diámetro. En un anillo de 200 mm, el FKM crece varios milímetros en diámetro libre entre 23 °C y 200 °C —un orden de magnitud más que el acero que lo rodea— y si la ranura no tiene espacio para ese crecimiento, la junta se pandea o se extruye.
El tercero es la documentación. Para servicio en caliente, los compradores deberían exigir el registro del lote de compuesto y el informe del ensayo de envejecimiento junto con el envío. No cuesta nada en la fábrica y resuelve discusiones en la planta dos años después.
La conclusión
Por encima de 200 °C, la elección de material se reduce rápidamente: FKM hasta 200 °C continuos en aceite seco o aire, FFKM desde 230 °C en adelante o donde la química ataca al FKM, y PTFE, PEEK, grafito o metal una vez que la temperatura supera los 260 °C o el fluido vence a todos los elastómeros. Esa parte es sencilla.
La parte que decide si la junta dura es el ciclo de servicio: cuántas horas a la temperatura continua, cuánto calor alcanza el remanente térmico y cuánta holgura tiene que salvar el compuesto reblandecido. Un anillo de FKM estándar con el respaldo correcto, una holgura de 0,15 mm y un límite real de deformación permanente superará a un anillo de FFKM encajado a la fuerza en una ranura diseñada para temperatura ambiente.
Envíenos la tripleta de temperaturas, el fluido y la holgura, y le diremos qué peldaño de la escala necesita —y por cuál puede dejar de pagar. Explore los gama de retenes para alta y baja temperatura para los perfiles estándar, o consulte los componentes mecanizados de PEEK y PTFE si la respuesta es un anillo de respaldo en lugar de un elastómero.
Para la ciencia de materiales que respalda las clasificaciones, Trelleborg publica una útil visión general de materiales de sellado y sus límites de aplicación, y ASTM D2000 sigue siendo la norma de referencia de línea que la mayoría de los planos estadounidenses aún citan. Los detalles del ensayo de deformación permanente por compresión están en ASTM D395. Para datos del polímero base de perfluoroelastómero, Zeon publica tablas de temperatura y químicas por grado. Una visión de distribuidor de los mismos compromisos, escrita para ingenieros de mantenimiento en lugar de diseñadores, se encuentra en Darcoid.