
Um O-ring classificado para 230 °C custa aproximadamente o mesmo que um café. Aguenta a pressão durante um turno, por vezes durante um mês. Depois sai da ranhura achatado, duro e com arestas vivas, e a flange começa a verter pelos parafusos. Nada estava errado quanto à temperatura da placa de identificação. A falha deveu-se ao número de horas passadas a essa temperatura, ao fluido presente e ao facto de ninguém ter perguntado como estaria o elastómero ao fim de 4000 dessas horas.
A vedação acima de 200 °C não é um exercício de compra de materiais. É um exercício de orçamento térmico com três variáveis: a temperatura contínua na interface de vedação, o tempo de permanência a essa temperatura e o ambiente químico que acelera ou bloqueia a oxidação. Acertar nestas três variáveis faz com que a lista restrita de materiais se escreva por si. Errá-las fará com que o FFKM falhe nas mesmas seis semanas que um anel de FKM de 0,30 dólares.
Este guia compara as quatro famílias que realmente são utilizadas acima de 200 °C — FKM, FFKM, PTFE/PEEK e grafite ou metal — com os números que as distinguem, as alterações de hardware que cada uma exige e o fluxo de trabalho que utilizamos quando um cliente envia um pedido de cotação de aplicação quente para a nossa fábrica em Foshan.
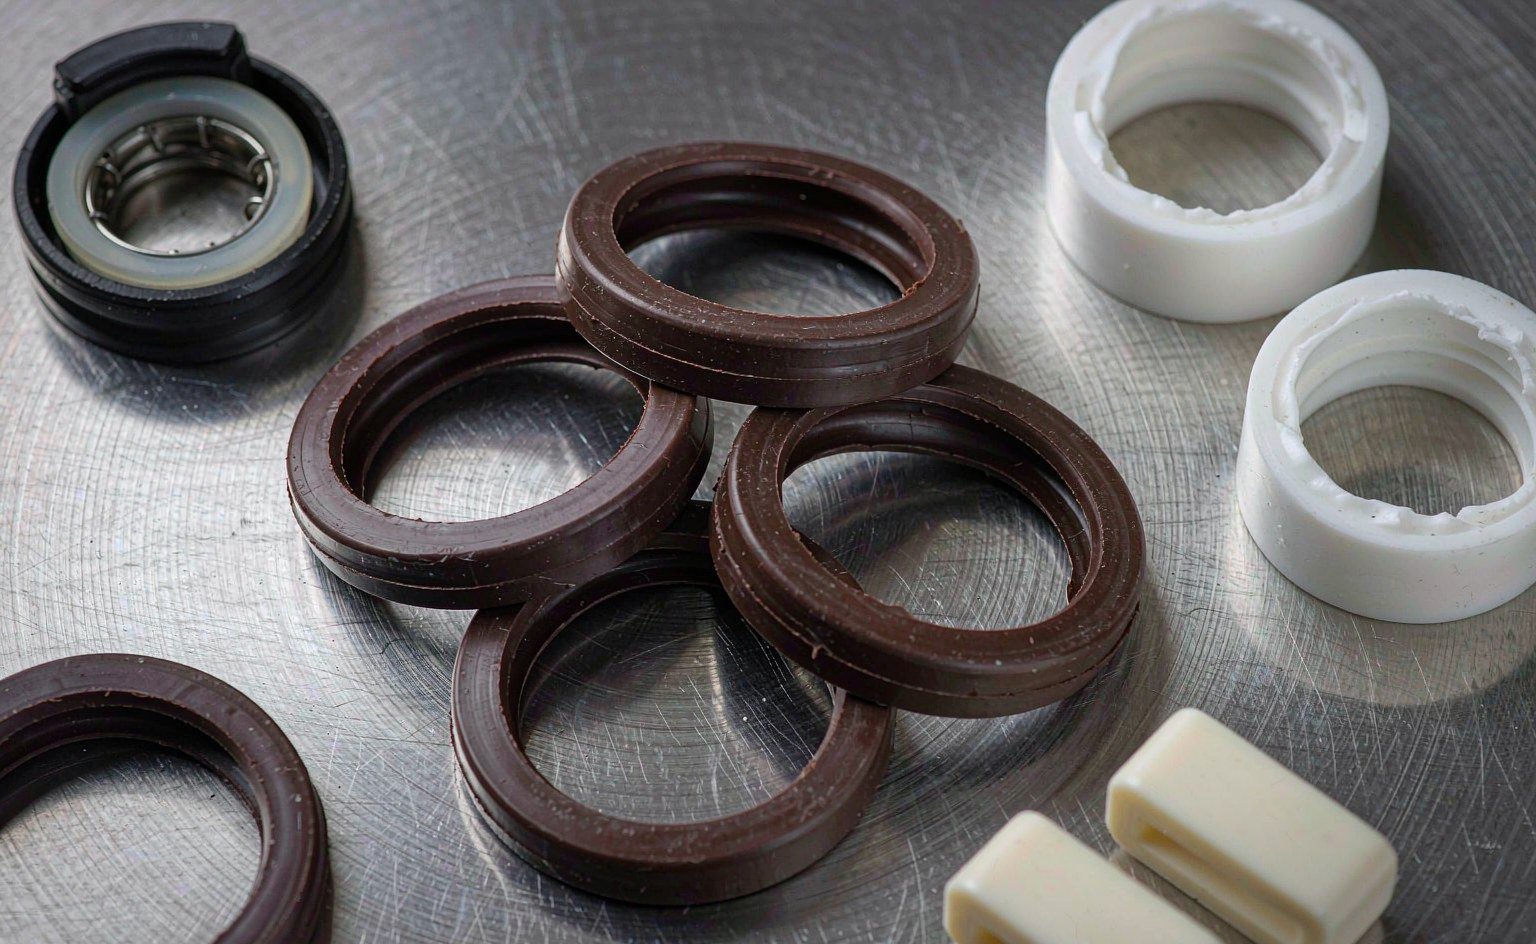
O que 200 °C realmente faz a uma vedação
Os polímeros não derretem a 200 °C. O que acontece é mais lento e mais dispendioso. Quatro mecanismos atuam ao mesmo tempo, e o que terminar primeiro define o seu intervalo de manutenção.
Oxidação e endurecimento por reticulação. O oxigénio ataca a cadeia principal do polímero e adiciona reticulações. A borracha endurece, perde alongamento na rutura e deixa de acompanhar a ranhura à medida que a pressão varia. Um composto de 70 Shore A que mede 85 Shore A após envelhecimento continua a parecer uma vedação e já não se comporta como tal.
Deformação permanente por compressão. A vedação é deformada por conceção — normalmente 15 a 25 por cento da sua secção transversal. O calor permite que as cadeias poliméricas relaxem dessa deformação de forma permanente. Quando a deformação permanente excede cerca de 40 por cento, a pressão de contacto na linha de vedação cai abaixo da pressão do fluido que deveria conter, e começa a haver fugas sem qualquer dano visível.
Desidrofluoração. Específica do fluorocarbono. Acima de cerca de 150 °C em vapor, água quente ou bases fortes, o FKM perde fluoreto de hidrogénio da cadeia. A superfície endurece e forma bolhas, e o ataque avança para o interior. É esta a razão pela qual uma vedação que funciona a 200 °C em óleo seco falha a 160 °C em vapor saturado.
Perda de módulo e extrusão. O calor amolece o composto. A 200 °C, um anel de FKM de 75 Shore A tem talvez metade do módulo de compressão que tem a 23 °C. A mesma pressão e a mesma folga que eram seguras a frio passam agora a empurrar material para a folga. Assim que um bocado de borracha é cisalhado, a vedação está acabada.
Quatro sistemas que realmente funcionam a 200 °C
O calor em aplicações de vedação provém de quatro fontes, e cada uma tem uma assinatura diferente. Saber qual é a sua restringe a escolha de material antes de abrir uma ficha técnica.
Compressão e atrito. Os compressores de ar, as centrais hidráulicas e as caixas de engrenagens aquecem o óleo, e o óleo aquece a vedação. As vedações do lado da descarga num compressor alternativo atingem rotineiramente 180 a 220 °C, com óleo presente. O FKM lida bem com isto desde que o óleo seja à base de mineral ou PAO e o teor de água se mantenha baixo.
Calor de processo conduzido através do metal. Uma flange num reator a 220 °C, um corpo de válvula num coletor de vapor, uma tampa de canal de permutador de calor. Aqui a vedação está à temperatura do metal e o fluido pode ser benigno — frequentemente o caso em unidades de alimentação, farmacêuticas e químicas. A condução é constante e previsível, pelo que a classificação contínua é o número de projeto correto.
Calor elétrico e carga radiante. Pratos aquecidos, cilindros de extrusora, válvulas de dispensa com resistências de cartucho, portas de câmaras de semicondutores. Estes funcionam a 180 a 250 °C na vedação com quase nenhum arrefecimento por fluido. O modo de falha é a oxidação a seco: endurecimento e fissuração em vez de inchaço, e frequentemente um ponto quente num dos lados do anel porque a resistência não é concêntrica.
Motor e escape. Alimentações de óleo do turbocompressor, circuitos de EGR, juntas adjacentes ao escape. Os picos de 250 a 300 °C são normais, e a vedação sofre ciclos térmicos em vez de um regime estacionário. Os ciclos térmicos são mais prejudiciais do que o calor constante, porque cada ciclo volta a extrudir a vedação para a folga e a recomprime-a a frio.
Primeiro, meça a temperatura que realmente tem
A maioria das falhas em aplicações quentes que investigamos começa com um número errado no pedido de cotação. Três hábitos corrigem isso.
Coloque o termopar na vedação, não na carcaça. Uma sonda no exterior de uma caixa de rolamentos ou de uma cabeça de cilindro lê 40 a 80 °C abaixo da interface de vedação em regime estacionário, porque o percurso do calor passa primeiro pela vedação.
Registe o pico de calor residual. Quando uma bomba, um compressor ou um permutador de calor param, o caudal de refrigerante e de processo para com eles, mas a massa metálica continua a libertar calor para a vedação. Temperaturas de calor residual de 30 a 60 °C acima da temperatura de funcionamento são normais, e podem durar horas. Se a vedação atinge 205 °C em funcionamento e 250 °C durante duas horas após cada paragem, o material tem de suportar 250 °C, não 205 °C.
Registe a rampa de arranque. Uma vedação a 25 °C comprimida contra uma flange que atinge 200 °C em quatro minutos vê a flange expandir antes de si. É nesse diferencial que começam o desgaste por roçamento e o desgaste da ranhura.
As quatro famílias, com números
A tabela abaixo apresenta limites contínuos práticos em ar seco ou gás inerte, além de picos de curta duração. O vapor, o óleo quente com elevado ponto de anilina, as aminas e os oxidantes reduzem todos estes números. Trate a coluna contínua como o alvo de projeto e a coluna de pico como um evento que pode suportar algumas vezes, não como um regime de turnos.
| Material | Máx. contínuo | Pico curto | Limite inferior | Recuperação elástica | Índice de custo |
|---|---|---|---|---|---|
| HNBR | 150 °C | 175 °C | -40 °C | Bom | 1.5× |
| Silicone VMQ | 200 °C | 230 °C | -60 °C | Boa, baixa resistência | 2× |
| FKM (padrão) | 200 °C | 230 °C | -20 °C | Bom | 3× |
| FEPM (tipo AFLAS) | 200 °C | 230 °C | -5 °C | Razoável | 6× |
| FFKM | 260–325 °C | 300–350 °C | -15 °C | Bom | 40–80× |
| PTFE, virgem e carregado | 260 °C | 280 °C | -200 °C | Nenhum sem mola | 1–1.5× |
| PEEK | 250 °C | 300 °C | -60 °C | Nenhum | 8–12× |
| Grafite flexível | 450 °C ao ar | Superior em gás inerte | -200 °C | Nenhum | 2× |
O índice de custo é relativo a um O-ring NBR padrão do mesmo tamanho, com base no nosso próprio histórico de cotações para volumes de produção. É um guia de ordem de grandeza, não uma lista de preços.
Leia a tabela como uma escada, não como um menu. Cada degrau compra aproximadamente 30 a 60 °C de serviço contínuo e custa três a dez vezes mais do que o degrau abaixo. A questão de engenharia nunca é “qual é o melhor material”, mas sim “qual é o material mais barato que sobrevive a todo o ciclo de trabalho”.
É a deformação permanente por compressão que decide, não a temperatura da ficha técnica
Todas as fichas técnicas de compostos apresentam uma classificação de temperatura e um valor de deformação permanente por compressão. Os compradores leem a primeira e ignoram o segundo. É o segundo que prevê fugas.
A deformação permanente por compressão é medida pela ASTM D395 Método B (ou ISO 815): um provete é comprimido 25 por cento, mantido à temperatura durante um tempo fixo — 22 horas ou 70 horas são comuns —, libertado, deixado recuperar durante 30 minutos e medido. O resultado é a percentagem da deflexão original que não regressou.
| Material | 70 h a 150 °C | 70 h a 200 °C | 70 h a 230 °C | Notas |
|---|---|---|---|---|
| NBR 70 | 25–35% | Não classificado | — | Endurece rapidamente acima de 120 °C |
| HNBR 70 | 20–30% | 40–55% | — | Os graus com cura peroxídica resistem mais tempo |
| FKM 75, cura com bisfenol | 15–25% | 30–45% | 45–60% | O padrão de trabalho |
| FKM 75, cura peroxídica | 12–20% | 25–35% | 35–50% | Melhor em vapor e bases |
| FFKM 75 | 10–18% | 15–25% | 20–35% | Depende do grau, verifique o relatório |
| VMQ 70 | 15–25% | 25–40% | 40–60% | A baixa resistência limita a utilização |
Intervalos compilados a partir de fichas técnicas de compostos publicadas. Peça ao seu fornecedor o relatório de ensaio do lote real, não o típico da família. Uma variação de 10 pontos nesta tabela é a diferença entre um vedante que dura dois anos e um que dura seis meses.
Daqui decorrem duas regras. Primeiro, se a aplicação se mantém continuamente a 200 °C, o FKM padrão com 35 por cento de deformação permanente a essa temperatura dá-lhe um vedante que irá progredir para a falha no prazo de um ou dois anos; um grau com cura peroxídica ou FFKM compra anos. Segundo, se a aplicação atinge 230 °C durante 10 por cento do seu tempo de funcionamento, o envelhecimento que importa ocorre durante esses 10 por cento, e ocorre a um ritmo acelerado — aproximadamente duplicando por cada 10 °C acima do limite contínuo nominal.
FKM a 200 °C: Que grau, e onde para
O FKM padrão — os compostos de tipo A com cura de bisfenol que constituem a maior parte do mercado — é a resposta correta para ar seco, óleo hidráulico, diesel, massa lubrificante e a maioria dos óleos minerais a 200 °C contínuos. É a resposta errada em três situações que surgem constantemente:
- Vapor e água quente acima de 150 °C. A desidrofluoração instala-se. Mude para um FKM com cura peroxídica nos casos marginais, FEPM (tipo AFLAS) ou EPDM para serviço real de vapor.
- Aminas, amónia e muitos detergentes alcalinos. O FKM incha e amolece. FFKM ou PTFE.
- Arranque a frio abaixo de -20 °C combinado com serviço a 200 °C. O FKM padrão tem uma transição vítrea em torno de -18 a -20 °C e fissurará num arranque a frio. Os graus de baixa temperatura estendem isto até cerca de -40 °C, mas geralmente à custa de alguma resistência à deformação permanente a alta temperatura.
O FKM com cura peroxídica vale o prémio de 10 a 20 por cento em qualquer aplicação quente que também contacte com água, fluido de arrefecimento ou produtos químicos de CIP. A cura com bisfenol é atacada pela base em muitos ciclos de lavagem alcalina; a cura peroxídica não. Se a sua linha é limpa com soda cáustica a 80 °C todas as noites, essa diferença decide a vida do vedante, não a classificação de 200 °C.
FFKM: Quanto custam os 60 °C extra
O perfluoroelastómero substitui cada hidrogénio da cadeia polimérica por flúor. Essa única alteração eleva o serviço contínuo para 260–325 °C, dependendo do grau, e torna o material resistente a quase tudo, exceto metais alcalinos fundidos e flúor elementar a temperatura.
Também altera as regras de projeto. O FFKM tem menor resistência à tração e menor resistência ao rasgamento do que o FKM, pelo que é menos tolerante a arestas vivas nas ranhuras e mais propenso a lascar durante a instalação. Tem um coeficiente de expansão térmica mais elevado, o que importa em diâmetros grandes. E em serviço de gás a alta pressão — hidrogénio, azoto, CO2, gás natural — é suscetível a danos por descompressão rápida de gás: o gás dissolve-se no polímero sob pressão e depois expande-se explosivamente quando a pressão cai, formando bolhas no vedante a partir do interior. A solução é um grau resistente à descompressão com dureza 90 Shore A e uma taxa de despressurização definida, não um anel FFKM padrão.
A 40 a 80 vezes o custo do NBR, o FFKM justifica o seu lugar em exatamente três casos: a temperatura está continuamente acima de 230 °C, a química destrói o FKM (aminas, bases fortes, cetonas, ácidos quentes), ou o vedante é inacessível e o custo do tempo de paragem é muito superior ao custo da peça. Se nenhum destes três casos se verificar, o FFKM é uma forma dispendiosa de esconder um problema de projeto.
PTFE e PEEK: sem recuperação elástica, por isso projete em conformidade
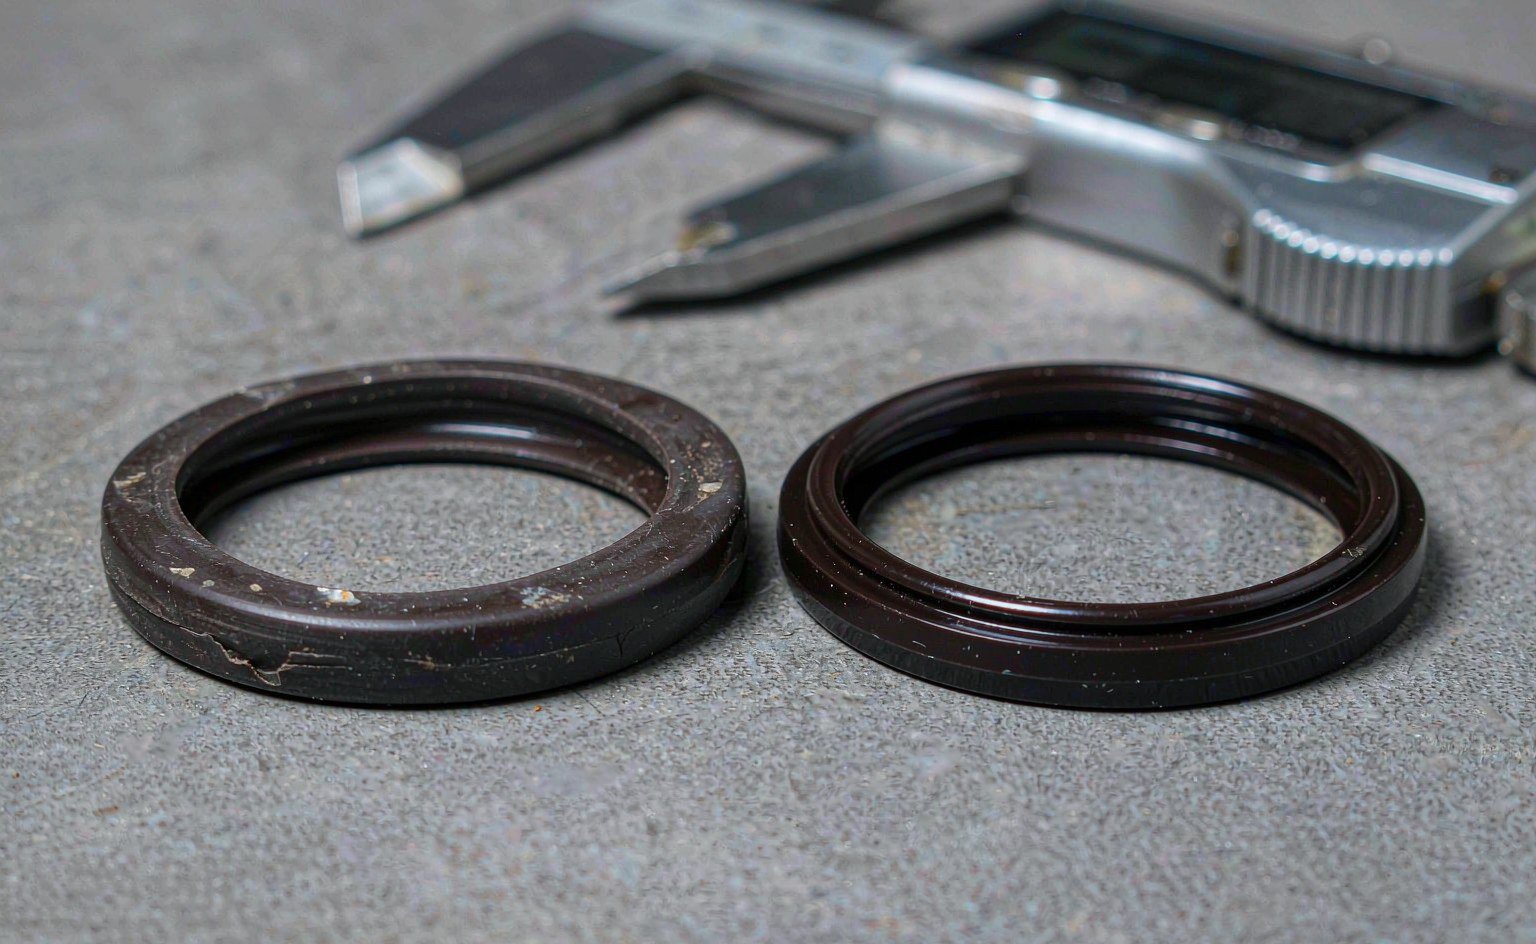
Ambos os materiais mantêm as suas propriedades até 250–260 °C e resistem a quase todos os fluidos. Nenhum se comporta como borracha. O PTFE sofre fluência sob carga e não tem praticamente memória elástica, pelo que um anel de PTFE simples numa ranhura irá vazar assim que a pressão cair. A solução padrão é um design energizado por mola: uma mola de bobina inclinada, helicoidal ou em balanço no interior de uma camisa de PTFE fornece a carga permanente que o polímero não consegue.
O PEEK é maquinado, não moldado, o que o torna ideal para anéis de apoio, elementos de guia, anéis de lanterna e peças de desgaste a 250 °C onde um elastómero extrudiria. Também é utilizado como material de sede em válvulas de retenção de alta temperatura. O que não fará é vedar dinamicamente por si só a baixa pressão — não tem recuperação, pelo que a pressão de contacto tem de vir de outro lado.
Acima de 200 °C, a combinação mais comum que fornecemos é um O-ring de FKM ou FFKM com anéis de apoio de PEEK em ambos os lados. O elastómero proporciona a vedação; o PEEK impede que o elastómero amolecido extrua para a folga. A 200 °C e 20 MPa, um anel de 75 Shore A sem apoio falhará por extrusão em horas. O nosso gama de anéis de apoio abrange PEEK, PTFE carregado e POM nos tamanhos de secção padrão, e a gama com mola energizada abrange os casos em que a camisa de PTFE tem de suportar o vedante por si só.
Acima de 300 °C: Grafite, Metal e Cerâmica
Quando o requisito ultrapassa os 300 °C, os elastómeros deixam de ser opção. As juntas e guarnições de grafite flexível suportam 450 °C ao ar e muito mais em gás inerte ou sob compressão, e são a resposta padrão para a vedação de hastes de válvulas e flanges de alta temperatura. Os anéis em C, O-rings e E-rings metálicos em 316L, Inconel ou Monel assumem o controlo quando a pressão, os ciclos térmicos e a permeação são todos relevantes ao mesmo tempo.
Estes vedantes transferem a dificuldade do material para a ferragem. Os vedantes metálicos exigem uma carga de parafuso elevada e estável, flanges muito planas e um acabamento superficial medido em Ra 0,4 µm ou melhor. Não toleram bem os ciclos térmicos, a menos que os materiais da flange e dos parafusos sejam compatíveis, e necessitam de uma folga definida de esmagamento ou de retorno elástico. A grafite necessita de retenção de compressão e proteção contra a oxidação; numa atmosfera oxidante acima de 450 °C, simplesmente arde.
Regras de Ferragem para Juntas Quentes
Metade das falhas a alta temperatura que vemos são problemas de ferragem disfarçados de problemas de material. Estas quatro regras abrangem a maioria delas.
| Parâmetro | Regra a 200 °C | Porque é importante |
|---|---|---|
| Folga de extrusão | 0,15 mm máx. para 75 Shore A sem anel de apoio; 0,25 mm com anel de apoio em PEEK | O módulo à temperatura é aproximadamente metade do valor à temperatura ambiente |
| Acabamento superficial da ranhura | Ra 0,8 µm ou melhor nas faces de vedação; sem riscos axiais | A borracha quente é mais macia e adapta-se aos riscos, rasgando depois ao libertar |
| Preenchimento da ranhura | Manter a área da secção do O-ring abaixo de 85% da área da ranhura | A expansão térmica do elastómero não tem para onde ir com preenchimentos superiores |
| Material da flange e dos parafusos | Coeficientes de expansão compatíveis dentro de cerca de 15% | O crescimento diferencial a 200 °C abre a junta mais depressa do que o vedante consegue acompanhar |
Acrescente duas regras de instalação. Aqueça o vedante, não a ranhura, ao montar acima de 150 °C — um vedante morno é mais complacente e tem menos probabilidade de ser cortado pela aresta da ranhura. E nunca reutilize um vedante que já esteve a temperatura: a deformação permanente é definitiva, e um anel usado já gastou parte da sua vida útil.
Um Fluxo de Seleção Que Resiste a Auditoria
Esta é a sequência que aplicamos aos pedidos de cotação recebidos para aplicações quentes. Demora cerca de 30 minutos quando o cliente tem os dados, e evita a maioria dos erros dispendiosos.
- Fixe o triplo de temperaturas. Contínua, de pico e de soak-back, cada uma com a duração. Escreva-as no desenho, não num e-mail.
- Identifique o fluido no vedante, não no depósito. Os aditivos, o teor de água e a aeração alteram a compatibilidade. Um óleo quente com 0,5% de água é um ambiente diferente de um óleo seco.
- Defina a pressão e a folga. Calcule a folga máxima de extrusão à temperatura de funcionamento, incluindo a acumulação de tolerâncias e o crescimento térmico.
- Escolha o degrau mais baixo que satisfaça os três. Comece pelo FKM, passe para o FFKM apenas para temperaturas acima de 230 °C ou para químicas que excluam o FKM.
- Acrescente anéis de apoio ou um elemento de guia se o cálculo da folga estiver no limite, se a pressão exceder 20 MPa ou se o vedante for dinâmico.
- Defina o ensaio de aceitação. Deformação permanente após 70 h à temperatura contínua, variação de dureza e uma imersão de 24 horas no fluido com registo do inchamento volumétrico. Coloque os limites na ordem de compra.
- Peça o relatório do lote. Lote do composto, data de cura, ciclo de pós-cura e dados de ensaio. Sem isso, não consegue distinguir um bom lote de um lote com sorte.
O Que Vemos no Chão de Fábrica
Os nossos fornos realizam ensaios de envelhecimento com circulação de ar a 200 °C e 230 °C para lotes de clientes, e o padrão é consistente: as peças que falham prematuramente quase nunca são as que têm o polímero errado. São aquelas em que a pós-cura foi encurtada para cumprir uma data de expedição. A pós-cura — a segunda cozedura que elimina os voláteis e completa a reticulação — é o que faz uma peça em FKM manter 30 por cento de deformação em vez de 50 por cento. Saltar quatro horas dela para poupar um dia de prazo custa ao cliente um ano de vida útil.
O segundo padrão é dimensional. Um vedante de alta temperatura é especificado a 23 °C e instalado a 200 °C, e o desenho muitas vezes só indica a tolerância à temperatura ambiente. Peça a folga de expansão térmica no diâmetro. Num anel de 200 mm, o FKM cresce vários milímetros em diâmetro livre entre 23 °C e 200 °C — uma ordem de grandeza mais do que o aço à sua volta — e se a ranhura não tiver espaço para esse crescimento, o vedante ou encurva ou sofre extrusão.
O terceiro é a documentação. Para serviço a alta temperatura, os compradores devem exigir o registo do lote do composto e o relatório do ensaio de envelhecimento com a expedição. Não custa nada na fábrica e resolve discussões na instalação dois anos depois.
A Conclusão
Acima de 200 °C, a escolha de material estreita-se rapidamente: FKM até 200 °C contínuos em óleo seco ou ar, FFKM a partir de 230 °C ou onde a química ataca o FKM, e PTFE, PEEK, grafite ou metal assim que a temperatura ultrapassa os 260 °C ou o fluido derrota todos os elastómeros. Essa parte é simples.
A parte que decide se o vedante dura é o ciclo de serviço: quantas horas à temperatura contínua, quão quente fica o soak-back e quanta folga o composto amolecido tem de atravessar. Um anel FKM padrão com o anel de apoio correto, uma folga de 0,15 mm e um limite real de deformação permanente superará um anel FFKM encaixado numa ranhura concebida para temperatura ambiente.
Envie-nos o triplo de temperaturas, o fluido e a folga, e dir-lhe-emos de que degrau da escada precisa — e por qual pode deixar de pagar. Explore os gama de vedantes para altas e baixas temperaturas para os perfis padrão, ou veja os componentes maquinados em PEEK e PTFE se a resposta for um anel de apoio em vez de um elastómero.
Para a ciência dos materiais por trás das classificações, a Trelleborg publica uma visão geral útil de materiais de vedação e os respetivos limites de aplicação, e ASTM D2000 continua a ser a norma de referência de linha que a maioria dos desenhos dos EUA ainda cita. Os detalhes do ensaio de deformação permanente por compressão encontram-se em ASTM D395. Para dados sobre o polímero base de perfluoroelastómero, A Zeon publica tabelas de temperatura e químicas ao nível da classe. Uma visão de distribuidor dos mesmos compromissos, escrita para engenheiros de manutenção e não para projetistas, encontra-se em Darcoid.