
حلقة O-ring مصنفة حتى 230 °C تكلف تقريبًا بقدر فنجان قهوة. ستحتفظ بالضغط لوردية عمل، وأحيانًا لشهر. ثم تخرج من المجرى مسطحة وصلبة وحادة الحواف، ويبدأ الفلنجة بالتسرب عند البراغي. لم يكن هناك خطأ في درجة حرارة لوحة البيانات. كان الفشل في عدد الساعات التي قضاها عند تلك الدرجة، والسائل الموجود، وحقيقة أن أحدًا لم يسأل كيف سيبدو المطاط المرن بعد 4,000 من تلك الساعات.
الإحكام فوق 200 °C ليس تمرينًا في شراء المواد. إنه تمرين في ميزانية الحرارة بثلاثة متغيرات: درجة الحرارة المستمرة عند واجهة الإحكام، وزمن البقاء عند تلك الدرجة، والبيئة الكيميائية التي تسرّع الأكسدة أو تمنعها. اضبط هذه الثلاثة بشكل صحيح وستكتب القائمة المختصرة للمواد نفسها. أخطئ فيها وسيفشل FFKM في نفس الأسابيع الستة التي تفشل فيها حلقة FKM بسعر 0.30 دولار.
يقارن هذا الدليل العائلات الأربع التي تُستخدم فعليًا فوق 200 °C — FKM وFFKM وPTFE/PEEK والجرافيت أو المعدن — بالأرقام التي تفصل بينها، وتغييرات العتاد التي تتطلبها كل واحدة، وسير العمل الذي نتبعه عندما يرسل العميل طلب عرض سعر لتطبيق حار إلى مصنعنا في فوشان.
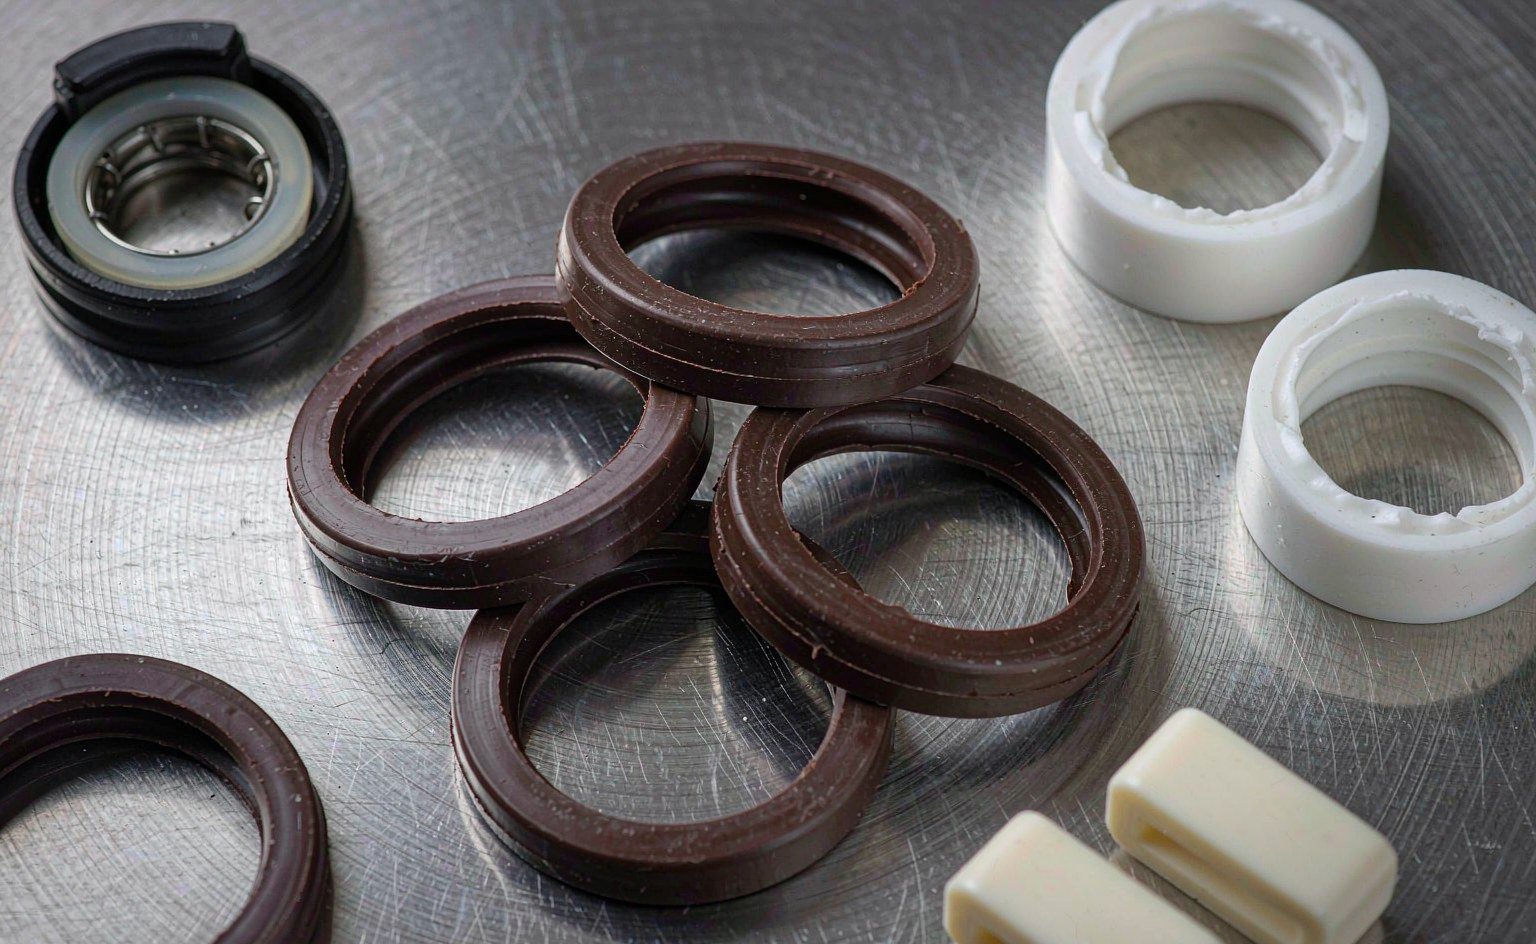
ما تفعله 200 °C فعليًا بالإحكام
البوليمرات لا تنصهر عند 200 °C. ما يحدث أبطأ وأكثر تكلفة. تعمل أربع آليات في الوقت نفسه، والتي تنتهي أولًا تحدد فترة الصيانة لديك.
الأكسدة وتصلب التشابك. يهاجم الأكسجين العمود الفقري للبوليمر ويضيف روابط تشابك. يصبح المطاط أكثر صلابة، ويفقد استطالة القطع، ويتوقف عن متابعة المجرى مع دورات الضغط. مركّب بصلادة 70 Shore A يقاس عند 85 Shore A بعد التعتيق لا يزال يبدو كإحكام ولم يعد يتصرف كإحكام.
الانضغاط الدائم. يُشوَّه الإحكام بالتصميم — عادةً بنسبة 15 إلى 25 بالمئة من مقطعه العرضي. تسمح الحرارة لسلاسل البوليمر بالارتخاء من ذلك التشوه بشكل دائم. بمجرد أن يتجاوز الانضغاط الدائم نحو 40 بالمئة، ينخفض ضغط التلامس عند خط الإحكام إلى ما دون ضغط السائل الذي يُفترض أن يحجزه، ويبدأ التسرب دون أي تلف مرئي.
نزع فلوريد الهيدروجين. خاص بالفلوروكربون. فوق نحو 150 °C في البخار أو الماء الساخن أو القواعد القوية، يفقد FKM فلوريد الهيدروجين من السلسلة. يتصلب السطح ويتقرح، ويزحف الهجوم إلى الداخل. هذا هو سبب فشل إحكام يعمل عند 200 °C في الزيت الجاف عند 160 °C في البخار المشبع.
فقدان المعامل والبثق. الحرارة تلطّف المركّب. عند 200 °C تكون حلقة FKM بصلادة 75 Shore A لديها ربما نصف معامل الانضغاط الذي لديها عند 23 °C. نفس الضغط ونفس الفجوة التي كانت آمنة وهي باردة تدفع الآن المادة إلى الخلوص. بمجرد أن يُقص طرف من المطاط، ينتهي الإحكام.
أربعة أنظمة تعمل فعليًا عند 200 °C
تأتي الحرارة في تطبيقات الإحكام من أربعة مصادر، ولكل منها بصمة مختلفة. معرفة أيها لديك تضيّق اختيار المادة قبل أن تفتح ورقة البيانات.
الانضغاط والاحتكاك. ضواغط الهواء ومجموعات الطاقة الهيدروليكية وعلب التروس تسخّن الزيت، والزيت يسخّن الإحكام. ترى إحكامات جانب التصريف في ضاغط ترددي 180 إلى 220 °C بشكل روتيني، مع وجود الزيت. يتعامل FKM مع هذا جيدًا طالما أن الزيت معدني أو قائم على PAO ومحتوى الماء منخفض.
حرارة العملية الموصّلة عبر المعدن. فلنجة على مفاعل عند 220 °C، أو غطاء صمام على مجمع بخار، أو غطاء قناة مبادل حراري. هنا يكون الإحكام عند درجة حرارة المعدن وقد يكون السائل غير ضار — وهو الحال غالبًا في منصات الأغذية والأدوية والكيماويات. التوصيل ثابت ويمكن التنبؤ به، لذا فإن التصنيف المستمر هو رقم التصميم الصحيح.
الحرارة الكهربائية والحمل الإشعاعي. الألواح المسخّنة، وأسطوانات البثق، وصمامات التوزيع بسخانات الخرطوشة، وأبواب غرف أشباه الموصلات. تعمل هذه عند 180 إلى 250 °C عند الإحكام مع تبريد سائل شبه معدوم. نمط الفشل هو الأكسدة الجافة: تصلب وتشقق بدلًا من الانتفاخ، وغالبًا نقطة ساخنة على جانب واحد من الحلقة لأن السخان غير متمركز.
المحرك والعادم. تغذية زيت الشاحن التوربيني، ودوائر EGR، والحشوات المجاورة للعادم. القمم من 250 إلى 300 °C طبيعية، ويرى الإحكام دورات حرارية بدلًا من حالة مستقرة. الدورات الحرارية أكثر ضررًا من الحرارة المستقرة، لأن كل دورة تعيد بثق الإحكام في الفجوة وتعيد ضغطه باردًا.
أولًا، قِس درجة الحرارة التي لديك فعليًا
معظم حالات فشل التطبيقات الحارة التي نحقق فيها تبدأ برقم خاطئ في طلب عرض السعر. ثلاث عادات تصلح ذلك.
ضع المزدوج الحراري عند الإحكام، لا على الغلاف. مسبار على السطح الخارجي لعلبة محمل أو رأس أسطوانة يقرأ أقل بـ 40 إلى 80 °C من واجهة الإحكام في الحالة المستقرة، لأن مسار الحرارة يمر عبر الإحكام أولًا.
سجّل ذروة الحرارة المرتدّة. عندما يتوقف مضخة أو ضاغط أو مبادل حراري، يتوقف تدفق المبرد وسائل العملية معه، لكن كتلة المعدن تستمر في إلقاء الحرارة في الإحكام. درجات حرارة الارتداد الأعلى بـ 30 إلى 60 °C من درجة حرارة التشغيل طبيعية، ويمكن أن تستمر لساعات. إذا رأى الإحكام 205 °C أثناء التشغيل و250 °C لمدة ساعتين بعد كل إيقاف، فيجب أن تتحمل المادة 250 °C، لا 205 °C.
سجّل منحنى بدء التشغيل. الإحكام عند 25 °C المضغوط على فلنجة تصل إلى 200 °C في أربع دقائق يرى الفلنجة تتمدد قبله. هذا التفاوت هو حيث يبدأ القضم وتآكل المجرى.
العائلات الأربع، بالأرقام
يعطي الجدول أدناه الحدود المستمرة العملية في الهواء الجاف أو الغاز الخامل، بالإضافة إلى القمم قصيرة المدى. البخار والزيت الساخن ذو نقطة أنيلين العالية والأمينات والمؤكسدات كلها تخفض هذه الأرقام. اعتبر العمود المستمر هدف التصميم والعمود الأقصى حدثًا يمكنك تجاوزه بضع مرات، لا نمط وردية.
| المادة | الحد الأقصى المستمر | الذروة القصيرة | الحد الأدنى | الاسترداد المرن | مؤشر التكلفة |
|---|---|---|---|---|---|
| HNBR | 150 °C | 175 °C | -40 °C | جيد | 1.5× |
| سيليكون VMQ | 200 °C | 230 °C | -60 °C | جيد، قوة منخفضة | 2× |
| FKM (قياسي) | 200 °C | 230 °C | -20 °C | جيد | 3× |
| FEPM (نوع AFLAS) | 200 °C | 230 °C | -5 °C | مقبول | 6× |
| FFKM | 260–325 °C | 300–350 °C | -15 °C | جيد | 40–80× |
| PTFE، خام ومحشو | 260 °C | 280 °C | -200 °C | لا شيء بدون زنبرك | 1–1.5× |
| PEEK | 250 °C | 300 °C | -60 °C | لا شيء | 8–12× |
| جرافيت مرن | 450 °C في الهواء | أعلى في الغاز الخامل | -200 °C | لا شيء | 2× |
مؤشر التكلفة نسبي إلى حلقة O-ring قياسية من NBR بنفس الحجم، استنادًا إلى سجل عروض الأسعار الخاص بنا لأحجام الإنتاج. وهو دليل على ترتيب المقدار، وليس قائمة أسعار.
اقرأ الجدول كسلّم، لا كقائمة طعام. كل درجة تشتري ما يقارب 30 إلى 60 °C من الخدمة المستمرة وتكلّف ثلاثة إلى عشرة أضعاف الدرجة التي تحتها. السؤال الهندسي ليس أبدًا “ما هي أفضل مادة” بل “ما هي أرخص مادة تصمد طوال دورة التشغيل بأكملها”.
الانضغاط الدائم هو ما يقرر، لا درجة حرارة ورقة البيانات
تحمل كل ورقة بيانات لمركّب ما تصنيفًا لدرجة الحرارة ورقمًا للانضغاط الدائم. يقرأ المشترون الأول ويتجاهلون الثاني. والثاني هو الذي يتنبأ بالتسريبات.
يُقاس الانضغاط الدائم وفق ASTM D395 الطريقة B (أو ISO 815): تُضغط عينة بنسبة 25 بالمئة، وتُحفظ عند درجة الحرارة لمدة محددة — 22 ساعة أو 70 ساعة شائعة — ثم تُحرَّر، وتُترك لتستعيد شكلها لمدة 30 دقيقة، ثم تُقاس. والنتيجة هي النسبة المئوية من الانحراف الأصلي الذي لم يعد.
| المادة | 70 ساعة عند 150 °C | 70 ساعة عند 200 °C | 70 ساعة عند 230 °C | ملاحظات |
|---|---|---|---|---|
| NBR 70 | 25–35% | غير مصنّف | — | يتصلّب بسرعة فوق 120 °C |
| HNBR 70 | 20–30% | 40–55% | — | الدرجات المعالجة بالبيروكسيد تصمد أطول |
| FKM 75، معالجة بالبيسفينول | 15–25% | 30–45% | 45–60% | الخيار القياسي المعتمد |
| FKM 75، معالجة بالبيروكسيد | 12–20% | 25–35% | 35–50% | أفضل في البخار والقواعد |
| FFKM 75 | 10–18% | 15–25% | 20–35% | يعتمد على الدرجة، تحقّق من التقرير |
| VMQ 70 | 15–25% | 25–40% | 40–60% | ضعف القوة يحدّ من الاستخدام |
نطاقات مجمّعة من أوراق بيانات المركّبات المنشورة. اطلب من مورّدك تقرير الاختبار للدفعة الفعلية، لا القيم النموذجية للعائلة. فارق 10 نقاط في هذا الجدول هو الفرق بين مانع تسرب يدوم سنتين ومانع تسرب يدوم ستة أشهر.
تتبع ذلك قاعدتان. أولًا، إذا كان التطبيق يعمل عند 200 °C باستمرار، فإن FKM القياسي بانضغاط دائم بنسبة 35 بالمئة عند تلك الدرجة يمنحك مانع تسرب سيزحف نحو الفشل خلال سنة أو سنتين؛ أما الدرجة المعالجة بالبيروكسيد أو FFKM فتشتري سنوات. ثانيًا، إذا لامس التطبيق 230 °C لمدة 10 بالمئة من زمن تشغيله، فإن التقادم المهم يحدث خلال تلك الـ 10 بالمئة، ويحدث بمعدل متسارع — يتضاعف تقريبًا لكل 10 °C فوق الحد المستمر المصنّف.
FKM عند 200 °C: أي درجة، وأين تتوقف
FKM القياسي — مركّبات النوع A المعالجة بالبيسفينول التي تشكّل معظم السوق — هو الإجابة الصحيحة للهواء الجاف والزيت الهيدروليكي والديزل والشحم المزلق ومعظم الزيوت المعدنية عند 200 °C باستمرار. وهو الإجابة الخاطئة في ثلاث حالات تظهر باستمرار:
- البخار والماء الساخن فوق 150 °C. يبدأ نزع فلوريد الهيدروجين. انتقل إلى FKM معالج بالبيروكسيد للحالات الحدّية، أو FEPM (نوع AFLAS) أو EPDM لخدمة البخار الحقيقية.
- الأمينات والأمونيا وكثير من المنظفات القلوية. ينتفخ FKM ويلين. استخدم FFKM أو PTFE.
- بدء بارد تحت -20 °C مقترنًا بخدمة عند 200 °C. يمتلك FKM القياسي انتقالًا زجاجيًا عند نحو -18 إلى -20 °C وسيتشقق عند البدء البارد. تمدّد الدرجات منخفضة الحرارة هذا إلى نحو -40 °C، لكن عادةً على حساب بعض مقاومة الانضغاط الدائم عند درجات الحرارة العالية.
يستحق FKM المعالج بالبيروكسيد علاوة السعر البالغة 10 إلى 20 بالمئة في أي تطبيق ساخن يتعرض أيضًا للماء أو سائل التبريد أو مواد CIP الكيميائية. فمعالجة البيسفينول تتعرض للهجوم من القاعدة في كثير من دورات الغسل القلوي؛ أما معالجة البيروكسيد فلا. إذا كان خطك يُنظَّف بالصودا الكاوية عند 80 °C كل ليلة، فإن ذلك الفارق هو ما يحدد عمر مانع التسرب، لا تصنيف 200 °C.
FFKM: ماذا تكلّف الـ 60 °C الإضافية
يستبدل الإيلاستومر المتعدد الفلور كل ذرة هيدروجين في العمود الفقري للبوليمر بالفلور. ذلك التغيير الوحيد يدفع الخدمة المستمرة إلى 260–325 °C حسب الدرجة، ويجعل المادة مقاومة لكل شيء تقريبًا عدا الفلزات القلوية المنصهرة والفلور العنصري عند درجة الحرارة.
كما أنه يغيّر قواعد التصميم. يمتلك FFKM مقاومة شدّ أقل ومقاومة تمزّق أقل من FKM، لذا فهو أقل تسامحًا مع حواف الأخاديد الحادة وأكثر عرضة للتآكل أثناء التركيب. وله معامل تمدد حراري أعلى، وهو أمر مهم في الأقطار الكبيرة. وفي خدمة الغاز عالي الضغط — الهيدروجين والنيتروجين وCO2 والغاز الطبيعي — فهو عرضة لتلف التخفيف السريع للغاز: يذوب الغاز في البوليمر عند الضغط، ثم يتمدد بانفجار عند انخفاض الضغط، مما يُحدث تنفّطًا في مانع التسرب من الداخل. والحل هو درجة مقاومة للتخفيف بصلابة 90 Shore A ومعدل تخفيف ضغط محدد، لا حلقة FFKM قياسية.
بتكلفة تبلغ 40 إلى 80 ضعف تكلفة NBR، يستحق FFKM مكانه في ثلاث حالات بالضبط: أن تكون درجة الحرارة فوق 230 °C باستمرار، أو أن تُدمّر الكيمياء FKM (الأمينات والقواعد القوية والكيتونات والأحماض الساخنة)، أو أن يكون مانع التسرب غير قابل للوصول وتفوق تكلفة التوقف عن العمل بكثير تكلفة القطعة. إذا لم تكن أي من هذه الثلاث صحيحة، فإن FFKM طريقة مكلفة لإخفاء مشكلة تصميم.
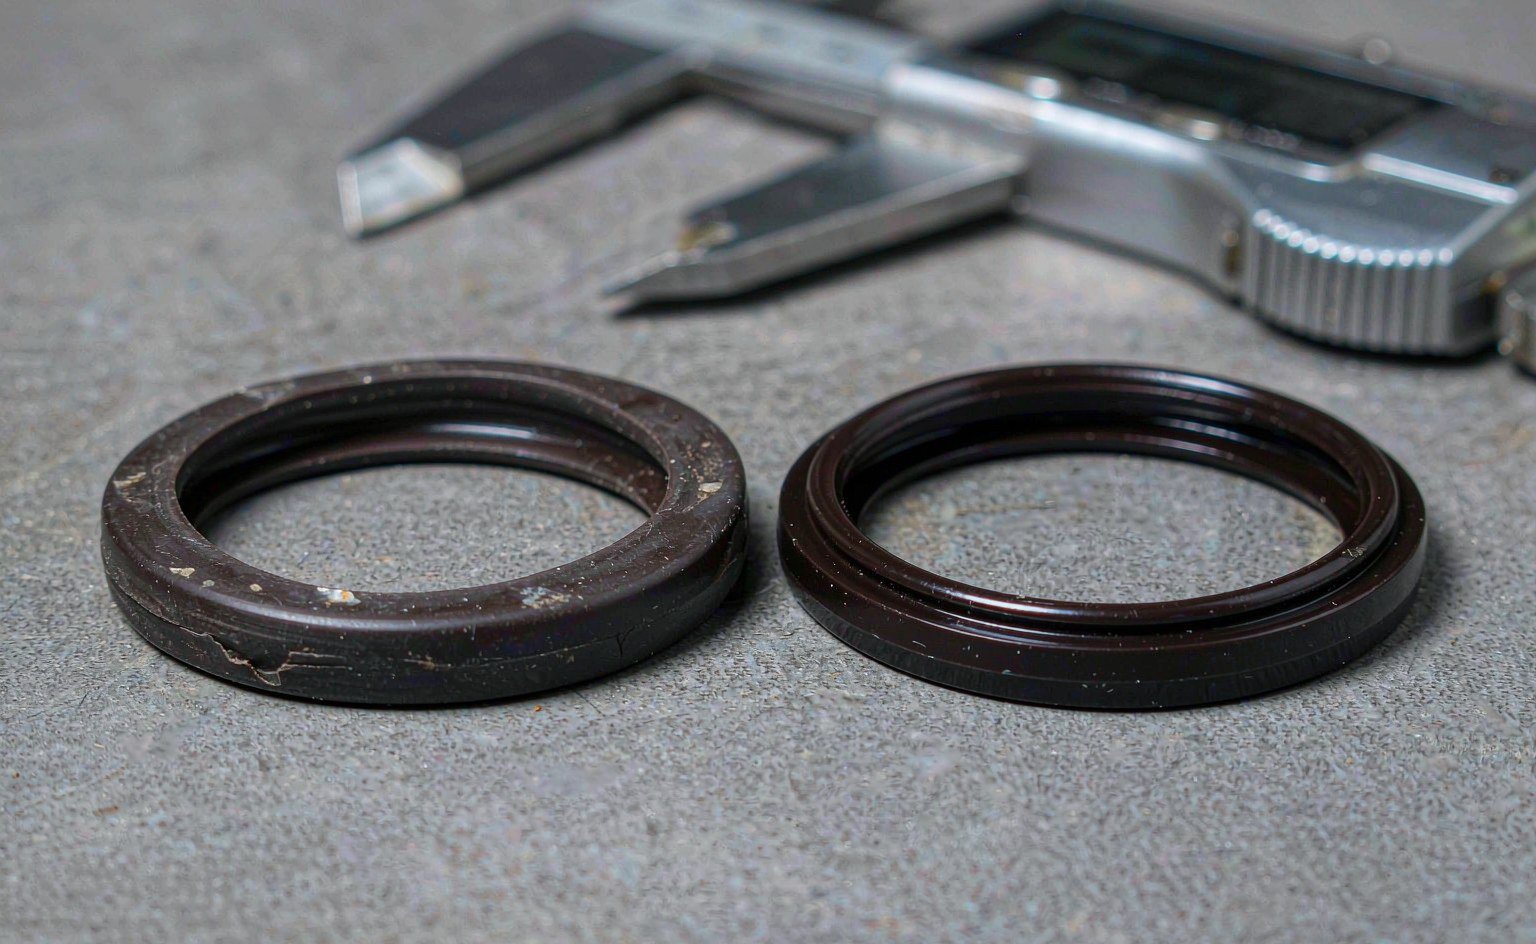
PTFE وPEEK: لا استعادة مرنة، لذا صمّم حول ذلك
تحتفظ كلتا المادتين بخصائصهما حتى 250–260 °C وتقاومان كل سائل تقريبًا. ولا تتصرف أي منهما كالمطاط. يزحف PTFE تحت الحمل وليس لديه ذاكرة مرنة تقريبًا، لذا فإن حلقة PTFE عادية في أخدود ستتسرب بمجرد انخفاض الضغط. الحل القياسي هو تصميم مُنشَّط بزنبرك: زنبرك ملفوف مائل أو حلزوني أو ناتئ داخل غلاف PTFE يوفّر الحمل الدائم الذي لا يستطيع البوليمر توفيره.
يُشكَّل PEEK بالتصنيع الآلي، لا بالقولبة، مما يجعله مثاليًا لحلقات الدعم وعناصر التوجيه وحلقات الفانوس وأجزاء التآكل عند 250 °C حيث قد ينبثق الإيلاستومر. ويُستخدم أيضًا كمادة المقعد في صمامات عدم الرجوع عالية الحرارة. وما لن يفعله هو الإحكام ديناميكيًا بمفرده عند الضغط المنخفض — فليس لديه استعادة، لذا يجب أن يأتي ضغط التلامس من مكان آخر.
فوق 200 °C، أكثر تركيبة نشحنها شيوعًا هي حلقة O-ring من FKM أو FFKM مع حلقات دعم من PEEK على الجانبين. يوفّر الإيلاستومر الإحكام؛ ويمنع PEEK الإيلاستومر اللين من الانبثاق إلى الفجوة. عند 200 °C و20 MPa، ستفشل حلقة بصلابة 75 Shore A بدون دعم بالانبثاق خلال ساعات. لدينا نطاق حلقة الدعم يغطي PEEK وPTFE المحشو وPOM في أحجام المقاطع القياسية، كما يغطي النطاق المدعوم بالنابض الحالات التي يتعين فيها على غلاف PTFE حمل الختم بمفرده.
فوق 300 °C: الجرافيت والمعدن والسيراميك
بمجرد أن يتجاوز المتطلب 300 °C، تخرج المطاطيات من الحسبان. تتحمل حشوات وأطواق الجرافيت المرن 450 °C في الهواء وأكثر بكثير في الغاز الخامل أو تحت الضغط، وهي الحل القياسي لحشو ساق الصمامات والشفاه عالية الحرارة. وتتولى حلقات C وحلقات O وحلقات E المعدنية المصنوعة من 316L أو Inconel أو Monel المهمة حيث تكون الضغط والدورات الحرارية والنفاذية جميعها عوامل مؤثرة في آن واحد.
تنقل هذه الأختام الصعوبة من المادة إلى العتاد. تحتاج الأختام المعدنية إلى حمل براغي عالٍ ومستقر، وشفاه مستوية جداً، وتشطيب سطحي يقاس بـ Ra 0.4 µm أو أفضل. وهي لا تتحمل الدورات الحرارية جيداً إلا إذا كانت مواد الشفة والبراغي متوافقة، وتحتاج إلى سماحية محددة للسحق أو الارتداد. أما الجرافيت فيحتاج إلى الحفاظ على الانضغاط والحماية من الأكسدة؛ ففي جو مؤكسد فوق 450 °C يحترق ببساطة.
قواعد العتاد للوصلات الساخنة
نصف أعطال درجات الحرارة العالية التي نراها هي مشكلات في العتاد ترتدي زي المادة. تغطي هذه القواعد الأربع معظمها.
| المعامل | القاعدة عند 200 °C | لماذا يهم ذلك |
|---|---|---|
| فجوة البثق | 0.15 مم كحد أقصى لصلابة 75 Shore A دون دعم؛ 0.25 مم مع دعم PEEK | المعامل عند درجة الحرارة يساوي نحو نصف قيمته عند درجة حرارة الغرفة |
| تشطيب سطح الأخدود | Ra 0.8 µm أو أفضل على أسطح الإحكام؛ دون خدوش محورية | المطاط الساخن أنعم فيتشكل داخل الخدوش ثم يتمزق عند الفك |
| تعبئة الأخدود | أبقِ مساحة مقطع حلقة O أقل من 85% من مساحة الأخدود | لا يجد التمدد الحراري للمطاطي مكاناً يذهب إليه عند تعبئة أعلى |
| مادة الشفة والبراغي | طابِق معاملات التمدد ضمن نحو 15% | النمو التفاضلي عند 200 °C يفتح الوصلة أسرع مما يستطيع الختم مجاراته |
أضف قاعدتي تركيب. سخّن الختم لا الأخدود عند التركيب فوق 150 °C — فالختم الدافئ أكثر مرونة وأقل عرضة للقطع بحافة الأخدود. ولا تُعد استخدام ختم تعرض لدرجة الحرارة: فالتشوه الانضغاطي دائم، والحلقة المستعملة استهلكت بالفعل جزءاً من عمرها.
سير عمل للاختيار يصمد أمام التدقيق
هذا هو التسلسل الذي نطبقه على طلبات عروض الأسعار الواردة للتطبيقات الساخنة. يستغرق نحو 30 دقيقة عندما تكون البيانات متوفرة لدى العميل، ويمنع معظم الأخطاء المكلفة.
- حدّد ثلاثية درجة الحرارة. المستمرة والذروة والارتداد الحراري، كل منها مع مدتها. اكتبها على الرسم، لا في بريد إلكتروني.
- حدّد المائع عند الختم، لا في الخزان. تغيّر الإضافات ومحتوى الماء والتهوية التوافق. فالزيت الساخن الذي يحتوي على 0.5% ماء بيئة مختلفة عن الزيت الجاف.
- حدّد الضغط والفجوة. احسب أقصى فجوة بثق عند درجة حرارة التشغيل، بما في ذلك تراكم التفاوتات والنمو الحراري.
- اختر أدنى درجة تستوفي الثلاثة جميعاً. ابدأ بـ FKM، وانتقل إلى FFKM فقط لدرجة حرارة تتجاوز 230 °C أو لكيمياء تستبعد FKM.
- أضف حلقات دعم أو عنصر توجيه إذا كان حساب الفجوة قريباً، أو إذا تجاوز الضغط 20 MPa، أو إذا كان الختم ديناميكياً.
- حدّد اختبار القبول. التشوه الانضغاطي بعد 70 ساعة عند درجة الحرارة المستمرة، وتغير الصلابة، وغمر في المائع لمدة 24 ساعة مع تسجيل انتفاخ الحجم. ضع الحدود في أمر الشراء.
- اطلب تقرير الدفعة. دفعة المركب وتاريخ المعالجة ودورة المعالجة اللاحقة وبيانات الاختبار. بدونها لا يمكنك التمييز بين دفعة جيدة ودفعة محظوظة.
ما نراه في أرضية الإنتاج
تُجري أفراننا اختبارات تقادم بدوران الهواء عند 200 °C و230 °C لدفعات العملاء، والنمط ثابت: الأجزاء التي تفشل مبكراً ليست تقريباً أبداً تلك التي بها بوليمر خاطئ. بل هي تلك التي اختُصرت فيها المعالجة اللاحقة للوفاء بموعد الشحن. المعالجة اللاحقة — الخبز الثاني الذي يطرد المواد المتطايرة ويكمل التشابك — هي ما يجعل جزء FKM يحتفظ بتشوه 30 بالمئة بدلاً من 50 بالمئة. وتخطي أربع ساعات منها لتوفير يوم من زمن التسليم يكلف العميل سنة من عمر الخدمة.
النمط الثاني أبعادي. يُحدد الختم عالي الحرارة عند 23 °C ويُركّب عند 200 °C، وغالباً ما يحمل الرسم تفاوت درجة حرارة الغرفة فقط. اطلب سماحية التمدد الحراري على القطر. ففي حلقة بقطر 200 مم، ينمو FKM عدة ملليمترات في القطر الحر بين 23 °C و200 °C — أكثر بمرتبة من الفولاذ المحيط به — وإذا لم يكن في الأخدود متسع لهذا النمو، فإن الختم إما ينبعج أو يُبثق.
الثالث هو التوثيق. بالنسبة للخدمة الساخنة، ينبغي للمشترين الإصرار على سجل دفعة المركب وتقرير اختبار التقادم مع الشحنة. لا يكلف شيئاً في المصنع ويحسم الخلافات في المصنع بعد عامين.
الخلاصة
فوق 200 °C، يضيق اختيار المادة بسرعة: FKM حتى 200 °C مستمرة في الزيت الجاف أو الهواء، وFFKM من 230 °C فما فوق أو حيث تهاجم الكيمياء FKM، وPTFE أو PEEK أو الجرافيت أو المعدن بمجرد أن تتجاوز درجة الحرارة 260 °C أو يتغلب المائع على كل المطاطيات. هذا الجزء بسيط.
الجزء الذي يحدد ما إذا كان الختم سيدوم هو دورة التشغيل: كم ساعة عند درجة الحرارة المستمرة، وكم تسخن درجة الارتداد، وكم فجوة على المركب اللين أن يعبرها. حلقة FKM قياسية مع دعم صحيح وفجوة 0.15 مم وحد حقيقي للتشوه الانضغاطي ستتفوق على حلقة FFKM محشورة في أخدود مصمم لدرجة حرارة الغرفة.
أرسل لنا ثلاثية درجة الحرارة والمائع والفجوة، وسنخبرك بأي درجة من السلم تحتاج — وأي درجة يمكنك التوقف عن الدفع مقابلها. تصفح مجموعة السدادات عالية ومنخفضة الحرارة للأشكال القياسية، أو اطلع على مكونات PEEK وPTFE المشغولة إذا كانت الإجابة عبارة عن حلقة احتياطية بدلاً من مطاط مرن.
بالنسبة لعلم المواد الكامن وراء التصنيفات، تنشر Trelleborg نظرة عامة مفيدة عن مواد الإحكام وحدود تطبيقها، وASTM D2000 لا يزال معيار الاستدعاء الخطي الذي لا تزال معظم الرسومات الأمريكية تشير إليه. تفاصيل اختبار التضاغط الدائم موجودة في ASTM D395. بالنسبة لبيانات البوليمر الأساسي للبيرفلوروإيلاستومر، Zeon تنشر جداول درجة الحرارة والمواد الكيميائية على مستوى الدرجات. توجد رؤية الموزع لنفس المقايضات، المكتوبة لمهندسي الصيانة بدلاً من المصممين، في Darcoid.