
Un O-ring classificato per 230 °C costa più o meno quanto una tazza di caffè. Terrà la pressione per un turno, a volte per un mese. Poi esce dalla gola piatto, duro e con bordi squadrati, e la flangia inizia a trasudare sui bulloni. Nulla nella temperatura di targa era sbagliato. Il guasto è stato il numero di ore trascorse a quella temperatura, il fluido presente e il fatto che nessuno si sia chiesto che aspetto avrebbe avuto l'elastomero dopo 4.000 di quelle ore.
La tenuta oltre i 200 °C non è un esercizio di acquisto di materiali. È un esercizio di bilancio termico con tre variabili: temperatura continua all'interfaccia di tenuta, tempo di permanenza a quella temperatura e ambiente chimico che accelera o blocca l'ossidazione. Se queste tre sono corrette, la rosa dei materiali si scrive da sola. Se sono sbagliate, l'FFKM fallirà nelle stesse sei settimane di un anello in FKM da 0,30 $.
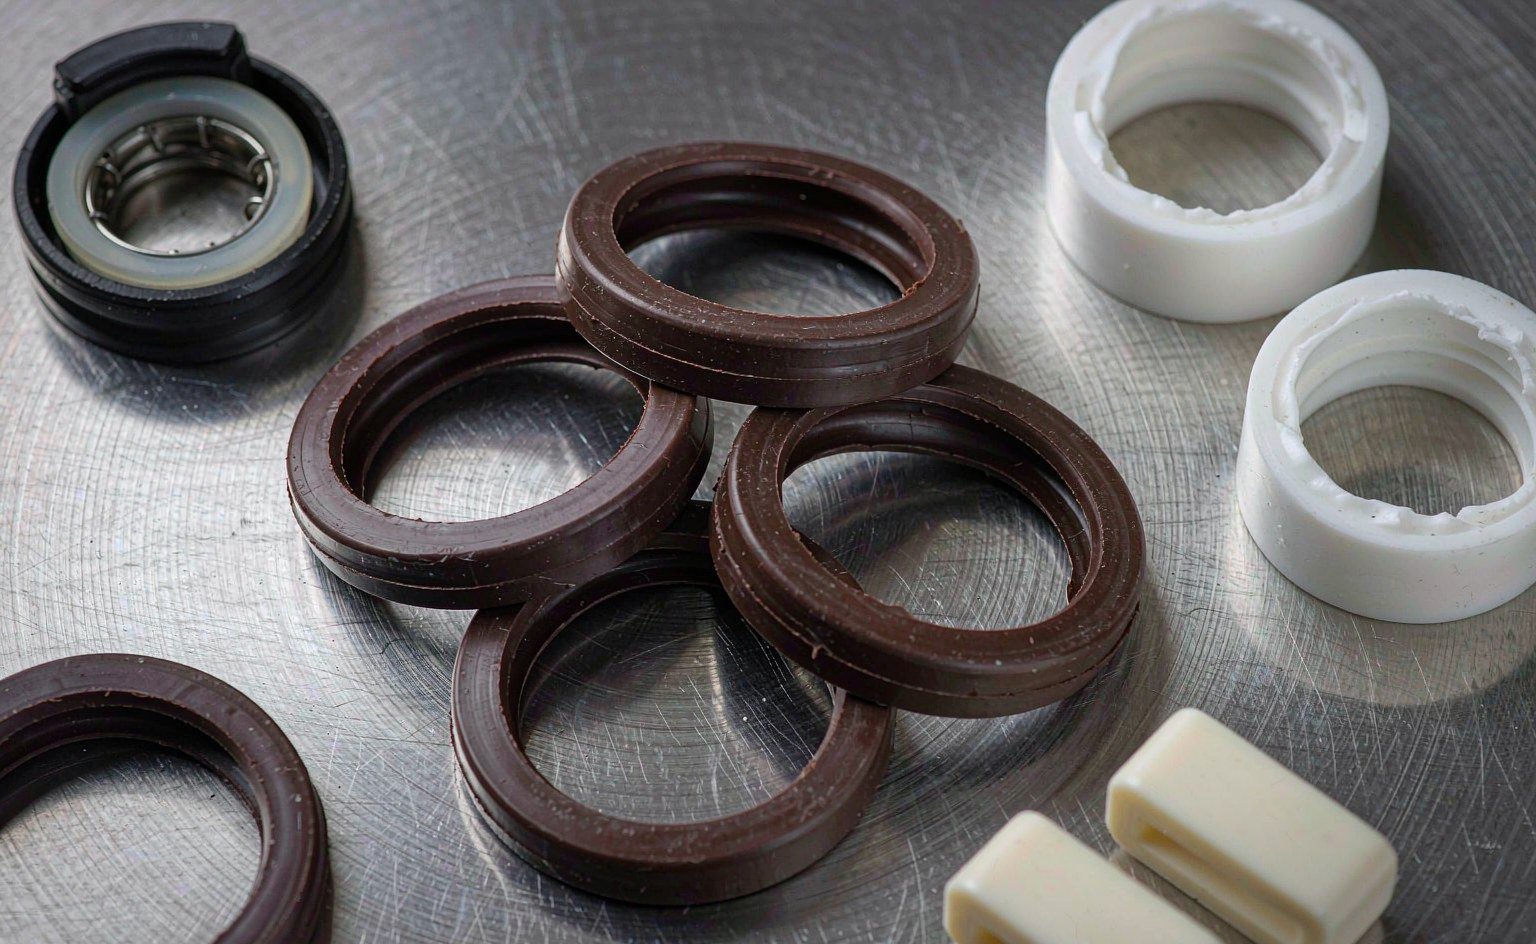
Questa guida confronta le quattro famiglie effettivamente utilizzate oltre i 200 °C — FKM, FFKM, PTFE/PEEK e grafite o metallo — con i numeri che le distinguono, le modifiche hardware che ciascuna richiede e il flusso di lavoro che seguiamo quando un cliente invia una RFQ per applicazioni ad alta temperatura al nostro stabilimento di Foshan.
Cosa fa davvero il 200 °C a una tenuta
I polimeri non fondono a 200 °C. Quello che accade è più lento e più costoso. Quattro meccanismi agiscono contemporaneamente, e quello che termina per primo stabilisce il vostro intervallo di manutenzione.
Ossidazione e indurimento da reticolazione. L'ossigeno attacca la catena principale del polimero e aggiunge reticolazioni. La gomma diventa più dura, perde allungamento a rottura e smette di seguire la gola durante i cicli di pressione. Un composto da 70 Shore A misurato a 85 Shore A dopo invecchiamento ha ancora l'aspetto di una tenuta e non si comporta più come tale.
Deformazione permanente per compressione. La tenuta è deformata per progetto — di solito dal 15 al 25 percento della sua sezione. Il calore consente alle catene polimeriche di rilassarsi permanentemente fuori da quella deformazione. Una volta che la deformazione permanente supera circa il 40 percento, la pressione di contatto sulla linea di tenuta scende sotto la pressione del fluido che dovrebbe trattenere, e inizia la perdita senza alcun danno visibile.
Deidrofluorurazione. Specifica del fluorocarbonio. Oltre circa 150 °C in vapore, acqua calda o basi forti, l'FKM perde acido fluoridrico dalla catena. La superficie si indurisce e si formano bolle, e l'attacco procede verso l'interno. Questo è il motivo per cui una tenuta che funziona a 200 °C in olio secco fallisce a 160 °C in vapore saturo.
Perdita di modulo ed estrusione. Il calore ammorbidisce il composto. A 200 °C un anello in FKM da 75 Shore A ha forse metà del modulo di compressione che ha a 23 °C. La stessa pressione e lo stesso gioco che erano sicuri a freddo ora spingono il materiale nel trafilamento. Una volta che un dentello di gomma viene tagliato via, la tenuta è finita.
Quattro sistemi che funzionano davvero a 200 °C
Il calore nelle applicazioni di tenuta proviene da quattro fonti, e ciascuna ha una firma diversa. Sapere quale avete restringe la scelta del materiale prima ancora di aprire una scheda tecnica.
Compressione e attrito. I compressori d'aria, i gruppi idraulici e i riduttori riscaldano l'olio, e l'olio riscalda la tenuta. Le tenute lato mandata in un compressore alternativo vedono abitualmente 180-220 °C, con olio presente. L'FKM gestisce bene questo caso purché l'olio sia a base minerale o PAO e il contenuto d'acqua rimanga basso.
Calore di processo condotto attraverso il metallo. Una flangia su un reattore a 220 °C, un coperchio di valvola su un collettore di vapore, un coperchio di canale di uno scambiatore di calore. Qui la tenuta è alla temperatura del metallo e il fluido può essere benigno — spesso il caso in skid per alimentare, farmaceutica e chimica. La conduzione è costante e prevedibile, quindi il valore nominale continuo è il numero di progetto corretto.
Calore elettrico e carico radiante. Piastre riscaldate, cilindri di estrusori, valvole di dosaggio con riscaldatori a cartuccia, porte di camere per semiconduttori. Questi funzionano a 180-250 °C sulla tenuta con quasi nessun raffreddamento da fluido. Il modo di guasto è l'ossidazione a secco: indurimento e fessurazione anziché rigonfiamento, e spesso un punto caldo su un lato dell'anello perché il riscaldatore non è concentrico.
Motore e scarico. Alimentazioni olio del turbocompressore, circuiti EGR, guarnizioni adiacenti allo scarico. Picchi di 250-300 °C sono normali, e la tenuta vede cicli termici anziché uno stato stazionario. La ciclizzazione termica è più dannosa del calore costante, perché ogni ciclo riespelle la tenuta nel gioco e la ricomprime a freddo.
Prima, misurate la temperatura che avete davvero
La maggior parte dei guasti in applicazioni ad alta temperatura che analizziamo inizia con un numero sbagliato nella RFQ. Tre abitudini lo risolvono.
Mettete la termocoppia sulla tenuta, non sull'alloggiamento. Una sonda sull'esterno di un alloggiamento di cuscinetto o di una testata legge 40-80 °C in meno rispetto all'interfaccia di tenuta in stato stazionario, perché il percorso del calore passa prima attraverso la tenuta.
Registrate il picco di soak-back. Quando una pompa, un compressore o uno scambiatore di calore si fermano, il refrigerante e il flusso di processo si fermano con essi, ma la massa metallica continua a scaricare calore nella tenuta. Temperature di soak-back di 30-60 °C sopra la temperatura di esercizio sono normali, e possono durare per ore. Se la tenuta vede 205 °C in esercizio e 250 °C per due ore dopo ogni arresto, il materiale deve sopravvivere a 250 °C, non a 205 °C.
Registrate la rampa di avvio. Una tenuta a 25 °C premuta contro una flangia che raggiunge 200 °C in quattro minuti vede la flangia espandersi prima della tenuta. È in quel differenziale che iniziano il rodimento e l'usura della gola.
Le quattro famiglie, con i numeri
La tabella seguente fornisce limiti continui pratici in aria secca o gas inerte, più picchi a breve termine. Vapore, olio caldo con alto punto di anilina, ammine e ossidanti abbassano tutti questi numeri. Considerate la colonna del continuo come obiettivo di progetto e la colonna del picco come un evento che potete sopportare alcune volte, non come un regime di turni.
| Materiale | Max continuo | Picco breve | Limite inferiore | Recupero elastico | Indice di costo |
|---|---|---|---|---|---|
| HNBR | 150 °C | 175 °C | -40 °C | Buono | 1.5× |
| Silicone VMQ | 200 °C | 230 °C | -60 °C | Buono, bassa resistenza | 2× |
| FKM (standard) | 200 °C | 230 °C | -20 °C | Buono | 3× |
| FEPM (tipo AFLAS) | 200 °C | 230 °C | -5 °C | Discreto | 6× |
| FFKM | 260–325 °C | 300–350 °C | -15 °C | Buono | 40–80× |
| PTFE, vergine e caricato | 260 °C | 280 °C | -200 °C | Nessuna senza molla | 1–1.5× |
| PEEK | 250 °C | 300 °C | -60 °C | Nessuna | 8–12× |
| Grafite flessibile | 450 °C in aria | Superiore in gas inerte | -200 °C | Nessuna | 2× |
L'indice di costo è relativo a un O-ring NBR standard della stessa dimensione, basato sulla nostra cronologia di preventivi per volumi di produzione. È una guida di ordine di grandezza, non un listino prezzi.
Leggi la tabella come una scala, non come un menù. Ogni gradino acquista circa 30-60 °C di servizio continuo e costa da tre a dieci volte di più del gradino sottostante. La domanda ingegneristica non è mai “qual è il materiale migliore” ma “qual è il materiale più economico che sopravvive all'intero ciclo di lavoro”.
È la deformazione permanente a decidere, non la temperatura del datasheet
Ogni datasheet di una mescola riporta una temperatura nominale e un valore di deformazione permanente. Gli acquirenti leggono il primo e ignorano il secondo. È il secondo che predice le perdite.
La deformazione permanente è misurata secondo ASTM D395 Metodo B (o ISO 815): un provino viene compresso del 25 percento, mantenuto in temperatura per un tempo definito — 22 ore o 70 ore sono comuni — rilasciato, lasciato recuperare per 30 minuti e misurato. Il risultato è la percentuale della deflessione originale che non è tornata.
| Materiale | 70 h a 150 °C | 70 h a 200 °C | 70 h a 230 °C | Note |
|---|---|---|---|---|
| NBR 70 | 25–35% | Non classificato | — | Si indurisce rapidamente sopra 120 °C |
| HNBR 70 | 20–30% | 40–55% | — | Le qualità vulcanizzate al perossido resistono più a lungo |
| FKM 75, vulcanizzazione al bisfenolo | 15–25% | 30–45% | 45–60% | Cavallo di battaglia standard |
| FKM 75, vulcanizzazione al perossido | 12–20% | 25–35% | 35–50% | Migliore in vapore e basi |
| FFKM 75 | 10–18% | 15–25% | 20–35% | Dipende dalla qualità, verificare il rapporto |
| VMQ 70 | 15–25% | 25–40% | 40–60% | La bassa resistenza ne limita l'uso |
Intervalli compilati da datasheet di mescole pubblicati. Chiedi al tuo fornitore il rapporto di prova sul lotto effettivo, non il valore tipico della famiglia. Una differenza di 10 punti su questa tabella è la differenza tra una tenuta di due anni e una di sei mesi.
Ne derivano due regole. Primo, se l'applicazione si mantiene a 200 °C in modo continuo, un FKM standard con il 35 percento di deformazione permanente a quella temperatura fornisce una tenuta che tenderà al cedimento entro uno o due anni; una qualità vulcanizzata al perossido o un FFKM garantisce anni. Secondo, se l'applicazione raggiunge i 230 °C per il 10 percento del suo tempo di funzionamento, l'invecchiamento che conta avviene durante quel 10 percento, e avviene a velocità accelerata — all'incirca raddoppiando per ogni 10 °C sopra il limite continuo nominale.
FKM a 200 °C: quale qualità e dove si ferma
Il FKM standard — le mescole di tipo A vulcanizzate al bisfenolo che costituiscono la maggior parte del mercato — è la risposta corretta per aria secca, olio idraulico, diesel, grasso lubrificante e la maggior parte degli oli minerali a 200 °C continui. È la risposta sbagliata in tre situazioni che si presentano costantemente:
- Vapore e acqua calda sopra 150 °C. Subentra la deidrofluorurazione. Passa a un FKM vulcanizzato al perossido per i casi limite, a FEPM (tipo AFLAS) o a EPDM per un vero servizio in vapore.
- Amine, ammoniaca e molti detergenti alcalini. Il FKM si gonfia e si ammorbidisce. FFKM o PTFE.
- Avvio a freddo sotto -20 °C combinato con servizio a 200 °C. Il FKM standard ha una transizione vetrosa intorno a -18/-20 °C e si crepa all'avvio a freddo. Le qualità a bassa temperatura la estendono a circa -40 °C, ma di solito a scapito di una certa resistenza alla deformazione permanente ad alta temperatura.
Il FKM vulcanizzato al perossido vale il sovrapprezzo del 10-20 percento in qualsiasi applicazione calda che veda anche acqua, refrigerante o prodotti chimici CIP. La vulcanizzazione al bisfenolo è attaccata dalla base in molti cicli di lavaggio alcalino; quella al perossido no. Se la tua linea viene pulita con soda caustica a 80 °C ogni notte, è quella differenza a decidere la durata della tenuta, non la temperatura nominale di 200 °C.
FFKM: quanto costano i 60 °C in più
Il perfluoroelastomero sostituisce ogni idrogeno della catena polimerica con fluoro. Quel singolo cambiamento spinge il servizio continuo a 260-325 °C a seconda della qualità e rende il materiale resistente a quasi tutto, tranne ai metalli alcalini fusi e al fluoro elementare in temperatura.
Cambia anche le regole di progettazione. L'FFKM ha resistenza a trazione e resistenza allo strappo inferiori rispetto al FKM, quindi è meno tollerante verso bordi di gola affilati e più soggetto a intaccature durante l'installazione. Ha un coefficiente di dilatazione termica più elevato, il che conta sui grandi diametri. E nel servizio con gas ad alta pressione — idrogeno, azoto, CO2, gas naturale — è suscettibile a danni da rapida decompressione del gas: il gas si dissolve nel polimero in pressione, poi si espande in modo esplosivo quando la pressione cala, formando bolle nella tenuta dall'interno. La soluzione è una qualità resistente alla decompressione con durezza 90 Shore A e una velocità di depressurizzazione definita, non un anello FFKM standard.
A 40-80 volte il costo dell'NBR, l'FFKM si guadagna il suo posto esattamente in tre casi: la temperatura è continuamente sopra 230 °C, la chimica distrugge il FKM (amine, basi forti, chetoni, acidi caldi), oppure la tenuta è inaccessibile e il costo del fermo macchina fa impallidire il costo del componente. Se nessuno di questi tre casi è vero, l'FFKM è un modo costoso di nascondere un problema di progettazione.
PTFE e PEEK: nessun recupero elastico, quindi progetta di conseguenza
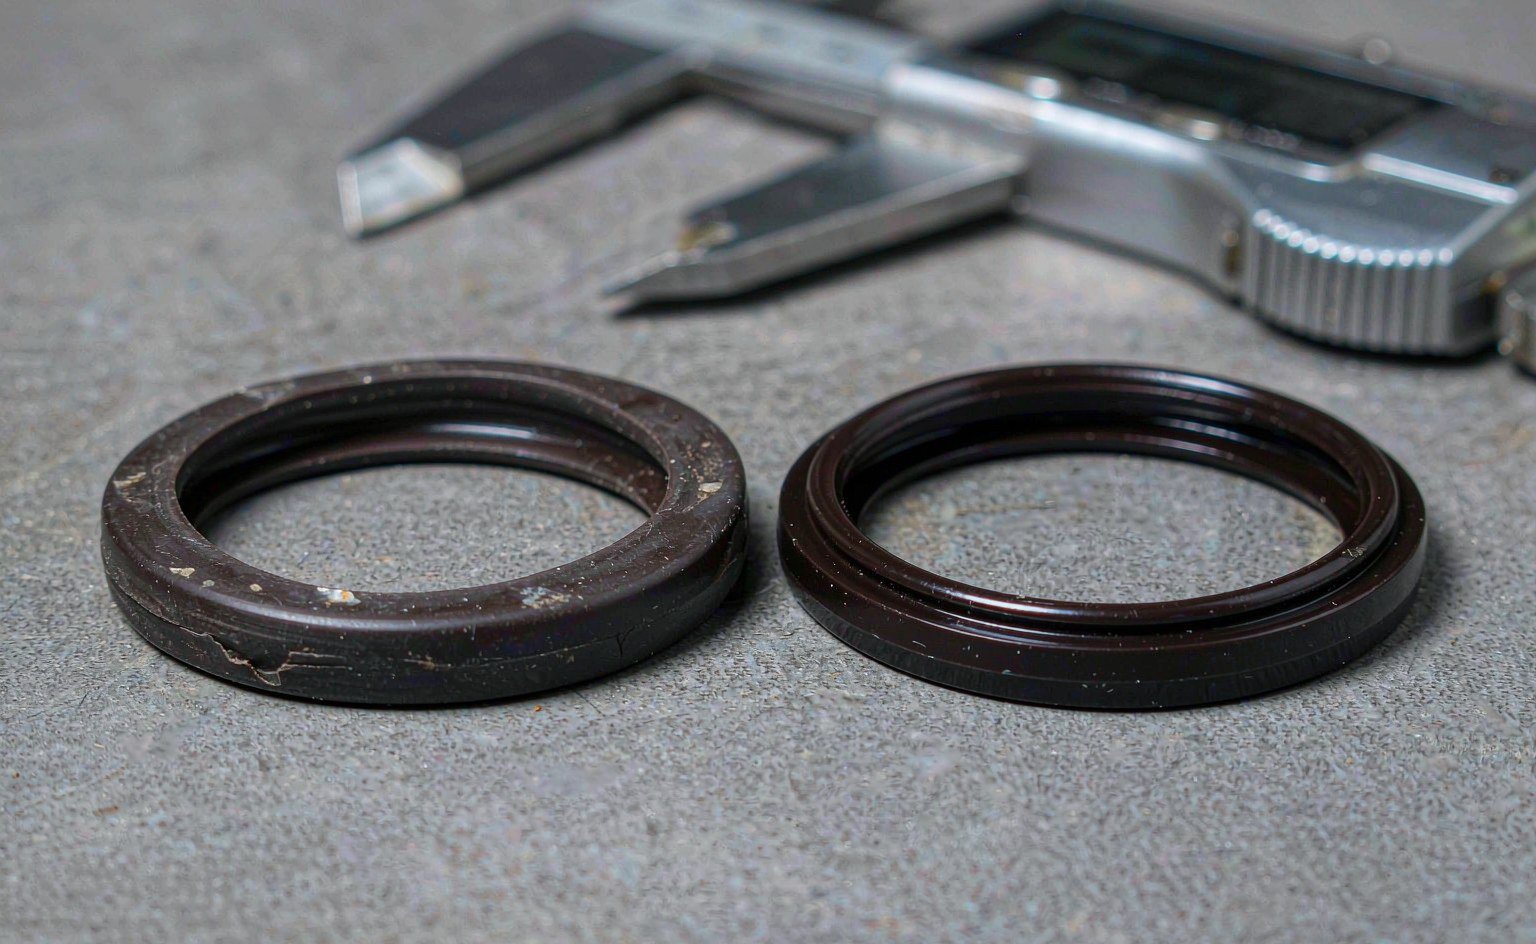
Entrambi i materiali mantengono le loro proprietà fino a 250-260 °C e resistono a quasi ogni fluido. Nessuno dei due si comporta come la gomma. Il PTFE scorre sotto carico e non ha essenzialmente memoria elastica, quindi un semplice anello in PTFE in una gola perderà non appena la pressione cala. La soluzione standard è un design energizzato da molla: una molla a spirale inclinata, elicoidale o a balestra all'interno di una guaina in PTFE fornisce il carico permanente che il polimero non può dare.
Il PEEK è lavorato per asportazione di truciolo, non stampato, il che lo rende ideale per anelli di supporto, elementi di guida, anelli di lanterna e parti soggette a usura a 250 °C dove un elastomero si estruderebbe. È anche usato come materiale della sede nelle valvole di ritegno ad alta temperatura. Ciò che non può fare è tenere dinamicamente da solo a bassa pressione — non ha recupero, quindi la pressione di contatto deve venire da qualche altra parte.
Oltre i 200 °C, la combinazione più comune che forniamo è un O-ring in FKM o FFKM con anelli di supporto in PEEK su entrambi i lati. L'elastomero garantisce la tenuta; il PEEK impedisce all'elastomero rammollito di estrudere nella fessura. A 200 °C e 20 MPa, un anello da 75 Shore A senza supporto cederà per estrusione in poche ore. La nostra gamma di anelli di supporto comprende PEEK, PTFE caricato e POM nelle sezioni standard, e la gamma a molla energizzata copre i casi in cui la guaina in PTFE deve garantire la tenuta da sola.
Oltre i 300 °C: grafite, metallo e ceramica
Quando il requisito supera i 300 °C, gli elastomeri escono di scena. Le trecce e le guarnizioni in grafite flessibile resistono a 450 °C in aria e a temperature molto più elevate in gas inerte o sotto compressione, e sono la soluzione standard per le trecce dei fusti valvola e per le flange ad alta temperatura. Gli anelli metallici a C, gli O-ring e gli E-ring in 316L, Inconel o Monel subentrano dove pressione, cicli termici e permeazione contano tutti contemporaneamente.
Queste tenute spostano la difficoltà dal materiale alla componentistica. Le tenute metalliche richiedono un carico di bullonatura elevato e stabile, flange molto piane e una finitura superficiale misurata in Ra 0,4 µm o migliore. Non tollerano bene i cicli termici a meno che i materiali della flangia e dei bulloni non siano abbinati, e richiedono un margine definito di schiacciamento o ritorno elastico. La grafite necessita di ritenzione della compressione e protezione dall'ossidazione; in atmosfera ossidante oltre i 450 °C si brucia semplicemente.
Regole di componentistica per giunti caldi
Metà dei guasti ad alta temperatura che vediamo sono problemi di componentistica mascherati da problemi di materiale. Queste quattro regole ne coprono la maggior parte.
| Parametro | Regola a 200 °C | Perché è importante |
|---|---|---|
| Fessura di estrusione | 0,15 mm max per 75 Shore A senza supporto; 0,25 mm con supporto in PEEK | Il modulo a temperatura è circa la metà del valore a temperatura ambiente |
| Finitura superficiale della sede | Ra 0,8 µm o migliore sulle superfici di tenuta; nessun graffio assiale | La gomma calda è più morbida e si adatta ai graffi, poi si lacera al rilascio |
| Riempimento della sede | Mantenere l'area della sezione dell'O-ring sotto l'85% dell'area della sede | La dilatazione termica dell'elastomero non ha spazio dove andare con riempimenti maggiori |
| Materiale di flangia e bulloni | Abbinare i coefficienti di dilatazione entro circa il 15% | La crescita differenziale a 200 °C apre il giunto più velocemente di quanto la tenuta possa seguire |
Aggiungere due regole di installazione. Riscaldare la tenuta, non la sede, quando si monta sopra i 150 °C — una tenuta calda è più cedevole e meno soggetta a essere tagliata dal bordo della sede. E non riutilizzare mai una tenuta che è stata in temperatura: la deformazione permanente è irreversibile, e un anello usato ha già consumato parte della sua vita.
Un flusso di selezione che supera l'audit
Questa è la sequenza che applichiamo alle richieste di offerta in arrivo per applicazioni calde. Richiede circa 30 minuti quando il cliente dispone dei dati, e previene la maggior parte degli errori costosi.
- Fissare la terna di temperature. Continua, di picco e di soak-back, ciascuna con la durata. Scriverle sul disegno, non in un'email.
- Identificare il fluido a contatto con la tenuta, non nel serbatoio. Additivi, contenuto d'acqua e aerazione cambiano la compatibilità. Un olio caldo con lo 0,5% di acqua è un ambiente diverso dall'olio secco.
- Definire pressione e fessura. Calcolare la fessura massima di estrusione alla temperatura di esercizio, includendo la somma delle tolleranze e la crescita termica.
- Scegliere il gradino più basso che soddisfa tutti e tre i criteri. Partire dall'FKM, passare all'FFKM solo per temperature superiori a 230 °C o per chimiche che escludono l'FKM.
- Aggiungere anelli di supporto o un elemento di guida se il calcolo della fessura è al limite, se la pressione supera i 20 MPa o se la tenuta è dinamica.
- Definire il test di accettazione. Deformazione permanente dopo 70 h alla temperatura continua, variazione di durezza e un'immersione in fluido di 24 ore con rigonfiamento volumetrico registrato. Inserire i limiti nell'ordine di acquisto.
- Richiedere il rapporto di lotto. Lotto di mescola, data di vulcanizzazione, ciclo di post-vulcanizzazione e dati di prova. Senza di essi non si può distinguere un buon lotto da un lotto fortunato.
Ciò che vediamo in produzione
I nostri forni eseguono test di invecchiamento in aria circolante a 200 °C e 230 °C per i lotti dei clienti, e lo schema è costante: i pezzi che cedono presto non sono quasi mai quelli con il polimero sbagliato. Sono quelli in cui la post-vulcanizzazione è stata accorciata per rispettare una data di spedizione. La post-vulcanizzazione — la seconda cottura che elimina i volatili e completa la reticolazione — è ciò che fa mantenere a un pezzo in FKM una deformazione permanente del 30 percento invece del 50 percento. Saltare quattro ore per risparmiare un giorno di lead time costa al cliente un anno di vita utile.
Il secondo schema è dimensionale. Una tenuta ad alta temperatura è specificata a 23 °C e installata a 200 °C, e il disegno spesso riporta solo la tolleranza a temperatura ambiente. Richiedere il margine di dilatazione termica sul diametro. Su un anello da 200 mm, l'FKM cresce di diversi millimetri in diametro libero tra 23 °C e 200 °C — un ordine di grandezza in più rispetto all'acciaio circostante — e se la sede non ha spazio per quella crescita, la tenuta si deforma o estrude.
Il terzo è la documentazione. Per il servizio ad alta temperatura, gli acquirenti dovrebbero insistere sul registro del lotto di mescola e sul rapporto del test di invecchiamento insieme alla spedizione. In fabbrica non costa nulla e risolve le discussioni in stabilimento due anni dopo.
In conclusione
Oltre i 200 °C, la scelta del materiale si restringe rapidamente: FKM fino a 200 °C continui in olio secco o aria, FFKM da 230 °C in su o dove la chimica attacca l'FKM, e PTFE, PEEK, grafite o metallo una volta che la temperatura supera i 260 °C o il fluido sconfigge ogni elastomero. Questa parte è semplice.
La parte che decide se la tenuta dura è il ciclo di lavoro: quante ore alla temperatura continua, quanto diventa caldo il soak-back e quanta fessura deve attraversare la mescola rammollita. Un anello standard in FKM con supporto corretto, una fessura di 0,15 mm e un limite reale di deformazione permanente supererà un anello in FFKM incastrato in una sede progettata per la temperatura ambiente.
Inviateci la terna di temperature, il fluido e la fessura, e vi diremo di quale gradino della scala avete bisogno — e quale potete smettere di pagare. Sfogliate la intervallo di tenuta ad alta e bassa temperatura per i profili standard, oppure consultate i componenti in PEEK e PTFE lavorati meccanicamente se la risposta è un anello di supporto anziché un elastomero.
Per la scienza dei materiali alla base delle classificazioni, Trelleborg pubblica una utile panoramica su materiali per guarnizioni e i loro limiti di applicazione, e ASTM D2000 rimane lo standard di richiamo di linea a cui fa ancora riferimento la maggior parte dei disegni statunitensi. I dettagli della prova di deformazione permanente sono in ASTM D395. Per i dati sul polimero di base dei perfluoroelastomeri, Zeon pubblica tabelle di temperatura e chimiche a livello di grado. Una visione del distributore degli stessi compromessi, scritta per ingegneri di manutenzione anziché per progettisti, è disponibile presso Darcoid.