
230 °C 定格の O リングはコーヒー一杯程度の値段です。1 シフト分、時には 1 か月分の圧力を保持します。しかしその後、溝から平らに、硬く、角張った状態で出てきて、フランジがボルト部分から滲み始めます。銘板の温度が間違っていたわけではありません。失敗の原因は、その温度に晒された時間数、存在していた流体、そして 4,000 時間後にエラストマーがどうなっているかを誰も問わなかったことでした。
200 °C を超えるシールは、材料を選ぶ作業ではありません。3 つの変数を持つ熱収支の作業です。すなわち、シール界面での連続温度、その温度での滞留時間、そして酸化を促進または阻害する化学環境です。この 3 つを正しく押さえれば、材料の候補リストは自ずと決まります。間違えれば、FFKM も 0.30 ドルの FKM リングと同じ 6 週間で失敗します。
本ガイドでは、200 °C を超える用途で実際に使われる 4 つの系統 — FKM、FFKM、PTFE/PEEK、グラファイトまたは金属 — を、それらを分ける数値、それぞれが要求するハードウェアの変更、そしてお客様が高温用途の RFQ を佛山の当社工場に送ってきた際に私たちが用いるワークフローとともに比較します。
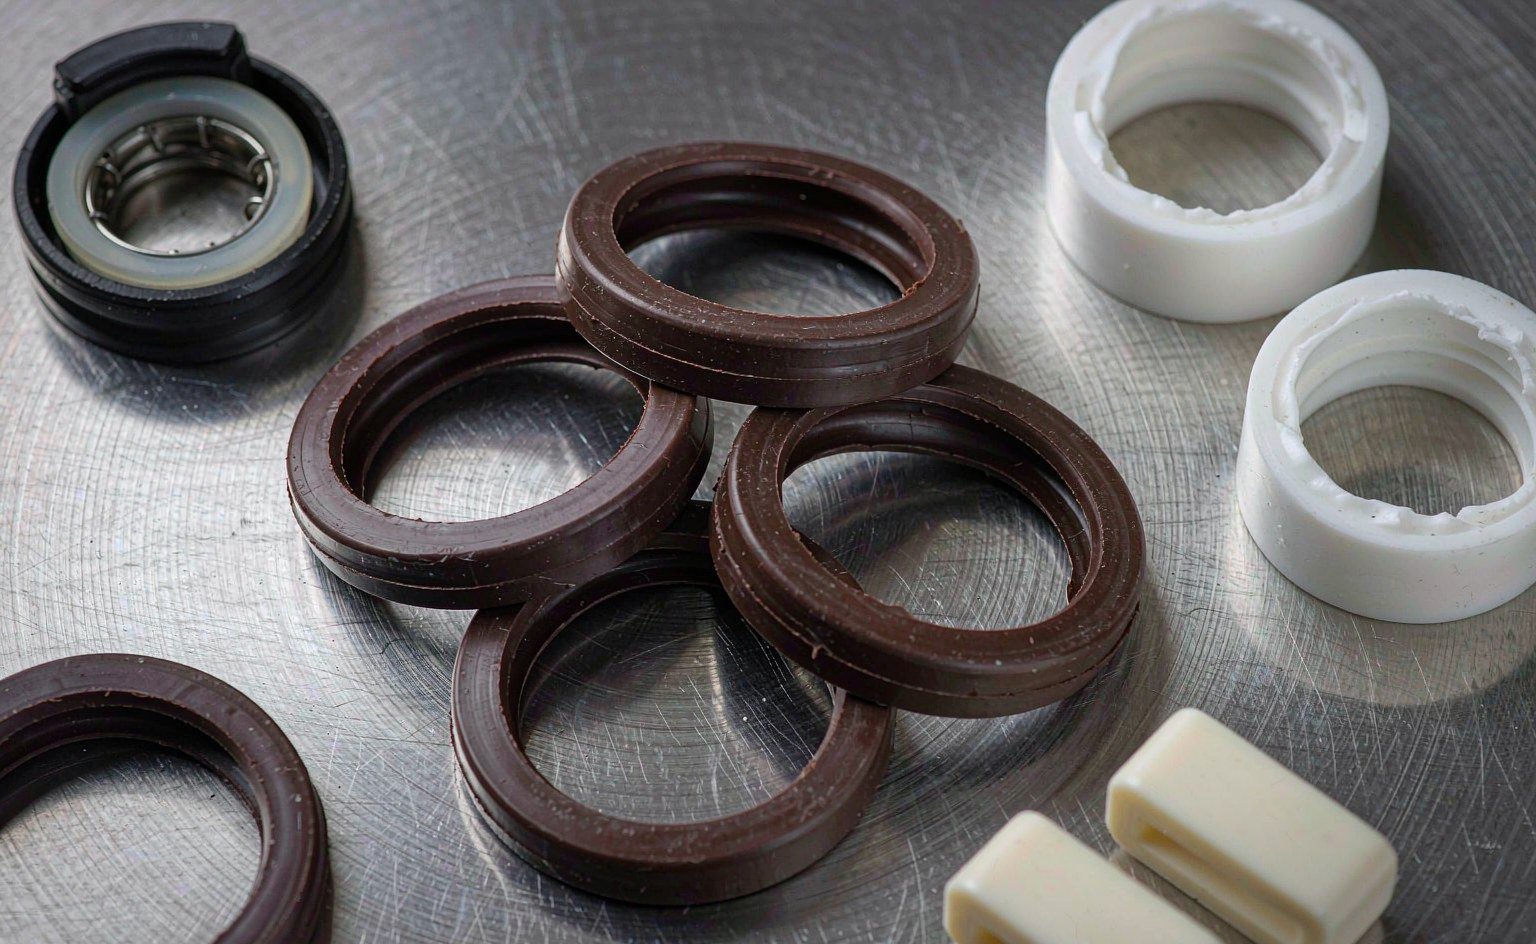
200 °C がシールに実際に及ぼす影響
ポリマーは 200 °C で溶融しません。起きることはより緩やかで、より高くつきます。4 つのメカニズムが同時に進行し、最初に完了したものが保全間隔を決めます。
酸化と架橋硬化。 酸素がポリマー主鎖を攻撃し、架橋を増やします。ゴムは硬くなり、破断伸びを失い、圧力サイクルに合わせて溝に追従しなくなります。老化後に 85 Shore A と測定された 70 Shore A のコンパウンドは、見た目はまだシールのままですが、もはやシールとして機能しません。
圧縮永久ひずみ。 シールは設計上変形しています — 通常は断面の 15 から 25 パーセントです。熱によりポリマー鎖がその変形から永久に緩和します。ひずみがおよそ 40 パーセントを超えると、シールラインの接触圧力が、せき止めるべき流体圧力を下回り、目に見える損傷なしに漏れが始まります。
脱フッ化水素。 フルオロカーボン特有の現象です。蒸気、高温水、強塩基中でおよそ 150 °C を超えると、FKM は鎖からフッ化水素を失います。表面が硬化して膨れ、攻撃は内部へ進みます。乾性油中で 200 °C に耐えるシールが、飽和蒸気中では 160 °C で失敗するのはこのためです。
弾性率の低下と押し出し。 熱はコンパウンドを軟化させます。200 °C では、75 Shore A の FKM リングの圧縮弾性率は 23 °C 時のおよそ半分になります。低温時に安全だった同じ圧力と同じ隙間が、今度は材料をクリアランスへ押し出します。ゴムの先端がせん断された時点で、シールは終わりです。
実際に 200 °C で稼働する 4 つのシステム
シール用途における熱は 4 つの発生源から生じ、それぞれ異なる特徴を持ちます。どれに該当するかを知ることで、データシートを開く前に材料の選択肢が絞られます。
圧縮と摩擦。 空気圧縮機、油圧パワーパック、ギヤボックスは油を加熱し、その油がシールを加熱します。往復動圧縮機の吐出側シールは、油が存在する状態で日常的に 180 から 220 °C に晒されます。油が鉱物油または PAO ベースで、含水量が低く保たれている限り、FKM はこれをうまく処理します。
金属を通じて伝導するプロセス熱。 220 °C の反応器のフランジ、蒸気ヘッダーのバルブボンネット、熱交換器のチャネルカバー。ここではシールは金属温度にあり、流体は無害な場合があります — 食品、医薬品、化学スキッドではしばしばそうなります。伝導は定常的で予測可能なので、連続定格が適切な設計値となります。
電気熱と放射負荷。 加熱プラテン、押出機バレル、カートリッジヒーター付きディスペンスバルブ、半導体チャンバードア。これらはシール部で 180 から 250 °C で稼働し、流体による冷却はほとんどありません。故障モードは乾性酸化です。膨潤ではなく硬化とひび割れであり、ヒーターが同心でないためにリングの片側にホットスポットが生じることがよくあります。
エンジンと排気。 ターボチャージャーのオイル供給、EGR 回路、排気隣接ガスケット。250 から 300 °C のピークは正常であり、シールは定常状態ではなく熱サイクルに晒されます。熱サイクルは定常熱よりも損傷が大きく、各サイクルでシールが隙間へ再押し出しされ、冷間で再圧縮されます。
まず、実際の温度を測定する
私たちが調査する高温用途の失敗のほとんどは、RFQ の誤った数値から始まります。3 つの習慣がそれを解決します。
熱電対はハウジングではなくシールに取り付けます。軸受ハウジングやシリンダーヘッドの外側のプローブは、定常状態でシール界面より 40 から 80 °C 低く読みます。熱経路がまずシールを通るからです。
ソークバックのピークを記録します。ポンプ、圧縮機、熱交換器が停止すると、冷却材とプロセス流も一緒に止まりますが、金属の塊はシールへ熱を放出し続けます。運転温度より 30 から 60 °C 高いソークバック温度は正常であり、数時間続くことがあります。シールが運転時に 205 °C、停止のたびに 2 時間 250 °C に晒されるなら、材料は 205 °C ではなく 250 °C に耐えなければなりません。
起動時のランプを記録します。25 °C のシールが、4 分で 200 °C に達するフランジに押し付けられると、フランジがシールより先に膨張します。この差が、かじりと溝摩耗の始まりです。
4 つの系統と数値
以下の表は、乾燥空気または不活性ガス中での実用的な連続限界と、短期ピークを示します。蒸気、高いアニリン点を持つ高温油、アミン、酸化剤はいずれもこれらの数値を引き下げます。連続の列を設計目標、ピークの列を数回耐えられる事象として扱い、シフトパターンとは考えないでください。
| 材質 | 連続最大 | 短期ピーク | 下限 | 弾性回復 | コスト指数 |
|---|---|---|---|---|---|
| HNBR | 150 °C | 175 °C | -40 °C | 良好 | 1.5× |
| VMQ シリコーン | 200 °C | 230 °C | -60 °C | 良好、強度は低い | 2× |
| FKM(標準) | 200 °C | 230 °C | -20 °C | 良好 | 3× |
| FEPM(AFLAS タイプ) | 200 °C | 230 °C | -5 °C | 可 | 6× |
| FFKM | 260–325 °C | 300–350 °C | -15 °C | 良好 | 40–80× |
| PTFE、未充填および充填 | 260 °C | 280 °C | -200 °C | スプリングなしの場合はなし | 1–1.5× |
| PEEK | 250 °C | 300 °C | -60 °C | なし | 8–12× |
| 柔軟黒鉛 | 空気中で450 °C | 不活性ガス中ではさらに高温 | -200 °C | なし | 2× |
コスト指数は、同サイズの標準NBR Oリングを基準とした相対値で、量産ボリュームに関する当社独自の見積履歴に基づいています。桁感を示す目安であり、価格表ではありません。
この表はメニューではなく、はしごとして読んでください。各段は連続使用温度をおよそ30~60 °C引き上げる代わりに、下の段の3~10倍のコストがかかります。エンジニアリング上の問いは「どの材料が最良か」ではなく、「デューティサイクル全体を耐え抜く最も安価な材料はどれか」です。
決め手は圧縮永久ひずみであり、データシートの温度ではない
どのコンパウンドのデータシートにも温度定格と圧縮永久ひずみの数値が記載されています。購入者は前者を読み、後者を無視します。漏れを予測するのは後者の方です。
圧縮永久ひずみはASTM D395 Method B(またはISO 815)で測定します。試験片を25パーセント圧縮し、一定時間(22時間または70時間が一般的)温度下に保持し、解放して30分間回復させてから測定します。結果は、元の変位のうち戻らなかった割合(パーセント)です。
| 材質 | 150 °Cで70 h | 200 °Cで70 h | 230 °Cで70 h | 備考 |
|---|---|---|---|---|
| NBR 70 | 25–35% | 定格なし | — | 120 °Cを超えると急速に硬化 |
| HNBR 70 | 20–30% | 40–55% | — | 過酸化物加硫グレードはより長持ち |
| FKM 75、ビスフェノール加硫 | 15–25% | 30–45% | 45–60% | 標準的な主力品 |
| FKM 75、過酸化物加硫 | 12–20% | 25–35% | 35–50% | 蒸気や塩基に対してより優れる |
| FFKM 75 | 10–18% | 15–25% | 20–35% | グレードにより異なる、報告書で確認を |
| VMQ 70 | 15–25% | 25–40% | 40–60% | 強度が低く用途が限定される |
範囲は公開されているコンパウンドのデータシートからまとめたものです。ファミリーの典型値ではなく、実際のロットの試験報告書をサプライヤーに求めてください。この表の10ポイントの差は、2年持つシールと6か月でだめになるシールの違いです。
そこから2つのルールが導かれます。第一に、用途が200 °Cで連続的に置かれる場合、その温度で35パーセントの永久ひずみを持つ標準FKMでは、1~2年以内に故障へ向かってクリープするシールになります。過酸化物加硫グレードやFFKMなら数年持ちます。第二に、用途が稼働時間の10パーセントで230 °Cに達する場合、重要な劣化はその10パーセントの間に起こり、しかも加速された速度で起こります。定格連続限界を10 °C超えるごとにおよそ倍になります。
200 °CでのFKM:どのグレードを選び、どこで限界になるか
標準FKM(市場の大半を占めるAタイプのビスフェノール加硫コンパウンド)は、200 °C連続での乾燥空気、作動油、ディーゼル、潤滑グリース、および大部分の鉱物油に対して正しい選択です。しかし、頻繁に遭遇する次の3つの状況では誤った選択となります。
- 150 °Cを超える蒸気および高温水。 脱フッ化水素が始まります。限界的なケースでは過酸化物加硫FKMに、本格的な蒸気用途ではFEPM(AFLASタイプ)またはEPDMに切り替えてください。
- アミン、アンモニア、および多くのアルカリ性洗浄剤。 FKMは膨潤し軟化します。FFKMまたはPTFEを使用してください。
- -20 °C未満の低温始動と200 °Cの使用条件の組み合わせ。 標準FKMのガラス転移温度は約-18~-20 °Cで、低温始動時に割れが生じます。低温グレードはこれを約-40 °Cまで拡張しますが、通常は高温での永久ひずみ耐性をいくらか犠牲にします。
過酸化物加硫FKMは、水、クーラント、またはCIP薬品にもさらされる高温用途では、10~20パーセントの割高に見合う価値があります。ビスフェノール加硫は多くのアルカリ洗浄サイクルで塩基に侵されますが、過酸化物加硫は侵されません。毎晩80 °Cの苛性液でラインを洗浄する場合、シール寿命を決めるのは200 °Cの定格ではなく、この違いです。
FFKM:追加の60 °Cにかかるコスト
パーフルオロエラストマーは、ポリマー主鎖のすべての水素をフッ素に置き換えます。この単一の変更により、グレードに応じて連続使用温度が260~325 °Cまで引き上げられ、高温での溶融アルカリ金属および元素状フッ素を除くほぼすべてのものに対して耐性を持ちます。
また設計ルールも変わります。FFKMはFKMより引張強度と耐引き裂き性が低いため、鋭い溝エッジに対する許容度が低く、取り付け時の欠けが生じやすくなります。熱膨張係数が高いため、大径ではこれが問題になります。さらに高圧ガス用途(水素、窒素、CO2、天然ガス)では、急速減圧損傷を受けやすくなります。圧力下でガスがポリマーに溶解し、圧力が低下すると爆発的に膨張してシールを内側から膨れさせます。対策は、90 Shore A硬度と規定の減圧速度を持つ耐減圧グレードであり、標準のFFKMリングではありません。
NBRの40~80倍のコストであるFFKMがその価値を発揮するのは、まさに3つのケースです。連続的に230 °Cを超える温度である場合、化学物質がFKMを破壊する場合(アミン、強塩基、ケトン、高温酸)、またはシールがアクセス不能でダウンタイムコストが部品コストをはるかに上回る場合です。この3つのいずれにも当てはまらないなら、FFKMは設計上の問題を隠すための高価な手段にすぎません。
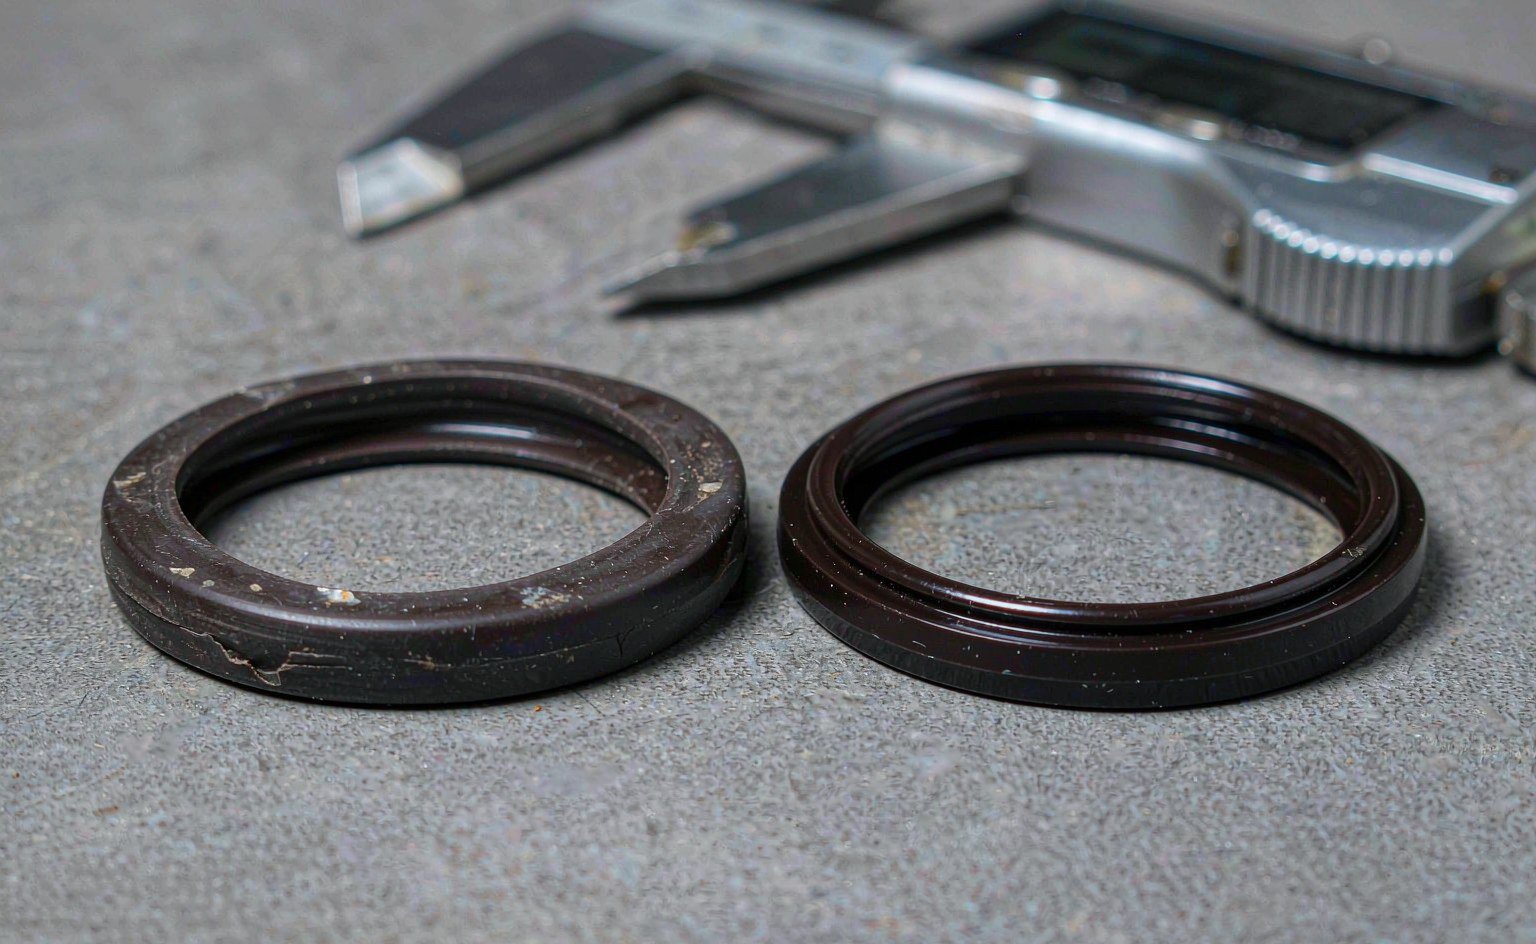
PTFEとPEEK:弾性回復がないため、それを前提に設計する
両材料とも250~260 °Cまで特性を維持し、ほぼすべての流体に耐えます。しかしどちらもゴムのようには振る舞いません。PTFEは荷重下でクリープし、弾性記憶を実質的に持たないため、溝に入れた単純なPTFEリングは圧力が低下するとすぐに漏れます。標準的な解決策はスプリング付き設計です。PTFEジャケット内部の斜めコイル、ヘリカル、またはカンチレバースプリングが、ポリマーにはない永続的な荷重を供給します。
PEEKは成形ではなく機械加工されるため、エラストマーが押し出される250 °Cでのバックアップリング、ガイド要素、ランタンリング、摩耗部品に最適です。高温逆止弁のシート材料としても使用されます。ただし、低圧で単独で動的シールを行うことはできません。回復性がないため、接触圧力は別のところから供給する必要があります。
200 °Cを超える場合、当社が最も多く出荷する組み合わせは、FKMまたはFFKMのOリングの両側にPEEKバックアップリングを配置したものです。エラストマーがシールを提供し、PEEKが軟化したエラストマーの隙間への押し出しを防ぎます。200 °C、20 MPaでは、バックアップなしの75 Shore Aリングは数時間で押し出しにより故障します。当社の バックアップリング範囲 標準的な断面サイズでPEEK、充填PTFE、POMをカバーし、 スプリング付勢タイプのシリーズ PTFEジャケットが単独でシールを担う必要があるケースをカバーします。
300 °C超:グラファイト、金属、セラミック
要求温度が300 °Cを超えると、エラストマーの出番はなくなります。柔軟グラファイト製のパッキンとガスケットは、空気中で450 °C、不活性ガス中や圧縮下ではさらに高温に耐え、バルブステムパッキンや高温フランジの標準的な解答となっています。圧力、熱サイクル、透過性が同時に問題となる場面では、316L、インコネル、モネル製の金属Cリング、Oリング、Eリングが引き継ぎます。
これらのシールは、難しさを材料からハードウェアへと移します。金属シールには、高く安定したボルト荷重、非常に平坦なフランジ、そしてRa 0.4 µm以上の表面粗さが必要です。フランジとボルトの材料が適合していない限り熱サイクルにはあまり耐えられず、規定の潰し代やスプリングバック代も必要です。グラファイトには圧縮保持と酸化防止が必要で、450 °Cを超える酸化性雰囲気では単に燃え尽きてしまいます。
高温接合部のためのハードウェア規則
当社が目にする高温故障の半分は、材料の問題に見えて実はハードウェアの問題です。次の4つの規則でそのほとんどをカバーできます。
| パラメータ | 200 °Cでの規則 | 重要な理由 |
|---|---|---|
| 押し出しギャップ | 75ショアAでバックアップなしの場合最大0.15 mm、PEEKバックアップありの場合0.25 mm | 高温時の弾性率は室温値のおよそ半分 |
| 溝の表面粗さ | シール面はRa 0.8 µm以上、軸方向の傷がないこと | 高温のゴムは柔らかくなって傷に沿って変形し、離すときに破断します |
| 溝の充填率 | Oリングの断面積を溝面積の85%未満に保つこと | 充填率が高いと、エラストマーの熱膨張の逃げ場がなくなります |
| フランジとボルトの材料 | 膨張係数を約15%以内で一致させること | 200 °Cでの差動膨張は、シールが追従できる以上に接合部を開かせます |
取り付けに関する規則を2つ追加します。150 °Cを超える環境で装着する際は、溝ではなくシールを加熱してください。温めたシールはより柔軟で、溝のエッジで切られる可能性が低くなります。また、高温にさらされたシールは決して再利用しないでください。圧縮永久ひずみは永久的で、使用済みのリングはすでに寿命の一部を消費しています。
監査に耐える選定ワークフロー
これは高温用途の受注問い合わせに対して当社が実行する手順です。顧客がデータを持っていれば約30分で完了し、高くつくミスのほとんどを防ぐことができます。
- 温度の三つ組を確定する。 連続、ピーク、ソークバックのそれぞれに持続時間を添えて。メールではなく図面に記載すること。
- タンク内ではなく、シール位置での流体を特定する。 添加剤、含水率、エアレーションが適合性を変えます。0.5%の水分を含む高温油は、乾燥油とは異なる環境です。
- 圧力とギャップを設定する。 公差の積み上げと熱膨張を含め、使用温度での最大押し出しギャップを計算する。
- 3つすべてをクリアする最も低い段を選ぶ。 FKMから始め、230 °C超の温度またはFKMを排除する化学性の場合にのみFFKMへ移行する。
- バックアップリングまたはガイド要素を追加する ギャップ計算が際どい場合、圧力が20 MPaを超える場合、またはシールが動的である場合。
- 合格試験を定義する。 連続温度で70時間後の圧縮永久ひずみ、硬度変化、および24時間の流体浸漬で体積膨潤を記録。限度値は発注書に記載すること。
- バッチ報告書を要求する。 コンパウンドのバッチ、加硫日、ポストキュアサイクル、試験データ。これがなければ、良いバッチと偶然のバッチを区別できません。
当社が生産現場で目にするもの
当社のオーブンでは、顧客バッチ向けに200 °Cおよび230 °Cでの空気循環式劣化試験を実施しており、パターンは一貫しています。早期に故障する部品は、ほぼ決してポリマーを間違えたものではありません。出荷日に間に合わせるためにポストキュアを短縮したものです。ポストキュア(揮発分を追い出し架橋を完了させる2回目の加熱)こそが、FKM部品の圧縮永久ひずみを50%ではなく30%に保つ要因です。リードタイムを1日短縮するために4時間のポストキュアを省くと、顧客は1年分の使用寿命を失います。
2つ目のパターンは寸法です。高温シールは23 °Cで規定され、200 °Cで取り付けられますが、図面には室温での公差しか記載されていないことがよくあります。直径の熱膨張代を確認してください。200 mmのリングでは、FKMは23 °Cから200 °Cの間に自由直径で数ミリメートル膨張します。周囲の鋼材より一桁大きく、溝にその膨張の余地がなければ、シールは座屈するか押し出されます。
3つ目は文書化です。高温用途では、購入者はコンパウンドのバッチ記録と劣化試験報告書を出荷品とともに要求すべきです。工場ではコストがかからず、2年後にプラントでの議論を解決してくれます。
結論
200 °Cを超えると、材料の選択肢は急速に狭まります。乾燥油または空気中で連続200 °CまでがFKM、230 °C以上または化学性がFKMを侵す場合はFFKM、温度が260 °Cを超えるか流体がすべてのエラストマーを打ち負かす場合はPTFE、PEEK、グラファイト、金属です。この部分は単純です。
シールが持つかどうかを決めるのはデューティサイクルです。連続温度で何時間さらされるか、ソークバックがどこまで高温になるか、軟化したコンパウンドがどれだけのギャップを越えなければならないか。適切なバックアップ、0.15 mmのギャップ、実際の圧縮永久ひずみ限度を備えた標準的なFKMリングは、室温向けに設計された溝に押し込まれたFFKMリングよりも優れた性能を発揮します。
温度の三つ組、流体、ギャップをお送りいただければ、必要な段と、支払いをやめられる段をお伝えします。標準プロファイルについては 高温・低温シールシリーズ をご覧いただくか、 PEEKおよびPTFEの機械加工部品 (答えがエラストマーではなくバックアップリングの場合)をご覧ください。
定格の背景にある材料科学については、Trelleborgが シール材料とその適用限界、およびASTM D2000 は、現在も多くの米国図面が参照しているラインコールアウト規格です。圧縮永久ひずみ試験の詳細は ASTM D395. に記載されています。パーフルオロエラストマーの基材ポリマーデータについては、 Zeon がグレード別の温度および薬品表を公開しています。設計者ではなく保守エンジニア向けに書かれた、同じトレードオフに関する販売代理店の見解は次にあります: Darcoid.