
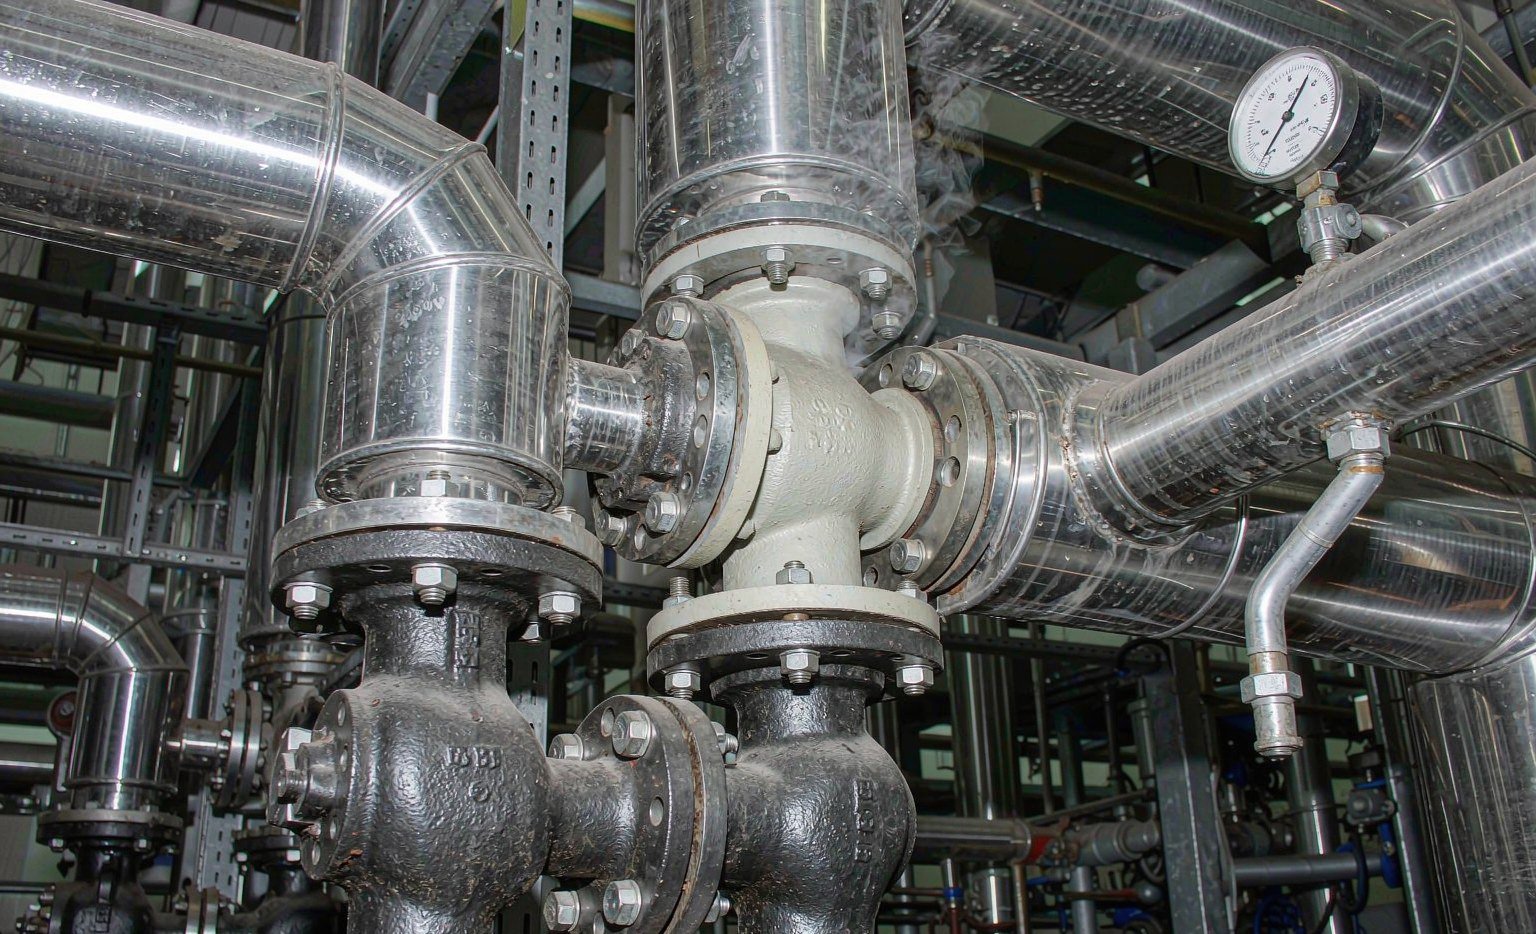
La mayoría de los catálogos de sellos indican una temperatura de calor seco y una lista de productos químicos. El vapor saturado no merece ninguno de esos dos datos. Una junta tórica de FKM clasificada para 200 °C en aire puede agrietarse en pocas semanas en una línea de vapor a 10 bar, y un compuesto de EPDM que sobre el papel parece idéntico puede durar cinco veces más. La diferencia es el vapor de agua a presión, y eso cambia la lógica de selección desde el primer párrafo de la ficha técnica.
Esta guía repasa la física que hace diferente al vapor saturado a 180 °C o más, las opciones de elastómeros que realmente lo resisten, las alternativas no elastoméricas cuando el caucho ya no da más, y los puntos de sellado concretos de un sistema de caldera donde corresponde cada material.
Primero, conozca su vapor: la curva de saturación define el rango de trabajo
El vapor saturado tiene una propiedad que simplifica todo lo demás: la temperatura y la presión están ligadas entre sí. Si fija la presión, fija la temperatura, sin libertad para elegir. Ese único hecho debería guiar el primer paso de cualquier selección de sellos para trabajo en calderas.
Lo que aparece en las tablas termodinámicas es la presión absoluta, no la presión manométrica. Una línea a 10 bar absolutos está a unos 180 °C. La misma línea expresada como 9 bar(g) a nivel del mar es la misma condición, pero las solicitudes de cotización que mezclan ambas referencias pueden generar una discrepancia de 3 °C entre cotizaciones: pequeña, pero suficiente para importar cuando un compuesto está cerca de su límite frente al vapor. Indique la referencia en su especificación.
| Presión (bar, absoluta) | Temperatura de saturación (°C) | Servicio típico |
|---|---|---|
| 2 | 120 | Calefacción de baja presión y vapor para lavandería |
| 3 | 133 | Circuitos de agua caliente y sanitarios |
| 5 | 152 | Vapor de proceso, esterilizadores de hospital |
| 8 | 170 | Secadores, serpentines de calefacción |
| 10 | 180 | Líneas de colector de calderas industriales |
| 15 | 198 | Vapor de proceso a alta presión |
| 20 | 212 | Vapor auxiliar de central eléctrica |
| 25 | 224 | Planta de alta presión, por encima de los límites de la mayoría de los elastómeros |
Lea la tabla desde el centro: 180 °C corresponde a 10 bar absolutos, y cualquier valor por encima de 15 bar absolutos deja fuera del servicio continuo a todos los elastómeros comunes, salvo el FFKM y el FEPM de grado vapor. Las tablas completas de propiedades de saturación, incluida la entalpía y el volumen específico, están disponibles en referencias estándar como las tablas de propiedades del vapor saturado de The Engineering ToolBox.
Otra trampa más: el sobrecalentamiento. Una línea clasificada a 200 °C y 10 bar no está saturada: lleva aproximadamente 20 °C de sobrecalentamiento. El vapor sobrecalentado se comporta más como un gas caliente y seco que como agua en ebullición, y la hidrólisis se ralentiza porque no hay agua libre. Algunos compuestos toleran una línea sobrecalentada en la que fallarían estando saturada. Pregunte cuál de las dos entrega su sistema antes de comprar.
Por qué el vapor es más exigente que el calor seco a la misma temperatura
Tres mecanismos de degradación actúan a la vez dentro de un elastómero situado en una línea de vapor caliente:
- Hidrólisis. Las moléculas de agua atacan la cadena principal del polímero y los puntos de reticulación. La química de curado determina la rapidez con que ocurre: los compuestos curados con azufre dependen de puentes carbono-azufre y azufre-azufre, que se rompen rápidamente por encima de unos 120 °C. Los curados con peróxido forman enlaces directos carbono-carbono con una energía de enlace mucho mayor y resisten mucho más tiempo.
- Hinchamiento y plastificación. El vapor penetra en el volumen libre del caucho y lo ablanda. Parte de esto es reversible —el sello se recupera tras el enfriamiento—, pero las mediciones de laboratorio tomadas después del enfriamiento no lo detectan en absoluto, y por eso los datos de banco subestiman el daño del vapor.
- Deformación permanente por compresión. A medida que se rompen las reticulaciones, la red pierde su elasticidad. El sello sufre un aplastamiento permanente, la fuerza de contacto disminuye y aparece la fuga. Esta es la falla que realmente se ve en la máquina.
La diferencia práctica entre el calor seco y el vapor no es sutil. Los datos de laboratorio publicados sobre exposición a vapor saturado a 180 °C muestran que el EPDM curado con azufre sufre un 78 % de deformación permanente por compresión tras 168 horas, frente al 22 % de un compuesto curado con peróxido del mismo polímero base. Un elastómero que muestra menos del 15 % de deformación permanente por compresión en aire seco a 200 °C puede fallar por completo en 72 horas en vapor saturado a la misma temperatura. Si un proveedor le indica una clasificación para vapor, pregunte si proviene de un ensayo en autoclave de vapor o de un envejecimiento en calor seco extrapolado: las dos respuestas difieren en un orden de magnitud.
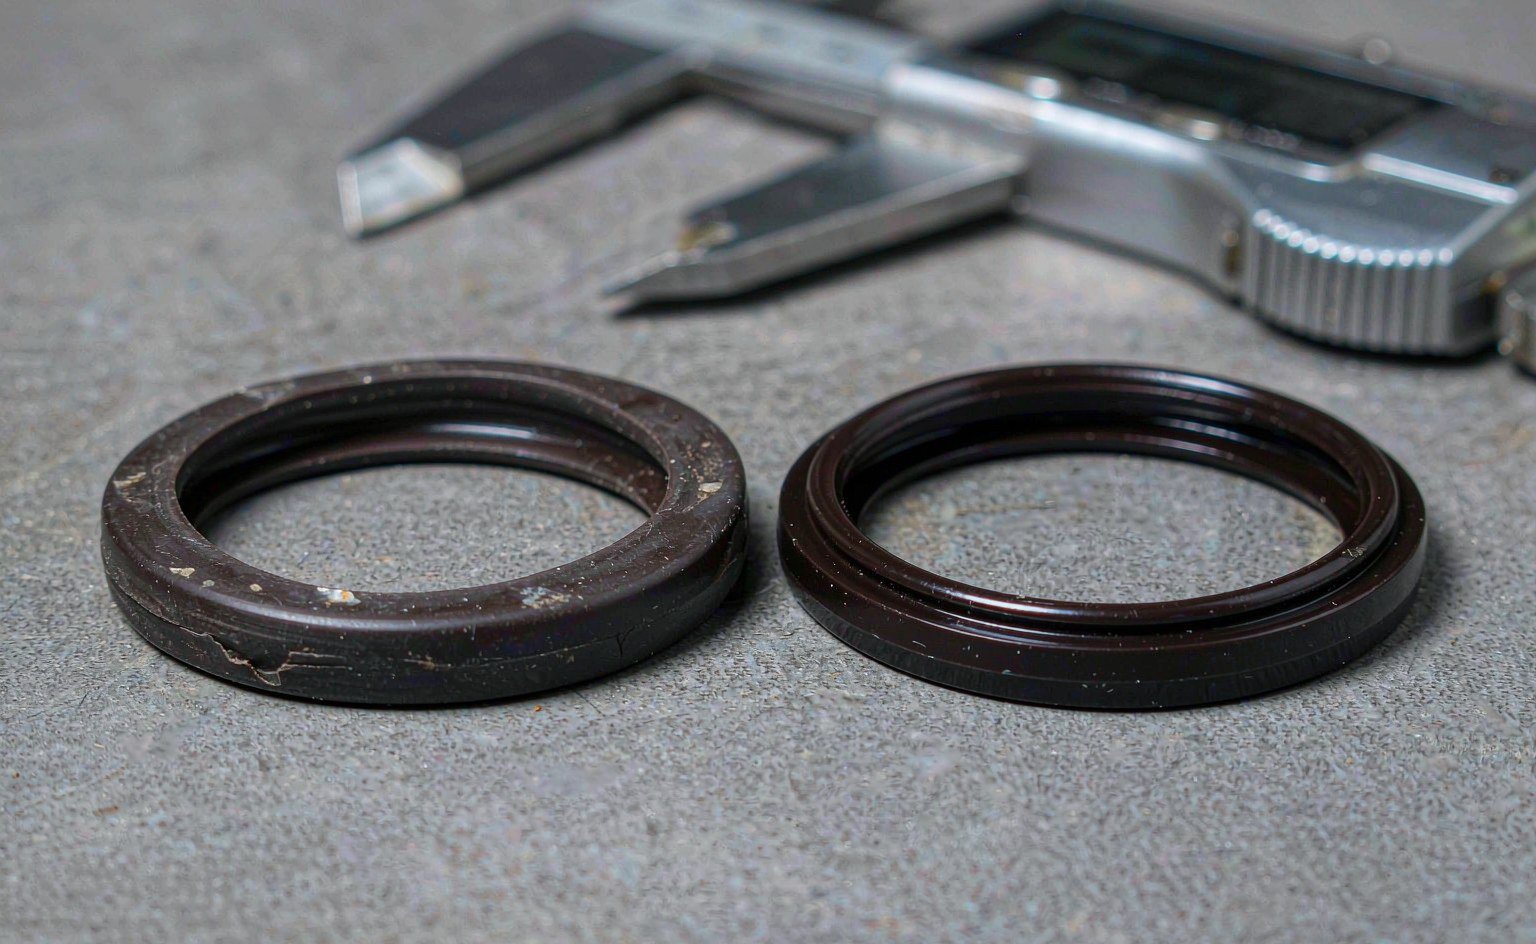
La deformación permanente por compresión merece una lectura propia si es nuevo en el término; explicamos el mecanismo y los métodos de ensayo en nuestro artículo sobre qué es la deformación permanente por compresión y por qué acaba con los sellos.
Comparación de opciones de elastómeros: qué resiste realmente el vapor continuo
| Material | Límite de vapor saturado continuo | Nota sobre la química de curado | Advertencias |
|---|---|---|---|
| EPDM curado con azufre | ~120 °C | Reticulaciones de azufre débiles | Alta deformación permanente en vapor; la opción más barata y de menor vida útil |
| EPDM curado con peróxido | ~150 °C (más allá, grados especializados en servicio controlado) | Reticulaciones C–C, estables a la hidrólisis | Se hincha mucho en aceite mineral: solo vapor puro o agua caliente |
| FKM estándar curado con bisfenol | ≤120–130 °C, solo contacto intermitente | Hidrólisis + deshidrofluoración en calor húmedo | La clásica elección equivocada para vapor; correcta en calor seco |
| HNBR | ~150 °C en agua/vapor | Cadena principal saturada | Tolera el arrastre de aceite; la elección para condensado contaminado con aceite |
| VMQ (silicona) | No recomendado por encima de ~120 °C en vapor | — | El Manual de Juntas Tóricas de Parker indica explícitamente que el vapor por encima de 121 °C no es adecuado |
| FEPM (Aflas / TFE-P) | ~200 °C | La estructura alternante resiste la deshidrofluoración | Cuesta más; buen equilibrio entre tolerancia al vapor, a las aminas y al aceite |
| FFKM, grados estándar | ~160 °C | Muchos grados se hidrolizan con calor húmedo | La resistencia química no equivale a resistencia al vapor |
| FFKM, grado para vapor (curado con peróxido/éter) | ~260 °C | Redes con enlaces éter | Precio premium; especifique el grado, no la familia |
En esa tabla se esconden tres lecciones.
El EPDM es el caballo de batalla, y el sistema de curado lo decide todo. Para vapor limpio y agua caliente hasta unos 150 °C, el EPDM curado con peróxido es la opción predeterminada en todo el sector: estable frente a la hidrólisis, baja deformación permanente y un precio muy inferior al de los fluoroelastómeros. Su único límite estricto es el aceite: el EPDM se hincha gravemente con aceite mineral, fluido hidráulico y combustible, por lo que una línea de vapor con arrastre de lubricante lo destruirá.
El FKM es el error clásico. Los ingenieros recurren a él porque su clasificación en calor seco es alta y su tabla química parece sólida. En vapor saturado continuo por encima de unos 120–130 °C, el FKM estándar curado con bisfenol se hidroliza, se endurece y se agrieta. Los grados de alto contenido de flúor curados con peróxido rinden algo mejor, pero aun así no soportan una exposición prolongada. Si la junta de una válvula de vapor falla una y otra vez con un compuesto de FKM, el problema es el compuesto.
Las familias de FFKM se diferencian por el grado, no por el nombre. Los perfluoroelastómeros estándar se venden por su resistencia química, y muchos de ellos se hidrolizan en vapor por encima de 160 °C. Los compuestos de FFKM para vapor basados en curados con peróxido o éter resisten en servicio hasta unos 260 °C. Cuando compre FFKM para trabajos de calderas, exija los datos de ensayo en vapor del compuesto específico. Nuestra guía sobre juntas para más de 200 °C abarca en detalle el mapa completo de materiales para alta temperatura.
Selección de materiales por rango de temperatura
Si se traduce la tabla a rangos, la selección se vuelve mecánica:
- Hasta ~135 °C. EPDM curado con peróxido con margen. Cubre la mayoría de los sistemas de calefacción, esterilización y lavandería.
- 135–180 °C. Sigue siendo territorio del EPDM para vapor puro, pero los márgenes se reducen. A 10 bar absolutos se está en el techo práctico de los compuestos de uso general; los grados premium curados con peróxido y un diseño cuidadoso del alojamiento soportan la carga. Si entra algo de aceite en el sistema, pase a HNBR o FEPM y acepte las contrapartidas.
- 180–250 °C. Las opciones de elastómero se reducen a FEPM y FFKM para vapor. El FEPM aporta la mayor parte del rendimiento frente al vapor a un precio inferior al del FFKM; los grados de FFKM para vapor ofrecen además la ventana química más amplia. Esta es también la franja en la que las opciones no elastoméricas empiezan a ganar en coste total; véase la sección siguiente.
- Por encima de ~250 °C. Ningún elastómero funciona de forma continua en vapor saturado a este nivel. El sellado pasa a diseños de PTFE con muelle energizador, grafito flexible o metal. A 25 bar absolutos (224 °C) ya se está diseñando la transición; por encima de 30 bar, diséñelo enteramente en grafito y metal.
Dos comprobaciones secundarias que detectan fallos reales: primero, la química del tratamiento del agua. La sosa y las aminas arrastradas de los productos químicos de la caldera atacan a algunos compuestos, y el FEPM tolera las aminas donde el FKM no puede. Segundo, los ciclos térmicos. Una caldera que cicla a diario somete a las juntas a más tensión que una que se mantiene estable, porque cada ciclo empuja condensado hacia la interfaz de la junta a plena presión. Aplique el factor de reducción correspondiente.
Más allá de los elastómeros: PTFE, grafito y metal para el servicio severo
Superado el límite de los elastómeros, toman el relevo tres familias de materiales:
Juntas de PTFE con muelle energizador. Una camisa de PTFE o PTFE relleno con un muelle metálico resistente a la corrosión sustituye la elasticidad del caucho por la fuerza del muelle. El PTFE no se hidroliza, tiene una clasificación continua cercana a 260 °C y resiste los productos químicos que afectan a los elastómeros. La contrapartida es la rigidez: estas juntas necesitan una mecánica limpia y con buen acabado y un diseño correcto del alojamiento, porque el PTFE no tiene la conformabilidad del caucho. Se justifican en uniones rotativas de vapor, juntas de sopladores de hollín y vástagos de válvula donde los ciclos y la química acaban con el caucho. Compare diseños en nuestra gama de juntas energizadas por muelle; los especialistas en juntas con muelle energizador como Bal Seal documentan la misma lógica del vapor en sus notas de aplicación.
Grafito flexible. La lámina de grafito exfoliado comprimido y la empaquetadura de hilo de grafito soportan bien el vapor saturado muy por encima de 300 °C, son químicamente inertes frente a casi todo lo que produce la química de la caldera y no emiten nada. No tienen elasticidad propia, por lo que la mecánica debe proporcionar una deflexión constante: carga viva en los vástagos de válvula, compresión controlada de la junta en las bridas. El grafito es el relleno estándar en las juntas en espiral para bridas de vapor y el material estándar para las juntas de las puertas de registro y de mano en las calderas de potencia.
Juntas metálicas y compuestas. Los diseños en espiral (fleje metálico + relleno de grafito), de doble camisa y de metal corrugado cubren los rincones de mayor presión y temperatura. Su debilidad no es la temperatura, sino la recuperación: tras un ciclo de calentamiento-enfriamiento, la relajación de la brida se come la precarga. La disciplina de reapriete importa más que la marca de la junta.
Los productos afines al PTFE también aparecen en el rango medio: Los proveedores de sellado de PTFE como Marco Rubber documentan grados de PTFE relleno utilizados donde coexisten vapor y exposición química, y los sellos encapsulados —núcleo elastomérico, camisa de PTFE/FEP— salvan la distancia en líneas de vapor con cargas químicas ligeras, siempre que el elastómero del núcleo siga soportando la temperatura.
El condensado es la variable silenciosa
La junta de un racor de vapor rara vez toca vapor seco. Toca condensado: agua que se forma donde el vapor encuentra la superficie más fría de la mecánica, se acumula en los puntos bajos y llega a las interfaces de la junta a plena presión. El condensado cambia el servicio de tres maneras que las tablas de selección de vapor puro ignoran.
Primero, es contacto con líquido, lo que acelera la extracción y la hidrólisis más allá de lo que produce la exposición solo al vapor. Segundo, transporta la química del tratamiento del agua: las aminas, los captadores de oxígeno y los compuestos para calderas se concentran en las bolsas de condensado justo donde asientan las juntas. Tercero, posibilita el golpe de ariete: tapones de condensado impulsados por la velocidad del vapor que golpean los accesorios con una fuerza muy superior a la presión de la línea. Una junta bridada dimensionada holgadamente para 12 bar puede sufrir cargas transitorias varias veces superiores cuando llega un tapón.
Las consecuencias prácticas: colocar puntos de purga y drenaje cerca de las posiciones de las juntas, orientar los diseños de prensaestopas para que el condensado no pueda acumularse en la ranura y tratar las uniones bridadas sometidas a impacto con valores de junta conservadores. En líneas con química de agua agresiva, los diseños a base de FEPM y PTFE toleran la química de aminas que el FKM estándar no puede: una razón más para que los casos de mezcla de aceite y vapor migren a los fluoropolímeros en lugar de quedarse con el caucho convencional.
El mapa de componentes de la caldera: dónde vive cada junta
Los sistemas de caldera concentran distintos problemas de sellado en distintos puntos, y el material adecuado cambia con cada uno:
| Punto de sellado | Condiciones típicas | Sellado de primera elección | Notas |
|---|---|---|---|
| Puertas de registro / de mano | Vapor saturado a la presión del cuerpo, cíclico | Grafito flexible o metal corrugado + grafito | Retorquear tras el primer ciclo térmico; prever relajación |
| Uniones bridadas de vapor | Presión y temperatura plenas de la línea | Espirometálica con relleno de grafito | Par de apriete controlado; los espárragos grafitados ayudan |
| Vástagos de válvulas de vapor | Movimiento cíclico, temperatura plena | Empaquetadura de grafito o anillos en V de PTFE, con carga viva | La carga viva mantiene la fuerza a medida que la empaquetadura se relaja |
| Bombas de agua de alimentación de caldera | Agua caliente presurizada, 100–180 °C | Elastómeros EPDM (peróxido) en el lado de agua caliente | Condensado contaminado con aceite → HNBR o FEPM |
| Uniones rotativas / sopladores de hollín | Movimiento rotativo en vapor saturado | PTFE energizado por resorte o empaquetadura de grafito | Las juntas de labio de caucho fallan rápido aquí |
| Cristal de nivel / accesorios de nivel | Estático, alta temperatura | Juntas de grafito o PTFE según la especificación del accesorio | Seguir exactamente la especificación de junta del fabricante del indicador |
La fila de la bomba de agua de alimentación merece énfasis porque es donde se encuentran los dos mundos de fallo: agua caliente por un lado, condensado contaminado con aceite y lubricación por el otro. El EPDM domina el lado de agua caliente pura y falla en el aceite; el HNBR y el FEPM reparten la diferencia. Las mezclas de vapor y aceite son exactamente el caso en que ningún compuesto estándar resulta limpio: aquí es donde más a menudo suministramos compuestos personalizados, y la ruta de productos personalizados existe precisamente para esa conversación.
Cuatro patrones de fallo que aparecen una y otra vez
El análisis de desmontaje en plantas de vapor produce la misma lista corta de firmas de fallo. Aprenda a leerlas y la mayoría de las causas raíz se vuelven obvias:
1. Junta tórica de FKM endurecida y agrietada en una válvula de vapor. La junta salió de stock porque parecía la opción premium. En vapor continuo por encima de 120 °C el compuesto se hidrolizó, la superficie se volvió vítrea y se abrió una grieta capilar a lo largo de la banda de contacto. La solución es sustituir el compuesto —EPDM curado con peróxido—, no un alojamiento más duro. Si encuentra este fallo repetidamente en la misma línea, compruebe la temperatura de la línea contra la tabla de saturación; puede que alguien aguas arriba haya elevado el punto de consigna de presión.
2. EPDM aplanado en una bomba de agua caliente que funciona bien durante dos años y luego gotea en una semana. Es la deformación permanente por compresión alcanzando su punto final. El compuesto era correcto, la temperatura era correcta, pero la junta acabó perdiendo su fuerza almacenada. Pasar a un grado premium curado con peróxido o ajustar el alojamiento para reducir la tensión de compresión y deformación recupera el intervalo. Siga la deformación mediante medición, no mediante informes de fugas: la tendencia empieza mucho antes del goteo.
3. Junta de brida espirometálica que supura tras el primer ciclo. Relajación de la junta, casi siempre. La unión atornillada se apretó en frío y nunca se retorqueó tras el primer calentamiento. Los rellenos de grafito y el acero de la brida se dilatan a ritmos distintos; el primer ciclo térmico asienta la junta y reduce la precarga de los pernos entre un 10 y un 30 %. La disciplina de retorqueo convierte esto de una fuga recurrente en un no acontecimiento.
4. Junta de labio desgarrada en una unión rotativa de vapor. Las juntas de labio de caucho parecen económicas en uniones rotativas de vapor hasta la primera puesta en marcha en caliente. La temperatura, más la velocidad de rotación, más un arranque en seco matan el labio en días. El PTFE energizado por resorte o la empaquetadura de grafito son la clase de componente correcta aquí; los datos del proveedor de los recursos de ingeniería de sellado de Trelleborg abarcan la misma lógica del vapor rotativo en sus guías de aplicación.
Fíjese en lo que falta en la lista: fallos catastróficos por presión. El vapor saturado a 10–15 bar no es extremo según los estándares hidráulicos. El vapor mata las juntas mediante química lenta y pérdida de fuerza, no mediante picos de presión, lo que significa que casi todos los fallos anteriores eran visibles de antemano, ya fuera como deformación por compresión creciente, carga de pernos decreciente o una superficie envejecida que se podía notar con la uña.
Detalles de instalación y mantenimiento que deciden la vida de la junta
La elección del material fija el techo; la instalación decide cuánto de él se aprovecha. Cuatro detalles separan las calderas que funcionan entre paradas de las calderas que gotean:
- Disciplina de par de apriete en bridas y puertas. Apriete en cruz por etapas y, después, un retorqueo completo tras el primer ciclo de calentamiento y enfriamiento. Las juntas de grafito se relajan en el primer ciclo; el retorqueo no es opcional.
- Relleno de alojamiento y aplastamiento verificados con hardware real, no con valores predeterminados de catálogo. Las juntas de vapor trabajan en caliente, y la dilatación térmica modifica el aplastamiento efectivo. Diseñe con un aplastamiento del 15–25% en juntas tóricas teniendo en cuenta los límites de relleno de alojamiento a alta temperatura, y valide con las mediciones reales de la ranura.
- Auditorías de deformación permanente en paradas programadas. Extraiga una junta de muestra en cada parada y mida la deformación permanente frente a la pieza nueva. Una tendencia creciente le indica que el compuesto ha superado su límite de vapor mucho antes de que aparezca la fuga. Mantenemos nuestras calidades estándar listadas con las familias de juntas de alta y baja temperatura precisamente para esta comparación.
- Almacenamiento y manipulación. Los compuestos de alta temperatura no son más resistentes en almacén que los ordinarios. El ozono, la radiación UV y el calor durante el almacenamiento envejecen las juntas sin usar antes de que lleguen a ver vapor: siga las normas habituales de almacenamiento de elastómeros y compre en cantidades que consuma dentro de un plazo razonable. Las familias de caucho generales y sus cuidados se resumen en nuestra categoría de juntas de caucho.
Estrategia de repuestos y notas de aprovisionamiento para compradores de juntas de vapor
Las plantas de vapor fallan repetidamente en el mismo pequeño conjunto de consumibles, lo que hace que la estrategia de repuestos tenga un apalancamiento inusualmente alto. Tres reglas prácticas desde nuestra planta de fabricación:
Estandarice los compuestos, no solo las medidas. Una planta de calderas que almacena tres compuestos EPDM, dos calidades de FKM y una variedad de lámina de grafito acaba instalando lo que tiene a mano, incluida la junta tórica de FKM que parece premium y muere en la línea de vapor. Reduzca la paleta: un compuesto EPDM curado con peróxido para servicio de vapor, una calidad de HNBR o FEPM para puntos contaminados con aceite, lámina de grafito y juntas de espiral para trabajos de bridas. Cada junta del contenedor debe ser correcta para su posición de peor caso, de modo que un técnico bienintencionado no pueda instalar la familia equivocada.
Marque el servicio en el contenedor, no en la factura. “EPDM 70, 32×3,5” no le dice nada al almacenero sobre dónde puede estar la junta. Etiquete los contenedores de almacenamiento con la aplicación —“vapor ≤150 °C”, “aceite + condensado”, “NO para vapor”— y la tasa de instalación incorrecta cae a casi cero. Los distribuidores que atienden a varias plantas comprueban que este único cambio reduce sus pedidos de emergencia de mayor frecuencia.
Compre las piezas del lado caliente en conjuntos emparejados. Una reparación de válvula que reutiliza la empaquetadura de grafito del año pasado junto con juntas nuevas produce una unión con dos velocidades de relajación diferentes. Los conjuntos emparejados —junta, empaquetadura, juntas tóricas y la instrucción de reapriete en una sola hoja— cuestan céntimos de armar en el momento del aprovisionamiento y eliminan toda una clase de fallos. Fabricamos estos conjuntos a través de nuestras líneas de kits de sellado para clientes de hidráulica, y la misma lógica de kits se traslada directamente a la planificación del mantenimiento de calderas. Para los compradores que consolidan consumibles industriales entre proveedores, los catálogos de pares como Darcoid son útiles para comparar qué debería incluir una línea estándar de elastómeros de alta temperatura antes de comprometerse con un proveedor.
Lista de verificación de acciones
- Escriba la condición de vapor como presión (indique absoluta o manométrica) + temperatura + margen de sobrecalentamiento antes de cualquier solicitud de cotización.
- Para vapor limpio ≤150 °C: especifique EPDM curado con peróxido y exija los datos de ensayo en autoclave de vapor, no las clasificaciones de calor seco.
- Rechace el FKM estándar para cualquier servicio continuo de vapor saturado por encima de 120 °C; endurezca solo si el servicio es verdaderamente intermitente.
- Compruebe si hay arrastre de aceite. Cualquier contacto con aceite mineral → pase de EPDM a HNBR o FEPM.
- Por encima de 180 °C: cotice FEPM y FFKM de calidad vapor frente a PTFE energizado por resorte y grafito según el coste total, no el precio unitario.
- Por encima de ~250 °C: diseñe con grafito y metal; use elastómeros solo para puntos auxiliares de bajo diferencial.
- Mapee cada punto de sellado de la caldera —puertas, bridas, vástagos de válvula, bombas de alimentación, uniones rotativas— y asigne un material por punto, no un solo material para la planta.
- Programe un reapriete tras el primer ciclo térmico en cada conjunto de juntas nuevo.
- Extraiga y mida juntas de muestra en cada parada; siga la tendencia de deformación permanente por posición y compuesto.
- Guarde las juntas de repuesto según las normas estándar de elastómeros —oscuras, frescas, sin tensión— incluso para las calidades de alta temperatura.
Juntas para el lado de vapor de la planta
El servicio de vapor divide el mapa de materiales, y nuestra gama lo sigue: EPDM y FKM para las bandas de elastómeros que define este artículo, FFKM donde la temperatura y la química superan ambas, PTFE y PTFE cargado para juntas y asientos, y construcciones a base de grafito y con componentes metálicos para las uniones que los elastómeros no pueden soportar. Juntas, arandelas, juntas tóricas, retenes y piezas de PTFE mecanizadas pueden cotizarse juntas como un único paquete de parada.
Dos detalles deciden si una junta de vapor llega a la siguiente parada: el sobrecalentamiento en la junta y no en el tambor, y la química del condensado durante el arranque, cuando el fluido es más agresivo y el metal aún está frío. Dimensionamos el compuesto para la condición saturada, comprobamos la deformación permanente a la temperatura esperada de la ranura o brida, e indicamos dónde el reapriete tras el primer ciclo térmico es obligatorio y no opcional.
Envíe los datos de la caldera o de la línea de vapor —presión, temperatura, química del condensado— junto con el plano de la unión o de la junta a sales@bosssealing.com, y le responderemos con un material por posición y la lista de repuestos correspondiente. Cotizaciones en un día laborable, revisión de ingeniería gratuita; la formulario de contacto llega a los mismos ingenieros.