
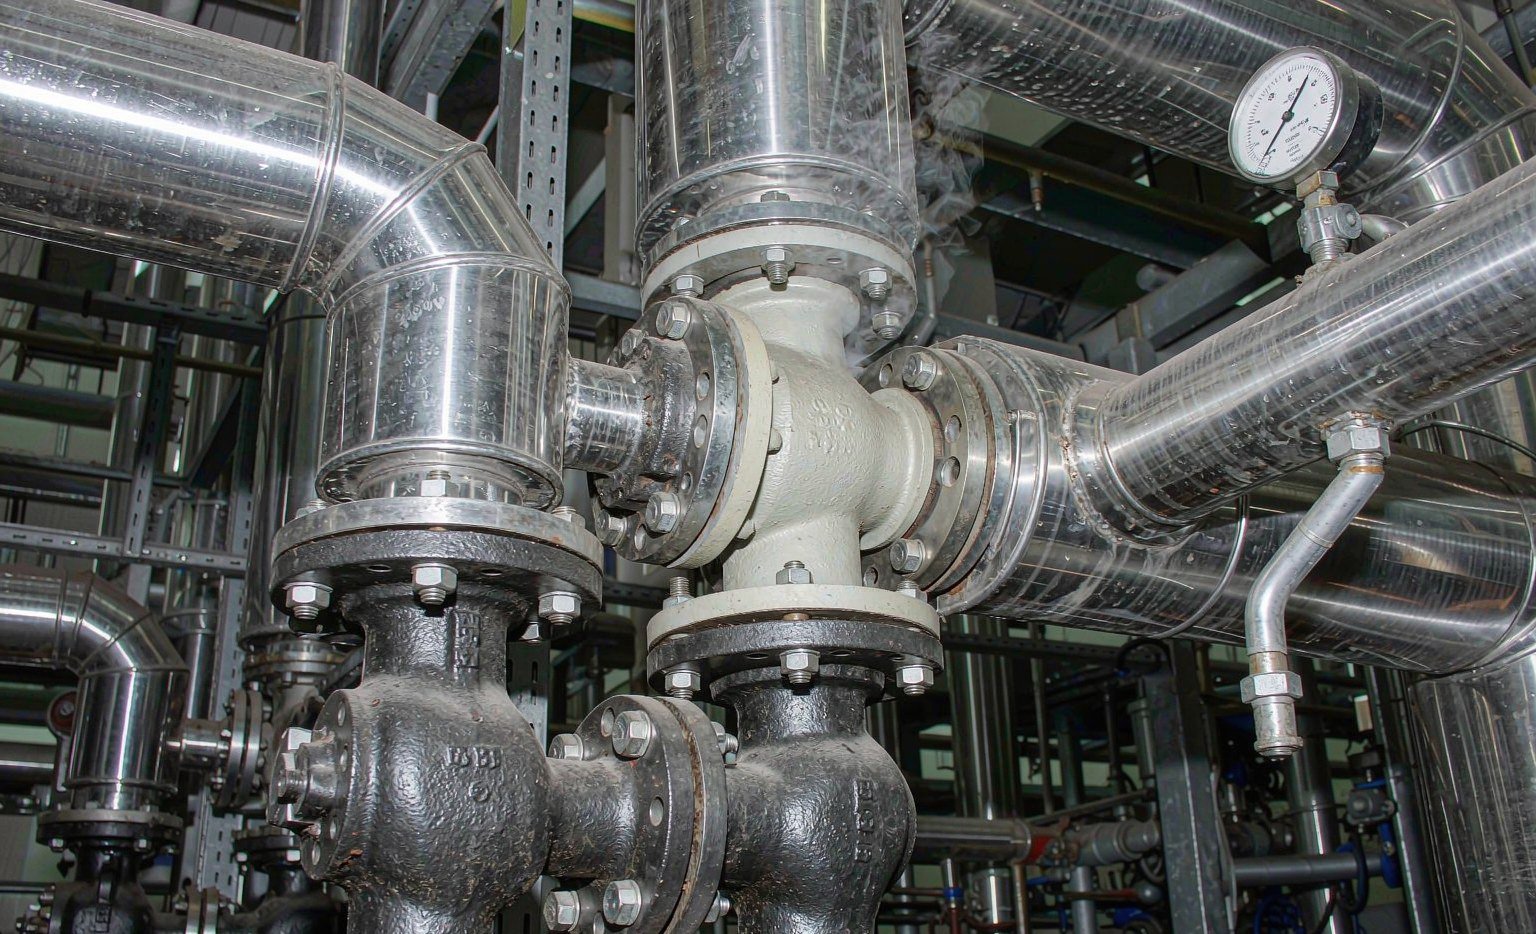
تقتبس معظم كتالوجات السدادات درجة حرارة الحرارة الجافة وقائمة من المواد الكيميائية. أما البخار المشبع فلا يستحق أياً من هذين الرقمين. فحلقة O-ring من مادة FKM المصنفة لـ 200°C في الهواء قد تتشقق في غضون أسابيع على خط بخار بضغط 10 بار، في حين أن مركب EPDM يبدو مطابقاً على الورق قد يتجاوز عمره بخمسة أضعاف. الفرق هو بخار الماء تحت الضغط، وهو ما يغيّر منطق الاختيار من الفقرة الأولى في ورقة البيانات.
يستعرض هذا الدليل الفيزياء التي تجعل البخار المشبع عند 180°C+ مختلفاً، وخيارات الإيلاستومر التي تصمد فعلاً أمامه، والبدائل غير الإيلاستومرية عندما تنفد خيارات المطاط، ونقاط الإحكام المحددة في نظام الغلاية حيث ينتمي كل مادة.
أولاً، اعرف بخارك: منحنى التشبع يحدد النطاق
للبخار المشبع خاصية واحدة تبسّط كل شيء آخر: درجة الحرارة والضغط مرتبطان ببعضهما. حدّد الضغط فتكون قد حدّدت درجة الحرارة، دون أي حرية للاختيار. هذه الحقيقة الواحدة ينبغي أن تقود الخطوة الأولى في أي اختيار لسداد مخصص لأعمال الغلايات.
الضغط المطلق، وليس الضغط المقاس، هو ما يظهر في الجداول الديناميكية الحرارية. خط عند 10 بار مطلق يكون عند حوالي 180°C. والخط نفسه المذكور كـ 9 بار (مقياس) عند مستوى سطح البحر هو الحالة ذاتها، لكن طلبات عروض الأسعار التي تخلط بين المرجعين قد تُنتج اختلافاً بمقدار 3°C بين العروض — صغير، لكنه كافٍ ليُحدث فرقاً عندما يكون المركب قريباً من حدّه مع البخار. حدّد المرجع في مواصفاتك.
| الضغط (بار، مطلق) | درجة حرارة التشبع (°C) | الخدمة النموذجية |
|---|---|---|
| 2 | 120 | التدفئة منخفضة الضغط وبخار المغاسل |
| 3 | 133 | حلقات الماء الساخن والصرف الصحي |
| 5 | 152 | بخار العمليات، أجهزة التعقيم في المستشفيات |
| 8 | 170 | المجففات، ملفات التدفئة |
| 10 | 180 | خطوط مجمّع الغلايات الصناعية |
| 15 | 198 | بخار العمليات عالي الضغط |
| 20 | 212 | البخار المساعد لمحطات الطاقة |
| 25 | 224 | المنشآت عالية الضغط، فوق معظم حدود الإيلاستومر |
اقرأ الجدول من المنتصف: 180°C تقابل 10 بار مطلق، وأي قيمة تتجاوز 15 بار مطلق تُخرج كل إيلاستومر شائع باستثناء FFKM وFEPM من فئة البخار من الخدمة المستمرة. تتوفر جداول خصائص التشبع الكاملة، بما في ذلك المحتوى الحراري والحجم النوعي، من مراجع قياسية مثل جداول خصائص البخار المشبع في The Engineering ToolBox.
فخ آخر: التسخين الفائق. الخط المصنف عند 200°C و10 بار ليس مشبعاً — بل يحمل حوالي 20°C من التسخين الفائق. يتصرف البخار المسخّن فائقاً أشبه بغاز ساخن جاف أكثر من الماء المغلي، ويتباطأ التحلل المائي لغياب الماء الحر. بعض المركبات تتحمل خطاً مسخّناً فائقاً كانت ستفشل فيه لو كان مشبعاً. اسأل أيّهما يوفّره نظامك قبل الشراء.
لماذا البخار أصعب من الحرارة الجافة عند درجة الحرارة نفسها
تعمل ثلاث آليات تدهور في آنٍ واحد داخل الإيلاستومر الموجود على خط بخار ساخن:
- التحلل المائي. تهاجم جزيئات الماء العمود الفقري للبوليمر ومواقع التشابك. تحدد كيمياء المعالجة سرعة حدوث ذلك: تعتمد المركبات المعالجة بالكبريت على جسور الكربون–الكبريت والكبريت–الكبريت، التي تنفصل بسرعة فوق حوالي 120°C. أما معالجات البيروكسيد فتُشكّل روابط كربون–كربون مباشرة بطاقة رابطة أعلى بكثير وتصمد لفترة أطول بكثير.
- الانتفاخ والتلدين. يدخل البخار إلى الحجم الحر للمطاط ويُليّنه. جزء من ذلك قابل للعكس — يستعيد السداد حالته بعد التبريد — لكن القياسات المخبرية المأخوذة بعد التبريد تفوّته تماماً، ولهذا تُقلّل بيانات المختبر من تقدير أضرار البخار.
- الانضغاط الدائم. مع انكسار الروابط المتشابكة، تفقد الشبكة مرونتها. يتعرض السداد لتسطّح دائم، وتنخفض قوة التلامس، ويتبع ذلك التسرب. هذا هو العطل الذي تراه فعلاً على الآلة.
الفجوة العملية بين الحرارة الجافة والبخار ليست طفيفة. تُظهر بيانات مخبرية منشورة عن التعرض لبخار مشبع عند 180°C أن EPDM المعالج بالكبريت يعاني انضغاطاً دائماً بنسبة 78% بعد 168 ساعة، مقابل 22% لمركب معالج بالبيروكسيد من البوليمر الأساسي نفسه. الإيلاستومر الذي يُظهر انضغاطاً دائماً أقل من 15% في الهواء الجاف عند 200°C قد يفشل تماماً في غضون 72 ساعة في بخار مشبع عند درجة الحرارة نفسها. إذا قدّم لك مورّد تصنيفاً للبخار، فاسأل هل جاء من اختبار أتوكليف بخاري أم من تعتيق حراري جاف مُستقرأ — فالإجابتان تختلفان بمرتبة مقدار.
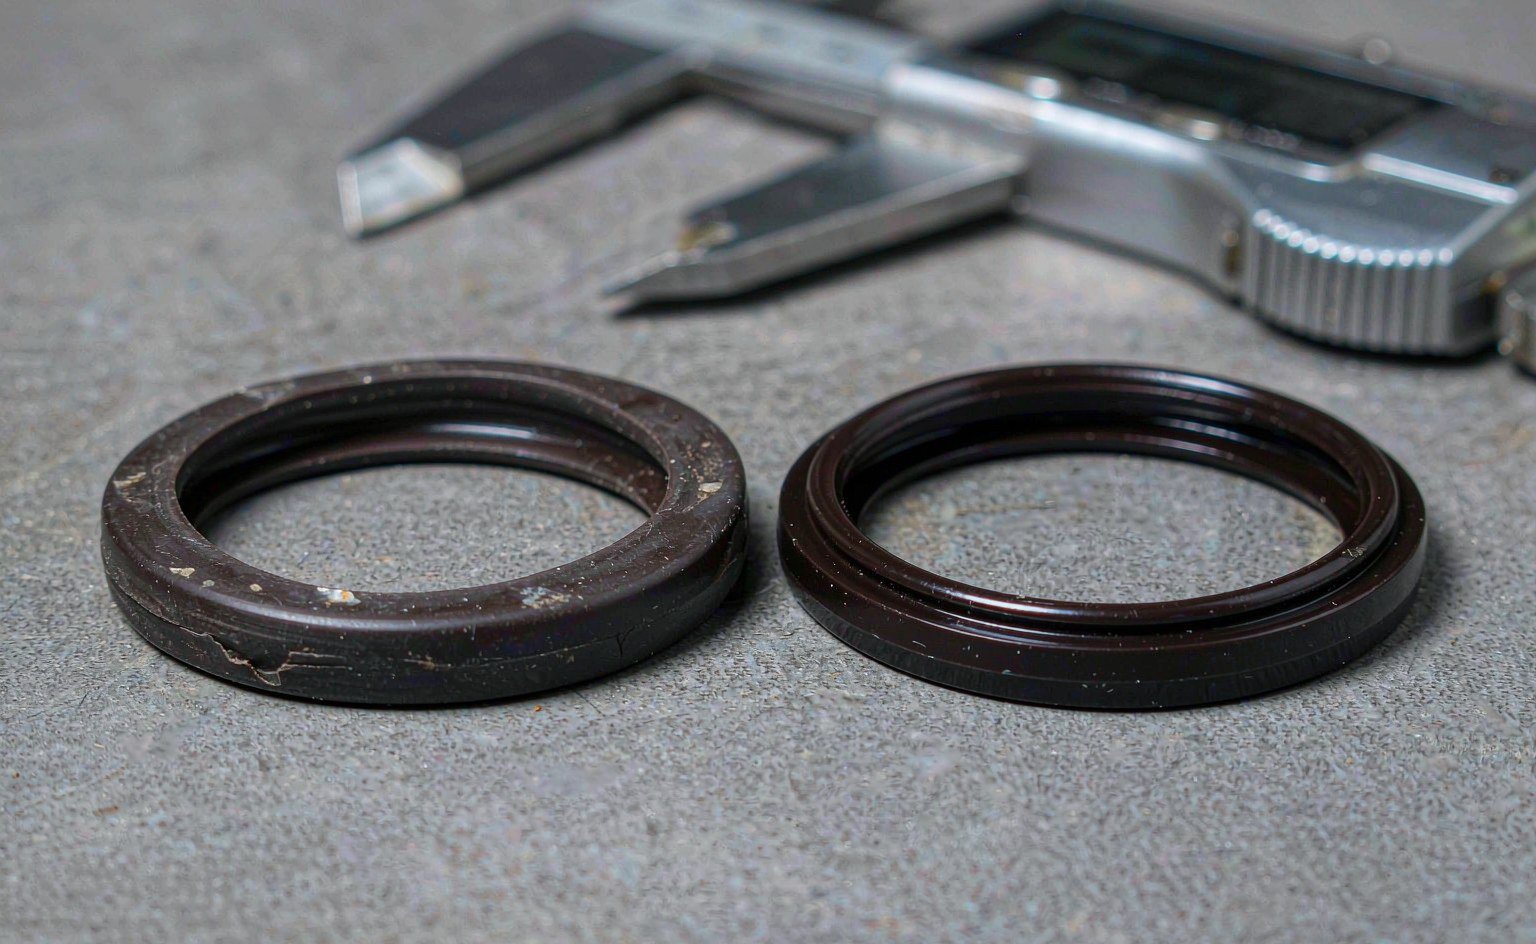
يستحق الانضغاط الدائم قراءة خاصة به إذا كنت جديداً على المصطلح؛ نغطي الآلية وطرق الاختبار في مقالتنا حول ما هو الانضغاط الدائم ولماذا يقتل السدادات.
مقارنة خيارات الإيلاستومر: ما يصمد فعلاً أمام البخار المستمر
| المادة | حد البخار المشبع المستمر | ملاحظة كيمياء المعالجة | نقاط الحذر |
|---|---|---|---|
| EPDM، معالج بالكبريت | ~120°C | روابط كبريتية ضعيفة | انضغاط دائم مرتفع في البخار؛ الخيار الأرخص والأقصر عمراً |
| EPDM، معالج بالبيروكسيد | ~150°C (درجات متخصصة تتجاوز ذلك، في الخدمة المُتحكَّم بها) | روابط C–C، مستقرة ضد التحلل المائي | ينتفخ بشدة في الزيت المعدني — للبخار النقي أو الماء الساخن فقط |
| FKM، معالج بالبيسفينول القياسي | ≤120–130°C، للتلامس المتقطع فقط | تحلل مائي + إزالة فلوريد هيدروجيني في الحرارة الرطبة | الخيار الخاطئ الكلاسيكي للبخار؛ جيد في الحرارة الجافة |
| HNBR | ~150°C في الماء/البخار | عمود فقري مشبع | يتحمل انتقال الزيت؛ الخيار المفضل للمكثفات الملوثة بالزيت |
| VMQ (سيليكون) | غير موصى به فوق ~120°م في البخار | — | يُدرج دليل الحلقات المطاطية O-Ring من Parker البخار فوق 121°م صراحةً كغير مناسب |
| FEPM (Aflas / TFE-P) | ~200°م | البنية التبادلية تقاوم نزع فلوريد الهيدروجين | أعلى تكلفة؛ توازن جيد بين تحمّل البخار والأمينات والزيوت |
| FFKM، الدرجات القياسية | ~160°م | العديد من الدرجات تتحلل بالحرارة الرطبة | المقاومة الكيميائية لا تعني مقاومة البخار |
| FFKM، درجة البخار (معالَج بالبيروكسيد/الإيثر) | ~260°م | شبكات مرتبطة بالإيثر | سعر مرتفع؛ حدّد الدرجة لا العائلة |
ثلاثة دروس مخبأة في ذلك الجدول.
EPDM هو حصان العمل، ونظام المعالجة هو القرار كله. للبخار النظيف والماء الساخن حتى نحو 150°م، يُعد EPDM المعالَج بالبيروكسيد الخيار الافتراضي في جميع أنحاء الصناعة: مستقر ضد التحلل المائي، منخفض التشوه الدائم، وسعره أدنى بكثير من المطاطات الفلورية. حدّه الصارم الوحيد هو الزيت — ينتفخ EPDM بشدة في الزيت المعدني والسائل الهيدروليكي والوقود، لذا فإن خط بخار يحمل زيتاً من أجهزة التشحيم سيدمّره.
FKM هو الخطأ الكلاسيكي. يلجأ إليه المهندسون لأن تصنيفه للحرارة الجافة مرتفع وجدول مقاومته الكيميائية يبدو قوياً. في البخار المشبع المستمر فوق نحو 120–130°م، يتحلل FKM القياسي المعالَج بالبيسفينول ويتصلب ويتشقق. الدرجات عالية الفلور المعالَجة بالبيروكسيد تتحسن قليلاً لكنها لا تزال غير قادرة على تحمّل التعرض الطويل. إذا استمر تعطّل مانع تسرب صمام بخار مصنوع من مركّب FKM، فالمركّب هو المشكلة.
تختلف عائلات FFKM حسب الدرجة لا حسب الاسم. تُشترى المطاطات الفلورية المتعددة القياسية من أجل مقاومتها الكيميائية، وكثير منها يتحلل في البخار فوق 160°م. مركّبات FFKM المخصصة للبخار المبنية على معالجة البيروكسيد أو الإيثر تصمد في الخدمة حتى نحو 260°م. عندما تشتري FFKM لأعمال الغلايات، اطلب بيانات اختبار البخار للمركّب المحدد. دليلنا حول موانع التسرب فوق 200°م يغطي خريطة المواد الكاملة لدرجات الحرارة العالية بالتفصيل.
اختيار المواد حسب نطاق درجة الحرارة
حوّل الجدول إلى نطاقات وسيصبح الاختيار آلياً:
- حتى ~135°م. EPDM معالَج بالبيروكسيد مع هامش أمان. يغطي هذا معظم أنظمة التدفئة والتعقيم والغسيل.
- 135–180°م. لا يزال مجال EPDM للبخار النقي، لكن الهوامش تتقلص. عند 10 بار مطلق تكون عند السقف العملي للمركّبات متعددة الأغراض؛ الدرجات الممتازة المعالَجة بالبيروكسيد والتصميم الدقيق للحشوة يتحملان العبء. إذا دخل أي زيت إلى النظام، انتقل إلى HNBR أو FEPM وتقبّل المقايضات.
- 180–250°م. تضيق خيارات المطاطات إلى FEPM وFFKM بدرجة البخار. يوفّر FEPM معظم أداء البخار بسعر أقل من FFKM؛ أما درجات FFKM للبخار فتوفّر أوسع نافذة كيميائية فوق ذلك. هذا أيضاً النطاق الذي تبدأ فيه الخيارات غير المطاطية بالفوز على أساس التكلفة الإجمالية — انظر القسم التالي.
- فوق ~250°م. لا يعمل أي مطاط بشكل مستمر في البخار المشبع عند هذا المستوى. تنتقل مهمة الإحكام إلى تصاميم PTFE المدعومة بنابض، أو الجرافيت المرن، أو المعدن. عند 25 بار مطلق (224°م) تكون بالفعل في مرحلة تصميم الانتقال؛ وبعد 30 بار، صمّم كلياً بالجرافيت والمعدن.
فحصان ثانويان يكشفان الأعطال الحقيقية: أولاً، كيمياء معالجة المياه. القلويات والأمينات المحمولة من كيماويات الغلاية تهاجم بعض المركّبات، ويتعامل FEPM مع الأمينات حيث لا يستطيع FKM. ثانياً، الدورات الحرارية. الغلاية التي تتناوب يومياً تُجهد موانع التسرب أكثر من غلاية تعمل بثبات، لأن كل دورة تدفع المتكثفات إلى واجهة مانع التسرب بالضغط الكامل. خفّض التصنيف وفقاً لذلك.
ما بعد المطاطات: PTFE والجرافيت والمعدن للخدمة الشاقة
بعد حدود المطاطات، تتولى ثلاث عائلات من المواد المهمة:
موانع تسرب PTFE المدعومة بنابض. يستبدل غلاف من PTFE أو PTFE المحشو بنابض معدني مقاوم للتآكل مرونة المطاط بقوة النابض. لا يتحلل PTFE، ويحمل تصنيفاً مستمراً قريباً من 260°م، ويتجاهل المواد الكيميائية التي تزعج المطاطات. المقايضة هي الصلابة: تحتاج هذه الموانع إلى أجزاء نظيفة جيدة التشطيب وتصميم صحيح للحشوة، لأن PTFE لا يمتلك مطاوعة شبيهة بالمطاط. تستحق قيمتها في الوصلات الدوارة للبخار ومفاصل منافخ السخام وسيقان الصمامات حيث تقتل الدورات والكيمياء المطاط. قارن التصاميم في نطاق الحشوات المنشّطة بنابض لدينا؛ المتخصصون في الموانع المدعومة بنابض مثل Bal Seal يوثّقون المنطق نفسه للبخار في ملاحظات التطبيق الخاصة بهم.
الجرافيت المرن. تتعامل صفائح الجرافيت المتقشر المضغوط وحشوات خيوط الجرافيت مع البخار المشبع لما يتجاوز 300°م بكثير، وهي خاملة كيميائياً تجاه كل ما تنتجه كيمياء الغلاية تقريباً، ولا تُصدر شيئاً. ليس لها مرونة ذاتية، لذا يجب أن توفّر الأجزاء انحرافاً ثابتاً — تحميل حي على سيقان الصمامات، وضغط حشوة مضبوط على الشفاه. الجرافيت هو الحشو القياسي في الحشوات الحلزونية لشفاه البخار والمادة القياسية لحشوات أبواب فتحات التفتيش والصيانة في غلايات الطاقة.
حشوات معدنية ومركّبة. تصاميم الحشوات الحلزونية (شريط معدني + حشو جرافيت)، والمزدوجة الغلاف، والمموّجة المعدنية تغطي زوايا الضغط والحرارة الأعلى. ضعفها ليس الحرارة بل الاستعادة: بعد دورة تسخين-تبريد واحدة، يأكل ارتخاء الشفة الحمل المسبق. انضباط إعادة الشد أهم من ماركة الحشوة.
تظهر أيضاً منتجات قريبة من PTFE في النطاق المتوسط: موردو موانع تسرب PTFE مثل Marco Rubber يوثّقون درجات PTFE المحشو المستخدمة حيث يتواجد البخار والتعرض الكيميائي معاً، و الأختام المغلفة بالكامل — قلب مطاطي وغلاف PTFE/FEP — يسدّان الفجوة في خطوط البخار ذات الأحمال الكيميائية الخفيفة، ما دام القلب المطاطي لا يزال يصمد أمام درجة الحرارة.
المتكثفات هي المتغير الصامت
نادراً ما يلامس مانع التسرب عند وصلة البخار البخارَ الجاف. إنه يلامس المتكثفات — الماء الذي يتشكل حيث يلتقي البخار بسطح الأجزاء الأبرد، ويتجمع في النقاط المنخفضة، ويصل إلى واجهات موانع التسرب بالضغط الكامل. تغيّر المتكثفات الخدمة بثلاث طرق تتجاهلها جداول اختيار البخار النقي.
أولاً، هو تلامس سائل، مما يسرّع الاستخلاص والتحلل المائي بما يتجاوز ما ينتجه التعرض للبخار وحده. ثانياً، يحمل كيمياء معالجة المياه: الأمينات، ومزيلات الأكسجين، ومركبات الغلايات تتركز في جيوب المكثفات تماماً حيث توجد الحشوات. ثالثاً، يمكّن من حدوث الطرق المائي — كتل من المكثفات تدفعها سرعة البخار فتصطدم بالتجهيزات بقوة تتجاوز ضغط الخط بكثير. وصلة ذات حواف مصنّفة بأريحية لـ 12 بار يمكن أن تتعرض لأحمال عابرة تعادل عدة أضعاف ذلك عند وصول كتلة مكثفات.
العواقب العملية: نقاط تصريف ومصائد قريبة من مواضع الحشوات، وتصميمات غدد منحازة بحيث لا يتجمع المكثف في الأخدود، والتعامل مع وصلات الحواف المعرضة للصدمات بتصنيفات حشوات متحفظة. في الخطوط ذات الكيمياء المائية العدوانية، تتحمل تصميمات FEPM والتصميمات القائمة على PTFE كيمياء الأمينات التي لا يتحملها FKM القياسي — سبب إضافي لانتقال حالات خليط الزيت والبخار إلى البوليمرات الفلورية بدلاً من البقاء مع المطاط التجاري.
خريطة تجهيزات الغلاية: أين توجد كل حشوة
تركّز أنظمة الغلايات مشكلات إحكام مختلفة في نقاط مختلفة، وتتغير المادة المناسبة مع كل نقطة:
| نقطة الإحكام | الظروف النموذجية | الإحكام المفضل | ملاحظات |
|---|---|---|---|
| أبواب فتحات التفتيش / الفتحات اليدوية | بخار مشبع عند ضغط الأسطوانة، دوري | جرافيت مرن أو معدن مموّج + جرافيت | إعادة الشد بعد أول دورة حرارية؛ توقّع الاسترخاء |
| وصلات حواف البخار | ضغط ودرجة حرارة الخط الكاملين | ملفوف حلزونياً بحشو جرافيت | عزم ربط مسيطر عليه، المسامير المطلية بالجرافيت تساعد |
| أعمدة صمامات البخار | حركة دورية، درجة حرارة كاملة | حشو جرافيت أو حلقات PTFE على شكل V، بتحميل حي | التحميل الحي يحافظ على القوة مع استرخاء الحشو |
| مضخات مياه تغذية الغلاية | ماء ساخن تحت الضغط، 100–180°C | إلاستومرات EPDM (بيروكسيدية) على جانب الماء الساخن | مكثفات ملوثة بالزيت ← HNBR أو FEPM |
| الوصلات الدوارة / نافخات السخام | حركة دورانية في بخار مشبع | PTFE محمّل بنابض أو حشو جرافيت | حشوات الشفاه المطاطية تفشل سريعاً هنا |
| زجاج المقياس / تجهيزات المستوى | ساكن، درجة حرارة عالية | حشوات جرافيت أو PTFE حسب مواصفات التجهيز | اتبع مواصفات حشوة صانع المقياس بدقة |
يستحق صف مضخة مياه التغذية التأكيد لأنه المكان الذي يلتقي فيه عالما الفشل: ماء ساخن على جانب، ومكثفات ملوثة بالزيت وتزييت على الجانب الآخر. يسيطر EPDM على جانب الماء الساخن النقي ويفشل في الزيت؛ ويقسم HNBR وFEPM الفرق. خلائط البخار والزيت هي بالضبط الحالة التي لا يكون فيها أي مركّب قياسي واحد نظيفاً — وهنا غالباً ما نورّد مركّبات مخصصة، و مسار المنتجات المخصصة موجود لهذه المحادثة بالضبط.
أربعة أنماط فشل تتكرر مراراً وتكراراً
ينتج تحليل التفكيك عبر محطات البخار القائمة القصيرة نفسها من بصمات الفشل. تعلّم قراءتها وتصبح معظم الأسباب الجذرية واضحة:
1. حلقة O-ring من FKM متصلبة ومتشققة على صمام بخار. جاءت الحشوة من المخزون لأنها بدت الخيار الممتاز. في البخار المستمر فوق 120°C تحلل المركّب، وأصبح السطح زجاجياً، وانفتح شق شعري على طول نطاق التلامس. الحل هو استبدال المركّب — EPDM معالج بالبيروكسيد — وليس غدة أصلب. إذا وجدت هذا الفشل متكرراً على نفس الخط، فتحقق من درجة حرارة الخط مقابل جدول التشبع؛ ربما رفع شخص ما في المنبع نقطة ضبط الضغط.
2. EPDM مسطح على مضخة ماء ساخن تعمل بشكل جيد لمدة عامين، ثم تتسرب في أسبوع. هذا هو التصلب الانضغاطي يصل إلى نقطته النهائية. كان المركّب صحيحاً، ودرجة الحرارة صحيحة، لكن الحشوة فقدت أخيراً قوتها المخزنة. الترقية إلى درجة بيروكسيدية ممتازة أو تعديل الغدة لتقليل إجهاد الضغط والتصلب يستعيد الفترة. تتبّع التصلب بالقياس، لا بتقارير التسرب — يبدأ الاتجاه قبل التنقيط بوقت طويل.
3. حشوة حافة ملفوفة حلزونياً تنضح بعد الدورة الأولى. استرخاء الحشوة، في كل مرة تقريباً. تم ربط الوصلة المثبتة بالمسامير على البارد ولم يُعد شدها بعد أول تسخين. تتمدد حشوات الجرافيت وفولاذ الحواف بمعدلات مختلفة؛ أول دورة حرارية تُثبّت الحشوة وتخفض التحميل المسبق للمسامير بنسبة 10–30%. يحوّل انتظام إعادة الشد هذا من تسرب متكرر إلى أمر غير ذي أهمية.
4. حشوة شفاه ممزقة في وصلة بخار دوارة. تبدو حشوات الشفاه المطاطية اقتصادية على وصلات البخار الدوارة حتى أول تشغيل ساخن. درجة الحرارة زائد السرعة الدورانية زائد بدء التشغيل الجاف تقتل الشفة في أيام. PTFE المحمّل بنابض أو حشو الجرافيت هو فئة التجهيزات الصحيحة هنا؛ بيانات المورد من موارد هندسة الحشوات من Trelleborg تغطي نفس منطق البخار الدوار في أدلة التطبيقات الخاصة بهم.
لاحظ ما هو غائب من القائمة: حالات فشل الضغط الكارثية. البخار المشبع عند 10–15 بار ليس متطرفاً بالمعايير الهيدروليكية. يقتل البخار الحشوات عبر الكيمياء البطيئة وفقدان القوة، لا عبر ارتفاع الضغط المفاجئ — مما يعني أن كل فشل تقريباً أعلاه كان مرئياً مسبقاً، إما كتصلب انضغاطي متزايد، أو حمل مسامير منخفض، أو سطح متقادم يمكنك استشعاره بظفر الإصبع.
تفاصيل التركيب والصيانة التي تحدد عمر الحشوة
اختيار المادة يحدد السقف؛ والتركيب يحدد كم منه تحصل عليه. أربعة تفاصيل تفصل الغلايات التي تعمل بين فترات التوقف عن الغلايات التي تنقط:
- انتظام عزم الربط على الحواف والأبواب. الشد بنمط متقاطع على مراحل، ثم إعادة شد كاملة بعد أول دورة تسخين وتبريد. حشوات الجرافيت تسترخي في الدورة الأولى؛ إعادة الشد ليست اختيارية.
- تم التحقق من حشوة الحشية والضغط مقابل أجهزة حقيقية، وليس الإعدادات الافتراضية للكتالوج. تعمل موانع تسرب البخار في درجات حرارة عالية، ويغيّر التمدد الحراري الضغط الفعّال. صمّم بضغط يتراوح بين 15–25% على حلقات O مع مراعاة حدود حشوة الحشية في درجات الحرارة العالية، وتحقق من القياسات الفعلية للأخاديد.
- تدقيق التضحية الانضغاطية في فترات التوقف المخططة. اسحب عينة مانع تسرب في كل فترة توقف وقس التضحية مقابل الجزء الجديد. الاتجاه المتراكم يخبرك أن المركّب تجاوز حد البخار الخاص به قبل ظهور التسرب بوقت طويل. نحتفظ بدرجاتنا القياسية مدرجة مع عائلات موانع التسرب عالية ومنخفضة الحرارة لهذه المقارنة تحديدًا.
- التخزين والمناولة. المركّبات عالية الحرارة ليست أكثر متانة على الرف من المركّبات العادية. الأوزون والأشعة فوق البنفسجية والحرارة أثناء التخزين تُعتّق موانع التسرب غير المستخدمة قبل أن ترى البخار أصلًا — اتبع قواعد تخزين الإيلاستومر المعتادة واشترِ بكميات تستهلكها خلال فترة معقولة. عائلات المطاط العامة والعناية بها مُلخّصة في فئة موانع تسرب المطاط.
استراتيجية قطع الغيار وملاحظات التوريد لمشتري موانع تسرب البخار
تتعطل محطات البخار على نفس المجموعة الصغيرة من المواد الاستهلاكية مرارًا، مما يجعل استراتيجية قطع الغيار ذات تأثير كبير بشكل غير معتاد. ثلاث قواعد عملية من أرض مصنعنا:
وحّد المركّبات، وليس المقاسات فقط. محطة غلايات تخزّن ثلاثة مركّبات EPDM ودرجتين من FKM وتشكيلة من صفائح الجرافيت ينتهي بها الأمر بتركيب ما هو متاح — بما في ذلك حلقة O من FKM التي تبدو فاخرة وتموت في خط البخار. قلّص اللوحة: مركّب EPDM واحد معالج بالبيروكسيد لخدمة البخار، ودرجة HNBR أو FEPM واحدة للنقاط الملوثة بالزيت، وصفائح الجرافيت والحشيات الملفوفة حلزونيًا لأعمال الفلنجات. يجب أن يكون كل مانع تسرب في الصندوق صحيحًا لموضعه الأسوأ حالة، حتى لا يستطيع فني حسن النية تركيب العائلة الخاطئة.
ضع علامة الواجب على الصندوق، لا على الفاتورة. “EPDM 70، 32×3.5” لا تخبر أمين المخزن شيئًا عن المكان المسموح أن يعيش فيه مانع التسرب. ضع علامات على صناديق التخزين بالتطبيق — “بخار ≤150°C”، “زيت + مكثفات”، “غير مخصص للبخار” — وستنخفض نسبة التركيب الخاطئ إلى ما يقارب الصفر. يجد الموزعون الذين يخدمون عدة محطات أن هذا التغيير الواحد يقلل طلبات الطوارئ الأعلى تكرارًا لديهم.
اشترِ أجزاء الجانب الساخن في مجموعات متطابقة. إعادة بناء صمام يعيد استخدام حشوة الجرافيت من العام الماضي إلى جانب حشيات جديدة ينتج وصلة بمعدلي ارتخاء مختلفين. المجموعات المتطابقة — حشية، وحشوة، وحلقات O، وتعليمات إعادة الربط في ورقة واحدة — تكلف بضعة قروش للتجميع وقت التوريد وتزيل فئة كاملة من الأعطال. نبني هذه المجموعات عبر خطوط أطقم موانع التسرب لعملائنا في مجال الهيدروليك، ومنطق الطقم نفسه ينتقل مباشرة إلى تخطيط صيانة الغلايات. للمشترين الذين يوحّدون المواد الاستهلاكية الصناعية عبر الموردين، فإن الكتالوجات من أقران مثل Darcoid مفيدة للمقارنة المرجعية لما يجب أن يتضمنه خط إيلاستومر قياسي عالي الحرارة قبل الالتزام بمورد.
قائمة التحقق التنفيذية
- اكتب حالة البخار كضغط (حدد مطلقًا أو قياسيًا) + درجة حرارة + هامش تسخين فائق قبل أي طلب عرض أسعار.
- للبخار النظيف ≤150°C: حدد EPDM معالج بالبيروكسيد، واطلب بيانات اختبار الأوتوكلاف البخاري، لا تصنيفات الحرارة الجافة.
- ارفض FKM القياسي لأي خدمة بخار مشبع مستمرة فوق 120°C — لا تُصلّده إلا إذا كان الواجب متقطعًا حقًا.
- تحقق من انتقال الزيت. أي تلامس مع الزيت المعدني → انتقل من EPDM إلى HNBR أو FEPM.
- فوق 180°C: قارن عرض أسعار FEPM وFFKM بدرجة البخار مقابل PTFE المدعوم بنابض والجرافيت على أساس التكلفة الإجمالية، لا سعر الوحدة.
- فوق ~250°C: صمّم بالجرافيت والمعدن؛ استخدم الإيلاستومرات فقط للنقاط المساعدة ذات الفرق المنخفض.
- ارسم خريطة لكل نقطة إحكام على الغلاية — الأبواب، والفلنجات، وسيقان الصمامات، ومضخات التغذية، والوصلات الدوارة — وخصّص مادة لكل نقطة، لا مادة واحدة للمحطة.
- جدول إعادة ربط بعد أول دورة حرارية على كل مجموعة حشيات جديدة.
- اسحب وقس عينات موانع التسرب في كل فترة توقف؛ تتبّع اتجاه التضحية الانضغاطية حسب الموضع والمركّب.
- احتفظ بموانع التسرب الاحتياطية مخزّنة وفق قواعد الإيلاستومر القياسية — مظلمة وباردة وغير مضغوطة — حتى للدرجات عالية الحرارة.
موانع التسرب للجانب البخاري من المحطة
يقسم واجب البخار خريطة المواد، ومجموعتنا تتبع ذلك: EPDM وFKM لنطاقات الإيلاستومر التي يحددها هذا المقال، وFFKM حيث تدفع الحرارة والكيمياء ما بعد كليهما، وPTFE وPTFE المحشو للحشيات والمقاعد، والتركيبات القائمة على الجرافيت والحاملة للمعدن للوصلات التي لا تستطيع الإيلاستومرات تحمّلها. يمكن تسعير الحشيات والحلقات والحلقات O وموانع تسرب الشفاه وأجزاء PTFE المشغّلة معًا كحزمة توقف واحدة.
تفصيلان يحددان ما إذا كان مانع تسرب البخار سيصل إلى الإغلاق التالي: التسخين الفائق عند مانع التسرب لا عند الأسطوانة، وكيمياء المكثفات أثناء بدء التشغيل، عندما يكون المائع في أشد حالاته عدوانية والمعدن لا يزال باردًا. نحدد حجم المركّب للحالة المشبعة، ونتحقق من التضحية الانضغاطية عند درجة حرارة الأخدود أو الفلنجة المتوقعة، ونوضح أين تكون إعادة الربط بعد أول دورة حرارية إلزامية لا اختيارية.
أرسل بيانات الغلاية أو خط البخار — الضغط ودرجة الحرارة وكيمياء المكثفات — مع رسم الوصلة أو مانع التسرب إلى sales@bosssealing.com، وسنعود إليك بمادة لكل موضع وقائمة قطع الغيار المرتبطة بها. عروض الأسعار خلال يوم عمل، والمراجعة الهندسية مجانية؛ نموذج الاتصال يصل إلى المهندسين أنفسهم.