
大多數密封件目錄只會標示乾熱溫度及一串化學品清單。飽和蒸汽兩者皆不適用。一個在空氣中額定 200°C 的 FKM O 型環,在 10 bar 蒸汽管線上可能數週內就龜裂;而一個在紙面上看似相同的 EPDM 膠料,壽命卻可長達五倍。關鍵差異在於加壓下的水蒸氣,而這從數據表第一段開始就已改變選型邏輯。
本指南將闡述為何 180°C 以上的飽和蒸汽與別不同、哪些彈性體選項才真正能承受、橡膠失效時的非彈性體替代方案,以及鍋爐系統上各材料所屬的具體密封位置。
首先,認識你的蒸汽:飽和曲線界定適用範圍
飽和蒸汽有一個特性可簡化其餘一切:溫度與壓力互相鎖定。固定壓力即固定溫度,別無選擇餘地。這一事實應主導鍋爐工程任何密封選型的第一步。
熱力學表中採用的是絕對壓力,而非錶壓。絕對壓力 10 bar 的管線約為 180°C。同一管線在海平面標示為 9 bar(g) 屬相同工況,但若報價請求混用兩種基準,報價之間可能出現 3°C 的差異——雖小,但當膠料接近其蒸汽極限時便足以影響結果。請在規格中明確標示所採用的基準。
| 壓力(bar,絕對) | 飽和溫度(°C) | 典型用途 |
|---|---|---|
| 2 | 120 | 低壓供暖及洗衣蒸汽 |
| 3 | 133 | 熱水及衛生迴路 |
| 5 | 152 | 製程蒸汽、醫院滅菌器 |
| 8 | 170 | 乾燥機、加熱盤管 |
| 10 | 180 | 工業鍋爐集管管線 |
| 15 | 198 | 高壓製程蒸汽 |
| 20 | 212 | 電廠輔助蒸汽 |
| 25 | 224 | 高壓廠房,超出大多數彈性體極限 |
從表格中段讀起:180°C 對應絕對壓力 10 bar,而任何超過絕對壓力 15 bar 的工況,都會令除蒸汽級 FFKM 及 FEPM 以外的所有常用彈性體無法連續使用。完整的飽和特性表(包括焓及比容)可查閱標準參考資料,例如 The Engineering ToolBox 的飽和蒸汽特性表.
還有一個陷阱:過熱。在 10 bar 下額定 200°C 的管線並非飽和——它約帶有 20°C 的過熱度。過熱蒸汽的行為更像高溫乾氣體而非沸水,且因缺乏游離水而令水解減慢。有些膠料能承受過熱管線,但在飽和狀態下卻會失效。購買前請先確認你的系統屬於哪一種。
為何相同溫度下蒸汽比乾熱更嚴苛
彈性體處於高溫蒸汽管線上時,會同時發生三種降解機制:
- 水解。 水分子攻擊聚合物主鏈及交聯點。硫化體系決定其發生速度:硫黃硫化膠料依賴碳–硫及硫–硫鍵橋,在約 120°C 以上會迅速斷裂。過氧化物硫化則形成鍵能高得多的直接碳–碳鍵,耐受時間長得多。
- 膨脹與塑化。 蒸汽進入橡膠的自由體積並使其軟化。部分屬可逆——密封件冷卻後會回復——但冷卻後才進行的實驗室量測完全無法捕捉此現象,這正是台架數據低估蒸汽損害的原因。
- 壓縮永久變形。 隨著交聯斷裂,網絡失去彈性。密封件產生永久壓扁,接觸力下降,隨之而來便是洩漏。這才是你在機器上實際看到的失效。
乾熱與蒸汽之間的實際差距並不細微。已發表的 180°C 飽和蒸汽暴露實驗室數據顯示,硫黃硫化 EPDM 在 168 小時後壓縮永久變形達 78%,而相同基礎聚合物的過氧化物硫化膠料僅為 22%。一個在 200°C 乾空氣中壓縮永久變形低於 15% 的彈性體,在相同溫度的飽和蒸汽中可能於 72 小時內徹底失效。若供應商向你提供蒸汽額定值,請詢問該數據來自蒸汽高壓釜測試還是外推的乾熱老化——兩者答案相差一個數量級。
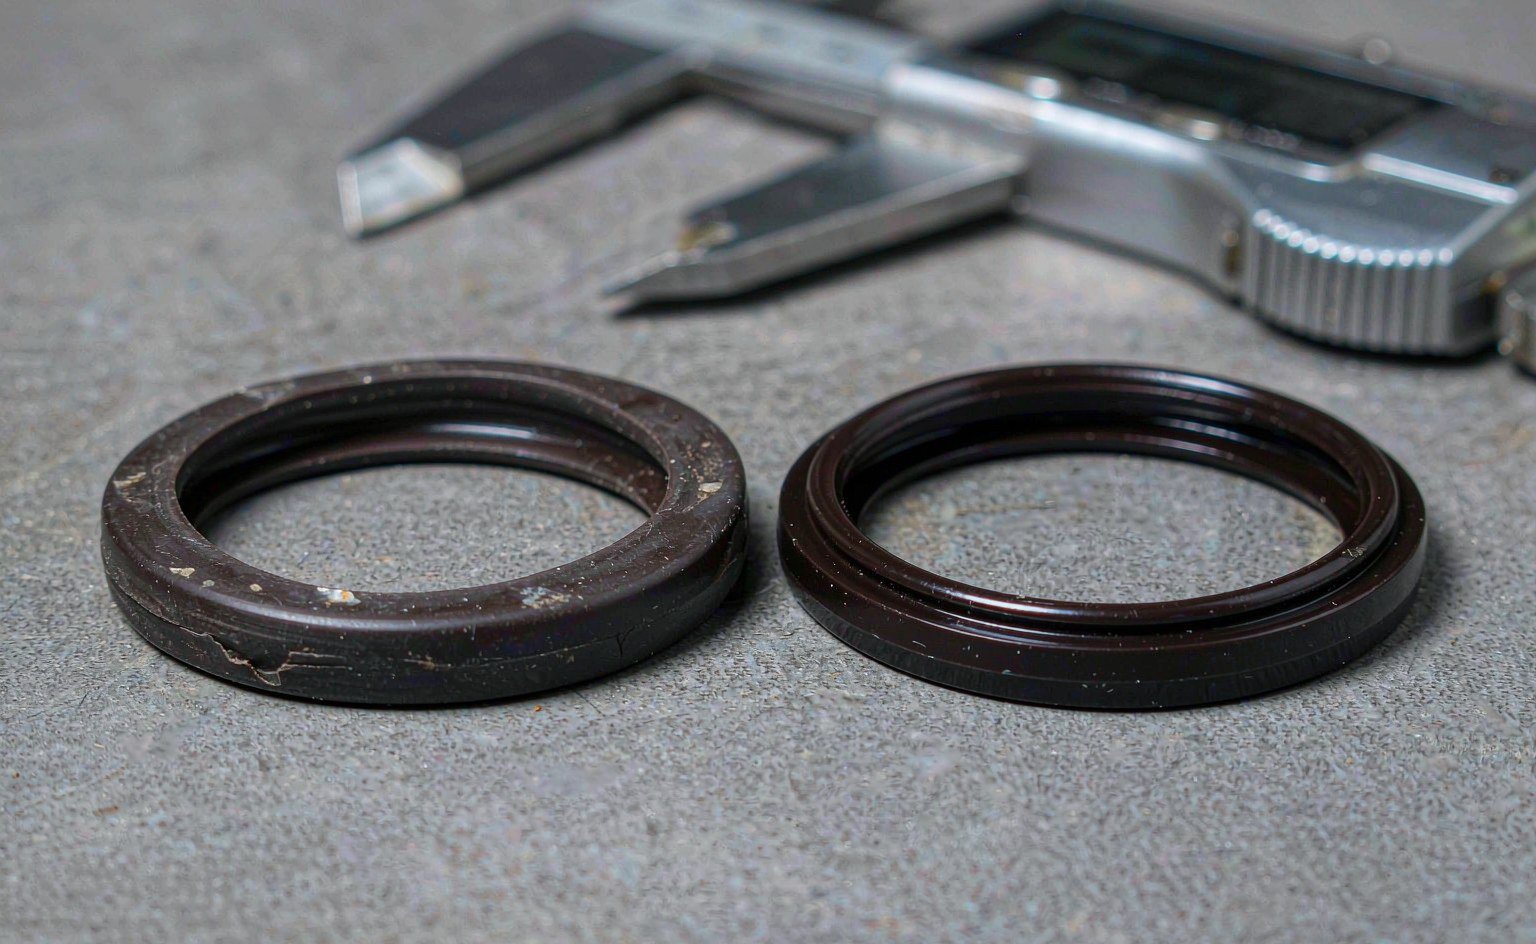
若你對「壓縮永久變形」一詞尚不熟悉,它值得另行細讀;我們在以下文章中闡述其機制及測試方法: 何謂壓縮永久變形及其為何會令密封件失效.
彈性體選項比較:哪些才真正能承受連續蒸汽
| 材料 | 連續飽和蒸汽極限 | 硫化體系備註 | 注意事項 |
|---|---|---|---|
| EPDM,硫黃硫化 | 約 120°C | 硫鍵交聯較弱 | 蒸汽中永久變形大;最便宜、壽命最短 |
| EPDM,過氧化物硫化 | 約 150°C(特殊牌號在受控工況下可更高) | C–C 交聯,抗水解穩定 | 在礦物油中嚴重膨脹——僅適用於純蒸汽或熱水 |
| FKM,標準雙酚硫化 | ≤120–130°C,僅限間歇接觸 | 濕熱下水解 + 脫氟化氫 | 蒸汽應用的典型錯誤選擇;乾熱下則無問題 |
| HNBR | 水/蒸汽中約 150°C | 飽和主鏈 | 可應對油類夾帶;油污染冷凝水之選 |
| VMQ(矽膠) | 不建議用於約120°C以上的蒸汽環境 | — | Parker 的 O 型環手冊明確指出,121°C 以上的蒸汽不適用 |
| FEPM(Aflas / TFE-P) | 約200°C | 交替結構可抵抗脫氟化氫反應 | 成本較高;在耐蒸汽、耐胺及耐油之間取得良好平衡 |
| FFKM,標準等級 | 約160°C | 多數等級在濕熱環境中會水解 | 耐化學性不等於耐蒸汽性 |
| FFKM,蒸汽級(過氧化物/醚類固化) | 約260°C | 醚鍵交聯網絡 | 價格高昂;須指定等級,而非只指定材料系列 |
該表格中隱藏著三個教訓。
EPDM 是主力材料,而固化系統就是整個決策的關鍵。 對於潔淨蒸汽及約150°C以下的熱水,過氧化物固化 EPDM 是業界預設選擇:水解穩定、壓縮永久變形低,而且價格遠低於氟橡膠。它唯一的硬性限制是油——EPDM 在礦物油、液壓油及燃料中會嚴重膨脹,因此若蒸汽管路帶有潤滑器夾帶的油,就會將其破壞。
FKM 是典型的錯誤選擇。 工程師選用它,是因為其乾熱額定值高,而且化學相容性表看起來很強。但在約120–130°C以上的連續飽和蒸汽中,標準雙酚固化 FKM 會水解、硬化並龜裂。過氧化物固化的高氟等級表現稍好,但仍無法承受長時間暴露。如果蒸汽閥門密封件在 FKM 膠料中反覆失效,問題就出在膠料本身。
FFKM 系列的分別在於等級,而非名稱。 標準全氟橡膠以耐化學性為賣點,但其中許多在160°C以上的蒸汽中會水解。以過氧化物或醚類固化製成的蒸汽級 FFKM 膠料,可承受約260°C的工況。為鍋爐應用採購 FFKM 時,務必索取該特定膠料的蒸汽測試數據。我們關於 200°C以上密封件 的指南詳細涵蓋了完整的高溫材料分佈圖。
按溫度區間選擇材料
將表格轉化為區間,選材就變得機械化:
- 約135°C以下。 有餘量的過氧化物固化 EPDM。這涵蓋大多數加熱、滅菌及洗衣系統。
- 135–180°C。 對於純蒸汽而言仍屬 EPDM 範疇,但餘量收窄。在10 bar 絕對壓力下,已達通用膠料的實際上限;優質過氧化物等級及謹慎的填料函設計可承擔負荷。若系統中有任何油進入,應改用 HNBR 或 FEPM,並接受相應的取捨。
- 180–250°C。 彈性體選擇收窄至 FEPM 及蒸汽級 FFKM。FEPM 以低於 FFKM 的價格獲得大部分蒸汽性能;FFKM 蒸汽級則在此之上提供最寬廣的化學適用範圍。這也是非彈性體方案開始在總成本上勝出的區間——請參閱下一節。
- 約250°C以上。 在此溫度水平的飽和蒸汽中,沒有任何彈性體能連續運行。密封工作轉向基於 PTFE 的彈簧蓄能設計、柔性石墨或金屬。在25 bar 絕對壓力(224°C)下,您已在設計過渡方案;超過30 bar,則應完全採用石墨及金屬設計。
兩項能發現實際故障的次要檢查:第一,水處理化學。鍋爐化學品夾帶的鹼及胺會侵蝕某些膠料,而 FEPM 能應對胺,FKM 則不能。第二,熱循環。每日循環運行的鍋爐對密封件的應力大於穩定運行者,因為每次循環都會在全壓下將冷凝水推入密封界面。應相應降額。
彈性體之外:應對嚴苛工況的 PTFE、石墨及金屬
超出彈性體適用範圍後,由三個材料系列接手:
彈簧蓄能 PTFE 密封件。 以 PTFE 或填充 PTFE 外殼配合耐腐蝕金屬彈簧,以彈簧力取代橡膠彈性。PTFE 不會水解,連續額定溫度接近260°C,並能抵禦困擾彈性體的化學品。代價是剛性:這些密封件需要清潔、表面加工良好的硬件及正確的填料函設計,因為 PTFE 不具備橡膠般的順應性。它們在蒸汽旋轉接頭、吹灰器接頭及閥桿等循環及化學品會破壞橡膠的場合發揮價值。請在我們的 彈簧蓄能密封件系列; 中比較各種設計;彈簧蓄能專家如 Bal Seal 在其應用說明中記錄了相同的蒸汽邏輯。
柔性石墨。 壓縮膨脹石墨板及石墨紗盤根可應對遠超300°C的飽和蒸汽,對幾乎所有鍋爐化學產物呈化學惰性,且不會排放任何物質。它們本身沒有彈性,因此硬件必須提供持續撓度——閥桿上的活載荷、法蘭上受控的墊片壓縮。石墨是蒸汽法蘭用纏繞式墊片的標準填充材料,也是動力鍋爐人孔及手孔門墊片的標準材料。
金屬及複合墊片。 纏繞式(金屬帶+石墨填充)、雙夾套及波紋金屬設計涵蓋最高壓力-溫度角落。其弱點不在溫度,而在回彈性:經過一次熱-冷循環後,法蘭鬆弛會消耗預載。重新鎖緊的紀律比墊片品牌更重要。
PTFE 相關產品亦出現於中溫區間: PTFE 密封供應商如 Marco Rubber 記錄了在蒸汽與化學暴露並存場合使用的填充 PTFE 等級,以及全 封裝密封件 ——彈性體芯、PTFE/FEP 外殼——在帶輕微化學負荷的蒸汽管路上填補空隙,前提是芯部彈性體仍能承受該溫度。
冷凝水是沉默的變數
蒸汽接頭處的密封件很少接觸乾蒸汽。它接觸的是冷凝水——在蒸汽遇到較冷硬件表面處形成、積聚於低點,並在全壓下到達密封界面的水。冷凝水以三種方式改變工況,而純蒸汽選材表往往忽略這些。
第一,是液體接觸,這會加速萃取同水解,超出只有蒸氣暴露所產生嘅程度。第二,佢帶住水處理化學品:胺類、除氧劑同鍋爐化合物會濃縮喺冷凝水積聚處,正正就係密封件所在嘅位置。第三,佢會促成水錘——由蒸氣速度驅動嘅冷凝水段會撞擊配件,力量遠超管道壓力。一個輕鬆額定 12 bar 嘅法蘭接頭,當冷凝水段到達時,可以承受好幾倍嘅瞬態負荷。
實際後果:喺密封位置附近設置疏水同排放點,令填料函設計偏向冷凝水唔會積聚喺凹槽,並對受衝擊負荷嘅法蘭接頭採用保守嘅墊片額定值。喺水化學品侵蝕性強嘅管線上,FEPM 同 PTFE 基設計可以耐受標準 FKM 無法承受嘅胺類化學品——呢個亦係油蒸氣混合物工況轉用含氟聚合物、而唔再停留喺通用橡膠嘅另一個原因。
鍋爐硬件地圖:每個密封件所在位置
鍋爐系統會喺唔同位置集中出現唔同嘅密封問題,而正確嘅材料會隨每個位置而改變:
| 密封點 | 典型條件 | 首選密封 | 備註 |
|---|---|---|---|
| 人孔/手孔門 | 鼓筒壓力下嘅飽和蒸氣,循環性 | 柔性石墨或波紋金屬+石墨 | 首次熱循環後重新鎖緊;預期會鬆弛 |
| 蒸氣法蘭接頭 | 全管線壓力同溫度 | 石墨填料螺旋纏繞墊片 | 受控螺栓扭矩,石墨處理螺柱有幫助 |
| 蒸氣閥桿 | 循環運動,全溫度 | 石墨填料或 PTFE V 形環,活載 | 活載可喺填料鬆弛時保持壓力 |
| 鍋爐給水泵 | 熱加壓水,100–180°C | 熱水側採用 EPDM(過氧化物)彈性體 | 受油污染冷凝水 → HNBR 或 FEPM |
| 旋轉接頭/吹灰器 | 飽和蒸氣中嘅旋轉運動 | 彈簧加載 PTFE 或石墨填料 | 橡膠唇形密封喺呢度會快速失效 |
| 水位計玻璃/液位配件 | 靜態,高溫 | 按配件規格選用石墨或 PTFE 墊片 | 嚴格遵循水位計製造商嘅墊片規格 |
給水泵呢一行值得強調,因為呢度正正係兩個失效世界交匯之處:一邊係熱水,另一邊係受油污染嘅冷凝水同潤滑。EPDM 喺純熱水側佔優,但喺油中會失效;HNBR 同 FEPM 就折衷兩者。蒸氣同油嘅混合物正正係冇單一標準膠料可以乾淨應對嘅情況——呢度就係我哋最常供應定制膠料嘅地方,而 定制產品路線 正正為咗呢個對話而存在。
反覆出現嘅四種失效模式
對蒸氣廠進行拆解分析,會得出同一份簡短嘅失效特徵清單。學識解讀佢哋,大部分根本原因就會變得明顯:
1. 蒸氣閥上硬化、龜裂嘅 FKM O 形環。 呢個密封件嚟自庫存,因為佢睇落似係高級選項。喺 120°C 以上嘅連續蒸氣中,膠料發生水解,表面變得玻璃化,並沿接觸帶出現一條細微裂紋。解決方法係更換膠料——過氧化物固化 EPDM——而唔係用更硬嘅填料函。如果你喺同一條管線上反覆發現呢種失效,請對照飽和表檢查管線溫度;上游可能有人提高咗壓力設定點。
2. 熱水泵上壓扁嘅 EPDM,運行兩年都冇問題,然後一星期內就洩漏。 呢個係壓縮永久變形到達終點。膠料正確,溫度正確,但密封件最終失去咗儲存力。升級到高級過氧化物級別,或調整填料函以降低壓縮同變形應力,可以買返個間隔。要透過測量追蹤變形,而唔係靠洩漏報告——趨勢喺滴水之前好早就已經開始。
3. 螺旋纏繞法蘭墊片喺第一個循環後滲漏。 幾乎每次都係墊片鬆弛。螺栓接頭係冷態鎖緊,首次升溫後從未重新鎖緊。石墨填料同法蘭鋼嘅膨脹率唔同;第一個熱循環會令墊片就位,並令螺栓預載下降 10–30%。重新鎖緊嘅紀律可以將呢個由反覆洩漏變成唔係問題。
4. 蒸氣旋轉接頭中撕裂嘅唇形密封。 橡膠唇形密封喺旋轉蒸氣接頭上睇落好經濟,直到第一次熱運行。溫度加上轉速加上乾啟動,幾日內就會殺死唇口。彈簧加載 PTFE 或石墨填料先係呢度正確嘅硬件類別;供應商數據來自 Trelleborg 嘅密封工程資源 喺佢哋嘅應用指南中涵蓋咗同樣嘅旋轉蒸氣邏輯。
留意清單中缺少咗乜:災難性壓力失效。10–15 bar 嘅飽和蒸氣按液壓標準並唔極端。蒸氣殺死密封件係透過緩慢嘅化學作用同失去力量,而唔係透過壓力尖峰——即係話上面幾乎每個失效都係可以預先睇到,無論係壓縮永久變形上升、螺栓載荷下降,定係你可以用指甲感覺到嘅老化表面。
決定密封壽命嘅安裝同維護細節
材料選擇設定上限;安裝決定你可以得到幾多。四個細節區分咗停機之間運行嘅鍋爐同滴水嘅鍋爐:
- 法蘭同門嘅扭矩紀律。 分階段交叉模式鎖緊,然後喺第一個升溫同降溫循環後進行完整重新鎖緊。石墨墊片喺第一個循環會鬆弛;重新鎖緊唔係可選項。
- 填料填充與壓縮量均以真實硬件核對,而非目錄預設值。 蒸汽密封件運行時溫度高,熱膨脹會改變有效壓縮量。設計時應以15–25%壓縮量為目標,同時考慮高溫填料填充限制,並以實際溝槽測量值驗證。
- 在計劃停機期間進行壓縮永久變形審核。 每次停機抽取一個密封件樣本,並與新件比較測量其變形量。若趨勢持續惡化,即表示該膠料早已超出其蒸汽極限,遠早於洩漏出現。我們將標準等級列於 高低溫密封件系列 正是為了此類比較。
- 儲存與處理。 高溫膠料在貨架上的耐受性並不比普通膠料強。儲存期間的臭氧、紫外線及熱力會令未經循環使用的密封件在接觸蒸汽之前就已老化——請遵循一般彈性體儲存規則,並按合理時間內可消耗的數量採購。一般橡膠系列及其保養方法概述於我們的 橡膠密封件類別.
蒸汽密封件買家的備件策略與採購須知
蒸汽廠房反覆因同一小批消耗品而故障,這使備件策略具有異常高的槓桿效應。以下是我們工廠車間的三條實用規則:
標準化膠料,而不僅僅是尺寸。 一家鍋爐廠若庫存三種EPDM膠料、兩種FKM等級以及各種石墨板材,最終只會安裝手邊有的東西——包括那條看似高級卻在蒸汽管道中失效的FKM O型圈。精簡選擇:一種過氧化物硫化EPDM膠料用於蒸汽工況,一種HNBR或FEPM等級用於受油污染的位置,石墨板材及纏繞式墊片用於法蘭作業。料箱中的每個密封件都應適合其最惡劣位置,這樣即使技術人員出於好意也無法安裝錯誤的系列。
在料箱上標明工況,而非在發票上。 “「EPDM 70, 32×3.5」對倉管員來說,完全無法說明該密封件允許用於何處。在儲存箱上標明應用——「蒸汽 ≤150°C」、「油 + 冷凝水」、「不可用於蒸汽」——誤裝率便會降至接近零。服務多家廠房的經銷商發現,僅此一項改變就能減少他們最高頻的緊急訂單。
以配套組合採購熱側零件。 閥門翻修時若將去年的石墨填料與新墊片一同重用,會產生一個具有兩種不同鬆弛率的接頭。配套組合——墊片、填料、O型圈,以及一張紙上的重新鎖緊指示——在採購時組裝成本極低,卻能消除一整類故障。我們透過 密封件套裝產品線 為液壓客戶製作這些套裝,同樣的套裝邏輯可直接套用於鍋爐維護規劃。對於跨供應商整合工業消耗品的買家而言,來自同業如 Darcoid 的目錄有助於在確定供應商之前,對標準高溫彈性體產品線應包含什麼進行基準比較。
行動清單
- 在發出任何報價請求之前,將蒸汽條件寫明為壓力(註明絕對壓力或表壓)+ 溫度 + 過熱裕度。
- 對於≤150°C的清潔蒸汽:指定過氧化物硫化EPDM,並要求提供蒸汽高壓釜測試數據,而非乾熱額定值。
- 對於任何高於120°C的連續飽和蒸汽工況,拒絕使用標準FKM——僅在工況確實為間歇性時才可硬化處理。
- 檢查是否有油攜帶。任何礦物油接觸 → 從EPDM改用HNBR或FEPM。
- 高於180°C:以總成本而非單價,將FEPM及蒸汽級FFKM與彈簧加載PTFE及石墨進行報價比較。
- 高於約250°C:設計採用石墨及金屬;彈性體僅用於低壓差的輔助位置。
- 繪製鍋爐上每個密封點——門、法蘭、閥桿、給水泵、旋轉接頭——並為每個點指定材料,而非為整個廠房指定一種材料。
- 在每套新墊片組的首次熱循環後安排重新鎖緊。
- 每次停機時抽取並測量密封件樣本;按位置及膠料追蹤壓縮永久變形趨勢。
- 按標準彈性體規則儲存備用密封件——陰暗、涼爽、不受應力——即使是高溫等級亦然。
廠房蒸汽側的密封件
蒸汽工況將材料版圖分割開來,我們的產品範圍亦隨之劃分:EPDM及FKM用於本文所界定的彈性體範圍,FFKM用於溫度及化學性質均超出兩者極限之處,PTFE及填充PTFE用於墊片及閥座,石墨基及含金屬結構用於彈性體無法承受的接頭。墊片、墊圈、O型圈、唇形密封件及機加工PTFE零件可作為一個停機套裝一併報價。
兩個細節決定蒸汽密封件能否撐到下一次停機:密封件處而非汽鼓處的過熱度,以及啟動期間的冷凝水化學性質——此時流體最具侵蝕性而金屬仍然冰冷。我們按飽和條件選定膠料,在預期溝槽或法蘭溫度下檢查壓縮永久變形,並明確指出首次熱循環後重新鎖緊是強制而非可選。
將鍋爐或蒸汽管道數據——壓力、溫度、冷凝水化學性質——連同接頭或密封件圖紙發送至 sales@bosssealing.com,我們將回覆每個位置的材料及相應的備件清單。一個工作日內報價,工程審查免費; 聯絡表格 可聯繫到同一批工程師。