
A maioria dos catálogos de vedantes indica uma temperatura de calor seco e uma lista de produtos químicos. O vapor saturado não merece nenhum dos dois valores. Um O-ring de FKM classificado para 200 °C ao ar pode fissurar em poucas semanas numa linha de vapor a 10 bar, e um composto de EPDM que parece idêntico no papel pode durar cinco vezes mais. A diferença está no vapor de água sob pressão, e isso altera a lógica de seleção logo a partir do primeiro parágrafo da ficha técnica.
Este guia percorre a física que torna o vapor saturado a 180 °C+ diferente, as opções de elastómero que realmente resistem, as alternativas não elastoméricas quando a borracha deixa de servir e os pontos de vedação específicos de um sistema de caldeira onde cada material se adequa.
Primeiro, conheça o seu vapor: a curva de saturação define o envelope
O vapor saturado tem uma propriedade que simplifica tudo o resto: a temperatura e a pressão estão interligadas. Fixe a pressão e fica com a temperatura fixa, sem liberdade de escolha. Esse único facto deve orientar o primeiro passo de qualquer seleção de vedante para trabalho em caldeiras.
É a pressão absoluta, não a pressão manométrica, que aparece nas tabelas termodinâmicas. Uma linha a 10 bar absolutos situa-se a cerca de 180 °C. A mesma linha indicada como 9 bar(g) ao nível do mar é a mesma condição, mas pedidos de cotação que misturam as duas referências podem gerar uma discrepância de 3 °C entre propostas — pequena, mas suficiente para importar quando um composto está próximo do seu limite para vapor. Indique a referência na sua especificação.
| Pressão (bar, absoluta) | Temperatura de saturação (°C) | Serviço típico |
|---|---|---|
| 2 | 120 | Aquecimento de baixa pressão e vapor para lavandaria |
| 3 | 133 | Circuitos de água quente e higienização |
| 5 | 152 | Vapor de processo, esterilizadores hospitalares |
| 8 | 170 | Secadores, serpentinas de aquecimento |
| 10 | 180 | Linhas coletoras de caldeiras industriais |
| 15 | 198 | Vapor de processo de alta pressão |
| 20 | 212 | Vapor auxiliar de centrais elétricas |
| 25 | 224 | Instalações de alta pressão, acima da maioria dos limites dos elastómeros |
Leia a tabela a partir do meio: 180 °C corresponde a 10 bar absolutos, e qualquer valor acima de 15 bar absolutos exclui todos os elastómeros comuns do serviço contínuo, exceto o FFKM e o FEPM de grau para vapor. As tabelas completas de propriedades de saturação, incluindo entalpia e volume específico, estão disponíveis em referências padrão, como as tabelas de propriedades do vapor saturado do The Engineering ToolBox.
Mais uma armadilha: o sobreaquecimento. Uma linha classificada para 200 °C a 10 bar não está saturada — transporta cerca de 20 °C de sobreaquecimento. O vapor sobreaquecido comporta-se mais como um gás quente e seco do que como água em ebulição, e a hidrólise abranda porque não há água livre. Alguns compostos toleram uma linha sobreaquecida na qual falhariam se estivesse saturada. Pergunte qual das duas o seu sistema fornece antes de comprar.
Porque é que o vapor é mais exigente do que o calor seco à mesma temperatura
Três mecanismos de degradação atuam simultaneamente no interior de um elastómero sujeito a uma linha de vapor quente:
- Hidrólise. As moléculas de água atacam a cadeia principal do polímero e os pontos de reticulação. A química de cura determina a rapidez com que isto acontece: os compostos curados com enxofre dependem de pontes carbono–enxofre e enxofre–enxofre, que se clivam rapidamente acima de cerca de 120 °C. As curas com peróxido formam ligações carbono–carbono diretas, com energia de ligação muito superior, e resistem muito mais tempo.
- Inchaço e plastificação. O vapor entra no volume livre da borracha e amolece-a. Parte disto é reversível — o vedante recupera após arrefecimento —, mas as medições laboratoriais efetuadas após o arrefecimento não o detetam de todo, e é por isso que os dados de bancada subestimam os danos causados pelo vapor.
- Deformação permanente por compressão. À medida que as reticulações se rompem, a rede perde a sua elasticidade. O vedante sofre um achatamento permanente, a força de contacto diminui e surge a fuga. Esta é a falha que efetivamente se vê na máquina.
A diferença prática entre calor seco e vapor não é subtil. Dados laboratoriais publicados sobre exposição a vapor saturado a 180 °C mostram que o EPDM curado com enxofre sofre 78 % de deformação permanente por compressão após 168 horas, contra 22 % num composto curado com peróxido do mesmo polímero base. Um elastómero que apresenta menos de 15 % de deformação permanente por compressão em ar seco a 200 °C pode falhar completamente em 72 horas em vapor saturado à mesma temperatura. Se um fornecedor lhe indicar uma classificação para vapor, pergunte se resultou de um ensaio em autoclave de vapor ou de um envelhecimento em calor seco extrapolado — as duas respostas diferem numa ordem de grandeza.
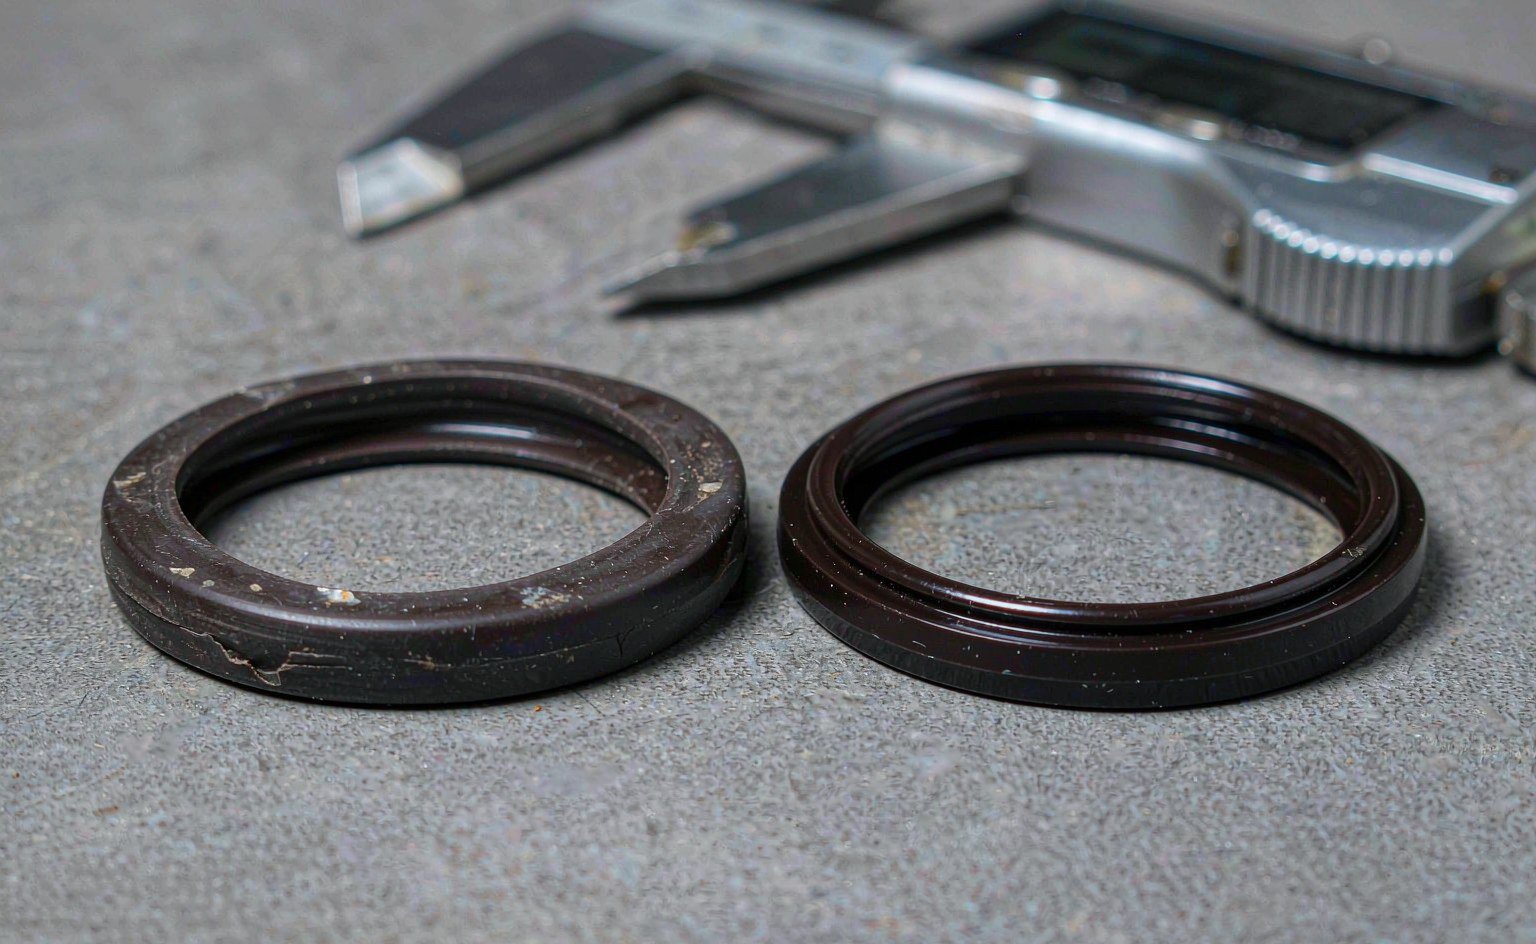
A deformação permanente por compressão merece uma leitura própria se o termo é novo para si; abordamos o mecanismo e os métodos de ensaio no nosso artigo sobre o que é a deformação permanente por compressão e porque é que ela destrói os vedantes.
Opções de elastómero comparadas: o que realmente resiste ao vapor contínuo
| Material | Limite para vapor saturado contínuo | Nota sobre a química de cura | Pontos de atenção |
|---|---|---|---|
| EPDM curado com enxofre | ~120 °C | Reticulações de enxofre fracas | Elevada deformação permanente em vapor; opção mais barata, vida útil mais curta |
| EPDM curado com peróxido | ~150 °C (graus especializados vão além, em serviço controlado) | Reticulações C–C, estáveis à hidrólise | Incha muito em óleo mineral — apenas vapor puro ou água quente |
| FKM, cura padrão com bisfenol | ≤120–130 °C, apenas contacto intermitente | Hidrólise + desidrofluoração em calor húmido | A escolha clássica errada para vapor; adequado em calor seco |
| HNBR | ~150 °C em água/vapor | Cadeia principal saturada | Suporta arraste de óleo; a escolha para condensado contaminado com óleo |
| VMQ (silicone) | Não recomendado acima de ~120 °C em vapor | — | O Manual de O-Rings da Parker indica explicitamente o vapor acima de 121 °C como inadequado |
| FEPM (Aflas / TFE-P) | ~200 °C | A estrutura alternada resiste à desidrofluoração | Custa mais; bom equilíbrio entre tolerância ao vapor, às aminas e aos óleos |
| FFKM, graus padrão | ~160 °C | Muitos graus hidrolisam em calor húmido | Resistência química não é o mesmo que resistência ao vapor |
| FFKM, grau para vapor (curado com peróxido/éter) | ~260 °C | Redes com ligações éter | Preço premium; especifique o grau, não a família |
Há três lições escondidas nessa tabela.
O EPDM é o cavalo de batalha, e o sistema de cura é toda a decisão. Para vapor limpo e água quente até cerca de 150 °C, o EPDM curado com peróxido é a escolha padrão em toda a indústria: estável à hidrólise, baixa deformação permanente e preço muito abaixo dos fluoroelastómeros. O seu único limite rígido é o óleo — o EPDM incha severamente em óleo mineral, fluido hidráulico e combustível, pelo que uma linha de vapor com arraste de lubrificante o destruirá.
O FKM é o erro clássico. Os engenheiros recorrem a ele porque a classificação em calor seco é elevada e a tabela química parece robusta. Em vapor saturado contínuo acima de cerca de 120–130 °C, o FKM padrão curado com bisfenol hidrolisa, endurece e fissura. Os graus de alto flúor curados com peróxido comportam-se ligeiramente melhor, mas ainda não suportam exposição prolongada. Se um vedante de válvula de vapor continua a falhar num composto de FKM, o problema é o composto.
As famílias de FFKM diferem pelo grau, não pelo nome. Os perfluoroelastómeros padrão são valorizados pela resistência química, e muitos deles hidrolisam em vapor acima de 160 °C. Os compostos de FFKM para vapor, baseados em curas com peróxido ou éter, suportam serviço até cerca de 260 °C. Quando comprar FFKM para trabalho em caldeiras, exija os dados de ensaio ao vapor para o composto específico. O nosso guia sobre vedantes acima de 200 °C abrange em detalhe todo o mapa de materiais para altas temperaturas.
Seleção de materiais por faixa de temperatura
Traduza a tabela em faixas e a seleção torna-se mecânica:
- Até ~135 °C. EPDM curado com peróxido, com margem. Isto cobre a maioria dos sistemas de aquecimento, esterilização e lavandaria.
- 135–180 °C. Ainda território do EPDM para vapor puro, mas as margens diminuem. A 10 bar absolutos está no limite prático dos compostos de uso geral; os graus premium curados com peróxido e um projeto cuidadoso da caixa de vedação suportam a carga. Se entrar óleo no sistema, passe para HNBR ou FEPM e aceite os compromissos.
- 180–250 °C. As opções de elastómeros reduzem-se ao FEPM e ao FFKM para vapor. O FEPM proporciona a maior parte do desempenho em vapor a um preço inferior ao FFKM; os graus de FFKM para vapor proporcionam a janela química mais ampla por cima. Esta é também a faixa em que as opções não elastoméricas começam a ganhar no custo total — ver a secção seguinte.
- Acima de ~250 °C. Nenhum elastómero funciona continuamente em vapor saturado a este nível. O trabalho de vedação passa para designs de PTFE com mola energizada, grafite flexível ou metal. A 25 bar absolutos (224 °C) já está a projetar a transição; acima de 30 bar, projete-a inteiramente em grafite e metal.
Duas verificações secundárias que detetam falhas reais: primeiro, a química do tratamento de água. A soda cáustica e as aminas arrastadas dos produtos químicos da caldeira atacam alguns compostos, e o FEPM suporta aminas onde o FKM não consegue. Segundo, os ciclos térmicos. Uma caldeira que faz ciclos diários esforça mais os vedantes do que uma que se mantém estável, porque cada ciclo empurra condensado para a interface do vedante a plena pressão. Reduza a classificação em conformidade.
Para além dos elastómeros: PTFE, grafite e metal para o serviço exigente
Para além do envelope dos elastómeros, assumem o controlo três famílias de materiais:
Vedantes de PTFE com mola energizada. Uma camisa de PTFE ou PTFE carregado com uma mola metálica resistente à corrosão substitui a elasticidade da borracha pela força da mola. O PTFE não hidrolisa, tem uma classificação contínua perto de 260 °C e resiste aos produtos químicos que afetam os elastómeros. O compromisso é a rigidez: estes vedantes exigem hardware limpo e com bom acabamento e um projeto correto da caixa de vedação, porque o PTFE não tem a conformidade da borracha. Justificam-se em uniões rotativas de vapor, juntas de sopradores de fuligem e hastes de válvulas onde os ciclos e a química destroem a borracha. Compare designs no nosso gama de vedantes energizados por mola; especialistas em molas energizadas, como a A Bal Seal documentam a mesma lógica de vapor nas suas notas de aplicação.
Grafite flexível. Folha de grafite exfoliada comprimida e empanque de fio de grafite suportam bem vapor saturado muito acima de 300 °C, são quimicamente inertes a quase tudo o que a química da caldeira produz e não emitem nada. Não têm elasticidade própria, pelo que o hardware deve proporcionar deflexão constante — carga ativa nas hastes das válvulas, compressão controlada das juntas nas flanges. A grafite é o enchimento padrão em juntas espiraladas para flanges de vapor e o material padrão para juntas das portas de inspeção e de acesso em caldeiras de potência.
Juntas metálicas e compósitas. Os designs espiralados (tira metálica + enchimento de grafite), de dupla camisa e de metal ondulado cobrem os cantos de pressão-temperatura mais elevados. A sua fraqueza não é a temperatura, mas a recuperação: após um ciclo de aquecimento-arrefecimento, a relaxação da flange consome a pré-carga. A disciplina de reaperto importa mais do que a marca da junta.
Os produtos adjacentes ao PTFE também aparecem na gama intermédia: Fornecedores de vedantes de PTFE, como a Marco Rubber, documentam graus de PTFE carregado utilizados onde a exposição ao vapor e a produtos químicos coexistem, e totalmente vedantes encapsulados — núcleo elastomérico, camisa de PTFE/FEP — fazem a ponte em linhas de vapor com cargas químicas ligeiras, desde que o elastómero do núcleo ainda resista à temperatura.
O condensado é a variável silenciosa
O vedante numa ligação de vapor raramente toca vapor seco. Toca condensado — água que se forma onde o vapor encontra a superfície mais fria do hardware, se acumula nos pontos baixos e atinge as interfaces dos vedantes a plena pressão. O condensado altera o serviço de três formas que as tabelas de seleção para vapor puro ignoram.
First, it is liquid contact, which accelerates extraction and hydrolysis beyond what vapor-only exposure produces. Second, it carries the water treatment chemistry: amines, oxygen scavengers, and boiler compounds concentrate in condensate pockets right where seals sit. Third, it enables water hammer — slugs of condensate driven by steam velocity that hit fittings with force far beyond line pressure. A flanged joint rated comfortably for 12 bar can see transient loads several times that when a slug arrives.
The practical consequences: trap and drain points near seal positions, bias gland designs so condensate cannot pool in the groove, and treat impact-loaded flange joints with conservative gasket ratings. On lines with aggressive water chemistry, FEPM and PTFE-based designs tolerate the amine chemistry that standard FKM cannot — one more reason the oil-and-steam mixture cases migrate to the fluoropolymers rather than staying with commodity rubber.
The Boiler Hardware Map: Where Each Seal Lives
Boiler systems concentrate different sealing problems at different points, and the right material changes with each one:
| Sealing point | Condições típicas | First-choice sealing | Notas |
|---|---|---|---|
| Manhole / handhole doors | Saturated steam at drum pressure, cyclic | Flexible graphite or corrugated metal + graphite | Retorque after first heat cycle; expect relaxation |
| Steam flange joints | Full line pressure and temperature | Spiral-wound with graphite filler | Controlled bolt torque, graphited studs help |
| Steam valve stems | Cyclic motion, full temperature | Graphite packing or PTFE V-rings, live-loaded | Live-loading keeps force as packing relaxes |
| Boiler feedwater pumps | Hot pressurized water, 100–180°C | EPDM (peroxide) elastomers on hot-water side | Oil-contaminated condensate → HNBR or FEPM |
| Rotary unions / sootblowers | Rotary motion in saturated steam | Spring-energized PTFE or graphite packing | Rubber lip seals fail fast here |
| Gauge glass / level fittings | Static, high temperature | Graphite or PTFE gaskets per fitting spec | Follow the gauge maker’s gasket spec exactly |
The feedwater pump row deserves emphasis because it is where the two failure worlds meet: hot water on one side, oil-contaminated condensate and lubrication on the other. EPDM rules the pure hot-water side and fails in the oil; HNBR and FEPM split the difference. Mixtures of steam and oil are exactly the case where no single standard compound is clean — this is where we most often supply custom compounds, and the customized products route exists for exactly that conversation.
Four Failure Patterns That Show Up Again and Again
Teardown analysis across steam plants produces the same short list of failure signatures. Learn to read them and most root causes become obvious:
1. Hardened, cracked FKM O-ring on a steam valve. The seal came from stock because it looked like the premium option. In continuous steam above 120°C the compound hydrolyzed, the surface went glassy, and a hairline crack opened along the contact band. The fix is compound replacement — peroxide-cured EPDM — not a harder gland. If you find this failure repeatedly on the same line, check the line temperature against the saturation table; someone upstream may have raised the pressure setpoint.
2. Flattened EPDM on a hot-water pump that runs fine for two years, then leaks in a week. This is compression set reaching its end point. The compound was correct, the temperature was correct, but the seal finally lost its stored force. Upgrading to a premium peroxide grade or adjusting the gland to lower squeeze-and-set stress buys back the interval. Track set by measurement, not by leak reports — the trend starts long before the drip.
3. Spiral-wound flange gasket that weeps after the first cycle. Gasket relaxation, almost every time. The bolted joint was torqued cold and never retorqued after the first heat-up. Graphite fillers and flange steel expand at different rates; the first thermal cycle seats the gasket and drops bolt preload by 10–30%. Retorque discipline converts this from a recurring leak into a non-event.
4. Shredded lip seal in a steam rotary union. Rubber lip seals look economical on rotary steam joints until the first hot run. Temperature plus rotary speed plus dry startup kills the lip in days. Spring-energized PTFE or graphite packing is the correct hardware class here; the supplier data from Trelleborg’s seal engineering resources covers the same rotary-steam logic in their application guides.
Notice what is absent from the list: catastrophic pressure failures. Saturated steam at 10–15 bar is not extreme by hydraulic standards. Steam kills seals through slow chemistry and lost force, not through pressure spikes — which means nearly every failure above was visible in advance, either as rising compression set, falling bolt load, or an aging surface you could feel with a fingernail.
Installation and Maintenance Details That Decide Seal Life
Material choice sets the ceiling; installation decides how much of it you get. Four details separate boilers that run between outages from boilers that drip:
- Torque discipline on flanges and doors. Cross-pattern tightening in stages, then a full retorque after the first heat-up and cool-down cycle. Graphite gaskets relax on the first cycle; the retorque is not optional.
- Enchimento do alojamento e compressão verificados com hardware real, não com os valores padrão do catálogo. As vedantes de vapor operam a alta temperatura, e a dilatação térmica altera a compressão efetiva. Projete para uma compressão de 15–25% em O-rings, tendo em conta os limites de enchimento do alojamento a alta temperatura, e valide com as medições reais das ranhuras.
- Auditorias de deformação permanente por compressão nas paragens planeadas. Recolha uma vedante de amostra em cada paragem e meça a deformação em relação à peça nova. Uma tendência crescente indica que o composto ultrapassou o seu limite para vapor muito antes de a fuga aparecer. Mantemos as nossas classes padrão listadas com as famílias de vedantes de alta e baixa temperatura exatamente para esta comparação.
- Armazenamento e manuseamento. Os compostos de alta temperatura não são mais resistentes na prateleira do que os comuns. O ozono, os UV e o calor durante o armazenamento envelhecem as vedantes não utilizadas antes de alguma vez contactarem com vapor — siga as regras normais de armazenamento de elastómeros e compre em quantidades que consuma dentro de um prazo razoável. As famílias de borracha gerais e os seus cuidados estão resumidos na nossa categoria de vedantes de borracha.
Estratégia de Sobressalentes e Notas de Aprovisionamento para Compradores de Vedantes de Vapor
As centrais de vapor falham repetidamente no mesmo pequeno conjunto de consumíveis, o que torna a estratégia de sobressalentes invulgarmente vantajosa. Três regras práticas do nosso chão de fábrica:
Uniformize os compostos, não apenas as dimensões. Uma central de caldeiras que armazena três compostos EPDM, duas classes de FKM e uma variedade de folha de grafite acaba por instalar o que tiver à mão — incluindo o O-ring de FKM que parece premium e morre na linha de vapor. Reduza a paleta: um composto EPDM curado com peróxido para serviço de vapor, uma classe de HNBR ou FEPM para pontos contaminados com óleo, folha de grafite e juntas espiraladas para trabalho em flanges. Cada vedante no contentor deve ser correto para a sua posição de pior caso, para que um técnico bem-intencionado não possa instalar a família errada.
Marque o serviço no contentor, não na fatura. “EPDM 70, 32×3,5” não diz nada ao armazém sobre onde a vedante pode ser utilizada. Etiquete os contentores de armazenamento com a aplicação — “vapor ≤150°C”, “óleo + condensado”, “NÃO para vapor” — e a taxa de instalação incorreta cai para perto de zero. Os distribuidores que servem várias centrais descobrem que esta única alteração reduz os seus pedidos de emergência mais frequentes.
Compre peças do lado quente em conjuntos emparelhados. Uma reparação de válvula que reutiliza a guarnição de grafite do ano passado juntamente com juntas novas produz uma ligação com duas taxas de relaxação diferentes. Os conjuntos emparelhados — junta, guarnição, O-rings e a instrução de reaperto numa única folha — custam cêntimos a montar no momento do aprovisionamento e eliminam toda uma classe de falhas. Construímos estes conjuntos através das nossas linhas de kits de vedantes para clientes de hidráulica, e a mesma lógica de kit aplica-se diretamente ao planeamento de manutenção de caldeiras. Para os compradores que consolidam consumíveis industriais entre fornecedores, os catálogos de pares como Darcoid são úteis para avaliar o que uma linha padrão de elastómeros de alta temperatura deve incluir antes de se comprometer com um fornecedor.
Lista de Verificação de Ações
- Escreva a condição de vapor como pressão (indique absoluta ou manométrica) + temperatura + margem de sobreaquecimento antes de qualquer pedido de cotação.
- Para vapor limpo ≤150°C: especifique EPDM curado com peróxido e exija os dados do ensaio em autoclave de vapor, não as classificações de calor seco.
- Rejeite o FKM padrão para qualquer serviço contínuo de vapor saturado acima de 120°C — endureça apenas se o serviço for verdadeiramente intermitente.
- Verifique a presença de arrastamento de óleo. Qualquer contacto com óleo mineral → passe de EPDM para HNBR ou FEPM.
- Acima de 180°C: cotar FEPM e FFKM de grau vapor em comparação com PTFE energizado por mola e grafite com base no custo total, não no preço unitário.
- Acima de ~250°C: projete com grafite e metal; utilize elastómeros apenas para pontos auxiliares de baixo diferencial.
- Mapeie cada ponto de vedação na caldeira — portas, flanges, hastes de válvulas, bombas de alimentação, uniões rotativas — e atribua um material por ponto, não um único material para a central.
- Agende um reaperto após o primeiro ciclo térmico em cada novo conjunto de juntas.
- Recolha e meça vedantes de amostra em cada paragem; acompanhe a tendência de deformação permanente por compressão por posição e composto.
- Guarde as vedantes sobressalentes de acordo com as regras padrão dos elastómeros — escuro, fresco, sem tensão — mesmo para as classes de alta temperatura.
Vedantes para o Lado de Vapor da Central
O serviço de vapor divide o mapa de materiais, e a nossa gama acompanha-o: EPDM e FKM para as faixas de elastómeros que este artigo define, FFKM onde a temperatura e a química ultrapassam ambos, PTFE e PTFE carregado para juntas e sedes, e construções à base de grafite e com metal para as ligações que os elastómeros não conseguem suportar. Juntas, anilhas, O-rings, vedantes de lábio e peças de PTFE maquinadas podem ser cotados em conjunto como um único pacote de paragem.
Dois detalhes decidem se uma vedante de vapor chega à próxima paragem: o sobreaquecimento na vedante e não no tambor, e a química do condensado durante o arranque, quando o fluido está no seu estado mais agressivo e o metal ainda está frio. Dimensionamos o composto para a condição saturada, verificamos a deformação permanente por compressão à temperatura esperada da ranhura ou da flange, e indicamos onde um reaperto após o primeiro ciclo térmico é obrigatório e não opcional.
Envie os dados da caldeira ou da linha de vapor — pressão, temperatura, química do condensado — com o desenho da ligação ou da vedante para sales@bosssealing.com, e responderemos com um material por posição e a lista de sobressalentes correspondente. Cotações num dia útil, revisão de engenharia gratuita; a formulário de contacto chega aos mesmos engenheiros.