
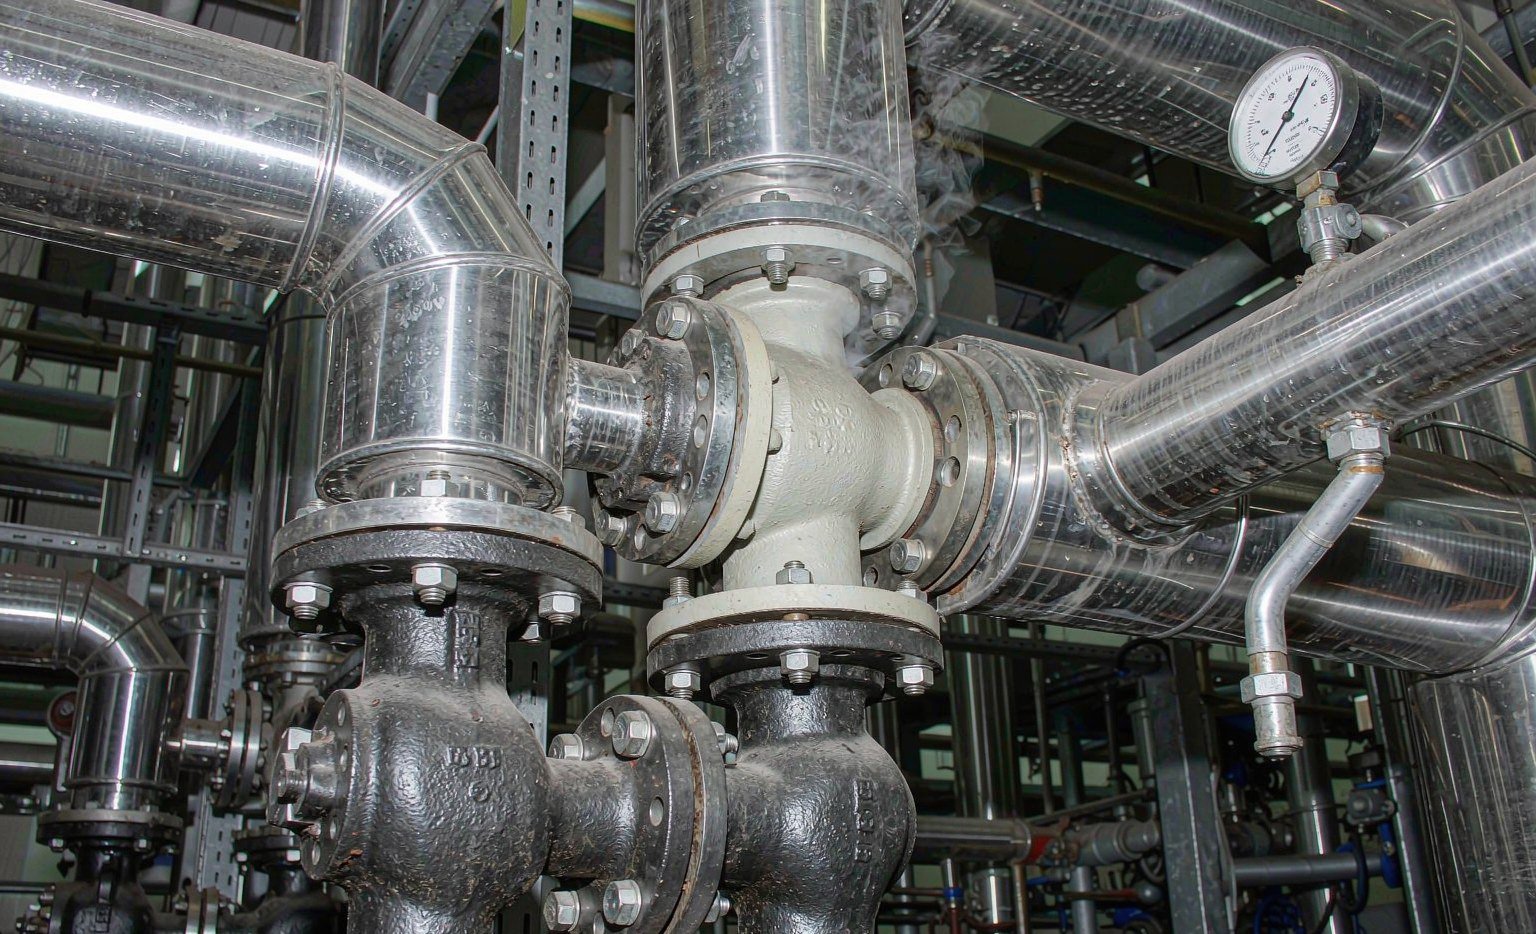
De measte ôfslutingskatalogussen neame in droege-hittetemperatuer en in list fan gemikaliën. Sêde stoom fertsjinnet gjin fan beide sifers. In FKM O-ring dy't yn loft oant 200°C beoardiele is, kin binnen wiken barste op in stoomline fan 10 bar, en in EPDM-mingsel dat op papier identyk liket, kin it fiif kear oerlibje. It ferskil is wetterdamp ûnder druk, en dat feroaret de seleksjelogika fanôf de earste paragraaf fan it datablêd.
Dizze gids giet troch de fysika dy't 180°C+ sêde stoom oars makket, de elastomeeropsjes dy't it echt oerlibje, de net-elastomeer-fallbacks as rubber op is, en de spesifike ôfslutingspunten op in ketelsysteem dêr't elk materiaal heart.
Earst, ken jo stoom: de sêdingskurve stelt it berik fêst
Sêde stoom hat ien eigenskip dy't al it oare ferienfâldiget: temperatuer en druk binne oaninoar fêst. Fêstigje de druk en jo hawwe de temperatuer fêst, sûnder frijheid om te kiezen. Dat iene feit moat de earste stap fan elke ôfslutingsseleksje foar ketelwurk liede.
Absolút druk, net oerflaktedruk, is wat yn 'e thermodynamyske tabellen stiet. In line op 10 bar absolút sit op sa'n 180°C. Deselde line oanjûn as 9 bar(g) op seenivo is deselde tastân, mar RFQ's dy't de twa referinsjes trochinoar helje, kinne in ferskil fan 3°C tusken offertes opleverje — lyts, mar genôch om ta te dwaan as in mingsel ticht by syn stoomlimyt sit. Neam de referinsje yn jo spesifikaasje.
| Druk (bar, absolút) | Sêdingstemperatuer (°C) | Typyske tsjinst |
|---|---|---|
| 2 | 120 | Stoom foar leechdrukferwaarming en waskerij |
| 3 | 133 | Lussen foar hjit wetter en sanitêre foarsjenning |
| 5 | 152 | Prosesstoom, sikehûssterilisators |
| 8 | 170 | Drogers, ferwaarmingsspiralen |
| 10 | 180 | Haadliedingen fan yndustriële ketels |
| 15 | 198 | Prosesstoom ûnder hege druk |
| 20 | 212 | Helpstoom foar sintrales |
| 25 | 224 | Hege-drukynstallaasje, boppe de measte elastomeerlimiten |
Lês de tabel fan 'e midden: 180°C komt oerien mei 10 bar absolút, en alles boppe 15 bar absolút triuwt elk gewoan elastomeer útsein stoom-grade FFKM en FEPM út trochgeande tsjinst. Folsleine sêdingseigenskiptabellen, ynklusyf enthalpy en spesifyk folume, binne beskikber by standertboarnen lykas de tabellen foar eigenskippen fan sêde stoom by The Engineering ToolBox.
Noch in falstrik: oerferwaarming. In line beoardiele op 200°C by 10 bar is net sêde — it draacht sawat 20°C oerferwaarming. Oerferwaarme stoom hâldt him mear as hjit droech gas as as siedend wetter, en hydrolyze fertraget om't frij wetter ôfwêzich is. Guon mingsels ferneare in oerferwaarme line dêr't se op mislearje soene as it sêde wie. Freegje hokker fan beide jo systeem leveret foardat jo keapje.
Wêrom stoom hurder is as droege hjitte by deselde temperatuer
Trije degradaasjemeganismen rinne tagelyk yn in elastomeer dat op in hjitte stoomline sit:
- Hydrolyze. Wettermolekulen falle de polymeerketen en de ferbiningsplakken oan. De úthardingsgemie beslút hoe fluch dat bart: swevelútharde mingsels fertrouwe op koalstof-swevel- en swevel-swevelbrêgen, dy't boppe sawat 120°C fluch spjalte wurde. Perokside-úthardingen foarmje direkte koalstof-koalstofbannen mei folle hegere bânenerzjy en hâlde folle langer stân.
- Swelling en plastisearring. Damp komt yn it frije folume fan it rubber en makket it sêft. In part dêrfan is omkearber — de ôfsluting herstelt nei ôfkuoljen — mar laboratoariummjittings dy't nei ôfkuoljen nommen wurde, misse dat folslein, en dêrom ûnderskatte bankgegevens de stoomskea.
- Kompresjeset. As ferbinings brekke, ferliest it netwurk syn fearkrêft. De ôfsluting kriget in permaninte flakkens, de kontaktkrêft sakket, en lekkaazje folget. Dat is de mislearring dy't jo echt op 'e masine sjogge.
It praktyske gat tusken droege hjitte en stoom is net subtil. Publisearre laboratoariumgegevens oer bleatstelling oan sêde stoom fan 180°C litte sjen dat swevelúthard EPDM 78% kompresjeset lijt nei 168 oeren, tsjin 22% foar in perokside-úthard mingsel fan itselde basispolymeer. In elastomeer dat ûnder 15% kompresjeset sjen lit yn droege loft by 200°C, kin folslein mislearje binnen 72 oeren yn sêde stoom by deselde temperatuer. As in leveransier jo in stoombeoardieling jout, freegje dan oft dy út in stoomautoklaaftest kaam of út ekstrapolearre droege-hjitteferâldering — de twa antwurden ferskille in oarder fan grutte.
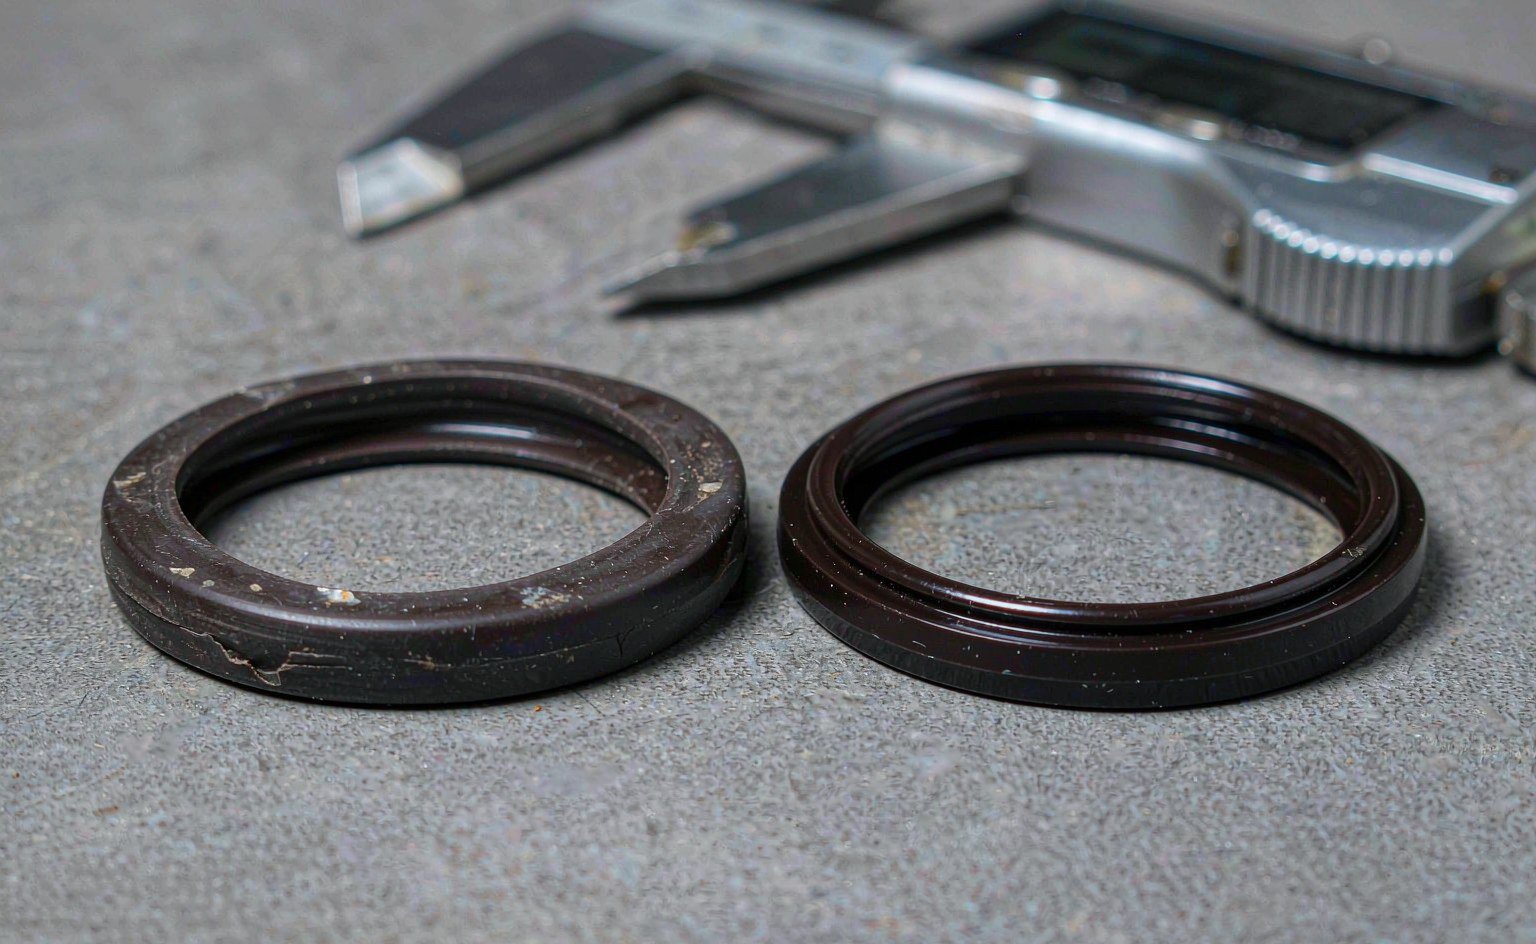
Kompresjeset fertsjinnet sels in eigen lêzing as jo nij binne mei de term; wy behannelje it meganisme en de testmetoaden yn ús artikel oer wat kompresjeset is en wêrom't it ôfslutings dea makket.
Elastomeeropsjes ferlike: wat trochgeande stoom echt oerlibbet
| Materiaal | Limyt foar trochgeande sêde stoom | Noat oer úthardingsgemie | Opletpunten |
|---|---|---|---|
| EPDM, swevelúthard | ~120°C | Swakke swevelferbinings | Heech set yn stoom; goedkeapste opsje, koartste libben |
| EPDM, perokside-úthard | ~150°C (spesjalisearre graden fierder, yn kontrolearre tsjinst) | C–C-ferbinings, hydrolyze-stabyl | Swelt slim yn minerale oalje — allinnich pure stoom of hjit wetter |
| FKM, standert bisfenol-úthard | ≤120–130°C, allinnich ûnderbrutsen kontakt | Hydrolyze + dehydrofluorinaasje yn wiete hjitte | De klassike ferkearde kar foar stoom; goed yn droege hjitte |
| HNBR | ~150°C yn wetter/stoom | Sêde keten | Kin oalje-oerdracht oan; de kar foar oaljeferûnreine kondinsaat |
| VMQ (silikoan) | Net oanrekommandearre boppe ~120°C yn stoom | — | Parker's O-Ring Handbook neamt stoom boppe 121°C eksplisyt as ûngeskikt |
| FEPM (Aflas / TFE-P) | ~200°C | Alternearjende struktuer wjerstiet dehydrofluorinaasje | Kostet mear; goede balâns fan stoom- + amine- + oaljetolerânsje |
| FFKM, standertgraden | ~160°C | In protte graden hydrolysearje yn wiete hjitte | Gemyske wjerstân is net itselde as stoomwjerstân |
| FFKM, stoomgraad (perokside/eter-ferhurde) | ~260°C | Eter-ferbûne netwurken | Premium priis; spesifisearje de graad, net de famylje |
Trije lessen ferskûlje har yn dy tabel.
EPDM is it wurkhynder, en it ferhurdingssysteem is de hiele beslissing. Foar skjinne stoom en hjit wetter oant sawat 150°C is perokside-ferhurde EPDM de standertkar yn 'e hiele yndustry: hydrolyze-stabyl, lege set, en folle goedkeaper as fluoroeelastomers. Syn iene hurde limyt is oalje — EPDM swelt slim yn minerale oalje, hydraulyske floeistof en brânstof, dus in stoomline mei smeermiddel-oerdracht sil it ferneatigje.
FKM is de klassike flater. Ingenieurs gripe dernei om't de droege-hjitte-wurdearring heech is en de gemyske tabel sterk liket. Yn trochgeande fersêde stoom boppe sawat 120–130°C hydrolysearret standert bisfenol-ferhurde FKM, hurdt it en barst it. Perokside-ferhurde heech-fluor-graden dogge it wat better, mar kinne noch gjin lange bleatstelling oanhâlde. As in stoomklep-ôfdichting hieltyd mislearret yn in FKM-mingsel, is it mingsel it probleem.
FFKM-famyljes ferskille per graad, net per namme. Standert perfluoroeelastomers wurde ferkocht op gemyske wjerstân, en in protte fan har hydrolysearje yn stoom boppe 160°C. Stoomgraad-FFKM-mingsels boud op perokside- of eterferhurding hâlde tsjinst oant sawat 260°C. As jo FFKM keapje foar ketelwurk, freegje dan de stoomtestgegevens foar it spesifike mingsel. Us gids foar ôfdichtingen boppe 200°C behannelt de folsleine hege-temperatuer-materialekaart yn detail.
Materiaalkar per temperatuerbân
Fertaal de tabel yn bannen en de kar wurdt meganysk:
- Oant ~135°C. Perokside-ferhurde EPDM mei marzje. Dit beslacht de measte ferwaarmings-, sterilisearrings- en waskerijsystemen.
- 135–180°C. Noch altyd EPDM-territoarium foar suvere stoom, mar de marzjes krimpe. By 10 bar absolút binne jo by it praktyske plafond fan 'e algemiene mingsels; premium perokside-graden en soarchfâldich pakkingsûntwerp drage de lading. As der oalje yn it systeem komt, gean dan oer op HNBR of FEPM en akseptearje de kompromissen.
- 180–250°C. De elastoomearkar fernauet ta FEPM en stoomgraad-FFKM. FEPM keapet it measte fan 'e stoomprestaasje foar in legere priis as FFKM; FFKM-stoomgraden keapje dêrboppe it breedste gemyske finster. Dit is ek de bân dêr't net-elastoomopsjes begjinne te winnen op totale kosten — sjoch de folgjende seksje.
- Boppe ~250°C. Gjin elastoom rint trochgeand yn fersêde stoom op dit nivo. De ôfdichtingstaak giet oer op PTFE-basearre spring-energized ûntwerpen, fleksibel grafyt of metaal. By 25 bar absolút (224°C) ûntwerpe jo al de oergong; boppe 30 bar ûntwerpe jo it folslein yn grafyt en metaal.
Twa sekundêre kontrôles dy't echte mislearrings fange: earst, de gemyske wetterbehanneling. Oerdroegen bytstof en aminen fan ketelgemikaliën falle guon mingsels oan, en FEPM behannelt aminen dêr't FKM dat net kin. Twadde, termyske syklusen. In ketel dy't deistich syklet belêstet ôfdichtingen hurder as ien dy't stabyl bliuwt, om't elke syklus kondinsaat by folle druk yn it ôfdichtingsoerflak triuwt. Deratearje dêrop.
Foarby elastoomen: PTFE, grafyt en metaal foar de swiere tsjinst
Foarby it elastoomberik nimme trije materiaalfamyljes it oer:
Spring-energized PTFE-ôfdichtingen. In PTFE- of folde-PTFE-mantel mei in korroazjebestindige metalen spring ferfangt rubberelastisiteit troch springkrêft. PTFE hydrolysearret net, hat in trochgeande wurdearring tichtby 260°C, en skoddet de gemikaliën ôf dy't elastoomen dwers sitte. De ruil is stiifheid: dizze ôfdichtingen hawwe skjinne hardware mei goede ôfwurking en in korrekt pakkingsûntwerp nedich, om't PTFE gjin rubberachtige oanpassing hat. Se fertsjinje har jild op stoom-rotasyferbiningen, sootblower-ferbiningen en klepstielen dêr't syklusen en gemikaliën rubber deadzje. Fergelykje ûntwerpen yn ús rige spring-energisearre sealen; spring-energized spesjalisten lykas Bal Seal dokumintearje deselde stoomlogika yn har tapassingsnotysjes.
Fleksibel grafyt. Perst eksfoliearre grafytblêd en grafytgarenpakking behannelje fersêde stoom goed foarby 300°C, binne gemysk inert foar hast alles wat ketelgemikaliën produsearje, en stjitte neat út. Se hawwe gjin eigen elastisiteit, dus hardware moat konstante trochbûging leverje — live-loading op klepstielen, kontrolearre pakkingkompresje op flenzen. Grafyt is de standertfoliering yn spiraalwûne pakkingen foar stoomflenzen en it standertmateriaal foar manhole- en handhole-doarpakkings op krêftketels.
Metalen en komposyt-pakkingen. Spiraalwûne (metalen strip + grafytfoliering), dûbelmantel- en korrugearre metaalûntwerpen dekke de heechste druk-temperatuerhoeken. Har swakheid is net temperatuer mar weromfear: nei ien hjitte-kuol-syklus fret flensrelaksaasje de foarbelesting. Retorque-dissipline is wichtiger as it pakkingmerk.
PTFE-relatearre produkten ferskine ek yn it middenberik: PTFE-ôfdichtingleveransiers lykas Marco Rubber dokumintearje folde-PTFE-graden brûkt dêr't stoom en gemyske bleatstelling beide foarkomme, en folslein ynkapsulearre sealen — elastoomkearn, PTFE/FEP-mantel — oerbrêgje de kleau op stoomlinen mei lichte gemyske lading, salang't de kearn-elastoom de temperatuer noch oerlibbet.
Kondinsaat is de stille fariabele
De ôfdichting by in stoomferbining rekket selden droege stoom oan. Se rekket kondinsaat oan — wetter dat ûntstiet dêr't stoom it kâldere hardware-oerflak moetet, him yn lege punten sammelt en ôfdichtingsoerflakken by folle druk berikt. Kondinsaat feroaret de tsjinst op trije manieren dy't suvere-stoom-kartabellen negearje.
Earst is it floeiber kontakt, wat ekstraksje en hydrolyze flugger makket as wat bleatstelling oan allinnich damp oplevert. Twad, it draacht de wetterbehannelingsgemy: aminen, soerstofskavengers en ketelferbiningen konsintrearje har yn kondinsaatbûsen krekt dêr't de sealen sitte. Tred, it makket wetterhammer mooglik — slierten kondinsaat oandreaun troch stoomfaasje dy't fittingen reitsje mei in krêft folle grutter as de liedingsdruk. In flensferbining dy't noflik foar 12 bar beoardiele is, kin tydlike belestingen sjen fan ferskate kearen dat as der in sliert oankomt.
De praktyske gefolgen: set ôflit- en ôfwetteringspunten ticht by de sealposysjes, rjochtsje pakkingsûntwerpen sa dat kondinsaat net yn 'e groef sammelje kin, en behannelje skokbelaste flensferbiningen mei konservative pakkingswurdearrings. Op liedingen mei agressive wettergemy ferneare FEPM- en PTFE-basearre ûntwerpen de aminegemy dy't standert FKM net ferneare kin — noch ien reden wêrom't de gefallen mei oalje-en-stoommingsels oergean nei de fluoropolymeren ynstee fan by gewoane rubber te bliuwen.
De ketelhurdwarekaart: wêr't elk seal libbet
Ketelsystemen konsintrearje ferskate sealingproblemen op ferskate punten, en it goede materiaal feroaret by elk dêrfan:
| Sealingpunt | Typyske betingsten | Earste-keus sealing | Opmerkingen |
|---|---|---|---|
| Manhole- / hânholtedoarren | Sêde stoom by trommeldruk, syklisk | Fleksibel grafyt as golve metaal + grafyt | Wer oanhelje nei de earste hjitsesyklus; ferwachtsje ûntspanning |
| Stoomflensferbiningen | Folsleine liedingsdruk en temperatuer | Spiraalwikkele mei grafytfolsel | Kontrolearre boutorque, grafytearre stiften helpe |
| Stoomklepspillen | Sykliske beweging, folsleine temperatuer | Grafytpakking as PTFE V-ringen, live-loaded | Live-loading hâldt de krêft as de pakking ûntspant |
| Ketelfiedwetterpompen | Hjit wetter ûnder druk, 100–180°C | EPDM- (perokside-)elastomers oan 'e hjitwetterkant | Oaljeferûnreine kondinsaat → HNBR as FEPM |
| Rotearjende ferbiningen / roetblazers | Rotearjende beweging yn sêde stoom | Fear-energisearre PTFE as grafytpakking | Rubberlippensealen falle hjir fluch |
| Mannemjittersglês / nivo-fittings | Statysk, hege temperatuer | Grafyt- as PTFE-pakkingen neffens fittingspesifikaasje | Folgje de pakkingspesifikaasje fan 'e mjitermakker krekt |
De rige fan 'e fiedwetterpomp fertsjinnet de klam, want dêr treffe de twa falenwrâlden elkoar: hjit wetter oan 'e iene kant, oaljeferûnreine kondinsaat en smearing oan 'e oare. EPDM hearsket oan 'e suvere hjitwetterkant en falt yn 'e oalje; HNBR en FEPM diele it ferskil. Mingsels fan stoom en oalje binne krekt it gefal wêr't gjin inkelde standertferbining skjin is — hjir leverje wy it meast oanpaste ferbiningen, en de rûte foar oanpaste produkten bestiet krekt foar dat petear.
Fjouwer falenpatroanen dy't hieltyd wer opkomme
Teardown-analyze oer stoomynstallaasjes leveret deselde koarte list fan falensignatueren op. Lear se te lêzen en de measte woarteloarsaken wurde fanselssprekkend:
1. Hurde, barste FKM O-ring op in stoomklep. It seal kaam út 'e foarrie om't it like as de premium-opsje. Yn trochgeande stoom boppe 120°C hydrolysearre de ferbining, it oerflak waard glêzen en in hierfyn skuor iepene him lâns de kontaktbân. De oplossing is ferfang fan 'e ferbining — perokside-ferhurde EPDM — net in hurder pakkingshûs. As jo dit falen hieltyd wer op deselde lieding fine, kontrolearje dan de liedingstemperatuer tsjin 'e sêdingsstabel; immen streamop hat miskien it druksetpunt ferhege.
2. Platdrukte EPDM op in hjitwetterpomp dy't twa jier goed rint en dan yn in wike lekt. Dit is kompresjeset dy't syn einpunt berikt. De ferbining wie goed, de temperatuer wie goed, mar it seal ferlear úteinlik syn opsleine krêft. Opwurdearje nei in premium peroksidegraad as it pakkingshûs oanpasse om de squeeze-and-set-spanning te ferleegjen wint it ynterval werom. Folgje de set troch mjitting, net troch lekrapporten — de trend begjint lang foar't de drip.
3. Spiraalwikkele flenspakking dy't siperet nei de earste syklus. Pakkingûntspanning, hast elke kear. De boutferbining waard kâld oanhelle en nea wer oanhelle nei de earste opwaarming. Grafytfolsels en flensstiel sette út mei ferskillende snelheden; de earste thermyske syklus set de pakking en ferleget de boutfoarspanning mei 10–30%. Retorque-dissipline makket dit fan in weromkommend lek ta in net-barren.
4. Ferskuorde lippenseal yn in stoomrotaryferbining. Rubberlippensealen lykje ekonomysk op rotearjende stoomferbiningen oant de earste hjitte-run. Temperatuer plus rotasjesnelheid plus droege start deadet de lip yn dagen. Fear-energisearre PTFE as grafytpakking is hjir de goede hurdwareklasse; de leveransiersgegevens fan Trelleborg's seal engineering resources dekke deselde rotary-stoomlogika yn harren tapassingsgidsen.
Merk op wat ûntbrekt op 'e list: katastrofale drukdrukfalen. Sêde stoom by 10–15 bar is net ekstreem neffens hydraulyske noarmen. Stoom deadet sealen troch stadige gemy en ferlerne krêft, net troch drukdrukpieken — wat betsjut dat hast elk falen hjirboppe foarôf sichtber wie, itsij as tanimmende kompresjeset, sakjende boutbelesting, as in feroarjend oerflak dat jo mei in fingerneil fiele koene.
Ynstallaasje- en ûnderhâlddetails dy't de libbensdoer fan it seal beslisse
Materiaalkar set it plafond; ynstallaasje beslút hoefolle dêrfan jo krije. Fjouwer details skiede ketels dy't tusken stilsteans trochrinne fan ketels dy't drippe:
- Torque-dissipline op flenzen en doarren. Kruspatroan oanhelje yn stadia, dan in folsleine retorque nei de earste hjit- en koelsyklus. Grafytpakkingen ûntspanne yn 'e earste syklus; de retorque is net opsjoneel.
- Glandfolje en knip kontrolearre tsjin echte hardware, net katalogusstanderts. Stoomsielen wurde hjit, en thermyske útsetting feroaret de effektive knip. Untwerp op 15–25% knip op O-ringen mei de limiten foar glandfolje by hege temperatueren yn 't each, en falidearje tsjin werklike groefmjittingen.
- Kompresjeset-audits by plande útskeakelings. Lûk by elke útskeakeling in sample-siel en mjit de set tsjin it nije part. In krûpende trend fertelt jo dat de mingsel syn stoomlimyt al lang foarby is foardat de lek ferskynt. Wy hâlde ús standertgraden by de siel-famyljes foar hege en lege temperatueren krekt foar dizze ferliking.
- Opslach en behanneling. Mingsels foar hege temperatueren binne op 'e planke net sterker as gewoane. Ozon, UV en hjitte by opslach ferâlderje de net-brûkte sielen foardat se ea stoom sjogge — folgje de normale opslachregels foar elastomeren en keapje yn hoemannichheden dy't jo binnen in ridlik tiidrek ferbrûke. Algemiene rubberfamyljes en har fersoarging binne gearfette yn ús kategory rubber sielen.
Underdielestrategy en oankeapnotysjes foar keapers fan stoomsielen
Stoomynstallaasjes falle hieltyd wer op deselde lytse set ferbrûksguod, wat de underdielestrategy bûtengewoan effektyf makket. Trije praktyske regels fan ús fabryksflier:
Standertisearje mingsels, net allinnich maten. In ketelbedriuw dat trije EPDM-mingsels, twa FKM-graden en in ferskaat oan grafytblêd op foarried hat, montearret úteinlik wat foarhannen is — ynklusyf de FKM O-ring dy't premium liket en yn 'e stoomline stjert. Snij it palet ôf: ien perokside-ferhurde EPDM-mingsel foar stoomtsjinst, ien HNBR- of FEPM-graad foar oaljeferûnere punten, grafytblêd en spiraalwûne pakkings foar flenswurk. Eltse siel yn 'e bak moat korrekt wêze foar syn slimste posysje, sadat in goedbedoelende technikus net de ferkearde famylje montearje kin.
Markearje de tsjinst op 'e bak, net op 'e faktuer. “EPDM 70, 32×3.5” fertelt de opslachman neat oer wêr't de siel wenje mei. Label opslachbakken mei de tapassing — “stoom ≤150°C”, “oalje + kondinsaat”, “NET foar stoom” — en it mis-montearringsperstaazje sakket nei hast nul. Distribiteurs dy't meardere ynstallaasjes betsjinje fine dat dizze iene feroaring harren meast frekwinte needbestellingen ferminderet.
Keapje hjittekant-ûnderdielen yn byinoar passende sets. In klep-revisy dy't it grafytpakking fan ferline jier njonken nije pakkings werbrûkt, produsearret in ferbining mei twa ferskillende ûntspanningssnelheden. Byinoar passende sets — pakking, pakkingmateriaal, O-ringen en de wer-oanhaalynstruksje op ien blêd — kostje sinten om by oankeap gear te setten en ferwiderje in hiele klasse fan flaters. Wy bouwe dizze sets fia ús sielset-linen foar hydraulyske klanten, en deselde setlogika giet direkt oer nei ûnderhâldsplanning fan ketels. Foar keapers dy't yndustriële ferbrûksguod oer leveransiers konsolidearje, binne katalogen fan lykweardigen lykas Darcoid nuttich om te benchmarken wat in standert line foar elastomeren by hege temperatueren befetsje moat foardat jo jo oan in leveransier ferbine.
Aksje-checklist
- Skriuw de stoomkondysje as druk (absolute of manometer) + temperatuer + oerhjitingsmarge foar elke RFQ.
- Foar skjinne stoom ≤150°C: spesifisearje perokside-ferhurde EPDM, en easkje de stoom-autoklaaftestgegevens, net droege-hjitte-ratings.
- Wjerhâld standert FKM foar elke trochgeande tsjinst mei fersêde stoom boppe 120°C — ferhurdzje allinnich as de tsjinst wier ûnderbrutsen is.
- Kontrolearje op oalje-oerdracht. Elk kontakt mei minerale oalje → gean fan EPDM oer nei HNBR of FEPM.
- Boppe 180°C: offerje FEPM en stoomgraad FFKM oan tsjin spring-energisearre PTFE en grafyt op totale kosten, net op stikpriis.
- Boppe ~250°C: ûntwerp yn grafyt en metaal; brûk elastomeren allinnich foar helpunten mei leech ferskil.
- Ynventarisearje elk sielpunt op 'e ketel — doarren, flenzen, klepstielen, fiedingspompen, rotearjende ferbiningen — en jou elk punt in materiaal ta, net ien materiaal foar de hiele ynstallaasje.
- Plen in wer-oanheljen nei de earste hjittesyklus by elke nije pakkingset.
- Lûk en mjit sample-sielen by elke útskeakeling; folgje de trend fan kompresjeset per posysje en mingsel.
- Hâld reserve-sielen opslein neffens de standertregels foar elastomeren — tsjuster, koel, ûnbelêste — sels foar graden foar hege temperatueren.
Sielen foar de stoomkant fan 'e ynstallaasje
Stoomtsjinst splitst de materiaalkaart, en ús oanbod folget dat: EPDM en FKM foar de elastomeerbanden dy't dit artikel definiearret, FFKM wêr't temperatuer en gemy beide te boppe geane, PTFE en folle PTFE foar pakkings en sitels, en konstruksjes op grafytbasis en mei metaal foar de ferbiningen dy't elastomeren net hâlde kinne. Pakkings, ringen, O-ringen, lippsielen en bewurke PTFE-ûnderdielen kinne tegearre as ien útskeakelingspakket oanbean wurde.
Twa details beslisse oft in stoomsiel de folgjende stilset hellet: de oerhitting by de siel ynstee fan by de trommel, en de gemy fan it kondinsaat by it opstarten, as de floeistof op syn agressyfst is en it metaal noch kâld. Wy bepale it mingsel foar de fersêde kondysje, kontrolearje kompresjeset by de ferwachte groef- of flenstemperatuer, en sizze wêr't in wer-oanheljen nei de earste hjittesyklus ferplicht is ynstee fan opsjoneel.
Stjoer de gegevens fan 'e ketel of stoomline — druk, temperatuer, gemy fan it kondinsaat — mei de tekening fan 'e ferbining of siel nei sales@bosssealing.com, en wy komme werom mei in materiaal per posysje en de reserve-ûnderdielenlist dêrefter. Oanbiedingen binnen ien wurkdei, technyske beoardieling fergees; de kontaktformulier berikt deselde yngenieurs.