
In ôfdichting dy't in permaninte set krigen hat, sjocht der op 'e bank goed út. Hy hat de juste binnendiameter, de juste trochsneed, gjin sneden, gjin swelling, gjin hurdens dy't jo mei in nagel fiele kinne. Hy lekt ek. De ring hat de opsleine enerzjy ferlern dy't him tsjin 'e groef drukte, en gjin inkelde kear it gland wer oandraaie sil dy enerzjy werombringe.
Kompresjeset is it part fan in opleine ferfoarming dat in elastomear nea weromhellet. It is de bêste foarsizzing fan 'e libbensdoer fan in ôfdichting op in datasheet, en it is ek it nûmer dat it meast ferkeard lêzen wurdt, om't de testbetingsten dêrefter meast yn in fuotnoat ferskûle binne of hielendal ûntbrekke.
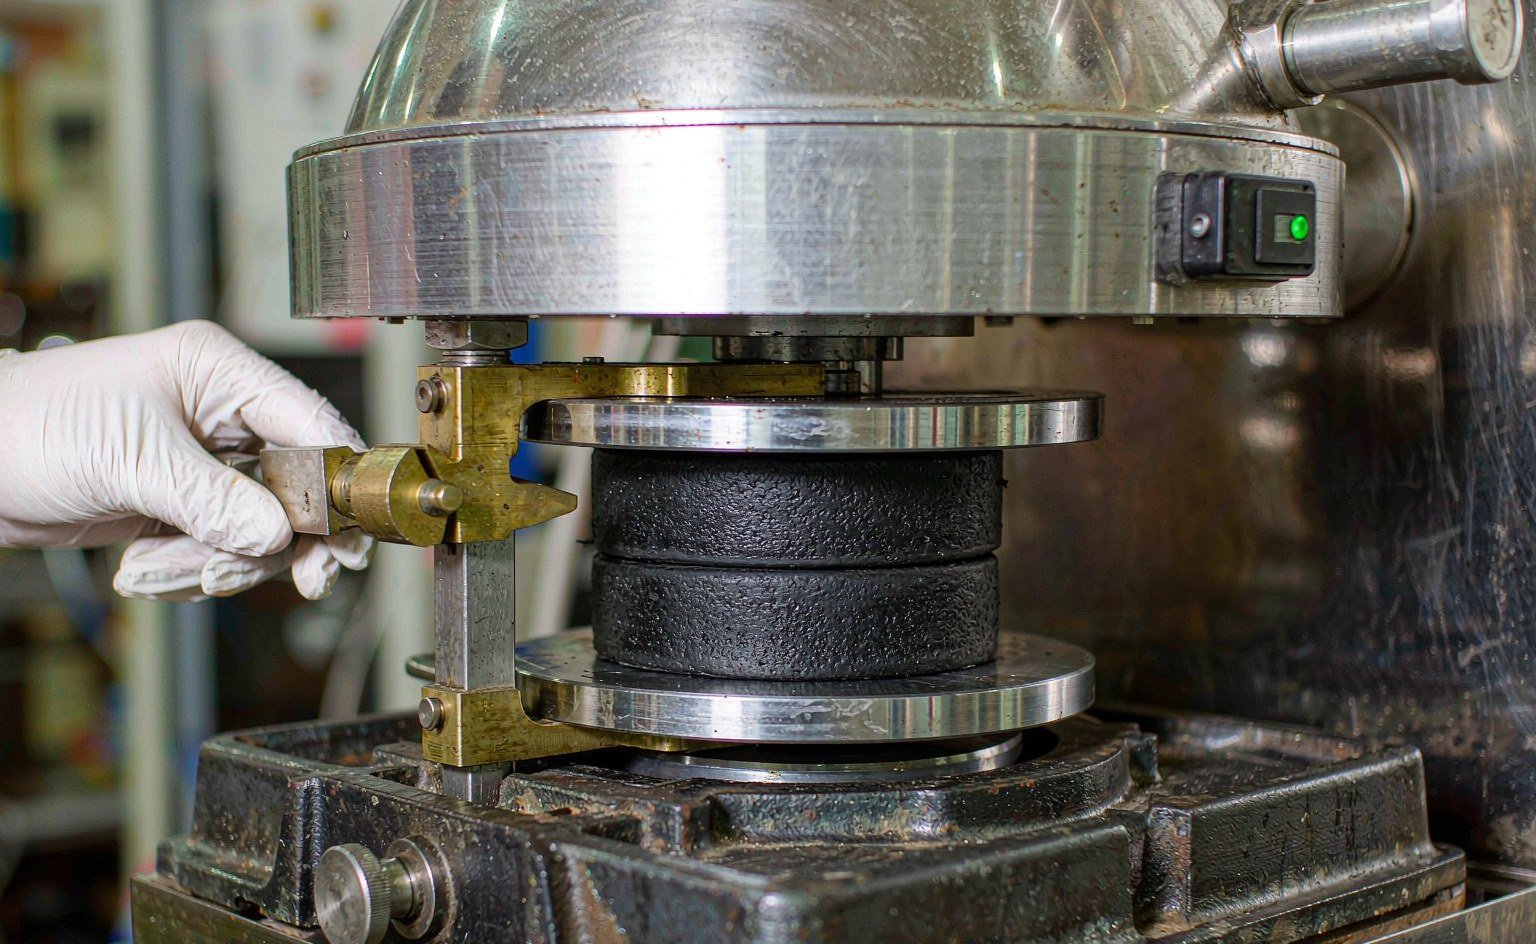
Wat de test eins mjit
ASTM D395 definiearret trije metoaden. Twa fan har binne kommersjeel fan belang.
Metoad A komprimearret in skiifke ûnder in konstante krêft fan 1,8 kN dy't troch in kalibrearre fear hâlden wurdt, en rapportearret de net weromhelle dikte as persintaazje fan 'e oarspronklike dikte. It beantwurdet in oare fraach — hoefolle krûpt it materiaal ûnder in fêste lading — en it is selden de metoade efter it nûmer op in datasheet fan in ôfdichting.
Metoad B komprimearret it skiifke oant in fêste ôfwiking, meast 25%, mei help fan distânsjebalken, hâldt it by temperatuer foar 22 of 70 oeren, lit it los, lit it 30 minuten by keamertemperatuer weromhelje, en rapportearret de net weromhelle dikte as persintaazje fan 'e opleine ôfwiking, net fan 'e oarspronklike dikte:
CS (%) = (t0 − ti) ÷ (t0 − tn) × 100
wêrby't t0 de oarspronklike dikte is, ti de dikte nei weromheljen, en tn de distânsjedikte dy't de komprimearre hichte definiearre.
Dy neamer is de reden dat nûmers fan Metoad A en Metoad B net ferlike wurde kinne. Deselde rubber, op beide manieren test, jout Metoad B-wearden dy't ferskate kearen grutter binne as Metoad A-wearden, en in leveransier dy't “kompresjeset 8%” neamt sûnder de metoade te neamen, kin it geunstiger nûmer neame. By in ôfwiking fan 25% komt in Metoad B-resultaat fan 25% oerien mei rûchwei 6% fan 'e oarspronklike dikte — de beide beskriuwe deselde fysike realiteit mei oare rekkenkunde.
ISO 815-1 is it ynternasjonale ekwivalint fan Metoad B, mei lytse proseduereferskillen dy't selden de rangoarder fan materialen feroarje. ISO 815-2 beslacht set by lege temperatuer, wat fan belang is foar ôfdichtingen dy't oer de winter komprimearre yn in net ferwaarme masine sitte. ASTM D395 bliuwt de referinsje dy't de measte Noardamerikaanske OEM's yn tekeningen skriuwe.
Wêrom set ôfdichtingen deaslacht: it kontaktdruk-argumint
In O-ring ôfdichtet om't er ynknypt wurdt. De groef komprimearret de trochsneed mei 15-25%, it rubber drukt werom, en dy kontaktdruk moat boppe de floeistofdruk bliuwe om 'e ôfdichting te hâlden. Set is it stadichoan ferliezen fan dat weromdrukken.
De relaasje is hast lineêr yn it wurkberik. In O-ring dy't by 20% knyp ynstallearre is en 20% set krijt, hat effektyf noch 16% knyp oer, en rûchwei 80% fan syn oarspronklike kontaktdruk. Gean troch en de rekkenkunde kearret him tsjin jo: sadree't de kontaktdruk op deselde oarder falt as de systeemdruk, swiidt de ôfdichting, en sadree't er dêrûnder falt, lekt er gewoan. De praktyk set de drompel op in kontaktdruk fan rûchwei 1,2-1,5 kear de systeemdruk foar statyske ôfdichting, mei in hegere marzje foar fakuüm en foar gas.
Dêrom is set wichtiger as treksterkte, rek of sels hurdens. In ôfdichting mei 12 MPa treksterkte en 20% set sil yn hast elke statyske tapassing langer meigean as in ôfdichting mei 18 MPa treksterkte en 35% set, om't de twadde ophâldt mei weromdrukken.
In datasheet lêze sûnder foar de gek hâlden te wurden
Fjouwer details beslisse oft in set-sifer wat betsjut foar jo tapassing.
- Testtemperatuer tsjin tsjinsttemperatuer. Set is sterk ôfhinklik fan temperatuer. In resultaat by 70 °C seit neat oer in gland dy't op 150 °C draait. Freegje it nûmer by jo tsjinsttemperatuer, of by de tichtstbye standertbetingst dêrboppe.
- Doer. 22 oeren en 70 oeren binne beide standert, en wearden fan 70 oeren kinne 8-15 punten heger wêze. In sifer fan 22 oeren is in seleksjenûmer, gjin foarsizzing fan 'e libbensdoer.
- Weromheltiid. De standertweromhelting is 30 minuten. In laboratoarium dat nei 5 minuten mjit, rapportearret in heger nûmer; ien dat nei 24 oeren mjit, rapportearret in leger nûmer. Gjin fan beide is ferkeard, mar se binne net ferlykber.
- Maat fan it proefstik. Skiifkes fan type 1 binne 29,0 mm yn diameter by 12,5 mm dik; type 2 binne 13,0 mm by 6,3 mm. Tinnere proefstikken ferâlderje flugger om't soerstofdiffúsje minder beheinend is, sadat resultaten fan type 2 der faak minder goed útsjogge.
Der is in byhearrende test dy't it witten wurdich is: hjitteferâldering neffens ASTM D573 mjit feroaringen yn hurdens, treksterkte en rek nei bleatstelling yn 'e oven, en de kombinaasje fan hjitteferâldering plus kompresjeset fertelt jo folle mear as ien fan beide allinnich. In mingsel dat 12 punten hurder wurdt en 40% set krijt, is mislearre; ien dat 3 punten hurder wurdt en 18% set krijt, is in kandidaat.
Typyske wearden per materiaal
De berikken hjirûnder binne foar 25% ôfwiking, Metoad B, by de neamde temperatuer. It binne útgongspunten foar seleksje, gjin garânsjes; twa NBR-mingsels fan ferskate mingers kinne 15 punten ferskille.
| Materiaal | Testbetingst | Typyske CS | Goed formulearre CS | Opmerking |
|---|---|---|---|---|
| NBR, swevelhurde | 100 °C × 70 o | 30-50% | 20-30% | Min by temperatuer; goed foar oalje by omjouwingstemperatuer |
| NBR, peroxidehurde | 100 °C × 70 o | 15-25% | 10-15% | It hurdsysteem is hjir wichtiger as it polymear |
| HNBR | 150 °C × 70 o | 15-25% | 12-18% | Goede ôfdichting foar oalje by hege temperatuer |
| EPDM, peroxidehurde | 125 °C × 70 o | 15-25% | 10-18% | Foarkar foar wetter en stoom |
| FKM, bisfenol úthard | 200 °C × 70 h | 15-30% | 10-18% | Standert kar foar hege temperatueren |
| FKM, perokside úthard | 200 °C × 70 h | 10-20% | 8-15% | Legere set, bettere stoomresistinsje |
| VMQ silikoan | 175 °C × 70 h | 20-40% | 15-25% | Grutte sprieding; spesifisearje it mingsel, net de famylje |
| FFKM | 250 °C × 70 h | 10-20% | 8-15% | Iennichste opsje boppe 250 °C |
It patroan is konsekwint: úthardingsgemika en ney-útharding dominearje, de polymeerfamylje stelt it plafond fêst. In perokside-útharde NBR ferslacht in swevel-útharde NBR mei 15 punten by 100 °C, en in ney-útharde FKM ferslacht in griene mei 5-10 punten by 200 °C. Gjin fan beide ferbetterings kostet folle yn 'e mingselfaze, en beide binne ûnsichtber op in sertifikaat dat allinnich hurdens en treksterkte neamt. De materiaaldaten publisearre troch seelferwurkers litte deselde sprieding sjen, wêrom't in inkeld “FKM”-rigel nea genôch is om gedrach te foarsizzen.
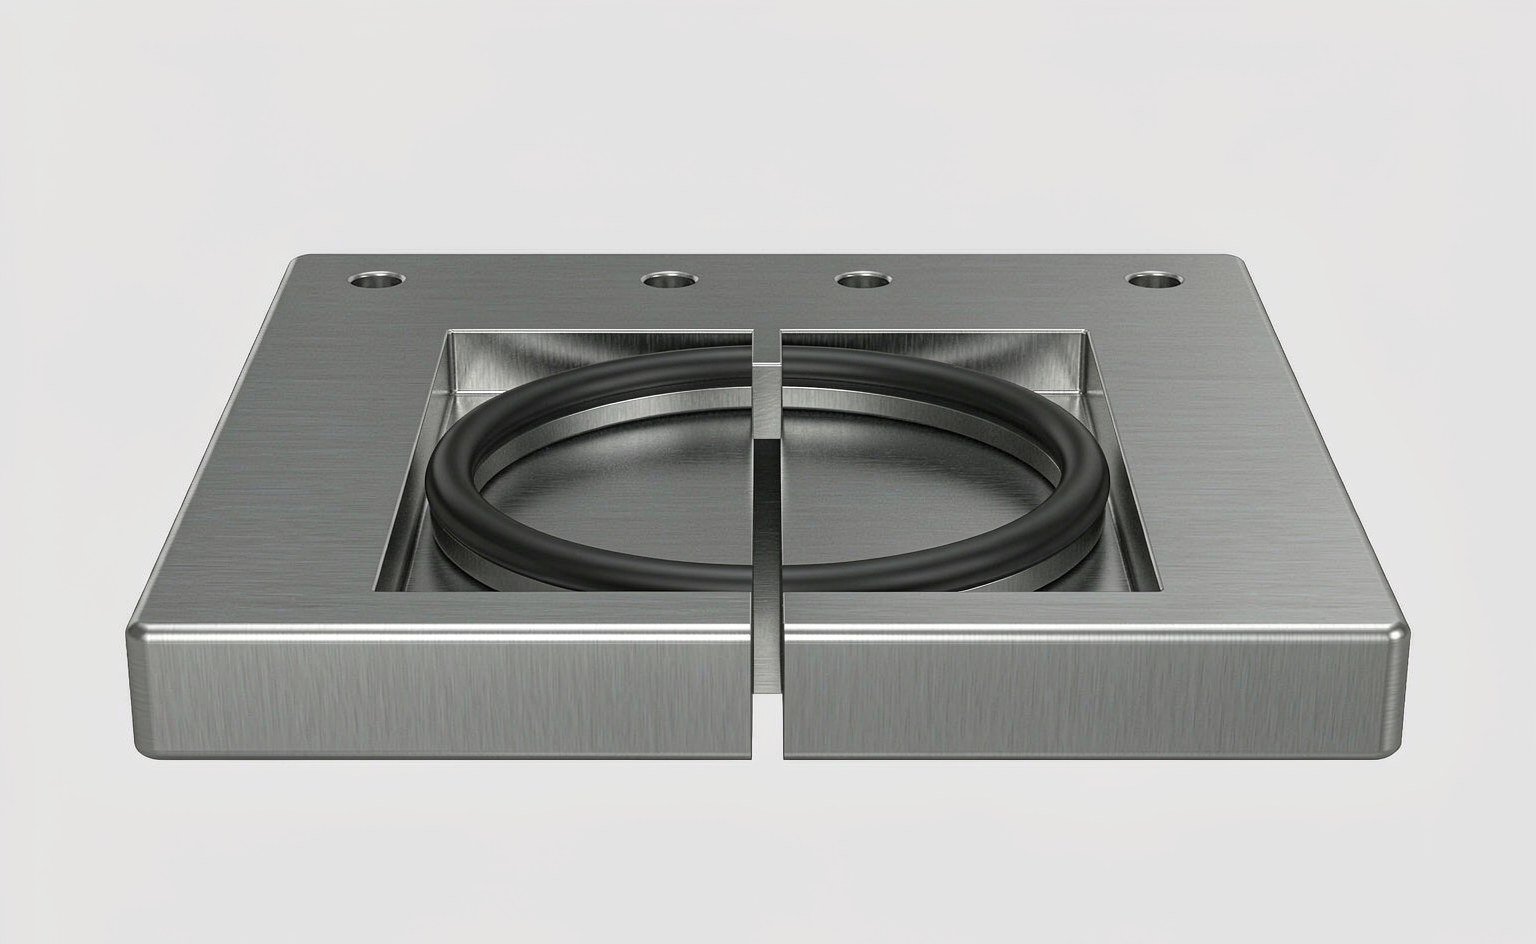
Untwerphendels dy't set weromkeapje
Jo kinne in elastomeer net tsjinhâlde om set te nimmen. Jo kinne it wol mear marzje jaan om te ferliezen.
Knip. Statyske sealen rinne 15-25% knip; dynamyske sealen 10-15%. In statyske gland fan 15% nei 22% bringe jout rûchwei 45% mear opsleine enerzjy, wat jierren fan set keapet by deselde bedriuwstemperatuer. De limyt is groeffulling en ynstallaasjekrêft, net it rubber.
Groeffulling. It dwerssnitoerflak fan it seel dield troch it groefoerflak moat tusken 0,75 en 0,85 bliuwe foar statyske tsjinst. Boppe dat hat de termyske útsetting fan it rubber gjin plak om hinne en it seel extrudeart of spljittet de groef.
Hurdens. Hegere hurdens wjerstiet set in bytsje en wjerstiet ekstrúzje in soad, mar it hat mear knip nedich om itselde oerflak te sealen. In ring fan 90 Shore A yn in gland mei 15% knip is minder as in ring fan 70 Shore A by 22%.
Backup-ringen. By druk boppe rûchwei 100 bar wurdt ekstrúzje by de spjalt it falmodus earder as set. In støtrig oan 'e leechdrukkant lit jo in sêfter, legere-set mingsel hâlde ynstee fan oer te stappen op in hurd ien dat mear knip nedich hat.
Groefôfwurking. In rûge groefboaiem jout it rubber plak om te streamen. Groeven bewurke oant Ra 1,6 µm of better, sûnder arkmarken oer it seelpaad, hâlde kontaktspanning folle langer as in draaid oerflak mei sichtbere tril.
Mingsel- en proseshendels
As it ûntwerp fêst is en it seel noch altyd te folle set nimt, is it mingsel de oerbleaune fariabele. Trije feroarings dogge it measte wurk.
| Hendel | Typysk effekt op CS | Koste-ynfloed | Caveat |
|---|---|---|---|
| Perokside-útharding ynstee fan swevel (NBR) of bisfenol (FKM) | 10-15 punten leger | Leech oant matich | Koartere scorchtiid; oar bondingsgedrach |
| Ney-úthardingsbakken (150 °C, dan 200-230 °C) | 5-10 punten leger | Allinnich oantiid | Moat spesifisearre wurde; in protte winkels slaan it oer by koarte runs |
| Gruttere, legere-struktuer carbon black (byg. N990 yn FKM) | 5-8 punten leger | Neutraal | Wat legere treksterkte en skuorsterkte |
| Ferlege plastisizer en prosesoalje | 5-15 punten leger | Neutraal | Hurder mingsel, minder fleksibiliteit by lege temperatueren |
| Hegere crosslinktichtens | 10 punten leger | Neutraal | Legere rek, stivere gefoel |
Na-uitharding fertsjinnet in spesifike fermelding, om't it de meast oersleine stap is yn goedkeape produksje. In twa-fase bak ferjaget restfollatilen en foltôget it crosslink-netwurk, en it ferskil docht him pas nei moannen yn tsjinst bliken — lang nei't de ûnderdielen akseptearre, fakturearre en ynstallearre binne. As jo tekening gjin na-uitharding fereasket, fertrouwe jo op 'e gewoante fan 'e moulder. It is ien fan 'e earste dingen dêr't in technyske distributeur nei freegje sil as in klant foartidige ferhurding meldt by in oars korrekte mingsel.
In akseptaasjelimyt fêststelle
Ien inkeld getal foar alle tapassingen is of te rom foar hydraulyske ôfdichting of ûnnedich djoer foar in stofkap. De tabel hjirûnder wjerspegelet wat wy sjogge dat spesifisearre wurdt troch klanten dy't der oer neitocht hawwe.
| Tapassing | Maks. CS | Testbetingst | Gefolch fan falen |
|---|---|---|---|
| Presyzje hydraulyske of pneumatyske O-ring | 15% | 100 °C × 70 o | Lekkage, stilstean |
| Algemiene hydraulyske ôfdichting | 20% | 100 °C × 70 o | Sypelje, byfolje, úteinlike lekkage |
| Hege druk hydraulysk | 15-20% | By tsjinsttemperatuer | Ekstrúsje plus lekkage |
| Auto-motor of transmissy | 25% | 125 °C × 70 o | Garânsjeclaim |
| Fieding en farmaseutysk | 20% | 100 °C × 70 o | Kontaminaasjerisiko, weromrop |
| Loftfeart | 10-15% | Neffens AMS- of MIL-spec | Feiligens |
| Waerôfdichting foar gebouwen en behuzingen | 30-40% | 70 °C × 22 o | Tocht, wetterynkringing |
Twa warskôgingen by it brûken fan dy tabel. Earst moat de testtemperatuer op of justjes boppe de echte tsjinsttemperatuer wêze; in test by 100 °C op in gland dêr't 140 °C by komt, is dekoraasje. Twad, druk de limyt net ûnder 10% sûnder reden. Heel lege set giet meastentiids gear mei legere rek en skuorkrêft, en in ôfdichting dy't syn foarm hâldt mar by ynstallaasje by in sjampfer skuort, is gjin ferbettering.
Fjilddiagnoaze: hoe't set derút sjocht
Set hat in werkenber oansjen. In ôfdichting dy't út in gland helle is dy't te folle set krigen hat, is flak op 'e kontaktflakken, mei in sichtbere bân dêr't de groef him komprimearre hat, en hy springt net werom as jo him bûge. Snij him troch en it oarspronklike rûne profyl is no in rjochthoek mei rûne hoeken.
Underskied it fan 'e twa tastannen dy't derop lykje. Waarmteferhurding flakket de ôfdichting ek, mar giet gear mei in hurdensferheging fan 10 punten of mear en in glânzgjend, soms skuord oerflak. Gemyske swelling lit de ôfdichting sêft en fergrutte efter, faak mei in kleverich gefoel. Set allinnich lit de hurdens rûchwei ûnferoare — en dat is krekt wêrom't it mist wurdt by yngongskontrôle fan in brûkt ûnderdiel.
As jo ôfdichtingen ferfange neffens in skema ynstee fan neffens tastân, fertelt it setgetal jo oft it skema goed is. Lûk ien ôfdichting per masine by de helte fan it ferfangingsinterval en mjit de seksjedikte tsjin in nij ûnderdiel. Mear as 20% ferlies fan knyp by heale libbensdoer betsjut dat it interval te lang is, of dat it mingsel ferkeard is foar de temperatuer.
De mjitting sels is deselde as by yngong: seksjedikte mei in flakfoetmikrometer, en binnendiameter mei in kegelmjitter of skúfmaat. Us hantlieding foar it korrekt mjitten fan in O-ring behannelet de technyk en de tolerânsbannen, en it is de muoite wurdich te lêzen foardat jo konkludearje dat in ôfdichting “útrekke” is wylst er eins set krigen hat.
FAQ
Is legere kompresjeset altyd better? Nee. Under sawat 10% sjogge jo meastentiids nei in heech crosslinkt, leechrekber mingsel dat hurder te ynstallearjen is en minder tolerâns is foar oerflakdefekten. Pas it getal oan by de funksje: 15-20% by tsjinsttemperatuer is in goed doel foar hydraulyske ôfdichting, 25-30% is akseptabel foar waerôfdichtingen.
Kin in ôfdichting him herstelle fan kompresjeset? Foar in part, en allinnich wylst er net komprimearre is. Elastomeren geane oeren troch mei herstellen nei't de lading fuort is, en dêrom stiet de standert 30 minuten ta foar de mjitting en mjit in ôfdichting dy't in dei út 'e gland west hat better as ien dy't daliks mjitten wurdt. Yn tsjinst krijt de ôfdichting dy herstelling nea, dus datablêdgetallen dy't nei 30 minuten nommen binne, binne al optimistysk.
Wêrom sjocht it 22-oeregetal fan myn leveransier der better út as myn 70-oeretest? Om't it dat is. Set groeit mei de tiid, en de groei is betiid fluch en letter stadich. In 22-oererisseltaat ûnderskat typysk it 70-oererisseltaat mei 8-15 punten by NBR en FKM. Fergelykje altyd lyk mei lyk.
Hat hâldberens ynfloed op kompresjeset? Ja. Rubber dat jierren opslein is, benammen yn in waarm pakhûs, komt foar in part ferâldere oan. Polymeerleveransiers publisearje opslachrjochtlinen, en de praktyske regel is dat in ôfdichting âlder as syn hâldberens yn tsjinst flugger set krijt, sels as er der as nij útsjocht en mjit.
Sil in hurder mingsel in setprobleem oplosse? It sil it in skoft ferbergje. Hurder mingsels wjerstean ekstrúsje en ferfoarmje minder, mar se hawwe ek mear knyp nedich om te ôfdichtsjen en se krije set yn itselde tempo. Los earst de temperatuer of it mingsel op.
En as de groef it probleem is? Dan helpt gjin inkeld mingsel. In groef dy't te djip is jout lege knyp, en lege knyp plus normale set is lyk oan in lek yn moanne seis. Kontrolearje groefdjipte en foljen foardat jo materiaal feroarje, en as de gland fersliten of skansearre is, is in folsleine ôfdichtingsset meastentiids goedkeaper as in twadde besykjen by deselde reparaasje.
Kompresjeset is gjin getal om op himsels te optimalisearjen. It is de marzje tusken de knyp dy't jo ûntwurpen hawwe en de knyp dy't de temperatuer, de tiid en it mingsel dat jo eins kocht hawwe, oerlibbet. Spesifisearje de testtemperatuer, easkje de neihurdzjen, en jou de gland genôch knyp om te ferliezen — de O-ring- en X-ringberik wy foarmje wurdt oanbean mei setgegevens by de tsjinsttemperatuer krekt om dy reden, en in mingsel dat per part wat djoerder is, is oer fiif jier meastentiids de goedkeapere sealing.
Setgegevens oanbean by jo temperatuer
Kompresjeset is it getal dat wy mei it part oanbiede ynstee fan nei it falen: O-ringen, X-ringen, pakkings, bondde ringen en maatwurkprofielen yn NBR, HNBR, FKM, FFKM, EPDM en silikoan, mei setgegevens by de tsjinsttemperatuer en net allinnich by it standert testpunt fan 70 oeren. Wêr't in mingsel marzjinaal is foar de taak, hearre jo dat foar de bestelling en net nei de twadde ferfanging.
Trije hefbomen keapje set werom, en alle trije binne tekenbeslissingen: trochsneed en knyp, it hurdsysteem fan it mingsel, en de groefgeometri dy't de sealing tusken syklussen weromhelje lit. Wy kontrolearje se tegearre, want in hurder mingsel yn in ûnderknypte groef ferliest mear hichte as in sêfter ien yn in groef dy't dêrfoar ûntwurpen is.
Stjoer de bedriuwstemperatuer, de syklusfaasje en de groefôfmjittings nei sales@bosssealing.com, en wy biede it mingsel oan mei syn setkurve by jo temperatuer en de akseptaasjegrins dy't wy op de tekening skriuwe soene — plus priis en levertiid, normaal binnen in dei. De kontaktformulier berikt deselde yngenieurs.