
In pneumatyske silinder mei in boarring fan 32 mm, levere by 1 bar, produsearret sa'n 80 N teoretyske stjitkrêft. Lûk dêr de wriuwing fan 'e stang en de lieding fan ôf, lûk de lading derôf, lûk de druk derôf dy't ferlern giet troch in buis fan 3 meter en twa oanslutings, en de marzje dy't oerbliuwt om de suiger te ferpleatsen is faak minder as 25 N. Set dan in sealing yn dy gland mei 15 N losbrekwriuwing en de silinder hâldt op betrouber te bewegen — net om't er te lyts is, mar om't de sealing keazen wie fan in katalogusblêd dat in wriuwingkoëffisjint neamde sûnder testbetingsten derby.
Pneumatyske sealing mei lege wriuwing is earst in probleem fan krêftbudzjet en dan pas in materiaalprobleem. De spesifikaasje dy't wurket, jout de losbrekkrêft oan dy't de silinder ferneare kin, de snelheid en druk wêrby't dy mjitten wurde moat, en it lek dat net akseptabel is. Al it oare — profyl, mingsel, ôfwurking — folget út dy trije sifers.
Begjin mei it krêftbudzjet
Nim de leechste druk wêrby't de silinder begjinne moat te bewegen, net de nominale oanfierdruk. Yn in masine dy't op 6 bar draait, is it krityske gefal meastentiids in silinder dy't by it ynstellen mei 0,5-1 bar stikje foar stikje foarút moat, of ien fan fjouwer aktuatoren dy't allegear tagelyk slaan en de druk yn it manifold sakje litte.
Rekkenje de sifers út foar in boarring fan 32 mm by 0,5 bar:
- Teoretyske stjitkrêft: 804 mm² × 0,05 MPa = 40 N.
- Wriuwing fan lieding en stanglagers: 5-10 N by goede útrjochting, mear as de lading troch de silinder sels liedt wurdt.
- Weromfear, by ienwurkjend: 10-20% fan 'e stjitkrêft.
- Oer foar wriuwing fan 'e sealing: 10-25 N, en dat is it hiele budzjet foar sawol de suigersealing as de stangsealing.
In standertsilinder hat rûchwei 300-600 mbar nedich allinnich om los te brekken, wat by dizze boarring 24-48 N wriuwing fan 'e sealing is. In soepel draaiende silinder hat 10-100 mbar nedich, of 0,8-8 N. Dat ferskil is gjin marketing: it is it ferskil tusken in silinder dy't posisjonearret by 1 bar en ien dy't fêstslacht.
Fjouwer sealingskonsepten en wat elk kostet oan wjerstân
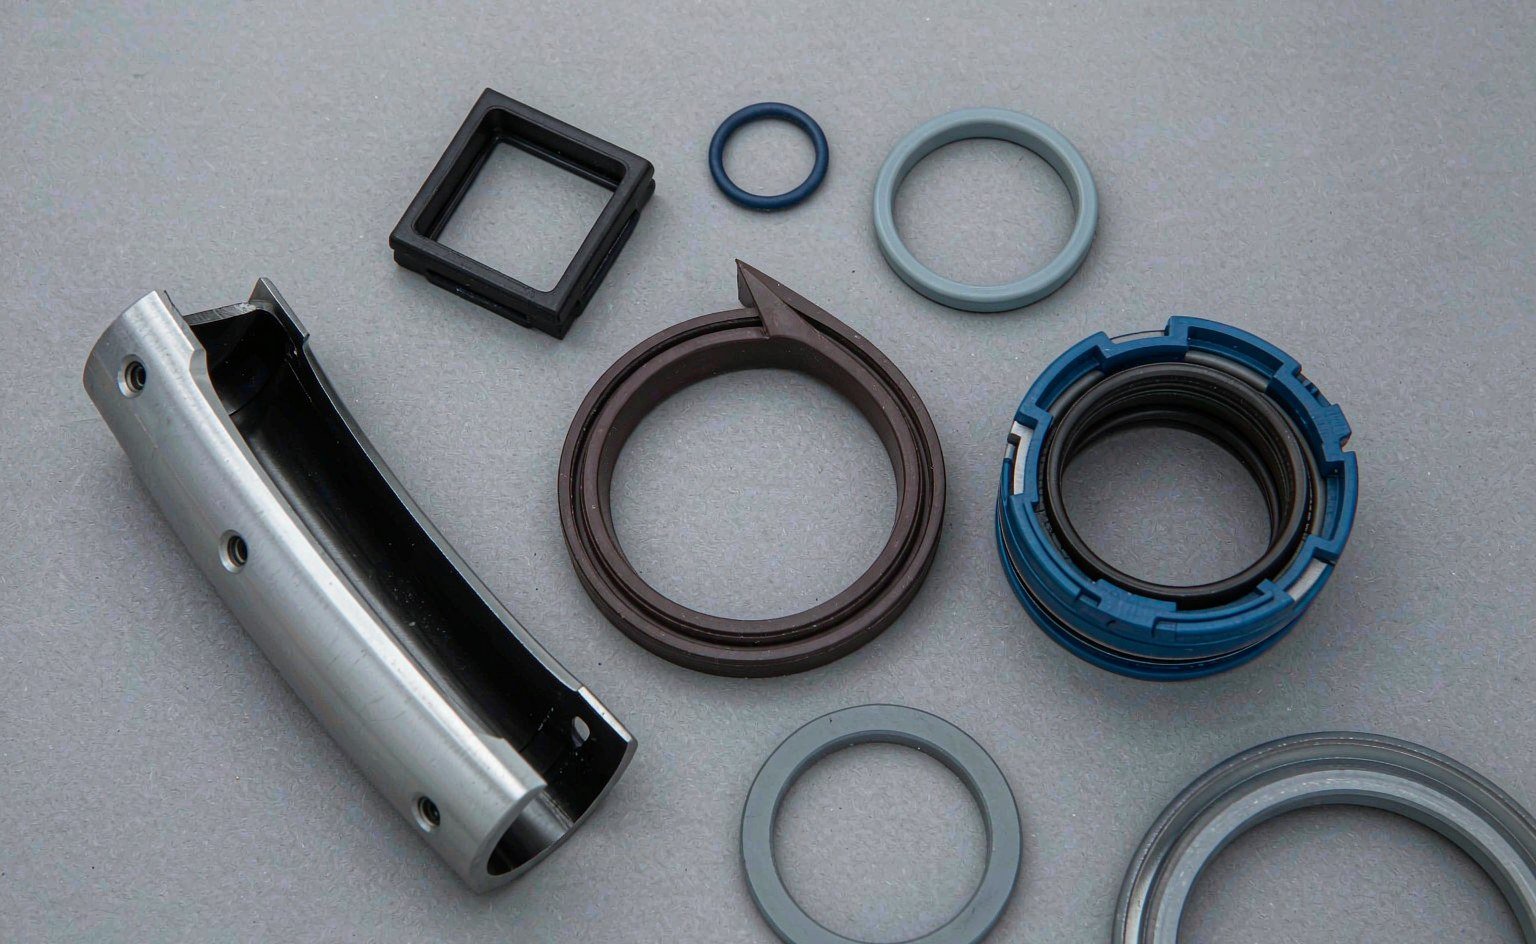
It profyl bepaalt hoe't de kontakt druk opboud wurdt. Elastomeerlippen fertrouwe op ynterferinsje plus luchtdruk; PTFE-eleminten fertrouwe op in fear of in elastomeer-energizer; yntegrearre sealings-en-liedingsûntwerpen ruilje ien partnûmer foar strakkere tolerânsjes. De publisearre pneumatyske sealingsrigen fan 'e grutte fabrikanten folgje deselde fjouwer famyljes, wat it ferlykjen fan in fersliten part ridlik ienfâldich makket.
| Konsept | Losbrekgedrach | Sealing by lege druk | Bêste tsjinst | Haadrisiko |
|---|---|---|---|---|
| Elastomeerlippe (NBR of PU) | Heechst; typysk 10-25 N by in boarring fan 32 mm | Goed ienris boppe 0,3 bar | Algemiene automatisearring, 1-6 bar, matige syklusen | Stick-slip nei lang stilstean |
| Lippeprofyl mei koart kontakt (byg. C2-type) | Matich; lytser kontaktflak | Goed | Fluch syklusjen, luchtsjirrende circuits | Gefoelich foar rûnens fan 'e boarring en fersmoarging |
| PTFE- of fol-PTFE-glidelemint mei elastomeer-energizer | Leechste elastomeeropsje; minimale stiction | Fereasket foarspanning fan 'e energizer | Hiel lege snelheid, oaljefrije lucht, cleanrooms | Krûp, slyt, skea by ynstallaasje |
| Yntegrearre sealing en liedring | Middel | Goed | Koarte slach, kompakte silinders | Kin de aparte draachkapasiteit ûnder sydlading net ferfange |
It profyl mei koart kontakt is de meast foarkommende upgrade foar masines dy't al op 4-6 bar draaie en allinnich flugger reaksje nedich hawwe. It ferminderet it glide-oerflak sûnder it mingsel te feroarjen, wêrtroch't it meastentiids minder kostet as in omskeakeling nei PTFE en gjin feroaring oan 'e suigergroef fereasket.
Ynterferinsje en kontaktbreedte bepale de losbrekkrêft
Wriuwingkrêft is rûchwei it produkt fan kontakt druk en kontaktflak, plus de term foar skuorring fan 'e film fan hokker smeermiddel dan ek dat yn 'e grinsflak oerbliuwt. Yn in pneumatyske sealing komt kontakt druk fan radiale ynterferinsje — de mjitte wêryn't de frije bûtendiameter fan 'e sealing de boarring te boppe giet.
Te folle ynterferinsje is it meast foarkommende fabryksdefekt dat wy sjogge by neimarkspneumatyske sealings. In sealing dy't 0,15 mm boppe nominaal getten is, sil prachtich tichtsje en de silinder kleverich oanfiele; deselde sealing op nominaal sil glêd oanfiele en kin by 0,2 bar swiere. Gjin fan beide gedragingen komt nei foaren yn in dimensjerapport, útsein as it rapport de diameter yn frije tastân en de boarring dêr't tsjin mjitten wurdt, befettet.
Trije praktyske regels:
- Freegje om 'e radiale ynterferinsje yn frije tastân, net allinnich om 'e ôfmjittings fan 'e groef en de boarring. It is it sifer dat de wjerstân bepaalt.
- Hâld de ynterferinsje oan 'e lege kant fan it berik as de silinder by lege druk draait, en oan 'e hege kant as de ôfwurking fan 'e boarring rûch is of de lucht wiet is.
- Kompensearje nea foar in fersliten boarring troch in te grutte sealing te montearjen. It leveret in wike tichtsjen en in moanne stick-slip.
Ôfwurking fan boarring en stang: de fermannichfâldiger dy't nimmen kontrolearret
Oerflakôfwurking feroaret sawol de wriuwing as it lek, en se feroaret se yn tsjinoerstelde rjochtingen. Te rûch en de sealing slitet, de smeermiddelfilm brekt en de silinder lekt; te glêd en it oerflak kin hielendal gjin film hâlde, sadat de losbrekwriuwing omheech giet en de sealing by lege snelheid klappert.
| Parameter | Doel | Effekt by bûten berik |
|---|---|---|
| Bore-rûchheid Ra | 0,2-0,4 µm | Rûger: sealdraach en lekkaazje. Glêder: filmferhongering, hegere stiktsyksje |
| Rod-rûchheid Ra | 0,1-0,3 µm, hurdgromearre of keramysk | Rûger: wiperdraach, yndringen fan smoargens |
| Rûnheid fan de bore | Binnen de helte fan it ynterferinsjeberik fan de seal | In ovale bore konsintrearret kontakt op twa bôgen en ferdûbelet de pleatslike druk |
| Oerflakstruktuer | Omtrek, gjin spiraal- of aksiale kerven | Aksiale markearrings pompe oalje by de seal lâns en snije de lip |
| Hurd anodisearre laach | 25-50 µm, fersegele | Tinne of net-fersegele coating slitet troch en leit aluminiumokside-skuorblêd bleat |
ISO 15552 stelt montaazjemaaten fêst, net de ôfwurking fan de bore, sadat twa silinders dy't identyk fêstbout wurde kinne, hiel oars ôfslute kinne. Technyske bibleteken fan sealdistributeurs binne hjir nuttich, om't se de oanbefellings foar tsjinflakken sammelje dy't silinderkatalogussen meastentiids weilitte. As in klant meldt dat in seal yn 'e iene masine wurket en yn in oare net, mei deselde silindermodel, is de bore it earste dat mjitten wurde moat, en it twadde is de rûnheid fan de bore by it dwersgat fan de poarte, dêr't it hoanngereidskip faak in leech plak efterlit.
Smering: Oaljefrije loft is net fetfrij
Hast elke pneumatyske seal wurdt montearre mei in film fet en draait dêrnei op loft dy't gjin oalje meinimt. Dy earste lading wurdt ferwachte de libbensdoer fan de seal yn in skjin systeem te hâlden, wêrom't de kar fan montaazjefet likefolle útmakket as de mingsel. In fet dat migrearret of oksidearret lit de lip binnen in pear hûnderttûzen syklusen droech, en droech draaie op in anodisearre bore is de fluchste wei nei in glêde, lekkende seal.
Letter smeermiddel oan de loftline tafoegje is in fêstlizzing. Sadree't oalje yntrodusearre is, moat dy kontinu ûnderhâlden wurde, want in seal dy't yn oalje opswold is, sil krimpe en lekke as de smearder drûch rint. Sealhannelers sjogge geregeldwei de gefolgen fan dit patroan: in silinder dy't twa jier droech draaide, doe in smearder krige as “oplossing”, en trije moannen letter lekke. Foar fiedings-, farmaseutyske en semiconductorlinen is oaljefrij bedriuw ferplichte, en it goede antwurd is in PTFE-basearre elemint mei in lipgeometrie dy't smeermiddel fêsthâldt, ynstee fan in leechfriksje-elastomear dat droech draait.
Hurdfens is hjir in sekundêre hefboom. In NBR-seal fan 90 Shore A ferfoarmet minder ûnder deselde ynterferinsje en kin de losbrekkerêfting wat ferleegje, mar hy slút ek minder goed ôf op in rûge bore. Yn 'e praktyk ferskoot it feroarjen fan durometerhurdfens mei 5 punten de friksje minder as it feroarjen fan de kontaktbreedte mei 0,2 mm.
Snelheid is de oare helte fan de fergeliking, en dy hat in ûndergrins. Under rûchwei 5 mm/s wikselje de measte silinders mei elastomearlip tusken fêsthâlden en gliden, en de minimale stabile snelheid hinget ôf fan de boargrutte: SMC wurdearret selektearre leechsnelheidssilinders op 0,5 mm/s, mar jout 1 mm/s oan bores fan 16 mm en lytser. As jo tapassing glêde beweging by 1 mm/s yn in bore fan 12 mm nedich hat, sil gjin mingselferoaring dat leverje — de silinderarsjitektuer moat feroarje.
Hoe't jo de losbrekkerêfting op in echte silinder mjitte
Friksjesifers út katalogussen binne seleksjedata, gjin akseptaazjekriteria. Mjitte op de eigentlike silinder, mei de eigentlike loftfoarsjenning, by de druk dy't de masine brûkt.
- Montearje de silinder fertikaal of horizontaal sa't er ynstallearre is, mei de echte lading deroan as dat kin.
- Set in drukmeter en in presysdrukregelaar by de silinderpoarte, net by de FRL-ienheid.
- Ferheegje de druk stadich fan nul en registrearje de druk wêrby't de stang foar it earst beweecht. Dat is de losbrek.
- Werhelje nei in ferbliuw fan 10 minuten yn rêst, en dêrnei nei 1.000 syklusen. Stik-slip docht bliken as in stigend losbreknûmer oer de ferbliuwen.
- Mjit dan de rinnende friksje: meitsje in slag by konstante snelheid en registrearje it drukferskil tusken de beide keamers.
- Test beide rjochtingen. Ut- en yntrek hawwe ferskillende effektive oerflakken en faak oar sealdrach.
In nuttich akseptaazjedoel foar in leechfriksjekring is in losbrek ûnder 100 mbar by de wurkboare, en rinnende friksje stabyl binnen ±20% oer de hiele slag. As de losbrek stiget mei it ferbliuw mar de rinnende friksje flak bliuwt, hawwe jo in smeermiddel- of mingselprobleem. As beide stige, sjoch dan earst nei de ôfwurking fan de bore en de útrjochting.
De spesifikaasje skriuwen
De measte pneumatyske sealspesifikaasjes dy't wy krije, neame in hurdfens, in kleur en in silindermodel. Dat is genôch om in part te offerearjen en net genôch om gedrach te garandearjen. De tabel hjirûnder is de ferzje dy't in twadde-boarne-oefening oerlibbet.
| Kostpost | Foarbyldwearde | Wêrom't it útmakket |
|---|---|---|
| Sealtype en profyl | Pistonlip-seal, koart kontakt, dûbelwurkjend | Fêstiget de wriuwbasis foardat materiaal besprutsen wurdt |
| Mingsel en hurdfens | PU 92 Shore A, of NBR 70 Shore A, kwaliteit mei lege kompresjeset | PU resists abrasion; NBR is more forgiving on rough bores |
| Operating pressure range | 0.5-10 bar, per cylinder rating | Below 0.5 bar the seal must rely on interference alone |
| Temperature range | -20 to +80 °C standard; -20 to +150 °C high-temp option | Standard ISO 15552 cylinders are rated -20 to +80 °C |
| Breakaway force | ≤ 100 mbar equivalent at 32 mm bore, after 10 min dwell | The only number that reflects real starting behaviour |
| Air quality | ISO 8573-1 class 3.4.3, or oil-free class 2.2.2 | Determines grease life and whether PTFE is required |
| Bore and rod finish | Ra 0.2-0.4 µm bore, Ra 0.1-0.3 µm rod | Half of all “bad seal” complaints are a finish complaint |
Two of those lines are unusual in a purchase order and both are worth the argument. Breakaway force is the only acceptance criterion that reflects what the machine actually does, and air quality determines whether the grease you assembled with will still be there in year three. A supplier who cannot discuss either number is selling parts, not sealing.
For cylinders where the seal and the guide share the load, the guide ring choice affects friction as much as the seal does: a worn or undersized wear band lets the piston tilt, which loads one side of the lip and doubles local contact pressure. Similarly, if the rod wiper is letting dust through, the piston seal is being asked to survive an abrasive that no compound is designed for — our note on seal failure patterns covers the visual signatures.
A Specification Checklist
Run through these before releasing a pneumatic seal drawing. Each line corresponds to a field failure we have seen more than once.
- State the lowest starting pressure, not the nominal supply. If the machine needs motion at 0.5 bar, the seal is a 0.5 bar seal.
- Convert force to friction. Divide the available thrust by the seal count — piston seal plus rod seal — and check that the result leaves margin for guide drag and load.
- Name the profile, not just the material. Short-contact lips and standard lips use the same compound and behave differently.
- Specify free-state interference and require it on the inspection report, alongside groove depth and bore diameter.
- Write the surface finish for bore and rod, and include roundness. A roughness callout alone lets an oval bore through.
- Define the air quality class and decide, in writing, whether the system is oil-free. Retrofitting a lubricator later invalidates the seal choice.
- Require a breakaway test at first article and after 1,000 cycles, with the dwell time stated.
- Check the guide before blaming the seal. Side load and bore ovality present as seal friction and seal leakage.
Most of the low-friction problems we are asked to solve turn out to be specification problems rather than compound problems. The pneumatyske seelrige covers lip seals, piston seals and complete kits in PU, NBR and filled PTFE, and the groove dimensions are interchangeable with the common ISO 15552 series; if you send the cylinder model and the force budget, we can tell you which profile fits before anyone cuts a mould. For static sealing inside the same cylinder — port seals, cushion seals, end-cap O-rings — a standard O-ring or X-ring in a 70 Shore A NBR is usually the right answer, provided the groove is sized for the pressure.