
Пневматический цилиндр с диаметром поршня 32 мм, работающий при давлении 1 бар, создаёт теоретическое усилие около 80 Н. Вычтите трение штока и направляющих, вычтите нагрузку, вычтите потери давления в 3-метровой трубке и двух фитингах — и запас, остающийся для перемещения поршня, часто оказывается менее 25 Н. А теперь поставьте в это уплотнение манжету с усилием страгивания 15 Н, и цилиндр перестанет двигаться надёжно — не потому, что он недостаточно мощный, а потому, что манжета была выбрана по странице каталога, где указан коэффициент трения без каких-либо условий испытаний.
Пневматическое уплотнение с низким трением — это в первую очередь задача баланса усилий, а уже потом задача выбора материала. Работающая спецификация задаёт усилие страгивания, которое цилиндр может себе позволить, скорость и давление, при которых его нужно измерять, и утечку, которая недопустима. Всё остальное — профиль, компаунд, чистота обработки — следует из этих трёх чисел.
Начните с баланса усилий
Берите наименьшее давление, при котором цилиндр должен начать движение, а не номинальное давление подачи. В машине, работающей при 6 бар, критическим случаем обычно является цилиндр, которому нужно медленно сдвинуться вперёд при 0,5–1 бар во время наладки, или один из четырёх приводов, которые срабатывают одновременно и снижают давление в коллекторе.
Расчёт для диаметра поршня 32 мм при 0,5 бар:
- Теоретическое усилие: 804 мм² × 0,05 МПа = 40 Н.
- Трение направляющих и подшипника штока: 5–10 Н при хорошей соосности, больше, если нагрузка направляется самим цилиндром.
- Возвратная пружина, если цилиндр одностороннего действия: 10–20 % усилия.
- Остаётся на сопротивление уплотнений: 10–25 Н, и это весь бюджет как для уплотнения поршня, так и для уплотнения штока.
Стандартному цилиндру требуется примерно 300–600 мбар только для страгивания, что при таком диаметре составляет 24–48 Н трения уплотнений. Плавно работающему цилиндру нужно 10–100 мбар, или 0,8–8 Н. Эта разница — не маркетинг: это разница между цилиндром, который позиционируется при 1 бар, и цилиндром, который останавливается.
Четыре концепции уплотнений и их цена в виде сопротивления
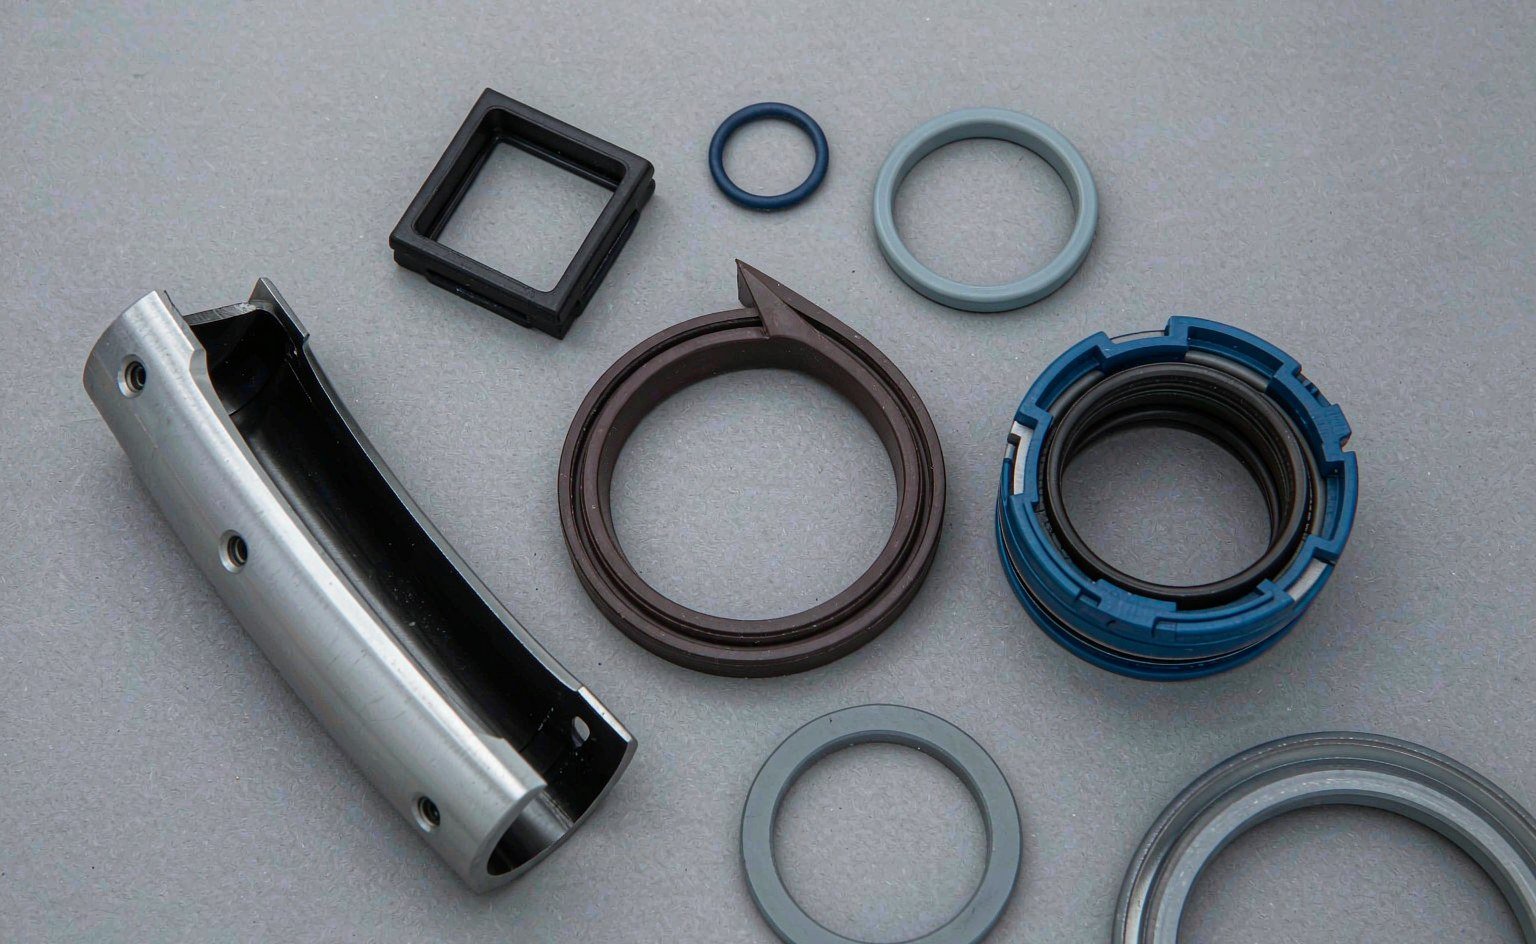
Профиль определяет, как создаётся контактное давление. Эластомерные кромки полагаются на натяг плюс давление воздуха; элементы из ПТФЭ — на пружинный или эластомерный поджим; интегрированные конструкции уплотнения и направляющей обменивают один артикул на более жёсткие допуски. опубликованные серии пневматических уплотнений ведущих производителей следуют тем же четырём семействам, что делает подбор замены изношенной детали достаточно простым.
| Концепция | Поведение при страгивании | Герметичность при низком давлении | Оптимальное применение | Основной риск |
|---|---|---|---|---|
| Эластомерная кромка (NBR или PU) | Наибольшее; обычно 10–25 Н при диаметре поршня 32 мм | Хорошая при давлении выше 0,3 бар | Общая автоматизация, 1–6 бар, умеренное число циклов | Стик-слип после длительной выдержки |
| Профиль кромки с коротким контактом (например, тип C2) | Умеренное; уменьшенная площадь контакта | Хорошо | Быстрые циклы, энергосберегающие пневмосхемы | Чувствительность к округлости отверстия и загрязнениям |
| Скользящий элемент из ПТФЭ или наполненного ПТФЭ с эластомерным поджимом | Наименьшее среди эластомерных вариантов; минимальное трение покоя | Требуется предварительный натяг поджима | Очень низкая скорость, воздух без масла, чистые помещения | Ползучесть, износ, повреждение при монтаже |
| Интегрированное уплотнение и направляющее кольцо | Умеренная | Хорошо | Короткий ход, компактные цилиндры | Не может заменить несущую способность отдельного подшипника при боковой нагрузке |
Профиль с коротким контактом — самое распространённое улучшение для машин, которые уже работают при 4–6 бар и нуждаются лишь в более быстром отклике. Он уменьшает площадь скольжения без изменения компаунда, поэтому обычно стоит меньше перехода на ПТФЭ и не требует изменения канавки поршня.
Натяг и ширина контакта определяют усилие страгивания
Сила трения приблизительно равна произведению контактного давления на площадь контакта плюс член сдвига плёнки от смазки, сохранившейся в зоне контакта. В пневматическом уплотнении контактное давление создаётся радиальным натягом — величиной, на которую свободный наружный диаметр уплотнения превышает диаметр отверстия.
Избыточный натяг — самый распространённый заводской дефект, который мы видим в пневматических уплотнениях послепродажного рынка. Уплотнение, отформованное на 0,15 мм больше номинала, будет прекрасно герметизировать и сделает цилиндр «липким»; то же уплотнение при номинале будет ощущаться плавным и может подтекать при 0,2 бар. Ни то, ни другое поведение не отражается в размерном отчёте, если в нём не указан диаметр в свободном состоянии и отверстие, относительно которого проводится измерение.
Три практических правила:
- Запрашивайте радиальный натяг в свободном состоянии, а не только размеры канавки и отверстия. Именно это число определяет сопротивление.
- Держите натяг на нижней границе диапазона, когда цилиндр работает при низком давлении, и на верхней границе, когда чистота обработки отверстия грубая или воздух влажный.
- Никогда не компенсируйте изношенное отверстие установкой уплотнения увеличенного размера. Это даёт неделю герметичности и месяц стик-слипа.
Чистота обработки отверстия и штока: множитель, который никто не проверяет
Чистота поверхности изменяет и трение, и утечку, причём в противоположных направлениях. Слишком грубая — уплотнение изнашивается, смазочная плёнка разрывается, цилиндр подтекает; слишком гладкая — поверхность вообще не удерживает плёнку, поэтому трение страгивания растёт, а уплотнение «дрожит» на низкой скорости.
| Параметр | Целевое значение | Последствия при выходе за пределы диапазона |
|---|---|---|
| Шероховатость отверстия Ra | 0,2–0,4 мкм | Более шероховатая: износ уплотнения и утечки. Более гладкая: масляное голодание, повышенное трение покоя |
| Шероховатость штока Ra | 0,1–0,3 мкм, твёрдый хром или керамика | Более шероховатый: износ грязесъёмника, проникновение загрязнений |
| Круглость отверстия | В пределах половины диапазона натяга уплотнения | Овальное отверстие концентрирует контакт на двух дугах и удваивает локальное давление |
| Направление следов обработки | Окружное, без спиральных или осевых рисок | Осевые следы нагнетают масло мимо уплотнения и подрезают кромку |
| Слой твёрдого анодирования | 25–50 мкм, с уплотнением | Тонкое или неуплотнённое покрытие истирается и обнажает абразивный оксид алюминия |
ISO 15552 задаёт присоединительные размеры, а не качество обработки отверстия, поэтому два цилиндра с одинаковым креплением могут уплотняться совершенно по-разному. Технические библиотеки дистрибьюторов уплотнений здесь полезны, поскольку в них собраны рекомендации по контрповерхности, которые каталоги цилиндров обычно опускают. Если заказчик сообщает, что уплотнение работает в одном станке и не работает в другом с той же моделью цилиндра, первое, что нужно измерить, — это отверстие, а второе — круглость отверстия в месте пересечения с каналом подвода, где хонинговальный инструмент часто оставляет впадину.
Смазка: воздух без масла — не значит без консистентной смазки
Почти каждое пневматическое уплотнение собирается с плёнкой консистентной смазки, а затем работает на воздухе, не несущем масла. Эта первоначальная закладка должна сохраняться в течение всего срока службы уплотнения в чистой системе, поэтому выбор смазки для сборки так же важен, как и выбор компаунда. Смазка, которая мигрирует или окисляется, оставляет кромку сухой уже через несколько сотен тысяч циклов, а сухое трение по анодированному отверстию — самый быстрый путь к отполированному, протекающему уплотнению.
Добавление масла в пневмолинию позже — это обязательство. Как только масло введено, его подачу необходимо поддерживать непрерывно, потому что уплотнение, набухшее в масле, сожмётся и начнёт протекать, когда лубрикатор опустеет. Поставщики уплотнений регулярно наблюдают последствия такой схемы: цилиндр работал сухим два года, затем в качестве “исправления” был установлен лубрикатор, а через три месяца появилась утечка. Для пищевых, фармацевтических и полупроводниковых линий работа без масла обязательна, и правильным решением является элемент на основе ПТФЭ с геометрией кромки, удерживающей смазку, а не эластомер с низким трением, работающий всухую.
Твёрдость здесь — второстепенный рычаг. Уплотнение из NBR твёрдостью 90 по Шору A меньше деформируется при одинаковом натяге и может немного снизить усилие страгивания, но оно также хуже уплотняет шероховатое отверстие. На практике изменение твёрдости по Шору на 5 единиц влияет на трение меньше, чем изменение ширины контакта на 0,2 мм.
Скорость — вторая половина уравнения, и у неё есть нижний предел. Ниже примерно 5 мм/с большинство цилиндров с эластомерной кромкой чередуют залипание и проскальзывание, а минимальная стабильная скорость зависит от размера отверстия: SMC нормирует выбранные тихоходные цилиндры до 0,5 мм/с, но назначает 1 мм/с для отверстий 16 мм и меньше. Если вашему применению нужно плавное движение на скорости 1 мм/с в отверстии 12 мм, никакая замена компаунда этого не обеспечит — придётся менять конструкцию цилиндра.
Как измерить усилие страгивания на реальном цилиндре
Каталожные значения трения — это данные для предварительного отбора, а не критерии приёмки. Измеряйте на фактическом цилиндре, с фактической подачей воздуха, при давлении, которое будет использовать станок.
- Установите цилиндр вертикально или горизонтально, как при монтаже, по возможности с реальной нагрузкой.
- Установите манометр и прецизионный регулятор на порту цилиндра, а не на блоке подготовки воздуха (FRL).
- Медленно повышайте давление от нуля и фиксируйте давление, при котором шток впервые сдвигается. Это и есть страгивание.
- Повторите после 10-минутной выдержки в состоянии покоя, затем после 1000 циклов. Залипание-проскальзывание проявляется как рост значения страгивания от выдержки к выдержке.
- Затем измерьте трение движения: выполните ход с постоянной скоростью и зафиксируйте перепад давления между двумя полостями.
- Проверяйте оба направления. Выдвижение и втягивание имеют разные эффективные площади и часто разное поведение уплотнения.
Полезный целевой критерий приёмки для схемы с низким трением — страгивание ниже 100 мбар при рабочем отверстии и стабильное трение движения в пределах ±20% по всему ходу. Если страгивание растёт с выдержкой, а трение движения остаётся неизменным, у вас проблема со смазкой или компаундом. Если растёт и то и другое, сначала проверьте качество обработки отверстия и соосность.
Составление спецификации
Большинство получаемых нами спецификаций пневматических уплотнений содержат твёрдость, цвет и модель цилиндра. Этого достаточно, чтобы выставить цену на деталь, но недостаточно, чтобы гарантировать поведение. Таблица ниже — это версия, которая выдерживает поиск второго источника.
| Позиция | Пример значения | Почему это важно |
|---|---|---|
| Тип и профиль уплотнения | Поршневое манжетное уплотнение, короткий контакт, двустороннего действия | Фиксирует базовый уровень сопротивления до обсуждения материала |
| Состав и твёрдость | PU 92 Shore A или NBR 70 Shore A, класс с низкой остаточной деформацией сжатия | PU устойчив к истиранию; NBR более снисходителен к шероховатым расточкам |
| Диапазон рабочего давления | 0,5–10 бар, согласно номиналу цилиндра | Ниже 0,5 бар уплотнение должно полагаться только на натяг |
| Диапазон температур | -20…+80 °C стандартно; -20…+150 °C опция для высоких температур | Стандартные цилиндры ISO 15552 рассчитаны на -20…+80 °C |
| Усилие страгивания | ≤ 100 мбар эквивалентно при диаметре 32 мм, после выдержки 10 мин | Единственное число, отражающее реальное поведение при старте |
| Качество воздуха | ISO 8573-1 класс 3.4.3 или безмасляный класс 2.2.2 | Определяет срок службы смазки и необходимость PTFE |
| Шероховатость расточки и штока | Ra 0,2–0,4 мкм расточка, Ra 0,1–0,3 мкм шток | Половина всех жалоб на “плохое уплотнение” — это жалобы на шероховатость |
Две из этих строк необычны для заказа на закупку, и обе стоят того, чтобы за них поспорить. Усилие страгивания — единственный критерий приёмки, отражающий то, что машина действительно делает, а качество воздуха определяет, будет ли смазка, с которой вы собирали, ещё там на третий год. Поставщик, который не может обсудить ни одно из этих чисел, продаёт детали, а не уплотнения.
Для цилиндров, где уплотнение и направляющая делят нагрузку, направляющее кольцо выбор влияет на трение не меньше, чем само уплотнение: изношенное или недостаточное по размеру направляющее кольцо позволяет поршню перекашиваться, что нагружает одну сторону кромки и удваивает локальное контактное давление. Аналогично, если грязесъёмник штока пропускает пыль, от уплотнения поршня требуется выдержать абразив, для которого не рассчитан ни один состав — наша заметка о типовых отказах уплотнений описывает визуальные признаки.
Контрольный список спецификации
Пройдитесь по этим пунктам перед выпуском чертежа пневматического уплотнения. Каждая строка соответствует отказу в эксплуатации, который мы наблюдали не раз.
- Укажите наименьшее давление страгивания, а не номинальное давление подачи. Если машине нужно движение при 0,5 бар, то уплотнение — это уплотнение на 0,5 бар.
- Переведите усилие в трение. Разделите доступное тяговое усилие на количество уплотнений — уплотнение поршня плюс уплотнение штока — и проверьте, что результат оставляет запас на сопротивление направляющей и нагрузку.
- Укажите профиль, а не только материал. Кромки с коротким контактом и стандартные кромки используют один и тот же состав, но ведут себя по-разному.
- Задайте натяг в свободном состоянии и требуйте его в протоколе контроля наряду с глубиной канавки и диаметром расточки.
- Пропишите шероховатость поверхности для расточки и штока и включите круглость. Одно лишь указание шероховатости допускает овальную расточку.
- Определите класс качества воздуха и решите письменно, является ли система безмасляной. Установка лубрикатора позже аннулирует выбор уплотнения.
- Требуйте испытание на страгивание на первом образце и после 1000 циклов с указанием времени выдержки.
- Проверьте направляющую прежде чем винить уплотнение. Боковая нагрузка и овальность расточки проявляются как трение и утечка уплотнения.
Большинство проблем низкого трения, которые нас просят решить, оказываются проблемами спецификации, а не состава. Наш ассортимент пневматических уплотнений включает манжетные уплотнения, уплотнения поршня и полные комплекты из PU, NBR и наполненного PTFE, а размеры канавок взаимозаменяемы с распространённой серией ISO 15552; если вы пришлёте модель цилиндра и бюджет усилия, мы скажем, какой профиль подходит, прежде чем кто-либо изготовит пресс-форму. Для статического уплотнения внутри того же цилиндра — уплотнений каналов, уплотнений демпфирования, колец торцевых крышек — стандартное кольцо O-ring или X-ring из NBR 70 Shore A обычно является правильным решением при условии, что канавка рассчитана на давление.