
1 barで供給されるボア径32 mmの空気圧シリンダーは、理論推力が約80 N発生します。ロッドとガイドの摩擦を引き、負荷を引き、3メートルのチューブと2つの継手で失われる圧力を引くと、ピストンを動かすために残る余裕はしばしば25 N未満になります。そこへ、グリランドにブレイクアウェイ摩擦が15 Nのシールを入れると、シリンダーは確実に動かなくなります。それはシリンダーが能力不足だからではなく、試験条件が一切記載されていない摩擦係数が載ったカタログページからシールを選んだからです。
低摩擦の空気圧シールは、材料の問題である前に力の収支の問題です。機能する仕様とは、シリンダーが許容できるブレイクアウェイ力を明示し、それを測定すべき速度と圧力を明示し、許容できない漏れを明示するものです。それ以外のすべて——プロファイル、コンパウンド、仕上げ——は、これら3つの数値から導かれます。
まず力の収支から始める
公称供給圧力ではなく、シリンダーが動き始めなければならない最小の圧力を取ります。6 barで稼働する機械では、重要なケースは通常、セットアップ中に0.5~1 barで少しずつ前進しなければならないシリンダーか、4つのアクチュエータが同時にストロークしてマニホールド圧力を低下させる場合です。
ボア径32 mm、0.5 barでの数値を計算します:
- 理論推力:804 mm² × 0.05 MPa = 40 N。
- ガイドとロッドベアリングの摩擦:良好な芯合わせで5~10 N、負荷がシリンダー自体でガイドされる場合はさらに大きくなります。
- 復帰スプリング(単動式の場合):推力の10~20%。
- シール抵抗に残るのは10~25 Nで、これがピストンシールとロッドシールの両方に対する全予算です。
標準的なシリンダーはブレイクアウェイするだけでおおよそ300~600 mbarを必要とし、このボア径ではシール摩擦24~48 Nに相当します。滑らかに動くシリンダーは10~100 mbar、つまり0.8~8 Nで済みます。この差はマーケティングではありません。1 barで位置決めできるシリンダーと、ストールするシリンダーの差なのです。
4つのシールコンセプトとそれぞれの抵抗コスト
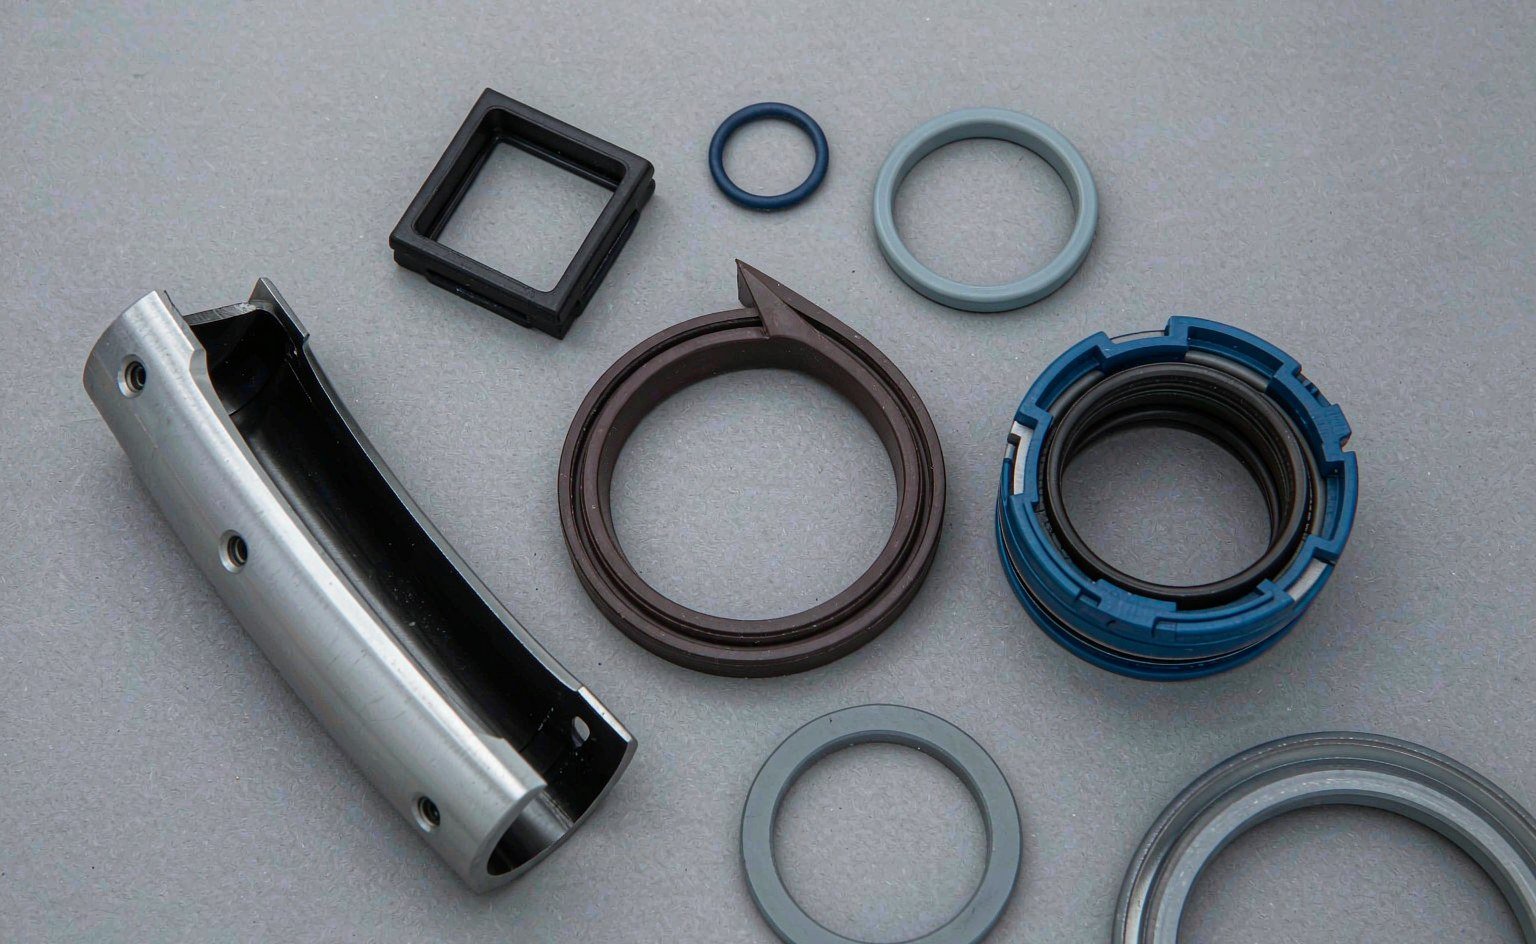
プロファイルが接触圧力の生成方法を決定します。エラストマーリップは締め代と空気圧に依存し、PTFE要素はスプリングまたはエラストマーエナジャイザーに依存し、シールとガイドの一体型設計は部品番号を1つにする代わりに公差を厳しくします。 主要メーカーの公開されている空気圧シールシリーズ は同じ4つのファミリーに従っているため、摩耗した部品の照合は比較的容易です。
| コンセプト | ブレイクアウェイ挙動 | 低圧シール性 | 最適な用途 | 主なリスク |
|---|---|---|---|---|
| エラストマーリップ(NBRまたはPU) | 最も高い。ボア径32 mmで通常10~25 N | 0.3 bar以上では良好 | 一般的な自動化、1~6 bar、中程度のサイクル | 長時間停止後のスティックスリップ |
| 短接触リッププロファイル(例:C2タイプ) | 中程度。接触面積が縮小 | 良好 | 高速サイクル、省エア回路 | ボアの真円度と汚染に敏感 |
| PTFEまたは充填PTFE摺動要素とエラストマーエナジャイザー | エラストマー選択肢の中で最低。スティクションは最小 | エナジャイザーの予圧が必要 | 極低速、オイルフリーエア、クリーンルーム | クリープ、摩耗、取付時の損傷 |
| シールとガイドリングの一体型 | 中程度 | 良好 | 短ストローク、コンパクトシリンダー | 側方荷重下で独立した軸受能力を代替できない |
短接触プロファイルは、すでに4~6 barで稼働し、より速い応答だけを必要とする機械にとって最も一般的なアップグレードです。コンパウンドを変えずに摺動面積を減らすため、通常はPTFEへの変更よりもコストが低く、ピストングルーブの変更も不要です。
締め代と接触幅がブレイクアウェイ力を決める
摩擦力はおおよそ接触圧力と接触面積の積に、界面に残った潤滑剤による膜せん断項を加えたものです。空気圧シールでは、接触圧力は半径方向の締め代——シールの自由外径がボアを超える量——から生じます。
過剰な締め代は、アフターマーケットの空気圧シールで見られる最も一般的な工場欠陥です。公称より0.15 mm大きく成形されたシールは見事にシールしますが、シリンダーは粘着感を帯びます。同じシールが公称寸法であれば滑らかに感じられ、0.2 barで滲むかもしれません。どちらの挙動も、測定レポートに自由状態の直径と、それが測定されるボアが含まれていなければ、寸法レポートには現れません。
3つの実用的なルール:
- グルーブとボアの寸法だけでなく、自由状態の半径方向締め代を尋ねてください。それが抵抗を決める数値です。
- シリンダーが低圧で稼働する場合は締め代を範囲の下限に、ボア仕上げが粗い場合や空気が湿っている場合は上限に保ってください。
- 摩耗したボアをオーバーサイズのシールで補償してはいけません。1週間のシール性と引き換えに、1か月のスティックスリップを手に入れることになります。
ボアとロッドの仕上げ:誰も監査しない乗数
表面仕上げは摩擦と漏れの両方を変え、しかも逆方向に変えます。粗すぎるとシールが摩耗し、潤滑膜が破断し、シリンダーが漏れます。滑らかすぎると表面が膜を保持できず、ブレイクアウェイ摩擦が上昇し、低速でシールがチャタリングします。
| パラメータ | 目標値 | 範囲外の場合の影響 |
|---|---|---|
| ボア粗さ Ra | 0.2~0.4 µm | 粗い場合:シール摩耗と漏れ。滑らかすぎる場合:油膜枯渇、静止摩擦の増大 |
| ロッド粗さ Ra | 0.1~0.3 µm、硬質クロムまたはセラミック | 粗い場合:ワイパー摩耗、異物侵入 |
| ボア真円度 | シールの締め代範囲の半分以内 | 楕円ボアは2つの円弧に接触が集中し、局所圧力が2倍になる |
| 表面の加工痕方向 | 円周方向、スパイラルや軸方向の傷なし | 軸方向の痕はシールを越えて油を送り出し、リップを傷つける |
| 硬質アルマイト層 | 25~50 µm、封孔処理済み | 薄い、または未封孔のコーティングは摩耗して貫通し、酸化アルミニウムの研磨材が露出する |
ISO 15552は取付寸法を規定するもので、ボアの仕上げは規定しない。そのため、同じようにボルト固定できる2本のシリンダーでもシール性能は大きく異なりうる。 シール販売店の技術ライブラリ は、シリンダーカタログでは通常省略される相手面の推奨事項をまとめているため、ここで役立つ。顧客が同じシリンダーモデルで一方の機械ではシールが機能し、他方では機能しないと報告した場合、最初に測定すべきはボアであり、次にポートのクロス穴部分のボア真円度である。そこではホーニング工具がしばしば低い箇所を残す。
潤滑:オイルフリーエアはグリースフリーではない
ほとんどすべての空圧シールは、グリースの膜を塗って組み付けられ、その後、油分を含まないエアで運転される。この初期塗布は清浄なシステムであればシールの寿命まで持つことが期待されており、組み付けグリースの選択がコンパウンドと同じくらい重要である理由がここにある。移行や酸化を起こすグリースは、数十万サイクルでリップを乾燥させ、アルマイト処理されたボア上でのドライ運転は、シールが磨耗して漏れに至る最短の道である。
後からエアライン潤滑油を追加することは、継続的な義務となる。一度油を導入したら、継続的に維持しなければならない。油で膨潤したシールは、ルブリケータが空になると収縮して漏れるからである。 シール販売業者 は、このパターンの結果を日常的に目にしている。2年間ドライで運転されたシリンダーが「対策」としてルブリケータを取り付けられ、3か月後に漏れた、というケースである。食品、医薬品、半導体のラインではオイルフリー運転が必須であり、正しい答えは、ドライで運転する低摩擦エラストマーではなく、潤滑剤保持リップ形状を備えたPTFEベースのエレメントである。
ここでは硬度は二次的な要素である。90ショアAのNBRシールは同じ締め代でも変形が少なく、引き離し力をわずかに低減できるが、粗いボアではシール性も低下する。実際には、 デュロメータ硬度 を5ポイント変えるよりも、接触幅を0.2 mm変える方が摩擦への影響が大きい。
速度は方程式のもう半分であり、下限が存在する。およそ5 mm/sを下回ると、ほとんどのエラストマーリップ式シリンダーはスティックスリップを繰り返し、安定した最低速度はボアサイズに依存する: SMC は低速用シリンダーの定格を0.5 mm/sとしているが、ボア16 mm以下では1 mm/sとしている。12 mmボアで1 mm/sの滑らかな動きが必要な場合、コンパウンドの変更では実現できない。シリンダーの構造自体を変える必要がある。
実機シリンダーでの引き離し力の測定方法
カタログの摩擦値はスクリーニングデータであり、合格基準ではない。実際のシリンダー、実際のエア供給、機械が使用する圧力で測定すること。
- シリンダーを据付状態どおりに垂直または水平に取り付け、可能であれば実際の負荷を取り付ける。
- 圧力計と精密レギュレータを、FRLユニットではなくシリンダーポートに取り付ける。
- 圧力をゼロから徐々に上げ、ロッドが最初に動き出す圧力を記録する。それが引き離し力である。
- 静止状態で10分間保持した後、さらに1,000サイクル後に繰り返す。スティックスリップは、保持時間を経るごとに引き離し力の数値が上昇することで現れる。
- 次に、走行摩擦を測定する。一定速度でストロークさせ、2つのチャンバー間の差圧を記録する。
- 両方向を試験する。伸長と後退では有効面積が異なり、シールの挙動も異なることが多い。
低摩擦回路の有用な合格目標は、実使用ボアにおいて引き離し力が100 mbar未満、走行摩擦がストローク全体で±20%以内で安定していることである。保持時間とともに引き離し力が上昇するが走行摩擦が一定であれば、潤滑またはコンパウンドの問題である。両方が上昇する場合は、まずボアの仕上げと芯合わせを確認すること。
仕様書の作成
当社が受け取る空圧シール仕様のほとんどは、硬度、色、シリンダーモデルを記載している。それでは部品の見積りはできても、挙動を保証するには不十分である。以下の表は、セカンドソース検討に耐えうる版である。
| 項目 | 記入例 | 重要な理由 |
|---|---|---|
| シールの種類とプロファイル | ピストンリップシール、短接触、複動式 | 材料の議論の前に、抵抗の基準値を確定する |
| 材料と硬度 | PU 92ショアA、またはNBR 70ショアA、低圧縮永久ひずみグレード | PUは耐摩耗性に優れ、NBRは粗いボアに対して許容度が高い |
| 使用圧力範囲 | 0.5~10 bar(シリンダ定格による) | 0.5 bar未満では、シールは締め代のみに依存する必要がある |
| 温度範囲 | 標準 -20~+80 °C、高温オプション -20~+150 °C | 標準的なISO 15552シリンダは -20~+80 °C定格 |
| 起動抵抗(ブレイクアウェイ力) | 32 mmボア、10分間の保持後で100 mbar相当以下 | 実際の始動挙動を反映する唯一の数値 |
| 空気品質 | ISO 8573-1 クラス3.4.3、またはオイルフリーのクラス2.2.2 | グリース寿命とPTFEの要否を左右する |
| ボアとロッドの表面仕上げ | ボア Ra 0.2~0.4 µm、ロッド Ra 0.1~0.3 µm | 「シール不良」の苦情の半分は実は表面仕上げの苦情である |
このうち2項目は発注書では異例であり、どちらも議論する価値がある。起動抵抗は機械の実際の動作を反映する唯一の合格判定基準であり、空気品質は組み付け時に塗布したグリースが3年後も残っているかどうかを決める。どちらの数値についても議論できないサプライヤーは、シールではなく部品を売っているのである。
シールとガイドが荷重を分担するシリンダでは、 ガイドリング の選択がシールと同程度に摩擦へ影響する。摩耗した、またはサイズ不足のウェアバンドはピストンを傾かせ、リップの片側に荷重を集中させて局所接触圧を倍増させる。同様に、ロッドワイパーがダストを通過させている場合、ピストンシールはどの材料も想定していない研磨性異物に耐えることを求められることになる。これについては シール故障パターン の記事で目視で確認できる兆候を解説している。
仕様チェックリスト
空圧シールの図面をリリースする前に、以下を確認すること。各項目は、当社が複数回経験した現場での故障に対応している。
- 最低始動圧力を明記する, (公称供給圧力ではなく)。機械が0.5 barで動作する必要があるなら、そのシールは0.5 bar用のシールである。
- 力を摩擦に換算する。 利用可能な推力をシール数(ピストンシール+ロッドシール)で割り、その結果がガイドの抵抗と負荷に対する余裕を残しているか確認する。
- プロファイルを指定する, (材料だけでなく)。短接触リップと標準リップは同じ材料を使用しても挙動が異なる。
- 自由状態の締め代を指定し 、溝深さやボア径とともに検査報告書への記載を要求する。
- 表面粗さを明記する (ボアとロッドについて)。真円度も含めること。粗さの指示だけでは楕円ボアが通ってしまう。
- 空気品質クラスを定義し 、システムがオイルフリーかどうかを書面で決定する。後からルブリケータを追加すると、シールの選定が無効になる。
- 起動抵抗試験を要求する (初品時および1,000サイクル後、保持時間を明記)。
- ガイドを確認する (シールのせいにする前に)。サイド荷重とボアの楕円は、シール摩擦やシール漏れとして現れる。
当社が解決を依頼される低摩擦の問題の多くは、材料の問題ではなく仕様の問題であることが判明する。 空圧シールシリーズ は、PU、NBR、充填PTFEのリップシール、ピストンシール、および完全なキットを網羅しており、溝寸法は一般的なISO 15552シリーズと互換性がある。シリンダの型番と力の予算を送っていただければ、金型を切る前にどのプロファイルが適合するかをお伝えできる。同じシリンダ内の静的シーリング(ポートシール、クッションシール、エンドキャップOリング)については、圧力に応じた溝寸法が確保されていれば、70ショアA NBRの標準的な OリングまたはXリング が通常は正解である。