
一個 32 mm 缸徑的氣動氣缸,以 1 bar 供氣時可產生約 80 N 的理論推力。減去活塞桿與導向件的摩擦力、減去負載、再減去經 3 米長氣管及兩個接頭所損失的壓力,剩下用來推動活塞的餘量往往不足 25 N。此時若在該密封腔內裝上一個起動摩擦力達 15 N 的密封件,氣缸便會無法穩定動作——問題不在於氣缸選得太小,而在於那個密封件是從目錄頁上挑選的,而該頁只列出摩擦係數,卻沒有附上任何測試條件。
低摩擦氣動密封,本質上是一個力預算問題,然後才是材料問題。真正有效的規格書會列明:氣缸可承受的起動摩擦力、必須在甚麼速度與壓力下量測,以及甚麼程度的洩漏不可接受。其餘一切——型面、膠料、表面光潔度——都由這三個數字推導而來。
從力預算開始
取氣缸必須開始動作時的最低壓力,而非標稱供氣壓力。在一台以 6 bar 運行的機器中,關鍵工況通常是某個氣缸在調機時需要以 0.5-1 bar 緩慢前進,或者是四個執行器同時動作、令歧管壓力下降的情況。
以 32 mm 缸徑、0.5 bar 計算:
- 理論推力:804 mm² × 0.05 MPa = 40 N。
- 導向件與活塞桿軸承摩擦:對位良好時為 5-10 N,若負載由氣缸本身導向則更大。
- 復位彈簧(如為單動式):推力的 10-20%。
- 剩餘可用於密封阻力的:10-25 N,而這就是活塞密封與活塞桿密封兩者的全部預算。
標準氣缸單是起動便需要約 300-600 mbar,在此缸徑下即相當於 24-48 N 的密封摩擦力。順暢運行的氣缸則只需 10-100 mbar,即 0.8-8 N。這差異並非宣傳噱頭:它正是能在 1 bar 下定位的氣缸與會停滯不動的氣缸之間的分別。
四種密封概念及其各自的阻力代價
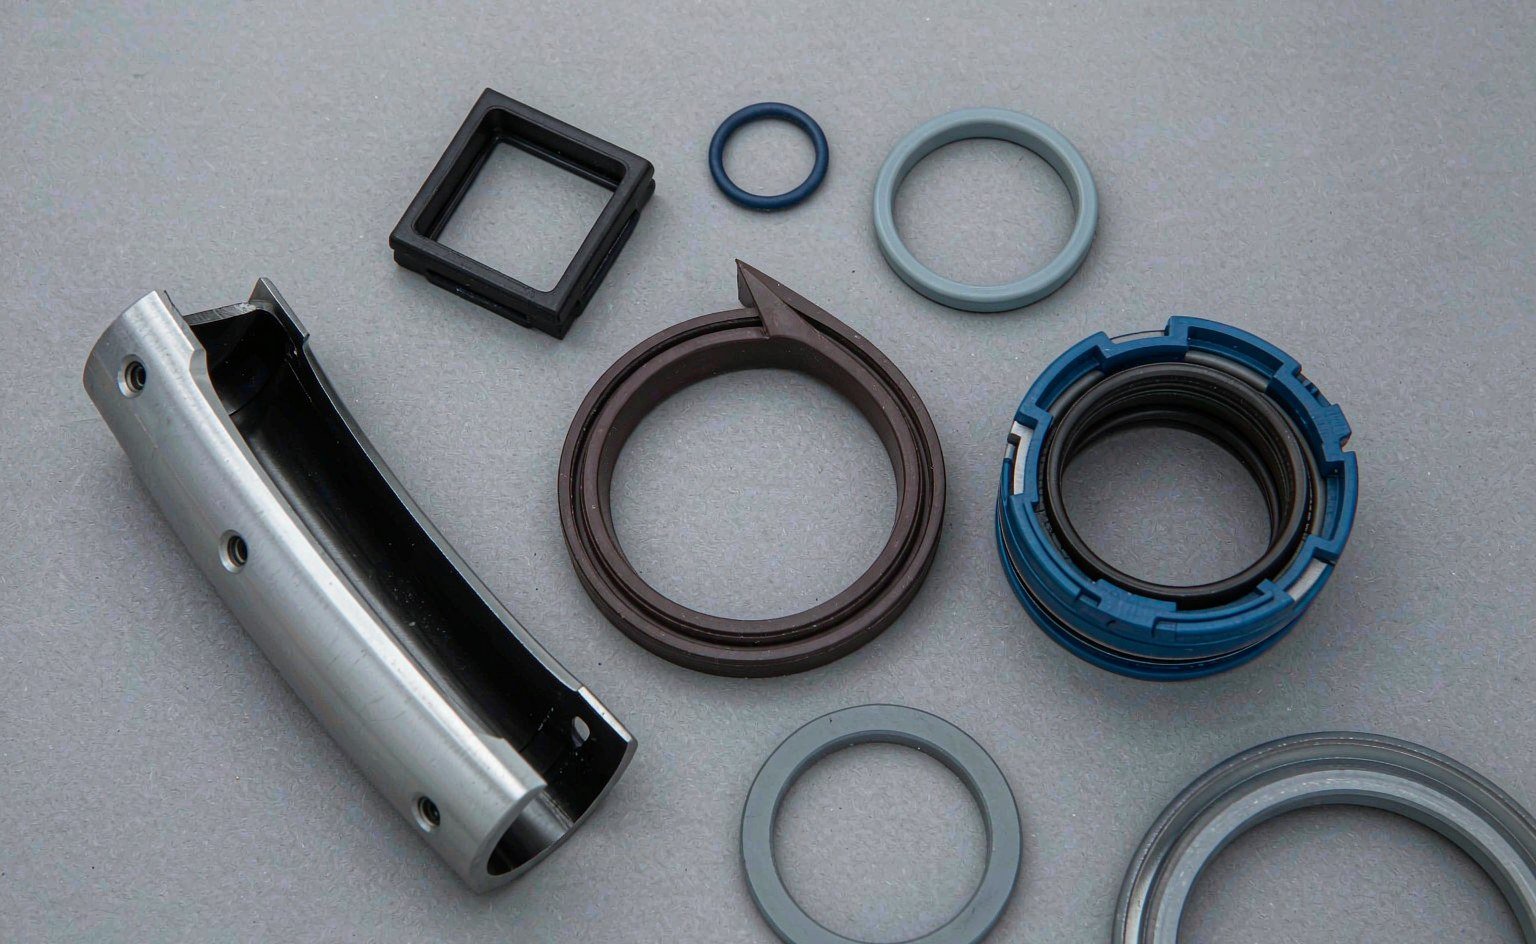
型面決定了接觸壓力如何產生。彈性體唇邊依靠過盈量加上氣壓;PTFE 元件依靠彈簧或彈性體施力件;密封與導向一體化設計則以單一零件編號換取更嚴格的公差。各大廠商 已發佈的氣動密封系列 均遵循同樣的四大類別,因此交叉比對磨損零件相當直接。
| 概念 | 起動行為 | 低壓密封表現 | 最佳工況 | 主要風險 |
|---|---|---|---|---|
| 彈性體唇邊(NBR 或 PU) | 最高;32 mm 缸徑下典型為 10-25 N | 壓力高於 0.3 bar 後表現良好 | 一般自動化、1-6 bar、中等循環次數 | 長時間停頓後出現黏滑 |
| 短接觸唇邊型面(例如 C2 型) | 中等;接觸面積減少 | 良好 | 高速循環、省氣回路 | 對缸孔圓度及污染物敏感 |
| PTFE 或填充 PTFE 滑動元件配彈性體施力件 | 彈性體選項中最低;靜摩擦力極小 | 需要施力件預壓 | 極低速、無油空氣、潔淨室 | 蠕變、磨損、安裝損傷 |
| 密封與導向環一體化 | 中等 | 良好 | 短行程、緊湊型氣缸 | 無法取代獨立軸承在側向負載下的承載能力 |
對於已以 4-6 bar 運行、只需更快反應的機器而言,短接觸型面是最常見的升級方案。它在不改變膠料的情況下減少滑動面積,因此成本通常低於改用 PTFE,亦無需改動活塞溝槽。
過盈量與接觸寬度決定起動摩擦力
摩擦力大致等於接觸壓力與接觸面積的乘積,再加上界面中殘存潤滑劑所產生的油膜剪切項。在氣動密封中,接觸壓力來自徑向過盈量——即密封件自由狀態外徑超出缸孔的部分。
過盈量過大,是我們在售後氣動密封件中見到最常見的工廠缺陷。一個比標稱尺寸大 0.15 mm 的模壓密封件密封效果極佳,卻會令氣缸感覺黏滯;同一密封件若為標稱尺寸,手感順滑,但可能在 0.2 bar 時滲漏。除非尺寸報告包含自由狀態直徑及其所對應量測的缸孔,否則這兩種行為都不會顯示在報告上。
三條實用規則:
- 要求提供自由狀態的徑向過盈量,而不只是溝槽與缸孔尺寸。這才是決定阻力的數字。
- 當氣缸在低壓下運行時,將過盈量取於範圍下限;當缸孔表面粗糙或空氣含濕時,則取於上限。
- 切勿以安裝過大尺寸的密封件來補償磨損的缸孔。那只換來一星期的密封效果,卻換來一個月的黏滑。
缸孔與活塞桿表面光潔度:無人審核的乘數因子
表面光潔度同時改變摩擦與洩漏,而且是朝相反方向改變。太粗糙,密封件會磨損、潤滑油膜破裂、氣缸洩漏;太光滑,表面完全無法保留油膜,於是起動摩擦力上升,密封件在低速時顫動。
| 參數 | 目標 | 超出範圍的影響 |
|---|---|---|
| 缸孔粗糙度 Ra | 0.2-0.4 µm | 較粗糙:密封件磨損及洩漏。較光滑:油膜不足、靜摩擦力增加 |
| 活塞桿粗糙度 Ra | 0.1-0.3 µm,硬鉻或陶瓷 | 較粗糙:防塵圈磨損、污染物進入 |
| 缸孔圓度 | 在密封件干涉量範圍的一半以內 | 橢圓形缸孔會將接觸集中於兩段圓弧,令局部壓力倍增 |
| 表面紋理方向 | 圓周方向,無螺旋或軸向刮痕 | 軸向痕跡會將油泵過密封件並割傷唇邊 |
| 硬質陽極氧化層 | 25-50 µm,已封孔 | 塗層過薄或未封孔會磨穿,露出具研磨性的氧化鋁 |
ISO 15552 規定安裝尺寸,而非缸孔表面處理,因此兩支安裝孔位完全相同的氣缸,其密封表現可以截然不同。 密封件經銷商的技術資料庫 在此十分有用,因為它們彙集了氣缸目錄通常略去的對偶面建議。若客戶反映同一型號氣缸在一部機器上密封良好、在另一部卻不然,首先應量度缸孔,其次是量度氣口交叉孔處的缸孔圓度,因為珩磨工具往往在該處留下低點。
潤滑:無油空氣不等於無油脂
幾乎所有氣動密封件在組裝時都會塗上一層油脂,然後在無油空氣中運行。在清潔系統中,這層初始油脂預期可維持至密封件壽命終結,因此組裝油脂的選擇與膠料同樣重要。會遷移或氧化的油脂會在數十萬次循環內令唇邊乾涸,而在陽極氧化缸孔上乾運行,是導致密封件被磨光並洩漏的最快途徑。
日後加裝氣路潤滑器是一項承諾。一旦引入油,就必須持續維持,因為在油中膨脹過的密封件,當潤滑器斷油時會收縮並洩漏。 密封件庫存商 經常見到這種情況的後果:一支氣缸乾運行兩年,然後加裝潤滑器作為「補救」,三個月後便洩漏。對於食品、製藥及半導體生產線,無油運行是強制要求,正確答案是採用具備保油唇邊幾何的 PTFE 基元件,而非乾運行的低摩擦彈性體。
硬度在此屬次要因素。90 Shore A 的 NBR 密封件在相同干涉量下變形較小,可略為降低起動摩擦力,但在粗糙缸孔上的密封效果亦較差。實際上,將 硬度 改變 5 點,對摩擦力的影響小於將接觸寬度改變 0.2 mm。
速度是方程式的另一半,而且有其下限。低於約 5 mm/s 時,大多數彈性體唇邊氣缸會在黏著與滑動之間交替,而最低穩定速度取決於缸孔尺寸: SMC 將精選低速氣缸額定為 0.5 mm/s,但對 16 mm 及以下的缸孔則定為 1 mm/s。若你的應用需要在 12 mm 缸孔中以 1 mm/s 平順運動,任何膠料更改都無法實現——必須改變氣缸架構。
如何在實際氣缸上量度起動摩擦力
目錄上的摩擦力數據屬篩選資料,並非驗收標準。應在實際氣缸上、以實際氣源、在機器將使用的壓力下進行量度。
- 按安裝方式將氣缸垂直或水平安裝,如有可能,附上實際負載。
- 在氣缸氣口而非 FRL 單元處安裝壓力錶及精密減壓閥。
- 從零開始緩慢升壓,記錄活塞桿首次移動時的壓力。那就是起動摩擦力。
- 靜止停留 10 分鐘後重複,然後在 1,000 次循環後再重複。黏滑現象會表現為起動摩擦力數值隨停留時間上升。
- 然後量度運行摩擦力:以恆速行程並記錄兩腔之間的壓差。
- 兩個方向都要測試。伸出與縮回的有效面積不同,密封行為亦往往不同。
低摩擦迴路的一個實用驗收目標是:在工作缸孔下起動摩擦力低於 100 mbar,且運行摩擦力在整個行程中穩定於 ±20% 以內。若起動摩擦力隨停留時間上升但運行摩擦力保持平穩,則屬潤滑或膠料問題。若兩者皆上升,應先檢查缸孔表面處理及對準。
撰寫規格書
我們收到的大多數氣動密封件規格書只列出硬度、顏色及氣缸型號。這足以報價,但不足以保證行為表現。下表是能經得起第二供應商驗證的版本。
| 項目 | 範例數值 | 為何重要 |
|---|---|---|
| 密封件類型及輪廓 | 活塞唇形密封,短接觸,雙作用 | 在討論材料之前先確定阻力基準 |
| 化合物與硬度 | PU 92 Shore A,或 NBR 70 Shore A,低壓縮永久變形等級 | PU 抗磨損;NBR 對粗糙缸孔較為寬容 |
| 工作壓力範圍 | 0.5-10 bar,按氣缸額定值 | 低於 0.5 bar 時,密封必須僅靠過盈量 |
| 溫度範圍 | 標準 -20 至 +80 °C;高溫選項 -20 至 +150 °C | 標準 ISO 15552 氣缸額定為 -20 至 +80 °C |
| 起動摩擦力 | 32 mm 缸徑下,停留 10 分鐘後 ≤ 100 mbar 等效值 | 唯一能反映真實起動行為的數字 |
| 空氣品質 | ISO 8573-1 等級 3.4.3,或無油等級 2.2.2 | 決定潤滑脂壽命以及是否需要 PTFE |
| 缸孔與活塞桿表面光潔度 | 缸孔 Ra 0.2-0.4 µm,活塞桿 Ra 0.1-0.3 µm | 所有「密封不良」投訴中,有一半其實是表面光潔度問題 |
其中兩項在採購訂單中並不常見,而兩者都值得爭取。起動摩擦力是唯一能反映機器實際行為的驗收標準,而空氣品質則決定你裝配時所用的潤滑脂到第三年是否仍然存在。無法討論這兩個數字的供應商,賣的是零件,不是密封。
對於密封件與導向件共同承載的氣缸, 導向環 的選擇對摩擦力的影響與密封件同樣大:磨損或尺寸不足的耐磨環會令活塞傾斜,使唇口一側承受載荷,局部接觸壓力倍增。同樣地,若活塞桿刮塵圈讓粉塵通過,活塞密封便被迫承受任何化合物都無法應對的磨蝕物——我們關於 密封失效模式 的說明涵蓋了這些視覺特徵。
規格檢查清單
在發布氣動密封圖紙之前,請逐項核對以下內容。每一項都對應我們多次見過的現場失效。
- 註明最低起動壓力,而非標稱供氣壓力。若機器需要在 0.5 bar 下運動,該密封就是 0.5 bar 的密封。
- 將力換算為摩擦力。 將可用推力除以密封件數量——活塞密封加活塞桿密封——並檢查結果是否為導向阻力及載荷留有餘量。
- 註明型廓,而不只是材料。短接觸唇口與標準唇口使用相同化合物,但行為不同。
- 規定自由狀態過盈量 ,並要求在檢驗報告中列出,同時附上溝槽深度與缸孔直徑。
- 寫明表面光潔度 (缸孔與活塞桿),並包括圓度。僅標註粗糙度會讓橢圓缸孔蒙混過關。
- 界定空氣品質等級 ,並以書面確定系統是否無油。日後加裝潤滑器會使密封選擇失效。
- 要求進行起動摩擦測試 ,於首件及 1,000 次循環後進行,並註明停留時間。
- 檢查導向件 ,然後才歸咎於密封件。側向載荷與缸孔橢圓度會表現為密封摩擦與密封洩漏。
我們被要求解決的低摩擦問題,大多其實是規格問題而非化合物問題。 氣動密封系列 涵蓋唇形密封、活塞密封及完整套件,材質包括 PU、NBR 及填充 PTFE,溝槽尺寸與常見 ISO 15552 系列互換;若你提供氣缸型號及力預算,我們可在開模之前告訴你哪種型廓合適。對於同一氣缸內的靜態密封——氣口密封、緩衝密封、端蓋 O 型圈——標準 O 型圈或 X 型圈 配 70 Shore A NBR 通常是正確答案,前提是溝槽按壓力設計。