
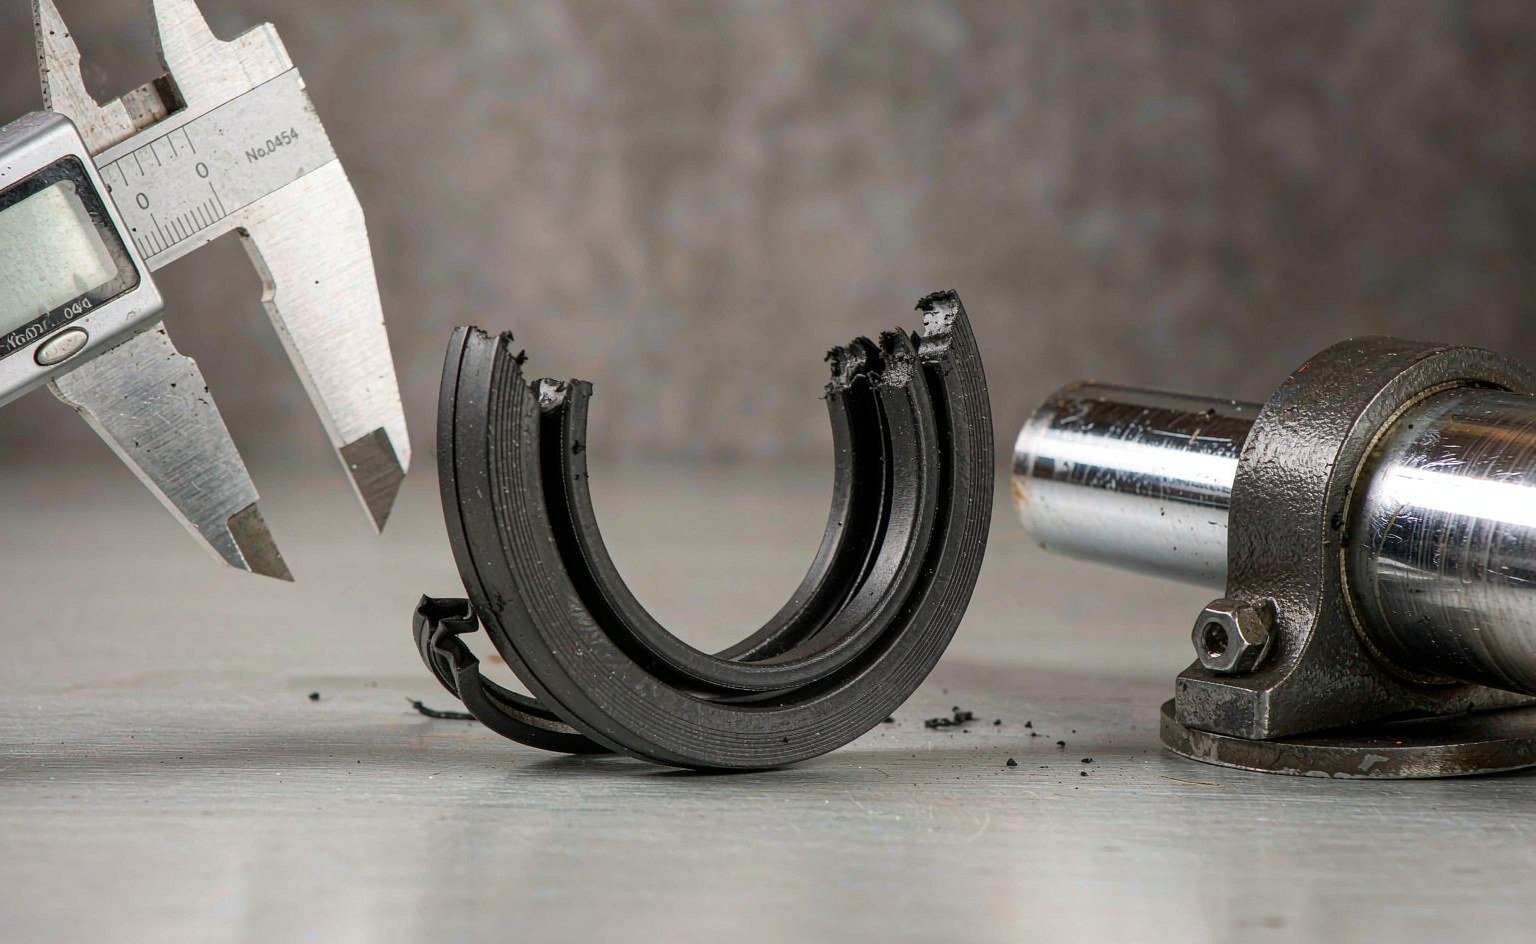
每一次液壓密封失效都會留下證據。損壞的形狀、在唇邊上的位置,以及配合金屬的狀況,都能在油液分析結果出來之前很久就告訴你發生了什麼事。問題在於,大多數維修團隊只是更換密封件、補充油液然後繼續運作,結果同樣的故障幾週內又再出現。
我們為建築、農業及工業設備領域的客戶翻新及重新密封油缸,而我們所見的幾乎每一次提早失效,都可歸因於同樣的十個原因。以下逐一說明每個原因及其留下的物理特徵,並按系統中產生該問題的部分分組:污染物、熱與化學,以及機械負荷。
從損壞情況入手,而非零件編號
在訂購替換件之前,先讀懂你拆下來的密封件。下表將最常見的外觀對應到其成因。清潔前先為密封件拍照;擦拭唇邊會破壞證據。
| 密封件上看到的情況 | 最可能的原因 | 首先應檢查的事項 |
|---|---|---|
| 低壓側有一邊被啃咬或缺損 | 間隙過大導致擠出 | 填料函間隙及是否有擋圈 |
| 唇邊硬化、龜裂、發亮或起泡 | 溫度過高 | 油缸處的油液溫度、冷卻器效能 |
| 密封件膨脹、變軟、發黏或起泡 | 膠料與油液不相容 | 油液類型及添加劑配方對比材料數據 |
| 唇邊周圍均勻磨損,無刮痕 | 正常使用壽命 | 累計運行時數及油液清潔度記錄 |
| 磨損集中在圓周的一側 | 側向負荷或對位不良 | 活塞桿偏擺、襯套磨損、油缸安裝 |
| 圓周方向有深刮痕,嵌入金屬 | 磨蝕性污染物 | 防塵圈狀況、呼吸器、過濾、油液 ISO 等級 |
| 壓扁、定型,擠壓時無回彈力 | 因高溫或壓縮量過大造成的壓縮永久變形 | 溝槽深度及工作溫度 |
| 唇邊有螺旋狀或斜向切口 | 安裝損壞 | 組裝技術、溝槽邊緣圓角、工具 |
| 密封件被擠出溝槽 | 密封件後方困住壓力,或缺少固定環 | 排液通道及溝槽固定 |
| 填料函內有黑色油泥及橡膠碎屑 | 嚴重劣化,通常為污染物加上高溫 | 油液狀況及整個系統沖洗 |
第一組:污染物
1. 油液中的磨蝕性顆粒
在我們所見的每一項車隊研究中,這都是密封件提早失效的首要原因,而且幾乎總是人為造成。4 至 20 µm 的顆粒會穿過填料函間隙,在密封唇邊上起研磨劑的作用。密封件由外向內磨損,間隙隨之增大,更多顆粒進入,失效便加速。
其特徵是唇邊均勻磨薄,呈拋光、發亮的外觀,活塞桿上有細微的圓周刮痕。油液分析通常顯示 ISO 4406 等級高於 19/17/14,而目標為 18/16/13 或更好。解決之道在於過濾與現場管理,而非改用不同的密封膠料。
2. 防塵圈失效或缺失
防塵圈是唯一能阻止外部污垢進入油缸的零件。唇邊破損、防塵圈從溝槽中翹起,或在上次翻新時被省略,都會使活塞桿變成輸送灰塵與砂礫的輸送帶。活塞桿密封件接著會在遠低於預期壽命的時間內失效,而這類失效往往被歸咎於活塞桿密封件。
在每個保養週期檢查防塵圈,而非每次翻新才檢查。在粉塵環境中作業的移動設備上,邊緣翹起的防塵圈應在下一次可停機時更換,而非等到下一次排定的翻修。我們的 防塵圈系列 涵蓋單唇及雙唇型號,包括配備金屬外殼、適用於高磨蝕工況的版本。
3. 受污染的新油及不潔的組裝
從油桶取出的新油並非潔淨的油。它經常測出比系統目標髒兩個 ISO 等級,因此每次透過開放式漏斗補充油液,都會抵銷數個月的過濾成果。組裝還會帶來第二重污染:在佈滿研磨粉塵的工作台上安裝密封件,或用車間抹布擦拭填料函,都會將顆粒直接帶入密封區域。
解決方法在於程序。過濾進入機器的每一公升液體,軟管一拆下就立即封口,並在乾淨的墊上組裝,密封件在裝配前一刻仍留在其包裝內。
第 2 組:熱與化學
4. 在超過化合物溫度上限下運作
每種彈性體都有一個上限,超過此上限便會硬化、失去彈性並產生永久變形。NBR 約可承受至 100 °C,PU 約至 90 °C,FKM 約至 200 °C。以 NBR 密封件在 110 °C 下運作的油缸,會在數百小時內出現硬化、龜裂的唇邊及壓縮永久變形,任何安裝技術都無法避免。若必須提高上限,HNBR 通常是第一步升級: Zeon,該公司將 HNBR 商品化為 Zetpol,並公布大多數密封件成型商所依據的膠料等級。
| 材料 | 連續範圍 | 短期峰值 | 超出時嘅失效特徵 |
|---|---|---|---|
| 丁腈橡膠 | −30 至 +100 °C | 120 °C | 硬化、龜裂的唇邊;壓縮永久變形;顏色變深 |
| HNBR | −30 至 +150 °C | 160 °C | 硬化,但龜裂情況較 NBR 少 |
| 氟橡膠 | −20 至 +200 °C | 230 °C | 唇邊變脆、帶藍色光澤、深層龜裂 |
| 聚氨酯 | −30 至 +90 °C | 100 °C | 軟化,然後還原成黏稠物質 |
| 聚四氟乙烯 | −200 至 +260 °C | 300 °C | 變形及冷流,而非龜裂 |
在密封件處量度溫度,而非在油箱處。靠近熔爐、壓鑄機或引擎歧管的油缸,溫度可比油箱高 40 °C。若流體本身高溫,加裝風冷器或加大油箱比採用高級膠料更能解決問題。若問題在於環境熱,隔熱罩比 FKM 更便宜。對於非純礦物油的流體,來自以下經銷商的相容性圖表,例如 Darcoid ,可作為對供應商自身聲明的有用交叉核對。
5. 膠料與流體不匹配
化學不相容導致的密封失效與熱失效看起來不同:密封件會膨脹、軟化、起泡或部分溶解。NBR 在磷酸酯流體中會嚴重膨脹。EPDM 在礦物油中會解體。PU 在水性流體中會水解並變成粉狀。FKM 在大多數礦物油中表現優異,但在酮類、酯類及低分子量胺類中表現欠佳。
這種失效易於預防,也易於誤診,因為膨脹的密封件在拆下時仍可能看似完好。將拆下的密封件尺寸與新的比較:截面增長超過約 5% 即表示吸收,無論數據表如何聲稱,膠料都是錯的。按 ASTM D2000 撰寫的膠料標註使這種比較成為可能;而籠統的「NBR 70」標籤則不能,因為它對決定耐流體性的丙烯腈含量隻字不提。
6. 受污染或劣化的流體
油中水分超過約 0.1% 會加速氧化並削弱潤滑性,令密封件在活塞桿上乾磨。夾帶空氣會造成氣蝕損壞及局部熱點。氧化油會形成漆膜,將密封唇邊黏在活塞桿上,令停機後第一次行程時唇邊撕裂。
此原因往往在密封件本身看不出來。線索是系統在一年內於不同油缸出現三次密封失效,且沒有共同的安裝錯誤。在第四次更換任何東西之前,先抽取流體樣本化驗。
第 3 組:機械負載與設計
7. 因間隙過大而被擠出
當壓力將密封件推入活塞桿與壓蓋之間的間隙時,材料會被剪切成薄片。特徵非常明顯:損壞集中在低壓邊緣,呈撕裂或被啃咬的輪廓,而非磨損。這是設計或磨損問題,不是材料問題。

兩種修正方法有效。更換活塞桿襯套或導向環以收緊間隙,或加裝 擋圈 以填補間隙。約 160–250 bar 以上,擋圈應從一開始就納入設計。若你已在進行翻修,較便宜的維修幾乎總是加裝擋圈。這些數字背後的間隙表刊載於以下公司的密封件目錄中: Trelleborg,將你的壓蓋與已公布的表格比較只需幾分鐘。
8. 側向負載與不對中
活塞桿與其負載不同心,會將整個密封力集中於唇邊的一段弧上。磨損呈月牙形而非環形,油缸在某一鐘點位置滲漏。原因包括活塞桿軸承磨損、活塞桿彎曲、機架變形,以及未對準便鎖緊的安裝螺栓。
在整個行程上用千分錶檢查活塞桿的偏擺。每米偏差超過約 0.05 mm 便足以令長行程油缸的密封壽命減半。任何密封輪廓都無法補償側向負載;校正對準則可以。
9. 壓力尖峰與衝擊負載
額定 200 bar 的系統,當閥門在負載移動時關閉,可在數毫秒內達到 350 bar。這些尖峰會擠出完全符合穩態壓力額定的密封件,並使彈性體疲勞直至龜裂。證據是密封件提早失效,邊緣脆弱碎裂,完全沒有磨損模式。
檢查洩壓閥是否設定過高或反應過慢、蓄能器是否失去預充壓力,以及閥門切換時間是否快於系統所能吸收。加裝緩衝或減慢滑閥的速度,成本低於其所能避免的密封件更換。
10. 安裝損壞與錯誤組裝
螺旋紋橫過唇口、唇口向外翻捲、密封件在沒有套筒的情況下被拉伸套上螺紋桿端,或用螺絲批強行壓入密封件:這些都會留下看似製造缺陷、但實際上並非缺陷的痕跡。安裝時受損的密封件,通常會在數小時至數日內失效。
三個習慣可避免此情況:用膠帶或導入套蓋住螺紋及花鍵、以潔淨的系統流體潤滑,並在合上壓蓋前用手感覺確認唇口已沿整個圓周就位。若油缸在翻修後立即滲漏,應先假設是安裝損傷,而非假設零件有問題。
找出成因的30分鐘檢查
當密封件提早失效時,在訂購替換件前先花半小時。以下步驟在大多數情況下能找出成因,除卡尺、千分錶及樣本瓶外無需特殊工具。
| 步驟 | 要做的事 | 可排除的原因 |
|---|---|---|
| 1 | 在清潔前,先拍攝密封件在原位及拆下後的照片 | 不會因處理而流失證據 |
| 2 | 量度截面並與新件比較,記錄膨脹或收縮 | 化學不相容、壓縮永久變形 |
| 3 | 檢查唇口是啃蝕、均勻磨損還是割傷 | 擠出、正常壽命、安裝損傷 |
| 4 | 量度壓蓋間隙及溝槽深度 | 擠出、過度壓縮 |
| 5 | 用千分錶檢查活塞桿在整個行程的偏擺 | 側向負載及不對中 |
| 6 | 檢查防塵圈及呼吸器的狀況 | 外來污染物侵入 |
| 7 | 抽取油樣本化驗顆粒計數及含水量 | 流體劣化、磨蝕性污染 |
| 8 | 記錄油缸在負載下的流體溫度 | 溫度過高 |
根據我們的經驗,單是步驟3已能在約十個個案中的七個找出成因。步驟4至6則告訴你解決方法是換零件、維修還是改變程序。
重點摘要
- 在訂購替換件前先讀懂損傷模式。唇口的外觀比任何數據表都更能快速收窄成因。
- 污染而非材料品質,是最常見的根本原因,而防塵圈正是讓污染進入的零件。
- 邊緣啃蝕代表擠出:檢查間隙並裝上擋圈,而非改用更硬的膠料。
- 新月形磨損代表側向負載。更換導向元件或校正對中;密封件只是症狀。
- 唇口硬化、龜裂代表高溫,而溫度應在壓蓋處量度,而非在油箱處。
- 翻修後數日內失效的密封件,幾乎可以肯定是在安裝期間受損。
- 一年內在不同油缸出現三次失效,指向流體問題,而非密封件問題。
若檢查後成因仍不明確,請把失效的密封件、壓蓋尺寸及流體數據寄給我們。我們的 活塞桿密封件系列 及 高低溫密封件系列 涵蓋最常涉及的型廓,而針對有關油缸的翻修套件通常在根本原因糾正後能永久解決問題。 油缸密封件套件指南 說明如何指定整套密封件,以免一個磨損的防塵圈在六個月後演變成第二次翻修。