
油圧シールの故障には必ず痕跡が残ります。損傷の形状、リップ上の位置、そして相手側金属の状態は、油分析の結果が出るはるか前に何が起きたかを教えてくれます。問題は、ほとんどの保守チームがシールを交換し、オイルを補充して先へ進むため、同じ故障が数週間で再発することです。
当社は建設機械、農業機械、産業機械のお客様向けにシリンダーの再構築と再シールを行っていますが、早期故障のほぼすべては同じ10の原因に集約されます。以下では、それぞれが残す物理的な痕跡とともに、それを生み出すシステム部位(汚染、熱と化学、機械的負荷)ごとに分類して説明します。
部品番号ではなく、損傷から始める
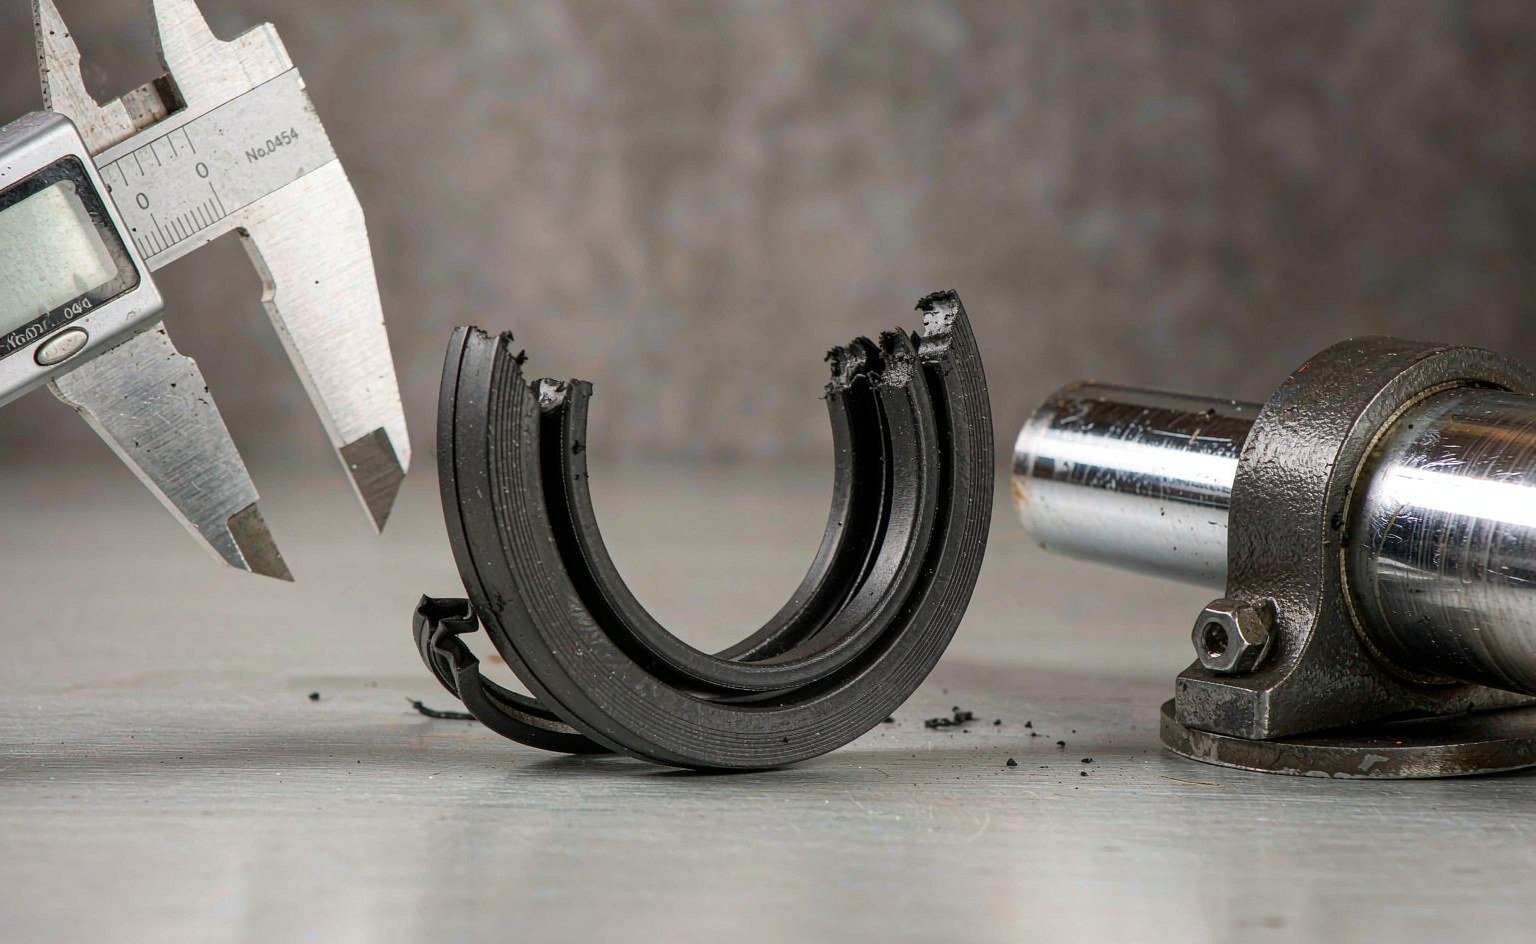
交換品を発注する前に、取り外したシールを読み取ってください。以下の表は、最も一般的な外観とその原因を対応させたものです。洗浄する前にシールを撮影してください。リップを拭くと証拠が失われます。
| シールに見られる状態 | 最も可能性の高い原因 | 最初に確認すべきこと |
|---|---|---|
| 低圧側で片方のエッジがかじられている、または破れている | 過大なすき間による押し出し | グランドすき間とバックアップリングの有無 |
| リップが硬化、ひび割れ、光沢、または膨れている | 過熱 | シリンダー部の作動油温度、クーラーの性能 |
| シールが膨潤、軟化、べたつき、または膨れている | 作動油に対する材料の不適合 | 作動油の種類と添加剤パッケージ対材料データ |
| リップ全周に均一な摩耗、かじり傷なし | 正常な使用寿命 | 稼働時間と油の清浄度履歴 |
| 円周の片側に摩耗が集中 | 側方荷重または芯ずれ | ロッドの振れ、ブッシュの摩耗、シリンダーの取付状態 |
| 深い円周方向の傷、金属の埋め込み | 研磨性の汚染 | ワイパーの状態、ブリーザー、ろ過、油のISOコード |
| 平らになり、型崩れし、押しても弾力がない | 熱または過大な圧縮による圧縮永久ひずみ | 溝の深さと使用温度 |
| リップを横切るらせん状または斜めの切り傷 | 組立時の損傷 | 組立方法、溝エッジの半径、工具 |
| シールが溝から押し出されている | シール背後の圧力閉じ込め、または止め輪の欠落 | ドレン経路と溝の保持 |
| グランド内の黒いスラッジとゴムの切れ端 | 進行した劣化、多くの場合汚染と熱の複合 | 作動油の状態とシステム全体のフラッシング |
グループ1:汚染
1. 油中の研磨性粒子
これは当社が目にしてきたあらゆる車両群の調査において、シールの早期故障の最大の原因であり、ほぼ常に人為的なものです。4~20 µmの粒子がグランドすき間を通り抜け、シールリップに対してラッピング剤のように作用します。シールは外側から内側へ摩耗し、すき間が広がり、さらに多くの粒子が侵入して、故障が加速します。
その痕跡は、均一に薄く摩耗し、研磨されたような光沢のある外観のリップと、ロッド上の細かい円周方向の傷です。油分析では通常、目標の18/16/13以下に対してISO 4406コードが19/17/14を超えて示されます。解決にはシール材料の変更ではなく、ろ過と清潔管理が必要です。
2. ワイパーシールの故障または欠落
ワイパーは、外部の汚れをシリンダー内に侵入させない唯一の部品です。リップの破れ、溝から浮き上がったワイパー、または以前の再構築時に省略されたワイパーは、ロッドを粉塵や砂粒のコンベヤーベルトに変えてしまいます。その結果、ロッドシールは期待寿命のほんの一部で故障し、その原因はしばしばロッドシールのせいにされます。
ワイパーは再構築時だけでなく、すべての点検間隔で検査してください。粉塵環境で稼働する移動機械では、エッジが浮いたワイパーは次回の定期オーバーホール時ではなく、次に可能な停止時に交換すべきです。当社の ワイパーシールシリーズ は、高摩耗用途向けの金属ケース付きを含め、シングルリップとダブルリップのプロファイルを網羅しています。
3. 汚染された新油と汚れた組立
ドラム缶の新油は清浄な油ではありません。システムの目標より2段階汚いISOコードを示すことが常であり、開いたじょうごでの補油のたびに数か月分のろ過が台無しになります。組立はさらに追い打ちをかけます。研削粉のある作業台でシールを装着したり、ウエスでグランドを拭いたりすると、粒子がシール部に直接持ち込まれます。
解決策は手順にあります。機械に入れるすべてのリットルをろ過し、ホースを外した瞬間にキャップをし、シールは装着の瞬間まで梱包から出さずに清潔なマット上で組み立ててください。
グループ2:熱と化学
4. コンパウンドの温度限界を超えて運転する
すべてのエラストマーには上限があり、それを超えると硬化し、弾性を失い、永久ひずみが残ります。NBRは約100 °C、PUは約90 °C、FKMは約200 °Cまで問題なく使用できます。NBRシールを使用したシリンダーを110 °Cで運転すると、数百時間以内にリップの硬化やひび割れ、圧縮永久ひずみが発生し、どのような取り付け方法でもこれを防ぐことはできません。上限を引き上げる必要がある場合、通常最初の選択肢となるのはHNBRです: Zeon, は、HNBRをZetpolとして商品化し、ほとんどのシール成形業者が使用するコンパウンドグレードを公開しています。
| 材質 | 連続使用範囲 | 短時間ピーク | 超過時の故障の特徴 |
|---|---|---|---|
| NBR | −30~+100 °C | 120 °C | リップの硬化、ひび割れ、圧縮永久ひずみ、色の黒ずみ |
| HNBR | −30~+150 °C | 160 °C | NBRよりひび割れは少ないが硬化する |
| FKM | −20~+200 °C | 230 °C | リップの脆化、青みがかった光沢、深いひび割れ |
| PU | −30~+90 °C | 100 °C | 軟化し、その後粘着性のある塊に戻る |
| PTFE | −200~+260 °C | 300 °C | ひび割れではなく変形やコールドフロー |
温度はタンクではなくシール部分で測定してください。炉、ダイカストマシン、エンジンマニホールドの近くにあるシリンダーは、タンクより40 °C高温で運転されることがあります。作動油自体が高温の場合は、高級コンパウンドよりも空冷式クーラーや大型タンクの方が効果的です。周囲の熱が問題の場合は、FKMよりも遮熱板の方が安価です。純粋な鉱物油以外の作動油については、以下のような販売代理店の適合性チャートが Darcoid サプライヤー自身の主張に対する有用な照合手段となります。
5. 作動油に対する誤ったコンパウンドの選択
化学的不適合によるシール故障は、熱による故障とは異なる外観を示します。シールが膨潤、軟化、膨れ、または部分的に溶解します。リン酸エステル系作動油中のNBRはひどく膨潤します。鉱物油中のEPDMは崩壊します。水ベース作動油中のPUは加水分解して白亜状になります。FKMはほとんどの鉱物油に優れていますが、ケトン、エステル、低分子量アミンには弱いです。
この故障は防止しやすく、誤診しやすいものです。膨潤したシールは取り外したときには無傷に見えることがあるからです。取り外したシールの寸法を新品と比較してください。断面が約5%以上増加している場合は吸収が起きており、データシートの記載に関係なくコンパウンドの選択が誤っています。以下のように記載されたコンパウンド表示は ASTM D2000 その比較を可能にしますが、一般的な「NBR 70」という表示では、耐油性を左右するアクリロニトリル含有量について何も示していないため、比較はできません。
6. 汚染または劣化した作動油
油中の水分がおよそ0.1%を超えると酸化が促進され、潤滑性が失われ、シールがロッドに対してドライ運転になります。空気の混入はキャビテーション損傷と局所的なホットスポットを引き起こします。酸化した油はワニスを形成してシールリップをロッドに固着させ、停止後の最初のストロークでリップが破れます。
この原因はシール自体には現れないことがよくあります。手がかりは、異なるシリンダーで1年間に3回シール故障が発生し、共通の取り付けミスがないシステムです。4回目の交換の前に作動油をサンプリングしてください。
グループ3:機械的負荷と設計
7. 過大なすき間による押し出し
圧力がシールをロッドとグランドの間のすき間に押し込むと、材料が細片となってせん断されます。その特徴は明確です。損傷は低圧側のエッジに集中し、摩耗ではなく破れや欠けの形状を示します。これは材料の問題ではなく、設計または摩耗の問題です。

2つの修正方法が有効です。ロッドブッシングやガイドリングを交換してすき間を詰めるか、 バックアップリング を追加してすき間を埋めます。およそ160~250 bar以上では、バックアップリングを当初から設計に組み込むべきです。すでに再構築中であれば、ほとんどの場合、安価な修理はリングです。これらの数値の根拠となるすき間表は、以下のシールカタログに掲載されています: Trelleborg、グランドを公開されている表と比較するのに数分しかかかりません。
8. 側方荷重と芯ずれ
負荷と同心でないロッドは、シール力全体をリップの一つの弧に集中させます。摩耗はリング状ではなく三日月状に現れ、シリンダーは特定の時計位置で漏れます。原因には、ロッドベアリングの摩耗、ロッドの曲がり、フレームの歪み、芯出しせずに締め付けられた取り付けボルトなどがあります。
全ストロークにわたってダイヤルゲージでロッドの振れを確認してください。1メートルあたり約0.05 mmを超える偏差は、長ストロークシリンダーでシール寿命を半減させるのに十分です。側方荷重を補うシール形状はありません。芯出しを修正することが解決策です。
9. 圧力スパイクと衝撃荷重
200 bar定格のシステムでも、動く負荷に対してバルブが閉じると数ミリ秒間350 barに達することがあります。これらのスパイクは、定常圧力に対して完全に定格内のシールを押し出し、エラストマーを疲労させてひび割れを生じさせます。その証拠は、摩耗パターンがまったくなく、脆く砕けたエッジを伴って早期に故障するシールです。
設定圧が高すぎる、または応答が遅すぎるリリーフバルブ、プリチャージが失われたアキュムレータ、システムが吸収できるよりも速いバルブ切替時間を探してください。クッションを追加したりスプールを遅くしたりする方が、それによって防げるシール交換よりも安価です。
10. 取り付け時の損傷と誤った組み立て
リップを横切るらせん状の傷、裏返しに巻かれたリップ、スリーブなしでねじ付きロッド端にシールを被せたこと、ドライバーでシールを打ち込んだこと。これらはすべて製造上の欠陥に見える痕跡を残しますが、実際には欠陥ではありません。取り付け時に損傷したシールは、通常、数時間から数日以内に故障します。
3つの習慣でこれを防げます。ねじやスプラインをテープや嵌合ガイドで覆う、清浄なシステム作動油で潤滑する、グランドを閉じる前にリップが全周にわたって着座していることを手触りで確認する。再構築直後にシリンダーが漏れる場合は、部品の不良を疑う前に取り付け時の損傷を疑ってください。
原因を突き止める30分点検
シールが早期に故障した場合、交換品を注文する前に30分を費やしてください。以下の手順はほとんどの場合で原因を特定でき、ノギス、ダイヤルゲージ、サンプル瓶以外に特別な工具は必要ありません。
| ステップ | 実施すべきこと | 除外できる原因 |
|---|---|---|
| 1 | 清掃前に、装着状態と取り外し後のシールを撮影する | 取り扱いによる証拠の消失がない |
| 2 | 新品部品と断面を比較測定し、膨張や収縮を記録する | 化学的不適合、圧縮永久ひずみ |
| 3 | リップの欠け、均一摩耗、切傷を区別して点検する | 押し出し、正常寿命、組付け時の損傷 |
| 4 | グランド隙間と溝深さを測定する | 押し出し、過圧縮 |
| 5 | ダイヤルゲージで全ストロークにわたりロッドの振れを確認する | 側方荷重と芯ずれ |
| 6 | ワイパーとブリーザーの状態を点検する | 異物の侵入 |
| 7 | オイルサンプルを採取し、粒子数と水分量を分析する | 作動油の劣化、研磨性異物の混入 |
| 8 | 負荷時のシリンダーにおける作動油温度を記録する | 過熱 |
当社の経験では、ステップ3だけで約10件中7件の原因を特定できます。ステップ4から6では、対策が部品交換、修理、手順のいずれになるかを判断できます。
主なポイント
- 交換部品を発注する前に損傷パターンを読み取ってください。リップの外観は、どのデータシートよりも早く原因を絞り込みます。
- 最も一般的な根本原因は材料品質ではなく異物混入であり、それを侵入させるのがワイパーです。
- エッジの欠けは押し出しを示します。より硬いコンパウンドではなく、隙間を確認してバックアップリングを装着してください。
- 三日月形の摩耗は側方荷重を示します。ガイド要素を交換するか芯合わせを修正してください。シールは症状にすぎません。
- 硬くひび割れたリップは熱を示し、熱はタンクではなくグランドで測定されます。
- オーバーホール後数日で故障したシールは、ほぼ確実に組付け時に損傷しています。
- 異なるシリンダーで年間3回の故障が発生する場合は、シールではなく作動油に原因があります。
点検後も原因が不明な場合は、故障したシール、グランド寸法、作動油データをお送りください。当社の ロッドシールシリーズ および 高温・低温シールシリーズ は、関与する可能性が最も高いプロファイルを網羅しており、根本原因を修正すれば、該当シリンダーのリビルドキットで通常は問題が恒久的に解決します。 シリンダーシールキットガイド では、1つの摩耗したワイパーが半年後に2度目のオーバーホールにつながらないよう、セット全体を指定する方法を解説しています。