
油圧シリンダーのシールキットは、オーバーホールの中で最も安価な品目でありながら、最も頻繁に誤って発注される品目でもあります。私たちは毎週その事例を目にします。保全計画担当者が機械の型式プレートの写真を送り、当社がその型式に適合するキットを出荷しても、シリンダーが2019年にオーバーサイズのロッドや異なるグランドカートリッジで改造されていたため、ロッドシールがどうしても合わないのです。部品番号は正しかった。しかし、その特定のシリンダーにとってキットは間違っていたのです。
本ガイドでは、シリンダーシールキットに実際に何が含まれているのか、キットがどのように分類されるのか、部品が使用中にどれだけ持つのか、そしてサプライヤーが最初の試みで正しいキットを出荷するために必要な情報について解説します。これは、大量にキットを発注し、二度目の出荷を許容できない保全エンジニア、油圧修理店、販売代理店向けに書かれています。
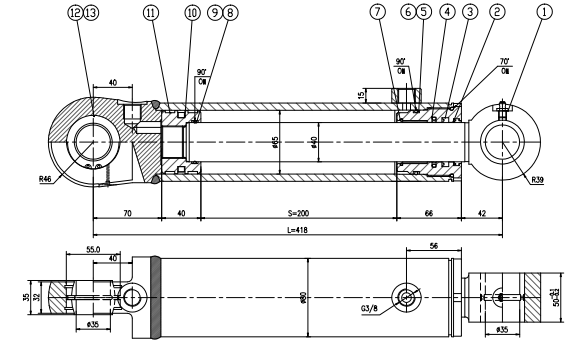
シールキットはカタログ品ではなく部品表である
「シールキット」に何が含まれるかを定義する国際規格は存在しません。キットとは、シリンダーメーカー、OEMのアフターマーケット部門、または図面に基づいて作業するシールメーカーによって組み立てられた商業的なバンドルです。同じ呼び径のボアとロッド径に対応する2つのキットでも、重要なあらゆる寸法、すなわち溝幅、溝深さ、面取り角度、ウェアリング用に確保された軸方向のスペースが異なることがあります。
だからこそ、機械の型式で発注したキットは通常うまくいき、ボア径とロッド径で発注したキットは時にうまくいかないのです。機械の型式は安定しています。シリンダーはそうではありません。OEMは生産途中でグランドの形状を変更し、アフターマーケットのリビルダーはボアをホーニングしてオーバーサイズのロッドを取り付け、輸入機器は元の図面と一致したことのない地元調達のシリンダーから組み立てられることが頻繁にあります。
実務上の結論:キットはカタログ部品としてではなく、実機に対して検証すべき部品表として扱うことです。検証にはノギスを使って10分かかるだけで、最初のキットが間違っていた場合に生じる4〜6週間の輸送と通関の時間を節約できます。
シリンダーキットに含まれるもの
複動シリンダー用の完全なキットには、通常5つの機能グループが含まれます。安価なキットはそのうち2つをこっそり省いています。
| 構成部品 | シリンダー内での役割 | 一般的な材質 | 欠けている場合に起こること |
|---|---|---|---|
| ロッドシール(プライマリ) | ロッドが往復動する間、グランドでシステム圧力を保持する | PU 93ショアA、NBR 90、PTFEステップシール | 初日から外部漏れが発生し、キットは圧力を保持できない |
| ロッドワイパー/スクレーパー | 汚れ、氷、金属粒子がシールに到達する前にロッドから除去する | PU 93ショアA、金属ケース付きNBR | 汚染物質がロッドシールに到達し、寿命が半減以下になる |
| ピストンシール | ボア側とロッド側を分離し、内部バイパスとドリフトを制御する | PU、Oリングエナジャイザー付きPTFE、布補強NBR | 負荷時にシリンダーがドリフトし、速度制御が失われる |
| ウェアリング/ガイドバンド | ピストンを中心に保ち、シールがボアに押しつぶされないようにする | PTFE-青銅、フェノール、PEEK、ガラス繊維強化ナイロン | 金属同士の接触、ボアの傷、片側でのシールの押し出し |
| 静的Oリングとバックアップリング | グランド、エンドキャップ、ポート、クッション継手をシールする | NBR 70/90、FKM、PTFEまたはPEEKバックアップ | ロッドシールとは無関係に見える継手部分での漏れ |
オーバーホールが1シーズン持つか1か月で終わるかを決める、より小さな2つの項目があります。1つ目は バックアップリング 高圧シリンダーのロッドシールの背後に配置されるものです。これがないと、70ショアAのOリングや軟質PUリップがおよそ100バール以上でグランドの隙間に押し出され、数千サイクル以内に削り取られてしまいます。2つ目はワイパーの保持リングまたは金属ケースです。溝から抜け出したワイパーは拭き取りをやめ、ロッドが研磨性のペーストを直接プライマリシールに運び込むようになります。
一部のキットにはクッションシール、チェックバルブボールとOリング、ポートプラグも含まれます。購入前にキットの品目リストを求めてください。サプライヤーがそのリストを提示できない場合、彼らは部品を詰め替えているのであって、キットを組み立てているのではありません。

単動キットと複動キットは互換性がない
キット発注における最大の分類ミスは、複動シリンダーに単動キットを購入することです。部品は写真では似て見えますが、使用時の挙動はまったく異なります。
| 特徴 | 単動キット | 複動キット |
|---|---|---|
| 圧力の方向 | 片側のみ。スプリングまたは重力で戻る | ピストン両面に交互に圧力がかかる |
| ロッドシール | 単一リップ、多くの場合Uカップ、一方向 | 背面サポート付き単一リップ、または戻りライン圧力がある場合はダブルリップ |
| ピストンシール | 多くの場合、シンプルなリップまたはOリング | 複動用プロファイル。多くの場合、エナジャイザーを備えた2ピース構成 |
| バックアップリング | 通常は不要 | 概ね160~200 bar以上が標準。ピストンシールの両面に使用 |
| ウェアリング | 1個または不要 | 2個。ピストンシールの両側に各1個 |
| 代表的な用途 | ジャッキ、リフトシリンダ、スプリングリターンクランプ | 油圧ショベルのブーム・バケット、プレスラム、ステアリングシリンダ |
複動シリンダでは、ピストンシールが圧力の反転に耐える必要もあります。単一リップのシールを複動シリンダに取り付けると、一方向では保持できても逆方向では漏れが生じ、目に見える液だまりではなくゆっくりとしたドリフトとして現れます。整備チームは、誰かがピストン側を確認するまで、ロッドシールを3回も交換してしまうことがよくあります。
キットの3つの販売形態と、それぞれにかかるコスト
OEM部品番号キット。 価格は最も高く、初回の適合率も最も高く、機械が保証期間内であれば唯一の選択肢です。弱点は入手性で、2014年製ハーベスタ用のキットが何か月もバックオーダーになることがあります。
寸法基準キット。 部品番号ではなく、ボア、ロッド、溝の寸法から構成されます。シールメーカーが溝をISO 5597(ピストンおよびロッドシール用ハウジング)、ISO 7425(プラスチックフェースシール)またはISO 6195(ロッドワイパー)に照合し、同等のセットを組み立てます。当社の輸出事業の大半はここにあります。修理店が図面またはノギス測定値付きの写真を送り、その数値に基づいて組まれたキットを受け取ります。測定値が正確であれば適合率は高く、価格は通常OEMキットより30~55%低くなります。当社の 油圧シールキットおよびスペアシールのラインナップ はこの方法で構成されており、ハウジング寸法の慣例は Trelleborgのシーリングソリューションカタログ および Halliteの油圧シールラインナップ が公開しているものと同じであるため、他ブランド間での代替が実用的になります。
互換キット。 ブランドのクロスリファレンスに基づいて販売されます。例えば「シリンダモデルY用のキットXに代替」といった形です。多くの機械ブランドの在庫を抱える販売代理店にとっては便利です。リスクは世代のずれで、クロスリファレンスが2回改訂されたグランドの初版を指している可能性があります。 Seal Salesのシールキット のような販売代理店カタログは、寸法基準で製作する前に、ある機械モデルが通常どのような仕様かを確認するのに役立ちます。
複数の機械を運用する現場では、繰り返し分解整備する機械には寸法基準キットを標準採用し、すべての寸法基準キットを照合する基準セットとしてOEMキットを1つ棚に保管しておくのが実務的なルールです。
キットの価格を左右する要因
同じ呼びサイズでもキット価格は4倍の幅があり、その差はゴムであることはほとんどありません。差を生むのは、金型償却、検査コスト、そして部品の梱包管理です。
成形プロファイルには金型が伴い、金型費は発注数量に応じて配分されます。500キット分として成形された40 mmのロッドシールは、同じシールを20回に分けて生産する場合に比べ、1キットあたりのコストはごくわずかです。廃番機械用の少量キットが、物理的には小さいにもかかわらず現行ショベル用のフルキットより高くつくことがあるのはこのためです。
2つ目のコストは検査です。図面に基づいて組まれるキットでは、すべてのプロファイルについて寸法チェックが行われます。図面に対する溝幅、リップ角度、そして各ロットから抜き取ったサンプルの硬度です。硬度試験だけでもコストがかかり、再梱包業者が最も省略しがちなチェックでもあります。93 Shore AのPUロッドシールが85 Shore Aで届いた場合、装着は容易で早期に押し出しが発生しますが、外観検査ではそれを捉えられません。
3つ目は梱包です。シリンダ位置ごとに袋詰めされ、ボア、ロッド、材質が表示され、湿気対策が施されたキットは、部品を1つの袋にまとめて入れる場合より準備にコストがかかります。しかし現場での組立ミスも減らせるため、そのトレードオフの中では安価な側面でもあります。
見積もりが他よりはるかに安い場合は、この3つの工程のうちどれが省かれたのかを尋ねてください。答えは通常、3つすべてです。
シールの実際の寿命
シリンダシールの交換間隔を規定する標準は存在せず、単一の数値を提示するサプライヤーは推測しているにすぎません。寿命は圧力、温度、汚染、ロッド速度、側方荷重、デューティサイクルによって決まります。提示できるのは現場経験に基づく範囲と、シリンダをその範囲の下限へと押しやる条件です。
| 使用条件クラス | ロッドシールの標準寿命 | ピストンシールの標準寿命 | 点検間隔 |
|---|---|---|---|
| 清潔な屋内、油のISO 4406 16/14/11、中程度の圧力 | 8,000~15,000時間 | 10,000~20,000時間 | 年1回、または1,000時間ごと |
| 一般産業用、160~250 bar、時折の衝撃 | 4,000~8,000時間 | 6,000~12,000時間 | 500時間ごと |
| 移動式油圧、粉塵および天候に曝される環境 | 2,000~5,000時間 | 4,000~8,000時間 | 250~500時間ごと、ワイパーは毎回の整備時に点検 |
| 過酷な摩耗: 鉱山、解体、鋳造 | 800~2,500時間 | 2,000~5,000時間 | 250時間ごと |
| シール部の温度が90 °Cを超える高温 | 500~2,000時間 | 1,500~4,000時間 | 250時間ごと、加えて油分析 |
これらの数値は、シールが正しく取り付けられ、オイルが清浄に保たれていることを前提としています。モデルを崩す変動要因はコンタミネーションです。ISO 4406 18/16/13ではなく20/18/15で稼働するシステムでは、シール寿命が半分以上短くなる可能性があります。研磨性粒子がグランドすき間を通って循環し、リップに対してラッピングコンパウンドのように作用するためです。
測定できる場合は状態基準で、測定できない場合は時間基準で交換してください。故障前にオーバーホールを正当化する状態シグナルは次のとおりです。拭き取った後、1シフト以内に再びロッドが滲む、保持荷重下でドリフトする、外部漏れがないのにオイル消費量が増加する、ワイパーのリップが裂けているかエッジが浮いている、記録済みのベースラインに対してサイクルタイムが約5%以上伸びている。
発注前に必要な4つの数値
キットの見積りはすべて4つの測定値から始まります。メジャーではなくノギスで測定してください。
- ボア径。 バレル内側で3つの深さ、120°ずつ回転させて測定します。最小値を記録してください。真円度が0.1 mmを超えて狂っているバレルは、新しいシールを入れる前にホーニングが必要です。
- ロッド径。 摩耗していない部分、理想的にはワイパーの走行範囲外で測定します。公称値より0.05 mm以上摩耗したクロムロッドは、新しいシールを入れても漏れます。
- ストローク。 ストローク依存のプロファイルや見積りに必要です。また、シリンダーが参照している図面と一致しているかの確認にもなります。
- 溝寸法。 ロッドシール溝とピストンシール溝の幅と深さ、さらにピストンとボア間、ロッドとグランド間の半径方向すき間。
すき間の数値は、バイヤーが省略しがちであり、キットがもつかどうかを決める数値です。250 barでのグランドすき間0.30 mmはバックアップリングを必要としますが、100 barでの同じすき間では不要な場合があります。すき間を尋ねるサプライヤーはキットを設計しています。ボアとロッドだけを尋ねるサプライヤーはサイズを照合しているだけです。
溝の読み取り: サプライヤーが見るべきもの
溝にノギスを当てた写真は、1ページの説明よりも価値があります。ほとんどのケースは3つのビューでカバーできます。断面でのロッドシール溝、シールとウェアリングを取り外したピストン、ワイパー溝と止め輪が見えるグランド面です。
取り外したシールを、たとえ破損していても定規の横に平らに置いて添えてください。故障パターンは、元の設計が何を意図していたかをサプライヤーに伝えます。低圧側エッジが欠けているシールは押し出しが起きており、バックアップリングまたはより厳しいすき間が必要です。硬化してひび割れたリップのシールは高温にさらされており、別のコンパウンドが必要です。非対称に摩耗したシールは側方荷重を示しており、どのシールコンパウンドでも解決できません。

キット内の材料と、それぞれの適所
ほとんどのキットは意図的に材料を組み合わせています。一般的なモバイル油圧キットは、PUロッドシールとPUワイパー、PTFEとエラストマーのピストンシール、PTFE-青銅ウェアリング、NBRの静的Oリングを組み合わせます。キット全体を単一材料に置き換えるのはコスト上の判断であり、通常は保証請求として表面化します。
ポリウレタン(PU)、93ショアA は、モバイル機器のロッドシールとワイパーの標準です。高い引裂強度、良好な耐摩耗性を持ち、鉱物油中で約−30 °Cから+90 °Cまで使用できます。水系および一部の難燃性作動油では加水分解し、蒸気や熱油の用途には適しません。当社が建設機械向けに出荷する ロッドシール および ワイパーシール のほとんどはこのグレードです。
NBR、70または90ショアA は、静的Oリング、低圧ピストンシール、一般産業用シリンダーをカバーします。安価で入手しやすく、鉱物油中で−30 °Cから+100 °Cまで良好です。100 °Cを超える場合や、ケトン、エステル、強酸中では適切な選択ではありません。
PTFEおよび充填PTFE は、ピストンシール、ロッドステップシール、バックアップリングとして使用されます。低摩擦、広い耐薬品性、−200 °Cから+260 °Cですが、それ自体に弾性がないため、常にエラストマーのエナジャイザーまたはスプリングが必要です。未充填PTFEは持続荷重下でクリープします。青銅やカーボンのフィラーは圧縮強度をかなり高めます。
FKM は、高温または難燃性作動油用途のキットに使用されます。ほとんどのグレードで−20 °Cから+200 °C、低温グレードでは−40 °Cに達します。NBRの3~6倍のコストがかかり、80 °Cを超えないシリンダーでは無駄になります。
ディーラーではなくメーカーから発注する
情報の流れが整えば、シールメーカーから直接キットを購入するのは日常的なことです。うまくいくかどうかを決めるのは、長いメールのやり取りではなく、再現可能な依頼フォーマットです。
送付する内容: ボア、ロッド、ストローク、両方の動的シールの溝幅と深さ、グランドすき間、作動油の種類とグレード、衝撃ピークを含む使用圧力、起動時を含む使用温度範囲、年間稼働時間でのデューティサイクル、参照用の機械メーカーと機種。溝と故障シールの写真を添えてください。このパッケージがあれば、寸法どおりのキットを見積り、生産前に設計上の問題を指摘するのに十分です。
返答として3つを期待してください。材料と硬度を含むキット図面または品目リスト、リードタイム、最小注文数量です。標準プロファイルの場合、当社の佛山工場からのリードタイムは初回注文で通常7~15営業日、リピートではより短く、非標準プロファイルの場合のみ金型が必要です。既存の金型から組み立てるキットには金型費用が一切かからず、これがOEMキットに対する主なコスト上の利点です。
見積り段階で交渉する価値のある商業的な点が2つあります。第一に、キットを部品タイプ別ではなくシリンダー位置別に梱包・ラベル付けするよう求めてください。現場でのオーバーホールは、ロッドシール、ワイパー、バックアップリングがそのグランド用とラベル付けされた1つの袋で届くと迅速に進みます。第二に、個別の部品番号付きのスペアパーツリストを求めてください。そうすれば、1つのワイパーが摩耗しただけでキット全体を購入する必要がなくなります。
キット出荷前の品質チェック
キットの品質は袋の中で最も弱い部品によって決まり、その最も弱い部品は通常、誰も測定しなかった部品です。4つのチェックで出荷前のほとんどの問題を捉えられます。
寸法: キット図面に対する溝幅、溝深さ、シール高さ、リップ径。0.2 mm高すぎるシールは収まりません。0.2 mm低すぎるシールはつぶし代がなく漏れます。硬度: 各生産バッチからサンプルを採取し、デュロメータで試験して材料表示に対して記録します。ニトリルおよびフルオロエラストマーコンパウンドの場合、これは通常 ASTM D2000 のラインコール表記で記載されます。コンパウンド検証: 作動油が腐食性の場合は加硫チェックまたは作動油への簡単な浸漬試験。外観: 割れ、シーリングリップのバリ、リップを横切るモールドフローライン、PU部品に埋め込まれたコンタミネーション。
出荷時に検査記録を求めてください。作ったばかりのキットの寸法測定値を提示できないサプライヤーは、アセンブリではなく部品を売っているのであり、その違いのコストは機械の現場で現れます。
フリート向けの在庫方針
年間に多数のシリンダーをオーバーホールするフリートは、個別のシールではなくキットを保有し、同じサイズの装着済みシリンダー5本につき約1キットの比率で保有すべきです。この比率は、棚で劣化する部品に資本を拘束することなく、計画保全をカバーします。
ここでは保管寿命が重要です。ISO 2230ガイドラインに従って保管されたエラストマーおよびPUシール(暗所、25 °C未満、電動機や溶接機などのオゾン源から離す、元の包装で変形させない)は、ほとんどのサプライヤーの文書で加硫日から約5年の保管寿命があります。在庫には3年分を超える消費量を見込まず、先入れ先出しでローテーションしてください。
シリンダファミリーごとに1つのリファレンスセットを保管してください。開封し、測定し、撮影したキットで、測定値は袋に書き込んでおきます。書類のない機械が届いたとき、このリファレンスセットがあれば、2週間かかる識別作業が当日見積もりになります。
新しいキットを台無しにする取り付けミス
当社が調査する早期キット故障のほとんどは、製品の故障ではなく取り付けの失敗です。繰り返し発生する5つの原因は次のとおりです。
- 鋭い溝エッジの上に取り付ける。 バリや角張った面取りが、挿入時にリップを削ります。ロッドのねじ部とスプラインはテープやブレットで覆い、溝の入口には面取りや丸みを付けます。
- 溝の中でシールをねじる。 リップが正しく収まらずに巻き込まれると、すぐに漏れ、数時間で故障します。先の丸い工具で収め、組み付け前に全周を手で確認してください。
- 古い静的Oリングの再利用。 一度へたりが付いているため、同じつぶし代では再びシールできません。キット内の静的シールは安価です。再利用は、オーバーホール後に継ぎ目から漏れが発生する最も一般的な原因です。
- ドライ組み付け。 PUおよびPTFEのリップには、清浄な作動油か適合する組み付け用グリースが必要です。ドライスタートはボアを傷つけ、数分でリップを焼きます。
- 硬質部品の点検を省略する。 傷ついたボア、摩耗したロッドベアリング、曲がったロッドは、古いキットと同じ速さで新しいキットを破壊します。ロッドの振れが1メートルあたり約0.05 mmを超える場合は、シールを取り付ける前にロッドを修正してください。
次回のご注文に向けて
今月キットをご注文予定の場合は、サプライヤーに連絡する前にこのリストを確認してください。
- シリンダファミリーごとにボア、ロッド、ストローク、溝幅と深さ、グランドすき間を記録し、ノギスを写した状態で各溝を撮影してください。
- 単動式か複動式かは、シリンダの外観ではなく油圧回路図で確認してください。
- 作動油、衝撃ピークを含む圧力、そして周囲温度ではなくグランド部の温度を記録してください。
- 取り外したシールは、たとえ破片になっていても、サプライヤーが判読できるよう保管してください。
- 見積もりを承認する前に、材質と硬度の値を含む品目別のキットリストを求めてください。
- シリンダファミリーごとに1つの寸法規格キットに標準化し、OEMキットを1つリファレンスとして保管してください。
- 在庫比率はシリンダ5本につきキット1つとし、最長保管期間は3年としてください。
キットは保守予算の小さな部分であり、ダウンタイム予算の大きな部分です。部品表を一度正しく整えれば、両方の繰り返しコストのほとんどがなくなります。