
Un kit de sellos para cilindro hidráulico es la partida más barata de una reparación y la que más a menudo se pide mal. Lo vemos cada semana: un planificador de mantenimiento envía una foto de la placa de modelo de una máquina, enviamos el kit que corresponde a ese modelo y el retén del vástago sigue sin encajar porque el cilindro se rectificó en 2019 con un vástago sobredimensionado o con un cartucho de prensaestopas distinto. La referencia era correcta. El kit no servía para ese cilindro concreto.
Esta guía explica qué contiene realmente un kit de sellos para cilindro, cómo se clasifican los kits, cuánto duran las piezas en servicio y qué información necesita un proveedor para enviar el kit correcto al primer intento. Está dirigida a ingenieros de mantenimiento, talleres de reparación hidráulica y distribuidores que piden kits en volumen y no pueden permitirse un segundo envío.
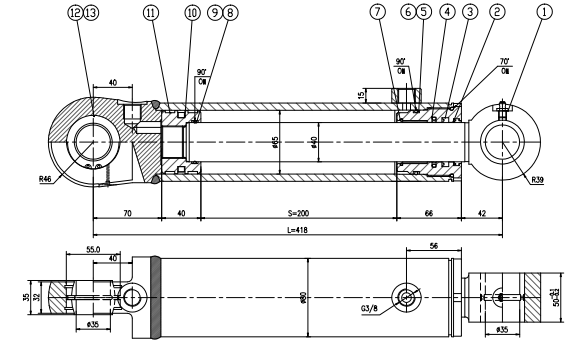
Un kit de sellos es una lista de materiales, no un artículo de catálogo
No existe ninguna norma internacional que defina qué contiene un “kit de sellos”. Un kit es un conjunto comercial montado por un fabricante de cilindros, un departamento de posventa de un fabricante de equipos originales o un fabricante de sellos que trabaja a partir de un plano. Dos kits para el mismo diámetro nominal de taladro y de vástago pueden diferir en todas las dimensiones que importan: anchura de ranura, profundidad de ranura, ángulo de chaflán y el espacio axial reservado para un anillo de desgaste.
Por eso un kit pedido por modelo de máquina suele funcionar, y un kit pedido por tamaño de taladro y vástago a veces no. Los modelos de máquina son estables. Los cilindros no. Los fabricantes de equipos originales revisan la geometría del prensaestopas a mitad de producción, los reparadores de posventa rectifican los taladros y montan vástagos sobredimensionados, y los equipos importados se ensamblan con frecuencia con cilindros de origen local que nunca coincidieron con el plano original.
La consecuencia práctica: trate el kit como una lista de materiales que hay que verificar contra el equipo físico, no como una pieza de catálogo. La verificación lleva diez minutos con un calibre y ahorra de cuatro a seis semanas de transporte y trámites aduaneros cuando el primer kit está mal.
Qué incluye un kit de cilindro
Un kit completo para un cilindro de doble efecto normalmente contiene cinco grupos funcionales. Los kits baratos omiten discretamente dos de ellos.
| Componente | Función en el cilindro | Material habitual | Qué ocurre si falta |
|---|---|---|---|
| Retén del vástago (primario) | Mantiene la presión del sistema en el prensaestopas mientras el vástago se desplaza alternativamente | PU 93 Shore A, NBR 90, sello escalonado de PTFE | Fuga externa desde el primer día; el kit no puede mantener la presión |
| Rascador / limpiador del vástago | Arranca la suciedad, el hielo y las partículas metálicas del vástago antes de que lleguen al retén | PU 93 Shore A, NBR con carcasa metálica | La contaminación llega al retén del vástago; la vida útil se reduce a la mitad o peor |
| Junta de pistón | Separa el lado del taladro y el del vástago; controla el bypass interno y la deriva | PU, PTFE con energizador de junta tórica, NBR reforzado con tejido | El cilindro deriva bajo carga y pierde el control de velocidad |
| Anillos de desgaste / bandas de guía | Mantiene centrado el pistón para que el sello no se aplaste contra el taladro | PTFE-bronce, fenólico, PEEK, nailon con fibra de vidrio | Contacto metal con metal, rayado del taladro, extrusión del sello en un lado |
| Juntas tóricas estáticas y anillos de respaldo | Sellan el prensaestopas, la tapa de extremo, las conexiones y los racores de amortiguación | NBR 70/90, FKM, respaldo de PTFE o PEEK | Fugas en uniones que parecen no tener relación con el retén del vástago |
Dos piezas más pequeñas deciden si una reparación dura una temporada o un mes. La primera es el anillo de respaldo detrás del retén del vástago en cilindros de alta presión: sin él, una junta tórica de 70 Shore A o un labio blando de PU pueden ser empujados hacia el huelgo del prensaestopas por encima de unos 100 bar y desgastarse en pocos miles de ciclos. La segunda es el anillo de retención o la carcasa metálica del rascador. Un rascador que se sale de su ranura deja de rascar, y el vástago empieza a llevar pasta abrasiva directamente al retén primario.
Algunos kits también incluyen sellos de amortiguación, bolas de válvula antirretorno y juntas tóricas, y tapones de conexión. Pida la lista detallada de artículos del kit antes de comprar. Si un proveedor no puede facilitar esa lista, está reempaquetando piezas, no fabricando kits.

Los kits de simple efecto y de doble efecto no son intercambiables
El mayor error de clasificación al pedir kits es comprar un kit de simple efecto para un cilindro de doble efecto. Las piezas se parecen en una fotografía y no se comportan en absoluto igual en servicio.
| Característica | Kit de simple efecto | Kit de doble efecto |
|---|---|---|
| Dirección de la presión | Solo un lado; retorno por muelle o gravedad | Presión alterna en ambas caras del pistón |
| Retén del vástago | Labio único, a menudo en copa en U, una sola dirección | Labio único con respaldo, o labio doble donde existe presión en la línea de retorno |
| Junta de pistón | A menudo un simple labio o una junta tórica | Perfil de doble efecto, con frecuencia de dos piezas con un energizador |
| Anillos de respaldo | Normalmente ninguno | Estándar por encima de aproximadamente 160–200 bar, en ambas caras del retén del pistón |
| Anillos de desgaste | Uno o ninguno | Dos, uno a cada lado del retén del pistón |
| Servicio típico | Gatos, cilindros de elevación, abrazaderas de retorno por muelle | Pluma y cuchara de excavadora, cilindros de prensa, cilindros de dirección |
Los cilindros de doble efecto también necesitan que el retén del pistón soporte la inversión de presión. Un retén de labio simple instalado en un cilindro de doble efecto retendrá en una dirección y fugará en la otra, lo que se manifiesta como una deriva lenta en lugar de un charco visible. Los equipos de mantenimiento sustituyen con frecuencia el retén del vástago tres veces antes de que alguien revise el lado del pistón.
Tres formas de vender los kits y lo que cada una le cuesta
Kits con número de pieza OEM. Precio más alto, mayor tasa de ajuste en el primer intento y la única opción mientras la máquina está en garantía. La disponibilidad es su punto débil: un kit para una cosechadora de 2014 puede quedar en pedido pendiente durante meses.
Kits dimensionales. Se construyen a partir de mediciones de taladro, vástago y ranura en lugar de un número de pieza. El fabricante de retenes cruza la ranura con ISO 5597 (alojamientos de retenes de pistón y vástago), ISO 7425 (retenes con cara de plástico) o ISO 6195 (rascadores de vástago) y monta un conjunto equivalente. Aquí es donde se concentra la mayor parte de nuestro negocio de exportación: un taller de reparación envía un plano o una foto con lecturas de calibre y recibe un kit fabricado con esas medidas. La tasa de ajuste es alta cuando las mediciones son buenas, y el precio suele estar entre un 30 y un 55 % por debajo del kit OEM. Nuestra gama de kits de retenes hidráulicos y retenes de repuesto se fabrica así, y las convenciones de dimensiones de alojamiento son las mismas que publica el catálogo de soluciones de sellado de Trelleborg y la gama de retenes hidráulicos de Hallite , lo que hace práctica la sustitución entre marcas.
Kits de intercambio. Se venden contra una referencia cruzada de marca, por ejemplo “sustituye al kit X para el modelo de cilindro Y”. Resultan cómodos para los distribuidores que tienen existencias de muchas marcas de máquinas. El riesgo es la deriva generacional: la referencia cruzada puede apuntar a la primera versión de un alojamiento que se revisó dos veces. Los catálogos de distribuidores como los kits de retenes de Seal Sales son útiles para comprobar qué suele llevar un modelo de máquina antes de comprometerse con una fabricación dimensional.
Para las flotas, la regla práctica es estandarizar con kits dimensionales para las máquinas que se reconstruyen con frecuencia y mantener un kit OEM en el almacén como conjunto de referencia con el que se comprueban todos los kits dimensionales.
Qué determina el precio de un kit
Los precios de los kits varían en un factor de cuatro para el mismo tamaño nominal, y la diferencia rara vez está en el caucho. Está en la amortización del utillaje, el coste de inspección y la disciplina de embalaje detrás de las piezas.
Los perfiles moldeados conllevan utillaje, y el utillaje se reparte entre la cantidad del pedido. Un retén de vástago de 40 mm moldeado para una tirada de 500 kits cuesta una fracción por kit de lo que cuesta el mismo retén producido 20 veces. Por eso un kit de bajo volumen para una máquina obsoleta puede costar más que un kit completo para una excavadora actual, a pesar de ser físicamente más pequeño.
La inspección es el segundo coste. Un kit fabricado según un plano implica comprobaciones dimensionales en cada perfil: anchura de ranura frente al plano, ángulo del labio y dureza en una muestra de cada lote. Solo el ensayo de dureza añade coste, y es la comprobación que más a menudo omiten los reenvasadores. Un retén de vástago de PU de 93 Shore A que llega a 85 Shore A se instalará con facilidad y extrusionará antes de tiempo, y ninguna inspección visual lo detecta.
El embalaje es el tercero. Los kits que llegan embolsados por posición del cilindro, etiquetados con taladro, vástago y material, y sellados contra la humedad cuestan más de preparar que las piezas vertidas en una sola bolsa. También reducen los errores de montaje en campo, que es el lado más barato de ese intercambio.
Cuando un presupuesto llega muy por debajo de los demás, pregunte cuál de estos tres pasos se ha eliminado. La respuesta suele ser los tres.
Cuánto duran realmente los retenes
Ninguna norma especifica un intervalo de sustitución para los retenes de cilindro, y cualquier proveedor que dé una cifra única está adivinando. La vida útil depende de la presión, la temperatura, la contaminación, la velocidad del vástago, la carga lateral y el ciclo de trabajo. Lo que sí se puede dar es un rango basado en la experiencia de campo, además de las condiciones que llevan un cilindro al extremo inferior de ese rango.
| Clase de servicio | Vida típica del retén de vástago | Vida típica del retén de pistón | Intervalo de inspección |
|---|---|---|---|
| Interior limpio, aceite a ISO 4406 16/14/11, presión moderada | 8.000–15.000 h | 10.000–20.000 h | Anualmente, o cada 1.000 h |
| Industrial general, 160–250 bar, choques ocasionales | 4.000–8.000 h | 6.000–12.000 h | Cada 500 h |
| Hidráulica móvil, expuesta a polvo e intemperie | 2.000–5.000 h | 4.000–8.000 h | Cada 250–500 h, rascador revisado en cada servicio |
| Abrasión intensa: minería, demolición, fundición | 800–2.500 h | 2.000–5.000 h | Cada 250 h |
| Temperatura alta superior a 90 °C en el retén | 500–2.000 h | 1.500–4.000 h | Cada 250 h más análisis de aceite |
Estas cifras suponen que el retén se instaló correctamente y que el aceite se mantuvo limpio. La contaminación es la variable que rompe el modelo: un sistema que funciona a ISO 4406 20/18/15 en lugar de 18/16/13 puede reducir la vida del retén a más de la mitad, porque las partículas abrasivas recirculan por la holgura de la glándula y actúan como un compuesto de rectificado sobre el labio.
Sustituya según el estado cuando pueda medirlo, y según las horas cuando no pueda. Señales de estado que justifican una reconstrucción antes del fallo: un vástago que vuelve a supurar dentro de un turno después de limpiarlo, deriva bajo una carga mantenida, aumento del consumo de aceite sin fuga externa, un rascador con el labio desgarrado o el borde levantado, y un tiempo de ciclo que se ha alargado más de aproximadamente un 5 % respecto a una línea base registrada.
Las cuatro medidas que necesita antes de pedir
Toda cotización de un kit comienza con cuatro mediciones. Tómelas con un calibre, no con una cinta métrica.
- Diámetro del taladro. Medido en el interior del cilindro a tres profundidades, girando 120° entre cada una. Registre la lectura más pequeña; un cilindro con una ovalización superior a 0,1 mm necesita bruñido antes de instalar retenes nuevos.
- Diámetro del vástago. Medido en la sección sin desgaste, preferiblemente fuera del recorrido del rascador. Un vástago cromado desgastado por debajo del nominal en 0,05 mm tendrá fugas a través de un retén nuevo.
- Carrera. Necesaria para los perfiles que dependen de la carrera y para la cotización; también sirve para comprobar que el cilindro coincide con el plano con el que está trabajando.
- Dimensiones de la ranura. Ancho y profundidad de las ranuras del retén de vástago y del retén de pistón, además de la holgura radial entre pistón y taladro y entre vástago y glándula.
La cifra de holgura es la que los compradores omiten y la que decide si el kit sobrevive. Una holgura de glándula de 0,30 mm a 250 bar exige un anillo de respaldo; la misma holgura a 100 bar puede que no. Los proveedores que preguntan por la holgura están construyendo un kit. Los proveedores que solo preguntan por el taladro y el vástago están igualando medidas.
Leer la ranura: lo que el proveedor necesita ver
Una fotografía de la ranura con un calibre colocado sobre ella vale más que una página de descripción. Tres vistas cubren la mayoría de los casos: la ranura del retén de vástago en sección transversal, el pistón con sus retenes y anillos de desgaste desmontados, y la cara de la glándula que muestra la ranura del rascador y cualquier anillo de retención.
Añada el retén que ha desmontado, colocado plano junto a una regla, aunque esté destruido. El patrón de fallo indica al proveedor qué pretendía hacer el diseño original. Un retén con el borde de baja presión mordido estaba extrusionándose y necesita un anillo de respaldo o una holgura más ajustada. Un retén con el labio endurecido y agrietado trabajó a demasiada temperatura y necesita un compuesto diferente. Un retén desgastado de forma asimétrica apunta a una carga lateral, que ningún compuesto de retén corrige.

Materiales dentro del kit y dónde corresponde cada uno
La mayoría de los kits mezclan materiales de forma deliberada. Un kit hidráulico móvil típico combina un retén de vástago de PU con un rascador de PU, un retén de pistón de PTFE y elastómero, anillos de desgaste de PTFE-bronce y juntas tóricas estáticas de NBR. Sustituir todo el kit por un único material es una decisión de coste que suele acabar en una reclamación de garantía.
Poliuretano (PU), 93 Shore A es la opción predeterminada para retenes de vástago y rascadores en equipos móviles: alta resistencia al desgarro, buena resistencia a la abrasión, funciona desde aproximadamente −30 °C hasta +90 °C en aceite mineral. Se hidroliza en fluidos a base de agua y en algunos fluidos resistentes al fuego, y no es adecuado para servicio con vapor o aceite caliente. La mayoría de los retenes de vástago y rascadores que suministramos para equipos de construcción son de este grado.
NBR, 70 o 90 Shore A cubre juntas tóricas estáticas, retenes de pistón de baja presión y cilindros industriales generales. Económico, ampliamente disponible, bueno en aceite mineral desde −30 °C hasta +100 °C. No es la elección adecuada por encima de 100 °C ni en cetonas, ésteres y ácidos fuertes.
PTFE y PTFE con carga aparecen como retenes de pistón, retenes de escalón de vástago y anillos de respaldo. Baja fricción, amplia resistencia química, −200 °C a +260 °C, pero sin elasticidad propia, por lo que siempre necesita un energizador de elastómero o un muelle. El PTFE virgen fluye bajo carga sostenida; la carga de bronce o carbono aumenta considerablemente la resistencia a la compresión.
FKM se utiliza en kits para servicio con fluidos de alta temperatura o resistentes al fuego. De −20 °C a +200 °C en la mayoría de los grados, con variantes de baja temperatura que alcanzan −40 °C. Cuesta de tres a seis veces más que el NBR y es un desperdicio en un cilindro que nunca supera los 80 °C.
Pedir directamente a un fabricante en lugar de a un distribuidor
Comprar kits directamente a un fabricante de retenes es habitual una vez establecido el flujo de información. Lo que lo hace funcionar es un formato de solicitud repetible, no un largo hilo de correos electrónicos.
Envíe: taladro, vástago, carrera, ancho y profundidad de ranura para ambos retenes dinámicos, holgura de glándula, tipo y grado de fluido, presión de servicio incluido cualquier pico por choque, rango de temperatura de servicio incluido el arranque, ciclo de trabajo en horas por año, y la marca y modelo de la máquina como referencia. Añada fotos de la ranura y del retén fallido. Ese paquete es suficiente para cotizar un kit dimensional y para señalar problemas de diseño antes de la producción.
Espere recibir tres cosas: un plano del kit o una lista detallada con materiales y dureza, un plazo de entrega y una cantidad mínima de pedido. Para perfiles estándar, el plazo de entrega desde nuestra planta de Foshan es normalmente de 7 a 15 días hábiles para un primer pedido y más corto para pedidos repetidos, y solo se requiere utillaje para perfiles no estándar. Los kits montados con moldes existentes no conllevan ningún cargo de utillaje, lo que supone la principal ventaja de coste frente a un kit del fabricante de equipo original.
Vale la pena negociar dos puntos comerciales en la fase de cotización. Primero, solicite que el kit se embale y etiquete por posición del cilindro, no por tipo de pieza: una reconstrucción en campo avanza más rápido cuando el retén de vástago, el rascador y el anillo de respaldo llegan en una sola bolsa etiquetada para esa glándula. Segundo, solicite una lista de repuestos con números de pieza individuales, para que un solo rascador desgastado no obligue a comprar un kit completo.
Controles de calidad antes del envío de un kit
Un kit vale tanto como la pieza más débil de la bolsa, y la pieza más débil suele ser la que nadie midió. Cuatro controles detectan la mayoría de los problemas antes del envío.
Dimensional: ancho de ranura, profundidad de ranura, altura del retén y diámetro del labio frente al plano del kit. Un retén 0,2 mm demasiado alto no asentará; uno 0,2 mm demasiado bajo no tiene apriete y fuga. Dureza: una muestra de cada lote de producción, probada con durómetro y registrada frente a la especificación del material, que para compuestos de nitrilo y fluoroelastómero suele escribirse en ASTM D2000 notación de línea de llamada. Verificación del compuesto: una comprobación de curado o una simple prueba de inmersión en el fluido de servicio cuando el fluido es agresivo. Visual: grietas, rebabas en el labio de sellado, líneas de flujo del molde a través del labio y contaminación incrustada en las piezas de PU.
Solicite el registro de inspección junto con el envío. Un proveedor que no puede aportar lecturas dimensionales del kit que acaba de fabricar está vendiendo piezas, no conjuntos, y el coste de esa diferencia aparece en la máquina.
Política de existencias para flotas
Las flotas que reconstruyen más de un puñado de cilindros al año deberían mantener kits, no retenes individuales, y mantenerlos en una proporción de aproximadamente un kit por cada cinco cilindros instalados del mismo tamaño. Esa proporción cubre el mantenimiento programado sin inmovilizar capital en piezas que envejecen en el estante.
La vida útil en almacén importa aquí. Los retenes de elastómero y PU almacenados según las directrices ISO 2230 —en oscuridad, por debajo de 25 °C, lejos de fuentes de ozono como motores eléctricos y equipos de soldadura, sin deformación en su embalaje original— tienen una vida de almacenamiento de unos cinco años desde la fecha de curado en la documentación de la mayoría de los proveedores. No acumule en existencias más de tres años de consumo y rote según el criterio primero en entrar, primero en salir.
Mantenga un conjunto de referencia por familia de cilindros: un kit que haya abierto, medido y fotografiado, con las mediciones escritas en la bolsa. Cuando llega una máquina sin documentación, ese conjunto de referencia es lo que convierte una identificación de dos semanas en una cotización del mismo día.
Errores de instalación que acaban con un kit nuevo
La mayoría de los fallos prematuros de kits que investigamos son fallos de instalación, no fallos del producto. Los cinco recurrentes:
- Instalación sobre un borde de ranura afilado. Una rebaba o un chaflán cuadrado raspa el labio durante la inserción. Cubra la rosca del vástago y cualquier estriado con cinta o un casquillo guía, y achaflane o redondee la entrada de la ranura.
- Retorcer el retén en la ranura. Un labio que queda enrollado en lugar de asentado presentará fugas de inmediato y fallará en pocas horas. Asiéntelo con una herramienta de punta roma y compruebe todo el perímetro al tacto antes del montaje.
- Reutilizar juntas tóricas estáticas viejas. Han adoptado una deformación permanente y no volverán a sellar con la misma compresión. Las juntas estáticas de un kit son económicas; reutilizarlas es la causa más común de una fuga que aparece en una unión tras un reacondicionamiento.
- Montaje en seco. Los labios de PU y PTFE necesitan fluido del sistema limpio o una grasa de montaje compatible. Los arranques en seco rayan el taladro y queman el labio en pocos minutos.
- Omitir la comprobación de las piezas rígidas. Un taladro rayado, un cojinete de vástago desgastado o un vástago doblado destruyen un kit nuevo tan rápido como el anterior. Si la excentricidad del vástago supera aproximadamente 0,05 mm por metro, corrija el vástago antes de montar los retenes.
Qué significa esto para su próximo pedido
Si va a pedir kits este mes, revise esta lista antes de contactar con cualquier proveedor:
- Registre el diámetro del taladro, el del vástago, la carrera, la anchura y profundidad de la ranura y la holgura del prensaestopas para cada familia de cilindros, y fotografíe cada ranura con el calibre en la imagen.
- Confirme si es de simple o doble efecto a partir del esquema hidráulico, no de la forma exterior del cilindro.
- Anote el fluido, la presión incluidos los picos de choque y la temperatura en el prensaestopas, no la temperatura ambiente.
- Conserve el retén desmontado para que el proveedor lo examine, aunque esté hecho pedazos.
- Solicite una lista detallada del kit con los materiales y los valores de dureza antes de aprobar el presupuesto.
- Estandarice un kit dimensional por familia de cilindros y conserve un kit OEM como referencia.
- Fije la ratio de existencias en un kit por cada cinco cilindros, con un almacenamiento máximo de tres años.
Los kits son una pequeña parte del presupuesto de mantenimiento y una gran parte del presupuesto de paradas. Acertar con la lista de materiales, una sola vez, elimina la mayor parte del coste recurrente de ambos.