
液壓缸密封套件係翻修工程中最便宜嘅項目,但亦係最常訂錯嘅一項。我哋每個星期都見到呢個情況:維修計劃員send嚟一張機器型號銘牌嘅相,我哋就寄出符合該型號嘅套件,但活塞桿密封仍然裝唔到,因為個液壓缸喺2019年曾經翻修過,換咗加大尺寸嘅活塞桿或者唔同嘅壓蓋芯。零件編號冇錯,只係嗰個特定液壓缸嘅套件唔啱。
本指南涵蓋液壓缸密封套件實際包含啲乜嘢、套件點樣分類、零件喺使用中可以用幾耐,以及供應商要收到咩資料先可以第一次就寄啱套件。本文係為維修工程師、液壓維修工場同大量訂購套件、唔可以承受第二次付運嘅分銷商而寫。
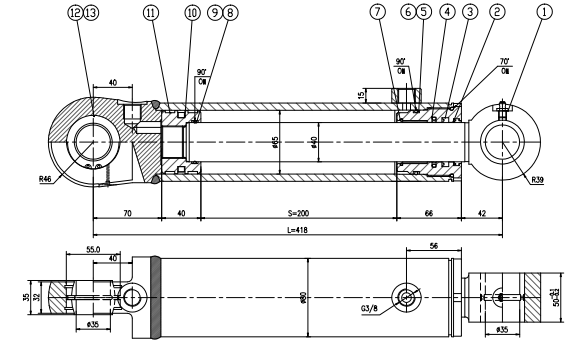
密封套件係一份物料清單,唔係目錄貨品
並冇任何國際標準界定「密封套件」包含啲乜嘢。套件係由液壓缸製造商、OEM售後部門,或者根據圖紙工作嘅密封製造商所組裝嘅商業組合。同一個標稱缸徑同活塞桿直徑嘅兩個套件,喺每一個關鍵尺寸上都可以唔同:溝槽寬度、溝槽深度、倒角角度,以及預留俾耐磨環嘅軸向空間。
呢個就係點解按機器型號訂購嘅套件通常都啱用,而按缸徑同活塞桿尺寸訂購嘅套件有時就唔啱。機器型號係穩定嘅,液壓缸就唔係。OEM會喺生產中途修改壓蓋幾何形狀,售後翻修商會珩磨缸孔並裝配加大尺寸嘅活塞桿,而進口設備經常由本地採購嘅液壓缸組裝而成,呢啲液壓缸從來都同原圖紙唔匹配。
實際後果:要將套件視為一份需要對照硬件核實嘅物料清單,而唔係目錄零件。用卡尺核實只需十分鐘,但當第一個套件唔啱時,就可以慳返四至六個星期嘅運費同清關時間。
液壓缸套件內包含啲乜嘢
雙作用液壓缸嘅完整套件通常包含五個功能組別。平價套件會靜靜雞漏咗其中兩組。
| 組件 | 喺液壓缸內嘅作用 | 常用材料 | 缺少咗會有咩後果 |
|---|---|---|---|
| 活塞桿密封(主密封) | 喺活塞桿往復運動時,喺壓蓋位置保持系統壓力 | PU 93 Shore A、NBR 90、PTFE階梯密封 | 由第一日起就外洩;套件無法保持壓力 |
| 活塞桿刮塵環/刮刀 | 喺污垢、冰同金屬顆粒到達密封之前,將佢哋由活塞桿刮走 | PU 93 Shore A、帶金屬外殼嘅NBR | 污染物到達活塞桿密封;壽命減半或更差 |
| 活塞密封件 | 分隔缸孔同活塞桿側;控制內部旁通同漂移 | PU、帶O型圈蓄能器嘅PTFE、織物增強NBR | 液壓缸喺負載下漂移,並失去速度控制 |
| 耐磨環/導向帶 | 保持活塞置中,以免密封被壓向缸孔 | PTFE-青銅、酚醛、PEEK、玻璃纖維增強尼龍 | 金屬對金屬接觸、缸孔刮傷、單邊密封擠出 |
| 靜態O型圈同擋圈 | 密封壓蓋、端蓋、油口同緩衝接頭 | NBR 70/90、FKM、PTFE或PEEK擋圈 | 接頭位置出現睇落同活塞桿密封無關嘅洩漏 |
有兩件較細嘅項目決定一次翻修可以用一季定係一個月。第一件係 擋圈 喺高壓液壓缸嘅活塞桿密封後面:冇咗佢,70 Shore A嘅O型圈或者軟PU唇邊喺大約100 bar以上就會被推入壓蓋間隙,並喺幾千個循環內被啃蝕。第二件係刮塵環固定環或者金屬外殼。一個走出溝槽嘅刮塵環就唔再刮塵,活塞桿就會開始將研磨性糊狀物直接帶入主密封。
部分套件亦包括緩衝密封、單向閥鋼珠同O型圈,以及油口塞。購買前要索取套件嘅逐項清單。如果供應商攞唔出呢份清單,佢哋只係喺重新包裝零件,而唔係喺組裝套件。

單作用同雙作用套件唔可以互換
訂購套件時最大嘅分類錯誤,就係為雙作用液壓缸買咗單作用套件。啲零件喺相片中睇落相似,但喺使用中嘅表現完全唔同。
| 特徵 | 單作用套件 | 雙作用套件 |
|---|---|---|
| 壓力方向 | 只有一邊;靠彈簧或重力回程 | 兩個活塞面交替受壓 |
| 活塞桿密封 | 單唇,通常係U型杯,單一方向 | 帶背撐嘅單唇,或者喺有回油管壓力時用雙唇 |
| 活塞密封件 | 通常係簡單唇邊或O型圈 | 雙作用型廓,經常係帶蓄能器嘅兩件式 |
| 擋圈 | 通常無 | 標準約 160–200 bar 以上,活塞密封兩面 |
| 耐磨環 | 一個或無 | 兩個,活塞密封每側各一 |
| 典型用途 | 千斤頂、升降油缸、彈簧復位夾具 | 挖掘機動臂及鏟斗、壓力機柱塞、轉向油缸 |
雙作用油缸亦需要活塞密封能夠承受壓力反向。若在雙作用油缸中安裝單唇密封,它會單向密封,另一方向則會洩漏,而這通常表現為緩慢漂移,而非可見的積油。維修團隊經常更換活塞桿密封三次,才有人檢查活塞側。
密封套件嘅三種銷售方式,以及每種方式嘅成本代價
OEM 零件編號套件。 價格最高、首次安裝配合率最高,亦係機器仍在保養期內時唯一嘅選擇。供應係弱點:一部 2014 年收割機嘅套件可能缺貨數月。
尺寸套件。 根據缸孔、活塞桿及溝槽尺寸而非零件編號製造。密封製造商會將溝槽對照 ISO 5597(活塞及活塞桿密封腔)、ISO 7425(塑料面密封)或 ISO 6195(活塞桿刮塵圈)進行交叉參照,並組裝等效套件。我們大部分出口業務正正喺呢度:維修工場發送圖紙或附有卡尺讀數嘅照片,然後收到按該等數字製造嘅套件。若量度準確,配合率高,而價格通常比 OEM 套件低 30–55%。我們的 液壓密封套件及備用密封系列 正是以此方式製造,而腔體尺寸慣例與 Trelleborg 密封解決方案目錄 及 Hallite 液壓密封系列 所公佈的相同,這正是跨品牌替換得以實行的原因。
互換套件。 按品牌交叉參照出售,例如「替代 Y 型號油缸的 X 套件」。對於在多個機器品牌持有庫存的經銷商而言十分方便。風險在於世代漂移:交叉參照可能指向一個已修訂兩次的壓蓋的第一版本。經銷商目錄如 Seal Sales 密封套件 有助於在決定進行尺寸訂製之前,查核某機器型號通常採用什麼規格。
對於車隊而言,實用原則是:對於反覆翻修的機器,標準化採用尺寸套件,並在貨架上保留一套 OEM 套件作為參考基準,用以核對所有尺寸套件。
影響套件價格的因素
相同標稱尺寸的套件價格可相差四倍,而差異很少在於橡膠本身。關鍵在於模具攤銷、檢驗成本,以及零件背後的包裝規範。
模壓型材涉及模具,而模具成本分攤於訂單數量。一個為 500 套訂單模製的 40 mm 活塞桿密封,每套成本僅為同一密封生產 20 次時的幾分之一。這就是為何一部過時機器的低產量套件,即使實物較小,價格也可能高於現行挖掘機的完整套件。
檢驗是第二項成本。按圖紙製造的套件涉及對每個型材進行尺寸檢查:對照圖紙檢查溝槽寬度、唇角,以及每批抽樣的硬度。僅硬度測試已增加成本,而這正是重新包裝商最常跳過的檢查。一個標稱 93 Shore A 的 PU 活塞桿密封若實際到貨為 85 Shore A,安裝容易但會提早擠出,而外觀檢查無法察覺。
包裝是第三項。按油缸位置分袋包裝、標明缸孔、活塞桿及材料,並防潮密封的套件,準備成本高於將零件倒入一個袋中。它們亦減少現場裝配錯誤,而這是該取捨中較便宜的一面。
當某份報價遠低於其他報價時,問問這三個步驟中哪一個被省略了。答案通常是全部三個。
密封實際使用壽命有多長
沒有標準規定油缸密封的更換週期,任何供應商若報出單一數字都只是猜測。壽命取決於壓力、溫度、污染、活塞桿速度、側向負載及工作循環。可以提供的,是來自現場經驗的範圍,以及會令油缸壽命落入該範圍下限的條件。
| 工況等級 | 典型活塞桿密封壽命 | 典型活塞密封壽命 | 檢查間隔 |
|---|---|---|---|
| 清潔室內、油液達 ISO 4406 16/14/11、中等壓力 | 8,000–15,000 小時 | 10,000–20,000 小時 | 每年,或每 1,000 小時 |
| 一般工業、160–250 bar、偶發衝擊 | 4,000–8,000 小時 | 6,000–12,000 小時 | 每 500 小時 |
| 移動液壓、暴露於粉塵及天氣 | 2,000–5,000 小時 | 4,000–8,000 小時 | 每 250–500 小時,每次保養時檢查刮塵圈 |
| 重度磨損:採礦、拆除、鑄造廠 | 800–2,500 小時 | 2,000–5,000 小時 | 每 250 小時 |
| 密封位置溫度高於 90 °C | 500–2,000 小時 | 1,500–4,000 小時 | 每 250 小時,另加機油分析 |
以上數字假設密封安裝正確,且機油保持清潔。污染是破壞這個模型的變數:系統若以 ISO 4406 20/18/15 而非 18/16/13 運行,密封壽命可縮短超過一半,因為磨蝕性顆粒會在密封間隙中循環,對唇口起研磨作用。
能量度狀態的就按狀態更換,不能量度的就按工時更換。以下狀態訊號可作為故障前翻修的依據:抹乾淨後一個班次內再次滲漏的活塞桿、負載保持下出現漂移、無外部洩漏但耗油量上升、唇口撕裂或邊緣翹起的防塵圈,以及循環時間較記錄基準延長約 5% 以上。
訂購前必須取得的四項數據
每份密封套件報價都由四項量度開始。請用卡尺量度,不要用軟尺。
- 缸孔直徑。 在缸筒內三個深度量度,每次旋轉 120°。記錄最小讀數;若缸筒失圓超過 0.1 mm,須先珩磨才可裝入新密封。
- 活塞桿直徑。 在未磨損段量度,最好在防塵圈行程以外。鍍鉻活塞桿若磨損至低於標稱值 0.05 mm,新密封也會滲漏。
- 行程。 用於行程相關的型材及報價;亦用以核對油缸是否與你手上的圖紙相符。
- 溝槽尺寸。 活塞桿密封及活塞密封溝槽的寬度與深度,以及活塞與缸孔之間、活塞桿與密封座之間的徑向間隙。
間隙數值是買家常忽略、卻決定套件能否存活的關鍵。250 bar 下密封座間隙 0.30 mm 需要擋圈;同樣間隙在 100 bar 下則未必需要。會問間隙的供應商是在組裝套件;只問缸孔和活塞桿的供應商只是在配尺寸。
讀懂溝槽:供應商需要看到甚麼
一張用卡尺橫跨溝槽拍攝的照片,勝過一頁文字描述。三個視角已可涵蓋大部分情況:活塞桿密封溝槽的橫截面、已拆除密封及耐磨環的活塞,以及顯示防塵圈溝槽及任何擋圈的密封座端面。
把拆下的密封平放於尺旁一併附上,即使已損壞亦然。失效形態可告訴供應商原設計的意圖。低壓側邊緣被啃蝕的密封表示曾發生擠出,需要擋圈或更緊的間隙。唇口硬化、龜裂的密封表示運行過熱,需要不同膠料。磨損不對稱的密封指向側向負載,這是任何膠料都無法解決的。

套件內的材料,以及各材料的適用位置
大多數套件都刻意混合材料。典型的移動液壓套件會配搭 PU 活塞桿密封與 PU 防塵圈、PTFE 加彈性體的活塞密封、PTFE-青銅耐磨環,以及 NBR 靜態 O 型圈。全個套件改用單一材料是成本決定,通常最終會以保養索賠的形式出現。
聚氨酯(PU),93 Shore A 是移動設備活塞桿密封及防塵圈的預設選擇:撕裂強度高、耐磨性良好,在礦物油中約可於 −30 °C 至 +90 °C 運作。它會在水基及部分抗燃液中水解,亦不適用於蒸汽或熱油工況。我們為工程設備付運的大部分 活塞桿密封 及 防塵圈 均屬此等級。
NBR,70 或 90 Shore A 涵蓋靜態 O 型圈、低壓活塞密封及一般工業油缸。價格低廉、供應廣泛,在礦物油中 −30 °C 至 +100 °C 表現良好。但高於 100 °C,或於酮類、酯類及強酸環境中,則不適用。
PTFE 及填充 PTFE 用作活塞密封、活塞桿階梯密封及擋圈。摩擦低、耐化學性廣泛,−200 °C 至 +260 °C,但本身沒有彈性,因此總需彈性體施力件或彈簧。純 PTFE 在持續負載下會蠕變;青銅或碳填料可大幅提高抗壓強度。
氟橡膠 用於高溫或抗燃液工況的套件。大多數等級為 −20 °C 至 +200 °C,低溫型號可達 −40 °C。成本為 NBR 的三至六倍,用於從不超過 80 °C 的油缸實屬浪費。
直接向製造商而非經銷商訂購
一旦資訊流程建立起來,直接向密封製造商購買套件是常規做法。關鍵在於可重複的查詢格式,而非冗長的電郵往來。
請提供:缸孔、活塞桿、行程、兩個動態密封的溝槽寬度與深度、密封座間隙、流體類型及等級、工作壓力(包括任何衝擊峰值)、工作溫度範圍(包括啟動時)、每年工時負荷,以及機器品牌型號作參考。另附溝槽及失效密封的照片。這套資料已足以報價尺寸套件,並在生產前指出設計問題。
預期會收到三項回覆:套件圖紙或逐項清單(列明材料及硬度)、交貨期,以及最低訂購量。標準型材方面,我們佛山廠房首次訂單的交貨期一般為 7–15 個工作天,重複訂單則更短,只有非標準型材才需開模。以現有模具組裝的套件完全不收模具費,這是相對 OEM 套件的主要成本優勢。
有兩項商業要點值得在報價階段爭取。第一,要求套件按油缸位置而非零件類型包裝及標籤:現場翻修時,活塞桿密封、防塵圈及擋圈以一個標明所屬密封座的袋子送達,速度會更快。第二,要求提供附獨立零件編號的備件清單,這樣單一磨損的防塵圈就不會迫使你購買整套套件。
套件付運前的品質檢查
套件的品質取決於袋中最弱的一件,而最弱的一件通常就是無人量度過的那件。四項檢查可在付運前攔截大部分問題。
尺寸:對照套件圖紙檢查溝槽寬度、溝槽深度、密封高度及唇口直徑。高出 0.2 mm 的密封無法就位;短 0.2 mm 的則沒有壓縮量而滲漏。硬度:每個生產批次抽取樣本,以硬度計測試並對照材料標示記錄,丁腈及氟橡膠膠料的硬度通常以 ASTM D2000 線號標記法書寫。膠料驗證:當流體具腐蝕性時,進行固化檢查或在工作流體中作簡單浸泡測試。外觀:檢查裂口、密封唇口的飛邊、橫跨唇口的模流線,以及 PU 零件內嵌的污染物。
要求隨貨附上檢驗記錄。無法為剛製成的套件提供尺寸讀數的供應商,賣的是零件而非組件,而這個差別的成本會在機器上顯現。
車隊的備貨政策
每年翻修超過數支油缸的車隊,應備存套件而非個別密封,並按大約每五支同尺寸在裝油缸備一套件的比例存放。此比例足以應付計劃保養,又不會把資金積壓在貨架上老化的零件。
這裡的保質期很重要。按 ISO 2230 指引儲存的彈性體及 PU 密封——陰暗、低於 25 °C、遠離電動機及焊接設備等臭氧源、保持原包裝不變形——在大多數供應商文件中,自固化日期起計約有五年的儲存期。庫存不應超過三年用量,並按先入先出輪換。
每個油缸系列保留一套參考樣本:一套已開封、量度並拍照的套件,量度數據寫在袋上。當機器送來時毫無文件,這套參考樣本就能把兩星期的辨識工作變成即日報價。
令新套件報廢的安裝錯誤
我們調查的大多數套件過早失效,都是安裝失誤而非產品失效。反覆出現的五項:
- 在鋒利的溝槽邊緣上安裝。 毛刺或方形倒角會在插入時刮削唇邊。用膠帶或子彈頭套住桿螺紋及任何花鍵,並為溝槽入口倒角或修圓。
- 在溝槽內扭轉密封件。 唇邊若被捲起而非正確就位,會立即洩漏,並在數小時內失效。用鈍頭工具將其就位,並在組裝前以手感檢查整個圓周。
- 重複使用舊的靜態 O 型環。 它們已產生永久變形,無法在同一壓縮量下再次密封。套件內的靜態密封件價格低廉;重複使用它們是翻修後接頭出現洩漏的最常見原因。
- 乾式組裝。 PU 及 PTFE 唇邊需要清潔的系統流體或相容的組裝潤滑脂。乾式起動會在數分鐘內刮傷缸孔並燒毀唇邊。
- 略過硬部件檢查。 刮傷的缸孔、磨損的桿軸承或彎曲的桿,會像舊套件一樣迅速地毀掉新套件。若桿的偏擺超過每米約 0.05 毫米,請在安裝密封件前先修復桿。
這對您下次訂購的意義
如果您本月要訂購套件,請在聯絡任何供應商之前先完成以下清單:
- 記錄每個缸系列的缸孔、桿、行程、溝槽寬度與深度,以及填料函間隙,並將卡尺入鏡拍攝每個溝槽。
- 根據液壓原理圖確認是單作用還是雙作用,而非依據缸的外部形狀。
- 記錄流體、包括衝擊峰值在內的壓力,以及填料函處的溫度,而非環境溫度。
- 保留拆下的密封件供供應商判讀,即使它已碎裂。
- 在批准報價前,要求提供列明材料與硬度值的逐項套件清單。
- 每個缸系列標準化為一種尺寸套件,並保留一套 OEM 套件作為參考。
- 將庫存比例設定為每五個缸一套,最長保存三年。
套件在維護預算中佔小部分,在停機預算中卻佔大部分。一次把物料清單做對,就能消除兩者大部分的重複成本。