
In hydraulyske silinder-seelpakket is it goedkeapste rigelitem yn in werbou en dejinge dy't it meast ferkeard besteld wurdt. Wy sjogge it elke wike: in ûnderhâldsplanner stjoert in foto fan 'e modelplaat fan in masine, wy ferstjoere it pakket dat by dat model past, en dochs past de stangseel net, om't de silinder yn 2019 op 'e nij bewurke is mei in oermjitte stang of in oare gland-kartusje. It partnûmer wie goed. It pakket wie ferkeard foar dy spesifike silinder.
Dizze hantlieding behannelet wat der eins yn in silinder-seelpakket sit, hoe't pakketten klassifisearre wurde, hoe lang de ûnderdielen yn tsjinst meigeane, en hokker ynformaasje in leveransier nedich hat om it krekte pakket by de earste besykjen te ferstjoeren. It is skreaun foar ûnderhâldsingenieurs, hydraulyske reparaasjewerkpleatsen en distributeurs dy't pakketten yn grutte oantallen bestelle en gjin twadde ferstjoering misse kinne.
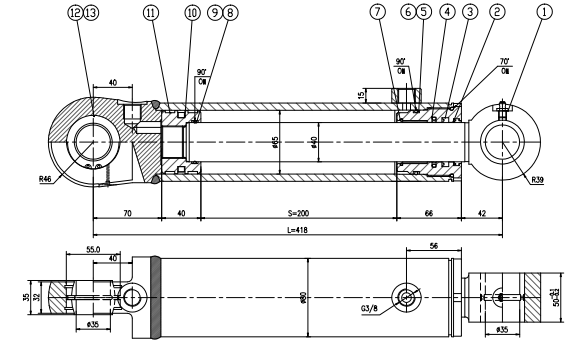
In seelpakket is in stiklist, gjin katalogusartikel
Der is gjin ynternasjonale standert dy't fêstleit wat in “seelpakket” befettet. In pakket is in kommersjele bondel dy't gearstald is troch in silinderbouwer, in OEM-ôfdieling foar neimerkûnderdielen, of in seelfabrikant dy't fan in tekening wurket. Twa pakketten foar deselde nominale boarring en stangdiameter kinne yn elke dimensje ferskille dy't fan belang is: groefbreedte, groefdjipte, sjamferhoeke, en de aksiale romte dy't reservearre is foar in slitaazje-ring.
Dêrom wurket in pakket dat besteld is op masinemodel meastentiids, en in pakket dat besteld is op boarring- en stanggrutte soms net. Masinemodellen binne stabyl. Silinders net. OEM's feroarje de gland-geometry midden yn 'e produksje, neimerk-werbouwers hoanje boarringen en passe oermjitte stangen, en ymporteare apparatuer wurdt faak gearstald út lokaal oanskaffe silinders dy't nea by de oarspronklike tekening pasten.
De praktyske konsekwinsje: behannelje it pakket as in stiklist dy't tsjin de hardware ferifiearre wurde moat, net as in kataloguspart. De ferifikaasje duorret tsien minuten mei in skúfmaat en besparret fjouwer oant seis wiken fracht- en dûanetiid as it earste pakket ferkeard is.
Wat der yn in silinderpakket ferstjoerd wurdt
In folslein pakket foar in dûbelwurkjende silinder befettet normaal fiif funksjonele groepen. Goedkeape pakketten litte der stilwei twa fan weilân.
| Komponint | Funksje yn 'e silinder | Typysk materiaal | Wat bart der as it ûntbrekt |
|---|---|---|---|
| Stangseel (primêr) | Hâldt systeemdruk by de gland wylst de stang hinne en wer beweecht | PU 93 Shore A, NBR 90, PTFE-stapseel | Utwendige lekkage fan 'e earste dei ôf; it pakket kin gjin druk hâlde |
| Stangwisser / skraber | Striemt smoargens, iis en metaalpartikels fan 'e stang ôf foar't se de seel berikke | PU 93 Shore A, NBR mei metalen hús | Fersmoarging berikt de stangseel; libbensdoer sakket mei de helte of slimmer |
| Suverseel | Skiedt boarring- en stangkant; kontrolearret ynterne omlieding en drift | PU, PTFE mei O-ring-energizer, stof-fersterke NBR | Silinder drift ûnder lading en ferliest snelheidskontrôle |
| Slitaazje-ringen / liedbannen | Hâldt de suver sintraal sadat de seel net tsjin 'e boarring ferplettere wurdt | PTFE-brons, fenolyske, PEEK, glêsfersterke nylon | Metaal-op-metaal kontakt, skrammen yn 'e boarring, seel-ekstrúsje oan ien kant |
| Statyske O-ringen en stipe-ringen | Seel de gland, einplaat, poart en demperfittingen | NBR 70/90, FKM, PTFE of PEEK-stipe | Lekken by ferbiningen dy't net mei de stangseel te krijen lykje |
Twa lytsere items beslisse oft in werbou in seizoen of in moanne meigiet. It earste is de støtrig efter de stangseel op hegedruksilinders: sûnder dy kin in 70 Shore A O-ring of in sêfte PU-lip by sa'n 100 bar yn 'e gland-speling drukt wurde en binnen in pear tûzen syklusen fuortknabbelle wurde. It twadde is de wisherhâldring of it metalen hús. In wisser dy't út syn groef rint, wisket net mear, en de stang begjint abrasyf pasta streekrjocht yn 'e primêre seel te dragen.
Guon pakketten befetsje ek dempersealen, kegelklepballen en O-ringen, en poartstekkers. Freegje om 'e itemisearre list fan it pakket foar't jo keapje. As in leveransier dy list net leverje kin, ferpakke se ûnderdielen op 'e nij, se bouwe gjin pakketten.

Ienwurkjende en dûbelwurkjende pakketten binne net útwikselber
De grutste klassifikaasjeflater by it bestellen fan pakketten is it keapjen fan in ienwurkjend pakket foar in dûbelwurkjende silinder. De ûnderdielen lykje op in foto opinoar en dogge har yn tsjinst hielendal oars.
| Skaaimerk | Ienwurkjend pakket | Dûbelwurkjend pakket |
|---|---|---|
| Drukriging | Allinnich ien kant; weromtroch fear of swiertekrêft | Wikseljende druk op beide suverflakken |
| Stangseel | Ien lip, faak U-kup, ien rjochting | Ien lip mei stipe oan 'e efterkant, of dûbele lip wêr't retoerline-druk bestiet |
| Suverseel | Faak in ienfâldige lip of O-ring | Dûbelwurkjend profyl, faak twastik mei in energizer |
| Backup-ringen | Meastentiids gjin | Standert boppe sawat 160–200 bar, beide kanten fan de pistonseel |
| Slitringen | Ien of gjin | Twa, ien oan eltse kant fan de pistonseel |
| Typyske tsjinst | Krikken, hefsilinders, fearweromkommende klemmen | Graafmasineboom en bak, parse-rammen, stjoersilinders |
Dûbelwurkjende silinders hawwe ek de pistonseel nedich om drukferoaring te oerlibjen. In seal mei ien lip, ynstallearre yn in dûbelwurkjende silinder, hâldt yn ien rjochting en lekt yn de oare, wat him sjen lit as stadich driuwen ynstee fan in sichtbere plasse. Underhâldsteams ferfange faak trije kear de stangseel foardat immen de pistonkant neigiet.
Trije manieren wêrop kits ferkocht wurde, en wat elk jo kostet
OEM-ûnderdielnûmer-kits. Hegste priis, heechste pasfoarm by de earste kear, en de iennichste opsje wylst de masine noch yn garânsje is. Beskikberens is de swakke punt: in kit foar in rister fan 2014 kin moannen op neibestelling stean.
Dimensjonele kits. Boud út mjittingen fan boarring, stang en groef ynstee fan in ûnderdielnûmer. In sealfabrikant ferwiist de groef nei ISO 5597 (húskanten foar piston- en stangsealen), ISO 7425 (sealen mei plestik oerflak) of ISO 6195 (stangwiskers) en stelt in lykweardige set gear. Hjir leit it grutste part fan ús eksportbedriuw: in reparaasjewinkel stjoert in tekening of in foto mei mjittingen fan in skúfmaat en krijt in kit boud neffens dy sifers. De pasfoarm is heech as de mjittingen goed binne, en de priis leit typysk 30–55% ûnder de OEM-kit. Us hydraulyske seal-kits en reserve-sealen-assortimint is sa boud, en de konvinsjes foar húskantmjittingen binne deselde dy't Trelleborg's sealing solutions-katalogus en Hallite's hydraulyske sealassortimint publisearje, en dat is wat ferfanging oer merken hinne praktysk makket.
Utwikselkits. Ferkocht op basis fan in krúsferwizing tusken merken, bygelyks “ferfangt kit X foar silindermodel Y”. Handich foar distributeurs dy't foarried hâlde oer in soad masinemerken. It risiko is drift tusken generaasjes: de krúsferwizing kin wize nei de earste ferzje fan in pakkinghús dat twa kear feroare is. Distributeurskatalogussen lykas Seal Sales seal-kits binne nuttich om te kontrolearjen wat in masinemodel meastentiids nedich hat foardat jo jo fêstlizze op in dimensjonele bou.
Foar fleets is de wurkregel om te standerdisearjen op dimensjonele kits foar de masines dy't jo hieltyd wer opknappe, en ien OEM-kit op 'e planke te hâlden as referinsjeset dêr't alle dimensjonele kits tsjin kontrolearre wurde.
Wat de priis fan in kit bepaalt
Kitprizen ferskille mei in faktor fjouwer foar deselde nominale maat, en it ferskil is selden it rubber. It is de amortisaasje fan it ark, de ynspeksjekosten en de ferpakkingsdissipline efter de ûnderdielen.
Getten profilen drage ark, en ark wurdt ferdield oer bestelhoeveelheid. In getten stangseel fan 40 mm foar in produksje fan 500 kits kostet in fraksje per kit fan deselde seel produsearre 20 kear. Dêrom kin in kit mei lyts folume foar in ferâldere masine mear kostje as in folsleine kit foar in aktuele graafmasine, ek al is er fysyk lytser.
Ynspeksje is de twadde kostenpost. In kit boud neffens in tekening omfettet dimensjonele kontrôles op elk profyl: groefbreedte tsjin de tekening, liphoeke, en hurdens op in stekproef út elke partij. Allinnich al hurdensmjen foeget kosten ta, en it is de kontrôle dy't it meast oerslein wurdt troch werferpakkers. In PU-stangseal fan 93 Shore A dy't oankomt op 85 Shore A sil maklik ynstallearje en betiid útdrukke, en neat yn in fisuele ynspeksje fangt dat.
Ferpakking is de tredde. Kits dy't per silinderposysje yn sekjes oankomme, labelt mei boarring, stang en materiaal, en fersegele tsjin focht, kostje mear om te meitsjen as ûnderdielen dy't yn ien sekje smiten wurde. Se ferminderje ek montaazjeflaters yn it fjild, en dat is de goedkeapere kant fan dy ruil.
As in offerte folle leger binnenkomt as de oaren, freegje dan hokker fan dizze trije stappen weilitten is. It antwurd is meastentiids alle trije.
Hoe lang sealen eins meigean
Gjin standert spesifisearret in ferfangingsinterval foar silindersealen, en elke leveransier dy't ien getal neamt, giet dernei. Libbensdoer hinget ôf fan druk, temperatuer, fersmoarging, stangfaasje, sydbelesting en wurksyklus. Wat jûn wurde kin, is in berik út fjildûnderfining, plus de omstannichheden dy't in silinder nei de ûnderkant fan dat berik bringe.
| Belestingsklasse | Typyske libbensdoer fan stangseal | Typyske libbensdoer fan pistonseal | Ynspeksje-interval |
|---|---|---|---|
| Skjin binnen, oalje op ISO 4406 16/14/11, matige druk | 8.000–15.000 h | 10.000–20.000 h | Jierliks, of elke 1.000 h |
| Algemien yndustrieel, 160–250 bar, somtiden skok | 4.000–8.000 h | 6.000–12.000 h | Elke 500 h |
| Mobile hydraulyk, bleatsteld oan stof en waar | 2.000–5.000 h | 4.000–8.000 h | Elke 250–500 h, wisker kontrolearre by elke tsjinst |
| Swiere abrasje: mynbou, sloop, getterij | 800–2.500 h | 2.000–5.000 h | Every 250 h |
| High temperature above 90 °C at the seal | 500–2,000 h | 1,500–4,000 h | Every 250 h plus oil analysis |
These numbers assume the seal was installed correctly and the oil stayed clean. Contamination is the variable that breaks the model: a system running at ISO 4406 20/18/15 instead of 18/16/13 can cut seal life by more than half, because abrasive particles recirculate through the gland clearance and act as a lapping compound on the lip.
Replace on condition where you can measure it, on hours where you cannot. Condition signals that justify a rebuild before failure: a rod that weeps again within a shift after being wiped clean, drift under a held load, rising oil consumption with no external leak, a wiper with a torn lip or a lifted edge, and cycle time that has stretched by more than about 5% against a recorded baseline.
The Four Numbers You Need Before Ordering
Every kit quotation starts with four measurements. Take them with a caliper, not a tape measure.
- Bore diameter. Measured inside the barrel at three depths, rotated 120° apart. Record the smallest reading; a barrel that is out of round by more than 0.1 mm needs honing before new seals go in.
- Rod diameter. Measured on the unworn section, ideally outside the wiper travel. A chrome rod worn below nominal by 0.05 mm will leak past a new seal.
- Stroke. Needed for stroke-dependent profiles and for quoting; also a check that the cylinder matches the drawing you are working from.
- Groove dimensions. Width and depth for the rod seal and piston seal grooves, plus the radial clearance between piston and bore and between rod and gland.
The clearance figure is the one buyers leave out and the one that decides whether the kit survives. A gland clearance of 0.30 mm at 250 bar calls for a backup ring; the same clearance at 100 bar may not. Suppliers who ask for clearance are building a kit. Suppliers who only ask for bore and rod are matching sizes.
Reading the Groove: What the Supplier Needs to See
A photograph of the groove with a caliper held across it is worth more than a page of description. Three views cover most cases: the rod seal groove in cross-section, the piston with its seal and wear rings removed, and the gland face showing the wiper groove and any retaining ring.
Add the seal you removed, laid flat next to a ruler, even if it is destroyed. The failure pattern tells the supplier what the original design was trying to do. A seal with a nibbled low-pressure edge was extruding and needs a backup ring or a tighter clearance. A seal with a hardened, cracked lip ran too hot and needs a different compound. A seal worn asymmetrically points to side load, which no seal compound fixes.

Materials Inside the Kit, and Where Each One Belongs
Most kits mix materials deliberately. A typical mobile hydraulic kit pairs a PU rod seal with a PU wiper, a PTFE-and-elastomer piston seal, PTFE-bronze wear rings, and NBR static O-rings. Substituting a single material across the whole kit is a cost decision that usually shows up as a warranty claim.
Polyurethane (PU), 93 Shore A is the default for rod seals and wipers in mobile equipment: high tear strength, good abrasion resistance, works from about −30 °C to +90 °C in mineral oil. It hydrolyses in water-based and some fire-resistant fluids, and it does not belong in steam or hot-oil service. Most of the rod seals en wiper seals we ship for construction equipment are this grade.
NBR, 70 or 90 Shore A covers static O-rings, low-pressure piston seals and general industrial cylinders. Cheap, widely available, good in mineral oil from −30 °C to +100 °C. It is not the right choice above 100 °C or in ketones, esters and strong acids.
PTFE and filled PTFE appear as piston seals, rod step seals and backup rings. Low friction, wide chemical resistance, −200 °C to +260 °C, but no elasticity of its own, so it always needs an elastomer energizer or a spring. Virgin PTFE creeps under sustained load; bronze or carbon filler raises compressive strength considerably.
FKM goes into kits for high-temperature or fire-resistant fluid service. −20 °C to +200 °C in most grades, with low-temperature variants reaching −40 °C. It costs three to six times NBR and is wasted in a cylinder that never exceeds 80 °C.
Ordering from a Manufacturer Instead of a Dealer
Buying kits directly from a seal manufacturer is routine once the information flow is set up. What makes it work is a repeatable request format, not a long email thread.
Send: bore, rod, stroke, groove width and depth for both dynamic seals, gland clearance, fluid type and grade, operating pressure including any shock peak, operating temperature range including startup, duty cycle in hours per year, and the machine make and model for reference. Add photos of the groove and the failed seal. That package is enough to quote a dimensional kit and to flag design problems before production.
Expect three things back: a kit drawing or itemised list with materials and hardness, a lead time, and a minimum order quantity. For standard profiles the lead time from our Foshan plant is typically 7–15 working days for a first order and shorter for repeats, with tooling only required for non-standard profiles. Kits assembled from existing moulds carry no tooling charge at all, which is the main cost advantage over an OEM kit.
Two commercial points are worth negotiating at the quotation stage. First, ask for the kit to be packed and labelled per cylinder position, not per part type: a rebuild in the field goes faster when the rod seal, wiper and backup ring arrive in one bag labelled for that gland. Second, ask for a spare-parts list with individual part numbers, so that a single worn wiper does not force the purchase of a full kit.
Quality Checks Before a Kit Ships
A kit is only as good as the weakest part in the bag, and the weakest part is usually the one nobody measured. Four checks catch the majority of problems before shipment.
Dimensional: groove width, groove depth, seal height and lip diameter against the kit drawing. A seal that is 0.2 mm too tall will not seat; one 0.2 mm too short has no squeeze and leaks. Hardness: a sample from each production batch, durometer tested and recorded against the material callout, which for nitrile and fluoroelastomer compounds is usually written in ASTM D2000 line-call notation. Compound verification: a cure check or a simple immersion test in the service fluid when the fluid is aggressive. Visual: splits, flash at the sealing lip, mould flow lines across the lip, and contamination embedded in PU parts.
Ask for the inspection record with the shipment. A supplier who cannot produce dimensional readings for the kit they just built is selling parts, not assemblies, and the cost of that difference appears at the machine.
Stocking Policy for Fleets
Fleets that rebuild more than a handful of cylinders per year should hold kits, not individual seals, and hold them at a ratio of roughly one kit per five installed cylinders of the same size. That ratio covers scheduled maintenance without tying up capital in parts that age on the shelf.
Shelf life matters here. Elastomer and PU seals stored per ISO 2230 guidelines — dark, below 25 °C, away from ozone sources such as electric motors and welding equipment, undistorted in original packaging — carry a storage life of about five years from cure date in most suppliers’ documentation. Do not build more than three years of consumption into stock, and rotate on a first-in, first-out basis.
Keep one reference set per cylinder family: a kit you have opened, measured and photographed, with the measurements written on the bag. When a machine arrives with no documentation, that reference set is what turns a two-week identification exercise into a same-day quotation.
Installation Errors That Kill a New Kit
Most premature kit failures we investigate are installation failures, not product failures. The recurring five:
- Installing over a sharp groove edge. A burr or a square chamfer shaves the lip during insertion. Cover the rod thread and any spline with tape or a bullet, and chamfer or radius the groove entry.
- Twisting the seal in the groove. A lip that is rolled rather than seated will leak immediately and then fail within hours. Seat it with a blunt tool and check the full circumference by feel before assembly.
- Reusing old static O-rings. They have taken a set and will not seal again at the same squeeze. Static seals in a kit are cheap; reusing them is the most common cause of a leak that appears at a joint after a rebuild.
- Dry assembly. PU and PTFE lips need clean system fluid or a compatible assembly grease. Dry starts score the bore and burn the lip within minutes.
- Skipping the hard-part check. A scored bore, a worn rod bearing or a bent rod destroys a new kit as fast as the old one. If the rod runout exceeds roughly 0.05 mm per metre, fix the rod before fitting seals.
What This Means for Your Next Order
If you are ordering kits this month, work through this list before contacting any supplier:
- Record bore, rod, stroke, groove width and depth, and gland clearance for each cylinder family, and photograph each groove with the caliper in frame.
- Confirm single-acting or double-acting from the hydraulic schematic, not from the cylinder’s external shape.
- Note the fluid, the pressure including shock peaks, and the temperature at the gland, not the ambient temperature.
- Keep the removed seal for the supplier to read, even if it is in pieces.
- Ask for an itemised kit list with materials and hardness values before approving the quote.
- Standardise one dimensional kit per cylinder family, and hold one OEM kit as the reference.
- Set the stock ratio at one kit per five cylinders, with a three-year maximum holding.
Kits are a small part of the maintenance budget and a large part of the downtime budget. Getting the bill of materials right, once, removes most of the recurring cost of both.