
Un kit di guarnizioni per cilindro idraulico è la voce meno costosa di una revisione e quella che più spesso viene ordinata in modo errato. Lo vediamo ogni settimana: un responsabile della manutenzione invia una foto della targhetta del modello di una macchina, spediamo il kit corrispondente a quel modello, e la guarnizione dello stelo continua a non adattarsi perché il cilindro è stato rielaborato nel 2019 con uno stelo maggiorato o una cartuccia del premistoppa diversa. Il codice articolo era corretto. Il kit era sbagliato per quel cilindro specifico.
Questa guida illustra cosa si trova effettivamente all'interno di un kit di guarnizioni per cilindro, come vengono classificati i kit, quanto durano i componenti in esercizio e quali informazioni un fornitore necessita per spedire il kit corretto al primo tentativo. È scritta per ingegneri della manutenzione, officine di riparazione idraulica e distributori che ordinano kit in volume e non possono permettersi una seconda spedizione.
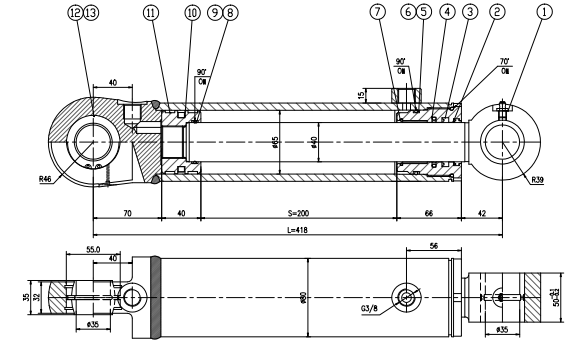
Un kit di guarnizioni è una distinta base, non un articolo di catalogo
Non esiste uno standard internazionale che definisca cosa contiene un “kit di guarnizioni”. Un kit è un insieme commerciale assemblato da un costruttore di cilindri, da un reparto aftermarket OEM o da un produttore di guarnizioni che lavora su disegno. Due kit per lo stesso alesaggio nominale e diametro dello stelo possono differire in ogni dimensione che conta: larghezza della sede, profondità della sede, angolo di smusso e spazio assiale riservato a un anello di usura.
Ecco perché un kit ordinato per modello di macchina di solito funziona, mentre un kit ordinato per dimensione di alesaggio e stelo a volte no. I modelli di macchina sono stabili. I cilindri no. Gli OEM modificano la geometria del premistoppa a metà produzione, i riparatori aftermarket levigano gli alesaggi e montano steli maggiorati, e le attrezzature importate sono spesso assemblate con cilindri di provenienza locale che non hanno mai corrisposto al disegno originale.
La conseguenza pratica: trattare il kit come una distinta base da verificare rispetto all'hardware, non come un articolo di catalogo. La verifica richiede dieci minuti con un calibro e fa risparmiare quattro-sei settimane di trasporto e sdoganamento quando il primo kit è sbagliato.
Cosa viene fornito all'interno di un kit per cilindro
Un kit completo per un cilindro a doppio effetto contiene normalmente cinque gruppi funzionali. I kit economici ne omettono silenziosamente due.
| Componente | Funzione nel cilindro | Materiale tipico | Cosa succede se manca |
|---|---|---|---|
| Guarnizione dello stelo (primaria) | Mantiene la pressione di sistema al premistoppa mentre lo stelo si muove alternativamente | PU 93 Shore A, NBR 90, guarnizione a gradino in PTFE | Perdita esterna dal primo giorno; il kit non può mantenere la pressione |
| Raschiatore / tergistelo | Rimuove sporco, ghiaccio e particelle metalliche dallo stelo prima che raggiungano la guarnizione | PU 93 Shore A, NBR con cassa metallica | La contaminazione raggiunge la guarnizione dello stelo; la durata si dimezza o peggiora |
| Guarnizione del pistone | Separa il lato alesaggio dal lato stelo; controlla il trafilamento interno e la deriva | PU, PTFE con O-ring energizzatore, NBR rinforzato con tessuto | Il cilindro va in deriva sotto carico e perde il controllo della velocità |
| Anelli di usura / fasce di guida | Mantiene il pistone centrato affinché la guarnizione non venga schiacciata contro l'alesaggio | PTFE-bronzo, fenolico, PEEK, nylon caricato con fibra di vetro | Contatto metallo-metallo, rigatura dell'alesaggio, estrusione della guarnizione su un lato |
| O-ring statici e anelli di supporto | Tenuta del premistoppa, testata, raccordi e raccordi ammortizzatori | NBR 70/90, FKM, supporto in PTFE o PEEK | Perdite nei giunti che sembrano non correlate alla guarnizione dello stelo |
Due componenti più piccoli decidono se una revisione dura una stagione o un mese. Il primo è l' anello di supporto dietro la guarnizione dello stelo nei cilindri ad alta pressione: senza di esso, un O-ring da 70 Shore A o un labbro in PU morbido possono essere spinti nel gioco del premistoppa oltre circa 100 bar e consumati in poche migliaia di cicli. Il secondo è l'anello di ritenuta del raschiatore o la cassa metallica. Un raschiatore che fuoriesce dalla sua sede smette di raschiare, e lo stelo inizia a trasportare pasta abrasiva direttamente nella guarnizione primaria.
Alcuni kit includono anche guarnizioni ammortizzatrici, sfere e O-ring di valvole di non ritorno e tappi dei raccordi. Chiedere l'elenco dettagliato del kit prima di acquistare. Se un fornitore non è in grado di produrre tale elenco, sta riconfezionando componenti, non costruendo kit.

I kit a semplice effetto e a doppio effetto non sono intercambiabili
Il più grande errore di classificazione nell'ordine dei kit è acquistare un kit a semplice effetto per un cilindro a doppio effetto. I componenti sembrano simili in fotografia e si comportano in modo completamente diverso in esercizio.
| Caratteristica | Kit a semplice effetto | Kit a doppio effetto |
|---|---|---|
| Direzione della pressione | Un solo lato; ritorno tramite molla o gravità | Pressione alternata su entrambe le facce del pistone |
| Guarnizione dello stelo | Labbro singolo, spesso a tazza, una direzione | Labbro singolo con supporto posteriore, o doppio labbro dove esiste pressione sulla linea di ritorno |
| Guarnizione del pistone | Spesso un semplice labbro o un O-ring | Profilo a doppio effetto, spesso in due pezzi con un elemento energizzante |
| Anelli di supporto | Di solito nessuno | Standard al di sopra di circa 160–200 bar, su entrambi i lati della tenuta dello stantuffo |
| Anelli di usura | Uno o nessuno | Due, uno per ciascun lato della tenuta dello stantuffo |
| Servizio tipico | Martinetti, cilindri di sollevamento, morsetti a ritorno a molla | Braccio e benna di escavatore, cilindri di pressa, cilindri di sterzo |
Anche i cilindri a doppio effetto necessitano che la tenuta dello stantuffo resista all'inversione di pressione. Una tenuta a labbro singolo installata in un cilindro a doppio effetto tiene in una direzione e perde nell'altra, il che si manifesta come una lenta deriva anziché come una pozza visibile. Le squadre di manutenzione sostituiscono spesso la tenuta dello stelo tre volte prima che qualcuno controlli il lato dello stantuffo.
Tre modi in cui vengono venduti i kit, e quanto ciascuno ti costa
Kit con numero di parte OEM. Prezzo più alto, più alto tasso di montaggio al primo tentativo, e l'unica opzione finché la macchina è in garanzia. La disponibilità è il punto debole: un kit per una mietitrebbia del 2014 può restare in arretrato per mesi.
Kit dimensionali. Costruiti a partire dalle misure di alesaggio, stelo e sede anziché da un numero di parte. Un produttore di tenute confronta la sede con ISO 5597 (alloggiamenti per tenute di stantuffo e stelo), ISO 7425 (tenute con faccia in plastica) o ISO 6195 (raschiatori per stelo) e assembla un set equivalente. È qui che si concentra la maggior parte del nostro business di esportazione: un'officina di riparazione invia un disegno o una foto con letture al calibro e riceve un kit costruito su quelle misure. Il tasso di montaggio è elevato quando le misure sono corrette, e il prezzo è tipicamente dal 30 al 55% inferiore al kit OEM. La nostra gamma di kit di tenute idrauliche e tenute di ricambio è costruita in questo modo, e le convenzioni sulle dimensioni degli alloggiamenti sono le stesse che il catalogo delle soluzioni di tenuta di Trelleborg e la gamma di tenute idrauliche di Hallite pubblicano, ed è ciò che rende pratica la sostituzione tra marche diverse.
Kit di intercambiabilità. Venduti in base a una tabella di corrispondenza tra marche, ad esempio “sostituisce il kit X per il modello di cilindro Y”. Comodi per i distributori che tengono scorte per molte marche di macchine. Il rischio è la deriva generazionale: la tabella di corrispondenza può riferirsi alla prima versione di una testata che è stata revisionata due volte. Cataloghi di distributori come i kit di tenute Seal Sales sono utili per verificare cosa richiede di solito un modello di macchina prima di impegnarsi in una costruzione dimensionale.
Per le flotte, la regola pratica è standardizzare sui kit dimensionali per le macchine che si revisionano ripetutamente, e tenere un kit OEM a magazzino come set di riferimento con cui verificare tutti i kit dimensionali.
Cosa determina il prezzo di un kit
I prezzi dei kit variano di un fattore quattro per la stessa misura nominale, e la differenza raramente è la gomma. È l'ammortamento dell'attrezzatura, il costo dell'ispezione e la disciplina di imballaggio dietro i componenti.
I profili stampati comportano attrezzature, e le attrezzature vengono ripartite sulla quantità dell'ordine. Una tenuta dello stelo da 40 mm stampata per una produzione di 500 kit costa una frazione per kit rispetto alla stessa tenuta prodotta 20 volte. Ecco perché un kit a basso volume per una macchina obsoleta può costare più di un kit completo per un escavatore attuale, pur essendo fisicamente più piccolo.
L'ispezione è il secondo costo. Un kit costruito su un disegno comporta controlli dimensionali su ogni profilo: larghezza della sede rispetto al disegno, angolo del labbro e durezza su un campione di ogni lotto. Il solo test di durezza aggiunge costo, ed è il controllo più spesso saltato dai riconfezionatori. Una tenuta dello stelo in PU da 93 Shore A che arriva a 85 Shore A si installerà facilmente e si estruderà presto, e nulla in un'ispezione visiva lo rileva.
L'imballaggio è il terzo. I kit che arrivano imbustati per posizione del cilindro, etichettati con alesaggio, stelo e materiale, e sigillati contro l'umidità costano di più da preparare rispetto ai componenti versati in un'unica busta. Riducono anche gli errori di assemblaggio sul campo, che è il lato più economico di questo scambio.
Quando un preventivo arriva molto al di sotto degli altri, chiedi quale di questi tre passaggi è stato eliminato. La risposta di solito è tutti e tre.
Quanto durano davvero le tenute
Nessuno standard specifica un intervallo di sostituzione per le tenute dei cilindri, e qualsiasi fornitore che citi un unico numero sta tirando a indovinare. La durata dipende da pressione, temperatura, contaminazione, velocità dello stelo, carico laterale e ciclo di lavoro. Ciò che si può fornire è un intervallo basato sull'esperienza sul campo, più le condizioni che portano un cilindro verso il limite inferiore di tale intervallo.
| Classe di servizio | Durata tipica della tenuta dello stelo | Durata tipica della tenuta dello stantuffo | Intervallo di ispezione |
|---|---|---|---|
| Ambiente interno pulito, olio a ISO 4406 16/14/11, pressione moderata | 8.000–15.000 h | 10.000–20.000 h | Annualmente, o ogni 1.000 h |
| Industriale generico, 160–250 bar, urti occasionali | 4.000–8.000 h | 6.000–12.000 h | Ogni 500 h |
| Idraulica mobile, esposta a polvere e agenti atmosferici | 2.000–5.000 h | 4.000–8.000 h | Ogni 250–500 h, raschiatore controllato a ogni intervento di manutenzione |
| Abrasione elevata: miniere, demolizioni, fonderia | 800–2.500 h | 2.000–5.000 h | Ogni 250 h |
| Temperatura elevata superiore a 90 °C in corrispondenza della tenuta | 500–2.000 h | 1.500–4.000 h | Ogni 250 h più analisi dell'olio |
Questi valori presuppongono che la tenuta sia stata installata correttamente e che l'olio sia rimasto pulito. La contaminazione è la variabile che manda in crisi il modello: un sistema che lavora a ISO 4406 20/18/15 invece di 18/16/13 può ridurre la durata della tenuta di oltre la metà, perché le particelle abrasive ricircolano attraverso il gioco del premistoppa e agiscono come una pasta lappante sul labbro.
Sostituire in base alle condizioni quando è possibile misurarle, in base alle ore quando non lo è. I segnali di condizione che giustificano una revisione prima del guasto sono: uno stelo che trasuda di nuovo entro un turno dopo essere stato asciugato, una deriva sotto carico mantenuto, un consumo d'olio crescente senza perdite esterne, un raschiatore con il labbro lacerato o il bordo sollevato, e un tempo di ciclo allungato di oltre circa il 5% rispetto a una baseline registrata.
I quattro numeri che servono prima di ordinare
Ogni preventivo di kit parte da quattro misure. Rilevarle con un calibro, non con un metro a nastro.
- Diametro dell'alesaggio. Misurato all'interno della canna a tre profondità, ruotando di 120° l'una dall'altra. Registrare la lettura più piccola; una canna fuori rotondità di oltre 0,1 mm richiede una rettifica prima di installare le nuove tenute.
- Diametro dello stelo. Misurato sulla sezione non usurata, preferibilmente al di fuori della corsa del raschiatore. Uno stelo cromato usurato sotto il nominale di 0,05 mm perderà oltre una nuova tenuta.
- Corsa. Necessaria per i profili dipendenti dalla corsa e per il preventivo; serve anche a verificare che il cilindro corrisponda al disegno su cui si sta lavorando.
- Dimensioni della sede. Larghezza e profondità delle sedi della tenuta stelo e della tenuta pistone, oltre al gioco radiale tra pistone e alesaggio e tra stelo e premistoppa.
Il valore del gioco è quello che gli acquirenti omettono ed è quello che decide se il kit sopravvive. Un gioco del premistoppa di 0,30 mm a 250 bar richiede un anello di supporto; lo stesso gioco a 100 bar può non richiederlo. I fornitori che chiedono il gioco stanno costruendo un kit. I fornitori che chiedono solo alesaggio e stelo stanno abbinando misure.
Leggere la sede: cosa deve vedere il fornitore
Una fotografia della sede con un calibro appoggiato sopra vale più di una pagina di descrizione. Tre viste coprono la maggior parte dei casi: la sede della tenuta stelo in sezione, il pistone con tenuta e anelli di usura rimossi, e la faccia del premistoppa che mostra la sede del raschiatore ed eventuali anelli di ritenuta.
Aggiungere la tenuta rimossa, appoggiata piatta accanto a un righello, anche se è distrutta. Il tipo di guasto indica al fornitore cosa intendeva fare il progetto originale. Una tenuta con il bordo di bassa pressione intaccato stava estrudendo e richiede un anello di supporto o un gioco più stretto. Una tenuta con il labbro indurito e fessurato ha lavorato troppo calda e richiede un composto diverso. Una tenuta usurata in modo asimmetrico indica un carico laterale, che nessun composto per tenute può risolvere.

I materiali all'interno del kit e dove va ciascuno
La maggior parte dei kit miscela i materiali in modo deliberato. Un tipico kit idraulico mobile abbina una tenuta stelo in PU con un raschiatore in PU, una tenuta pistone in PTFE ed elastomero, anelli di usura in PTFE-bronzo e O-ring statici in NBR. Sostituire un unico materiale in tutto il kit è una scelta di costo che di solito si manifesta come richiesta in garanzia.
Poliuretano (PU), 93 Shore A è la scelta predefinita per tenute stelo e raschiatori nelle macchine mobili: elevata resistenza alla lacerazione, buona resistenza all'abrasione, funziona da circa −30 °C a +90 °C in olio minerale. Si idrolizza nei fluidi a base acqua e in alcuni fluidi resistenti al fuoco, e non è adatto al vapore o all'olio caldo. La maggior parte delle tenute stelo e tenute raschiatore che forniamo per macchine da costruzione è di questo grado.
NBR, 70 o 90 Shore A copre O-ring statici, tenute pistone a bassa pressione e cilindri industriali generici. Economico, ampiamente disponibile, buono in olio minerale da −30 °C a +100 °C. Non è la scelta giusta sopra i 100 °C né in chetoni, esteri e acidi forti.
PTFE e PTFE caricato compaiono come tenute pistone, tenute a gradino stelo e anelli di supporto. Basso attrito, ampia resistenza chimica, da −200 °C a +260 °C, ma nessuna elasticità propria, quindi richiede sempre un elastomero energizzante o una molla. Il PTFE vergine scorre sotto carico prolungato; il riempitivo in bronzo o carbonio aumenta considerevolmente la resistenza alla compressione.
FKM entra nei kit per servizio ad alta temperatura o con fluidi resistenti al fuoco. Da −20 °C a +200 °C nella maggior parte dei gradi, con varianti per basse temperature che raggiungono −40 °C. Costa da tre a sei volte l'NBR ed è sprecato in un cilindro che non supera mai gli 80 °C.
Ordinare da un produttore invece che da un rivenditore
Acquistare kit direttamente da un produttore di tenute è routine una volta impostato il flusso informativo. Ciò che lo rende efficace è un formato di richiesta ripetibile, non una lunga catena di email.
Inviare: alesaggio, stelo, corsa, larghezza e profondità della sede per entrambe le tenute dinamiche, gioco del premistoppa, tipo e grado del fluido, pressione di esercizio inclusi eventuali picchi di shock, intervallo di temperatura di esercizio inclusa l'accensione, ciclo di lavoro in ore all'anno, e marca e modello della macchina come riferimento. Aggiungere foto della sede e della tenuta guasta. Questo pacchetto è sufficiente per preventivare un kit dimensionale e per segnalare problemi di progetto prima della produzione.
Attendersi tre cose in risposta: un disegno del kit o un elenco dettagliato con materiali e durezze, un tempo di consegna e una quantità minima d'ordine. Per i profili standard il tempo di consegna dal nostro stabilimento di Foshan è tipicamente di 7–15 giorni lavorativi per un primo ordine e più breve per i riordini, con attrezzatura necessaria solo per profili non standard. I kit assemblati da stampi esistenti non comportano alcun costo di attrezzatura, che è il principale vantaggio di costo rispetto a un kit OEM.
Due punti commerciali meritano di essere negoziati in fase di preventivo. Primo, chiedere che il kit sia confezionato ed etichettato per posizione del cilindro, non per tipo di parte: una revisione sul campo è più rapida quando tenuta stelo, raschiatore e anello di supporto arrivano in un'unica busta etichettata per quel premistoppa. Secondo, chiedere un elenco ricambi con codici singoli, così che un solo raschiatore usurato non obblighi all'acquisto di un kit completo.
Controlli di qualità prima della spedizione di un kit
Un kit vale quanto la parte più debole nella busta, e la parte più debole è di solito quella che nessuno ha misurato. Quattro controlli intercettano la maggior parte dei problemi prima della spedizione.
Dimensionale: larghezza della sede, profondità della sede, altezza della tenuta e diametro del labbro rispetto al disegno del kit. Una tenuta più alta di 0,2 mm non si assesta; una più bassa di 0,2 mm non ha schiacciamento e perde. Durezza: un campione da ogni lotto di produzione, testato al durometro e registrato rispetto alla specifica del materiale, che per i composti nitrilici e fluoroelastomerici è di solito scritta in ASTM D2000 notazione line-call. Verifica del composto: un controllo di vulcanizzazione o un semplice test di immersione nel fluido di servizio quando il fluido è aggressivo. Visivo: spaccature, bave sul labbro di tenuta, linee di flusso dello stampo attraverso il labbro e contaminazione inglobata nelle parti in PU.
Chiedere il rapporto di ispezione insieme alla spedizione. Un fornitore che non è in grado di produrre letture dimensionali per il kit che ha appena costruito vende parti, non assemblaggi, e il costo di questa differenza si manifesta alla macchina.
Politica di scorte per le flotte
Le flotte che revisionano più di una manciata di cilindri all'anno dovrebbero tenere a scorta kit, non singole tenute, e tenerli a un rapporto di circa un kit ogni cinque cilindri installati della stessa misura. Tale rapporto copre la manutenzione programmata senza immobilizzare capitale in parti che invecchiano a magazzino.
La durata di conservazione è importante in questo caso. Le guarnizioni in elastomero e PU conservate secondo le linee guida ISO 2230 — al buio, sotto i 25 °C, lontano da fonti di ozono come motori elettrici e attrezzature per saldatura, non deformate nella confezione originale — hanno una durata di conservazione di circa cinque anni dalla data di vulcanizzazione secondo la documentazione della maggior parte dei fornitori. Non prevedere più di tre anni di consumo a magazzino e ruotare le scorte secondo il criterio first-in, first-out.
Tenere un set di riferimento per ogni famiglia di cilindri: un kit che avete aperto, misurato e fotografato, con le misure scritte sul sacchetto. Quando arriva una macchina senza documentazione, quel set di riferimento è ciò che trasforma un'attività di identificazione di due settimane in un preventivo nello stesso giorno.
Errori di installazione che compromettono un kit nuovo
La maggior parte dei guasti prematuri dei kit che analizziamo sono errori di installazione, non difetti del prodotto. I cinque ricorrenti:
- Installazione su un bordo della sede tagliente. Una bava o uno smusso squadrato asporta il labbro durante l'inserimento. Coprire la filettatura dello stelo e qualsiasi scanalatura con nastro o una bussola guida, e smussare o raccordare l'imbocco della sede.
- Guarnizione attorcigliata nella sede. Un labbro che risulta arrotolato anziché correttamente in sede perde immediatamente e poi si guasta nel giro di poche ore. Sede la guarnizione con un attrezzo a punta arrotondata e verificate l'intera circonferenza al tatto prima del montaggio.
- Riutilizzo di vecchi O-ring statici. Hanno subito una deformazione permanente e non terranno più la tenuta con la stessa compressione. Le guarnizioni statiche in un kit costano poco; riutilizzarle è la causa più comune di una perdita che compare a un giunto dopo una revisione.
- Montaggio a secco. I labbri in PU e PTFE necessitano di fluido di sistema pulito o di un grasso di montaggio compatibile. Gli avviamenti a secco rigano l'alesaggio e bruciano il labbro nel giro di pochi minuti.
- Omissione del controllo dei componenti rigidi. Un alesaggio rigato, un cuscinetto dello stelo usurato o uno stelo piegato distruggono un kit nuovo con la stessa rapidità del precedente. Se il runout dello stelo supera circa 0,05 mm per metro, riparate lo stelo prima di montare le guarnizioni.
Cosa significa per il vostro prossimo ordine
Se questo mese ordinate kit, seguite questa lista prima di contattare qualsiasi fornitore:
- Registrate alesaggio, stelo, corsa, larghezza e profondità della sede e gioco della camera per ogni famiglia di cilindri, e fotografate ogni sede con il calibro inquadrato.
- Confermate se si tratta di semplice o doppio effetto dallo schema idraulico, non dalla forma esterna del cilindro.
- Annotate il fluido, la pressione comprese le punte di shock e la temperatura in corrispondenza della camera, non la temperatura ambiente.
- Conservate la guarnizione smontata perché il fornitore possa esaminarla, anche se è a pezzi.
- Richiedete un elenco dettagliato del kit con materiali e valori di durezza prima di approvare il preventivo.
- Standardizzate un kit dimensionale per ogni famiglia di cilindri e tenete un kit OEM come riferimento.
- Impostate il rapporto di scorta a un kit ogni cinque cilindri, con una giacenza massima di tre anni.
I kit rappresentano una piccola parte del budget di manutenzione e una grande parte del budget di fermo macchina. Definire correttamente la distinta base, una volta sola, elimina la maggior parte del costo ricorrente di entrambi.