
Ogni settimana riceviamo richieste di offerta che descrivono una guarnizione solo tramite il modello dell'apparecchiatura — “O-ring per cilindro del braccio di un Caterpillar 320D” — senza alcuna dimensione allegata. Funziona finché non funziona più: i numeri di serie delle macchine cambiano, i ricambi aftermarket variano e una sezione da 2,62 mm ordinata dove serviva 3,53 mm spreca un intero ciclo di spedizione. Misurare correttamente un O-ring richiede cinque minuti con strumenti di base ed elimina la maggior parte degli errori di ordinazione. Questa guida illustra la procedura che i nostri ingegneri commerciali seguono con i clienti, compresi i casi particolari: guarnizioni usurate, posizioni installate e cordolo in gomma.
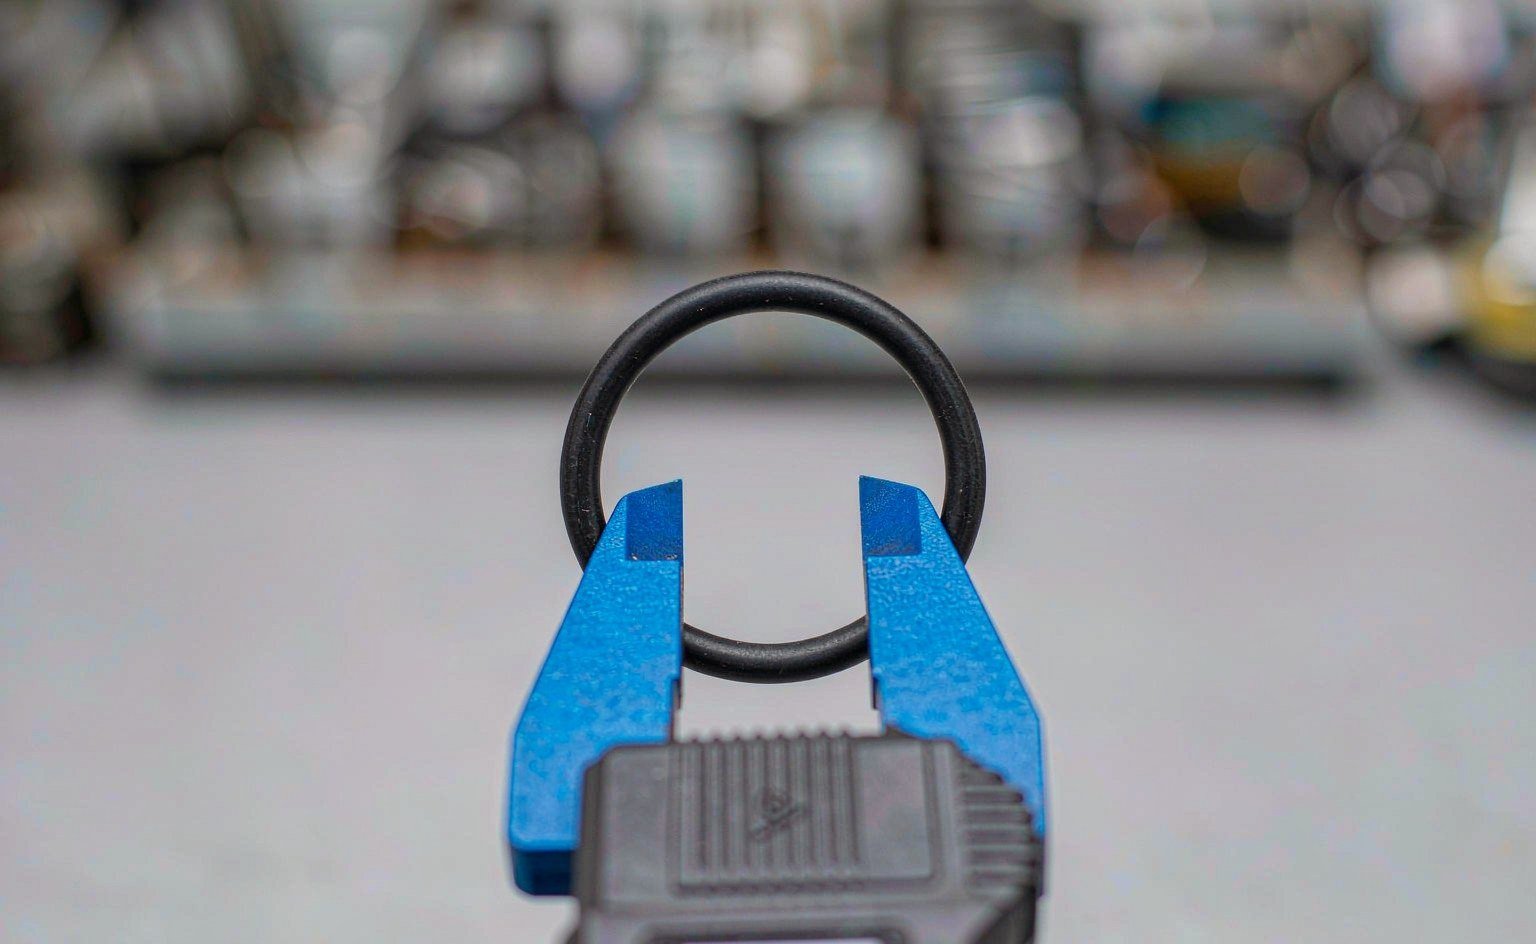
Strumenti necessari
- Un calibro digitale o a nonio con risoluzione 0,01 mm — lo strumento singolo più importante
- Opzionale: un calibro conico per la misurazione degli O-ring (rapido, ma un calibro fa lo stesso lavoro)
- Opzionale: uno spezzone di spago o un righello flessibile per misurare O-ring molto grandi tramite la circonferenza
Evita di misurare con un righello appoggiato sulla faccia dell'O-ring; l'errore di parallasse su una sezione da 3 mm può superare la fascia di tolleranza che stai cercando di verificare. Non tendere l'O-ring con le dita durante la misurazione — la gomma tesa misura una sezione più piccola e confonde l'identificazione.
Passo 1: misurare il diametro interno (ID)
Appoggia l'O-ring su una superficie piana. Apri le ganasce interne del calibro e posizionale delicatamente contro le pareti interne dell'anello nel punto più largo. Leggi il valore.
Per un O-ring, l'ID letto in una posizione deve essere entro pochi centesimi di millimetro da una seconda misurazione effettuata a circa 90 gradi. Se le due letture differiscono di più di circa 2%, l'anello ha subito una deformazione permanente (set) o è stato conservato male — vedi la sezione sulle guarnizioni usurate qui sotto.
Un utile controllo incrociato quando l'anello è piccolo o il calibro non riesce a entrare: misura il diametro esterno (OD) con le ganasce esterne e la sezione (C/S) con le ganasce standard, poi calcola ID = OD − 2 × C/S. Ad esempio, un OD di 37,5 mm con una sezione di 3,53 mm dà ID ≈ 30,4 mm — una misura standard AS568-232.
Passo 2: misurare la sezione (C/S)
Chiudi delicatamente le ganasce del calibro sulla sezione dell'O-ring. Poiché la gomma si comprime, applica solo la forza necessaria per un contatto completo — i calibri digitali aiutano in questo perché si avverte il punto di contatto senza schiacciare. Ruota l'anello e prendi tre o quattro letture lungo la circonferenza; usa la media.
| Numero dash AS568. | ID nominale (mm) | C/S (mm) |
|---|---|---|
| -006 | 2.90 | 1.78 |
| -010 | 6.07 | 2.62 |
| -014 | 9.25 | 3.53 |
| -116 | 87.95 | 5.33 |
| -232 | 29.97 | 3.53 |
| -332 | 159.87 | 6.99 |
(Misure secondo lo standard AS568B, dimensioni nominali; i pezzi reali presentano tolleranze secondo lo standard.)
Confronta l'ID e la C/S misurati con una tabella di riferimento incrociato. Sia AS568 (basato sul sistema in pollici, usato in tutto il Nord America) sia JIS B 2401 (serie giapponesi P, G, S e V) definiscono la maggior parte delle misure industriali, e manteniamo un articolo di riferimento JIS B2401 che copre in dettaglio le serie P e G. Se i tuoi numeri rientrano entro 2–3% da una misura nominale in tabella, ordina quella misura — non ordinare le dimensioni grezze misurate come misura “personalizzata”.
Passo 3: confermare l'alloggiamento, non solo l'anello
Se l'O-ring che hai misurato si è guastato, resisti alla tentazione di ordinare un ricambio identico prima di aver controllato l'alloggiamento. Misura la larghezza e la profondità della scanalatura e il gioco radiale tra le superfici sigillate. Un anello che misurava “male” potrebbe in realtà essere stato corretto per il progetto originale ma sbagliato per una riparazione precedente che ha usato un pezzo non standard. Le dimensioni dell'alloggiamento permettono anche al fornitore di verificare la percentuale di compressione prima di quotare — un servizio che ogni produttore serio offre gratuitamente, e che intercetta errori di sezione che la sola misurazione non può rilevare.
Caso particolare: misurare un anello usurato o danneggiato
Gli anelli usurati mentono sulla loro misura. L'abrasione riduce la sezione; la deformazione permanente la appiattisce; l'invecchiamento termico la restringe. Se il tuo anello è danneggiato:
- Misura così com'è e annota che i valori riflettono il degrado.
- Misura invece l'alloggiamento e ricostruisci la misura corretta: la C/S dovrebbe riempire circa il 70–85% della larghezza della scanalatura, con uno schiacciamento radiale del 15–30% distribuito tra le superfici.
- Se l'alloggiamento stesso è usurato o modificato, invia al produttore il disegno dell'alloggiamento o una foto con le dimensioni e chiedi di calcolare l'anello — per noi è un lavoro di routine.
Non fare mai la media tra le misure di un anello usurato e un valore in tabella dividendo la differenza. Il valore in tabella, verificato rispetto all'alloggiamento, vince sempre.
Misurare il cordolo per O-ring (prima che diventi un anello)
Per il cordolo in gomma — la gomma estrusa grezza usata per realizzare anelli vulcanizzati con giunzione — misura solo il diametro della sezione. La lunghezza è irrilevante perché il cordolo si vende al metro e si taglia o vulcanizza secondo le tue esigenze. Il nostro cordone sagomato a profilo X, disponibile in NBR, FKM, EPDM e HNBR, è un esempio comune: gli acquirenti specificano la C/S (comunemente 2,62, 3,53 o 5,33 mm) e il materiale, e uniscono le estremità in loco con un kit di giunzione per formare anelli di qualsiasi diametro. Questo approccio elimina del tutto il rischio di misurazione per diametri grandi o non standard.
Misurare O-ring molto grandi
I calibri arrivano a circa 200–300 mm di apertura delle ganasce, e gli anelli grandi — per coperchi di passo d'uomo, flange di reattori e teste di cilindri di grandi dimensioni — superano questa misura. Funzionano due metodi.
Il metodo dello spago: avvolgi un cordino non elastico attorno alla circonferenza della linea mediana dell'anello, segna il punto di sovrapposizione e misura la lunghezza del cordino in piano. La circonferenza divisa per π dà il diametro della linea mediana; sottrai una sezione per ottenere l'ID. La sezione si misura comunque direttamente con il calibro in tre o quattro punti. Lavora con un unico sistema di unità dall'inizio alla fine per evitare errori di conversione.
Il metodo del modello in carta per anelli installati o fragili: premi l'anello in piano su carta, traccia i bordi interno ed esterno, misura i diametri interno ed esterno tracciati su due assi ciascuno e fai la media. Il tracciamento aggiunge circa 0,2–0,4 mm di distorsione dovuta allo spessore della linea per lato, quindi considera i valori tracciati come provvisori e confermali rispetto alle dimensioni dell'alloggiamento prima di ordinare. Per anelli oltre 500 mm, inviare il disegno dell'alloggiamento al produttore è più rapido e affidabile di qualsiasi misurazione sul campo.
Errori di misurazione comuni
Misurare un anello teso: tendere aumenta l'ID e riduce contemporaneamente la C/S, portando gli acquirenti a ordinare un anello di una o due misure dash troppo grande. Lascia prima rilassare l'anello su una superficie piana per qualche minuto.
Confondere l'OD con l'ID: ordinare in base all'OD funziona solo se anche la sezione è corretta. Un anello 50 × 3 e un anello 43,4 × 3,53 misurano entrambi circa 50 mm all'esterno — ma sigillano in modo completamente diverso.
Misurare con l'anello installato nell'alloggiamento: un anello compresso misura una sezione maggiore di quella reale. Rimuovilo quando possibile.
Mescolare pollici e metrico: i numeri dash AS568 corrispondono a dimensioni nominali in pollici. Un “-210” è 0,734 in di ID — 18,64 mm, non 18 mm. Verifica le unità prima di ordinare.
Quando ordinare su misura invece che standard
Le misure standard coprono la maggior parte delle apparecchiature — la nostra categoria O-ring in gomma elenca le gamme comuni AS568 e metriche che teniamo a magazzino. Ordina su misura quando: il tuo alloggiamento è non standard (comune nell'idraulica di produzione asiatica e nelle apparecchiature di dosaggio europee); l'anello calcolato differisce da qualsiasi misura in tabella di più di 3%; oppure le quantità sono abbastanza elevate che uno stampo personalizzato si ripaga con la riduzione degli scarti. Stampaggio su misura dalla nostra fabbrica va da piccole quantità di prova per soluzioni lavorate meccanicamente o giuntate fino a stampi a compressione completi, con la maggior parte degli ordini di O-ring personalizzati quotati entro 24 ore.
Domande frequenti
Posso misurare un O-ring mentre è ancora nella macchina? Puoi leggere dimensioni approssimative, ma la compressione distorce la sezione. Rimuovi l'anello e lascialo rilassare prima della misurazione finale. Se la rimozione rischia di danneggiare l'alloggiamento, misura invece l'alloggiamento e chiedi al produttore di calcolare la misura dell'anello.
Il mio calibro legge solo fino a 0,1 mm. È sufficiente? Per sezioni trasversali da 2,62 mm e superiori, di solito sì per l'identificazione rispetto alle tabelle standard. Per O-ring piccoli (1,78 mm e inferiori) o per verificare parti con tolleranze critiche, utilizzare un calibro da 0,01 mm.
La dimensione misurata non corrisponde a nessuno standard. E ora? Per prima cosa verificare che l'anello non si sia allungato o deformato in modo permanente. Poi misurare la sede e inviare entrambi i set di valori a un produttore — se la sede è standard ma l'anello no, la riparazione precedente ha probabilmente installato un pezzo sbagliato. Le dimensioni personalizzate sono economiche in piccole quantità quando lavorate o giuntate.
Come posso convertire un numero di codice AS568 in metrico? Moltiplicare le dimensioni nominali in pollici per 25,4. Meglio: utilizzare una tabella di conversione AS568-metrico pubblicata anziché il calcolo manuale, perché le convenzioni di arrotondamento contano quando si abbinano alle dimensioni JIS o ISO. Aiutiamo i clienti con questa conversione ogni giorno — includerla nella vostra RFQ.
Quale tolleranza devo aspettarmi su un O-ring standard? Secondo AS568B, una sezione trasversale da 3,53 mm ha una tolleranza di circa ±0,08 mm e le tolleranze del diametro interno variano con la dimensione. Tolleranze più strette sono disponibili per applicazioni critiche — indicare il requisito al momento dell'ordine.