
كل أسبوع نتلقى طلبات عروض أسعار (RFQs) تصف الحشية (O-ring) بذكر طراز المعدة فقط — “حلقة O-ring لأسطوانة ذراع الحفر Caterpillar 320D” — دون أي أبعاد مرفقة. هذا الأسلوب ينجح إلى أن يتوقف عن النجاح: أرقام تسلسل المعدات تتغير، وقطع الغيار البديلة تتفاوت، وطلب مقطع عرضي 2.62 مم حيث كان المطلوب 3.53 مم يهدر رحلة شحن كاملة ذهابًا وإيابًا. قياس حلقة O-ring بشكل صحيح يستغرق خمس دقائق بأدوات أساسية ويقضي على معظم أخطاء الطلب. يغطي هذا الدليل الإجراء الذي يتبعه مهندسو المبيعات لدينا مع العملاء، بما في ذلك الحالات الخاصة: الحشيات المتآكلة، والمواضع المركّبة، ومطاط الحبل (cord stock).
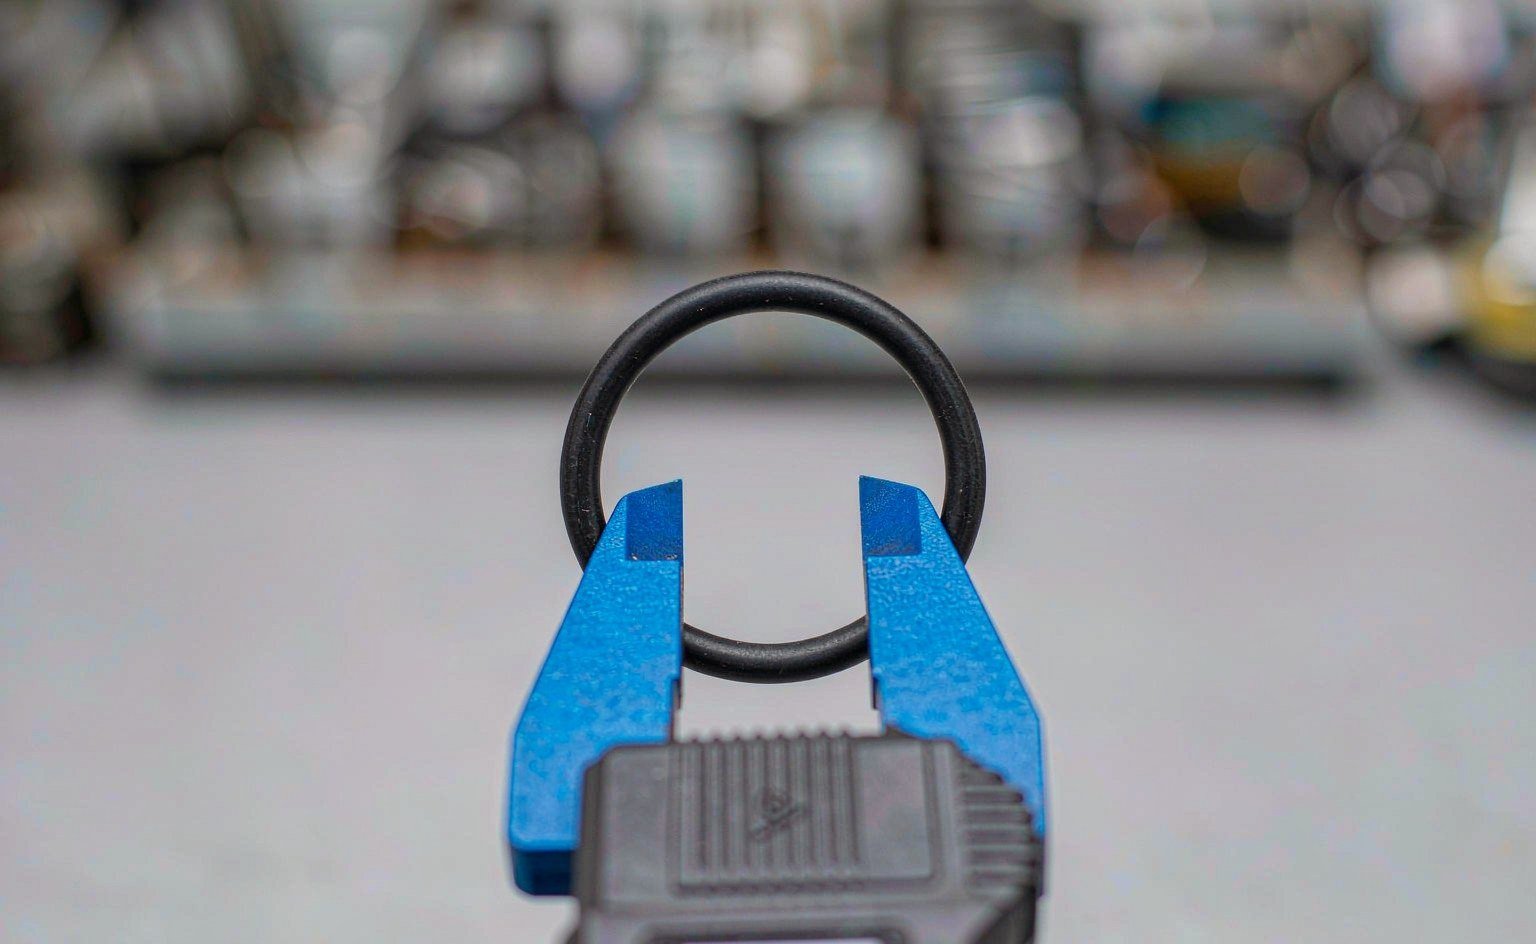
الأدوات التي تحتاجها
- قدمة رقمية أو ذات ورنية بدقة 0.01 مم — الأداة الأهم على الإطلاق
- اختياري: مقياس تحجيم مخروطي الشكل لحلقات O-ring (سريع، لكن القديمة تؤدي الغرض نفسه)
- اختياري: قطعة من الخيط أو مسطرة مرنة لقياس الحلقات الكبيرة جدًا عبر المحيط
تجنّب القياس بمسطرة موضوعة على وجه حلقة O-ring؛ فخطأ التزيح (parallax) على مقطع عرضي 3 مم قد يتجاوز نطاق التفاوت الذي تحاول التحقق منه. لا تمدّد حلقة O-ring بأصابعك أثناء القياس — فالمطاط الممدود يُقاس بمقطع عرضي أصغر ويُربك عملية التعريف.
الخطوة 1: قياس القطر الداخلي (ID)
ضع حلقة O-ring على سطح مستوٍ. افتح فكّي القياس الداخليين في القديمة وضعها برفق على الجدران الداخلية للحلقة عند أوسع نقطة فيها. اقرأ القيمة.
بالنسبة لحلقة O-ring، يجب أن يكون القطر الداخلي الذي تقرأه في موضع ما ضمن أجزاء قليلة من المئة من المليمتر من قياس ثانٍ يُؤخذ بزاوية 90 درجة تقريبًا. إذا اختلفت القراءتان بأكثر من نحو 2%، فإن الحلقة قد أخذت تشكّلًا دائمًا (set) أو خُزّنت بشكل سيئ — راجع قسم الحشيات المتآكلة أدناه.
فحص متقاطع مفيد عندما تكون الحلقة صغيرة أو يتعذر إدخال القديمة: قِس القطر الخارجي (OD) بالفكّين الخارجيين والمقطع العرضي (C/S) بالفكّين القياسيين، ثم احسب القطر الداخلي = القطر الخارجي − 2 × المقطع العرضي. على سبيل المثال، قطر خارجي 37.5 مم مع مقطع عرضي 3.53 مم يعطي قطرًا داخليًا ≈ 30.4 مم — وهو مقاس AS568-232 القياسي.
الخطوة 2: قياس المقطع العرضي (C/S)
أغلق فكّي القديمة برفق على المقطع العرضي لحلقة O-ring. ولأن المطاط ينضغط، فطبّق فقط القوة الكافية للتماس الكامل — والقدمات الرقمية تساعد هنا لأنك تستطيع الإحساس بنقطة التماس دون سحق. أدر الحلقة وخذ ثلاثة أو أربعة قراءات حول المحيط؛ واستخدم المتوسط.
| رقم Dash وفق AS568. | القطر الداخلي الاسمي (مم) | المقطع العرضي (مم) |
|---|---|---|
| -006 | 2.90 | 1.78 |
| -010 | 6.07 | 2.62 |
| -014 | 9.25 | 3.53 |
| -116 | 87.95 | 5.33 |
| -232 | 29.97 | 3.53 |
| -332 | 159.87 | 6.99 |
(المقاسات وفق معيار AS568B، أبعاد اسمية؛ والقطع الفعلية تحمل تفاوتات وفق المعيار.)
قارن القطر الداخلي والمقطع العرضي اللذين قستهما بجدول مرجعي متقاطع. يحدد كل من AS568 (قائم على البوصة، ويُستخدم في أمريكا الشمالية) وJIS B 2401 (سلاسل P وG وS وV اليابانية) غالبية المقاسات الصناعية، ونحن نوفر مقالًا مرجعيًا عن JIS B2401 يغطي سلسلتي P وG بالتفصيل. إذا وقعت أرقامك ضمن 2–3% من مقاس اسمي مدرج، فاطلب ذلك المقاس — لا تطلب الأبعاد الخام المقيسة كمقاس “مخصص”.
الخطوة 3: تأكيد تجويف الحشية (Gland)، لا الحلقة فقط
إذا فشلت حلقة O-ring التي قستها، فقاوم الرغبة في طلب بديل مطابق قبل أن تفحص تجويف الحشية. قِس عرض الأخدود وعمقه والخلوص الشعاعي بين الأسطح المحكمة. الحلقة التي قيست “بشكل خاطئ” قد تكون في الواقع صحيحة للتصميم الأصلي لكنها خاطئة لإصلاح سابق استخدم قطعة غير قياسية. كما تتيح أبعاد تجويف الحشية للمورّد التحقق من نسبة الانضغاط قبل تقديم العرض — وهي خدمة يقدمها أي مصنّع جاد مجانًا، وتكشف أخطاء المقطع العرضي التي لا يكشفها القياس وحده.
حالة خاصة: قياس حلقة متآكلة أو تالفة
الحلقات المتآكلة تكذب بشأن مقاسها. فالبري (Abrasion) يقلل المقطع العرضي؛ والتشكّل الانضغاطي (compression set) يجعله مسطحًا؛ والتقادم الحراري يقلّصه. إذا كانت حلقتك تالفة:
- قِسها كما هي وسجّل أن القيم تعكس التدهور.
- قِس تجويف الحشية بدلًا من ذلك وأعد بناء المقاس الصحيح: يجب أن يملأ المقطع العرضي نحو 70–85% من عرض الأخدود، مع ضغط شعاعي 15–30% موزع بين الأسطح.
- إذا كان تجويف الحشية نفسه متآكلًا أو معدّلًا، فأرسل رسم التجويف أو صورة مع الأبعاد إلى المصنّع واطلب منه حساب الحلقة — فهذا عمل روتيني بالنسبة لنا.
لا تحسب أبدًا متوسط قياسات حلقة متآكلة مع قيمة من الجدول وتقسم الفرق. القيمة الجدولية، بعد التحقق منها مقابل تجويف الحشية، هي الفائزة دائمًا.
قياس حبل O-ring (قبل أن يصبح حلقة)
بالنسبة لمطاط الحبل (cord stock) — المطاط المبثوق الخام المستخدم لصنع حلقات ملحومة بالوصل — قِس قطر المقطع العرضي فقط. الطول غير ذي صلة لأن الحبل يُباع بالمتر ويُقطع أو يُفلكن حسب احتياجاتك. منتجنا مخزون حبل بمقطع X, ، المتوفر بـ NBR وFKM وEPDM وHNBR، مثال شائع: يحدد المشترون المقطع العرضي (عادةً 2.62 أو 3.53 أو 5.33 مم) والمادة، ويصلون الأطراف في الموقع بطقم وصل (splice kit) لتشكيل حلقات بأي قطر. هذا النهج يلغي مخاطر القياس تمامًا للأقطار الكبيرة أو غير القياسية.
قياس حلقات O-ring الكبيرة جدًا
تصل القدمانات إلى حد أقصى نحو 200–300 مم من فتحة الفك، والحلقات الكبيرة — لأغطية فتحات الدخول (manway) وشُفَه المفاعلات ورؤوس الأسطوانات الكبيرة — تتجاوز ذلك. هناك طريقتان ناجحتان.
طريقة الخيط: لفّ حبلًا غير قابل للتمدد حول محيط خط المنتصف للحلقة، وعلّم نقطة التراكب، وقِس طول الخيط مفرودًا. المحيط مقسومًا على π يعطي قطر خط المنتصف؛ اطرح مقطعًا عرضيًا واحدًا للحصول على القطر الداخلي. لا يزال المقطع العرضي يُقاس مباشرة بالقدمة عند ثلاث أو أربع نقاط. اعمل بنظام وحدات واحد من البداية إلى النهاية لتجنب أخطاء التحويل.
طريقة قالب الورق للحلقات المركّبة أو الهشة: اضغط الحلقة مفرودة على الورق، وارسم الحافتين الداخلية والخارجية، وقِس القطرين الداخلي والخارجي المرسومين على محورين لكل منهما، ثم خذ المتوسط. يضيف التتبع نحو 0.2–0.4 مم من انحياز عرض الخط لكل جانب، لذا اعتبر القيم المتتبعة مؤقتة وأكّدها مقابل أبعاد تجويف الحشية قبل الطلب. للحلقات التي تتجاوز 500 مم، فإن إرسال رسم تجويف الحشية إلى المصنّع أسرع وأكثر موثوقية من أي قياس ميداني.
أخطاء القياس الشائعة
قياس حلقة ممدودة: التمدد يزيد القطر الداخلي ويقلل المقطع العرضي في آن واحد، مما يدفع المشترين لطلب حلقة أكبر بمقاس أو مقاسين من Dash. اترك الحلقة ترتخي على سطح مستوٍ لبضع دقائق أولًا.
الخلط بين القطر الخارجي والقطر الداخلي: الطلب حسب القطر الخارجي ينجح فقط إذا كان المقطع العرضي صحيحًا أيضًا. حلقة 50 × 3 وحلقة 43.4 × 3.53 كلتاهما تقيسان نحو 50 مم من الخارج — لكنهما تحكمان (تغلقان) بشكل مختلف تمامًا.
القياس والحلقة مركّبة في تجويف الحشية: الحلقة المضغوطة تُقرأ بمقطع عرضي أكبر مما هي عليه فعليًا. أزلها عندما يكون ذلك ممكنًا.
خلط البوصة والمتري: أرقام Dash وفق AS568 تقابل أبعادًا اسمية قائمة على البوصة. الرقم “-210” يعني قطرًا داخليًا 0.734 بوصة — أي 18.64 مم، وليس 18 مم. تحقق من الوحدات قبل الطلب.
متى تطلب مقاسًا مخصصًا بدلًا من القياسي
المقاسات القياسية تغطي معظم المعدات — فقسمنا لفئات حلقات O-ring المطاطية يسرد نطاقات AS568 والمترية الشائعة التي نخزنها. اطلب مقاسًا مخصصًا عندما: يكون تجويف الحشية غير قياسي (شائع في الأنظمة الهيدروليكية المصنوعة آسيويًا ومعدات التوزيع الأوروبية)؛ أو يختلف الحلقة المحسوبة عن أي مقاس جدولي بأكثر من 3%؛ أو تكون الكميات كبيرة بما يكفي ليعوّض قالب مخصص تكلفته عبر تقليل الهدر. قولبة مخصصة من مصنعنا تتراوح من كميات تجريبية صغيرة للحلول المشغولة أو الملحومة بالوصل إلى قوالب ضغط كاملة، مع تقديم عروض أسعار لمعظم طلبات حلقات O-ring المخصصة خلال 24 ساعة.
الأسئلة الشائعة
هل يمكنني قياس حلقة O-ring وهي لا تزال في الآلة؟ يمكنك قراءة أبعاد تقريبية، لكن الانضغاط يشوّه المقطع العرضي. أزل الحلقة واتركها ترتخي قبل القياس النهائي. إذا كان الإزالة قد تتلف تجويف الحشية، فقِس التجويف بدلًا من ذلك واطلب من المصنّع حساب مقاس الحلقة.
الفرجار الرقمي لديّ يقيس حتى 0.1 مم فقط. هل هذا كافٍ؟ بالنسبة للمقاطع العرضية 2.62 مم وما فوق، عادةً نعم لتحديد الهوية مقابل الجداول القياسية. أما بالنسبة للحلقات المطاطية الصغيرة (1.78 مم وما دون) أو للتحقق من الأجزاء الحساسة للتفاوتات، فاستخدم فرجارًا بدقة 0.01 مم.
المقاس المقاس لا يطابق أي مقاس قياسي. ماذا الآن؟ تحقق أولًا من أن الحلقة لم تتمدد أو تتخذ شكلًا ثابتًا. ثم قِس التجويف وأرسل مجموعتي الأرقام إلى جهة تصنيع — إذا كان التجويف قياسيًا لكن الحلقة ليست كذلك، فمن المرجح أن الإصلاح السابق ركّب قطعة خاطئة. المقاسات المخصصة غير مكلفة بالكميات الصغيرة عند تصنيعها بالخراطة أو وصلها.
كيف أحوّل رقم AS568 الشرطي إلى النظام المتري؟ اضرب الأبعاد الاسمية بالبوصة في 25.4. والأفضل: استخدم جدول تحويل منشورًا من AS568 إلى المتري بدلًا من الحساب اليدوي، لأن اصطلاحات التقريب مهمة عند المطابقة مع مقاسات JIS أو ISO. نساعد العملاء في هذا التحويل يوميًا — أدرجه في طلب عرض السعر (RFQ).
ما التفاوت الذي ينبغي أن أتوقعه في حلقة مطاطية قياسية؟ وفقًا لـ AS568B، يحمل مقطع عرضي 3.53 مم تفاوتًا يقارب ±0.08 مم، وتتناسب تفاوتات القطر الداخلي مع الحجم. تتوفر تفاوتات أضيق للتطبيقات الحرجة — اذكر المتطلب عند الطلب.