
Jede Woche erhalten wir Anfragen, die eine Dichtung allein anhand des Gerätemodells beschreiben – “O-Ring für einen Caterpillar 320D Auslegerzylinder” – ohne jegliche Maßangaben. Das funktioniert so lange, bis es nicht mehr funktioniert: Seriennummern von Geräten ändern sich, Aftermarket-Teile variieren, und ein bestellter Querschnitt von 2,62 mm, wo 3,53 mm benötigt wurden, verschwendet einen kompletten Versandzyklus. Einen O-Ring korrekt zu messen dauert mit einfachen Werkzeugen fünf Minuten und schließt die meisten Bestellfehler aus. Dieser Leitfaden beschreibt das Verfahren, das unsere eigenen Vertriebsingenieure mit Kunden durchgehen, einschließlich der Sonderfälle: verschlissene Dichtungen, eingebaute Positionen und Schnurstammware.
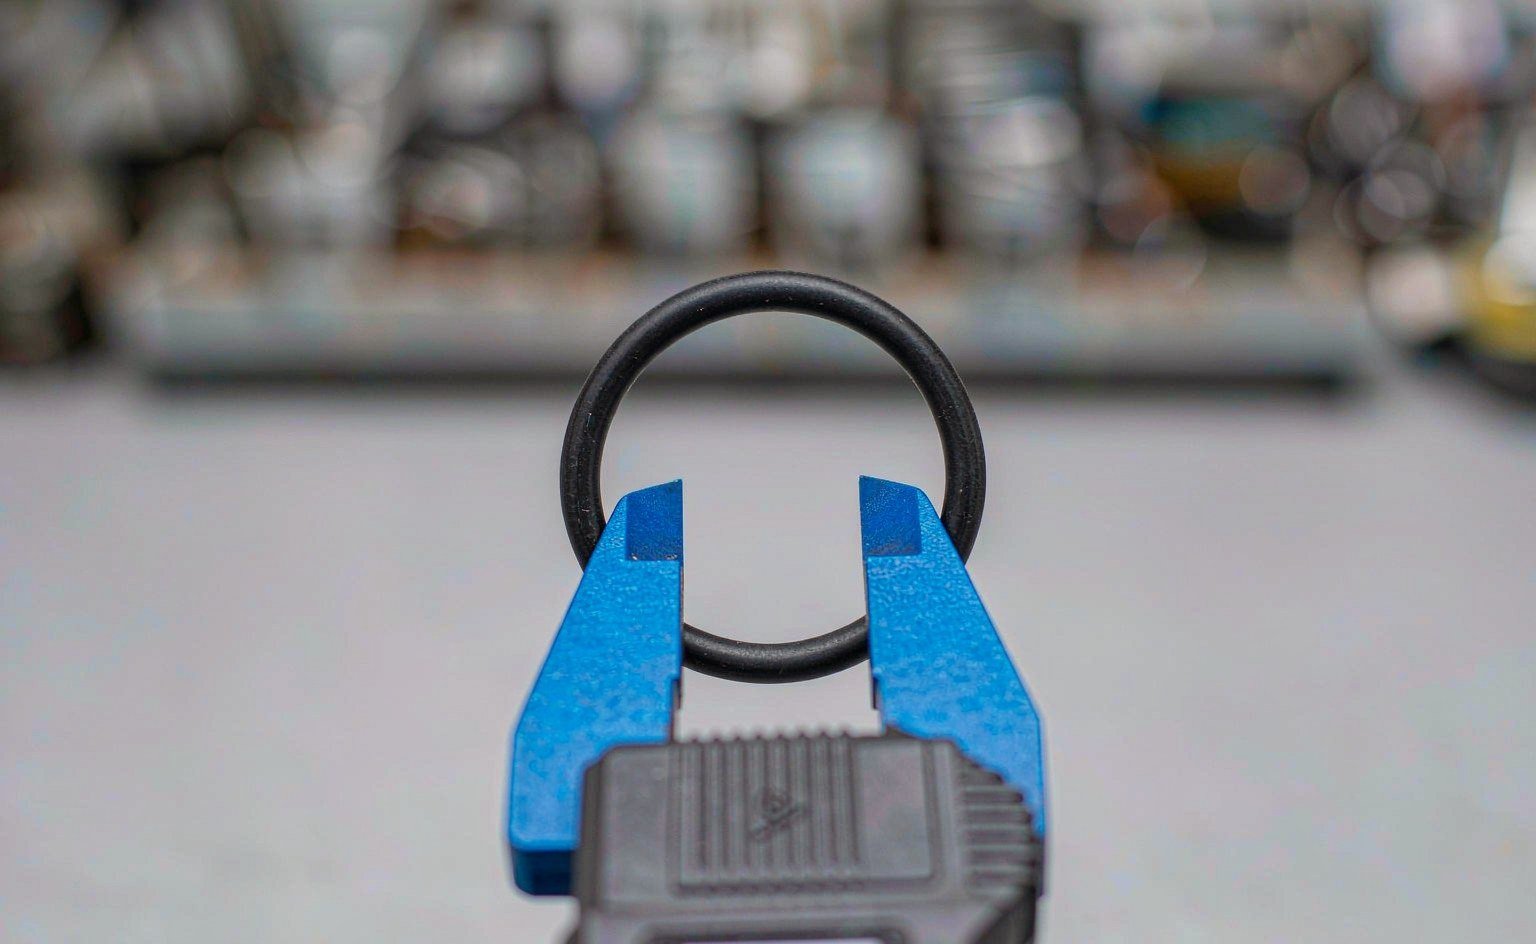
Benötigte Werkzeuge
- Ein digitaler oder Nonius-Messschieber mit 0,01 mm Auflösung – das mit Abstand wichtigste Werkzeug
- Optional: eine kegelförmige O-Ring-Messlehre (schnell, aber ein Messschieber erfüllt denselben Zweck)
- Optional: ein Stück Schnur oder ein flexibles Lineal, um sehr große O-Ringe über den Umfang zu messen
Vermeiden Sie es, mit einem Lineal an der Stirnfläche des O-Rings zu messen; der Parallaxenfehler bei einem 3 mm Querschnitt kann die Toleranzbandbreite überschreiten, die Sie überprüfen möchten. Dehnen Sie den O-Ring beim Messen nicht mit den Fingern – gedehnter Gummi misst im Querschnitt kleiner und erschwert die Identifizierung.
Schritt 1: Den Innendurchmesser (ID) messen
Legen Sie den O-Ring auf eine ebene Fläche. Öffnen Sie die Innenmessschenkel des Messschiebers und setzen Sie sie leicht an den Innenwänden des Rings an seiner breitesten Stelle an. Lesen Sie den Wert ab.
Bei einem O-Ring sollte der an einer Position abgelesene ID um wenige Hundertstel Millimeter von einer zweiten Messung abweichen, die etwa im 90-Grad-Winkel erfolgt. Wenn die beiden Messwerte um mehr als etwa 2% voneinander abweichen, hat der Ring eine bleibende Verformung (Set) erfahren oder wurde schlecht gelagert – siehe den Abschnitt zu verschlissenen Dichtungen unten.
Eine nützliche Gegenprobe, wenn der Ring klein ist oder der Messschieber nicht hineinpasst: Messen Sie den Außendurchmesser (OD) mit den Außenmessschenkeln und den Querschnitt (C/S) mit den Standardmessschenkeln und berechnen Sie dann ID = OD − 2 × C/S. Beispiel: Ein OD von 37,5 mm mit einem Querschnitt von 3,53 mm ergibt einen ID von ≈ 30,4 mm – eine Standardgröße AS568-232.
Schritt 2: Den Querschnitt (C/S) messen
Schließen Sie die Messschenkel des Messschiebers sanft am Querschnitt des O-Rings. Da Gummi komprimiert wird, wenden Sie nur so viel Kraft an, dass vollständiger Kontakt besteht – digitale Messschieber sind hier hilfreich, weil Sie den Kontaktpunkt spüren können, ohne zu quetschen. Drehen Sie den Ring und nehmen Sie drei oder vier Messungen über den Umfang vor; verwenden Sie den Durchschnitt.
| AS568 Dash-Nr. | Nenn-ID (mm) | C/S (mm) |
|---|---|---|
| -006 | 2.90 | 1.78 |
| -010 | 6.07 | 2.62 |
| -014 | 9.25 | 3.53 |
| -116 | 87.95 | 5.33 |
| -232 | 29.97 | 3.53 |
| -332 | 159.87 | 6.99 |
(Größen gemäß der Norm AS568B, Nennmaße; tatsächliche Teile weisen Toleranzen gemäß der Norm auf.)
Vergleichen Sie Ihren gemessenen ID und C/S mit einer Referenztabelle. Sowohl AS568 (zollbasiert, in ganz Nordamerika verwendet) als auch JIS B 2401 (japanische Serien P, G, S und V) definieren die Mehrheit der Industriegrößen, und wir führen einen Referenzartikel zu JIS B2401 der die Serien P und G ausführlich behandelt. Wenn Ihre Werte innerhalb von 2–3% einer aufgeführten Nenngröße liegen, bestellen Sie diese Größe – bestellen Sie nicht die gemessenen Rohmaße als “Sondergröße”.
Schritt 3: Die Nut bestätigen, nicht nur den Ring
Wenn der von Ihnen gemessene O-Ring versagt hat, widerstehen Sie der Versuchung, einen identischen Ersatz zu bestellen, bevor Sie die Nut geprüft haben. Messen Sie die Nutbreite, die Nuttiefe und das radiale Spiel zwischen den abgedichteten Flächen. Ein Ring, der “falsch” gemessen wurde, kann tatsächlich für das ursprüngliche Design korrekt gewesen sein, aber falsch für eine frühere Reparatur, bei der ein Nicht-Standardteil verwendet wurde. Die Nutmaße ermöglichen es dem Lieferanten außerdem, den Kompressionsprozentsatz vor der Angebotserstellung zu überprüfen – ein Service, den jeder seriöse Hersteller kostenlos anbietet und der Querschnittsfehler aufdeckt, die eine Messung allein nicht erfassen kann.
Sonderfall: Einen verschlissenen oder beschädigten Ring messen
Verschlissene Ringe täuschen über ihre Größe hinweg. Abrieb verringert den Querschnitt; bleibende Verformung flacht ihn ab; Wärmealterung lässt ihn schrumpfen. Wenn Ihr Ring beschädigt ist:
- Messen Sie ihn im Ist-Zustand und vermerken Sie, dass die Werte die Degradation widerspiegeln.
- Messen Sie stattdessen die Nut und rekonstruieren Sie die korrekte Größe: Der C/S sollte etwa 70–85% der Nutbreite ausfüllen, mit 15–30% radialer Pressung, verteilt auf die Flächen.
- Wenn die Nut selbst verschlissen oder modifiziert ist, senden Sie dem Hersteller die Nutzeichnung oder ein Foto mit Maßen und bitten Sie ihn, den Ring zu berechnen – das ist für uns Routinearbeit.
Mitteln Sie niemals die Messwerte eines verschlissenen Rings mit einem Tabellenwert und teilen Sie die Differenz. Der Tabellenwert, verifiziert anhand der Nut, gewinnt jedes Mal.
O-Ring-Schnur messen (bevor daraus ein Ring wird)
Bei Schnurstammware – dem extrudierten Rohgummi, aus dem spleißgehärtete Ringe hergestellt werden – messen Sie nur den Querschnittsdurchmesser. Die Länge ist irrelevant, da die Schnur meterweise verkauft und nach Ihren Anforderungen zugeschnitten oder vulkanisiert wird. Unsere X-Profil-Schnurware, erhältlich in NBR, FKM, EPDM und HNBR, ist ein gängiges Beispiel: Käufer geben C/S (üblicherweise 2,62, 3,53 oder 5,33 mm) und Material an und verbinden die Enden vor Ort mit einem Spleißset zu Ringen beliebigen Durchmessers. Dieser Ansatz eliminiert das Messrisiko bei großen oder nicht standardisierten Durchmessern vollständig.
Sehr große O-Ringe messen
Messschieber stoßen bei etwa 200–300 mm Maulöffnung an ihre Grenzen, und große Ringe – für Mannlochdeckel, Reaktorflansche und große Zylinderköpfe – überschreiten diese. Zwei Methoden funktionieren.
Die Schnurmethode: Wickeln Sie eine nicht dehnbare Schnur um den Mittellinienumfang des Rings, markieren Sie den Überlappungspunkt und messen Sie die Schnurlänge flach. Der Umfang geteilt durch π ergibt den Mittelliniendurchmesser; ziehen Sie einen Querschnitt ab, um den ID zu erhalten. Der Querschnitt wird weiterhin direkt mit dem Messschieber an drei oder vier Punkten gemessen. Arbeiten Sie durchgängig in einem Einheitensystem, um Umrechnungsfehler zu vermeiden.
Die Papiervorlagenmethode für eingebaute oder empfindliche Ringe: Drücken Sie den Ring flach auf Papier, zeichnen Sie die Innen- und Außenkanten nach, messen Sie die nachgezeichneten Innen- und Außendurchmesser jeweils an zwei Achsen und mitteln Sie. Das Nachzeichnen fügt pro Seite etwa 0,2–0,4 mm Linienbreitenabweichung hinzu, daher sind nachgezeichnete Werte als vorläufig zu betrachten und vor der Bestellung anhand der Nutmaße zu bestätigen. Bei Ringen über 500 mm ist das Senden der Nutzeichnung an den Hersteller schneller und zuverlässiger als jede Feldmessung.
Häufige Messfehler
Einen gedehnten Ring messen: Dehnen vergrößert den ID und verkleinert gleichzeitig den C/S, was Käufer dazu verleitet, einen Ring ein oder zwei Dash-Größen zu groß zu bestellen. Lassen Sie den Ring zunächst einige Minuten auf einer ebenen Fläche entspannen.
OD mit ID verwechseln: Die Bestellung nach OD funktioniert nur, wenn auch der Querschnitt korrekt ist. Ein 50 × 3-Ring und ein 43,4 × 3,53-Ring messen beide außen etwa 50 mm – dichten aber völlig unterschiedlich ab.
Messen mit in der Nut eingebautem Ring: Ein komprimierter Ring misst im Querschnitt größer, als er tatsächlich ist. Entfernen Sie ihn, wenn möglich.
Zoll und metrisch vermischen: AS568-Dash-Nummern entsprechen zollbasierten Nennmaßen. Eine “-210” hat 0,734 in ID – 18,64 mm, nicht 18 mm. Überprüfen Sie die Einheiten vor der Bestellung.
Wann Sondergrößen statt Standardgrößen bestellen
Standardgrößen decken die meisten Geräte ab – unsere Kategorie Gummi-O-Ringe listet die gängigen AS568- und metrischen Bereiche auf, die wir auf Lager führen. Bestellen Sie Sondergrößen, wenn: Ihre Nut nicht standardisiert ist (häufig bei asiatisch hergestellter Hydraulik und europäischen Dosiergeräten); der berechnete Ring um mehr als 3% von jeder Tabellengröße abweicht; oder die Stückzahlen hoch genug sind, dass sich eine Sonderform durch reduzierten Ausschuss amortisiert. Sonderanfertigung aus unserer Fabrik reicht von kleinen Versuchsmengen für spanende oder gespleißte Lösungen bis hin zu vollständigen Formpresswerkzeugen, wobei die meisten Sonderbestellungen für O-Ringe innerhalb von 24 Stunden angeboten werden.
FAQ
Kann ich einen O-Ring messen, während er noch in der Maschine eingebaut ist? Sie können ungefähre Maße ablesen, aber die Kompression verzerrt den Querschnitt. Entfernen Sie den Ring und lassen Sie ihn entspannen, bevor Sie die endgültige Messung vornehmen. Wenn das Entfernen die Nut beschädigen könnte, messen Sie stattdessen die Nut und bitten Sie den Hersteller, die Ringgröße zu berechnen.
Meine Schieblehre liest nur bis 0,1 mm. Reicht das aus? Für Querschnitte von 2,62 mm und mehr in der Regel ja, um sie anhand von Standardtabellen zu identifizieren. Bei kleinen O-Ringen (1,78 mm und weniger) oder zur Prüfung toleranzkritischer Teile verwenden Sie eine Schieblehre mit 0,01 mm.
Die gemessene Größe entspricht keinem Standard. Was nun? Prüfen Sie zunächst, ob der Ring gedehnt oder verformt ist. Messen Sie dann die Nut und senden Sie beide Messwerte an einen Hersteller — wenn die Nut standardkonform ist, der Ring aber nicht, wurde bei der vorherigen Reparatur wahrscheinlich ein falsches Teil eingebaut. Sondergrößen sind in kleinen Stückzahlen günstig, wenn sie spanend gefertigt oder gespleißt werden.
Wie rechne ich eine AS568-Dash-Nummer in metrische Maße um? Multiplizieren Sie die nominalen Zollmaße mit 25,4. Besser: Verwenden Sie eine veröffentlichte AS568-zu-metrisch-Tabelle statt manuell zu rechnen, denn die Rundungsregeln sind entscheidend, wenn Sie mit JIS- oder ISO-Größen abgleichen. Wir unterstützen Kunden täglich bei dieser Umrechnung — geben Sie sie in Ihrer Anfrage an.
Welche Toleranz sollte ich bei einem Standard-O-Ring erwarten? Gemäß AS568B hat ein Querschnitt von 3,53 mm eine Toleranz von etwa ±0,08 mm, und die Innendurchmesser-Toleranzen skalieren mit der Größe. Engere Toleranzen sind für kritische Anwendungen verfügbar — geben Sie die Anforderung bei der Bestellung an.