
Каждую неделю мы получаем запросы, в которых уплотнение описано только по модели оборудования — “O-ring для гидроцилиндра стрелы Caterpillar 320D” — без каких-либо размеров. Это работает, пока не перестаёт: серийные номера оборудования меняются, запчасти послепродажного рынка различаются, а заказ кольца с сечением 2,62 мм там, где требовалось 3,53 мм, оборачивается лишним круговым рейсом доставки. Правильное измерение O-ring занимает пять минут с базовыми инструментами и устраняет большинство ошибок при заказе. В этом руководстве описан порядок действий, который наши инженеры по продажам проходят вместе с клиентами, включая особые случаи: изношенные уплотнения, установленные положения и шнуровой материал.
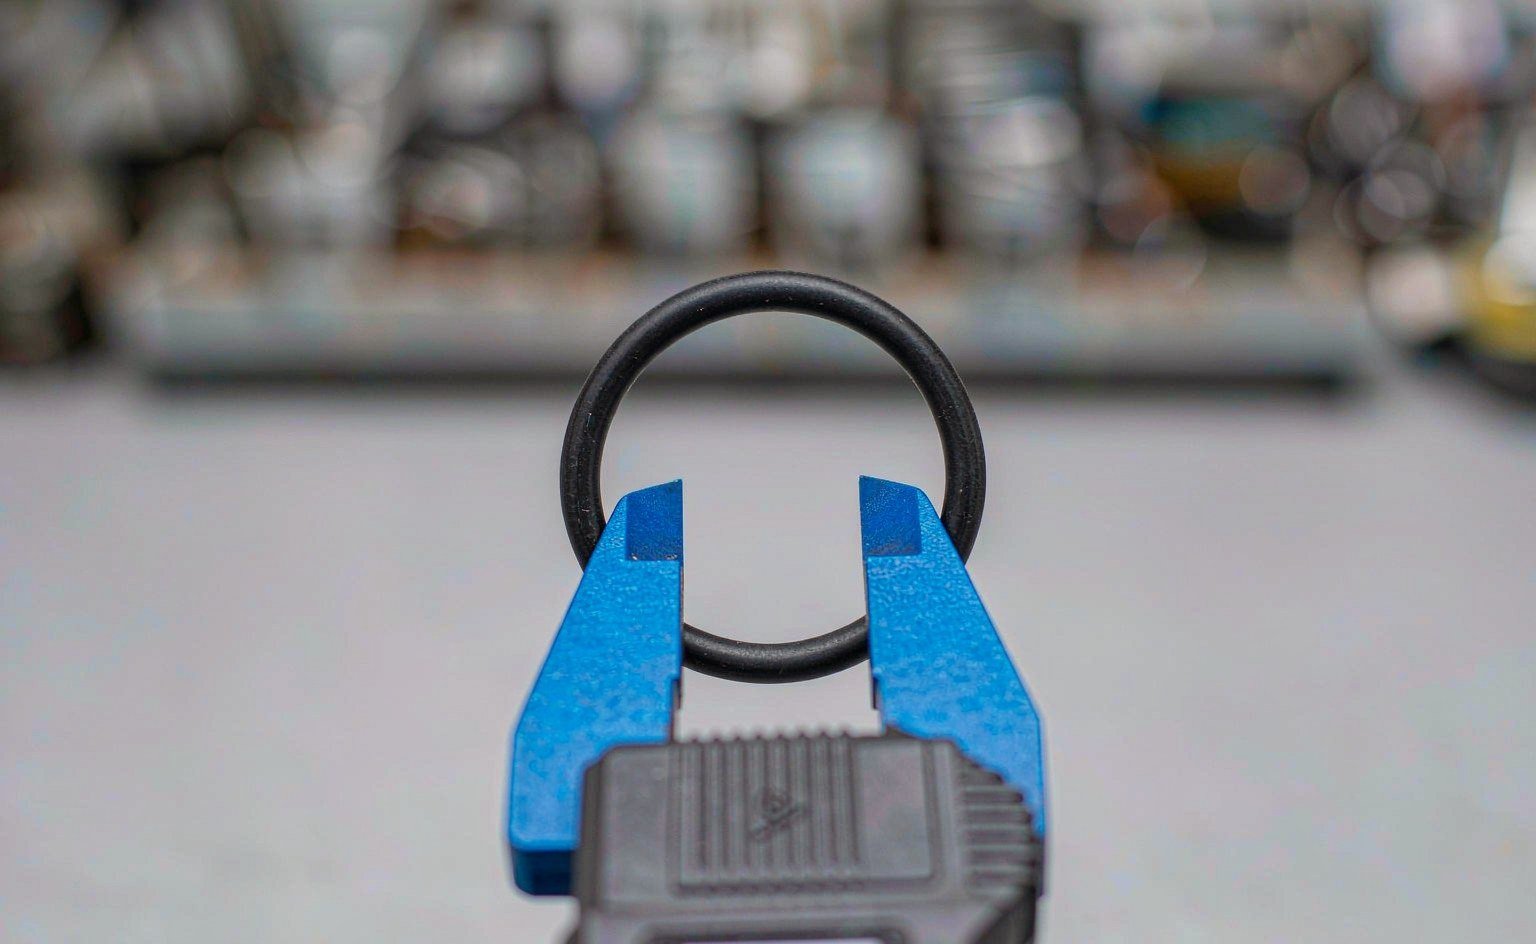
Необходимые инструменты
- Цифровой или нониусный штангенциркуль с разрешением 0,01 мм — самый важный инструмент
- Опционально: конусный калибр для определения размера O-ring (быстро, но штангенциркуль справляется с той же задачей)
- Опционально: отрезок шнура или гибкая линейка для измерения очень больших O-ring по длине окружности
Не измеряйте линейкой, приложенной к торцу O-ring; погрешность параллакса на сечении 3 мм может превысить поле допуска, которое вы пытаетесь проверить. Не растягивайте O-ring пальцами во время измерения — растянутая резина имеет меньшее сечение, что затрудняет идентификацию.
Шаг 1: Измерьте внутренний диаметр (ID)
Положите O-ring на ровную поверхность. Разведите внутренние губки штангенциркуля и легко прижмите их к внутренним стенкам кольца в самой широкой точке. Считайте значение.
Для O-ring значение ID, считанное в одном положении, должно отличаться на несколько сотых миллиметра от второго измерения, выполненного примерно под 90 градусов. Если два показания различаются более чем примерно на 2%, кольцо получило остаточную деформацию (постоянную деформацию) или хранилось неправильно — см. раздел об изношенных уплотнениях ниже.
Полезная перекрёстная проверка, когда кольцо маленькое или штангенциркуль не может войти внутрь: измерьте наружный диаметр (OD) внешними губками и сечение (C/S) стандартными губками, затем вычислите ID = OD − 2 × C/S. Например, OD 37,5 мм при сечении 3,53 мм даёт ID ≈ 30,4 мм — стандартный размер AS568-232.
Шаг 2: Измерьте сечение (C/S)
Плавно сомкните губки штангенциркуля на сечении O-ring. Поскольку резина сжимается, прикладывайте лишь усилие, достаточное для полного контакта — цифровые штангенциркули здесь помогают, так как вы чувствуете точку контакта без раздавливания. Поверните кольцо и сделайте три-четыре измерения по окружности; используйте среднее значение.
| Номер по AS568. | Номинальный ID (мм) | C/S (мм) |
|---|---|---|
| -006 | 2.90 | 1.78 |
| -010 | 6.07 | 2.62 |
| -014 | 9.25 | 3.53 |
| -116 | 87.95 | 5.33 |
| -232 | 29.97 | 3.53 |
| -332 | 159.87 | 6.99 |
(Размеры по стандарту AS568B, номинальные значения; фактические детали имеют допуски согласно стандарту.)
Сравните измеренные ID и C/S с таблицей соответствия. Как AS568 (в дюймовой системе, используется по всей Северной Америке), так и JIS B 2401 (японские серии P, G, S и V) определяют большинство промышленных размеров, и у нас есть справочная статья по JIS B2401 с подробным описанием серий P и G. Если ваши значения попадают в пределы 2–3% от указанного номинального размера, заказывайте этот размер — не заказывайте измеренные исходные размеры как “нестандартный” размер.
Шаг 3: Проверьте посадочное место, а не только кольцо
Если измеренный O-ring вышел из строя, не спешите заказывать идентичную замену, пока не проверите посадочное место. Измерьте ширину и глубину канавки, а также радиальный зазор между уплотняемыми поверхностями. Кольцо, которое “неправильно” измерилось, на самом деле могло быть правильным для исходной конструкции, но неправильным для предыдущего ремонта, в котором использовалась нестандартная деталь. Размеры посадочного места также позволяют поставщику проверить процент сжатия перед выставлением счёта — услуга, которую любой серьёзный производитель предлагает бесплатно и которая выявляет ошибки сечения, не обнаруживаемые одним лишь измерением.
Особый случай: измерение изношенного или повреждённого кольца
Изношенные кольца обманывают насчёт своего размера. Истирание уменьшает сечение; остаточная деформация сплющивает его; тепловое старение уменьшает его. Если ваше кольцо повреждено:
- Измерьте как есть и отметьте, что значения отражают деградацию.
- Вместо этого измерьте посадочное место и восстановите правильный размер: C/S должно заполнять примерно 70–85% ширины канавки, при этом радиальное сжатие 15–30% распределяется между поверхностями.
- Если само посадочное место изношено или изменено, отправьте производителю чертёж посадочного места или фотографию с размерами и попросите их рассчитать кольцо — для нас это рутинная работа.
Никогда не усредняйте измерения изношенного кольца с табличным значением и не берите середину. Табличное значение, проверенное по посадочному месту, всегда побеждает.
Измерение шнурового материала для O-ring (до того, как он станет кольцом)
Для шнурового материала — сырой экструдированной резины, используемой для изготовления колец, вулканизированных со стыком, — измеряйте только диаметр сечения. Длина не имеет значения, поскольку шнур продаётся на метраж и режется или вулканизируется под ваши нужды. Наш шнура X-профиля, доступный в NBR, FKM, EPDM и HNBR, — типичный пример: покупатели указывают C/S (обычно 2,62, 3,53 или 5,33 мм) и материал, а затем соединяют концы на месте с помощью комплекта для стыковки, чтобы получить кольца любого диаметра. Этот подход полностью устраняет риск ошибки измерения для больших или нестандартных диаметров.
Измерение очень больших O-ring
Штангенциркули имеют предел раскрытия губок около 200–300 мм, а большие кольца — для люков-лазов, фланцев реакторов и больших головок цилиндров — превышают его. Работают два метода.
Метод шнура: оберните нерастяжимый шнур вокруг окружности по осевой линии кольца, отметьте точку перекрытия и измерьте длину шнура в разложенном виде. Длина окружности, делённая на π, даёт диаметр по осевой линии; вычтите одно сечение, чтобы получить ID. Сечение по-прежнему измеряется напрямую штангенциркулем в трёх-четырёх точках. Работайте в одной системе единиц от начала до конца, чтобы избежать ошибок пересчёта.
Метод бумажного шаблона для установленных или хрупких колец: прижмите кольцо к бумаге, обведите внутренний и наружный края, измерьте обведённые внутренний и наружный диаметры по двум осям каждый и усредните. Обводка добавляет примерно 0,2–0,4 мм смещения по ширине линии на каждую сторону, поэтому считайте обведённые значения предварительными и подтверждайте их по размерам посадочного места перед заказом. Для колец более 500 мм отправка чертежа посадочного места производителю быстрее и надёжнее любого измерения на месте.
Распространённые ошибки при измерении
Измерение растянутого кольца: растяжение одновременно увеличивает ID и уменьшает C/S, из-за чего покупатели заказывают кольцо на один-два типоразмера больше. Сначала дайте кольцу отлежаться на ровной поверхности несколько минут.
Путаница OD с ID: заказ по OD работает только при условии, что сечение также правильное. Кольцо 50 × 3 и кольцо 43,4 × 3,53 оба имеют наружный размер около 50 мм — но уплотняют совершенно по-разному.
Измерение кольца, установленного в посадочном месте: сжатое кольцо показывает большее сечение, чем есть на самом деле. Снимайте его, когда это возможно.
Смешивание дюймов и метрической системы: номера AS568 соответствуют номинальным размерам в дюймовой системе. “-210” — это 0,734 дюйма ID — 18,64 мм, а не 18 мм. Проверяйте единицы перед заказом.
Когда заказывать нестандартное изделие вместо стандартного
Стандартные размеры охватывают большинство оборудования — наша категория резиновых O-ring перечисляет распространённые диапазоны AS568 и метрические, которые мы держим на складе. Заказывайте нестандартное изделие, когда: ваше посадочное место нестандартное (часто встречается в гидравлике азиатского производства и европейском дозирующем оборудовании); рассчитанное кольцо отличается от любого табличного размера более чем на 3%; или объёмы достаточно велики, чтобы нестандартная пресс-форма окупилась за счёт сокращения отходов. Нестандартное формование на нашей фабрике — от небольших пробных партий для механической обработки или стыковки до полноценных пресс-форм сжатия, при этом большинство заказов на нестандартные O-ring оцениваются в течение 24 часов.
Часто задаваемые вопросы
Можно ли измерить O-ring, пока он ещё в машине? Вы можете считать приблизительные размеры, но сжатие искажает сечение. Снимите кольцо и дайте ему отлежаться перед окончательным измерением. Если снятие может повредить посадочное место, измерьте посадочное место и попросите производителя рассчитать размер кольца.
Мой штангенциркуль измеряет только до 0,1 мм. Этого достаточно? Для сечений от 2,62 мм и выше обычно да — для идентификации по стандартным таблицам. Для малых O-колец (1,78 мм и ниже) или для проверки деталей с критичными допусками используйте штангенциркуль с точностью 0,01 мм.
Измеренный размер не совпадает ни с одним стандартом. Что делать? Сначала проверьте, не растянулось ли кольцо и не потеряло ли оно форму. Затем измерьте канавку и отправьте оба набора значений производителю — если канавка стандартная, а кольцо нет, вероятно, при предыдущем ремонте была установлена неподходящая деталь. Нестандартные размеры недороги в малых количествах при изготовлении на станке или склейке.
Как перевести номер типоразмера AS568 в метрический? Умножьте номинальные размеры в дюймах на 25,4. Лучше: используйте опубликованную таблицу перевода AS568 в метрические размеры вместо расчёта вручную, поскольку правила округления важны при сопоставлении с размерами JIS или ISO. Мы ежедневно помогаем клиентам с этим переводом — укажите его в вашем запросе предложения.
Какой допуск ожидать у стандартного O-кольца? Согласно AS568B, сечение 3,53 мм имеет допуск примерно ±0,08 мм, а допуски внутреннего диаметра масштабируются с размером. Для критичных применений доступны более жёсткие допуски — укажите это требование при заказе.