
每星期我們都會收到只以設備型號描述密封件的詢價——「Caterpillar 320D 動臂油缸用的 O 型圈」——完全沒有附上尺寸。這種做法有時行得通,但並非永遠可靠:設備序號會變更、副廠零件各有差異,而當需要 3.53 mm 卻訂了 2.62 mm 截面,就會白白浪費一整趟來回運費。用基本工具正確量度 O 型圈只需五分鐘,卻能消除大部分訂購錯誤。本指南涵蓋我們自家銷售工程師與客戶一同走過的流程,包括特殊情況:磨損密封件、已安裝位置,以及膠條料。.
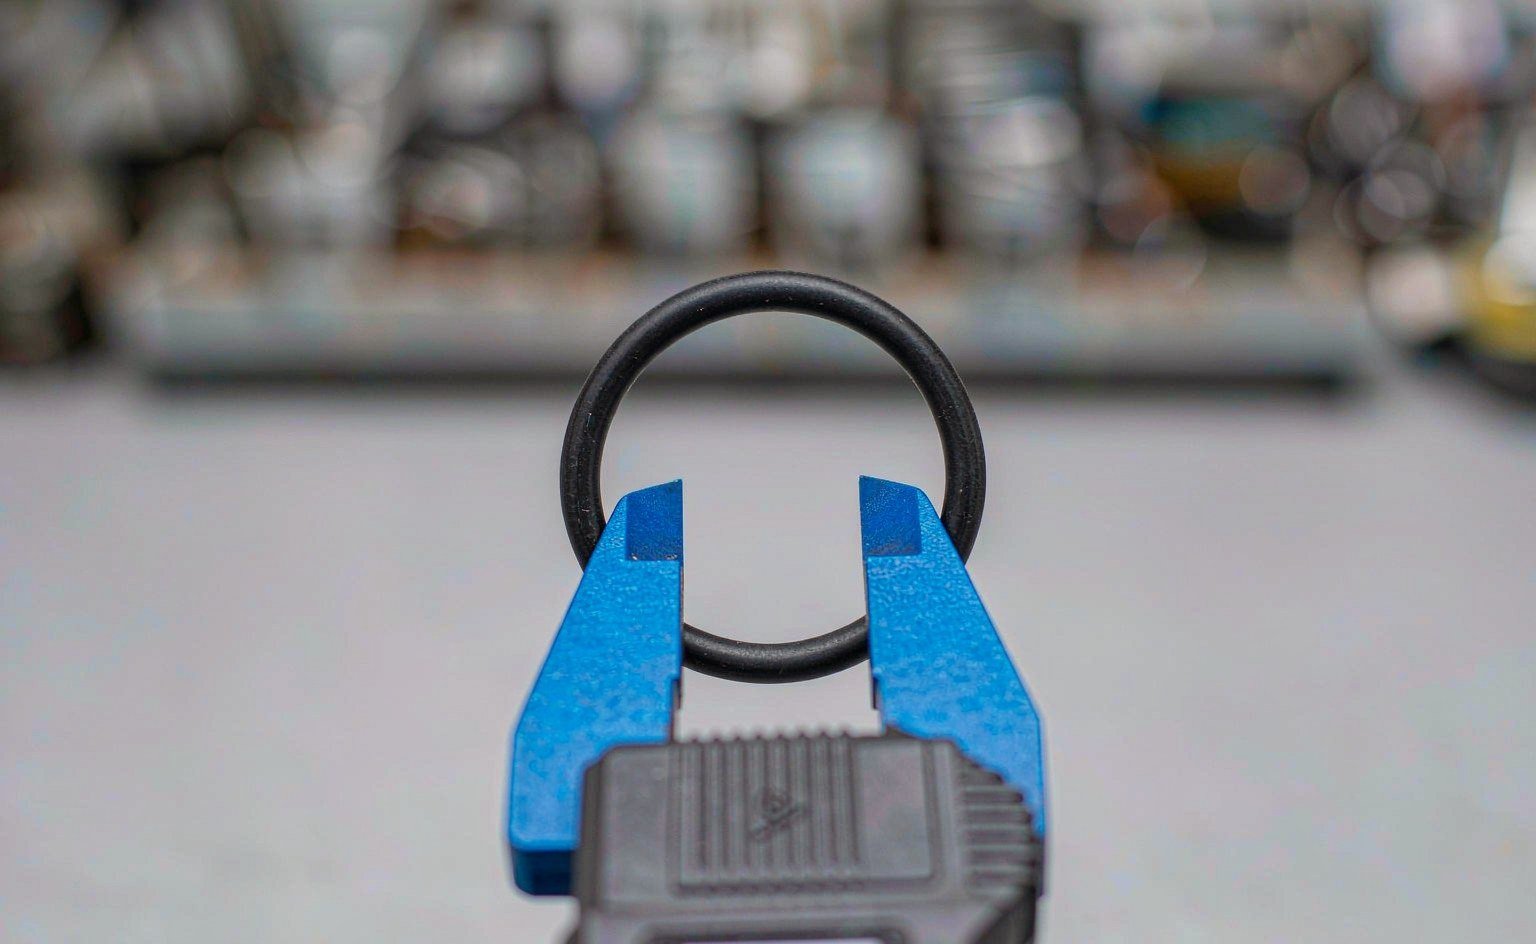
所需工具
- 解析度為 0.01 mm 的數碼或游標卡尺——最重要的單一工具
- 可選:錐形 O 型圈量規(快捷,但卡尺也能做到同樣效果)
- 可選:一段繩子或軟尺,用於以圓周量度非常大的 O 型圈
避免用直尺貼着 O 型圈表面量度;在 3 mm 截面上,視差誤差可能超出你正試圖核實的公差範圍。量度時不要用手指拉伸 O 型圈——被拉伸的橡膠截面量度值會偏小,令識別變得混亂。.
第 1 步:量度內徑(ID)
將 O 型圈平放在平面上。張開卡尺的內測爪,輕輕貼住圈內壁最寬處。讀取數值。.
對於 O 型圈,在一個位置讀取的內徑,與在大約 90 度位置進行的第二次量度相比,應在百分之幾毫米之內。若兩個讀數相差超過約 2%,則該圈已產生永久變形(定型)或儲存不當——請參閱下文關於磨損密封件的章節。.
當圈身較小或卡尺無法伸入時,一個實用的交叉核對方法:用外測爪量度外徑(OD),用標準爪量度截面(C/S),然後計算 ID = OD − 2 × C/S。例如,外徑 37.5 mm、截面 3.53 mm,得出 ID ≈ 30.4 mm——即標準 AS568-232 尺寸。.
第 2 步:量度截面(C/S)
輕輕合上卡尺爪,夾住 O 型圈的截面。由於橡膠會壓縮,只需施加足以完全接觸的力度——數碼卡尺在此有幫助,因為你可以感受到接觸點而不會壓扁。轉動圈身,沿圓周取三至四個讀數;使用平均值。.
| AS568 Dash 編號. | 標稱內徑(mm) | 截面(mm) |
|---|---|---|
| -006 | 2.90 | 1.78 |
| -010 | 6.07 | 2.62 |
| -014 | 9.25 | 3.53 |
| -116 | 87.95 | 5.33 |
| -232 | 29.97 | 3.53 |
| -332 | 159.87 | 6.99 |
(尺寸依據 AS568B 標準的標稱尺寸;實際零件按標準帶有公差。)
將量度所得的內徑和截面與對照表比較。AS568(英制,北美通用)和 JIS B 2401(日本 P、G、S 及 V 系列)定義了大多數工業尺寸,我們亦備有 JIS B2401 參考文章 詳細涵蓋 P 及 G 系列。若你的數值落在所列標稱尺寸的 2–3% 範圍內,就訂購該尺寸——不要將量度所得的原始尺寸當作「訂製」尺寸訂購。.
第 3 步:確認密封槽,而不只是圈身
若你量度的 O 型圈失效,在檢查密封槽之前,切勿急於訂購完全相同的替換件。量度溝槽寬度、深度,以及密封面之間的徑向間隙。一個量度結果「錯誤」的圈,實際上可能對原始設計是正確的,但對之前使用非標準零件的維修卻是錯誤的。密封槽尺寸亦讓供應商在報價前核實壓縮百分比——這是任何認真的製造商都免費提供的服務,也能捕捉單靠量度無法發現的截面錯誤。.
特殊情況:量度磨損或損壞的圈
磨損的圈會「謊報」自己的尺寸。磨蝕會減小截面;壓縮永久變形會使其變扁;熱老化會使其收縮。若你的圈已損壞:
- 按現狀量度,並註明數值反映的是劣化後的狀態。.
- 改為量度密封槽並重建正確尺寸:截面應填充約 70–85% 的溝槽寬度,並在兩面之間分佈 15–30% 的徑向壓縮量。.
- 若密封槽本身已磨損或改動,請將密封槽圖紙或附有尺寸的照片發送給製造商,請他們計算圈身尺寸——這對我們來說是例行工作。.
切勿將磨損圈的量度值與表格數值平均後取中間值。經密封槽核實的表格數值,永遠勝出。.
量度 O 型圈膠條(在它成為圈之前)
對於膠條料——用於製作接駁硫化圈的原始擠出橡膠——只需量度截面直徑。長度無關緊要,因為膠條按米出售,並按你的需要裁切或硫化。我們的 X 形截面膠條, (提供 NBR、FKM、EPDM 及 HNBR)就是常見例子:買家指定截面(常見為 2.62、3.53 或 5.33 mm)和材料,並在現場用接駁套件連接兩端,形成任何直徑的圈。對於大直徑或非標準直徑,這種方法完全消除了量度風險。.
量度非常大的 O 型圈
卡尺的爪口最大約 200–300 mm,而大型圈——用於人孔蓋、反應器法蘭和大型氣缸蓋——會超出此範圍。有兩種方法可行。.
繩子法:將不可伸縮的繩子繞住圈的中心線圓周,標記重疊點,然後平放量度繩子長度。圓周除以 π 得出中心線直徑;減去一個截面即得內徑。截面仍須用卡尺在三至四個點直接量度。全程使用同一單位系統,以免換算出錯。.
紙樣板法(適用於已安裝或易碎的圈):將圈平壓在紙上,描出內外邊緣,沿兩個軸向量度描出的內徑和外徑,然後取平均值。描線每邊會增加約 0.2–0.4 mm 的線寬偏差,因此應將描出的數值視為暫定值,並在訂購前對照密封槽尺寸確認。對於 500 mm 以上的圈,將密封槽圖紙發送給製造商,比任何現場量度都更快、更可靠。.
常見量度錯誤
量度被拉伸的圈:拉伸會同時增大內徑並減小截面,導致買家訂購大了一至兩個 dash 尺寸的圈。先讓圈在平面上鬆弛幾分鐘。.
混淆外徑與內徑:按外徑訂購只有在截面也正確時才行得通。一個 50 × 3 的圈和一個 43.4 × 3.53 的圈,外徑量度都約為 50 mm——但密封效果完全不同。.
在圈仍安裝於密封槽時量度:受壓的圈量度出的截面會比實際大。情況許可時應將其拆下。.
混用英制和公制:AS568 dash 編號對應英制標稱尺寸。一個「-210」的內徑是 0.734 吋——即 18.64 mm,而非 18 mm。訂購前請核實單位。.
何時應訂製而非選用標準件
標準尺寸涵蓋大多數設備——我們的 橡膠 O 型圈類別 列出了我們備貨的常見 AS568 及公制範圍。在以下情況應訂製:你的密封槽屬非標準(在亞洲製液壓設備和歐洲分注設備中常見);計算出的圈與任何表格尺寸相差超過 3%;或數量足夠大,訂製模具可透過減少浪費而回本。. 訂製成型 我們工廠提供從機加工或接駁方案的小批量試產,到完整的壓縮模具,大多數訂製 O 型圈訂單會在 24 小時內報價。.
常見問題
我可以在 O 型圈仍安裝在機器上時量度它嗎? 你可以讀取大約尺寸,但壓縮會令橫截面變形。量度最終尺寸前,請先除下 O 型環並讓它自然回復。如果除下可能損壞密封槽,就改為量度密封槽,並請製造商計算 O 型環尺寸。.
我嘅卡尺只讀到 0.1 mm,夠唔夠準? 對於 2.62 mm 或以上嘅橫截面,用嚟對照標準表識別,通常都夠。但對於細 O 型環(1.78 mm 或以下),或者要驗證公差關鍵零件,就請用 0.01 mm 卡尺。.
量度出嚟嘅尺寸唔符合任何標準,咁點算? 首先檢查 O 型環有冇被拉長或者變形定型。然後量度密封槽,並將兩組數字都send俾 製造商 ——如果密封槽係標準但 O 型環唔係,好可能係上次維修裝錯咗零件。訂製尺寸喺小批量時,無論係機加工定接駁,價錢都唔貴。.
我點樣將 AS568 dash 編號轉做公制? 將英制標稱尺寸乘以 25.4。更好嘅做法: 使用已出版嘅 AS568 對公制對照表 而唔係自己手計,因為對照 JIS 或 ISO 尺寸時,四捨五入嘅慣例好重要。我哋每日都幫客戶做呢個換算——請喺你嘅 RFQ 入面註明。.
標準 O 型環嘅公差應該係幾多? 根據 AS568B,3.53 mm 橫截面嘅公差大約係 ±0.08 mm,而內徑公差會隨尺寸而增加。關鍵應用可提供更緊嘅公差——落單時請註明要求。.