
Elke wike krije wy RFQ's dy't in sealing beskriuwe allinnich op grûn fan it apparatuer model — “O-ring foar in Caterpillar 320D boom silinder” — sûnder ôfmjittings. Dat wurket oant it net mear wurket: searjenûmers fan apparatuer feroarje, aftermarket-ûnderdielen ferskille, en in 2,62 mm trochsneed besteld wêr't 3,53 mm nedich wie, fergriemt in folsleine ferstjoerronde. In O-ring goed mjitte duorret fiif minuten mei basisark en eliminearret de measte bestelmisdriuwen. Dizze hantlieding behannelt de proseduere dy't ús eigen ferkeap-yngenieurs mei klanten trochrinne, ynklusyf de spesjale gefallen: fersliten sealings, ynstallearre posysjes en snoerfoarrie.
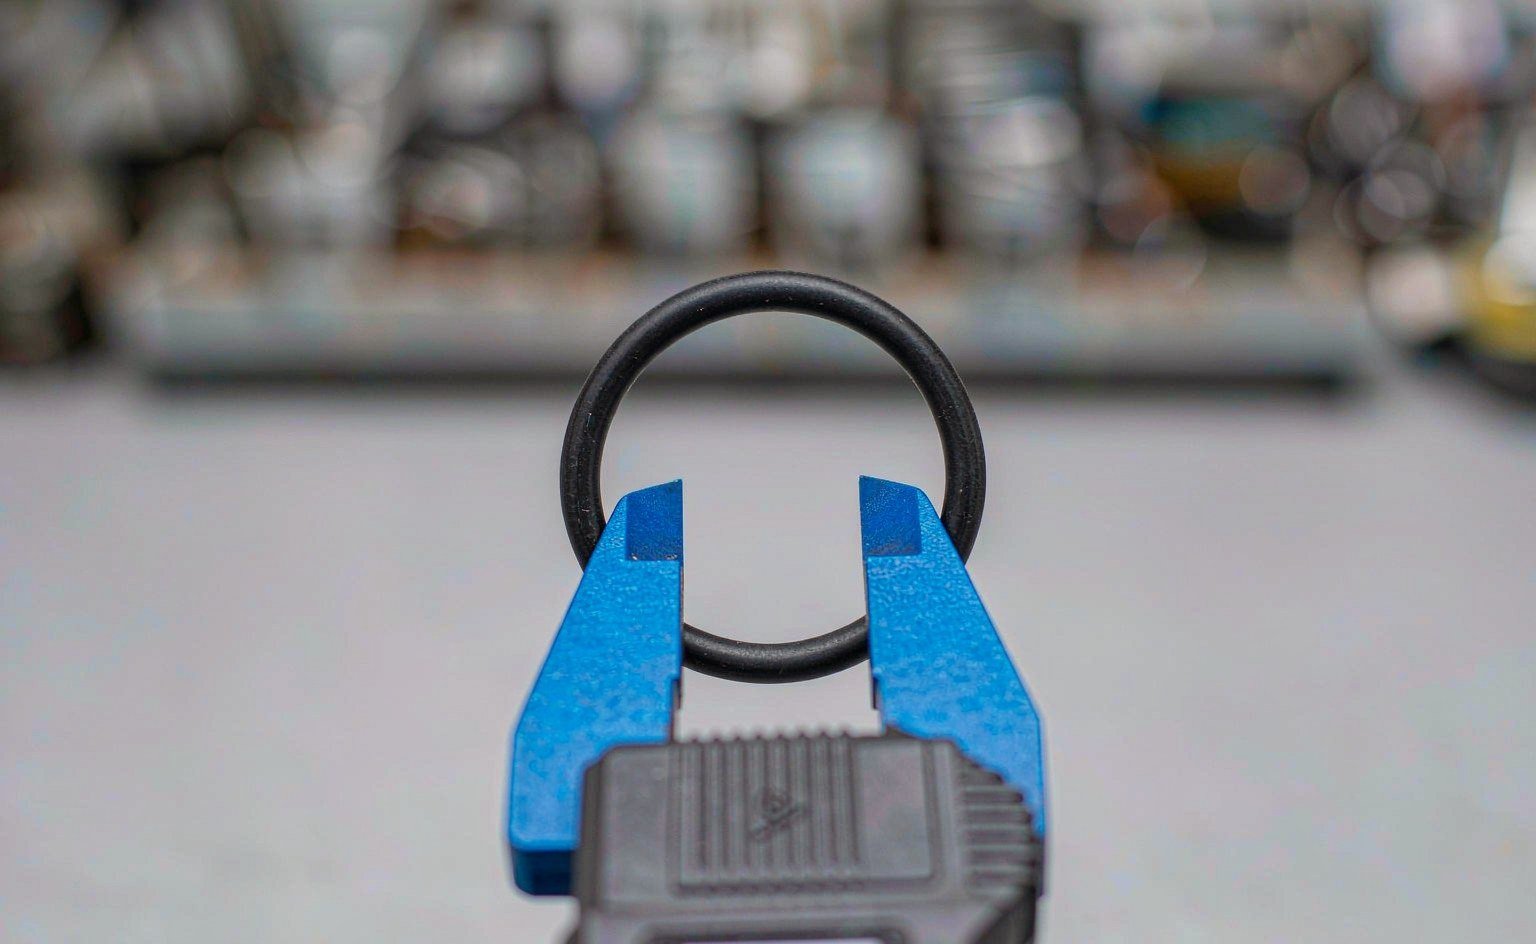
Ark dat jo nedich hawwe
- In digitale of nonius-skúfmaat mei 0,01 mm resolúsje — it wichtichste ark
- Opsjoneel: in kegelfoarmige mjitmal foar O-ringen (fluch, mar in skúfmaat docht itselde wurk)
- Opsjoneel: in stik tou of in buigbere lineaal foar it mjitten fan tige grutte O-ringen fia de omtrek
Mjit net mei in lineaal tsjin it oerflak fan de O-ring; parallaksflater op in trochsneed fan 3 mm kin it tolerânsjeberik dat jo besykje te ferifiearjen oertreffe. Rek de O-ring net út mei de fingers by it mjitten — útrekte rubber mjit lytser yn trochsneed en makket de identifikaasje betiizjend.
Stap 1: Mjit de binnendiameter (ID)
Lis de O-ring op in flak oerflak. Iepenje de ynterne bekken fan de skúfmaat en pleats se licht tsjin de binnenwanden fan de ring op syn breedste punt. Lês de wearde ôf.
Foar in O-ring moat de ID dy't jo op ien posysje ôflêze binnen in pear hûndertste fan in millimeter lizze fan in twadde mjitting dy't sawat 90 graden letter nommen is. As de twa ôflêzingen mear as sawat 2% ferskille, hat de ring in set krigen (permaninte ferfoarming) of is er min bewarre — sjoch de seksje oer fersliten sealings hjirûnder.
In nuttige krúskeuring as de ring lyts is of de skúfmaat der net yn kin: mjit de bûtendiameter (OD) mei eksterne bekken en de trochsneed (C/S) mei de standertbekken, en berekkenje dan ID = OD − 2 × C/S. Bygelyks, in OD fan 37,5 mm mei in trochsneed fan 3,53 mm jout ID ≈ 30,4 mm — in standert AS568-232-maat.
Stap 2: Mjit de trochsneed (C/S)
Slút de bekken fan de skúfmaat sêft op de trochsneed fan de O-ring. Om't rubber gearperst, brûk allinnich genôch krêft foar folslein kontakt — digitale skúfmaten helpe hjir om't jo it kontaktpunt fiele kinne sûnder te ferpletterjen. Draai de ring en nim trije of fjouwer ôflêzingen om de omtrek; brûk it gemiddelde.
| AS568 Dash-nûmer. | Nominale ID (mm) | C/S (mm) |
|---|---|---|
| -006 | 2.90 | 1.78 |
| -010 | 6.07 | 2.62 |
| -014 | 9.25 | 3.53 |
| -116 | 87.95 | 5.33 |
| -232 | 29.97 | 3.53 |
| -332 | 159.87 | 6.99 |
(Maten neffens de AS568B-standert, nominale ôfmjittings; echte ûnderdielen hawwe tolerânsjes neffens de standert.)
Fergelykje jo mjitten ID en C/S mei in krúsferwizingstabel. Sawol AS568 (op inch basearre, brûkt yn hiel Noard-Amearika) as JIS B 2401 (Japanske P-, G-, S- en V-searjes) definiearje de mearderheid fan yndustriële maten, en wy ûnderhâlde in JIS B2401 referinsjeartikel dat de P- en G-searjes yn detail behannelt. As jo sifers binnen 2–3% fan in fermelde nominale maat falle, bestelje dan dy maat — bestelje net de mjitten rûge ôfmjittings as in “custom” maat.
Stap 3: Befêstigje de gland, net allinnich de ring
As de O-ring dy't jo mjitten hawwe mislearre is, wjerstean dan de oanstriid om in identike ferfanging te bestellen oant jo de gland kontrolearre hawwe. Mjit de groefbreedte, djipte en de radiale speling tusken de ôfdichte oerflakken. In ring dy't “ferkeard” mjitten wie, kin eins korrekt west hawwe foar it oarspronklike ûntwerp, mar ferkeard foar in eardere reparaasje dy't in net-standert ûnderdiel brûkte. Gland-ôfmjittings litte de leveransier ek it kompresjeperzintaazje ferifiearje foar't er in offerte docht — in tsjinst dy't elke serieuze fabrikant fergees biedt, en ien dy't trochsneedflaters opfangt dy't mjitten allinnich net kin.
Spesjaal gefal: In fersliten of skansearre ring mjitte
Fersliten ringen lige oer har maat. Abraazje ferminderet de trochsneed; kompresjeset flakket it; hjitteferâldering krimpt it. As jo ring skansearre is:
- Mjit sa't er is en notearje dat de wearden degradaasje wjerspegelje.
- Mjit ynstee de gland en rekonstruearje de korrekte maat: C/S moat sawat 70–85% fan de groefbreedte folje, mei 15–30% radiale knip ferdield oer de oerflakken.
- As de gland sels fersliten of oanpast is, stjoer dan de gland-tekening of in foto mei ôfmjittings nei de fabrikant en freegje har de ring te berekkenjen — dit is routinewurk foar ús.
Gemiddelje nea de mjittingen fan in fersliten ring mei in tabelwearde en diel it ferskil. De tabelwearde, ferifiearre tsjin de gland, wint altyd.
O-ring-snoer mjitte (foar't it in ring wurdt)
Foar snoerfoarrie — it rûge ekstrudearre rubber dat brûkt wurdt om splice-cured ringen te meitsjen — mjit allinnich de trochsneediameter. Lingte is net relevant om't snoer per meter ferkocht wurdt en knipt of fulkanisearre wurdt neffens jo behoeften. Us X-profil koarde materiaal, beskikber yn NBR, FKM, EPDM en HNBR, is in gewoan foarbyld: keapers spesifisearje C/S (gewoanlik 2,62, 3,53 of 5,33 mm) en materiaal, en ferbine de einen op it plak mei in splice-kit om ringen fan elke diameter te foarmjen. Dizze oanpak eliminearret it mjitrisiko folslein foar grutte of net-standert diameters.
Tige grutte O-ringen mjitte
Skúfmaten geane oant sawat 200–300 mm bekopening, en grutte ringen — foar manway-deksels, reaktorflenzen en grutte silinderkoppen — geane dêr boppe. Twa metoaden wurkje.
De toumetoade: wikkelje in net-rekber tou om de middenline-omtrek fan de ring, markearje it oerlappunt en mjit de toulingte flak. Omtrek dield troch π jout de middenlinediameter; lûk ien trochsneed ôf om de ID te krijen. Trochsneed wurdt noch altyd direkt mei de skúfmaat op trije of fjouwer punten mjitten. Wurkje fan begjin oant ein yn ien ienheidssysteem om konversjeflaters te foarkommen.
De papieren sjabloanmetoade foar ynstallearre of fragile ringen: druk de ring flak op papier, tekenje de binnen- en bûtenrânen oer, mjit de oertekenne binnen- en bûtendiameters op elk twa assen en gemiddelje. Oertekenjen foeget sawat 0,2–0,4 mm linebreedte-bias per side ta, behannelje oertekenne wearden dus as foarearst en befêstigje se tsjin gland-ôfmjittings foar't jo bestelle. Foar ringen boppe 500 mm is it stjoeren fan de gland-tekening nei de fabrikant flugger en betrouberder as hokker fjildmjitting ek.
Gewoane mjitflaters
In útrekte ring mjitte: útrikken fergruttet de ID en ferminderet tagelyk de C/S, wêrtroch keapers in ring ien of twa dash-maten te grut bestelle. Lit de ring earst in pear minuten op in flak oerflak rêstje.
OD mei ID betiizje: bestellen op OD wurket allinnich as de trochsneed ek korrekt is. In ring fan 50 × 3 en in ring fan 43,4 × 3,53 mjitte beide sawat 50 mm bûten — mar se dichtsje folslein oars.
Mjitte mei de ring ynstallearre yn de gland: in gearperste ring lêst grutter yn trochsneed as er eins is. Ferwiderje him as it kin.
Inch en metryk trochinoar helje: AS568 dash-nûmers komme oerien mei nominale ôfmjittings op inch-basis. In “-210” is 0,734 in ID — 18,64 mm, net 18 mm. Ferifiearje ienheden foar't jo bestelle.
Wannear't jo custom bestelle moatte ynstee fan standert
Standertmaten dekke it measte apparatuer — ús kategory rubberen O-ringen listet de gewoane AS568- en metryske berikken op dy't wy op foarrie hawwe. Bestelje custom as: jo gland net-standert is (gewoan yn Aziatysk makke hydraulyk en Europeeske dispensearapparatuer); de berekkene ring mear as 3% fan elke tabelmaat ferskilt; of de oantallen heech genôch binne dat in custom-mal himsels werombetellet troch minder ôffal. Custom-foarmjen fan ús fabryk rint fan lytse proefoantallen foar bewurke of spliced oplossingen oant folsleine kompresjemallen, wêrby't de measte custom O-ring-bestellingen binnen 24 oeren in offerte krije.
FAQ
Kin ik in O-ring mjitte wylst er noch yn de masine sit? Jo kinne sawat ôfmjittings ôflêze, mar kompresje ferfoarmet de trochsneed. Ferwiderje de ring en lit him rêstje foar't jo de definitive mjitting dogge. As ferwiderjen it risiko hat de gland te skansearjen, mjit dan ynstee de gland en freegje de fabrikant de ringmaat te berekkenjen.
Myn kaliber lêst mar oant 0,1 mm. Is dat goed genôch? Foar dwerstrochsneden fan 2,62 mm en grutter is dat meastentiids wol goed genôch foar identifikaasje oan 'e hân fan standerttabellen. Foar lytse O-ringen (1,78 mm en lytser) of foar it ferifiearjen fan tolerânsjekrityske ûnderdielen moat jo in kaliber fan 0,01 mm brûke.
De mjitten maat komt net oerien mei in standert. Wat no? Kontrolearje earst dat de ring net útrekt is of in set krigen hat. Mjit dan de gland en stjoer beide sets sifers nei in fabrikant — as de gland standert is mar de ring net, dan is by de foarige reparaasje wierskynlik in ferkeard ûnderdiel monteard. Oanpaste maten binne goedkeap yn lytse oantallen as se masjineare of ferbûn wurde.
Hoe konvertearje ik in AS568-dashnûmer nei metryk? Fermannichfâldigje de nominale diminsjes yn inch mei 25,4. Better: brûk in publisearre AS568-nei-metryk-tabel ynstee fan hânmjittich berekkenjen, want ôfrûningskonvinsjes binne fan belang by it oerienkommen mei JIS- of ISO-maten. Wy helpe klanten deistich mei dizze konverzje — nim it op yn jo RFQ.
Hokker tolerânsje moat ik ferwachtsje by in standert O-ring? Neffens AS568B hat in dwerstrochsneed fan 3,53 mm sawat ±0,08 mm tolerânsje en de ID-tolerânsjes skaalje mei de maat. Krapper tolerânsjes binne beskikber foar krityske tapassingen — neam de eask by it bestellen.