
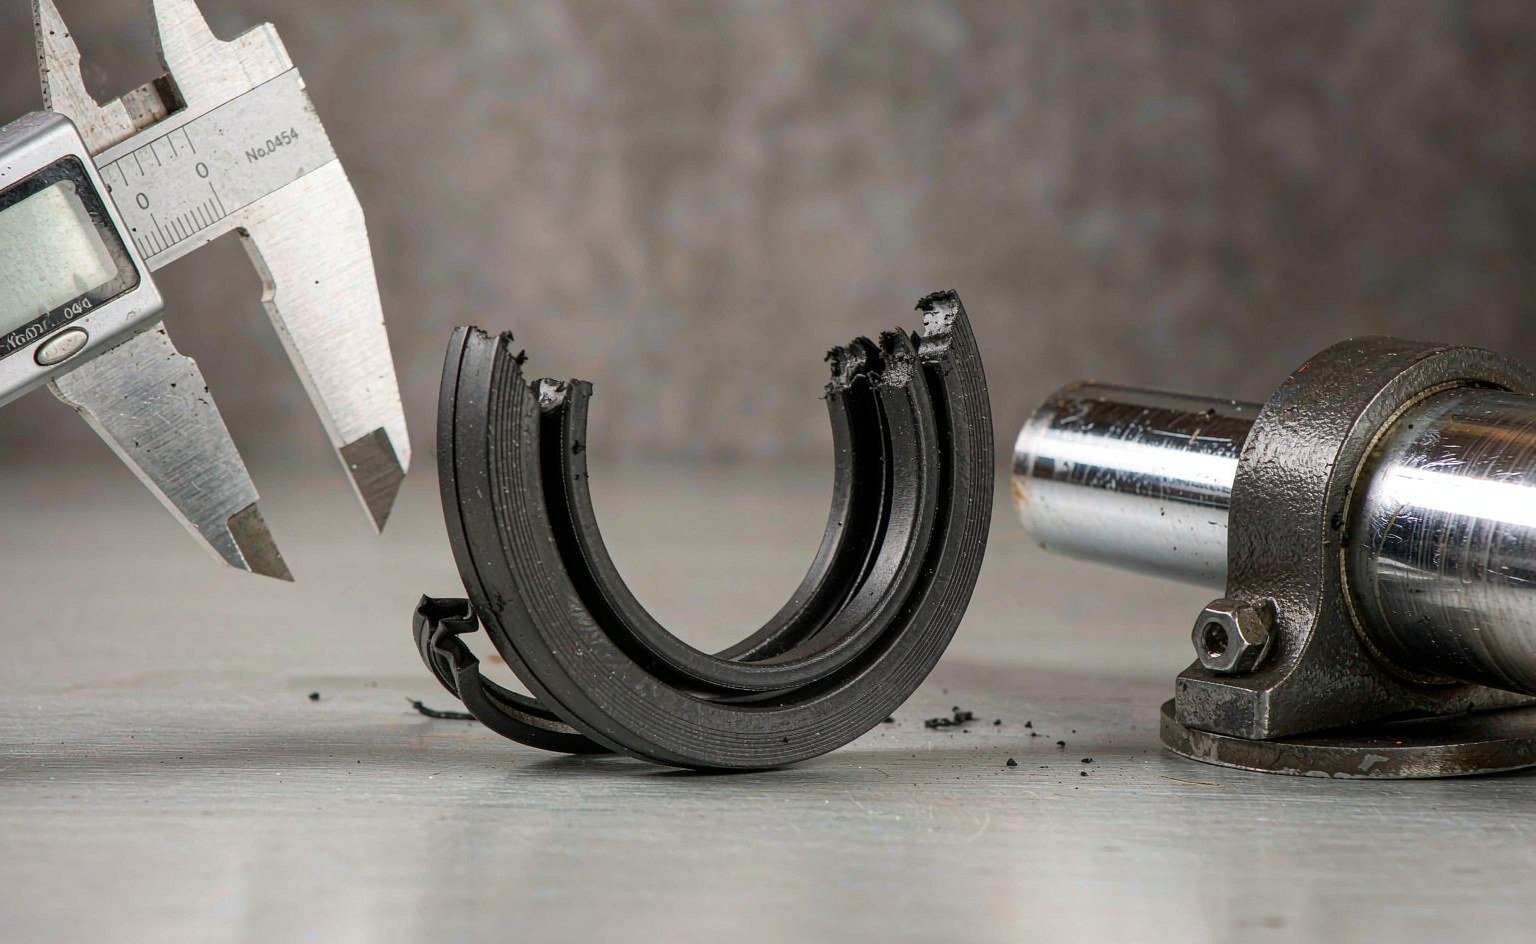
Jede fehlerhafte Hydraulikdichtung hinterlässt Spuren. Die Form des Schadens, seine Lage auf der Dichtlippe und der Zustand des Gegenmetalls verraten Ihnen, was passiert ist – lange bevor eine Ölanalyse vorliegt. Das Problem ist, dass die meisten Instandhaltungsteams die Dichtung austauschen, Öl nachfüllen und weitermachen, sodass derselbe Ausfall in wenigen Wochen wiederkehrt.
Wir überholen und dichten Zylinder für Kunden in der Bau-, Landmaschinen- und Industriebranche neu ab, und dieselben zehn Ursachen sind für nahezu jeden vorzeitigen Ausfall verantwortlich, den wir sehen. Nachfolgend finden Sie jede einzelne mit ihrer physischen Signatur, gruppiert nach dem Teil des Systems, der sie verursacht: Kontamination, Hitze und Chemie sowie mechanische Belastung.
Beginnen Sie mit dem Schaden, nicht mit der Teilenummer
Bevor Sie ein Ersatzteil bestellen, lesen Sie die Dichtung, die Sie ausgebaut haben. Die folgende Tabelle ordnet die häufigsten Erscheinungsbilder ihren Ursachen zu. Fotografieren Sie die Dichtung, bevor Sie sie reinigen; das Abwischen der Lippe zerstört die Beweise.
| Was Sie an der Dichtung sehen | Wahrscheinlichste Ursache | Erste Prüfung |
|---|---|---|
| Eine Kante angenagt oder eingerissen, auf der Niederdruckseite | Extrusion durch übermäßiges Spiel | Nutspiel und Vorhandensein eines Stützrings |
| Lippe ausgehärtet, rissig, glänzend oder blasig | Übertemperatur | Fluidtemperatur am Zylinder, Kühlerleistung |
| Dichtung gequollen, weich, klebrig oder blasig | Falsche Mischung für das Fluid | Fluidtyp und Additivpaket im Vergleich zu den Materialdaten |
| Gleichmäßiger Verschleiß rund um die Lippe, keine Riefen | Normale Lebensdauer | Betriebsstunden und Historie der Ölreinheit |
| Verschleiß auf einer Seite des Umfangs konzentriert | Seitenlast oder Fehlausrichtung | Rundlauf der Kolbenstange, Buchsenverschleiß, Zylinderbefestigung |
| Tiefe umlaufende Kratzer, Metall eingebettet | Abrasive Kontamination | Zustand des Abstreifers, Be- und Entlüftung, Filtration, ISO-Ölcode |
| Flach, verformt, keine Rückfederung beim Drücken | Druckverformung durch Hitze oder übermäßige Quetschung | Nutentiefe und Betriebstemperatur |
| Spiralförmige oder diagonale Schnitte über die Lippe | Montageschaden | Montagetechnik, Kantenradius der Nut, Werkzeuge |
| Dichtung aus ihrer Nut gedrückt | Druck hinter der Dichtung eingeschlossen oder fehlender Sicherungsring | Ablaufweg und Halt in der Nut |
| Schwarzer Schlamm und Gummikrümel in der Dichtkammer | Fortgeschrittener Abbau, oft Kontamination plus Hitze | Fluidzustand und vollständige Systemspülung |
Gruppe 1: Kontamination
1. Abrasive Partikel im Öl
Dies ist die häufigste Ursache für vorzeitigen Dichtungsausfall in jeder Flottenstudie, die wir gesehen haben, und sie ist fast immer selbst verursacht. Partikel zwischen 4 und 20 µm passieren das Nutspiel und wirken wie Läppmittel auf die Dichtlippe. Die Dichtung verschleißt von außen nach innen, das Spiel wächst, mehr Partikel dringen ein, und der Ausfall beschleunigt sich.
Die Signatur ist eine gleichmäßig dünn verschlissene Lippe mit poliertem, glasigem Aussehen und feinen umlaufenden Kratzern auf der Kolbenstange. Die Ölanalyse zeigt meist einen ISO-4406-Code über 19/17/14 gegenüber einem Zielwert von 18/16/13 oder besser. Die Behebung erfordert Filtration und Sauberkeit, nicht eine andere Dichtungsmischung.
2. Defekter oder fehlender Abstreifer
Der Abstreifer ist die einzige Komponente, die externen Schmutz aus dem Zylinder fernhält. Eine eingerissene Lippe, ein Abstreifer, der sich aus seiner Nut gehoben hat, oder ein bei einer früheren Überholung weggelassener Abstreifer machen die Kolbenstange zu einem Förderband für Staub und Schmirgel. Die Stangendichtung fällt dann innerhalb eines Bruchteils ihrer erwarteten Lebensdauer aus, und der Ausfall wird oft der Stangendichtung angelastet.
Prüfen Sie den Abstreifer bei jedem Wartungsintervall, nicht erst bei jeder Überholung. Bei mobilen Geräten im Staub sollte ein Abstreifer mit angehobener Kante beim nächsten möglichen Halt ersetzt werden, nicht erst bei der nächsten planmäßigen Generalüberholung. Unser Sortiment an Abstreifern umfasst ein- und doppellippige Profile, einschließlich Ausführungen mit Metallgehäuse für hohe Abriebbeanspruchung.
3. Kontaminiertes neues Öl und unsaubere Montage
Neues Öl aus dem Fass ist kein sauberes Öl. Es weist regelmäßig zwei ISO-Codes mehr Verschmutzung auf als ein Systemzielwert, sodass jedes Nachfüllen über einen offenen Trichter Monate der Filtration zunichtemacht. Die Montage fügt eine zweite Dosis hinzu: Eine auf einer Werkbank mit Schleifstaub montierte Dichtung oder eine mit einem Werkstattlappen abgewischte Dichtkammer bringt Partikel direkt in die Dichtzone.
Die Lösung ist verfahrenstechnisch. Filtern Sie jeden Liter, der in die Maschine gelangt, verschließen Sie Schläuche sofort nach dem Abnehmen und montieren Sie auf einer sauberen Unterlage, wobei die Dichtungen bis zum Moment der Montage in ihrer Verpackung bleiben.
Gruppe 2: Wärme und Chemie
4. Betrieb oberhalb der Temperaturgrenze der Mischung
Jedes Elastomer hat eine Obergrenze, ab der es aushärtet, seine Elastizität verliert und einen bleibenden Verformungsrest annimmt. NBR ist bis etwa 100 °C unbedenklich, PU bis etwa 90 °C, FKM bis etwa 200 °C. Ein Zylinder, der bei 110 °C mit NBR-Dichtungen läuft, zeigt innerhalb weniger hundert Betriebsstunden eine ausgehärtete, rissige Dichtlippe und Druckverformungsrest – und keine Montagetechnik kann das verhindern. Wo die Obergrenze verschoben werden muss, ist HNBR der übliche erste Schritt nach oben: Zeon, das HNBR als Zetpol kommerzialisiert hat, veröffentlicht die Mischungsgüten, mit denen die meisten Dichtungshersteller arbeiten.
| Material | Dauerbereich | Kurzzeitige Spitze | Schadensbild bei Überschreitung |
|---|---|---|---|
| NBR | −30 bis +100 °C | 120 °C | Harte, rissige Lippe; Druckverformungsrest; dunkle Farbe |
| HNBR | −30 bis +150 °C | 160 °C | Aushärtung mit weniger Rissbildung als bei NBR |
| FKM | −20 bis +200 °C | 230 °C | Spröde Lippe, bläulicher Schimmer, tiefe Risse |
| PU | −30 bis +90 °C | 100 °C | Erweichung, dann Rückbildung zu einer klebrigen Masse |
| PTFE | −200 bis +260 °C | 300 °C | Verformung und Kaltfluss statt Rissbildung |
Messen Sie die Temperatur an der Dichtung, nicht am Behälter. Ein Zylinder in der Nähe eines Ofens, einer Druckgussmaschine oder eines Motorabgaskrümmers kann 40 °C heißer laufen als der Tank. Wenn das Fluid selbst heiß ist, lösen ein Luftkühler oder ein größerer Behälter mehr als eine Premium-Mischung. Wenn die Umgebungswärme das Problem ist, ist ein Hitzeschild günstiger als FKM. Für Fluide, die kein reines Mineralöl sind, sind Kompatibilitätstabellen von Distributoren wie Darcoid eine nützliche Gegenprüfung zu den Angaben des Lieferanten selbst.
5. Falsche Mischung für das Fluid
Ein Dichtungsausfall durch chemische Unverträglichkeit sieht anders aus als ein Hitzeschaden: Die Dichtung quillt, erweicht, bläht sich auf oder löst sich teilweise auf. NBR in einem Phosphatester-Fluid quillt stark. EPDM in Mineralöl zerfällt. PU in wasserbasiertem Fluid hydrolysiert und wird kreidig. FKM ist in den meisten Mineralölen hervorragend und in Ketonen, Estern und niedermolekularen Aminen schlecht.
Der Ausfall ist leicht zu verhindern und leicht falsch zu diagnostizieren, denn eine gequollene Dichtung kann beim Ausbau noch intakt aussehen. Vergleichen Sie die Abmessungen der ausgebauten Dichtung mit einer neuen: Mehr als etwa 5 % Zunahme im Querschnitt bedeutet Absorption, und die Mischung ist falsch, unabhängig davon, was das Datenblatt behauptet. Mischungsangaben, die nach ASTM D2000 geschrieben sind, machen diesen Vergleich möglich; ein generisches Etikett “NBR 70” nicht, denn es sagt nichts über den Acrylnitrilgehalt aus, der die Fluidbeständigkeit bestimmt.
6. Verunreinigtes oder gealtertes Fluid
Wasser in Öl über etwa 0,1 % beschleunigt die Oxidation und nimmt die Schmierfähigkeit, und die Dichtung läuft trocken gegen die Stange. Lufteintrag verursacht Kavitationsschäden und lokale Heißstellen. Oxidiertes Öl bildet Lack, der die Dichtlippe an die Stange klebt, sodass die Lippe beim ersten Hub nach einem Stillstand reißt.
Diese Ursache ist an der Dichtung selbst oft unsichtbar. Der Hinweis ist ein System, das innerhalb eines Jahres drei Dichtungsausfälle an verschiedenen Zylindern hatte, ohne einen gemeinsamen Montagefehler. Nehmen Sie eine Fluidprobe, bevor Sie ein viertes Mal etwas austauschen.
Gruppe 3: Mechanische Belastung und Konstruktion
7. Extrusion durch übermäßiges Spiel
Wenn der Druck die Dichtung in den Spalt zwischen Stange und Stopfbuchse drückt, schert das Material in Splittern ab. Das Schadensbild ist unverkennbar: Der Schaden konzentriert sich auf die Niederdruckkante, mit einem gerissenen oder angenagten Profil statt einem verschlissenen. Es ist ein Konstruktions- oder Verschleißproblem, kein Materialproblem.

Zwei Korrekturen wirken. Verringern Sie das Spiel durch Ersetzen der Stangenbuchse oder des Führungsrings, oder fügen Sie einen Stützring hinzu, um den Spalt zu überbrücken. Oberhalb von etwa 160–250 bar sollte ein Stützring von Anfang an Teil der Konstruktion sein. Wenn Sie ohnehin überholen, ist der Ring fast immer die günstigere Reparatur. Die Spieltabellen hinter diesen Zahlen sind in den Dichtungskatalogen von Trelleborg, veröffentlicht, und der Vergleich Ihrer Stopfbuchse mit einer veröffentlichten Tabelle dauert nur wenige Minuten.
8. Seitenlast und Fluchtungsfehler
Eine Stange, die nicht konzentrisch zu ihrer Last ist, legt die gesamte Dichtkraft auf einen Bogen der Lippe. Der Verschleiß zeigt sich als Sichel, nicht als Ring, und der Zylinder leckt an einer Uhrposition. Ursachen sind verschlissene Stangenlager, verbogene Stangen, Rahmenverformung und Befestigungsschrauben, die ohne Ausrichtung angezogen wurden.
Prüfen Sie den Stangenrundlauf mit einer Messuhr über den gesamten Hub. Eine Abweichung von mehr als etwa 0,05 mm pro Meter reicht aus, um die Lebensdauer der Dichtung an einem langhubigen Zylinder zu halbieren. Kein Dichtungsprofil gleicht Seitenlast aus; die Korrektur der Ausrichtung schon.
9. Druckspitzen und Stoßbelastungen
Ein System, das für 200 bar ausgelegt ist, kann für einige Millisekunden 350 bar sehen, wenn ein Ventil gegen eine bewegte Last schließt. Diese Spitzen extrudieren Dichtungen, die für den stationären Druck perfekt ausgelegt sind, und sie ermüden das Elastomer, bis es reißt. Der Beweis ist eine Dichtung, die früh mit einer spröden, zersplitterten Kante und ganz ohne Verschleißmuster ausfällt.
Achten Sie auf ein Überdruckventil, das zu hoch eingestellt ist oder zu langsam anspricht, einen Druckspeicher, der seine Vorspannung verloren hat, und Ventilschaltzeiten, die schneller sind, als das System aufnehmen kann. Eine Dämpfung hinzuzufügen oder einen Schieber zu verlangsamen kostet weniger als die Dichtungswechsel, die es verhindert.
10. Montageschäden und falsche Montage
Spiralförmige Schnitte quer über die Lippe, eine nach innen umgestülpte Lippe, eine Dichtung, die ohne Hülse über ein Gewindestangenende gezogen wurde, oder eine mit einem Schraubendreher eingetriebene Dichtung: All das hinterlässt Spuren, die wie Herstellungsfehler aussehen, aber keine sind. Eine bei der Montage beschädigte Dichtung fällt typischerweise innerhalb von Stunden bis wenigen Tagen aus.
Drei Gewohnheiten verhindern das: Gewinde und Verzahnungen mit Klebeband oder einer Montagehülse abdecken, mit sauberem Systemfluid schmieren und durch Fühlen bestätigen, dass die Lippe über den gesamten Umfang sitzt, bevor die Stopfbuchse geschlossen wird. Wenn ein Zylinder direkt nach einer Überholung leckt, gehen Sie von einem Montageschaden aus, bevor Sie ein defektes Teil annehmen.
Die 30-Minuten-Inspektion, die die Ursache findet
Wenn eine Dichtung früh ausfällt, investieren Sie eine halbe Stunde, bevor Sie Ersatz bestellen. Die folgende Abfolge identifiziert in den meisten Fällen die Ursache und erfordert außer einem Messschieber, einer Messuhr und einem Probenfläschchen kein besonderes Werkzeug.
| Schritt | Was zu tun ist | Was es ausschließt |
|---|---|---|
| 1 | Fotografieren Sie die Dichtung, sowohl eingebaut als auch nach dem Ausbau, vor der Reinigung | Kein Beweisverlust durch Handhabung |
| 2 | Messen Sie den Querschnitt im Vergleich zu einem Neuteil und notieren Sie Aufquellung oder Schrumpfung | Chemische Unverträglichkeit, Druckverformungsrest |
| 3 | Untersuchen Sie die Lippe auf Ausbröckelung, gleichmäßigen Verschleiß oder Schnitte | Extrusion, normale Lebensdauer, Montageschaden |
| 4 | Messen Sie das Nutspiel und die Nutentiefe | Extrusion, übermäßige Quetschung |
| 5 | Prüfen Sie den Rundlauf der Kolbenstange über den gesamten Hub mit einer Messuhr | Seitenlast und Fehlausrichtung |
| 6 | Prüfen Sie den Zustand von Abstreifer und Belüftung | Eindringen von Verunreinigungen |
| 7 | Entnehmen Sie eine Ölprobe für Partikelzählung und Wassergehalt | Fluidalterung, abrasiver Verschleiß durch Verunreinigungen |
| 8 | Protokollieren Sie die Fluidtemperatur am Zylinder unter Last | Übertemperatur |
Nach unserer Erfahrung identifiziert allein Schritt 3 in etwa sieben von zehn Fällen die Ursache. Die Schritte 4 bis 6 zeigen Ihnen, ob die Lösung ein Ersatzteil, eine Reparatur oder eine Verfahrensänderung ist.
Wichtigste Erkenntnisse
- Lesen Sie das Schadensbild, bevor Sie einen Ersatz bestellen. Das Erscheinungsbild der Lippe grenzt die Ursache schneller ein als jedes Datenblatt.
- Verunreinigungen, nicht die Materialqualität, sind die häufigste Ursache, und der Abstreifer ist das Bauteil, das sie eindringen lässt.
- Ausgebrochene Kanten bedeuten Extrusion: Prüfen Sie das Spiel und montieren Sie einen Stützring statt einer härteren Mischung.
- Sichelförmiger Verschleiß bedeutet Seitenlast. Ersetzen Sie das Führungselement oder korrigieren Sie die Ausrichtung; die Dichtung ist nur ein Symptom.
- Harte, rissige Lippen bedeuten Hitze, und Hitze wird an der Dichtungsnut gemessen, nicht am Tank.
- Dichtungen, die innerhalb von Tagen nach einer Überholung versagen, wurden mit großer Wahrscheinlichkeit bei der Montage beschädigt.
- Drei Ausfälle in einem Jahr an verschiedenen Zylindern deuten auf das Fluid hin, nicht auf die Dichtungen.
Wenn die Ursache nach der Untersuchung unklar ist, senden Sie uns die ausgefallene Dichtung, die Nutabmessungen und die Fluiddaten. Unsere Stangendichtungsreihe und Hoch- und Tieftemperatur-Dichtungsreihe decken die am häufigsten betroffenen Profile ab, und ein Überholsatz für den betreffenden Zylinder löst das Problem in der Regel dauerhaft, sobald die Ursache behoben ist. Der Leitfaden für Zylinderdichtungssätze erklärt, wie Sie den kompletten Satz spezifizieren, damit aus einem verschlissenen Abstreifer nicht sechs Monate später eine zweite Überholung wird.