
Ein Pneumatikzylinder mit 32 mm Bohrung, der mit 1 bar beaufschlagt wird, erzeugt etwa 80 N theoretischen Schub. Zieht man die Reibung von Kolbenstange und Führung ab, zieht man die Last ab, zieht man den Druckverlust durch einen 3 Meter langen Schlauch und zwei Fittings ab, bleibt oft weniger als 25 N Reserve, um den Kolben zu bewegen. Setzt man nun eine Dichtung in diese Stopfbuchse mit 15 N Losbrechreibung ein, bleibt der Zylinder zuverlässig stehen – nicht weil er unterdimensioniert ist, sondern weil die Dichtung von einer Katalogseite ausgewählt wurde, die einen Reibungskoeffizienten ohne Angabe der Prüfbedingungen aufführte.
Reibungsarme pneumatische Dichtung ist zuerst ein Problem des Kraftbudgets und erst dann ein Werkstoffproblem. Eine funktionierende Spezifikation nennt die Losbrechkraft, die sich der Zylinder leisten kann, die Geschwindigkeit und den Druck, bei denen sie gemessen werden muss, und die Leckage, die nicht akzeptabel ist. Alles andere – Profil, Compound, Oberflächenbeschaffenheit – ergibt sich aus diesen drei Zahlen.
Beginnen Sie mit dem Kraftbudget
Nehmen Sie den kleinsten Druck, bei dem der Zylinder anlaufen muss, nicht den nominalen Versorgungsdruck. In einer Maschine, die mit 6 bar läuft, ist der kritische Fall meist ein Zylinder, der sich während der Einrichtung mit 0,5–1 bar millimeterweise vorwärts bewegen muss, oder einer von vier Aktoren, die alle gleichzeitig ausfahren und den Druck im Verteiler absenken.
Rechnen Sie die Werte für eine 32-mm-Bohrung bei 0,5 bar durch:
- Theoretischer Schub: 804 mm² × 0,05 MPa = 40 N.
- Reibung von Führung und Stangenlager: 5–10 N bei guter Ausrichtung, mehr, wenn die Last vom Zylinder selbst geführt wird.
- Rückstellfeder, falls einfachwirkend: 10–20 % des Schubs.
- Verbleibend für den Dichtungswiderstand: 10–25 N, und das ist das gesamte Budget sowohl für die Kolbendichtung als auch für die Stangendichtung.
Ein Standardzylinder benötigt allein zum Losbrechen etwa 300–600 mbar, was bei dieser Bohrung 24–48 N Dichtungsreibung entspricht. Ein leichtgängiger Zylinder benötigt 10–100 mbar, also 0,8–8 N. Dieser Unterschied ist kein Marketing: Er ist der Unterschied zwischen einem Zylinder, der bei 1 bar positioniert, und einem, der stehen bleibt.
Vier Dichtungskonzepte und was jedes an Widerstand kostet
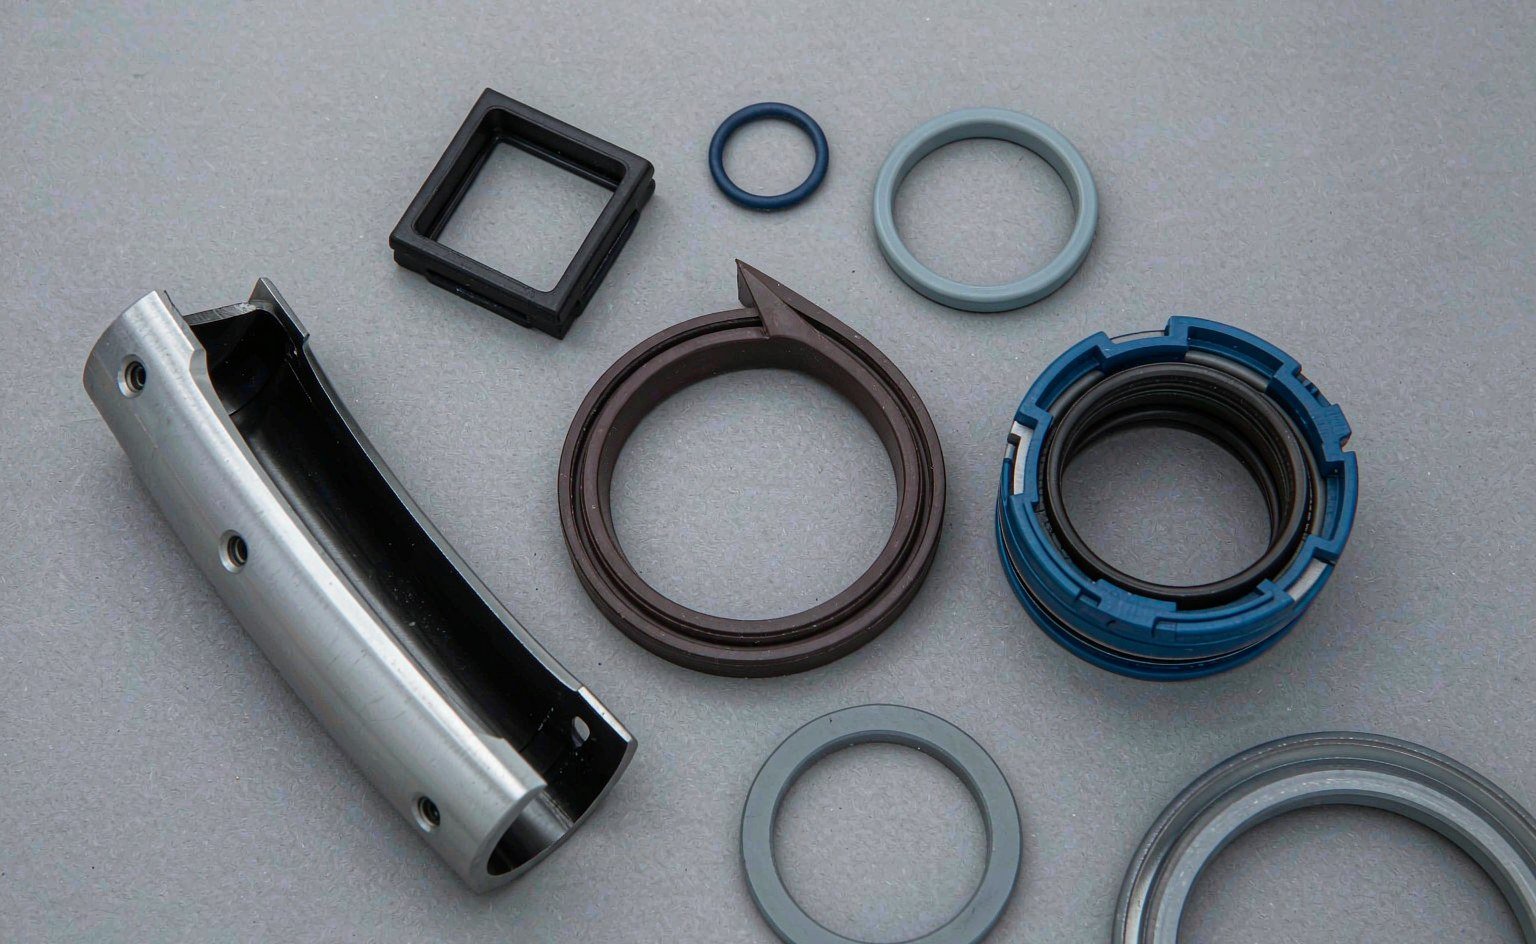
Das Profil bestimmt, wie der Anpressdruck erzeugt wird. Elastomerlippen setzen auf Übermaß plus Luftdruck; PTFE-Elemente setzen auf eine Feder oder einen Elastomer-Vorspanner; integrierte Dichtungs- und Führungsausführungen tauschen eine Teilenummer gegen engere Toleranzen. Die veröffentlichten pneumatischen Dichtungsprogramme der großen Hersteller folgen denselben vier Familien, was die Zuordnung eines verschlissenen Teils einigermaßen unkompliziert macht.
| Konzept | Losbrechverhalten | Niederdruckdichtheit | Beste Anwendung | Hauptrisiko |
|---|---|---|---|---|
| Elastomerlippe (NBR oder PU) | Am höchsten; typisch 10–25 N bei 32 mm Bohrung | Gut ab 0,3 bar | Allgemeine Automatisierung, 1–6 bar, mäßige Zyklen | Stick-Slip nach langer Standzeit |
| Kurzauflage-Lippenprofil (z. B. Typ C2) | Mäßig; verringerte Kontaktfläche | Gut | Schnelle Taktung, luftsparende Kreise | Empfindlich gegenüber Bohrungsrundheit und Verunreinigungen |
| PTFE- oder gefülltes PTFE-Gleitelement mit Elastomer-Vorspanner | Niedrigste Elastomer-Option; minimaler Haftreibung | Erfordert Vorspannung des Vorspanners | Sehr niedrige Geschwindigkeit, ölfreie Luft, Reinräume | Kriechen, Verschleiß, Montageschäden |
| Integrierte Dichtung und Führungsring | Mäßig | Gut | Kurzer Hub, Kompaktzylinder | Kann separate Lagerkapazität unter Seitenlast nicht ersetzen |
Das Kurzauflage-Profil ist das häufigste Upgrade für Maschinen, die bereits mit 4–6 bar laufen und nur eine schnellere Reaktion benötigen. Es verringert die Gleitfläche, ohne das Compound zu ändern, weshalb es meist weniger kostet als eine Umstellung auf PTFE und keine Änderung der Kolbennut erfordert.
Übermaß und Kontaktbreite bestimmen die Losbrechkraft
Die Reibkraft ist ungefähr das Produkt aus Anpressdruck und Kontaktfläche, plus dem Schubspannungsanteil des Films aus dem Schmierstoff, der in der Grenzfläche überlebt. Bei einer pneumatischen Dichtung entsteht der Anpressdruck aus dem radialen Übermaß – dem Betrag, um den der freie Außendurchmesser der Dichtung die Bohrung übersteigt.
Übermäßiges Übermaß ist der häufigste Werksfehler, den wir bei pneumatischen Aftermarket-Dichtungen sehen. Eine Dichtung, die 0,15 mm über dem Nennmaß geformt ist, dichtet wunderbar und lässt den Zylinder klebrig wirken; dieselbe Dichtung im Nennmaß fühlt sich glatt an und schwitzt möglicherweise bei 0,2 bar. Keines der beiden Verhalten zeigt sich in einem Maßbericht, es sei denn, der Bericht enthält den Freizustandsdurchmesser und die Bohrung, gegen die gemessen wird.
Drei praktische Regeln:
- Fragen Sie nach dem radialen Übermaß im Freizustand, nicht nur nach den Nut- und Bohrungsmaßen. Diese Zahl bestimmt den Widerstand.
- Halten Sie das Übermaß am unteren Ende des Bereichs, wenn der Zylinder bei niedrigem Druck läuft, und am oberen Ende, wenn die Bohrungsoberfläche rau oder die Luft feucht ist.
- Kompensieren Sie eine verschlissene Bohrung niemals durch den Einbau einer überdimensionierten Dichtung. Das erkauft eine Woche Dichtheit und einen Monat Stick-Slip.
Bohrungs- und Stangenoberfläche: Der Multiplikator, den niemand prüft
Die Oberflächenbeschaffenheit verändert sowohl die Reibung als auch die Leckage, und sie verändert sie in entgegengesetzte Richtungen. Zu rau, und die Dichtung verschleißt, der Schmierfilm bricht und der Zylinder leckt; zu glatt, und die Oberfläche kann überhaupt keinen Film halten, sodass die Losbrechreibung steigt und die Dichtung bei niedriger Geschwindigkeit zu flattern beginnt.
| Parameter | Ziel | Auswirkung bei Überschreitung |
|---|---|---|
| Rauheit der Bohrung Ra | 0,2-0,4 µm | Rauer: Dichtungsverschleiß und Leckage. Glatter: Schmierfilmabriss, höhere Losbrechkraft |
| Rauheit der Kolbenstange Ra | 0,1-0,3 µm, Hartchrom oder Keramik | Rauer: Abstreifer-Verschleiß, Eindringen von Verunreinigungen |
| Rundheit der Bohrung | Innerhalb der halben Überdeckungsspanne der Dichtung | Eine ovale Bohrung konzentriert den Kontakt auf zwei Bögen und verdoppelt den örtlichen Druck |
| Oberflächenstruktur | Umfangsrichtung, keine spiralförmigen oder axialen Riefen | Axiale Spuren pumpen Öl an der Dichtung vorbei und schneiden die Dichtlippe |
| Harteloxalschicht | 25-50 µm, versiegelt | Eine dünne oder unversiegelte Beschichtung wird durchgerieben und legt abrasives Aluminiumoxid frei |
ISO 15552 legt die Anschlussmaße fest, nicht die Oberflächenbeschaffenheit der Bohrung, daher können zwei Zylinder, die identisch verschraubt werden, sehr unterschiedlich abdichten. Technische Bibliotheken von Dichtungsdistributoren sind hier nützlich, weil sie die Empfehlungen für die Gegenlauffläche sammeln, die Zylinderkataloge üblicherweise weglassen. Wenn ein Kunde berichtet, dass eine Dichtung in einer Maschine funktioniert und in einer anderen mit demselben Zylindermodell nicht, ist die Bohrung das Erste, was gemessen werden sollte, und das Zweite ist die Rundheit der Bohrung an der Querbohrung des Anschlusses, wo das Honwerkzeug oft eine Vertiefung hinterlässt.
Schmierung: Ölfreie Luft ist nicht fettfrei
Nahezu jede pneumatische Dichtung wird mit einem Fettfilm montiert und läuft anschließend mit Luft, die kein Öl mitführt. Diese Erstbefüllung soll in einem sauberen System für die Lebensdauer der Dichtung ausreichen, weshalb die Wahl des Montagefetts ebenso wichtig ist wie die des Werkstoffs. Ein Fett, das wandert oder oxidiert, lässt die Dichtlippe innerhalb weniger hunderttausend Zyklen trocken laufen, und Trockenlauf auf einer eloxierten Bohrung ist der schnellste Weg zu einer polierten, undichten Dichtung.
Nachträglich Öl in die Druckluft einzubringen, ist eine dauerhafte Verpflichtung. Sobald Öl eingeführt wurde, muss es kontinuierlich beibehalten werden, denn eine Dichtung, die in Öl gequollen ist, schrumpft und wird undicht, wenn der Öler trockenläuft. Dichtungshändler erleben die Folgen dieses Musters regelmäßig: ein Zylinder, der zwei Jahre trocken lief, dann als “Lösung” einen Öler erhielt und drei Monate später undicht wurde. In der Lebensmittel-, Pharma- und Halbleiterfertigung ist ölfreier Betrieb zwingend, und die richtige Antwort ist ein PTFE-basiertes Element mit schmierstoffhaltender Lippenkontur statt eines reibungsarmen Elastomers im Trockenlauf.
Die Härte ist hier ein sekundärer Hebel. Eine NBR-Dichtung mit 90 Shore A verformt sich bei gleicher Überdeckung weniger und kann die Losbrechkraft leicht verringern, dichtet aber auf einer rauen Bohrung auch schlechter ab. In der Praxis verändert eine Änderung der Shore-Härte um 5 Punkte die Reibung weniger als eine Änderung der Kontaktbreite um 0,2 mm.
Die Geschwindigkeit ist die andere Hälfte der Gleichung, und sie hat eine Untergrenze. Unterhalb von etwa 5 mm/s wechseln die meisten Zylinder mit Elastomer-Dichtlippe zwischen Haften und Gleiten, und die minimale stabile Geschwindigkeit hängt von der Bohrungsgröße ab: SMC gibt für ausgewählte Langsamlaufzylinder 0,5 mm/s an, ordnet jedoch Bohrungen von 16 mm und kleiner 1 mm/s zu. Wenn Ihre Anwendung eine gleichmäßige Bewegung mit 1 mm/s in einer 12-mm-Bohrung erfordert, wird keine Werkstoffänderung dies liefern — die Zylinderarchitektur muss geändert werden.
So messen Sie die Losbrechkraft an einem realen Zylinder
Reibungswerte aus Katalogen sind Auswahldaten, keine Abnahmekriterien. Messen Sie am tatsächlichen Zylinder, mit der tatsächlichen Druckluftversorgung und bei dem Druck, den die Maschine verwenden wird.
- Montieren Sie den Zylinder wie eingebaut senkrecht oder waagerecht, wenn möglich mit der realen Last.
- Bringen Sie ein Manometer und einen Präzisionsregler am Zylinderanschluss an, nicht an der FRL-Einheit.
- Erhöhen Sie den Druck langsam von null und notieren Sie den Druck, bei dem sich die Kolbenstange erstmals bewegt. Das ist die Losbrechkraft.
- Wiederholen Sie die Messung nach einer Ruhezeit von 10 Minuten und dann nach 1.000 Zyklen. Stick-Slip zeigt sich als ansteigender Losbrechkraftwert über die Ruhezeiten hinweg.
- Messen Sie anschließend die Laufreibung: Fahren Sie mit konstanter Geschwindigkeit und notieren Sie die Druckdifferenz zwischen den beiden Kammern.
- Testen Sie beide Richtungen. Ausfahren und Einfahren haben unterschiedliche Wirkflächen und oft unterschiedliches Dichtungsverhalten.
Ein sinnvolles Abnahmeziel für einen reibungsarmen Kreis ist eine Losbrechkraft unter 100 mbar bei der Arbeitsbohrung und eine Laufreibung, die über den Hub hinweg innerhalb von ±20 % stabil bleibt. Wenn die Losbrechkraft mit der Ruhezeit ansteigt, die Laufreibung aber gleich bleibt, haben Sie ein Schmierungs- oder Werkstoffproblem. Wenn beides ansteigt, prüfen Sie zuerst die Oberflächenbeschaffenheit der Bohrung und die Ausrichtung.
Die Spezifikation schreiben
Die meisten pneumatischen Dichtungsspezifikationen, die wir erhalten, nennen eine Härte, eine Farbe und ein Zylindermodell. Das reicht, um ein Teil anzubieten, aber nicht, um das Verhalten zu garantieren. Die folgende Tabelle ist die Version, die eine Zweitquellenprüfung übersteht.
| Position | Beispielwert | Warum es wichtig ist |
|---|---|---|
| Dichtungstyp und -profil | Kolben-Lippendichtung, kurzer Kontakt, doppeltwirkend | Legt die Reibungsbasis fest, bevor der Werkstoff diskutiert wird |
| Werkstoff und Härte | PU 92 Shore A oder NBR 70 Shore A, Sorte mit geringer Druckverformung | PU ist abriebfest; NBR ist auf rauen Bohrungen toleranter |
| Betriebsdruckbereich | 0,5–10 bar, je nach Zylinderauslegung | Unter 0,5 bar muss sich die Dichtung allein auf die Vorspannung verlassen |
| Temperaturbereich | -20 bis +80 °C Standard; -20 bis +150 °C Hochtemperatur-Option | Standard-ISO-15552-Zylinder sind für -20 bis +80 °C ausgelegt |
| Losbrechkraft | ≤ 100 mbar äquivalent bei 32 mm Bohrung, nach 10 min Standzeit | Die einzige Zahl, die das tatsächliche Anlaufverhalten widerspiegelt |
| Luftqualität | ISO 8573-1 Klasse 3.4.3 oder ölfrei Klasse 2.2.2 | Bestimmt die Fettlebensdauer und ob PTFE erforderlich ist |
| Bohrungs- und Stangenoberfläche | Ra 0,2–0,4 µm Bohrung, Ra 0,1–0,3 µm Stange | Die Hälfte aller “schlechten Dichtungs”-Reklamationen sind Oberflächenreklamationen |
Zwei dieser Punkte sind in einer Bestellung ungewöhnlich, und beide sind die Diskussion wert. Die Losbrechkraft ist das einzige Abnahmekriterium, das widerspiegelt, was die Maschine tatsächlich tut, und die Luftqualität bestimmt, ob das Fett, mit dem Sie montiert haben, im dritten Jahr noch vorhanden ist. Ein Lieferant, der keines der beiden Maße diskutieren kann, verkauft Teile, keine Dichtungen.
Bei Zylindern, bei denen Dichtung und Führung die Last gemeinsam tragen, wirkt sich die Wahl des Führungsrings ebenso stark auf die Reibung aus wie die Dichtung selbst: Ein verschlissener oder unterdimensionierter Verschleißring lässt den Kolben kippen, wodurch eine Seite der Lippe belastet und der örtliche Anpressdruck verdoppelt wird. Ebenso: Wenn der Stangenabstreifer Staub durchlässt, muss die Kolbendichtung einem abrasiven Medium standhalten, für das kein Compound ausgelegt ist — unser Beitrag zu Dichtungsschadensbildern beschreibt die visuellen Merkmale.
Eine Spezifikations-Checkliste
Gehen Sie diese Punkte durch, bevor Sie eine Pneumatikdichtungszeichnung freigeben. Jede Zeile entspricht einem Feldfehler, den wir mehr als einmal gesehen haben.
- Den niedrigsten Anlaufdruck angeben, nicht die nominale Versorgung. Wenn die Maschine bei 0,5 bar Bewegung benötigt, ist die Dichtung eine 0,5-bar-Dichtung.
- Kraft in Reibung umrechnen. Teilen Sie den verfügbaren Schub durch die Anzahl der Dichtungen — Kolbendichtung plus Stangendichtung — und prüfen Sie, ob das Ergebnis Reserve für Führungswiderstand und Last lässt.
- Das Profil benennen, nicht nur das Material. Kurzkontaktlippen und Standardlippen verwenden dasselbe Compound und verhalten sich unterschiedlich.
- Die Vorspannung im freien Zustand angeben und im Prüfbericht verlangen, zusammen mit Nutentiefe und Bohrungsdurchmesser.
- Die Oberflächenbeschaffenheit festlegen für Bohrung und Stange, und die Rundheit einschließen. Eine reine Rauheitsangabe lässt eine ovale Bohrung durch.
- Die Luftqualitätsklasse definieren und schriftlich festlegen, ob das System ölfrei ist. Ein nachträglich eingebauter Öler macht die Dichtungswahl ungültig.
- Einen Losbrechtest verlangen beim Erstmuster und nach 1.000 Zyklen, mit angegebener Standzeit.
- Die Führung prüfen bevor Sie die Dichtung beschuldigen. Seitenlast und Bohrungsovalität zeigen sich als Dichtungsreibung und Dichtungsleckage.
Die meisten der reibungsarmen Probleme, zu deren Lösung wir gebeten werden, erweisen sich als Spezifikationsprobleme und nicht als Materialprobleme. Das Pneumatikdichtungs-Sortiment umfasst Lippen- und Kolbendichtungen sowie komplette Sätze in PU, NBR und gefülltem PTFE, und die Nutabmessungen sind mit der gängigen ISO-15552-Serie austauschbar; wenn Sie uns das Zylindermodell und das Kraftbudget senden, können wir Ihnen sagen, welches Profil passt, bevor jemand eine Form schneidet. Für die statische Abdichtung im selben Zylinder — Anschlussdichtungen, Dämpfungsdichtungen, O-Ringe der Endkappen — ist ein Standard- O-Ring oder X-Ring aus 70 Shore A NBR meist die richtige Antwort, sofern die Nut für den Druck dimensioniert ist.