
Zwei Lieferanten bieten dieselbe Position an: FKM, 75 Shore A, schwarz. Ein Teil dichtet ein Hydraulikaggregat bei 120 °C über vier Jahre ab. Das andere bricht bei einem Kaltstarttest bei -28 °C entzwei oder quillt in einem Phosphatester um 18 % und schwitzt an der Stange. Beide Teile sind technisch gesehen FKM. Der Unterschied liegt darin, welches Polymer aus der Familie der Mischungshersteller verwendet hat, wie es vulkanisiert wurde und ob jemand diese beiden Fakten auf die Zeichnung geschrieben hat.
“FKM” ist eine Bezeichnung nach ASTM D1418, kein Rezept. Dahinter stehen mindestens sieben kommerziell unterscheidbare Polymertypen, jeder mit eigenem Fluorgehalt, eigener Glasübergangstemperatur und eigener Reaktion auf Dampf, Basen, Ketone und Kälte. Eine Einkaufsspezifikation, die nur “FKM 75” sagt, überlässt die Entscheidung demjenigen, der die Charge mischt – und die billigste zulässige Antwort ist meist FKM A.
Dieser Leitfaden führt durch die Typen, die Ihnen tatsächlich angeboten werden: A, B, F, G (GF), GLT, GFLT und ETP. Er behandelt die Zahlen, die sie unterscheiden, die Einsatzbedingungen, unter denen jeder seinen Preis wert ist, und die drei Zeilen, die Sie einer Bestellung hinzufügen sollten, damit sich die nächste Charge wie die erste verhält.
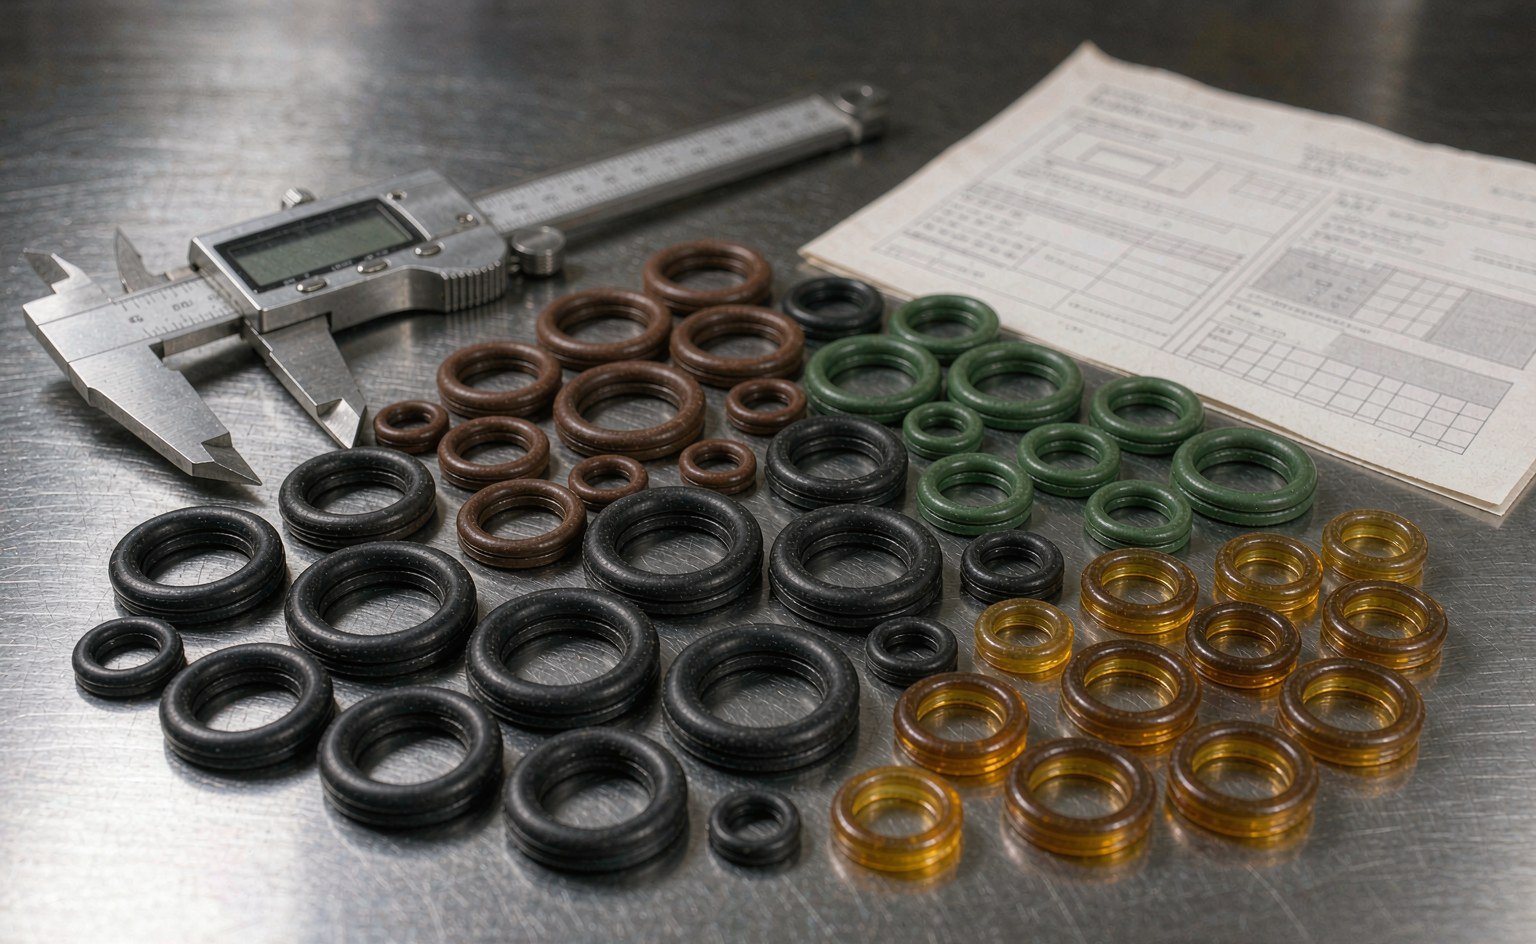
Warum “FKM” eine Familie und keine Mischung ist
Fluorelastomere werden aus Vinylidenfluorid (VF2) aufgebaut, das mit Hexafluorpropylen (HFP) und manchmal mit Tetrafluorethylen (TFE) als drittem Monomer copolymerisiert wird. Das Verhältnis dieser Monomere bestimmt den Fluorgehalt nach Gewicht, und der Fluorgehalt ist der stärkste einzelne Prädiktor für die Chemikalienbeständigkeit. Mehr Fluor bedeutet weniger Wasserstoffatome, die angegriffen werden können, geringere Permeabilität und bessere Beständigkeit gegen Lösungsmittel, Säuren und oxidierende Medien. Die Materialvergleichsdaten die große Dichtungshersteller veröffentlichen, zeigen dasselbe Muster über alle Polymerfamilien hinweg.
Drei weitere Variablen gehen mit diesem Verhältnis einher, und sie sind im Einsatz ebenso wichtig:
- Vulkanisationssystem. Bisphenol-vulkanisierte (ionische) Mischungen dominieren die allgemeine Dichtungstechnik. Peroxid-vulkanisierte Mischungen ergeben einen geringeren Druckverformungsrest, eine bessere Beständigkeit gegen Dampf und Heißwasser sowie eine bessere Beständigkeit gegen Amine und Basen – um den Preis einer gewissen Prozesskomplexität und eines kürzeren Anvulkanisierungsfensters.
- Kälteflexibilisatoren. Wird die Glasübergangstemperatur gesenkt, braucht die Polymerkette mehr Flexibilität – was meist weniger Fluor bedeutet. GLT-Typen enthalten etwa 64 % Fluor gegenüber 70 % bei einem F-Typ. Kälteflexibilität wird mit Chemikalienbeständigkeit erkauft.
- Füllstoffe und Nachvulkanisation. Dasselbe Polymer kann je nach Vulkanisation und Nachvulkanisation um 10 Punkte beim Druckverformungsrest abweichen. Hier trennt sich ein guter Mischungshersteller von einem Händler mit einem Fass Polymer.
Die praktische Konsequenz: Die Typenauswahl ist ein Vierfach-Kompromiss zwischen Chemikalienbeständigkeit, Kälteflexibilität, Druckverformungsrest und Preis. Alle vier lassen sich nicht maximieren. Die Ingenieursarbeit besteht darin, zu entscheiden, auf welche davon Ihre Anwendung verzichten kann.
Die Typen, die Ihnen tatsächlich angeboten werden
Der größte Teil des weltweiten FKM-Angebots wird mit den Typbuchstaben beschrieben, die von DuPonts Viton-Reihe stammen und heute allgemein bei Solvay, Zeon, 3M und den chinesischen Polymerherstellern verwendet werden. Lieferanten geben sie uneinheitlich an, doch die unten genannten Temperatur- und Fluorwerte sind über alle Datenblätter hinweg stabil.
| Typ | Fluor (% Gew.) | Einsatzbereich (statisch) | TR-10 | Übliche Vulkanisation | Wo er seinen Platz verdient | Kostenband |
|---|---|---|---|---|---|---|
| A (Dipolymer) | 66 | -26 bis 225 °C | -17 °C | Bisphenol | Mineralöl, Hydrauliköl, Fett, allgemeine Industrie | 1.0x |
| B (Terpolymer) | 68.5 | -24 bis 225 °C | -14 °C | Bisphenol | Bessere Medienbeständigkeit bei einfacherem Spritzgießen und Extrudieren | 1.1x |
| F (Terpolymer) | 70 | -17 bis 225 °C | -7 °C | Bisphenol | Aromatische Kraftstoffe, Lösungsmittel, geringe Permeabilität | 1.2x |
| G / GF | 70 | -16 bis 225 °C | -6 °C | Peroxid oder Bisphenol | Säuren, Heißwasser, Dampf, aminhaltige Schmierstoffe | 1.3x |
| GLT | 64 | -40 bis 225 °C | -30 °C | Bisphenol | Kaltes Klima, Flugkraftstoff, Hydraulik im Freien | 1.6x |
| GFLT | 66.5 | -34 bis 225 °C | -24 °C | Peroxid | Kaltstartbeständigkeit sowie Beständigkeit gegen Basisöle/Additive, Methanolkraftstoffe | 1.9x |
| ETP (hochfluoriert) | Über 70 | -21 bis 225 °C | -11 °C | Peroxid | Starke Säuren, Laugen, Ketone, Amine — nur FFKM ist besser | 4-6x |
Zwei Anmerkungen zu dieser Tabelle. Die Obergrenze von 225 °C ist ein Dauerbetriebswert für eine gut formulierte Verbindung mit 70–80 Shore A; sie ist keine Freigabe, ein Teil mit 90 Shore A in dünnem Querschnitt bei 225 °C zu betreiben. Und die Kostenbänder sind nur Richtwerte — sie ändern sich mit der Polymerverfügbarkeit, und der Abstand zwischen A und GFLT verringert sich deutlich, wenn für das Teil bereits ein Formwerkzeug existiert.
A: nach wie vor der Standard, aus gutem Grund
Standard-FKM A dichtet Mineralhydrauliköl bei 120 °C über Jahre hinweg ab, behält seinen Druckverformungsrest in Luftöfen, widersteht Ozon und Witterung auf unbestimmte Zeit und kostet weniger als alles andere in der Familie. Für eine Zylinderstangendichtung, die mit Standardöl ISO VG 46 bei 80 °C läuft, ist A kein Kompromiss — es ist die richtige Antwort, und dort GFLT zu spezifizieren, verschiebt lediglich Geld aus Ihrer Tasche in die des Compoundierers.
Wo A versagt, ist vorhersehbar. Dampf über etwa 150 °C greift das Polymer durch Dehydrofluorierung an, und die Dichtung härtet aus und reißt. Amine — enthalten in einigen EP-Getriebeölen, in vielen Fetten und in nahezu allen Kühlmittelpaketen — vernetzen das Polymer und verwandeln einen weichen Ring in einen spröden. Niedermolekulare Ketone und Ester (MEK, Ethylacetat, Aceton) quellen es stark auf. Glykol-Bremsflüssigkeit scheidet aus. Ammoniak und aminbasierte Kältemittel greifen es an. Und unterhalb von etwa -20 °C verhält es sich überhaupt nicht mehr wie ein Elastomer.
Das Tieftemperaturproblem und was TR-10 wirklich aussagt
Prüfberichte zitieren gern eine “Tieftemperatur”, die den Punkt bezeichnet, an dem ein Prüfkörper unter einem bestimmten Schlag nicht mehr reißt. Diese Zahl ist für den Versand nützlich, nicht für die Abdichtung. Der Wert, der vorhersagt, ob eine Dichtung bei -35 °C einer Stange folgt, ist TR-10: die Temperatur, bei der ein gedehnter Prüfkörper, abgekühlt und dann erwärmt, nur noch 10 % seiner ursprünglichen Dehnung zurückgewinnt.
TR-10 liegt nahe an der Temperatur, bei der das Material aufhört, sich wie eine Feder zu verhalten. Eine Verbindung vom Typ A mit einem TR-10 von -17 °C sitzt bei -25 °C in einem Zylinder und sieht gut aus — bis sich die Stange bewegt. Statisches Abdichten bei niedriger Temperatur ist weitaus verzeihender als dynamisches Abdichten, weil der Ring nur die Kontaktspannung halten muss und nicht nach jedem Hub seine Form zurückgewinnen muss.
| Typ | Untere Katalogrenze | TR-10 | Statisches Abdichten bei -30 °C | Dynamisches Stangenabdichten bei -30 °C |
|---|---|---|---|---|
| A (66 % F) | -26 °C | -17 °C | Grenzwertig; Leckage bei Druckwechseln | Nicht empfohlen |
| F (70 % F) | -17 °C | -7 °C | Versagt | Versagt |
| GLT (64 % F) | -40 °C | -30 °C | Funktioniert mit niedrigem Druckverformungsrest | Funktioniert unter 0,5 m/s |
| GFLT (66,5 % F) | -34 °C | -24 °C | Funktioniert | Funktioniert unter 0,3 m/s |
| ETP | -21 °C | -11 °C | Grenzwertig unter -20 °C | Nicht empfohlen |
Der Kompromiss zeigt sich in der Fluorspalte. Der Wechsel von 70 % auf 64 % Fluor bringt 23 °C an Kälteflexibilität und kostet Lösungsmittelbeständigkeit. GLT quillt in aromatischem Kraftstoff stärker als F und merklich stärker in aggressiven esterbasierten Fluiden. Wenn Ihre Anwendung ein Kaltklima-Bagger mit Mineralöl ist, ist dieser Kompromiss kostenlos. Wenn es ein Kraftstoffsystem mit 30 % Aromaten ist, dann nicht.
Basen, Amine und Ketone: der ETP-Fall
Hochfluorierte Typen existieren, weil ein großer Teil der Abdichtung in der Prozessindustrie überhaupt kein Öl ist. Natronlauge, Kaliumhydroxid, Salpetersäure, MEK, MEK-Peroxid-Gemische, aminbasierte Korrosionsinhibitoren und Raffinerieströme bei 180 °C zerstören Standard-FKM innerhalb von Wochen. Perfluorelastomer (FFKM) bewältigt sie, kostet aber ein Mehrfaches und ist oft ein Artikel mit 12 Wochen Lieferzeit.
ETP liegt dazwischen. Es ist ein hochfluoriertes, peroxidisch vernetztes Polymer mit einer Obergrenze von 225 °C und mechanischen Eigenschaften nahe an Standard-FKM: Eine typische Verbindung mit 78 Shore A zeigt etwa 17,9 MPa Zugfestigkeit, 145–170 % Dehnung und — die Zahl, die für eine statische Dichtung zählt — 19 % Druckverformungsrest nach 22 Stunden bei 200 °C, ansteigend auf 42 % nach 70 Stunden bei derselben Temperatur. Diese Werte stammen aus einem veröffentlichten ETP-Compounder-Datenblatt und sind repräsentativ für den Typ und nicht für einen einzelnen Lieferanten.
Eintauchdaten aus derselben Verbindungsfamilie zeigen die Form der Leistung: +0,3 % Volumenänderung in 45 % Kaliumhydroxid nach 70 Stunden bei 70 °C, +1,7 % in Wasser nach 168 Stunden bei 100 °C, +9,7 % in 70 % Salpetersäure. Das sind hervorragende Werte für ein Nicht-Perfluorelastomer.
Dann der Vorbehalt, den Lieferanten gern weglassen: Dieselbe Verbindung quillt nach 168 Stunden bei Raumtemperatur um etwa 25 % in MEK. Ketone bleiben auch bei ETP ein Kompromiss. Wenn Ihr Prozessstrom ein niedermolekulares Keton bei Temperatur ist, verlangsamt ETP das Versagen, verhindert es aber nicht. Wechseln Sie zu FFKM oder ändern Sie die Dichtungsgeometrie auf eine PTFE-ummantelte Ausführung.
| Medium | A | F | GF | GFLT | ETP |
|---|---|---|---|---|---|
| Mineralisches Hydrauliköl | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet |
| HFD-Phosphatester | Schlecht | Ausreichend | Ausreichend | Gut | Gut |
| Aromatischer Kraftstoff, 30 % Aromaten | Ausreichend | Gut | Gut | Gut | Gut |
| Gesättigter Dampf, 180 °C | Schlecht | Schlecht | Ausreichend | Ausreichend | Gut |
| 45 % KOH, 70 °C | Schlecht | Schlecht | Ausreichend | Gut | Ausgezeichnet |
| 70 %ige Salpetersäure | Schlecht | Schlecht | Ausreichend | Ausreichend | Gut |
| MEK, 168 h | Schlecht | Schlecht | Schlecht | Ausreichend | Ausreichend |
| Glykol-Bremsflüssigkeit | Schlecht | Schlecht | Schlecht | Schlecht | Schlecht |
Vulkanisationssystem: Die versteckte Variable hinter dem Druckverformungsrest
Zwei Compounds können dasselbe Polymer, dieselbe Härte und dieselbe Farbe aufweisen und sich dennoch um 15 Punkte beim Druckverformungsrest bei 200 °C unterscheiden, weil das eine mit Bisphenol und das andere mit Peroxid vulkanisiert ist. Die Vernetzungschemie entscheidet darüber, wie viel der aufgezwungenen Verformung das Netzwerk nach dem Entlasten behält.
Die Bisphenol-Vulkanisation bildet Kohlenstoff-Sauerstoff-Vernetzungen über eine nukleophile Substitutionsreaktion. Sie lässt sich leicht verarbeiten, toleriert eine breite Palette von Füllstoffen und ergibt den bekannten Druckverformungsrest von 15-30 % bei 200 °C nach 70 Stunden. Die Peroxid-Vulkanisation bildet direkte Kohlenstoff-Kohlenstoff-Bindungen mit höherer Bindungsenergie und liegt unter denselben Bedingungen typischerweise bei 10-20 %. Die Peroxid-Vulkanisation ist auch der Grund, warum FKM Dampf, heißem Wasser und Laugen standhält — dieselbe Chemie, die der Dehydrofluorierung widersteht.
Der Haken liegt in der Verarbeitung. Peroxidisch vulkanisiertes FKM benötigt ein Co-Agens, neigt schneller zum Anvulkanisieren, haftet schlecht an manchen Substraten und ist beim Transferpressen komplexer Profile weniger verzeihend. Ein Verarbeiter mit einem großen Bisphenol-Portfolio wird oft Bisphenol anbieten, einfach weil die Pressen darauf eingerichtet sind. Wenn Ihre Spezifikation Peroxid-Vulkanisation erfordert, schreiben Sie es auf die Zeichnung, nicht in eine E-Mail.
Die Nachvulkanisation ist der zweite Hebel. Ein zweistufiges Tempern — typischerweise mehrere Stunden bei 150 °C, dann eine Rampe auf 200-230 °C — treibt Flüchtige aus und vervollständigt das Vernetzungsnetzwerk. Betriebe, die diesen Schritt überspringen oder ihn verkürzen, um Ofenzeit zu sparen, liefern Teile mit 5-10 Punkten mehr Druckverformungsrest aus, als das Datenblatt vermuten lässt, und der Unterschied zeigt sich erst nach sechs Monaten im Feld.
Eine Type so spezifizieren, dass sie die nächste Bestellung übersteht
Der typische Fehlermodus bei der FKM-Beschaffung ist selten ein schlechtes Compound. Es ist ein gutes Compound, das niemand beschrieben hat. Eine Zeichnung mit dem Text “O-Ring, FKM, 75 Shore A, 45 x 3,5” ist eine Einladung, bei der zweiten Bestellung A durch GLT zu ersetzen, weil im Dokument nichts anderes steht.
Vier Punkte schließen diese Lücke:
- Die Typenfamilie nennen, nicht nur das Material. “FKM Typ GLT nach ASTM D2000, 75 ± 5 Shore A” ist durchsetzbar. “FKM” ist es nicht. Wenn Sie die Type nicht nennen können, nennen Sie die beiden Einsatzbedingungen, die sie bestimmen — minimale Umgebungstemperatur und das aggressive Medium — und lassen Sie den Compoundierer einen Vorschlag machen.
- Die Prüftemperatur für den Druckverformungsrest angeben. Ein Wert für den Druckverformungsrest ohne Temperatur ist bedeutungslos. Schreiben Sie “≤ 25 % nach 70 h bei 200 °C, ASTM D395 Verfahren B” und Sie haben eine Zahl, die ein Labor prüfen kann.
- Den TR-10 oder den Kältebruchpunkt verlangen. Eine Zahl, eine Prüfung, und sie erfasst die Substitution, die in kalten Klimazonen am wichtigsten ist.
- Das Vulkanisationssystem schriftlich verlangen. “Peroxidisch vulkanisiert” auf dem Konformitätszertifikat ist der einzige Weg, sicher zu wissen, dass die Dampfbeständigkeit, die Sie im Prototyp getestet haben, auch in der Serie noch vorhanden ist.
Für eine Gegenprüfung auf der Materialseite:, ASTM-D2000-Zeilenangaben kodieren Härte, Zugfestigkeit, Weiterreißfestigkeit, Wärmealterung und Druckverformungsrest in einer einzigen Zeichenkette, und die Norm selbst ist die Referenz, die die meisten Qualitätsabteilungen von OEMs ohne Diskussion akzeptieren. Es lohnt sich, sie einmal richtig zu lesen, statt eine Angabe aus einer alten Zeichnung zu kopieren. Dasselbe gilt für die generischen Typenbeschreibungen, die in den Materialbibliotheken der Dichtungsindustrie, veröffentlicht sind, die eine schnellere Plausibilitätsprüfung ermöglichen als eine Herstellerbroschüre.
Die Kostenleiter: Wo mehr zahlen nicht mehr wirkt
Typen-Upgrades folgen einer steilen Kurve. Der Wechsel von A zu B oder F erhöht die Compoundkosten um etwa 10-20 % und bringt eine spezifische Fluidbeständigkeit. Der Wechsel zu GLT oder GFLT erhöht sie um 60-90 %. ETP liegt bei vier- bis sechsmal A. FFKM kann eine Größenordnung darüber liegen, mit entsprechenden Lieferzeiten.
Die technische Frage lautet nicht “welche ist die beste”, sondern “welche ist die günstigste Type, die die Einsatzbedingung mit Reserve übersteht”. Ein paar praktische Regeln, die wir bei der Angebotserstellung anwenden:
- Mineralöl oder Fett unter 150 °C, keine Kälteanforderung: A. Kein Upgrade.
- Mineralöl mit Kaltstart unter -25 °C: GLT. Das ist das mit Abstand häufigste Upgrade in der Mobilhydraulik.
- Wasser-Glykol, HFD oder Dampf unter 180 °C: G oder GF, peroxidisch vulkanisiert.
- Laugen, Salpetersäure, Aminpakete: ETP, es sei denn, Konzentration und Temperatur drängen Sie zu FFKM.
- Ketone bei Temperatur: Keine FKM-Type ist die Antwort. Wechseln Sie die Materialklasse.
Ein Kostenfaktor, den Einkäufer durchweg unterschätzen, sind die Kosten einer falschen Substitution, die im Feld entdeckt wird. Eine Dichtung, die 0,40 USD kostet und im achten Monat ausfällt, setzt einen Zylinder im Wert von 40.000 USD außer Betrieb, plus Kranzeit und Stillstand. Die Typendiskussion ist billig im Vergleich zu dieser Rechnung, und sie dauert dreißig Minuten. Händlerpreislisten und Marktkommentare sind ein nützliches Frühsignal, wenn sich die Typenpreise zu bewegen beginnen, weil die Verknappung von Polymeren zuerst die Spezialtypen trifft.
Wenn Sie FKM für eine ölseitige Anwendung mit Nitril vergleichen, entscheidet oft die Temperatur und das Additivpaket statt der Preis — unser Vergleich HNBR vs. FKM behandelt diesen Kompromiss im Detail, einschließlich der Fälle, in denen HNBR beide übertrifft.
So sieht das in einer realen Stopfbuchse aus
Die meisten FKM-Teile, die wir formen, sind keine einzelnen Dichtungen für sich. Eine Hydraulikzylinder-Stangendichtung stapelt typischerweise eine Stangendichtung, einen Abstreifer und einen O-Ring oder Stützring, und diese drei Teile wollen möglicherweise nicht dieselbe Type. Eine GLT-Stangendichtung kombiniert mit einem statischen O-Ring vom Typ A ist eine sinnvolle Kostenentscheidung: Das dynamische Element braucht die Kälteflexibilität, das statische Element muss nur den Druck in einer Nut halten, die sich nie bewegt.
Umgekehrt ist eine Stückliste mit nur einer Type oft ein Zeichen dafür, dass niemand darüber nachgedacht hat. Wenn ein Kunde uns eine Dichtungssatz-Zeichnung mit einer einzigen Materialangabe über sieben Teile schickt, fragen wir normalerweise, welche Teile die höchste Temperatur sehen und welche den kältesten Start, und bieten dann zwei Typen statt einer an. Der Preisunterschied ist klein; der Unterschied in der Lebensdauer nicht.
Wo FKM die völlig falsche Klasse ist — kryogene Anwendungen, abrasiver Schlamm oder kontinuierlicher Dampf über 200 °C — beinhaltet die Antwort meist federunterstützte PTFE-Dichtungen oder einen ummantelten O-Ring, die beide die Temperaturuntergrenze des Elastomers umgehen, statt gegen sie anzukämpfen. Für Hochtemperaturanwendungen im Bereich von 200-300 °C ist unser Hoch- und Tieftemperatur-Dichtungsreihe deckt die Werkstoffe und Profile ab, die standhalten.
Drei Auswahlentscheidungen, die schiefgingen
Abstrakte Werkstofftabellen sind leicht zu lesen und schwer anzuwenden. Drei Fälle aus unseren eigenen Angebotsunterlagen zeigen, wo die Entscheidung meist bricht.
Ein Schneepflugzylinder in Quebec. Der OEM schrieb FKM 80 Shore A für eine Stangendichtung und einen Abstreifer vor, betrieb sie zwei Winter lang und tauschte jeden Frühling die gesamte Stopfbuchse. Das Öl war normales mineralisches Hydrauliköl bei 60 °C; nichts am Fluid verlangte ein hochfluoriertes Polymer. Der Ausfall war der Kaltstart bei -32 °C, wo die Type-A-Mischung einen TR-10 von -17 °C hatte und hinter der Stange einfach nicht schnell genug zurückfedern konnte. Der Wechsel auf GLT bei gleicher Härte beendete die jährliche Überholung. Kostensteigerung: etwa 60 % bei einem Teil, das für unter einem Dollar verkauft wurde.
Eine Chemiedosierpumpe in Thailand. Der Kunde dichtete 30 % Natriumhydroxid bei 50 °C mit einem Standard-FKM-A-O-Ring mit Membranstützung ab und stellte innerhalb von sechs Wochen 3 mm Quellung und Aushärtung fest. Der Mischungshersteller hatte “FKM” angeboten und A geliefert, weil auf der Zeichnung “FKM” stand. Eine GFLT-Mischung hielt dieselbe Aufgabe über ein Jahr lang aus; ETP wäre noch besser gewesen, aber die Nutgeometrie der Pumpe begrenzte den verfügbaren Härtebereich, und GFLT war damals der einzige Werkstoff, der auf den erforderlichen Querschnitt geformt werden konnte. Die Lehre war nicht der Werkstoff – sondern dass die Zeichnung die Substitution überhaupt zuließ.
Eine Hydraulikpresse in Italien. Hier ging das Upgrade in die andere Richtung. Ein Instandhaltungsteam hatte sich werkweit auf GFLT für jede Dichtung standardisiert, weil eine Anwendung es erforderte, und zahlte fast das Doppelte für Stangendichtungen in einem 70-°C-Pressenkreislauf mit Mineralöl. Die Rückkehr der Niedertemperaturteile zu A senkte die Dichtungsausgaben um 40 % ohne Änderung der Standzeit. Standardisierung ist eine Tugend im Einkauf und eine Falle im Engineering; beide müssen nach Maschine getrennt werden, nicht nach Werk.
In allen drei Fällen war die technische Antwort in einer Werkstofftabelle verfügbar. Was fehlte, war eine Spezifikation, die die tatsächliche Betriebsbedingung beschrieb, und ein Einkäufer, der bereit war zu fragen, welches Polymer in der Schachtel steckt.
Wichtigste Erkenntnisse
- FKM ist eine Familie, keine Mischung. Sieben Polymertypen teilen die Bezeichnung und unterscheiden sich um bis zu 23 °C in der Kälteflexibilität und um den Faktor sechs im Preis.
- Der Fluorgehalt bestimmt die Chemikalienbeständigkeit; TR-10 bestimmt das Kälteverhalten. Ein 66-%-F-Dipolymer und ein 64-%-F-GLT-Werkstoff sind in keine Richtung austauschbar.
- Die Obergrenze von 225 °C gilt für alle Standardwerkstoffe. Eine Überschreitung erfordert FFKM oder eine nicht-elastomere Konstruktion, nicht einen anderen FKM-Buchstaben.
- Peroxidvernetzung bringt Beständigkeit gegen Dampf, Wasser und Basen sowie 5–10 Punkte Druckverformungsrest. Explizit vorgeben, wenn Sie sie brauchen.
- ETP ist eine Brücke zu FFKM, kein Ersatz. Ausgezeichnet gegen Lauge und Salpetersäure, noch immer nur mäßig gegen niedermolekulare Ketone.
- Den Werkstoff, die Prüftemperatur für den Verformungsrest und das Vernetzungssystem auf die Zeichnung schreiben. Alles andere ist ein mündliches Versprechen, dass die nächste Charge gleich sein wird.