
Due fornitori quotano la stessa voce: FKM, 75 Shore A, nero. Un componente tiene in tenuta un gruppo idraulico di potenza a 120 °C per quattro anni. L'altro si spacca a metà durante una prova di avviamento a freddo a -28 °C, oppure si gonfia del 18% in un estere fosfato e trasuda sullo stelo. Entrambi i componenti sono, tecnicamente, FKM. La differenza sta in quale polimero della famiglia ha usato il compoundatore, in come è stato vulcanizzato e se qualcuno ha scritto questi due fatti sul disegno.
“FKM” è una designazione della ASTM D1418, non una ricetta. Al suo interno ci sono almeno sette tipi di polimero commercialmente distinti, ciascuno con il proprio contenuto di fluoro, la propria temperatura di transizione vetrosa e la propria risposta a vapore, basi, chetoni e freddo. Una specifica d'acquisto che dice solo “FKM 75” affida la decisione a chiunque prepari il lotto — e la risposta legale più economica è di solito FKM A.
Questa guida illustra le gradi che vi verranno effettivamente quotate: A, B, F, G (GF), GLT, GFLT ed ETP. Copre i numeri che le distinguono, le condizioni di servizio in cui ciascuna giustifica il suo prezzo e le tre righe che dovreste aggiungere a un ordine d'acquisto affinché il prossimo lotto si comporti come il primo.
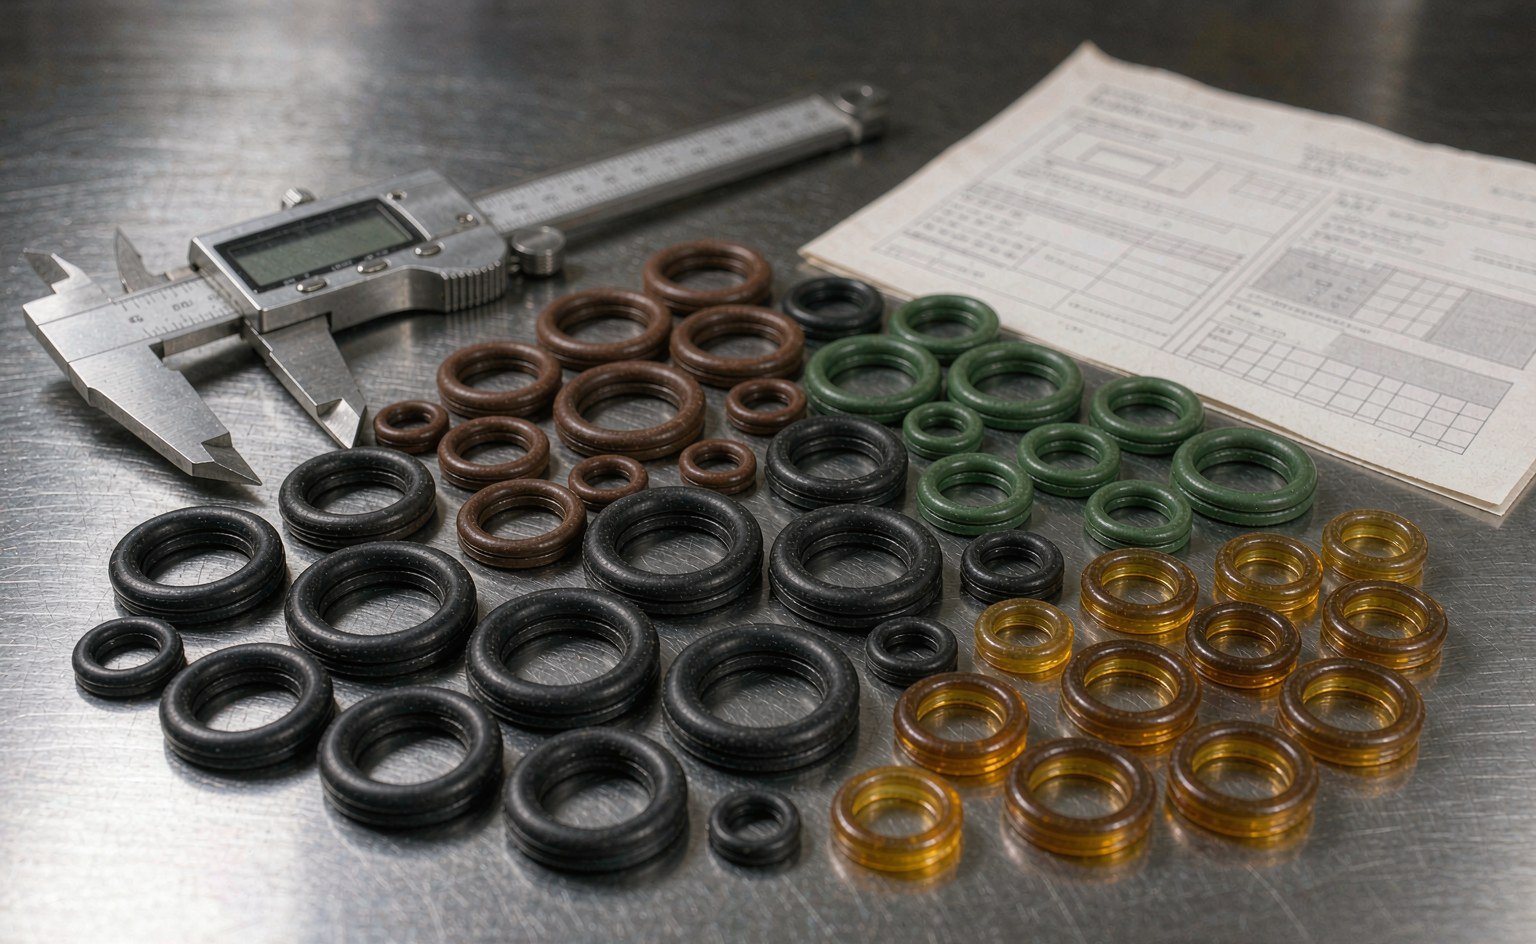
Perché “FKM” è una famiglia e non un composto
I fluoroelastomeri sono costituiti da fluoruro di vinilidene (VF2) copolimerizzato con esamfluoropropilene (HFP) e talvolta con tetrafluoroetilene (TFE) come terzo monomero. Il rapporto tra questi monomeri determina il contenuto di fluoro in peso, e il contenuto di fluoro è il singolo predittore più forte della resistenza chimica. Più fluoro significa meno atomi di idrogeno disponibili per l'attacco, minore permeabilità e migliore resistenza a solventi, acidi e mezzi ossidanti. I dati di confronto dei materiali pubblicati dai principali produttori di tenute mostrano lo stesso andamento in ogni famiglia di polimeri.
Altre tre variabili si accompagnano a quel rapporto, e contano altrettanto in servizio:
- Sistema di vulcanizzazione. I composti vulcanizzati al bisfenolo (ionici) dominano la tenuta generale. I composti vulcanizzati al perossido offrono un set di compressione inferiore, migliore resistenza al vapore e all'acqua calda e migliore resistenza ad ammine e basi, al costo di una certa complessità di processo e di una finestra di scorch più breve.
- Modificatori per basse temperature. Abbassano la transizione vetrosa e la catena polimerica necessita di maggiore flessibilità — il che di solito significa meno fluoro. Le gradi GLT hanno circa il 64% di fluoro contro il 70% di una grado F. La flessibilità a freddo si paga con la resistenza chimica.
- Cariche e post-vulcanizzazione. Lo stesso polimero vulcanizzato e post-vulcanizzato in modo diverso può differire di 10 punti di set di compressione. È qui che un buon compoundatore si distingue da un intermediario con un fusto di polimero.
La conseguenza pratica: la scelta della grado è un compromesso a quattro vie tra resistenza chimica, flessibilità a basse temperature, set di compressione e prezzo. Non si possono massimizzare tutte e quattro. Il lavoro ingegneristico consiste nel decidere a quale può rinunciare la vostra applicazione.
Le gradi che vi verranno effettivamente quotate
La maggior parte dell'offerta mondiale di FKM è descritta con le lettere di tipo nate dalla linea Viton di DuPont e oggi usate genericamente presso Solvay, Zeon, 3M e i produttori cinesi di polimeri. I fornitori le quotano in modo incoerente, ma i valori di temperatura e fluoro riportati di seguito sono stabili tra le schede tecniche.
| Grado | Fluoro (% in peso) | Intervallo di servizio (statico) | TR-10 | Vulcanizzazione tipica | Dove si guadagna il suo posto | Fascia di costo |
|---|---|---|---|---|---|---|
| A (dipolimero) | 66 | -26 a 225 °C | -17 °C | Bisfenolo | Olio minerale, olio idraulico, grasso, industria generale | 1.0x |
| B (terpolimero) | 68.5 | -24 a 225 °C | -14 °C | Bisfenolo | Migliore resistenza ai fluidi con stampaggio ed estrusione più facili | 1.1x |
| F (terpolimero) | 70 | -17 a 225 °C | -7 °C | Bisfenolo | Carburanti aromatici, solventi, bassa permeabilità | 1.2x |
| G / GF | 70 | -16 a 225 °C | -6 °C | Perossido o bisfenolo | Acidi, acqua calda, vapore, lubrificanti contenenti ammine | 1.3x |
| GLT | 64 | -40 a 225 °C | -30 °C | Bisfenolo | Clima freddo, carburante avio, idraulica per esterni | 1.6x |
| GFLT | 66.5 | -34 a 225 °C | -24 °C | Perossido | Avviamento a freddo e resistenza a basi/additivi, carburanti metanolo | 1.9x |
| ETP (altamente fluorurato) | Oltre 70 | da -21 a 225 °C | -11 °C | Perossido | Acidi forti, soda caustica, chetoni, ammine — tranne FFKM | 4-6x |
Due note su questa tabella. Il limite di 225 °C è un valore di servizio continuo per un composto ben formulato da 70-80 Shore A; non è una licenza per lavorare a 225 °C con un pezzo da 90 Shore A in sezione sottile. E le fasce di costo sono solo indicative — variano con la disponibilità dei polimeri, e il divario tra A e GFLT si restringe nettamente quando esiste già uno stampo per il pezzo.
A: ancora la scelta predefinita, per buone ragioni
Le guarnizioni standard in FKM A tengono l'olio idraulico minerale a 120 °C per anni, mantengono la deformazione permanente in stufe ad aria, resistono all'ozono e agli agenti atmosferici indefinitamente e costano meno di qualsiasi altra cosa della famiglia. Per una tenuta dello stelo di un cilindro che lavora con olio standard ISO VG 46 a 80 °C, A non è un compromesso — è la risposta corretta, e specificare GFLT in quel caso sposta semplicemente denaro dalla tua tasca a quella del compoundatore.
Dove A cede è prevedibile. Il vapore sopra circa 150 °C attacca il polimero tramite deidrofluorurazione, e la tenuta si indurisce e si crepa. Le ammine — presenti in alcuni oli per ingranaggi EP, in molti grassi e in quasi tutti i pacchetti di refrigeranti — reticolano il polimero e trasformano un anello morbido in uno fragile. Chetoni ed esteri a basso peso molecolare (MEK, acetato di etile, acetone) lo fanno gonfiare gravemente. Il liquido freni a base glicolica è escluso. L'ammoniaca e i refrigeranti a base amminica lo attaccano. E sotto circa -20 °C smette del tutto di comportarsi come un elastomero.
Il problema delle basse temperature, e cosa ti dice davvero il TR-10
I rapporti di prova amano citare una “bassa temperatura” che indica il punto in cui un provino smette di creparsi sotto uno specifico impatto. Quel numero è utile per la spedizione, non per la tenuta. Il valore che predice se una tenuta seguirà uno stelo a -35 °C è il TR-10: la temperatura alla quale un provino allungato, raffreddato e poi riscaldato, recupera solo il 10% del suo allungamento originale.
Il TR-10 è vicino alla temperatura alla quale il materiale smette di comportarsi come una molla. Un composto di tipo A con TR-10 di -17 °C starà in un cilindro a -25 °C e sembrerà a posto — finché lo stelo non si muove. La tenuta statica a bassa temperatura è molto più indulgente di quella dinamica, perché l'anello deve solo mantenere la sollecitazione di contatto, non recuperare la forma dopo ogni corsa.
| Grado | Limite minimo di catalogo | TR-10 | Tenuta statica a -30 °C | Tenuta dinamica dello stelo a -30 °C |
|---|---|---|---|---|
| A (66% F) | -26 °C | -17 °C | Marginale; perde con la ciclatura in pressione | Non raccomandato |
| F (70% F) | -17 °C | -7 °C | Fallisce | Fallisce |
| GLT (64% F) | -40 °C | -30 °C | Funziona con bassa deformazione permanente | Funziona sotto 0,5 m/s |
| GFLT (66,5% F) | -34 °C | -24 °C | Funziona | Funziona sotto 0,3 m/s |
| ETP | -21 °C | -11 °C | Marginale sotto -20 °C | Non raccomandato |
Il compromesso è visibile nella colonna del fluoro. Scendere dal 70% al 64% di fluoro ti fa guadagnare 23 °C di flessibilità a freddo e ti costa resistenza ai solventi. GLT si gonfia di più in carburante aromatico rispetto a F, e sensibilmente di più nei fluidi aggressivi a base estere. Se la tua applicazione è un escavatore per climi freddi che lavora con olio minerale, quel compromesso è gratuito. Se è un sistema di alimentazione con il 30% di aromatici, non lo è.
Basi, ammine e chetoni: il caso ETP
Le gradi altamente fluorurate esistono perché gran parte della tenuta nell'industria di processo non riguarda affatto l'olio. La soda caustica, l'idrossido di potassio, l'acido nitrico, il MEK, le miscele MEK-perossido, gli inibitori di corrosione a base amminica e le correnti di raffineria a 180 °C distruggono il FKM standard in poche settimane. Il perfluoroelastomero (FFKM) li gestisce ma costa diverse volte di più ed è spesso un articolo con 12 settimane di consegna.
ETP si colloca tra i due. È un polimero altamente fluorurato, vulcanizzato al perossido, con un limite di 225 °C e proprietà meccaniche vicine al FKM standard: un tipico composto da 78 Shore A mostra circa 17,9 MPa di resistenza a trazione, 145-170% di allungamento e — il valore che conta per una guarnizione statica — 19% di deformazione permanente dopo 22 ore a 200 °C, che sale al 42% dopo 70 ore alla stessa temperatura. Quei valori provengono da una scheda tecnica pubblicata di un composto ETP e sono rappresentativi della grado più che di un singolo fornitore.
I dati di immersione della stessa famiglia di composti mostrano la forma delle prestazioni: +0,3% di variazione di volume in idrossido di potassio al 45% dopo 70 ore a 70 °C, +1,7% in acqua dopo 168 ore a 100 °C, +9,7% in acido nitrico al 70%. Sono numeri eccellenti per un non-perfluoroelastomero.
Poi l'avvertenza che i fornitori tendono a omettere: lo stesso composto si gonfia di circa il 25% in MEK dopo 168 ore a temperatura ambiente. I chetoni restano un compromesso anche con ETP. Se la tua corrente di processo è un chetone a basso peso molecolare in temperatura, ETP rallenterà il cedimento, non lo impedirà. Passa a FFKM o cambia la geometria della tenuta con un design incapsulato in PTFE.
| Fluido | A | F | GF | GFLT | ETP |
|---|---|---|---|---|---|
| Olio idraulico minerale | Eccellente | Eccellente | Eccellente | Eccellente | Eccellente |
| Ester fosfato HFD | Scarso | Discreto | Discreto | Buono | Buono |
| Carburante aromatico, 30% aromatici | Discreto | Buono | Buono | Buono | Buono |
| Vapore saturo, 180 °C | Scarso | Scarso | Discreto | Discreto | Buono |
| KOH al 45%, 70 °C | Scarso | Scarso | Discreto | Buono | Eccellente |
| Acido nitrico al 70% | Scarso | Scarso | Discreto | Discreto | Buono |
| MEK, 168 h | Scarso | Scarso | Scarso | Discreto | Discreto |
| Liquido freni a base glicolica | Scarso | Scarso | Scarso | Scarso | Scarso |
Sistema di vulcanizzazione: la variabile nascosta dietro la deformazione permanente
Due mescole possono avere lo stesso polimero, la stessa durezza e lo stesso colore e differire comunque di 15 punti di deformazione permanente a 200 °C, perché una è vulcanizzata al bisfenolo e l'altra al perossido. La chimica dei legami trasversali decide quanta parte della deformazione imposta la rete mantiene dopo la rimozione del carico.
La vulcanizzazione al bisfenolo crea legami trasversali carbonio-ossigeno tramite una reazione di sostituzione nucleofila. Si lavora facilmente, tollera un'ampia gamma di cariche e fornisce il consueto valore di deformazione permanente del 15-30% a 200 °C dopo 70 ore. La vulcanizzazione al perossido crea legami diretti carbonio-carbonio con energia di legame superiore e di norma si attesta al 10-20% nelle stesse condizioni. La vulcanizzazione al perossido è anche ciò che permette all'FKM di resistere a vapore, acqua calda ed esposizione a basi — la stessa chimica che resiste alla deidrofluorurazione.
Il problema è la lavorazione. L'FKM vulcanizzato al perossido richiede un co-agente, scorre più rapidamente, aderisce male ad alcuni substrati ed è meno tollerante nello stampaggio per trasferimento di profili complessi. Uno stampatore con un ampio portafoglio di bisfenolo citerà spesso il bisfenolo semplicemente perché è per quello che sono attrezzate le presse. Se la vostra specifica richiede la vulcanizzazione al perossido, ditelo sul disegno, non in un'email.
La post-vulcanizzazione è la seconda leva. Una cottura in due fasi — tipicamente 150 °C per diverse ore, poi una rampa a 200-230 °C — elimina i volatili e completa la rete di legami trasversali. Le officine che la saltano, o la accorciano per risparmiare tempo in forno, spediscono pezzi con 5-10 punti di deformazione permanente in più rispetto a quanto indicato nella scheda tecnica, e la differenza emerge solo dopo sei mesi sul campo.
Specificare una classe in modo che sopravviva al prossimo ordine di acquisto
La modalità di guasto nell'approvvigionamento di FKM è raramente una mescola scadente. È una buona mescola che nessuno ha descritto. Un disegno che recita “O-ring, FKM, 75 Shore A, 45 x 3,5” è un invito a sostituire A con GLT al secondo ordine, perché nulla nel documento dice il contrario.
Quattro elementi colmano questa lacuna:
- Indicate la famiglia di classe, non solo il materiale. “FKM tipo GLT secondo ASTM D2000, 75 ± 5 Shore A” è vincolante. “FKM” non lo è. Se non potete indicare la classe, indicate le due condizioni di servizio che la determinano — la temperatura ambiente minima e il mezzo aggressivo — e lasciate che il mescolatore proponga.
- Indicate la temperatura di prova per la deformazione permanente. Un valore di deformazione senza temperatura è privo di significato. Scrivete “≤ 25% dopo 70 h a 200 °C, ASTM D395 Metodo B” e avrete un numero che un laboratorio può verificare.
- Richiedete il TR-10 o il punto di fragilità a bassa temperatura. Un numero, una prova, e intercetta la sostituzione che conta di più nei climi freddi.
- Chiedete per iscritto il sistema di vulcanizzazione. “Vulcanizzato al perossido” sul certificato di conformità è l'unico modo per sapere che la resistenza al vapore che avete testato nel prototipo è ancora presente in produzione.
Per un controllo incrociato sul fronte del materiale, le designazioni di riga ASTM D2000 codificano durezza, resistenza a trazione, resistenza allo strappo, invecchiamento termico e deformazione permanente in un'unica stringa, e la norma stessa è il riferimento che la maggior parte dei reparti qualità OEM accetterà senza obiezioni. Vale la pena leggerla una volta per bene invece di copiare una designazione da un vecchio disegno. Lo stesso vale per le descrizioni generiche delle classi pubblicate nelle librerie di materiali del settore delle tenute, che sono un controllo di buon senso più rapido della brochure di un fornitore.
La scala dei costi: dove pagare di più smette di funzionare
Gli upgrade di classe seguono una curva ripida. Passare da A a B o F aggiunge circa il 10-20% al costo della mescola e garantisce una resistenza specifica ai fluidi. Passare a GLT o GFLT aggiunge il 60-90%. L'ETP si colloca a quattro-sei volte A. L'FFKM può essere un ordine di grandezza superiore, con tempi di consegna adeguati.
La domanda ingegneristica non è “quale è il migliore” ma “qual è la classe più economica che sopravvive alla condizione di servizio con margine”. Ecco alcune regole pratiche che applichiamo in fase di offerta:
- Olio minerale o grasso sotto i 150 °C, nessun requisito a freddo: A. Non fate upgrade.
- Olio minerale con avviamento a freddo sotto -25 °C: GLT. È l'upgrade singolo più comune nell'idraulica mobile.
- Acqua-glicole, HFD o vapore sotto i 180 °C: G o GF, vulcanizzati al perossido.
- Soda caustica, acido nitrico, pacchetti amminici: ETP, a meno che concentrazione e temperatura non vi spingano all'FFKM.
- Chetoni in temperatura: nessuna classe di FKM è la risposta. Cambiate classe di materiale.
Una voce di costo che gli acquirenti sottovalutano costantemente è il costo di una sostituzione errata scoperta sul campo. Una tenuta che costa 0,40 USD e si guasta all'ottavo mese mette fuori servizio un cilindro da 40.000 USD, più il tempo della gru e i fermi impianto. La discussione sulla classe costa poco rispetto a quella fattura, e richiede trenta minuti. I listini prezzi dei distributori e i commenti di mercato sono un utile segnale precoce quando i prezzi delle classi iniziano a muoversi, perché la scarsità di polimero colpisce prima le classi speciali.
Se state confrontando l'FKM con il nitrile per un'applicazione lato olio, la decisione spesso dipende dalla temperatura e dal pacchetto di additivi più che dal prezzo — il nostro confronto HNBR vs FKM tratta questo compromesso in dettaglio, incluso dove l'HNBR batte entrambi.
Come si presenta tutto questo in un alloggiamento reale
La maggior parte dei pezzi in FKM che stampiamo non sono tenute singole isolate. Un alloggiamento per stelo di cilindro idraulico tipicamente impila una tenuta per stelo, un raschiatore e un O-ring o un anello di supporto, e questi tre pezzi potrebbero non volere la stessa classe. Una tenuta per stelo in GLT abbinata a un O-ring statico di tipo A è una decisione di costo sensata: l'elemento dinamico ha bisogno della flessibilità a freddo, l'elemento statico deve solo tenere la pressione in una gola che non si muove mai.
Al contrario, una distinta base a classe unica è spesso segno che nessuno ci ha pensato. Se un cliente ci invia il disegno di un kit di tenute con un'unica nota di materiale su sette pezzi, di solito chiediamo quali pezzi vedono la temperatura più alta e quali l'avviamento più freddo, poi quotiamo due classi invece di una. La differenza di prezzo è piccola; quella di durata in servizio no.
Dove l'FKM è del tutto la classe sbagliata — servizio criogenico, sospensione abrasiva o vapore continuo sopra i 200 °C — la risposta di solito coinvolge tenute in PTFE energizzate a molla o un O-ring incapsulato, entrambi i quali aggirano il limite inferiore di temperatura dell'elastomero invece di combatterlo. Per il lavoro ad alta temperatura nella fascia 200-300 °C, il nostro intervallo di tenuta ad alta e bassa temperatura copre i gradi e i profili che resistono.
Tre scelte andate male
Le tabelle astratte dei gradi sono facili da leggere e difficili da applicare. Tre casi tratti dai nostri fascicoli di offerte mostrano dove la decisione di solito si rompe.
Un cilindro per spazzaneve in Quebec. L'OEM aveva specificato FKM 80 Shore A per una tenuta dello stelo e un raschiatore, l'ha usato per due inverni e ha sostituito l'intero alloggiamento ogni primavera. L'olio era fluido idraulico minerale standard a 60 °C; nulla nel fluido richiedeva un polimero ad alto contenuto di fluoro. Il guasto era l'avviamento a freddo a -32 °C, dove il composto di tipo A aveva un TR-10 di -17 °C e semplicemente non riusciva a riprendersi abbastanza in fretta dietro lo stelo. Il passaggio a GLT alla stessa durezza ha posto fine alla ricostruzione annuale. Aumento di costo: circa il 60% su un componente che veniva venduto a meno di un dollaro.
Una pompa dosatrice chimica in Thailandia. Il cliente stava tenendo in tenuta idrossido di sodio al 30% a 50 °C con un O-ring standard FKM A con supporto a membrana e osservava 3 mm di rigonfiamento e indurimento entro sei settimane. Il compoundatore aveva quotato “FKM” e consegnato A perché il disegno diceva “FKM”. Un composto GFLT ha mantenuto lo stesso servizio per oltre un anno; ETP sarebbe stato ancora meglio, ma la geometria della scanalatura della pompa limitava l'intervallo di durezza disponibile e GFLT era l'unico grado che all'epoca poteva essere stampato nella sezione richiesta. La lezione non era il grado — era che il disegno permetteva la sostituzione fin dall'inizio.
Una pressa idraulica in Italia. Qui l'aggiornamento è andato nella direzione opposta. Un team di manutenzione aveva standardizzato su GFLT tutte le tenute dello stabilimento perché un'applicazione lo richiedeva, e pagava quasi il doppio per le tenute dello stelo in un circuito della pressa a 70 °C funzionante a olio minerale. Riportare i componenti a bassa temperatura al grado A ha ridotto la spesa per le tenute del 40% senza alcun cambiamento nella durata in servizio. La standardizzazione è una virtù dell'approvvigionamento e una trappola per l'ingegneria; le due cose vanno separate per macchina, non per stabilimento.
In tutti e tre i casi la risposta tecnica era disponibile in una tabella dei gradi. Mancava una specifica che descrivesse l'effettiva condizione di servizio, e un acquirente disposto a chiedere quale polimero ci fosse nella scatola.
Punti chiave
- FKM è una famiglia, non un composto. Sette tipi di polimero condividono la designazione e differiscono fino a 23 °C nella flessibilità a freddo e di un fattore sei nel prezzo.
- Il contenuto di fluoro determina la resistenza chimica; il TR-10 determina il comportamento a freddo. Un dipolimero con 66% di F e un grado GLT con 64% di F non sono intercambiabili in nessuna delle due direzioni.
- Il limite massimo di 225 °C vale per tutti i gradi standard. Superarlo richiede FFKM o un progetto non elastomerico, non una lettera FKM diversa.
- La vulcanizzazione al perossido offre resistenza a vapore, acqua e basi, e 5-10 punti di deformazione permanente per compressione. Specificarlo esplicitamente se ne hai bisogno.
- ETP è un ponte verso FFKM, non un sostituto. Eccellente contro soda caustica e acido nitrico, ancora solo discreto contro chetoni a basso peso molecolare.
- Scrivi il grado, la temperatura di prova impostata e il sistema di vulcanizzazione sul disegno. Tutto il resto è una promessa verbale che il lotto successivo sarà identico.