
Um cilindro pneumático de 32 mm de diâmetro interior alimentado a 1 bar produz cerca de 80 N de impulso teórico. Subtraia o atrito da haste e da guia, subtraia a carga, subtraia a pressão perdida através de um tubo de 3 metros e dois acessórios, e a margem que resta para mover o pistão fica frequentemente abaixo de 25 N. Agora coloque nesse vedante uma vedação com 15 N de atrito de arranque e o cilindro deixa de se mover de forma fiável — não porque esteja subdimensionado, mas porque a vedação foi escolhida numa página de catálogo que indicava um coeficiente de atrito sem condições de ensaio associadas.
A vedação pneumática de baixo atrito é um problema de orçamento de forças antes de ser um problema de material. A especificação que funciona indica a força de arranque que o cilindro pode suportar, a velocidade e a pressão às quais deve ser medida, e a fuga que não é aceitável. Tudo o resto — perfil, composto, acabamento — decorre desses três números.
Comece pelo Orçamento de Forças
Considere a pressão mais baixa à qual o cilindro tem de começar a mover-se, não a pressão de alimentação nominal. Numa máquina a funcionar a 6 bar, o caso crítico é habitualmente um cilindro que tem de avançar lentamente a 0,5-1 bar durante a configuração, ou um de quatro atuadores que fazem o curso todos ao mesmo tempo e fazem cair a pressão do coletor.
Faça as contas para um diâmetro interior de 32 mm a 0,5 bar:
- Impulso teórico: 804 mm² × 0,05 MPa = 40 N.
- Atrito da guia e do apoio da haste: 5-10 N com bom alinhamento, mais se a carga for guiada pelo próprio cilindro.
- Mola de retorno, se de simples efeito: 10-20% do impulso.
- Restante para o arrasto da vedação: 10-25 N, e esse é o orçamento total tanto para a vedação do pistão como para a vedação da haste.
Um cilindro padrão precisa de cerca de 300-600 mbar apenas para arrancar, o que neste diâmetro interior corresponde a 24-48 N de atrito da vedação. Um cilindro de funcionamento suave precisa de 10-100 mbar, ou 0,8-8 N. Essa diferença não é marketing: é a diferença entre um cilindro que se posiciona a 1 bar e um que encrava.
Quatro Conceitos de Vedação e o Que Cada Um Custa em Arrasto
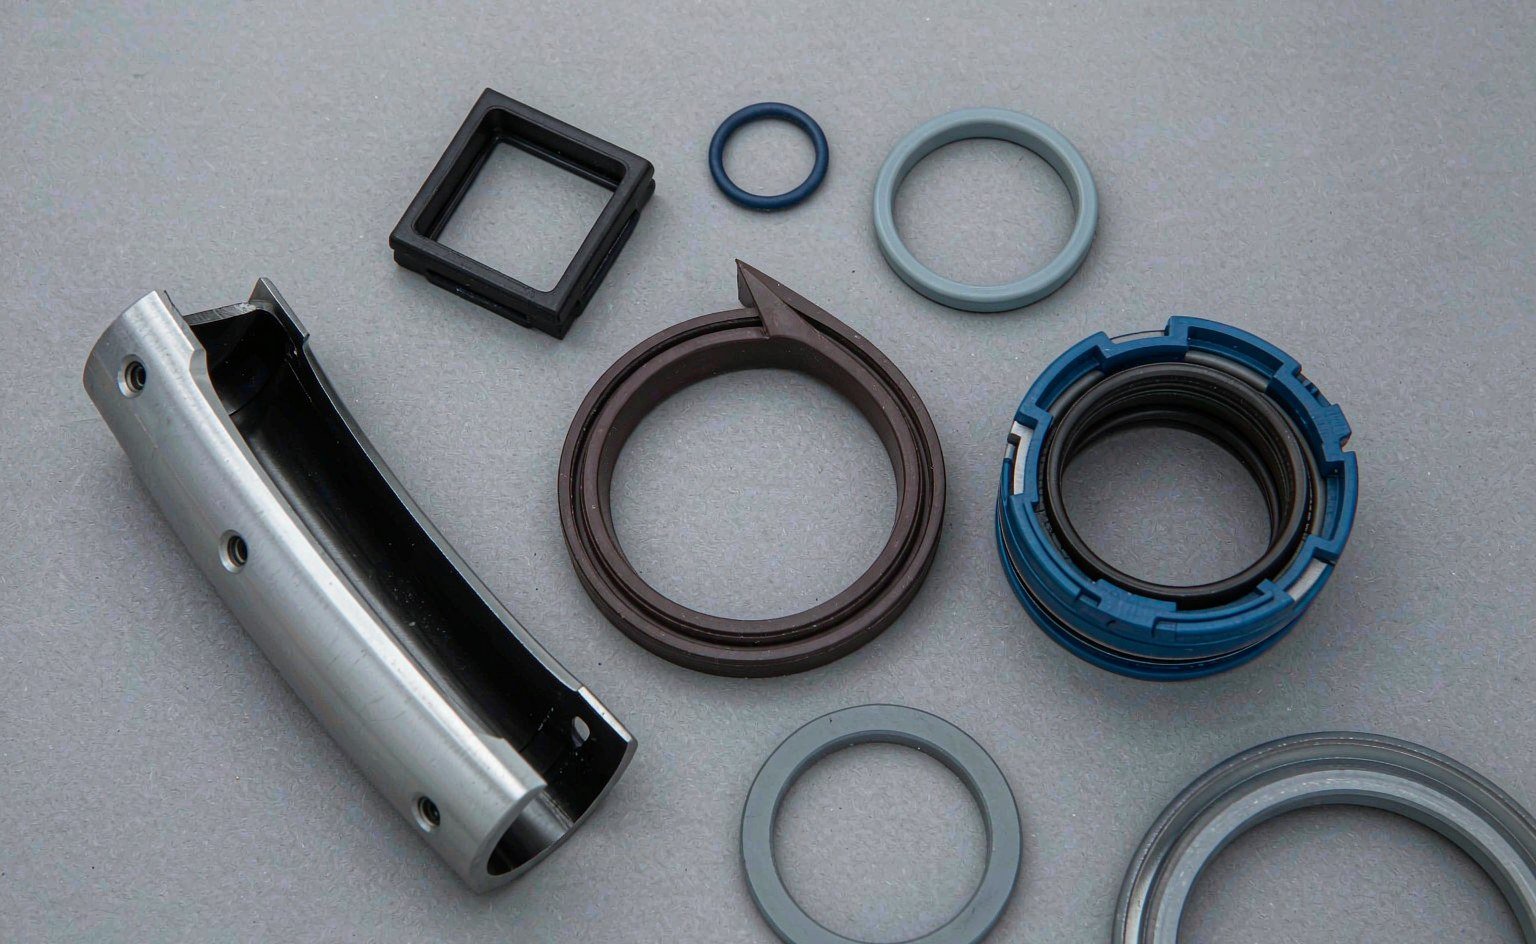
O perfil determina como é gerada a pressão de contacto. As lábios de elastómero dependem da interferência mais a pressão do ar; os elementos de PTFE dependem de uma mola ou de um energizador de elastómero; os designs integrados de vedação e guia trocam uma referência por tolerâncias mais apertadas. As gamas de vedações pneumáticas publicadas dos principais fabricantes seguem as mesmas quatro famílias, o que torna a referência cruzada de uma peça desgastada razoavelmente simples.
| Conceito | Comportamento no arranque | Vedação a baixa pressão | Melhor função | Risco principal |
|---|---|---|---|---|
| Lábio de elastómero (NBR ou PU) | Mais elevado; 10-25 N típicos em 32 mm de diâmetro interior | Bom acima de 0,3 bar | Automação geral, 1-6 bar, ciclos moderados | Stick-slip após longa paragem |
| Perfil de lábio de contacto curto (por exemplo, tipo C2) | Moderado; área de contacto reduzida | Bom | Ciclos rápidos, circuitos de poupança de ar | Sensível à circularidade do furo e à contaminação |
| Elemento deslizante de PTFE ou PTFE carregado com energizador de elastómero | Opção de elastómero mais baixa; stiction mínima | Requer pré-carga do energizador | Velocidade muito baixa, ar isento de óleo, salas limpas | Fluência, desgaste, danos na instalação |
| Vedação e anel de guia integrados | Moderada | Bom | Curso curto, cilindros compactos | Não substitui a capacidade de suporte separada sob carga lateral |
O perfil de contacto curto é a atualização mais comum para máquinas que já funcionam a 4-6 bar e só precisam de resposta mais rápida. Reduz a área de deslizamento sem alterar o composto, razão pela qual costuma custar menos do que uma conversão para PTFE e não exige alterações à ranhura do pistão.
A Interferência e a Largura de Contacto Determinam a Força de Arranque
A força de atrito é aproximadamente o produto da pressão de contacto pela área de contacto, mais o termo de corte do filme de qualquer lubrificante que sobreviva na interface. Numa vedação pneumática, a pressão de contacto vem da interferência radial — a quantidade pela qual o diâmetro exterior livre da vedação excede o furo.
A interferência excessiva é o defeito de fábrica mais comum que vemos em vedações pneumáticas de reposição. Uma vedação moldada 0,15 mm acima do nominal veda lindamente e faz o cilindro parecer pegajoso; a mesma vedação no nominal parecerá suave e pode transpirar a 0,2 bar. Nenhum dos comportamentos aparece num relatório dimensional, a menos que o relatório inclua o diâmetro em estado livre e o furo contra o qual está a ser medido.
Três regras práticas:
- Peça a interferência radial em estado livre, não apenas as dimensões da ranhura e do furo. É o número que determina o arrasto.
- Mantenha a interferência no extremo inferior do intervalo quando o cilindro funciona a baixa pressão, e no extremo superior quando o acabamento do furo é rugoso ou o ar é húmido.
- Nunca compense um furo desgastado instalando uma vedação sobredimensionada. Isso compra uma semana de vedação e um mês de stick-slip.
Acabamento do Furo e da Haste: O Multiplicador Que Ninguém Audita
O acabamento superficial altera tanto o atrito como a fuga, e altera-os em direções opostas. Demasiado rugoso e a vedação desgasta-se, o filme lubrificante rompe-se e o cilindro tem fugas; demasiado liso e a superfície não consegue reter qualquer filme, pelo que o atrito de arranque sobe e a vedação vibra a baixa velocidade.
| Parâmetro | Alvo | Efeito se estiver fora do intervalo |
|---|---|---|
| Rugosidade do furo Ra | 0,2-0,4 µm | Mais rugoso: desgaste e fuga do vedante. Mais liso: falta de película, maior atrito de arranque |
| Rugosidade da haste Ra | 0,1-0,3 µm, cromagem dura ou cerâmica | Mais rugoso: desgaste do raspador, entrada de contaminantes |
| Circularidade do furo | Dentro de metade do intervalo de interferência do vedante | Um furo oval concentra o contacto em dois arcos e duplica a pressão local |
| Orientação da superfície | Circunferencial, sem riscos em espiral ou axiais | As marcas axiais bombeiam óleo para além do vedante e cortam o lábio |
| Camada anodizada dura | 25-50 µm, selada | Um revestimento fino ou não selado desgasta-se e expõe óxido de alumínio abrasivo |
A ISO 15552 define as dimensões de montagem, não o acabamento do furo, pelo que dois cilindros que aparafusam de forma idêntica podem vedar de forma muito diferente. Bibliotecas técnicas dos distribuidores de vedantes são úteis aqui porque reúnem as recomendações de contraface que os catálogos de cilindros habitualmente omitem. Se um cliente relatar que um vedante funciona numa máquina e não noutra com o mesmo modelo de cilindro, o furo é a primeira coisa a medir, e a segunda é a circularidade do furo no cruzamento do orifício, onde a ferramenta de brunimento deixa frequentemente uma zona baixa.
Lubrificação: Ar isento de óleo não é isento de massa lubrificante
Quase todos os vedantes pneumáticos são montados com uma película de massa lubrificante e depois funcionam com ar que não transporta óleo. Espera-se que essa carga inicial dure toda a vida útil do vedante num sistema limpo, razão pela qual a escolha da massa de montagem é tão importante como a do composto. Uma massa que migra ou oxida deixa o lábio seco ao fim de algumas centenas de milhares de ciclos, e o funcionamento a seco num furo anodizado é o caminho mais rápido para um vedante polido e com fuga.
Adicionar lubrificante à linha de ar mais tarde é um compromisso. Uma vez introduzido o óleo, este tem de ser mantido continuamente, porque um vedante que inchou em óleo irá encolher e ter fuga quando o lubrificador ficar vazio. Fornecedores de vedantes veem regularmente as consequências deste padrão: um cilindro que funcionou a seco durante dois anos, depois recebeu um lubrificador como “solução”, e três meses mais tarde apresentou fuga. Para linhas alimentares, farmacêuticas e de semicondutores, o funcionamento sem óleo é obrigatório, e a resposta correta é um elemento à base de PTFE com uma geometria de lábio que retém lubrificante, em vez de um elastómero de baixo atrito a funcionar a seco.
A dureza é aqui uma alavanca secundária. Um vedante NBR de 90 Shore A deforma-se menos sob a mesma interferência e pode reduzir ligeiramente a força de arranque, mas também veda pior num furo rugoso. Na prática, alterar a dureza durométrica em 5 pontos altera menos o atrito do que alterar a largura de contacto em 0,2 mm.
A velocidade é a outra metade da equação, e tem um limite inferior. Abaixo de cerca de 5 mm/s, a maioria dos cilindros com lábio elastomérico alterna entre aderir e deslizar, e a velocidade mínima estável depende do tamanho do furo: SMC classifica os cilindros de baixa velocidade selecionados até 0,5 mm/s, mas atribui 1 mm/s a furos de 16 mm e menores. Se a sua aplicação necessita de movimento suave a 1 mm/s num furo de 12 mm, nenhuma alteração de composto o proporcionará — a arquitetura do cilindro tem de mudar.
Como medir a força de arranque num cilindro real
Os valores de atrito dos catálogos são dados de triagem, não critérios de aceitação. Meça no cilindro real, com o abastecimento de ar real, à pressão que a máquina irá utilizar.
- Monte o cilindro na vertical ou na horizontal conforme a instalação, com a carga real acoplada, se possível.
- Instale um manómetro e um regulador de precisão no orifício do cilindro, não na unidade FRL.
- Aumente lentamente a pressão a partir de zero e registe a pressão à qual a haste se move pela primeira vez. Essa é a força de arranque.
- Repita após 10 minutos de repouso e depois de 1 000 ciclos. O stick-slip manifesta-se como um valor de arranque crescente ao longo dos períodos de repouso.
- Em seguida, meça o atrito em funcionamento: faça o curso a velocidade constante e registe o diferencial de pressão entre as duas câmaras.
- Teste ambos os sentidos. A extensão e a retração têm áreas efetivas diferentes e, frequentemente, comportamentos de vedação diferentes.
Um objetivo de aceitação útil para um circuito de baixo atrito é uma força de arranque inferior a 100 mbar no furo de trabalho, e um atrito em funcionamento estável dentro de ±20% ao longo do curso. Se a força de arranque aumenta com o repouso mas o atrito em funcionamento se mantém constante, tem um problema de lubrificação ou de composto. Se ambos aumentam, verifique primeiro o acabamento do furo e o alinhamento.
Redigir a especificação
A maioria das especificações de vedantes pneumáticos que recebemos indica uma dureza, uma cor e um modelo de cilindro. Isso é suficiente para cotar uma peça e não para garantir o comportamento. A tabela abaixo é a versão que resiste a um exercício de segunda fonte.
| Rubrica | Valor de exemplo | Porque é importante |
|---|---|---|
| Tipo e perfil do vedante | Vedante de lábio do êmbolo, contacto curto, dupla ação | Fixa a linha de base do arrasto antes de se discutir o material |
| Composto e dureza | PU 92 Shore A, ou NBR 70 Shore A, grau de baixa deformação permanente por compressão | O PU resiste à abrasão; o NBR é mais tolerante em furos rugosos |
| Intervalo de pressão de funcionamento | 0,5-10 bar, conforme a classificação do cilindro | Abaixo de 0,5 bar, o vedante depende apenas do aperto por interferência |
| Gama de temperaturas | -20 a +80 °C de série; -20 a +150 °C opção de alta temperatura | Os cilindros ISO 15552 de série estão classificados para -20 a +80 °C |
| Força de arranque | ≤ 100 mbar equivalente com furo de 32 mm, após 10 min de repouso | O único número que reflete o comportamento real de arranque |
| Qualidade do ar | ISO 8573-1 classe 3.4.3, ou classe 2.2.2 sem óleo | Determina a durabilidade da massa lubrificante e se é necessário PTFE |
| Acabamento do furo e da haste | Ra 0,2-0,4 µm no furo, Ra 0,1-0,3 µm na haste | Metade de todas as reclamações de “vedante defeituoso” são, na verdade, reclamações de acabamento |
Duas dessas linhas são invulgares numa encomenda e ambas merecem a discussão. A força de arranque é o único critério de aceitação que reflete o que a máquina faz realmente, e a qualidade do ar determina se a massa lubrificante com que montou ainda estará lá ao terceiro ano. Um fornecedor que não consegue discutir qualquer destes números está a vender peças, não vedação.
Nos cilindros em que o vedante e a guia partilham a carga, a escolha do anel de guia afeta o atrito tanto como o vedante: uma faixa de desgaste gasta ou subdimensionada deixa o êmbolo inclinar-se, o que carrega um dos lados do lábio e duplica a pressão de contacto local. Da mesma forma, se o raspador da haste deixar passar pó, está a pedir-se ao vedante do êmbolo que resista a um abrasivo para o qual nenhum composto foi concebido — a nossa nota sobre padrões de falha de vedantes abrange as assinaturas visuais.
Lista de verificação de especificação
Percorra estes pontos antes de aprovar um desenho de vedante pneumático. Cada linha corresponde a uma falha em campo que já vimos mais do que uma vez.
- Indique a pressão de arranque mais baixa, não a alimentação nominal. Se a máquina precisa de movimento a 0,5 bar, o vedante é um vedante de 0,5 bar.
- Converta a força em atrito. Divida o impulso disponível pelo número de vedantes — vedante do êmbolo mais vedante da haste — e verifique se o resultado deixa margem para o arrasto da guia e a carga.
- Indique o perfil, não apenas o material. Os lábios de contacto curto e os lábios padrão usam o mesmo composto e comportam-se de forma diferente.
- Especifique a interferência em estado livre e exija-a no relatório de inspeção, juntamente com a profundidade da ranhura e o diâmetro do furo.
- Escreva o acabamento superficial para o furo e a haste, e inclua a circularidade. Uma indicação de rugosidade isolada deixa passar um furo ovalizado.
- Defina a classe de qualidade do ar e decida, por escrito, se o sistema é sem óleo. Instalar um lubrificador mais tarde invalida a escolha do vedante.
- Exija um ensaio de arranque na primeira peça e após 1 000 ciclos, com o tempo de repouso indicado.
- Verifique a guia antes de culpar o vedante. A carga lateral e a ovalização do furo manifestam-se como atrito e fuga do vedante.
A maioria dos problemas de baixo atrito que nos pedem para resolver revela-se problemas de especificação e não problemas de composto. A gama de vedantes pneumáticos abrange vedantes de lábio, vedantes de êmbolo e kits completos em PU, NBR e PTFE com carga, e as dimensões das ranhuras são intercambiáveis com a série ISO 15552 comum; se nos enviar o modelo do cilindro e o orçamento de força, podemos dizer-lhe qual o perfil adequado antes de alguém abrir um molde. Para vedação estática dentro do mesmo cilindro — vedantes de porta, vedantes de amortecimento, O-rings de tampa — um O-ring ou X-ring padrão em NBR de 70 Shore A é normalmente a resposta certa, desde que a ranhura esteja dimensionada para a pressão.